
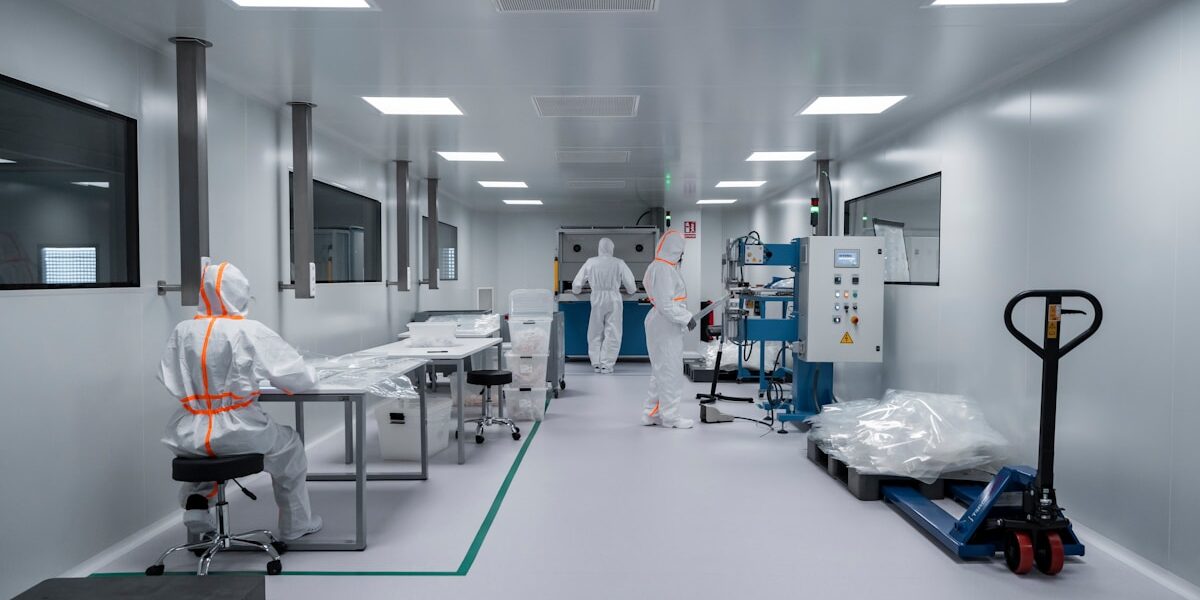
Die Spezifikation eines Reinraums, wenn der Prozess eine sterile Umgebung erfordert, ist ein sicherer Weg, eine regulatorische Prüfung zu scheitern. Ein ISO-5-Reinraum erlaubt 3.520 Partikel pro Kubikmeter, doch dieses Maß an Luftreinheit erfüllt weiterhin nicht die mikrobiellen Grenzwerte, die für die aseptische Pharmaproduktion erforderlich sind. Diese Unterscheidung bestimmt alles — von Ihrer HLK-Planung bis zu den Wandmaterialien, die Sie beziehen.
Wir kartieren die technische Kluft zwischen partikulärer Kontrolle und mikrobieller Elimination, wobei wir speziell analysieren, wie sich ISO-Standards von GMP-Klassen in kritischen Zonen unterscheiden. Sie lernen, wie Sie Ihre Einrichtung korrekt klassifizieren, um die hohen Kosten einer Über dimensionierung nicht-steriler Supportbereiche zu vermeiden.
Reinräume gegenüber sterilen Umgebungen definieren
Der grundlegende Unterschied liegt im Ziel: Reinräume kontrollieren Partikel zum Schutz des Produkts, während Sterilräume eliminieren müssen lebende Mikroorganismen zum Schutz des Patienten oder Prozesses vor biologischer Kontamination.
Partikuläre Kontrolle versus Standards zur mikrobiellen Elimination
In der Branche beobachten wir einen häufigen Fehlerpunkt, bei dem Projekte „rein" mit „steril" verwechseln. Ein Standard-Reinraum beruht auf dem Prinzip der Filtration — speziell der Kontrolle von Schwebstoffen (nicht-lebende Partikel) gemäß ISO-14644-Standards. Das Ziel hier ist der Ertragsschutz; Sie halten Staub von Siliziumwafern oder pharmazeutischen Pulvern fern.
Eine sterile Umgebung steht jedoch vor einem weitaus aggressiveren Gegner: biologischem Leben. Ein Sterilraum muss die strengen Anforderungen regulatorischer Behörden wie der FDA oder des EU-GMP-Anhangs 1 erfüllen, die die Kontrolle von lebenden Partikeln (Bakterien, Pilze, Viren) verlangen.
Diese Unterscheidung ist entscheidend für Ihre Ingenieursstrategie, da Sie Mikroben nicht langfristig allein mit HEPA-Filtern herausfiltern können. Sterilität erfordert einen Multi-Barriere-Ansatz, bei dem die Raumhülle aggressiven Dekontaminationszyklen standhalten muss. Während ein Reinraum möglicherweise nur regelmäßiges Abwischen erfordert, wird eine sterile Umgebung rigorosen chemischen Sterilisationsmitteln oder vaporisiertem Wasserstoffperoxid (VHP) ausgesetzt. Wenn die Paneelmaterialien diesen aggressiven Agenzien nicht standhalten, ohne sich abzubauen, Gase abzugeben oder zu reißen, hört der Raum auf, steril zu sein.
Oberflächenfinish-Anforderungen für die Reinraumbewandintegration
Die Oberflächenintegrität Ihrer Verbundpaneele ist die primäre Abwehr gegen Kontaminationsherde. In einem standard industriellen Reinraum ist eine glatte, waschbare Oberfläche mit Standard-Dichtfugen oft ausreichend. Wenn wir jedoch für sterile Umgebungen konstruieren, sinkt die Toleranz für Oberflächendefekte auf Null. Jede mikroskopische Rissbildung, jeder Porendefekt oder jede Fugeninkonsistenz wird zur Brutstätte für Biofilme — ein Albtraum-Szenario in der aseptischen Prozessführung.
Hier wird die Materialauswahl zur unabdingbaren Voraussetzung. Wir verwenden für sterile Anwendungen strikt GRP/FRP-Sandwichpaneele mit durchgehendem Gelcoat-Finish. Im Gegensatz zu lackierten Metalloberflächen, die unter wiederholter Belastung durch aggressive Desinfektionsmittel ablättern oder korrodieren können, bietet ein durchgehender Gelcoat eine homogene, nichtporöse Barriere.
Bei unseren Werkstests stellen wir sicher, dass diese Oberflächen chemische Absorption widerstehen und die bakterielle Anheftung verhindern. Darüber hinaus muss die Integration nahtlos sein; Standardüberlappungen werden häufig durch mechanisch verriegelte oder gedichtete Systeme ersetzt, die Spalte eliminieren, und stellen sicher, dass der Raum effektiv dekontaminiert werden kann, ohne zerlegt zu werden.
Klassifikationskriterien für medizinische versus industrielle Anwendungen
Bei der Bestimmung der Klassifikation müssen Sie die Konsequenzen eines Fehlschlagsgewichts abwagen: Produktablehnung versus menschlicher Schaden. Industrielle Anwendungen wie die Elektronikfertigung oder Automobil-Lackierkabinen konzentrieren sich auf Partikelzählungen, um die Produktfunktionalität sicherzustellen. In diesen Szenarien werden Brandschutzanforderungen häufig mit B1- oder Klasse-1-bewerteten Materialienerfüllt, wo PIR- oder PU-Kerne Standard und kosteneffektiv sind.
Medizinische und aseptische pharmazeutische Anwendungen operieren unter einem völlig anderen Risikoprofil. Hier werden die Klassifikationskriterien von der Patientensicherheit und strengen Brandschutzvorschriften (wie FM Global oder ASTM E136) diktiert, die Nichtbrennbarkeit priorisieren. In unserer Erfahrung bei der Gestaltung von Krankenhaus-Operationssälen und aseptischen Abfülllinien fordern wir häufig die Verwendung von Rockwool-Kernpaneelen.
Im Gegensatz zu Schaumstoffkernen bietet Rockwool eine A1-Brandbewertung, die sicherstellt, dass das Verbundmaterial nicht zur Brandlast beiträgt oder giftigen Rauch emittiert — eine kritische Anforderung in belegten medizinischen Einrichtungen. Die Auswahl des richtigen Kernmaterials ist nicht nur eine Frage des Dämmwerts; es ist eine Konformitätsentscheidung, die definiert, ob die Einrichtung die Zertifizierung für die sterile Nutzung bestehen kann.
| Parameter | Reinraum-Spezifikation | Sterilraumbedingungen-Spezifikation | Verbundmaterialanforderung | Konformitätsstandard |
|---|---|---|---|---|
| Primärer Kontaminationsziel | Steuerung der Luftschadstoff- und Staubkonzentration | Vollständige Eliminierung von vermehrungsfähigen Mikroorganismen, Sporen und Krankheitserregern | Panel-Fugen für HEPA/ULPA-Kanalintegration und luftdichte Versiegelung ausgelegt | ISO 14644-1 |
| Surface Architecture & Sealing | Glatte, waschbare Oberflächen mit standardmäßigen dichteten Fugen und abgerundeten Ecken | Vollständig glattes, null-Spalt-Design mit antimikrobiellen Beschichtungen und Hochleistungs-Elastomer-Dichtungen | GRP/FRP-Sandwichpaneele mit durchgängiger Gelcoat-Oberfläche zur Verhinderung von Bakterienablagerungen | FDA 21 CFR / EU GMP Anhang 1 |
| Sanitation & Decontamination Cycles | Routine-SOP-basiertes Abwischen, Luftduschen und kontinuierliche Partikelüberwachung | Grindliche chemische Sterilisation, gasförmiges Wasserstoffperoxid (VHP) oder Hitzezyklen | PIR-, Rockwool- oder PU-Schaumkerne mit Bewertung auf Chemikalienbeständigkeit und strukturelle Integrität während der Dekontamination | USP <1116> / ISO 14644-7 |
| Fire Resistance & Safety Classification | Standard-Flammwidrigkeit (B1/Klasse 1) in nicht-kritischen Zonen akzeptabel | Nichtbrennbare, A1-Brandklassifizierte Materialien zwingend in kritischen Verarbeitungszonen und aseptischen Bereichen | Mineralwolle- oder Rockwool-Kerne mit Metallkaschierungen für A1-Brandklassifizierung und thermische Stabilität ausgelegt | FM Global / ASTM E136 / GB 8624 |
| Airflow Dynamics & Pressure Control | unidirektionaler oder turbulenter Mischluftstrom; Überdruck zur Abhaltung äußerer Kontaminanten aufrechterhalten | Streng kontrollierter ein gerichteter Luftstrom mit kaskadierenden Druckdifferenzialen und Null-Totzonen | High-R-Wert-Sandwichpaneele optimiert für Wärmedämmung, Kondensationskontrolle und HVAC-Lastreduzierung | ISO 14644-3 / ASHRAE 170 |
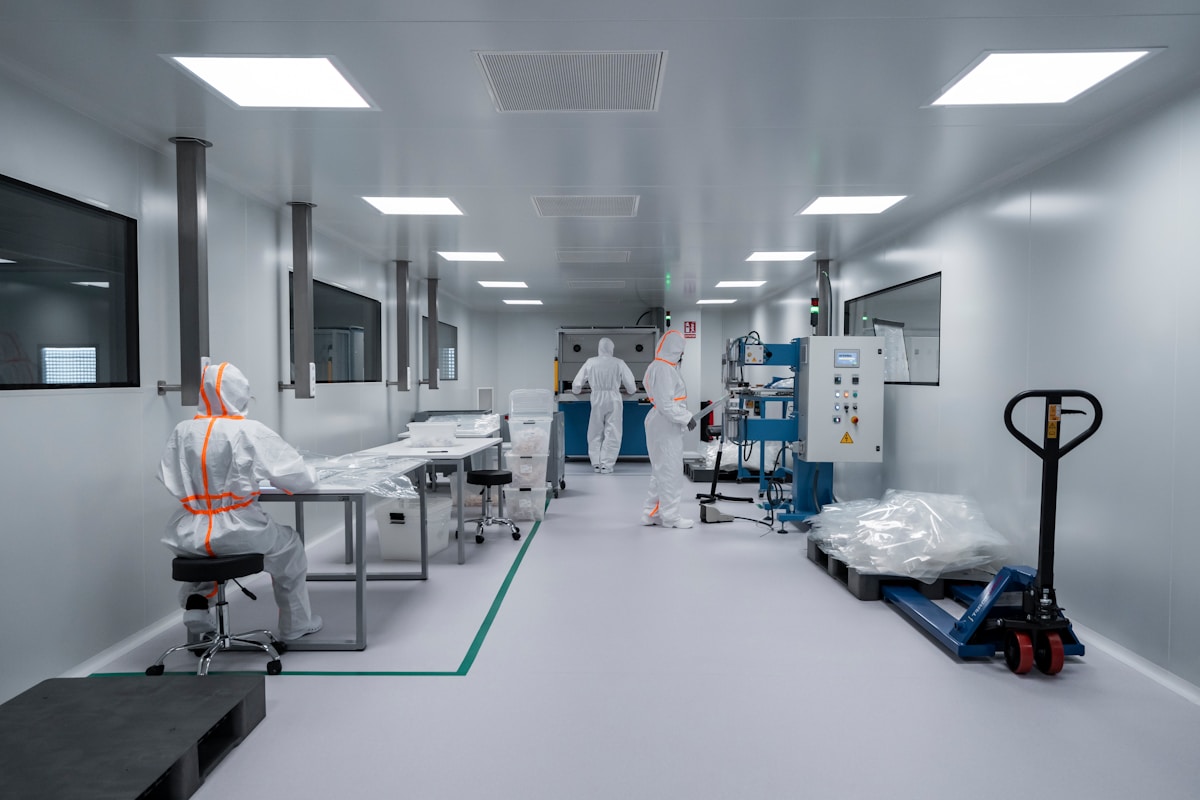
ISO-Grenzwerte mit GMP-Klassen: Ein Gegenüberstellungsvergleich
Nicht übereinstimmende ISO-Partikelzählwerte mit GMP-Mikrobengraden führen zu katastrophalen Audit-Fehlern und aufgeblähten HVAC-Budgets. Stimmen Sie Ihre Hüllenspezifikationen exakt auf die Zonengefährdungsprofile ab.
Zuordnung von ISO-Klassen zu europäischen GMP-Standards
Die grundlegende Diskrepanz in der Anlagenplanung entsteht dadurch, dass ISO 14644-1 und EU GMP Anhang 1 als austauschbare Messgrößen behandelt werden. ISO-Standards messen nicht-lebende Partikel (≥0,5 µm und ≥5,0 µm pro Kubikmeter), während europäische GMP Grade die gleichzeitige Kontrolle von lebenden biologischen Verunreinigungen alongside Partikellimits vorschreiben. Diese Unterscheidung bestimmt Ihre gesamte Validierungsstrategie und beeinflusst direkt die Materialauswahl.
Die regulatorische Zuordnung folgt einer strikten stufenweisen Korrelation: ISO Klasse 5 entspricht GMP Grade A (kritische aseptische Abfüllzonen), ISO Klasse 7 entspricht Grade C (Komponentenvorbereitung) und ISO Klasse 8 entspricht Grade D (Massengutbehandlung und nicht-kritische Flure). Sich ausschließlich auf ISO-Partikelschwellenwerte für die GMP-Konformität zu verlassen, ist ein konstruktionsbedingter Fehler.
Ein ISO-5-Raum kann weiterhin eine unakzeptable Bioburden-Belastung aufweisen, wenn die Oberflächenhygiene-Protokolle und Luftgeschwindigkeiten die GMP-Anforderungen nicht erfüllen. Umgekehrt bläht die Überklassifizierung von Supporträumen als Grade A die Betriebskosten um bis zu 40% auf, ohne messbare Qualitätsvorteile zu liefern oder auditrechtlichen Anforderungen zu genügen.
Prüfkonformitätsanforderungen für die Paneelzertifizierung
Wenn FDA- oder EU-benachrichtigte Stellen GMP-Inspektionen durchführen, prüfen sie zunächst die physikalische Gebäudehülle, bevor sie die Umweltparameter validieren. Die Panel-Zertifizierung hängt von drei nicht verhandelbaren Kennwerten ab: Oberflächenglättte zur Verhinderung von Staubeinschlüssen, Fugendichtigkeit unter dynamischen Druckdifferenzialen und nachgewiesene Brandklassifizierung entsprechend der Zonengefährdung. Prüfer verglichen Panell-Prüfberichte mit ISO 14644-1-Reinraum-Anforderungen und lokalen Brandschutzvorschriften, um die Installationsgenehmigung zu bestimmen.
Für Grade A- und B-Sterilzonen fordern Inspektoren einheitlich A1-nichtbrennbare Kerne, typischerweise Rockwool, aufgrund strenger FM Global- und Brandschutzvorschriften, die polymeren Schäume in kritischen aseptischen Bereichen verbieten. Grade C- und D-Umgebungen erlauben konzipierte PIR-Paneele mit B-s1-d0-Klassifizierungen, sofern sie glatte Gelcoat-Oberflächen und konforme Schienen- und Aufhängesysteme aufweisen. Oberflächenporosität erzeugt Mikrorisse, in denen vermehrungsfähige Sporen kolonisieren, was auch bei optimaler HVAC-Leistung während routinemäßiger Abreinigungs-Validierungen nutzlos macht.
Kostenimplikationen einer Über spezifikation von Qualitätsstufen
Die Behandlung einer gesamten pharmazeutischen oder Medizintechnik-Anlage als einzelne sterile Umgebung führt zu kumulierten Kapital- und Betriebsausgaben. Überspezifikation treibt die sofortige ROI-Erosion durch drei primäre Kanäle: überdimensionierte HEPA-Filterarrays, übermäßige Frischluft-Aufmachungsverhältnisse und Premium-A1-klassifizierte Panel-Beschaffung über nicht-kritische Quadratmeterflächen. Jeder zusätzliche Quadratfuß, der als Grade A klassifiziert wird, multipliziert die jährlichen Versorgungs- und Validierungskosten erheblich.
Ein ordnungsgemäß zonierter Entwurf senkt die ISO-Klassifizierung an strategischen architektonischen Grenzen. Flure, Staging-Bereiche und Erstverpackungszonen arbeiten effizient bei ISO 8/Grade D, wodurch die HVAC-Last im Vergleich zu durchgängigen Grade-A-Bedingungen um etwa 30% reduziert wird. Die Panel-Beschaffung passt sich entsprechend an: Der Einsatz von leichtgewichtigen PIR- oder CFRT-Sandwichpanelen in niedrigeren Klassifizierungen senkt die Materialkosten erheblich und erhält gleichzeitig wasserdichte und wärmedämmende Leistung.
Validierungszyklen für Grade-D-Zonen erfordern weniger Qualifikationsläufe, wodurch die Time-to-Market um Wochen statt Monate beschleunigt wird. Ingenieure, die Raumklassifikationen streng nach Prozessrisikoprofilen kartieren, erreichen durchgängig volle regulatorische Konformität bei 25–35% geringeren Gesamtprojekt kosten.
Luftströmungsmuster und Filtrationsbedarf evaluieren
Wie man das richtige Luftstromregime — laminar versus turbulent — auswählt, ist der einzige bedeutendste Treiber sowohl für die Erreichung der Reinraumklassifizierung als auch für die langfristigen betrieblichen Energiekosten.
Unterscheidung von unidirektionaler laminarer Strömung und turbulenter Durchmischung
Ingenieure müssen die erforderliche Luftphysik auf Basis des ISO-Klassifizierungsziels bestimmen. Für hochpräzise Umgebungen wie ISO Klasse 1 bis 4 ist ein eindeutiger (laminarer) Luftstrom nicht verhandelbar. Dieses System lenkt gefilterte Luft in einem konstanten Strom nach unten, wobei typischerweise HEPA- oder ULPA-Filter erforderlich sind, die 100% der Decke abdecken. Der „Kolbeneffekt“ drückt Partikel nach unten und hinaus und verhindert Kreuzkontamination innerhalb der kritischen Zone.
Im Gegensatz dazu ist für weniger kritische ISO Klasse 6 bis 8 Reinräume ein nicht-eindeutiger (turbulenter) Luftstrom der Standard. Diese Methode verwendet Zuluft-Diffusoren und Rückluft-Gitter, um gemischte Luftströmungsmuster zu erzeugen, die luftgetragene Verunreinigungen verdünnen, anstatt sie wegzufegen.
Während turbulenter Luftstrom die partikelreinigende Intensität des Laminarluftstroms nicht erreicht, ist er erheblich energieeffizienter. Den Einsatz von Hochgeschwindigkeits-Laminarluftstrom in einer allgemeinen ISO-Klasse-8-Umgebung ist nicht nur Überspezifikation; es ist ein Kapitalausgabenfehler, der den ROI durch vernachlässigbare Hygieneergebnisse lähmt.
Filtrationsspezifikationen: HEPA versus ULPA
Die Wahl zwischen High-Efficiency Particulate Air (HEPA) und Ultra-Low Penetration Air (ULPA) Filtern bestimmt die kleinste Partikelgröße, die das System erfassen kann. Standard-HEPA-Filter, mit einer Effizienz von 99,97% bei 0,3-Mikron-Partikeln, sind im Allgemeinen ausreichend für ISO 5 bis 8 Umgebungen. Sterile Fertigungszonen oder Nano-Fabrication-Einrichtungen erfordern jedoch häufig ULPA-Filter, die eine Effizienz von 99,999% bei 0,12-Mikron-Partikeln bieten.
Bei der Bewertung der Filtrationsbedürfnisse verlassen Sie sich nicht ausschließlich auf Filter-Effizienzratings. Sie müssen die auf das Raumvolumen zugeschnittene Luftwechselrate (ACH) überprüfen. Eine ACH von 20–600 pro Stunde ist je nach Klasse Standard, aber diese Kennzahl ist ohne Luftgeschwindigkeitsprüfungen mit Anemometern nutzlos. Dies stellt sicher, dass die Luft tatsächlich mit der erforderlichen Geschwindigkeit (typischerweise 0,3–0,5 m/s für Laminarluftstrom) bewegt wird, um die angegebenen ACH über die gesamte Filterfläche zu liefern, nicht nur in der Mitte.
Komplexität von Druckkaskaden managen
Ein häufiger Ausfallpunkt im Sterilraumentwurf ist die Unterschätzung der Komplexität von Druckkaskaden. Während allgemeine Reinräume relativ zu angrenzenden Nicht-Reinräumen einen Überdruck aufrechterhalten, um Eindringen zu verhindern, erfordern sterile Anlagen häufig intricäre kaskadierende Drücke über mehrere Pufferezonen. Die Differenz wird typischerweise zwischen 10 und 15 Pascal (Pa) aufrechterhalten. Wenn das HVAC-System diese Differenziale während des Öffnens von Türen oder schneller Filterbelastung nicht stabilisieren kann, bricht die Integrität der sterilen Umgebung zusammen.
Gehen Sie nicht davon aus, dass Überdruck der universelle Standard ist. Für Einrichtungen, die gefährliche Arzneimittel (USP <800>) behandeln, sind negative Druckkaskaden zum Schutz des Personals erforderlich. Der Nachrüstung eines Standard-Überdruckgehäuses für Negative-Druck-Einschließung erfordert häufig das Versiegeln von Fugen und die Verstärkung von Strukturelementen zur Verhinderung von Leckagen, eine Herausforderung, die während des ursprünglichen Entwurfs häufig übersehen wird.
Luftströmungsmuster visualisieren
Theoretische Berechnungen reichen für die Konformität nicht aus; physische Verifizierung ist verpflichtend. Luftstromvisualisierungsstudien müssen durchgeführt werden, um nachzuweisen, dass die Luft nicht von weniger sauberen Bereichen (wie dem Boden oder den Rückluftgittern) über kritische Prozesse oder Bediener strömt. Dies ist besonders lebenswichtig für eindeutige Systeme, wo jede Behinderung — Beleuchtungsarmaturen, Panelfugen oder Geräte — Turbulenzen erzeugen kann, die Wirbelströmungen generieren und Partikel in der Reinraumzone einfangen.
- Verifikationsmethode: Tracer-Rauch oder Wasserdampferzeugung zur visuellen Kartierung des Luftstroms verwenden.
- Konformitätsprüfung: Sicherstellen, dass kein Eindringen aus Bereichen niedrigeren Grades in Bereiche höheren Grades stattfindet.
- Oberflächeninteraktion: Bestätigen, dass Panellwand-Oberflächen und Deckenverbindungen nicht verursachen, dass der Luftstrom sich löst, was Partikel auf das Produkt ablagern würde.
Branchenanwendungen auf Raumklassifikationen abstimmen
Die korrekte Zuordnung von Raumklassifikationen zu Panelspezifikationen verhindert massive Kapitalverschwendung. Die Lösung liegt in strikter Segmentierung: Der Einsatz von A1 Rockwool-Kompositen für GMP-aseptische Zonen bei gleichzeitiger Verwendung kostenoptimierter PIR-, XPS- oder PET-Schaumkerne für ISO-Partikelkontroll-Supportbereiche.
ISO-Partikelgrenzwerte von GMP-aseptischen Anforderungen unterscheiden
Branchenapplikationen erfordern zwei völlig unterschiedliche Ingenieuransätze. Die Halbleiterfertigung beruht ausschließlich auf ISO-14644-1-Partikelschwellenwerten, wobei eine ISO-Klasse-5-Umgebung nicht mehr als 3.520 Partikel von 0,5 Mikrometern oder größer pro Kubikmeter Luft zulässt.
Im Gegensatz dazu arbeitet die pharmazeutische aseptische Verarbeitung nach europäischen GMP Grade A bis D-Rahmenwerken, die vermehrungsfähige Mikroben zählt und Oberflächen-Bioburden statt trockener Partikeldichte messen. Die Verwechslung dieser Messgrößen führt zu unmittelbaren Beschaffungsfehlern. Einrichtungen, die ISO-Klassifizierungen anstreben, benötigen ultraglatte, nicht abtragende Bezüge wie vergelcoatetes GRP oder CFRT-Blätter, die auf Low-Outgassing-Schaumkerne wie PIR, PVC oder XPS verklebt sind.
Wenn die Applikation auf GMP-kritische Sterilräume wechselt, verschiebt sich die ingenieurtechnische Priorität auf Brandunterdrückung und Abwaschbeständigkeit. Gesundheits- und Sicherheitsbehörden, einschließlich FM Global-Standards, fordern häufig A1-klassifizierte Rockwool-Sandwichpaneele für alle GMP Grade A- und B-Verarbeitungszonen.
Standard-PIR-Paneele, obwohl sie überlegene Wärmedämmung bieten, bleiben in diesen hochriskanten sterilen Umgebungen aufgrund von Rauchtoxizitätsbewertungen bei Verbrennung nicht konform. Fortschrittliche Kompositehersteller unterhalten parallele Produktionskapazitäten, um sowohl spezialisierte durchgängige Faserverbundlaminate für industrielle ISO-Zonen als auch Mineralwolle-Komposite für pharmazeutische GMP-Zonen zu liefern.
Zielgerichtete Materialzuweisung zur Vermeidung von Kapitalverschwendung
Der häufigste finanzielle Stolperstein im modular errichteten Facility-Bau ist die gleichförmige Überspezifikation. Facility-Manager spezifizieren routinemäßig ISO-5-klassifizierte Panelbaugruppen über gesamte Produktionsböden aus Vorsicht. Diese Praxis, bekannt als Klassifizierungs-Gold-Plating, treibt die Kosten für den modularen Sterilraumbau um fast 50% in die Höhe, ohne messbare betriebliche Vorteile zu liefern. Der technisch und wirtschaftlich fundierte Ansatz umfasst eine rigorose Klassifizierungsrationalisierung, bei der spezifische Kern-dichten und Belagsstärken strikt entsprechend den Zonengefährdungsprofilen zugewiesen werden.
- Kritische Verarbeitungszonen (ISO 5 / GMP A-B): Erfordern steife, schwer калиброванные Baugruppen. Die Verwendung von Aluminium oder Edelstahl ummanteltem CFRP oder fortgeschrittenen Duroplast-Laminen, die auf PMI oder Hochdicht-PET-Schaum verklebt sind, bietet die notwendige strukturelle Integrität für kontinuierliche chemische Sanitierungszyklen.
- Support & Utility Areas (ISO 7-8): Entspricht dem Großteil der Quadratmeterfläche. Der Einsatz von Standard-leichtgewichtigen Wabenstrukturen, wie PP-Wabenkerne, die mit Glasfaserverstärkung komposiert sind, reduziert erheblich die Eigenlast und die Versandlogistik und erhält gleichzeitig ausreichende Schalldämpfung und thermischen Widerstand.
- Halb-kontaminierte Flure: Profitieren von kostengünstigen ACP- oder Aluzinc-Belägen in Kombination mit PIR- oder PUR-Kernen. Diese Spezifikationen erfüllen grundlegende Staubretentionsanforderungen ohne die Premium-Preisgestaltung von Mineralwolle oder durchgängigen Faserverstärkungen.
Präzision im Kern-Haut-Verbindungsdiktat langfristig die Konformitätskosten. Für strenge Umgebungen entworfene Paneele nutzen durchgängige glasfaserverstärkte Thermoplaste (CFRT) oder LWRT-Blätter, die die Mikrorisse beseitigen, die in herkömmlichen Glasfaserverbundlaminaten häufig vorkommen. Diese Fertigungstoleranz stellt sicher, dass die Fugendichtigkeit über Jahrzehnte von thermischen Ausdehnungszyklen unbeeinträchtigt bleibt und verhindert kostspielige Nachrüstungen, wenn Einrichtungen jährlichen regulatorischen Audits unterliegen. Die Ausrichtung der physikalischen Hülle auf die genaue Klassifizierungsstufe garantiert regulatorische Genehmigung und maximiert gleichzeitig den betrieblichen ROI.
Lebende Mikroorganismen und Oberflächen-Bioburden eliminieren
Die Eliminierung vermehrungsfähiger Mikroorganismen und Oberflächen-Bioburden erfordert kontinuierliche Panelfugenversiegelung, chemikalienbeständige Oberflächenbeschichtungen und Kernmaterialauswahl, die Feuchtigkeits-Einschluss und Schimmelwachstum in sterilen Umgebungen verhindert.
Modulare Nahtarchitektur versus sterile Eindämmung
Standard-modulare Reinraumbaugruppen priorisieren schnelle T-Nuten-Installation, die inhärent Mikrofugen an Panel-Schnittpunkten hinterlässt. In Grade A- oder GMP-kritischen Zonen fungieren diese Fugen als direkte Keimzellen, in denen Sporenanhäufung und lokale Luftstromturbulenzen gedeihen.
Die Erreichung einer verifizierten Bioburden-Eliminierung erfordert den Übergang von Trockenmontage zu durchgängiger Dichtstoff-Anwendung. Ingenieure müssen schweißbare Thermoplast-Kanten oder silikongefüllte Fugenkanäle spezifizieren, die eine monolithische, fugenlose Barriere schaffen. Diese Integrationsmethode opfert beschleunigte Installationszeitpläne, garantiert aber die hermetische Kontinuität, die für strenge Sterilisationsvalidierung erforderlich ist.
Validierte Reinigungsprotokolle und Oberflächenfinish-Chemie
Der Betrieb steriler Einrichtungen beruht auf aggressiven zyklischen Dekontaminationen unter Verwendung von gasförmigem Wasserstoffperoxid, Peressigsäure oder Ozongas. Standard-kommerzielle Laminate oder ungeschützte Aluminium-Beläge degradieren rasch unter diesen chemischen Einwirkungen und erzeugen mikroskopische Oberflächengruben, die Bioburden dauerhaft einfangen.
Hochleistungs-sterile Hüllen benötigen nicht-poröse Gelcoats oder Fluoropolymer-Pulverbeschichtungen, die speziell für oxidative Beständigkeit formuliert sind. Bei der Spezifikation von Panel-Häuten für aseptische Verarbeitungszonen müssen Beschaffungsteams die vollständige Verträglichkeit mit dem vom Einrichtung vorgesehenen Sanitierungsregime überprüfen, um Oberflächendelamination zu verhindern und Kreuzkontaminationsvektoren zu eliminieren.
Kernmaterialauswahl und regulatorische Konformität
Die Wahl zwischen Duroplast- und Thermoplast-Isolation bestimmt direkt die langfristigen Fähigkeiten zur Bioburden-Kontrolle. Während Polyisocyanurat (PIR) eine überlegene thermische Effizienz für klimakontrollierte Logistik-Zonen bietet, fordern große pharmazeutische Audit-Rahmenwerke häufig A1-klassifizierte Mineralwolle-Kerne für primäre sterile Verarbeitungsbereiche.
Regulatorische Stellen priorisieren Feuchtigkeitsimpermeabilität und inhärente Schimmelresistenz gegenüber thermischen Kennwerten in aseptischer Fertigung. Die Spezifikation von nichtbrennbaren, hydrophoben Kernmaterialien eliminiert die Notwendigkeit sekundärer Feuchtigkeitsbarrieren und stellt sicher, dass die Panel-Baugruppe rigorose Oberflächen-Bioburden-Probenahmen besteht, ohne die Brandschutzkonformität zu beeinträchtigen.
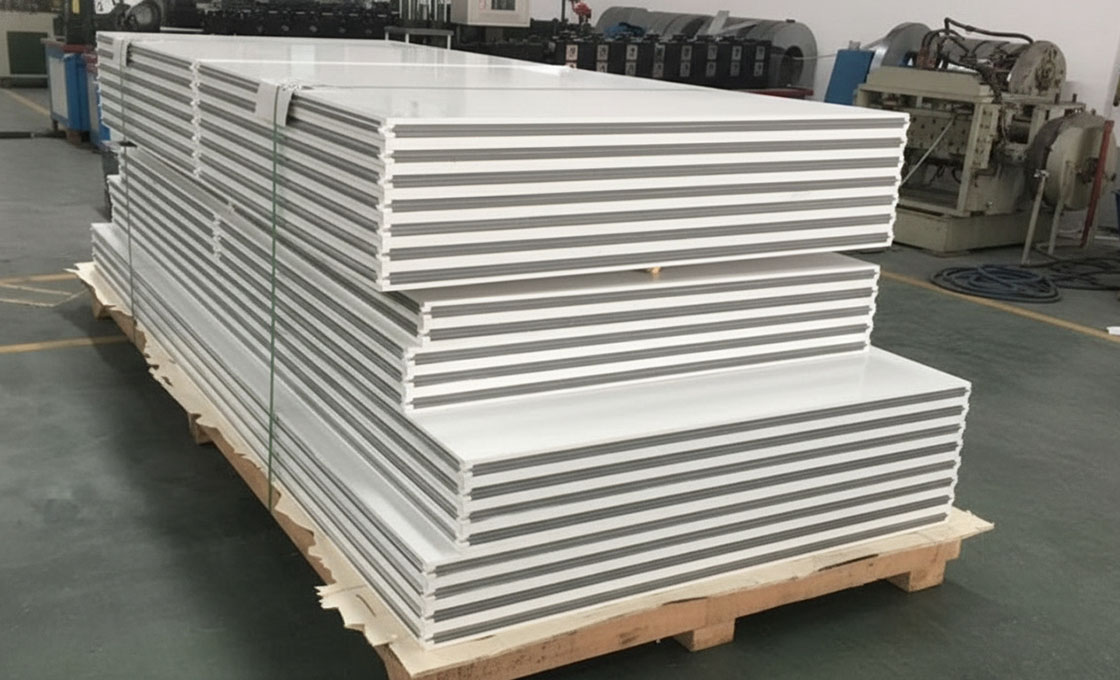
Kritische Zonen von Supportbereichen trennen
Die Implementierung strikter Zonierungsstrategien ermöglicht es Facility-Planern, Hochspezifikations-Materialien und HVAC-Kapazität ausschließlich für kritische Bereiche vorzubehalten und die gesamten Baukosten um bis zu 50% zu reduzieren.
Ein häufiger und kostspieliger Fehler in der Facility-Planung ist „Gold-Plating“ — die Anwendung der höchsten Sauberkeitsklassifizierung auf jeden Quadratmeter des Grundrisses. Für Auftragnehmer und Facility-Manager ist das Verständnis des Unterschieds zwischen Kritischen Zonen und Support-Bereichen der effektivste Hebel zur Optimierung des ROI.
Klassifizierungsrationalisierung diktat, dass nur die unmittelbare Umgebung, in der das Produkt exponiert ist, die strengsten Standards erfüllen muss (z.B. ISO 5/GMP Grade A). Umgebende Flure, Ankleideräume und Staging-Bereiche können effektiv bei niedrigeren Klassifizierungen (ISO 7 oder ISO 8) funktionieren, wodurch die Belastung mechanischer Systeme und Hüllenmaterialien erheblich reduziert wird.
Kritische Zonen und Hochrisiko-Vektoren identifizieren
Die kritische Zone ist definiert als jeder Ort, an dem das Produkt oder der Behälter der Umgebung ausgesetzt ist. In pharmazeutischen Begriffen entspricht dies Grade-A-(ISO-5)-Bedingungen, die typischerweise in aseptischen Abfülllinien oder offenen Produktbehandlungs bereichen gefunden werden. Das Risiko hier ist nicht nur die Partikelzahl, sondern vermehrungsfähige mikrobielle Kontamination. Überwachungsstrategien in diesen Zonen sind aggressiv, oft unter Verwendung von Settlement-Platten in hochfrequentierten Zonen und am Punkt der Produktexposition.
- Offene Produktexposition: Bereiche, in denen Behälter gefüllt oder verschlossen werden, sind als kritisch eingestuft. Die Luftströmung hier muss ein deutlicher (laminarer) Luftstrom sein, um Partikel vom Produkt wegzufegen.
- Hochfrequentierte Schnittstellen: Eingänge in die kritische Zone sind Schwachstellen-Hotspots. Personalbewegung erzeugt Partikel, weshalb Luftschleusen und Luftduschen erforderlich sind, um vom Supportbereich in die sterile Zone zu gelangen.
- Materialauswahl: In diesen Zonen müssen Wand- und Deckenpaneele rigorosen Reinigungsprotokolle standhalten. Während PIR eine überlegene Wärmedämmung bietet, schreiben Bauvorschriften oft Rockwool-Kernpaneele wegen ihrer A1-Nichtbrennbarkeitsbewertung in kritischen sterilen Umgebungen zur Minimierung des Brandrisikos vor.
Supportbereiche und Pufferzonen optimieren
Supportbereiche, klassifiziert als Klasse C/D oder ISO 7/8, dienen als Puffer zwischen der unkontrollierten Außenwelt und dem sterilen Kern. Dazu gehören Flure, Waschräume und Bereiche für die Vorbereitung. Ziel ist hier nicht Sterilität, sondern die Minimierung der Kontaminationsübertragung. Durch die Absenkung der Klassifizierungsanforderungen können Entwickler verschiedene Composite-Paneellösungen einsetzen, die Kosten und Leistung ausbalancieren.
- Kostengünstige Dämmung: In nicht-kritischen Support-Fluren reichen oft Sandwichpaneele mit PIR- oder PU-Schaumkern aus, die eine hervorragende thermische Effizienz für die HVAC-Lastreduzierung bieten, ohne die höheren Kosten von Mineralwollekernen, die in sterilen Zonen erforderlich sind.
- Strukturelle Integrität: Supportbereiche tragen häufig höhere Lasten von aufgehängter Ausrüstung oder häufigem Verkehr. Die Verwendung von Verbundpaneelen mit hochfesten Verkleidungen (wie Fiberglas- oder Stahlschalen) gewährleistet Langlebigkeit ohne die Überdimensionierung, die für aseptische Zonen erforderlich ist.
Druckkaskaden und Eindämmung konstruieren
Die physische Trennung von Zonen ist ohne kontrollierte Luftströmung bedeutungslos. Druckkaskaden stellen sicher, dass Luft von reinen Bereichen zu weniger reinen Bereichen strömt und so Kreuzkontamination verhindert. Standardreinräume verwenden Überdruck, um Kontaminanten nach außen zu drücken. Einrichtungen, die mit gefährlichen Verbindungen umgehen (z. B. cytotoxische Arzneimittel gemäß USP <800>), benötigen jedoch Unterdruckkaskaden zum Schutz des Personals.
Einen stabilen Druckunterschied von 10–15 Pascal zwischen den Zonen aufrechtzuerhalten, ist schwieriger, als es klingt. Stellen Sie sicher, dass die Paneelfugen mit luftdichten Dichtungen versehen sind, die mit dem Kernmaterial verträglich sind; starre Schaumkerne dehnen sich und ziehen sich anders zusammen als Mineralwolle, was die Dichtungen mit der Zeit beschädigen kann, wenn dies im Installationsdesign nicht berücksichtigt wird.
- Druckdifferenz: Ein minimaler Unterschied von 10–15 Pa zwischen der kritischen Zone und dem angrenzenden Reinbereich ist Standard. Dies erfordert HLK-Systeme mit präziser Steuerung, nicht nur hohes Volumen.
- Türverriegelungen: Luftschleusen sind unerlässlich, um die Kaskade aufrechtzuerhalten. Platzieren Sie niemals Türen direkt zwischen einer kritischen Zone und einem nicht klassifizierten Bereich. Eine Pufferzone (Luftschleuse oder Umkleideraum) mit Zwischendruck ist obligatorisch, um die Luft während des Übergangs zu „reinigen“.
Niedrigere ISO-Klassen auf Flure anwenden
Die Herabstufung von Fluren auf ISO 7 oder ISO 8 reduziert die Grundstückbaukosten um bis zu 50 %. Pufferzonen erhalten Druckkaskaden aufrecht, ohne dass teure laminare Strömungsinfrastruktur der Klasse A erforderlich ist.
Die Wirtschaftlichkeit der Klassifikationsrationalisierung
Facility-Manager neigen aus Vorsicht dazu, gesamte Reinraumanordnungen überzuspezifizieren, was zu der vom Branchenexperten als „Überveredelung“ bezeichneten Falle führt. Wenn Designteams ISO-5-Klassifizierungen für stark frequentierte Flure und unterstützende nutzungstechnische Wände vorschreiben, zwingen sie teure HLK-Technik in nicht produktive Räume. Eine ISO-5-Umgebung begrenzt Luftpartikel streng auf 3.520 pro Kubikmeter für Größen ≥0,5 Mikrometer.
Im Gegensatz dazu erlaubt ein ISO-7-Flur bis zu 352.000 Partikel pro Kubikmeter für denselben Größenbereich. Durch die Herabstufung von Supportfluren auf ISO 7 oder ISO 8 können Hersteller die Gesamtkosten für Umhüllung und mechanische Lüftung um etwa 40 % bis 50 % senken, ohne pharmazeutische Compliance-Richtlinien zu verletzen.
Druckkaskadenintegrität ohne kritische Zonenspezifikationen
Eine niedrigere ISO-Bewertung für Flure gefährdet die Eindämmung nicht. Stattdessen verschiebt sich die Ingenieurpriorität von der Partikelfilterdichte auf das Management des Luftstroms in die richtige Richtung. Flure fungieren als Pufferzonen, die kontrollierte Druckdifferenzen zwischen der Außenumgebung und den sterilen Fertigungsräumen herstellen. Die Aufrechterhaltung eines positiven Druckgradienten von 10 bis 15 Pascal über die Flurtüren stellt sicher, dass die Luft bei normalem Betrieb nach innen und beim Öffnen der Türen nach außen strömt, wodurch Kreuzkontamination wirksam blockiert wird.
Modulare Wandpaneele, die in diesen Pufferzonen verwendet werden, benötigen strukturelle Integrität und präzise Fugendichtung, statt ultra-hochleistungsfilternder Partikel-(HEPA)-Deckengitterintegration. Standard-Sandwichpaneele mit validierten Oberflächenschlüssen und durchgehender Abdichtung an den Paneelgrenzflächen erfüllen die physikalischen Anforderungen für ISO-7/8-Klassifizierungen. Der Fokus bleibt auf der Eliminierung turbulenzfördernder Oberflächenstrukturen und der Sicherstellung luftdichter Übergänge zwischen modularen Abschnitten.
Isolieren Sie niemals die Druckkontrolle von der Materialauswahl. Obwohl Flure mit reduzierten ISO-Klassen betrieben werden, schreiben Brandschutzvorschriften möglicherweise weiterhin A1-Nichtbrennbarkeitskerne in Fluchtwegen vor. Die Spezifikation von Standard-Polyisocyanuratpaneelen in stark frequentierten Fluchtwegen, ohne die lokalen Brandschutzbewertungen zu überprüfen, kann sofortige Audit-Mängel verursachen.
- Flur-Basiseinstufung: ISO-7- oder ISO-8-Ziele reduzieren die HEPA-Filtervolumenanforderungen um etwa 65 % im Vergleich zu ISO-5-Kritikbereichen.
- Standard für Druckdifferenz: Halten Sie einen positiven Druckgradienten von 10–15 Pa im Verhältnis zu angrenzenden Fluren aufrecht, und steigen Sie für sterile Fertigungszonen auf 15–20 Pa an.
- Anforderung an die Oberflächbehandlung: Glatte, nicht poröse Paneelverkleidungen minimieren Staubansammlungen und ermöglichen es Fluren niedrigerer Klasse, jährliche Zertifizierungsaudits mit minimaler Nacharbeit zu bestehen.
Ruhezustand versus Betriebszustände validieren
Die Validierung im ruhenden Zustand etabliert die Basisdichtheit, aber der Test unter Betriebsbedingungen beweist, dass die Umhüllungsstruktur den realen thermischen und Druckbelastungen standhält.
Die meisten facility-Audits scheitern, weil Betreiber die ursprüngliche Inbetriebnahme als Ziellinie und nicht als Startpunkt behandeln. Wenn Sie von einem leeren Raum zu einem voll besetzten Produktionsbereich wechseln, unterliegt Ihre Verbundpaneel-Umhüllung kontinuierlicher mechanischer und thermischer Belastung. Die strukturelle Integrität, die einen statischen Partikelzähltest besteht, verschlechtert sich häufig unter dynamischen Luftströmungsänderungen, wenn Dehnungsfugen und Dichtstoffkompressionen nicht für Bewegung ausgelegt sind.
Thermisches-expandierungsverhalten während dynamischer Betriebsprozesse
HLK-Systeme laufen nicht mit einem konstanten Sollwert. Sie zyklen basierend auf thermischer Last, was sich direkt auf Sandwichpaneele und Kernmaterialien auswirkt. Polystyrol- oder Polyurethankerne dehnen sich mit anderen Raten aus als Fiberglas- oder Stahlschalen. Wenn Ihre Installation ausschließlich auf starren Umfangsrahmen beruht, erzeugen diese differentiellen Bewegungen Scherspannung an den Nähten.
Unser Ingenieurt team stellt durchgängig fest, dass das Überspringen von Gleitschienenmechanismen zu vorzeitigem Beulen der Oberflächenplatten bei saisonalen Temperaturschwankungen führt. Sie müssen kompatible Expandationskoeffizienten zwischen dem Kern und der Verkleidung vorschreiben. Das ist für sterile Umgebungen unverzichtbar, bei denen selbst mikroskopisch kleine Fugen die Eindämmung beeinträchtigen.
- Differentielle Koeffizienten: Stimmen Sie die Wärmeleitfähigkeit des Kernmaterials mit den Expansionsraten der Verkleidungsmetalle oder -polymere ab, umNahtermüdung zu verhindern.
- Gleitunterstützungen: Installieren Sie horizontale Dehnungsschienen in mittlerer Paneelhöhe, um Längenwachstum zu absorbieren, ohne Last auf vertikale Fugen zu übertragen.
- Dichtstoffelastizität: Spezifizieren Sie hochmodulige Silikone, die Elastizität über einen Betriebsbereich von -40 °C bis +80 °C aufrechterhalten.
Wir validieren jede Paneelkonfiguration gegenüber erwarteten thermischen Gradienten vor dem Versand. Unsere Werks toleranzen gewährleisten, dass werkseitig aufgebrachte Dichtstoffkanäle perfekt mit vor Ort montierten Gleitschienen ausgerichtet sind und Feld improvisationen eliminieren.
Dichtungsintegrität unter variablen Luftströmungsbedingungen
Luftdruckkaskaden sind die unsichtbare Kraft, die sterile Räume steril hält. Wenn Transfer türen sich öffnen oder Lüfter hochfahren, können sich Druckdifferenzen innerhalb von Sekunden um 15 bis 20 Pascal ändern. Ihre Paneelfugen müssen dieser Turbulenz standhalten, ohne zu lecken. Flachnahtinstallationen verlassen sich vollständig auf Dichtstoffkompression, während Nut-Feder-Profile die mechanische Last effektiver verteilen.
Das eigentliche Problem ist, wie Dichtstoffe unter kontinuierlicher Niederfrequenz-Vibration von Umluftgebläsen altern. Standardpolyurethane härten schneller aus und verlieren ihre Haftung. Sie müssen eine dämpfende Schicht zwischen den starren Paneelkanten und dem strukturellen Aluminiumprofil einbauen. Diese Entkopplung erhält die luftdichte Barriere aufrecht, selbst wenn sich das Gebäude setzt oder die Ausrüstung vibriert.
- Dichtstoff-Kompressionsgrenzen: Konstruieren Sie Fugenüberlappungen so, dass nach wiederholten Druckstoßwellen mindestens 60 % elastische Rückfederung erhalten bleiben.
- Vibrationsentkopplung: Setzen Sie Neopren- oder EPDM-Unterlegscheiben hinter jeden mechanischen Befestigungspunkt, um Paneel nähte von struktureller Resonanz zu isolieren.
- Positiver Druckzyklus: Testen Sie alle vertikalen und horizontalen Nähte mit einem kalibrierten Manometer, bevor kosmetische Finishs aufgetragen werden.
Die Beschaffung spart oft an Nahtprofilen, um die vorab.Materialkosten zu senken. Diese Entscheidung erhöht direkt Ihre langfristigen Validierungskosten und regulatorischen Risiken. Die Investition in verstärkte ineinandergreifende Profile rechnet sich während jährlicher FDA- oder EU-GMP-Audits.
Testprotokolle für Basislinien versus aktive Zustände
Statische Validierung bestätigt lediglich, dass Ihr HLK-System Luft filtern kann, wenn sich nichts im Raum bewegt. Aktive Validierung beweist, dass die physische Umhüllung standhält, wenn Personalverkehr, Ausrüstungswärmebelastungen und Türöffnungen die laminare Strömung stören. Aufsichtsbehörden wie die EMA und die FDA fordern diese Unterscheidung explizit in ihren Umweltüberwachungsvorschriften.
Wenn wir vor Ort Erholungstests durchführen, simulieren wir Worst-Case-Szenarien statt idealer Bedingungen. Wir lösen absichtlich mehrere Türöffnungen aus und erhöhen die Lüftergeschwindigkeit, um zu beobachten, wie schnell die Partikelzählwerte wieder auf akzeptable Grenzwerte sinken. Paneele, die im ruhenden Zustand bestehen, aber während aktiver Zyklen versagen, leiden normalerweise unter unzureichender Rückluftplatzierung oder schlecht gedichteten Deckengittern.
- Erholungszeitmetriken: Messen Sie die Zeit, die benötigt wird, um schwebende Verunreinigungen nach einem simulierten Verschütten oder Türdurchbruch zurück zu den Ziel-ISO-Grenzwerten zu清除en.
- Messung lebender Mikroorganismen: 部署 settle-Platten und aktive Luftprobennehmer während voller Betriebs-schichten, um durch Bewohner erzeugte Bioburden zu erfassen.
- Rauchvisualisierung: Führen Sie Helium- oder Ultraschall-Rauchtests an allen Durchführungen durch, um tatsächliche Luftstrom-Leckagepfade unter Last zu kartieren.
Unser technisches Support-Team stellt detaillierte Validierungs-Checklisten bereit, die auf Ihre spezifische ISO- oder GMP-Klassifizierung zugeschnitten sind. Wir konzentrieren uns darauf, dass Ihre modularen Wände, Decken und Böden nahtlos mit Ihren mechanischen Systemen integriert werden, um von Anfang an die Compliance zu gewährleisten.
| Zustandsdefinition | Betriebsbedingung | Airflow & Dynamics | Validierungskriterien | Ingenieurtechnische Bedeutung |
|---|---|---|---|---|
| Im Ruhezustand | Ausrüstung in Betrieb, Anlage versiegelt, kein Personenbestand | Gleichgewichtslaminar- oder Turbulenzströmung mit statischem Partikelequilibrium | ISO-14644-1-Partikelzähl-Grenzwerte gemessen unter statischen Bedingungen | Bestätigt Paneelfugendichtung, Luftkanaldichtheit und basische HLK-Inbetriebnahme |
| In Betrieb | Volle Personal- und Ausrüstungsaktivität gemäß definiertem Produktionszeitplan | Erhöhte Luftwechsel pro Stunde (ACH), die aktiv durch Bewohner erzeugte Aerosole verdünnen | Kombinierte ISO-Partikelgrenzwerte und USP <797> lebende mikrobiologische Probenahmeprotokolle | Validiert Druckkaskadenstabilität, HEPA-Filterlasttoleranz und Abschwächung von Bewohnerauswirkungen |
| Erholungsstandard | Post-Störungsphase nach simuliertem Kontaminationsaustritt | Maximierte Zuluftgeschwindigkeit und optimierte Rückluftplatzierung zur Beschleunigung der Partikelbeseitigung | Time-to-Recovery-Kennwerte validiert gegen IEST-RP-CC034 und regulatorische Benchmarks | Überprüft HVAC-Kapazitätsauslegung, Raumvolumen-zu-Durchsatz-Verhältnis und strukturelle Hüllenschutzresilienz |
Hauptergebnisse
Die Zuordnung von ISO-Klassen zu GMP-Klassen bestimmt Ihren Projektablauf. Sie können eine sterile Kommissionierungs suite nicht wie einen normalen Elektronik-Boden behandeln. Die Elimination von Mikroorganismen erfordert absolute Oberflächendichtigkeit und validierte Luftwechselzyklen. Wir entwickeln Panele, die diese Lücke schließen. Unsere Fertigungstoleranzen liegen bei plus-minus null Komma zwei Millimetern an jedem Fugenschluss.
Diese Präzision stoppt thermische Drifts während dynamischer Betriebsphasen und hält Dichtungen intakt, wenn die HVAC-Belastung stark ansteigt. Wählen Sie die falsche Isolierung für eine kritische Zone, und Sie scheitern bei Audits. Rockwool bleibt in sterilen Umgebungen konform. PIR funktioniert in Versorgungsfluren. Passen Sie das Material an das tatsächliche Risikoprofil an.
- Bestätigen Sie Ihre Ziel-ISO-Klasse und GMP-Klasse vor der Bestellung.
- Fordern Sie Daten zur thermischen Ausdehnung von unserem Ingenieurteam für Ihre spezifische Klimazone an.
- Behandeln Sie unser technisches Personal als kostenloses Design-Backup. Lassen Sie sie Ihre Luftstromzeichnungen überprüfen oder die Fugendichtungsprotokolle validieren, bevor Sie die Baupläne finalisieren.
Häufig gestellte Fragen
Dieser Faktor hat direkten Einfluss auf die Projektleistung und die langfristigen Kosten. Seine Behandlung mit spezifischen Daten statt allgemeinen Annahmen führt zu besseren Ergebnissen.
Beeinflussen Panelfugen die Sterilität?
Modulare Panelfugen stellen potenzielle Eintrittspunkte für mikrobielle Kontamination und Ansammlung von Oberflächen-Bioburden in hochkontainierten sterilen Umgebungen dar. Im Gegensatz zu Standard-Reinräumen erfordern sterile Zonen glatte Übergänge, geschweißte Fugen oder zertifizierte Dichtungsverbindungen, um das Einschlafen von Partikeln zu verhindern. Eine fachgerechte Fugendetailierung beeinflusst maßgeblich die Wirksamkeit terminaler Sterilisationsverfahren und langfristiger Umweltvalidierung.
Tipps zum Management von Druckkaskaden?
Sterile Zonen und Hochsicherheitsbereiche nutzen typischerweise Negative-Druck-Kaskaden, um die Migration gefährlicher Agenzien zu verhindern, während allgemeine Reinräume auf Positive-Druck-Differenziale setzen. Jeder successive Raum muss eine präzise Druckstaffelung aufrechterhalten, üblicherweise zwischen zehn und fünfzehn Pascal, um die Luftströmung sicher zu leiten. Automatische Dämpfer und kontinuierliche Differenzdrucküberwachung sind für die Aufrechterhaltung dieser Staffelung während dynamischer Betriebsänderungen unerlässlich.
Feuerwiderstand versus Isolierung?
Die Wahl von Kernmaterialien erfordert den Ausgleich zwischen thermischer Effizienz und Brandschutzkonformität, insbesondere in regulierten Industrieumgebungen. Polyisocyanurat-Kerne bieten überlegene Wärmedämmung zu geringeren Kosten, tragen jedoch typischerweise begrenzte Brandschutzklassen im Vergleich zu mineralischen Alternativen. Mineralwolle- oder Glasfaserkerne bieten nicht brennbare Klassifikationen, können aber die thermische Leistung beeinträchtigen und das Gesamtgewicht des Paneels erhöhen. Projekt Spezifikationen müssen bestimmen, welche Eigenschaft bei der Materialauswahl Vorrang hat.
Aufrechterhaltung der Hygienestandards in Reinräumen?
Eine konsistente Hygienepflege basiert auf kontrollierter unidirektionaler Luftströmung, HEPA- oder ULPA-Filteranlagen sowie strikten Personenkleideverfahren. Regelmäßige Oberflächendekontamination mit validierten chemischen Agenzien verhindert die Ansammlung von Mikroorganismen an Arbeitsstationen und Strukturkomponenten. Umweltüberwachungsprogramme müssen Partikelzahlen, Temperatur, Luftfeuchtigkeit und Druckdifferenzen kontinuierlich erfassen, um die Konformität mit den zugewiesenen Klassifizierungswerten sicherzustellen.
Insektenbekämpfung in Reinräumen?
Das Standard-Reinraumdesign schließt externe Schädlinge durch abgedichtete Gebäudehüllen, Überdruck und mehrstufige Filtersysteme von vornherein aus. Eintrittsschleusen und hocheffiziente Siebe verhindern das Eindringen von Insekten, bevor sie klassifizierte Zonen erreichen. Bei Verstößen isolieren und beseitigen integrierte Schädlingsmanagement-Protokolle mit nicht-toxischen Fallen und routinemäßigen Inspektionen Befall schnell, ohne die Umgebungsintegrität zu gefährden.