
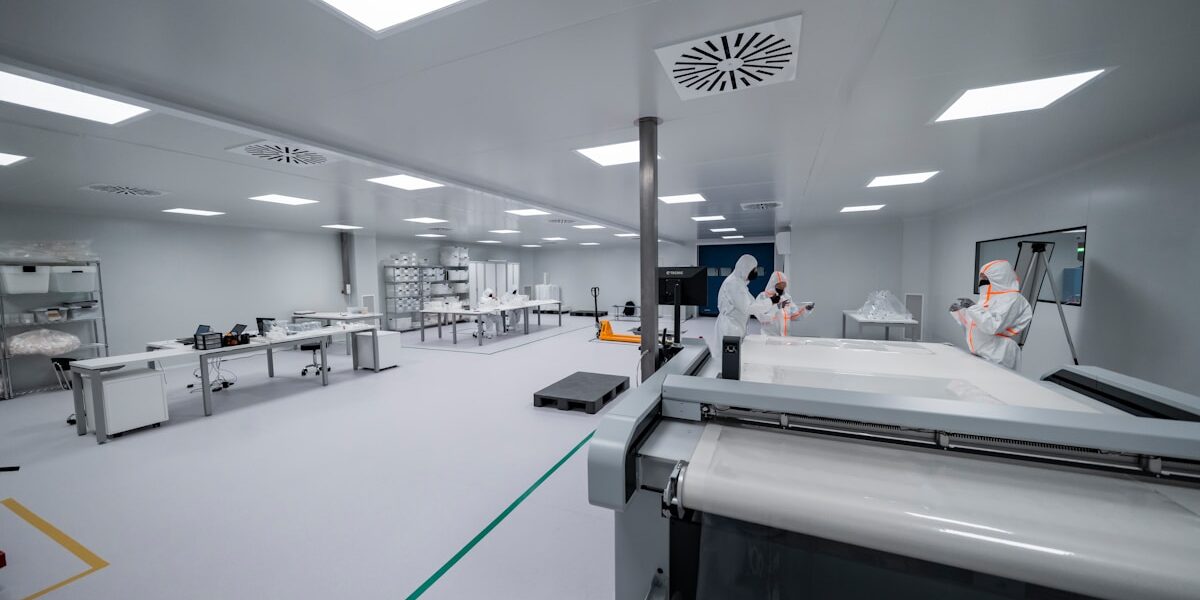
Die Umwandlung eines Standard-Lagerbereichs in eine hygienische Lebensmittelverarbeitungszon erfordert strikte Einhaltung von ISO 14644-1:2015 Standards. Diese Standards schreiben spezifische luftgetragene Partikelzählungen vor, um Produktkontamination zu verhindern. Die Erfüllung dieser Reinraum-Anforderungen geht über HVAC-Upgrades hinaus; sie erfordert einen ganzheitlichen Ansatz zur physischen Hülle. Speziell die Kernmaterialien Ihrer Wandpaneele – ob PU or PIR– müssen mit der beabsichtigten Brandschutzklasse und den thermischen Dämmwerten der spezifischen Klassifikation übereinstimmen. Die Umwandlung dieser Klassen in physische Zonen ist eine Baufrage, und die Unterteilung einer Lebensmittel fabrik in Reinräume geht diese Sequenz durch.
Viele Beschaffungsteams spezifizieren Materialien über das notwendige Maß hinaus und kaufen teure Verbundplatten für Zonen, die lediglich ISO-Klasse-8-Standards erfordern. Das frisst das Budget. Dieser Artikel erläutert die maximal erforderlichen Partikelzahlen für die Lebensmittelproduktion und erklärt, wie man die richtigen Luftwechselraten für die Konformität berechnet. Das Verständnis dieser technischen Unterschiede stellt sicher, dass Sie die richtigen Wandsysteme auswählen, um die Inspektion zu bestehen, ohne Kapital für unnötige Überdimensionierung zu verschwenden.
Was ISO-14644-1-Klassen bedeuten
ISO 14644-1 definiert die Reinraumklassifizierung ausschließlich auf der Grundlage von zulässigen Grenzwerten für luftgetragene Partikel pro Kubikmeter bei spezifischen Größen, unabhängig von Lebensmittelsicherheits- oder HACCP-Richtlinien.
Definition der Partikellimits für ISO-Klassen 5–8
ISO 14644-1 legt strenge Grenzwerte für partikuläre Verunreinigungen über acht definierte Klassen fest, wobei Klasse 5 die strengsten Anforderungen für kritische Umgebungen darstellt. Der Standard misst Partikel an zwei Schwellenwerten (≥0,5 µm und ≥5,0 µm), um die Konformität zu bestimmen, und gewährleistet so eine präzise Kontrolle über luftgetragene Verunreinigungen, die Herstellungsprozesse beeinträchtigen könnten. Für Class-5-Anlagen liegt die zulässige Konzentration bei maximal 3.520 Partikeln ≥0,5 µm pro Kubikmeter, während Klasse 7 bis zu 352.000 Partikel unter derselben Metrik erlaubt – was eine nahezu 100-fache Differenz bei den zulässigen Verunreinigungsstufen zwischen diesen Klassifizierungen zeigt. Das Verständnis dieser Grenzwerte ist entscheidend bei der Spezifikation von Plattensystemen, die die strukturelle Integrität aufrechterhalten müssen, ohne durch Oberflächendegradation oder Verbindungsschwachstellen zusätzliche Partikelquellen zu erzeugen.
Zuordnung von Reinraumbereichen zu Lebensmittelsicherheitszonen
In Lebensmittelproduktionsumgebungen korrelieren ISO-Klassifizierungen direkt mit Betriebszonen, in denen sich das Produktexpositionsrisiko erheblich unterscheidet. Klasse 5 regelt typischerweise aseptische Abfüllvorgänge, bei denen sterile Verpackungsmaterialien auf Produktströme treffen, und erfordert eine nahezu null Mikroben-Einführung während der Verarbeitung. Klasse 7 kommt allgemein in Ready-to-Eat-(RTE)-Montagelinien zum Einsatz, wo Produkte nach der Sterilisation, aber vor dem finalen Versiegeln exponiert bleiben, was strenge Umgebungssteuerungen notwendig macht. Klasse 8 unterstützt Sekundärverpackungsbereiche, in denen Fertigwaren konsolidiert werden, und gestattet moderate Partikelkonzentrationen, da nach dieser Stufe keine weitere Verarbeitung stattfindet. Diese Zuordnungen stellen sicher, dass Ingenieurinvestitionen präzise mit regulatorischen Erwartungen übereinstimmen – beispielsweise würde der Einbau von Class-5-Wandsystemen in RTE-Verarbeitungsbereichen zu einer unnötigen Kostensteigerung führen, sofern dies nicht durch eine produkt-spezifische Gefahrenanalyse gerechtfertigt wäre.
Einfluss der Klassifizierung auf die Auswahl von Oberflächenmaterialien
Die ausgewählte ISO-Klasse bestimmt grundlegend die Oberflächenanforderungen aufgrund unterschiedlicher Reinigungshäufigkeiten und chemischer Belastbarkeit. Zonen mit hoher Klassifizierung wie Klasse 5 verlangen monolithische, fugenfreie Oberflächen, die mit aggressiven Sterilisationsmitteln wie Wasserstoffperoxid-Dampf kompatibel sind, während Bereiche niedrigerer Klassen strukturierte Oberflächen tolerieren können, die Abrieb bei routinemäßiger Reinigung mit Detergenzien widerstehen. Entscheidend ist, dass die Materialwahl die langfristigen Wartungskosten beeinflusst: GFK/FRP-Sandwichplatten mit gelbeschichteten Außenflächen bieten eine nahtlose Integration in Class-7-RTE-Anlagen und eliminieren Korrosionsrisiken, die bei Edelstahlalternativen inhärent sind, insbesondere in feuchten Klimazonen, wo Kondensation die metallische Degradation beschleunigt. Unser Engineering-Team beobachtet, dass unsachgemäß spezifizierte Oberflächenmaterialien Mikro-Umgebungen schaffen, die die Biofilmbildung begünstigen – ein stiller Compliance-Verstoß, der für herkömmliche Partikelzähler unsichtbar ist, aber während GMP-Audits durch mikrobiologische Abstriche nachweisbar wird.
| ISO-Klasse | Max Partikel (≥0,5 µm) | Typische Lebensmittelbranche-Zone | Luftstrom & Belüftung | Oberfläche & Materialnorm |
|---|---|---|---|---|
| ISO-Klasse 5 | ≤ 3.520 Partikel/m³ | Aseptischer Kern & kritische Abfüllung | Einstrom (laminar) | Monolithisches, fugenfreies Finish; kompatibel mit rigorosen Sterilisationsprotokollen |
| ISO-Klasse 7 | ≤ 352.000 Partikel/m³ | Verarbeitung von Fertiggerichten (Ready-to-Eat, RTE) | Turbulenter Strom (20-40 ACH) | Nahtloses gelbeschichtetes Finish; hohe Wärmedämmung zur Vermeidung von Kondensation |
| ISO-Klasse 8 | ≤ 3.520.000 Partikel/m³ | Sekundärverpackung & Zutaten | Turbulenter Strom (10-20 ACH) | Glatt, nicht porös, stoßfest; leicht mit Standard-Reinigungsmitteln zu säubern |
| ISO-Klasse 9 | ≤ 35.200.000 Partikel/m³ | Allgemeine Unterstützung & Lagerung | Standard-Kommerzielle HVAC | Strapazierfähige Strukturverkleidung; grundlegende Waschbarkeit und Staubkontrolle |
Maximale Partikelzahlen für die Lebensmittelproduktion
Dieser Abschnitt definiert die maximal zulässigen luftgetragenen Partikelkonzentrationen (Partikel pro Kubikmeter) für ISO-Klassen, die typischerweise in Lebensmittelverarbeitungsumgebungen vorgeschrieben sind, und hält strikt an den ISO 14644-1:2015-Standards fest.
ISO-Klassifizierungsgrenzwerte in Lebensmittelnherstellungsumgebungen
Lebensmittelproduktionsanlagen, die HACCP-Anforderungen unterliegen, müssen die Reinraumklassifizierung mit spezifischen luftgetragenen Partikelgrenzwerten gemäß ISO 14644-1 in Einklang bringen. Diese Grenzwerte stellen sicher, dass Oberflächen und Luftqualität die Konformität unterstützen, ohne sich auf proprietäre Materialansprüche zu stützen.
Maximale zulässige Partikelkonzentrationen
- ISO-Klasse 5 (Cleanest): Maximal 3.520 Partikel/m³ für Partikel ≥0,5 µm und 29 Partikel/m³ für Partikel ≥5,0 µm. Typischerweise reserviert für aseptische Abfüllzonen oder Direktkontakt-Lebensmittelbehandlungsflächen.
- ISO-Klasse 6: Maximal 35.200 Partikel/m³ für ≥0,5 µm und 290 Partikel/m³ für ≥5,0 µm. Häufig eingesetzt für Verpackungsanlagen und sekundäre Verarbeitungsumgebungen.
- ISO-Klasse 7: Maximal 352.000 Partikel/m³ für ≥0,5 µm und 2.900 Partikel/m³ für ≥5,0 µm. Standard für allgemeine Vorbereitungs räume und nicht-kritische Lagertzonen.
- ISO-Klasse 8: Maximal 3.520.000 Partikel/m³ für ≥0,5 µm und 29.000 Partikel/m³ für ≥5,0 µm. Wird für Verwaltungsräume, Umkleiden und Nicht-Lebensmittelkontaktbereiche in der Nähe von Produktionsflächen verwendet.
Praxisrelevanz für die Auswahl von Verbundplatten
Anlagen, die auf ISO-Klasse 5 oder 6 abzielen, benötigen Wand- und Deckensysteme, die unter kontinuierlichen Überdruckdifferenzen die strukturelle Integrität aufrechterhalten und gleichzeitig die Oberflächenporosität minimieren. Partikelkonzentrationen, die diese Grenzwerte überschreiten, können auf unzureichende Filtration oder beeinträchtigte Plattenfugen hinweisen und erfordern eine sofortige HVAC-Nachkalibrierung oder Gebäudehüllreparatur. Der Einsatz nahtloser, nicht-poröser Verbundwerkstoffe mit glatten Oberflächen – wie gelbeschichtete GFK- oder aluminiumkaschierte Platten – hilft, mikrobielle Ansiedlung an mikroskopischen Verbindungsstellen zu verhindern, die andernfalls im Laufe der Zeit zu lokaler Partikelgeneration beitragen könnten.
Auslegung für Luftstrom und Druck
Wirksame Kontaminationskontrolle beruht nicht nur auf den verwendeten Materialien, sondern auf der präzisen Steuerung der Luftstromphysik, um eine Druckkaskade zu erzeugen, die Verunreinigungen aus kritischen Zonen hinauszieht.
Positive Druckgradienten und Luftwechselraten
Die Aufrechterhaltung eines stabilen Positivdruckgradienten ist der grundlegendste Mechanismus zur Verhinderung des Eindringens externer Verunreinigungen in eine kontrollierte Umgebung. Das physikalische Prinzip besagt, dass Luft natürlicherweise von Bereichen höheren Drucks zu Bereichen niedrigeren Drucks strömt. In einer Reinraumumgebung wird dies so ausgelegt, dass Luft nach außen entweicht statt nach innen, sodass jede mögliche Fehlstelle in der Gebäudehülle die interne Reinheit nicht beeinträchtigt.
Die Auslegung dieses Gradienten erfordert die Etablierung einer Druckkaskade. Typischerweise hält die kritischste Zone (z. B. der Abfüllraum) den höchsten Druck, gefolgt von umgebenden Korridoren und dann Luftschleusen, die zu nicht-kontrollierten Bereichen führen. Ein Differential von mindestens 10 bis 15 Pascal (Pa) wird zwischen angrenzenden Reinbereichen im Allgemeinen empfohlen, um einen konsistenten Durchfluss zu gewährleisten. Dies erfordert, dass die Raumhülle – errichtet aus starren Verbundpaneelen und versiegelten Fugen – eine hohe Luftdichtheit aufweist, um Druckverluste zu vermeiden, die das HVAC-System überlasten würden.
Ergänzend zur Druckkontrolle ist die Luftwechselrate (ACH), die die Anzahl der Male bezeichnet, zu der das Luftvolumen innerhalb eines Raumes pro Stunde durch gefilterte Luft ersetzt wird. Während die spezifischen Anforderungen je nach ISO-Klassifizierung variieren, sind höhere Luftwechselraten unerlässlich zum Verdünnen und Entfernen intern generierter Partikel. Beispielsweise können Umgebungen niedrigerer Güte mit 20 Luftwechseln pro Stunde zufriedenstellend funktionieren, während aseptische Verarbeitungszonen häufig deutlich höhere Umläufe zur Aufrechterhaltung der Sterilität benötigen. Die Balance zwischen ACH und Energieeffizienz ist entscheidend; übermäßige Turbulenz durch hochgeschwindigkeitsluft kann tatsächlich abgesetzte Partikel stören oder Wirbel erzeugen, während laminare Strömungsstrategien darauf abzielen, die Luft gleichmäßig über die Fläche zu streichen.
Integration von HEPA-Filterstandards (H13/H14)
Die Integrität der Luftversorgung wird letztlich durch die finale Filterstufe bestimmt. High-Efficiency Particulate Air (HEPA)-Filter dienen als Barriere gegen luftgetragene Verunreinigungen. Für Lebensmittelsicherheits- und Pharmaanwendungen ist die Integration von H13- oder H14-Klasse-Filtern übliche Praxis, um strenge regulatorische Anforderungen zu erfüllen. Diese Bewertungen sind durch ihre Effizienz beim Zurückhalten der Most Penetrating Particle Size (MPPS) definiert, die bei etwa 0,3 Mikron liegt.
- H13-HEPA-Filter: Müssen mindestens 99,95 % der Partikel bei 0,3 Mikron zurückhalten, geeignet für ISO-Klasse-7- und Klasse-8-Umgebungen, in denen die Kontrolle luftgetragener Partikel entscheidend ist.
- H14-HEPA-Filter: Bieten eine höhere Rückhaltsrate von 99,995 % und werden typischerweise in ISO-Klasse-5-Umgebungen (wie kritische Abfüllzonen oder Laminarstromhauben) eingesetzt, wo absolute Sterilität erforderlich ist.
Die Integration dieser Filter in ein Anlagen-Design umfasst mehr als nur die Auswahl des Medienmaterials; es erfordert eine präzise Montage und Versiegelung innerhalb der Decken- oder Wandkonstruktion. Wenn die Filterdichtung nicht perfekt an dem Montagerahmen abdichtet, kann ungefilterte Luft das Filtermedium umgehen (Bypass-Leckage), wodurch die Hochleistungs-Bewertung irrelevant wird. Folglich muss die Schnittstelle zwischen der Filtereinheit und dem modularen Platten-System so ausgelegt sein, dass eine Kompression und Zugänglichkeit für Integritätstests (wie Lecksuchung oder PAO-Testung) ermöglicht wird, ohne das strukturelle Siegel des Raumes zu beeinträchtigen.
Überwachung und Prüfung der Sauberkeit
Regelmäßige Partikelzählverfahren
Die Aufrechterhaltung der ISO 14644-1:2015-Konformität erfordert einen strukturierten Ansatz zur Partikelüberwachung. Der Standard schreibt vor, dass das Mindestvolumen jeder Messposition 2 Liter pro Größenklasse beträgt, was statistisch signifikante Daten für die Klassifizierungsvalidierung gewährleistet. Die Probenahmepositionen sollten strategisch platziert sein, um Luftströmungsmuster und potenzielle Kontaminationsquellen innerhalb der Reinraumumgebung einzufangen.
Für die routinemäßige Überwachung müssen Partikelzähler vor der erstmaligen Inbetriebnahme und anschließend jährlich gegen rückverfolgbare Normen kalibriert werden. Die Prüffrequenz variiert je nach Klassifizierungsstufe: ISO-Klasse-5-Bereiche erfordern typischerweise wöchentliche oder kontinuierliche Überwachung aufgrund strenger Anforderungen, während ISO-Klasse-7- und 8-Zonen monatlichen Zeitplänen basierend auf Risikobewertung folgen können. Jede Probe sollte auf Arbeitsflächenniveau oder kritischem Prozessniveau entnommen werden, um die Produktqualität beeinflussende Bedingungen genau widerzuspiegeln.
Zertifizierungsverifikationsmethoden
Die Verifizierung der Reinlichkeitszertifizierung erfolgt durch systematische Validierung mittels umfassender Testprotokolle. Die anfängliche Qualifikationstestung umfasst die Gesamtzählungsverifikation über alle relevanten Partikelgrößen (typischerweise ≥0,1 µm bis ≥5,0 µm), um die Übereinstimmung mit den angegebenen ISO-Grenzwerten zu bestätigen. Testergebnisse sollten in formellen Berichten dokumentiert werden, die Methodik, Kalibrationsstatus der Geräte, Umgebungsbedingungen während der Testung und angewandte Akzeptanzkriterien enthalten.
📋 Schritte zur Zertifizierungsvalidierung
- Schritt 1: Testbericht gegen die ISO 14644-1:2015 Annex A-Anforderungen prüfen, einschließlich Probenahlevolumenberechnungen.
- Schritt 2: Bestätigen, dass die Partikelzähler-Kalibrierbescheinigungen aktuell und gegenüber nationalen Normungseinrichtungen rückverfolgbar sind.
- Schritt 3: Überprüfen, ob die Probenahmepositionen den Facility-Layout-Diagrammen entsprechen und die Abdeckung aller definierten Zonen zeigen.
- Schritt 4: Cross-reference die aufgezeichneten Partikelkonzentrationen mit den zulässigen Grenzwerten für die Ziel-ISO-Klassifizierung.
Periodische Neuklassifizierung sollte in Intervallen von nicht mehr als sechs Monaten für Hochrisikobereiche wie Lebensmittelverarbeitungszonen erfolgen, in denen mikrobiologische Kontaminationsrisiken die Partikelbelange verstärken. Bei Abweichungen von akzeptablen Grenzwerten muss eine Root-Cause-Untersuchung dokumentierte Korrekturmaßnahmen und etablierte vorbeugende Maßnahmen zur Verhinderung von Wiederholungen enthalten. Alle Zertifizierungsdokumentationen sollten als Teil der Qualitätsmanagementsystem-Audit-Spur aufrechterhalten werden.
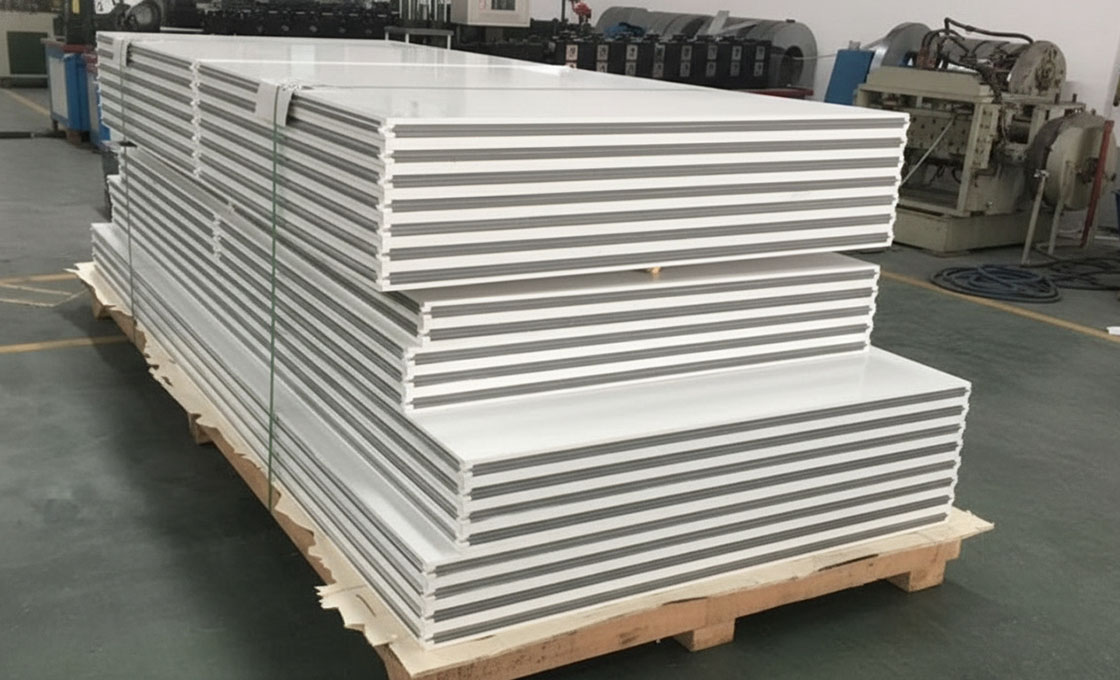
Standards für Schutzkleidung und Verhalten des Personals
Kernaussage: Strenge Zutrittsprotokolle und eine spezifische Kleidungs Auswahl sind die ersten Verteidigungslinien gegen partikuläre Kontamination in Verbundwerkstoff-Produktionsumgebungen.
Eintrittsvorschriften für das Personal
Der Zutritt zu kontrollierten Bereichen, in denen hochleistungsfähige Verbundwerkstoffe wie GFK oder CFRT hergestellt werden, ist nur autorisiertem Personal gestattet. Beim Annähern an die Anlage müssen sich Personen einem Verifizierungsprozess unterziehen, der das Scannen eines Ausweises oder manuelle Autorisierungsprotokolle umfasst, um die Rückverfolgbarkeit zu gewährleisten. Dieser Schritt verhindert unbefugten Eintritt, der die Integrität von Reinräumen oder empfindlichen Produktionsbereichen gefährden könnte. Nach Freigabe gehen alle Mitarbeiter direkt in den Umkleidebereich, ohne nicht ausgewiesene öffentliche Räume zu durchqueren, um das Risiko zu minimieren, externe Kontaminanten wie Staub oder Schmutz aus dem Außenbereich in den Fertigungsboden zu tragen.
Kleidungsarten und Maßnahmen zur Kontaminationskontrolle
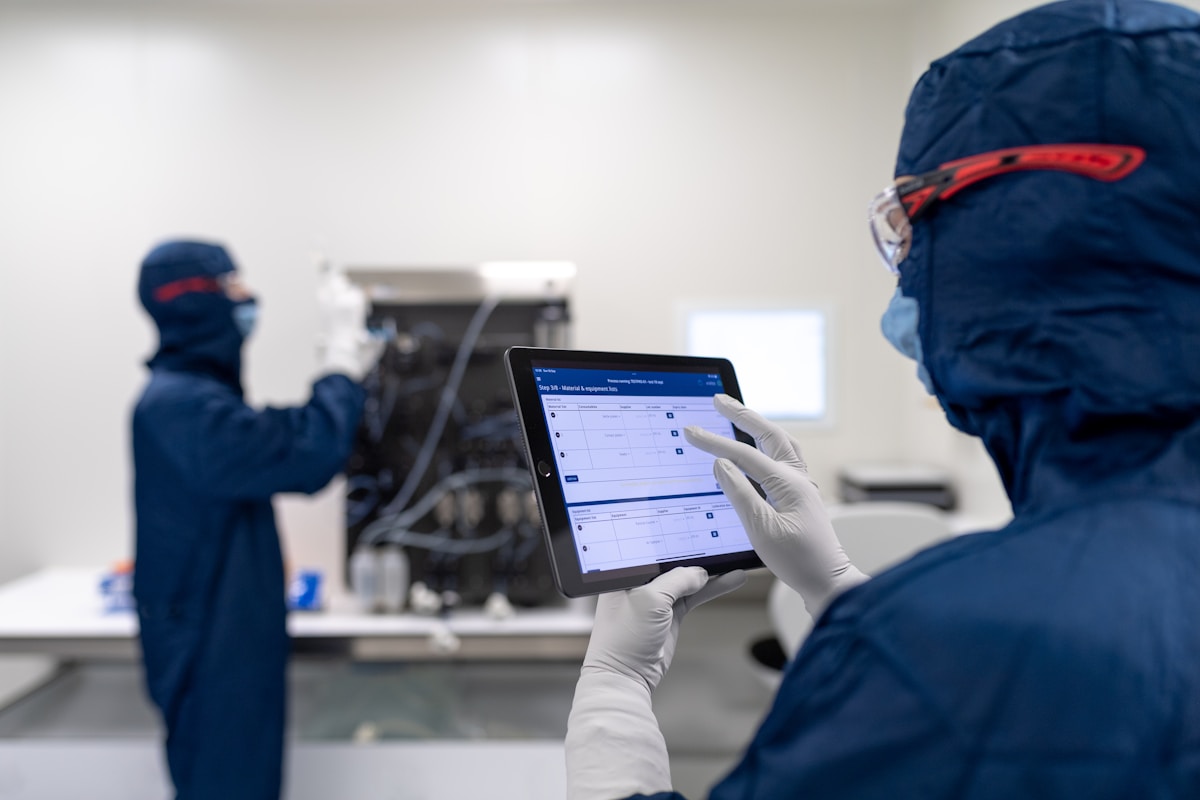
Bevor sie Produktionsbereiche betreten, müssen die Mitarbeiter spezielle Schutzkleidung anlegen, die zur Abfangung von Partikeln ausgelegt ist, die durch menschliche Bewegung entstehen. Die Standardkleidung umfasst in der Regel Ganzkörper-Schutzanzüge aus fusselfreien Synthetikfasern, kombiniert mit Haarnetzen oder Bouffant-Kappen, die sämtliche Kopfbedeckungen fixieren. Fußbedeckungen sind obligatorisch, um zu verhindern, dass bodengebundene Partikel auf Arbeitsflächen eingetragen werden. In höheren Klassifizierungsbereichen, die strengere Kontrollen erfordern, können sterile Handschuhe und Gesichtsmasken vorgeschrieben sein, um biologische oder mikroskopische Risiken beim Umgang mit empfindlichen Materialschichten auszuschließen.
- Schutzanzüge: Ganzkörperanzüge aus antistatischem, fusselfreiem Gewebe, um die Partikelentwicklung während der Bewegung zu reduzieren.
- Head & Face Protection: Einweg-Bouffant-Kappen bedecken das gesamte Haar; N95-geprüfte Masken filtern ausgeatmete Aerosole in kritischen Zonen.
- Handschuhe: Puderfreie Latex- oder Nitrilhandschuhe schützen sowohl Produkt als auch Bediener bei direktem Kontakt mit Rohstoffen.
- Fußschutzabdeckungen: Einweg-Überschuhe verhindern, dass Schmutz und Mikroorganismen über Schuhsohlen eindringen.
Die Einhaltung dieser Standards gewährleistet die Konformität mit ISO-14644-1-Richtlinien und schützt gleichzeitig die Qualität fortschrittlicher Verbundprodukte für lebensmittelgeeignete Verpackungen, Luft- und Raumfahrtkomponenten sowie Medizinprodukthüllungen. Regelmäßige Audits stellen sicher, dass die Anzugverfahren über alle Schichten und Abteilungen hinweg wirksam und aktuell bleiben.
Aufrechterhaltung der langfristigen betrieblichen Konformität
Die operative Konformität in Reinraumbedingungen basiert auf einer strukturierten Kombination aus Dokumentation, Wartungsprotokollen und Notfallantwortstrategien, die sicherstellen, dass die Einrichtung im Laufe der Zeit die ISO-14644-1-Partikelgrenzwerte einhält. Dieser Abschnitt beschreibt, wie Einrichtungen diese Elemente etablieren können, ohne sich auf Werbe- oder markenspezifische Inhalte zu stützen, sondern stattdessen auf branchenübliche Ingenieurpraktiken und regulatorische Anpassung fokussierend.
Compliance isn’t a one-time certification—it’s an ongoing discipline built on traceable records, preventive maintenance, and rapid contamination response.
Dokumentationsrahmen für kontinuierliches Compliance-Monitoring
Ein solides Dokumentationsrahmenwerk ist das Rückgrat der kontinuierlichen Konformität. Es muss alle Variablen erfassen, die die Luftreinheit beeinflussen – von HVAC-Filterwechseln bis zu Reinigungsplänen – unter Verwendung standardisierter Formate, die mit GMP- und ISO-Anforderungen übereinstimmen. Aufzeichnungen sollten in einem zentralisierten System aufbewahrt werden, das für Qualitätssicherung, Betrieb und regulatorische Prüfer zugänglich ist, um Transparenz und Rechenschaftspflicht in jeder Phase sicherzustellen.
- Rückverfolgbarkeit: Jede Wartungsaktion, Kalibrierung oder Umweltmessung muss Zeitstempel, verantwortliches Personal und Referenznummern für Rückverfolgungsprotokolle enthalten.
- Versionskontrolle: Alle SOPs, Checklisten und Überwachungsformulare müssen versionskontrolliert sein mit klaren Genehmigungsdaten und Revisionsverlauf.
- Datenintegrität: Elektronische Aufzeichnungen sollten mit Benutzerzugangsprotokollen und Backup-Protokollen gesichert sein, um unbefugte Änderungen oder Datenverlust zu verhindern.
- Periodische Überprüfung: Die Dokumentation selbst muss vierteljährlich überprüft werden, um aktualisierte Standards, Prozessänderungen oder Korrekturmaßnahmen aus früheren Abweichungen widerzuspiegeln.
Geplante Wartungsprotokolle für Verbundplattensysteme
Verbundpanelsysteme in Reinräumen benötigen geplante Wartung, um ihre strukturelle Integrität, Oberflächengüte und Dichtleistung zu erhalten – kritische Faktoren für die Aufrechterhaltung von Druckdifferenzen und Minimierung der Partikelgenerierung. Das Vernachlässigen von Panelfugen, Befestigungen oder Oberflächenmaterialien kann Mikrorisse oder Delamination verursachen, die die langfristige Konformität beeinträchtigen, selbst wenn der Raum initial die Inspektion besteht.
- Inspektionshäufigkeit: Führen Sie visuelle und taktile Inspektionen von Panelfugen, Ecken und Durchdringungen (z. B. Elektro-Leitungen, Lüftungskanäle) mindestens monatlich durch, mit häufigeren Kontrollen in stark frequentierten oder feuchten Zonen.
- Dichtmittel-Integrität: Überwachen Sie elastomere Dichtmittel um Panels herum auf Schrumpfung, Rissbildung oder Verfärbung; tragen Sie gemäß Herstelleranleitung erneut auf, wenn der Abbau 10 % der Oberfläche überschreitet.
- Befestigungsmoment-Überprüfung: Verwenden Sie jährlich kalibrierte Drehmomentschlüssel, um sicherzustellen, dass mechanische Verbindungen innerhalb spezifizierter Bereiche bleiben – lockere Befestigungen können vibrieren und Partikel unter Luftstrombelastung abgeben.
- Oberflächenreinigungsvalidierung: Nach jedem Reinigungszyklus verifizieren, dass keine Rückstände verbleiben, unter Verwendung von Haftbandtests oder UV-Lichtinspektion auf reflektierenden Oberflächen wie Gelcoat oder Aluzink-Oberflächen.
Notfallverfahren bei Ereignissen mit erhöhter Partikelbelastung in der Luft
Wenn die luftgetragene Kontamination akzeptable Schwellenwerte überschreitet – ausgelöst durch Geräteausfall, menschliches Versagen oder externes Eindringen – ist sofortiges Handeln erforderlich, um die Ausbreitung einzudämmen und die Konformität wiederherzustellen. Notfallverfahren müssen vordefiniert, eingeübt und in das umfassendere Qualitätsmanagementsystem der Einrichtung integriert sein, um eine konsistente Ausführung unter Druck zu gewährleisten.
- Sofortige Isolierung: Versiegeln Sie betroffene Zonen mit temporären Barrieren oder Negativdruck-Abtrennungen; stoppen Sie alle nicht wesentlichen Aktivitäten einschließlich Materialtransfers und Personalbewegung.
- Quellenidentifikation: Setzen Sie tragbare Laserpartikelzähler mit Echtzeit-Datenprotokollierung ein, um Kontaminationsursprungspunkte zu lokalisieren – häufige Verursacher sind kompromittierte Dichtungen, ungefilterte Zuluftöffnungen oder unsachgemäß versiegelte Gerätedurchführungen.
- Während Kontaminationsereignissen erfordert die Wiederherstellung der Luftqualität die Anpassung der Filtrationsdynamik statt Kompromisse mit der Filterintegrität. Verbesserte Filtration: Erhöhen Sie temporär die Luftwechselraten oder setzen Sie mobile H13/H14-Filtrationseinheiten ein, bis die Ursache behoben ist; stellen Sie sicher, dass die Verhinderung von ungefilterter Luftleckage aufrechterhalten wird, während Sie Betriebszeit und Effizienzmetriken für Rückverfolgungsprotokolle dokumentieren.
- Post-Inzidenz-Rezertifizierung: Nach der Sanierung führen Sie vollständige Rezertifizierungstests gemäß ISO 14644-1 vor der Wiederaufnahme der Produktion durch, einschließlich Ablageplatten-Tests, aktiver Partikelzählung und visueller Inspektion aller angrenzenden Oberflächen.
📋 Praktische Schritte
- Schritt 1: Die Aktivierung der Notfallantwort muss die schnelle Teammobilmachung priorisieren, die mit vordefinierten Rechenschaftsstrukturen abgestimmt ist, unter Zuweisung von Rollen basierend auf der vordefinierten RACI-Matrix.
- Eindämmungsprotokolle sollten temporäre Barrieren und kontrollierte Luftströmungsrichtung nutzen, um betroffene Zonen sofort zu isolieren.
- Schritt 3: Umfassende Inzidenzdokumentation ermöglicht effektive Post-Mortem-Analyse und regulatorische Rückverfolgbarkeit. Um die bevorstehende Ursachenuntersuchung zu unterstützen, laden Sie alle rohen Umgebungsprotokolle und Aktionszeitpläne in das sichere digitale Archiv hoch, um eine unveränderbare Sicherstellungskette herzustellen.
- Ursachenuntersuchungen nach Kontaminationsereignissen müssen zeitnah geplant werden, um Wiederholungen durch strukturierte Analyse zu verhindern.
| Merkmal | Spezifikation | Vorteil |
|---|---|---|
| Wärmedämmung | R-Wert bis zu 5,0 pro Zoll (PU/PMI-Kerne) | Minimiert thermische Brücken und Kondensationsrisiko in feuchten Zonen |
| Oberflächenfinish | Glatt, abwaschbar, staubarm GRP/CFRT mit Gelcoat | Gewährleistet hygienische Konformität mit FDA-cGMP- und HACCP-Standards |
| Strukturelle Integrität | Wabenkernverstärkung (PP, Fiberglas, Aramid) | Erhält ISO-14644-1-Druckdifferentialstabilität (5–15 Pa) |
| Feuerwiderstand | PIR- und Rockwool-Kernoptionen mit Brandklassenbewertung A | Erfüllt Brandsicherheitscodes für Lebensmittelverarbeitung-Reinraumpaneele |
| Feuchtigkeitsbeständigkeit | Wasserdichte XPS-, PET-, PVC- und EPP-Kernlaminierungen | Verhindert mikrobielles Wachstum in hochfeuchten Produktionsumgebungen |
Fazit
Die Erfüllung von ISO-14644-Standards erfordert mehr als nur saubere Luft; es verlangt Verbundpaneele, die strenge Luftschleusen und Wärmeisolierung aufrechterhalten. Sie verlieren die Kontrolle im Moment, in dem Druckgradienten schwanken. Wenn das Wandsystem partikuläres Eindringen ermöglicht, wird die H13/H14-Filtrationsleistung irrelevant. Solide Wärmeisolierung und brandbewertete Materialien schützen die Einrichtung, aber enge Dichtungen stellen sicher, dass die ISO-Klassifikation während täglicher Produktionszyklen tatsächlich standhält. Kleine Lücken im Wandsystem untergraben die gesamte Investition.
- Kreuzreferenzieren Sie Ihre Panelspezifikationen gegen ISO-7-Luftstromanforderungen.
- Validieren Sie HEPA-Integrationpunkte während der Installationsphase.
- Konsultieren Sie unsere Ingenieure für technische Berechnungen zu Druckdifferenzen.
Häufig gestellte Fragen
Sind Verbundplatten für Washdown-Bereiche geeignet?
GRP- und CFRT-Sandwichpaneele verfügen über glatte, porenfreie Gelcoat-Oberflächen, die gegenüber chemischen Reinigungsmitteln und häufiger Wasserbelastung beständig sind. Ihre nahtlose Ausführung verhindert mikrobielles Wachstum in Fugen, wie es bei herkömmlichen Metallverkleidungen üblich ist.
Wie verhindern Wabenkerne Kondensation?
Wabenkernstrukturen minimieren Wärmebrücken, indem sie direkte Wärmetransportpfade durch den Plattenaufbau unterbrechen. Dies reduziert Oberflächentemperaturdifferenzen, die in feuchten Produktionsumgebungen zu Feuchtigkeitsansammlungen führen.
Können Verbundpaneele die Brandschutzstandards erfüllen?
Ja, Rax Panel bietet GRP/CFRT-Sandwichplatten mit flammhemmenden Kernen wie PMI und PIR, die den Brandschutzanforderungen von Lebensmittelverarbeitungsanlagen entsprechen. Diese Platten bieten Wärmedämmung bei gleichzeitiger Aufrechterhaltung der Strukturstabilität unter hohen Temperaturen.
Erfordern Verbundplatten eine spezielle HLK-Integration?
Ihre überlegenen Wärmeleitungseigenschaften ermöglichen es standardmäßigen HLK-Systemen, Zielbedingungen effizienter aufrechtzuerhalten. Präzise Druckdifferenzberechnungen sollten jedoch die reduzierten Luftaustrittsraten berücksichtigen, die versiegelten Composite-Verbundbauteilen inhärent sind.
Ist die GRP-Paneele-Installation komplexer?
Installation erfordert geschulte Techniker mit Kenntnissen in Verbundfugungstechniken, eliminiert aber den Bedarf an spezialisierten Schweißgeräten, die bei Edelstahl verwendet werden. Präfabrizierte modulare Paneele reduzieren die Bauzeit vor Ort erheblich.
Was beeinflusst die Kostenelemente von Reinraumwand-Systemen?
Kosten hängen von Paneeldicke, Kernmaterialdichte, Oberflächentyp und Anpassungsanforderungen ab. Leichte Verbundalternativen reduzieren oft die Gesamtkosten des Projekts durch geringeren strukturellen Trägerbedarf im Vergleich zu schweren Stahlsystemen.
How verify supplier’s ISO compliance capability?
Fordern Sie Drittanbieter-Testberichte für Partikelemissionsraten und Oberflächenfinish-Zertifizierungen an. Seriöse Hersteller wie Raxpanel bieten Dokumentation, die beweist, dass ihre Materialien ISO 14644-1-Klassifikationsanforderungen für spezifizierte Reinraumzonen erfüllen.