
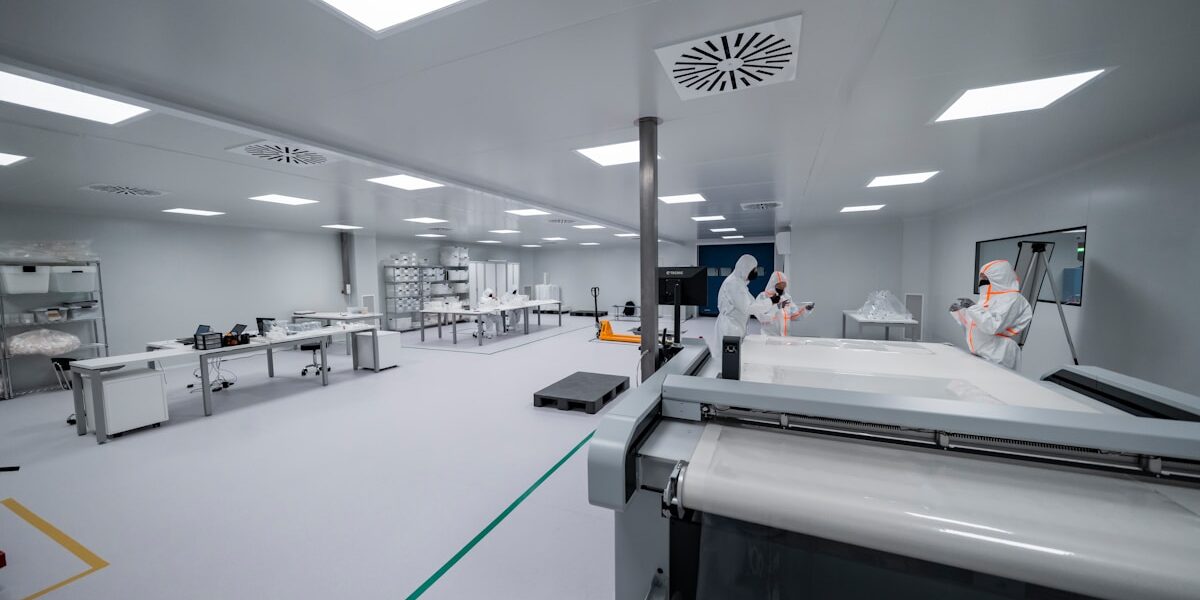
Lebensmittelbetriebe bestehen Audits selten nicht, weil die Luft nicht sauber genug war. Sie scheitern an unkontrollierten Öffnungen, porösen Wänden und Personen oder Paletten, die Verunreinigungen aus einem Rohbereich in einen Hochreinheitsbereich tragen. Die Einteilung eines Lebensmittelwerks in Sauberkeitszonen ist die Disziplin, die diese Wege verschließt, und sie beginnt mit dem Produkt, nicht mit den Zeichnungen.
Die meisten Anlagen benötigen weit weniger, als sie annehmen. Die Lebensmittelproduktion läuft normalerweise zwischen ISO-Klasse 6 und ISO-Klasse 8, und ein ganzer Raum in ISO 5 ist selten gerechtfertigt. Entscheidend ist, dass jede Sauberkeitszone durch eine schriftliche Risikobewertung begründet ist. RaxPanel produziert Sauberkeitsraumpañelsysteme mit Wand-, Decken- und Trennwandoptionen auf eigenen Linien, sodass der Zonenplan und die Hülle gemeinsam erarbeitet werden können.
Warum die Zoneneinteilung dem Produktrisiko folgt
Beginnen Sie mit der Gefährdungsanalyse. Listen Sie jeden Prozessschritt auf, markieren Sie, wo das Produkt nach einem letalen Schritt exponiert ist, und markieren Sie, wo es noch roh ist. Die Lücke zwischen diesen beiden Gruppen ist die Grenze, die entscheidet, wie viele Sauberkeitszonen das Werk tatsächlich benötigt.
Prüfer vergleichen die Klasse auf der Zeichnung mit der dahinterstehenden Risikobewertung. Ein Hochreinheitsverpackungshall in ISO 7 oder ISO 8 ist vertretbar, wenn die Bewertung besagt, dass das Produkt exponiert und verzehrfertig ist. Dieselbe Klasse auf einem trockenen Lager ist es nicht. Die Klasse ist das Ergebnis der Argumentation, nie der Ausgangspunkt.
Schreiben Sie die Aufteilung auf und halten Sie sie ein. Ein einseitiger Zonierungsplan, der jeden Bereich, seine Klasse, seine Druckbeziehung und die für die Grenze verantwortliche Person auflistet, gibt dem Designteam eine Referenz und dem Prüfer eine Nachvollziehbarkeit. Wenn später eine Leitung hinzugefügt oder verschoben wird, zeigt dieser Plan, ob die Grenze weiterhin Sinn macht.
Mapping der Zonen, die Ihr Prozess benötigt
Arbeiten Sie fünf Schritte in Reihenfolge ab. Jeder schränkt den nächsten ein, und das Überspringen eines Schritts ist der Grund, warum Anlagen falsch gewählte Hüllen kaufen.
- Schritt 1. Teilen Sie den Prozess in Niedrigleistungs-Rohbehandlung, Mittelleistungs-Verarbeitung und Hochleistungs-Nach-Lethal-Arbeit wie Kühlung und Primärverpackung auf.
- Schritt 2. Weisen Sie jeder Sauberkeitszone eine Klasse aus der Risikobewertung zu, unter Verwendung der vom Standard definierten Partikellimits und nicht einer Lieferantenempfehlung.
- Schritt 3. Dimensionieren Sie die Luftwechselrate nach der Klasse und nach der Wärmebelastung, die die Zone trägt.
- Schritt 4. Legen Sie die Druckkaskade so fest, dass die Luft stets von saubereren zu weniger sauberen Räumen strömt.
- Schritt 5. Platzieren Sie die Grenzen, dann entwerfen Sie die Türen, Luken und Umkleiden, die auf ihnen sitzen.
Die Zahlen sind weniger einschüchternd als die Fachbegriffe. ISO-Klasse 8 erlaubt bis zu 3.520.000 Partikel von 0,5 Mikrometern und größer pro Kubikmeter. ISO-Klasse 7 erlaubt 352.000 bei derselben Größe. Diese Grenzwerte legen die Luftwechselrate fest, die typischerweise bei ISO 8 zwischen 15 und 25 pro Stunde und bei ISO 7 zwischen 30 und 60 pro Stunde läuft.
| Zone | Typische Klasse | Luftwechsel |
|---|---|---|
| Entkisten, Trockenlager, Verpackung mit geringem Risiko | ISO 8 | 15-25 pro Stunde |
| Hochreinheits-Kühlbereiche, Scheiben, Verpacken | ISO 7 | 30-60 pro Stunde |
| Lokale Zone über einem aseptischen oder UHT-Abfüller | ISO 5-6 | 90-240 pro Stunde |
| Hygroskopische Pulverbehandlung | ISO 7-8 | 20-40 pro Stunde |
Druck ist es, der die Grenze real macht. Halten Sie Hochreinheitsbereiche 10 bis 15 Pa über dem angrenzenden Niedrigleistungsraum und bis zu etwa 30 Pa im Verhältnis zu unklassifizierten Außenbereichen. Geben Sie jedem Schritt ein sichtbares Manometer mit einem Alarm-Schwellenwert, der üblicherweise auslöst, wenn der Messwert 2 bis 5 Pa unter dem Zielwert fällt.
Die Filterung ist gestaffelt, um diese Raten zu erreichen, ohne die Filter zu ersticken. Zuluft passiert einen groben Vorfilter, dann einen Sekundärfilter, dann eine H13- oder H14-HEPA-Stufe, bevor sie in die Zone eintritt. Die Dimensionierung der HEPA-Stufe für die Ziel-Luftwechselrate ist es, was die Partikelanzahl stabil hält, wenn eine Tür offen ist und Rollen bewegt werden.
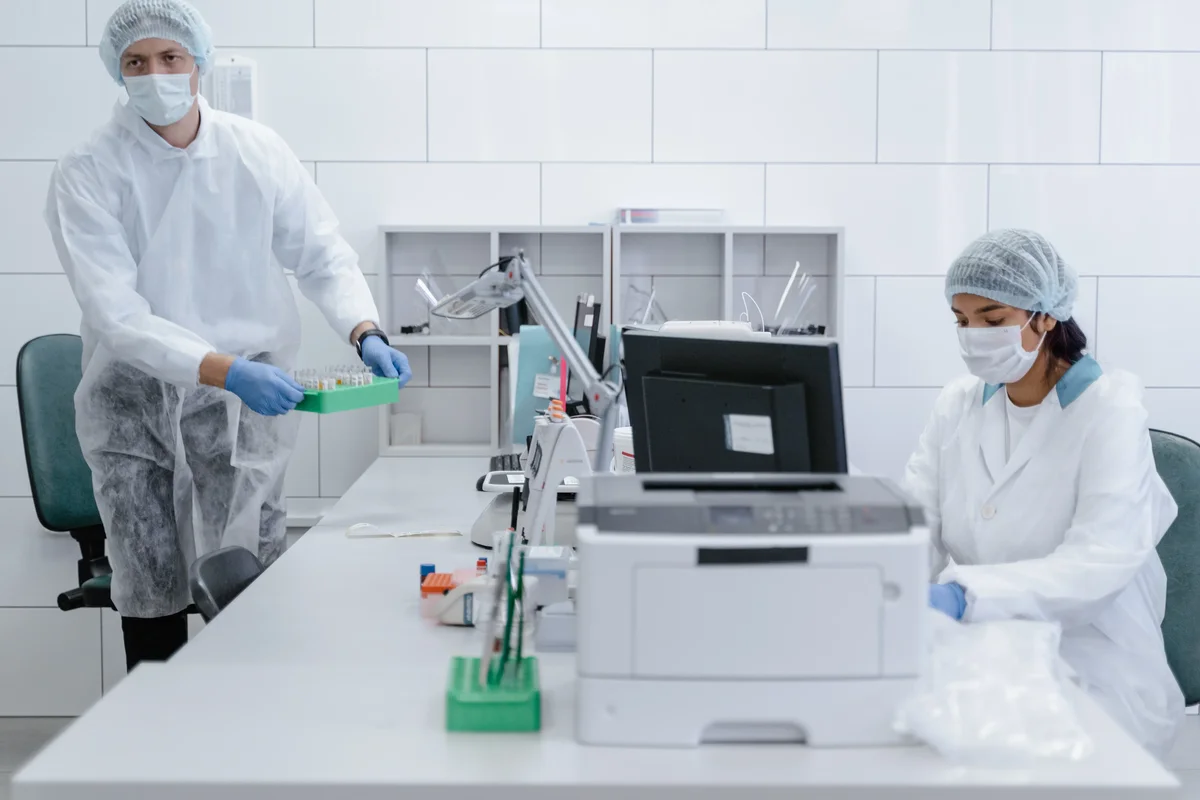
Personen, Materialien und Abfall trennen
Jede Grenze benötigt drei separate Wege, und einer von ihnen wird meist vergessen. Personen wechseln in dedizierte Schutzkleidung mit Haarnetzen und Bartabdeckungen, waschen und sanitieren ihre Hände an einem handfreien Waschbecken und passieren dann eine Luftdusche, bevor sie auf den Boden treten.
Materialien nehmen einen anderen Weg. Zutaten und Verpackungen crossingen in eine Sauberkeitszone durch eine Zweitor-Durchreiche, und die zwei Türen sind verriegelt, so dass sie nicht zusammen offen stehen können. Ein kurzer UV-C-Zyklus innerhalb der Box desinfiziert die äußere Verpackung. Abfall verlässt den Bereich über einen eigenen Weg, und dieser Weg darf den Lebensmittelstrom niemals kreuzen.
Den Zonenplan in Paneele umsetzen
Teilen Sie Ihren Prozessfluss und Ihre Risikobewertung mit, und unsere Ingenieure werden jede Zone einem Paneelaufbau, Grenzdetail und Türanordnung zuordnen, der Ihr nächstes Audit nachvollziehen kann.
Wand-, Boden- und Türdetails, die das Audit bestehen
Beton, Trockenbau und gewöhnliche gestrichene Oberflächen absorbieren Feuchtigkeit und unterstützen mikrobielles Wachstum, weshalb sie in einer lebensmittelechten Zone keinen Platz haben. Modulierte isolierte Paneele mit PIR- oder hochdichtem Steinwollekern sind die praktische Antwort, abgeschlossen mit einer PVDF- oder lebensmittelechten Laminatoberfläche, die Waschmittelchemie übersteht.
Böden folgen dem Prozess. Nasse Verarbeitungsbereiche eignen sich für einen durchgehenden fugenfreien Polyurethan-Beton-Estrich, klassifiziert über ungefähr minus 40 bis 120 Grad Celsius, damit er sowohl heiße Verschüttungen als auch gekühlte Reinigungen ohne Rissbildung verträgt. Trockene Verpackungsgebiete können selbstnivellierendes Epoxidharz zu geringeren Kosten verwenden.
Türen und Öffnungen tragen die Grenze, daher verdienen sie ihre eigene Überprüfung. Eine Grenztür sollte dicht passen, selbstschließend sein und auf allen vier Seiten zum Rahmen versiegelt sein. Wenn ein Rollenwagen queren muss, verwenden Sie eine dedizierte Material-Luftschleuse oder Übernahmehatch. Das Offenhaltens der Personaltür flacht die Kaskade schneller ab als jedes andere Ereignis auf der Baustelle.
- Alle 90-Grad-Innenecken mit abgerundeter Konvexität versehen
- Jede Panel-Fuge mit nicht-porösem anti-fungalem Silikon versiegelt
- Grenz-tyren dicht passengeladen, selbstschließend und zum Rahmen versiegelt
- Farbcodierte Werkzeuge, Paletten und Kleidungsstücke nach Zone zugewiesen
- Ein Master-Sanierungsplan, der Basis- und Übergangsbereiche abdeckt
Häufige Zonierungsfehler, die zu vermeiden sind
Zonen zeichnen, ohne die Grenze abzudichten
Eine Zonenlinie auf einer Zeichnung ändert nichts vor Ort. Wenn die Türen auf dieser Linie offen sind oder die Panelfugen lecken, verhalten sich die beiden Zonen wie ein einziger Raum und die Druckkaskade bildet sich niemals.
Einen gemeinsamen Korridor zwischen Roh- und Fertigsortiment teilen
Eine gemeinsame Zugangsroute kehrt die Zonierungslogik um. Dies ist das häufigste Audit-Ergebnis in READY-TO-EAT-Audits, und es kann nicht durch härteres Reinigen behoben werden.
Das Risikodokument überspringen
Eine Klasse ohne dokumentierte Begründung wirkt auf einen Prüfer willkürlich. Dokumentieren Sie, warum jede Zone ihre Klasse erhalten hat, und die Entscheidung überlebt Personalwechsel.
Aufzeichnungen halten die Zonierung zwischen Audits am Leben. Protokollieren Sie Druck readings, Temperatur, Luftfeuchtigkeit, Luftwechselverifikation, mikrobiologische Ergebnisse, Personaleintritte und Sanierungsmaßnahmen auf einem Zeitplan. Einrichtungen, die den Trend statt einem einzelnen Snapshot zeigen können, beantworten einen Prüfer in Minuten statt Wochen.
Validierung schließt den Kreis. Führen Sie Design-, Installations-, Betriebs- und Leistungsqualifizierung in sequenzieller Reihenfolge durch. Die Betriebsqualifizierung testet Druckdifferenziale, Temperatur, Luftfeuchtigkeit und Filterung mit dem Raum im Ruhezustand. Die Leistungsqualifizierung wiederholt diese Prüfungen mit laufender Produktion. Die Der ISO-14644-1-Klassifizierungsstandard definiert die Klassen, zu denen Sie qualifizieren, und Hintergrund zu HACCP-Risikoanalyse erklärt die Bewertung, die sie festlegt.
Sobald die Zonen festgelegt sind, wird die Hülle zu einer ingenieurtechnischen Wahl statt einer Debatte. Unser Leitfaden zu Lebensmittelverarbeitungs-Sauberkeitsräumen nach ISO 14644 deckt die Klassendefinitionen ausführlicher ab. Die Notizen zu Lebensmittelechte Reinraumpaneele – Hygiene Abspüloberflächen abdecken. Die Grundierung auf welcher ISO-Klasse Ihr Prozess benötigt Definiert das Ziel, bevor Sie kaufen. Die Paneele hinter allen dreien gehören zu unserem Sortiment an Reinraumpaneele-Systeme.
Häufig gestellte Fragen
Welche Reinraumklasse benötigt eine Lebensmittelproduktion tatsächlich?
Die meisten Lebensmittelproduktionen laufen mit ISO 7 oder ISO 8. Ein ganzer Raum nach ISO 5 ist selten gerechtfertigt; eine lokale ISO-5- oder ISO-6-Zone über einer Abfüllstation ist die übliche Lösung für aseptische Arbeiten.
Wie viele Reinraumbereiche benötigt eine Produktionsstätte?
So viele, wie die Risikobewertung ergibt. Die meisten Betriebe einigen sich auf drei: Rohstoffannahme, Verarbeitung und Hocheinsatz nach der Keimtötung. Mehr Zonen bedeuten mehr zu versiegelnde und zu überwachende Grenzen.
Welcher Druckunterschied sollte die Zonen trennen?
Halten Sie Hocheinsatzbereiche 10 bis 15 Pa über benachbartem Niedrigeinsatzbereich und bis zu etwa 30 Pa gegenüber unklassifizierten Außenbereichen. Montieren Sie Manometer mit Alarmen, die 2 bis 5 Pa unter dem Sollwert liegen.
Wie viele Umkleidestufen sind erforderlich?
Zwei Stufen eignen sich für die meisten Hocheinsatz-Eingänge: äußere Kleidung wird ausgezogen, dann dedizierte Reinraumkleidung, Haarnetz und Stiefel. Vor der letzten Tür sind Handwäsche, Desinfektion und eine Luftdusche vorzusehen.
Kann ein Hocheinsatzbereich in einer bestehenden Halle errichtet werden?
Ja, und dies ist oft der schnellste Weg. Versiegelte modulare Paneele bilden die Grenze innerhalb der Halle, wodurch die Druckkaskade lokal gehalten wird, anstatt das gesamte Gebäude zu konditionieren.