Auswahl- und Engineering-Leitfaden für thermoplastische UD-Bänder
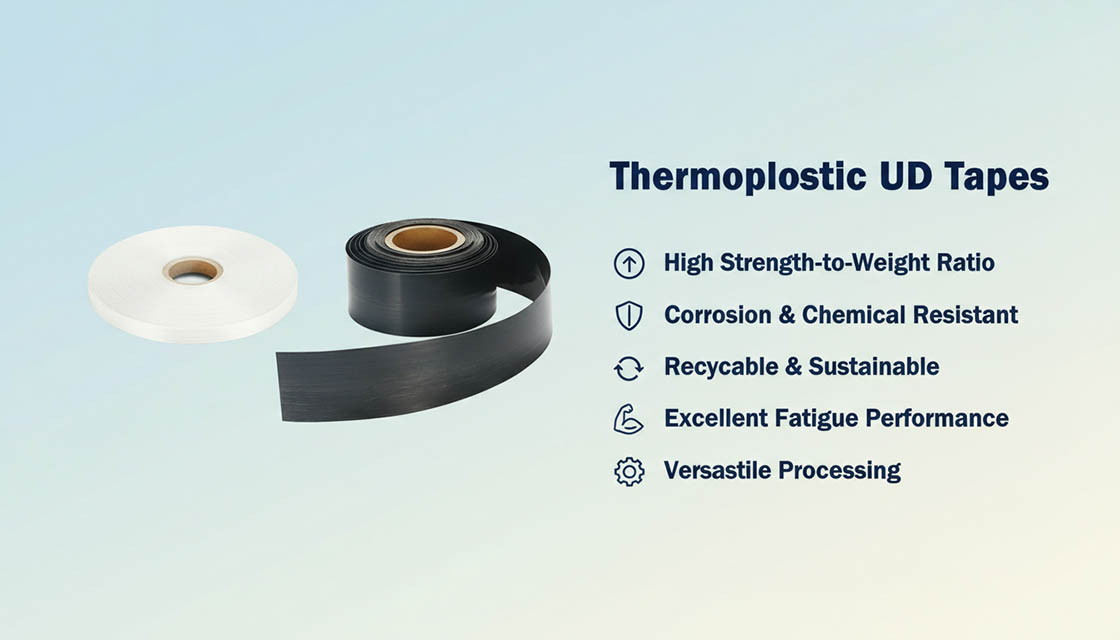
Die Spezifikation eines thermoplastischen UD-Bands reduziert sich auf drei Entscheidungen: welches Matrixharz, welche Faser und welcher Faser-Volumenanteil sowie welche Konsolidierungsmethode das nachgelagerte Bauteil verwenden wird. Da die Bewehrung unidirektional ist, sind die Band-Eigenschaften entlang der Faserachse am stärksten und müssen auf den erwarteten Lastpfad ausgerichtet werden.
💡 Profi-Tipp: Faser-Einbettung bestimmt die interlaminare Festigkeit
Die interlaminare Scherfestigkeit hängt davon ab, wie vollständig das geschmolzene Harz jeden Einzelfaden benetzt. Ausreichende Schmelzimprägnierung und Konsolidierungsdruck beseitigen Trockenfaserzonen, die sonst unter transversaler oder Aufprallbelastung zu Delaminationsstarterstellen werden.
1. Auswahl der richtigen Harzmatrix und Faserart
Das Harz bestimmt die Kostenobergrenze, die Betriebstemperatur und das chemische Verhalten des fertigen Bands:
- PP (GPP): geringe Kosten, recycelbar, gute Chemikalienbeständigkeit — das Arbeitspferd für Automobil- und Konsumgüterteile.
- PA6 / PA66 (GPA): höhere Zug- und Biegefestigkeit sowie bessere Wärmebeständigkeit für strukturelle und Unterhauben-Anwendungen.
- PE (GPE): geringe Dichte und sehr geringe Feuchtigkeitsaufnahme.
- PPS / PEEK: hohe thermische und chemische Stabilität für Luftfahrt- und Öl & Gas-Anwendungen.
Glasfaser verbindet Leistung und Kosten; Kohlefaser maximiert das Steifigkeits-Gewicht-Verhältnis; Aramidfasern erhöhen Schlag- und Abriebfestigkeit.
2. Welchen Faser-Volumenanteil und welche Bandgeometrie benötigen Sie?
Höherer Fasergehalt steigert die axiale Festigkeit und den E-Modul, reduziert jedoch verfügbares Harz für die Benetzung. Typische Eigenschaften nach Güteklasse:
| Güteklasse |
Faseranteil |
Dichte |
Zugfestigkeit |
Zugmodul |
| Glas / PP (GPP) |
~60% wt |
~1,49 g/cm³ |
~800 MPa |
~15 GPa |
| Glas / PA6 (GPA) |
~60% wt |
~1,72 g/cm³ |
~830 MPa |
~29–33 GPa |
| Glas / PA66 (hoch) |
~65% wt |
~1,72 g/cm³ |
~1080 MPa |
~33 GPa |
3. Wie werden UD-Bänder konsolidiert und geformt?
Band wird zu Bauteilen verarbeitet durch automatisiertes Tape-Leging (ATL) und automatisiertes Faserlegen (AFP), Thermoformen von gestapelten Laminaten, Presskonsolidierung oder hybrides Overmolding mit Spritzguss. Laser- oder Infrarotbeheizung ermöglicht in-situ-Konsolidierung ohne Autoklav, und Lagen können bei 0°/90°/±45° gelegt werden, um quasi-isotrope Laminat aufzubauen.
4. Welche Breite, Dicke und welches Flächengewicht sind verfügbar?
Standardbandbreiten reichen von 10 mm bis 1200 mm und Dicke von etwa 0,16 mm bis 0,40 mm, mit Flächengewichten typischerweise zwischen 240 und 680 g/m². Schmalere Schlitzbänder eignen sich für AFP-Köpfe; breitere Rollen werden für Flachblatt-Laminierung und Presskonsolidierung verwendet.
5. Wo werden thermoplastische UD-Bänder am häufigsten eingesetzt?
✈️ Luft- und Raumfahrt & Transport
Rumpf- und Flügelstringer, Drohnen-Luftfahrzeuge und Hochgeschwindigkeitszug-Strukturelemente.
🚗 Automobil & Industrie
Batteriegehäuse, Stoßstangenträger, Sitzstrukturen, Sportgeräte und verstärkte Druckrohre.
6. Wie werden UD-Bänder geschnitten, gelagert und recycelt?
Band wird auf Wickel-/Schneiderlinien auf Breite zerteilt und auf Spulen aufgewickelt, geschützt vor Feuchtigkeit und mechanischer Beschädigung. Da die Matrix thermoplastisch ist, können Abschnitte und Bauteile am Ende ihrer Lebensdauer zermahlen und aufbereitet statt deponiert werden, was Kreislaufwirtschaftsziele unterstützt.
Häufig gestellte Fragen (FAQs)
1. Welche Harz- und Faserkombinationen sind für thermoplastische UD-Bänder verfügbar?
Standardkombinationen paaren Glasfaser mit PP-, PA6/PA66-, PE-, PPS- oder PEEK-Matrizen; Kohlefaser- und Aramid-verstärkte Varianten sind auf Anfrage verfügbar. Faser-Massenanteil wird typischerweise zwischen 50% und 65% spezifiziert.
2. Welche Bandbreiten, -dicken und Flächengewichte sind auf Lager?
Bandbreiten reichen von 10 mm bis 1200 mm, Dicke von etwa 0,16 mm bis 0,40 mm und Flächengewicht von etwa 240 bis 680 g/m². Kundenspezifische Schlitzbreiten werden hergestellt, um ATL/AFP-Ausrüstung oder Laminierlinien anzupassen.
3. Wie unterscheiden sich thermoplastische UD-Bänder von gewebtem thermoset Prepreg?
UD-Band konzentriert Faser in einer Richtung für höhere axiale Steifigkeit und Festigkeit pro Gramm. Seine thermoplastische Matrix ermöglicht schnelles Thermoformen, Schweißbarkeit und Recycling, während thermoset Prepreg Autoklav-Härtung erfordert und nicht wiedergeschmolzen werden kann.
4. Welche Verarbeitungsmethoden sind mit den Bändern kompatibel?
Die Bänder werden verarbeitet durch automatisiertes Tape-Leging (ATL), automatisiertes Faserlegen (AFP), Thermoformen, Presskonsolidierung, Pultrusion und hybrides Overmolding mit Spritzguss. Laser- oder Infrarotbeheizung unterstützt in-situ-Konsolidierung.
5. Sind thermoplastische UD-Bänder recycelbar?
Ja. Da die Matrix thermoplastisch ist, kann das Band wiederaufgeschmolzen und konsolidiert werden, und Produktionsabschnitte oder Bauteile am Ende ihrer Lebensdauer können zermahlen und aufbereitet werden, wodurch Abfall im Vergleich zu thermoset-Alternativen reduziert wird.
6. Welche Prüfstandards werden zur Angabe von Band-Eigenschaften verwendet?
Mechanische Werte werden nach ISO 527 (Zug), ISO 14125 / ISO 178 (Biegung) und ISO 14130 (interschichtige Scherung) gemessen; Faseranteil nach ISO 3451; und Dichte nach ISO 1183.
7. Wie werden UD-Bandrollen verpackt und versandt?
Das Band wird auf Kerne aufgewickelt, mit Schutzfolie gegen Feuchtigkeit und Abrieb umhüllt und auf Paletten oder in Exportkisten für Containerfracht verpackt. Der Rollendurchmesser bleibt innerhalb der Handhabungs- und Gerätegrenzwerte.