
قبل ثلاث سنوات، استلمت شركة مورد مواد بناء في فيتنام 8000 متر مربع من الألواح المعزولة بنواة البولي يوريثان لمنشأة بسلسلة تبريد. وبعد ثمانية أشهر من التركيب، بدأ الوجه الفولاذي بالتقشير عن الرغوة.
يعود السبب الجذري إلى عملية تصنيع ألواح الشطيرة: كان المورد قد خفض كمية تطبيق اللاصق إلى النصف من الوزن المحدد بالجرام، موفراً بذلك حوالي $0.40 لكل متر مربع. ذلك الاختصار بقيمة $0.40 كلف $180,000 في تكاليف الاستبدال وأنهى اتفاقية توريد مدتها خمس سنوات. عندما تخطئ خطوة الالتصاق، فإن كل ما يليها يفشل معها.
أمضينا 15 عاماً داخل منشآت إنتاج الألواح المركبة. رأينا كل أشكال الفشل: فراغات مدفونة داخل النواة، وتقلبات في كثافة الرغوة يمكنك رصدها بالميزان، وروابط الصفائح المعدنية التي تمر باختبار الشد المخبري لكنها تنفصل بعد موسمين من الأمطار الموسمية.
يطرح هذا المقال كيف تُصنع ألواح الشطيرة فعلاً، وأين تختلف طرق الإنتاج المستمر عن غير المستمر من حيث الإنتاجية والتكلفة الرأسمالية، وما تشترطه المواصفة EN 14509 من أوراق اختباراتك، وأي تفاوتات تصنيع تفصل بين لوح معتمد لعمر 25 عاماً وآخر يولد مطالبة بضمان تبلغ 18 شهراً. اقرأ هذا قبل توقيع عقد توريد أو صرف شيك لخط إنتاج جديد. وتحديداً لمتغير الألواح مركبة الألومنيوم، فإن هذا دليل حول كيفية تصنيع ألواح ACP يشرح المرحلة تلو الأخرى بالأرقام التي يجب مراجعتها.
مواد نواة ألواح الشطيرة في التصنيع
يحدد اختيار مادة النواة ما يصل إلى 80% من الأداء الحراري والإنشائي للوح الشطيرة. إذا أخطأت المواصفة في هذه المرحلة، فلن ينقذ أي وجه ممتاز المنتج النهائي.
اختيار نواة العزل
النواة هي العمود الفقري الإنشائي والحراري لأي لوح شطيرة. إن اختيار المادة الصحيحة ليس تمريناً عشوائياً يضع علامة صح. فهو يتطلب مطابقة كثافة النواة ومعامل القص, موصلية حرارية (قيمة الثابت الحراري λ)، والتصنيف النار لمواكبة أحمال التشغيل الفعلية والمتطلبات البيئية للتطبيق النهائي. في Rax Panel، يقيم مهندسونا هذه المعايير مقابل بيانات خاصة بالمشروع قبل دخول أي لوح للإنتاج على خط الإنتاج لدينا الذي يعمل بأكثر من 1,700+ متر مربع/يوم.
نعالج طيفاً واسعاً من المواد الأساسية لخدمة نطاقات أداء متميزة. الرغوات الحرارية الصلبة مثل PU (البولي يوريثان) و PIR (بولي إيزوسيانات) هي المعيار لتطبيقات أجسام شاحنات مبردة وسلسلة التبريد حيث يكون التوصيل الحراري أقل من 0.022 واط/م·كلفن أمراً بالغ الأهمية. ومع ذلك، يجب على المشترين أن يفهموا أن البولي يوريثان والبولي إيزوسيانات رغوات عضوية ذات قابلية للاشتعال متأصلة. فهي توفر عزلاً جيداً وصلابة ميكانيكية، لكنها ليست الإجابة عندما تكون مقاومة النار المشددة المتطلب الأساسي.
للمشاريع التي تكون فيها المطابقة النار أمراً غير قابل للتفاوض، مثل المباني العامة أو المرافق الصناعية، فإن نوى, صوف الصخرة (صوف معدني) توفر أعلى أداء ضد النار، محققة تصنيفات نار A1 أو A2. المقابل هو زيادة الوزن وتكلفة المواد الأعلى مقارنة بالبدائل الرغوية. توفر الرغوات الحرارية البلاستيكية مثل بولي إيثيلين تيريفثاليت و بولي ستايرين مدافَع حلاً وسطياً: مقاومة جيدة للرطوبة، وقيم عزل معقولة، وسهولة إعادة تدوير أعلى، مما يجعلها اختياراً شائعاً لتطبيقات السفن والمركبات الترفيهية حيث يتقاطع الوزن ومقاومة الماء.
- رغوة البولي يوريثان/البولي إيزوسيانات: أدنى موصلية حرارية، مثالية لسلسلة التبريد والحاويات الحرارية. تتطلب تحكماً صارماً في الكثافة (عادة 38–45 كغم/م³) لمنع تكوين الفراغات.
- رغوة PET: بنية خلوية مغلقة، مقاومة كيميائية ممتازة، إعادة تدوير عالية. يُشترط عادة لتطبيقات السفن والعبور.
- رغوة XPS: قوة ضغط عالية وامتناع تام عن امتصاص الماء. تستخدم في ألواح الأرضيات والهياكل الشطيرية الحاملة للأحمال.
- رغوة البولي فينيل كلورايد (PVC): نسبة قوة إلى وزن مدموجة مع مقاومة للحريق. عنصر ثابت في ألواح الشطيرة البحرية.
- رغوة بولي ميثاكريل إيميد (PMI): نواة من الدرجة الفضائية الممتازة مع قوة قص استثنائية ومقاومة حرارة تصل إلى 180°C. محفوظة للتطبيقات عالية الأداء.
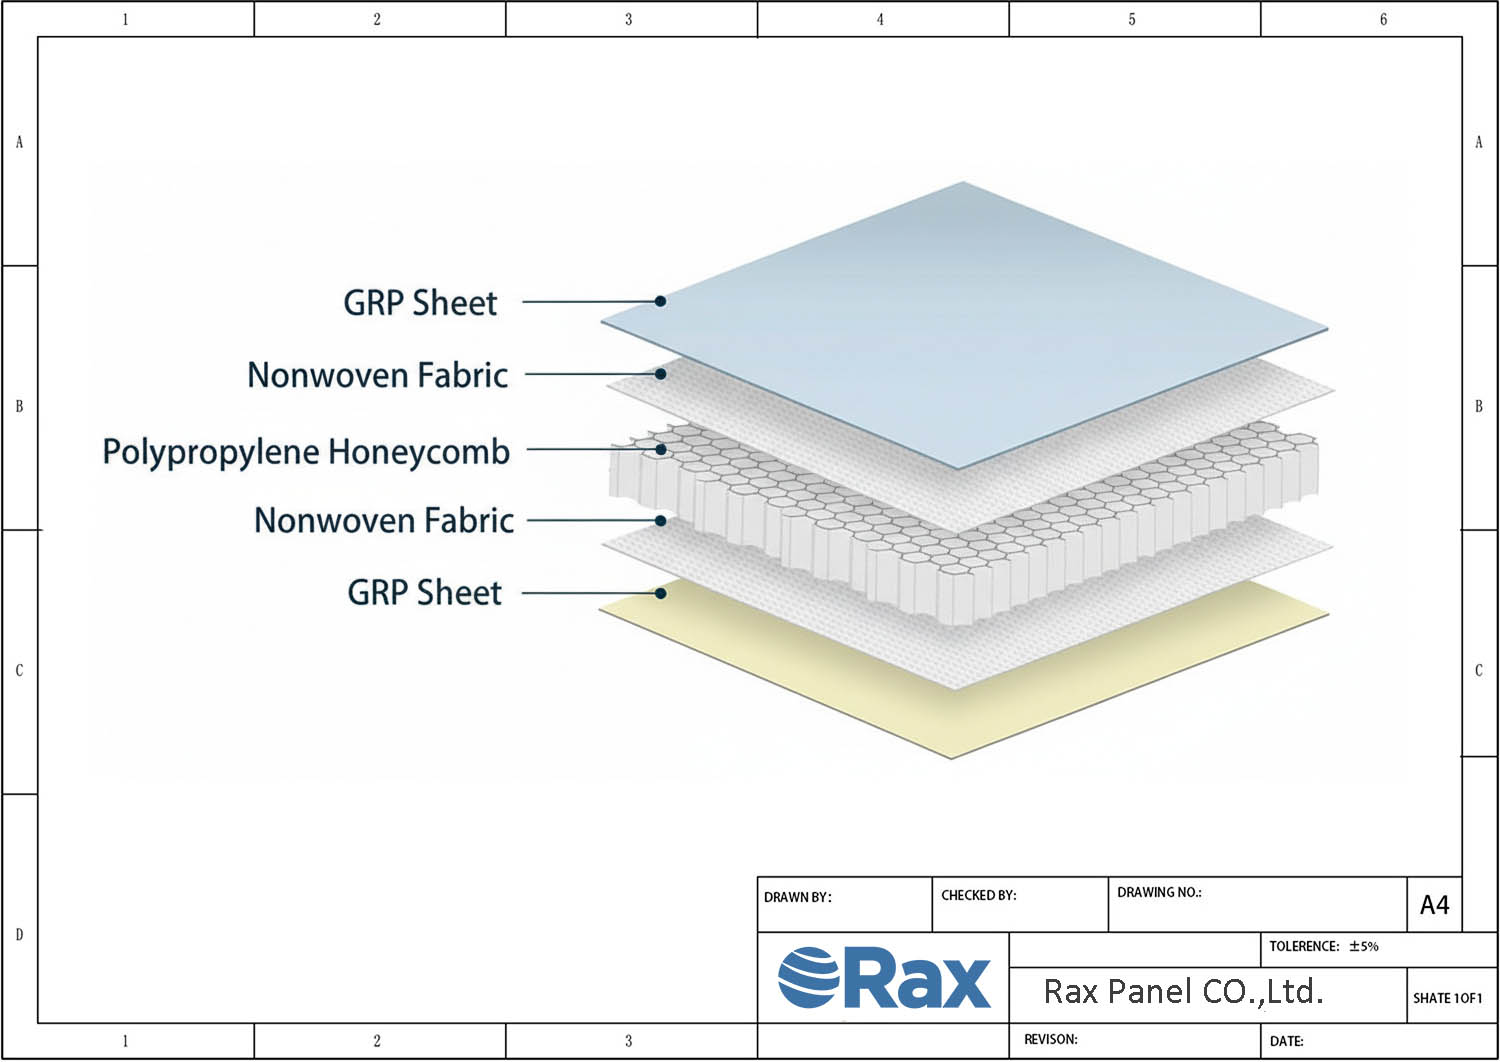
- شبكة PP السداسية: خفيف الوزن بشكل استثنائي مع مرونة ضغط عالية. عند تركيبه مع صفائح الألياف الزجاجية، ينتج ألواحاً تكون قوية وخفيفة بشكل ملحوظ مقارنة بالبدائل الصلبة.
- صوف صخري (Rockwool): غير قابل للاشتعال، أعلى تصنيف نار. المعيار لأغلفة المباني التي تتطلب امتثالاً صارماً لكود النار.
من منظور مراقبة الجودة، يكمن أكبر خطر في اختيار النواة في عدم الانتظام. توزيع كثافة الرغوة غير المتجانس أو بنية الخلية غير المكتملة أثناء التمدد يخلق نقاط ضعف محلية. هذه العيوب تسبب مباشرة التقشر تحت إجهاد القص وتخلق جسوراً حرارية تدمر قيمة عزل اللوح. تراقب عملية الإنتاج لدينا مخزون مواد النواة ومعاملات التمدد بشكل مستمر لضمان كثافة موحدة عبر كل لوح.
تحضير الغطاء المعدني الخارجي
بالنسبة لألواح الشطيرة ذات الأوجه المعدنية، يعد تحضير الجلد الخطوة التي تحدد ما إذا كان اللوح سينجو 20 عاماً من التعرض الميداني أو سيفشل خلال الأشهر الـ 18 الأولى. الصفائح المعدنية التي نعالجها تشمل ألومنيوم, فولاذ, الفولاذ المقاوم للصدأ, ، و ألوزنك (الجالفالوم). يتطلب كل منها بروتوكولات معالجة سطح مميزة لتحقيق التصاق موثوق مع مادة النواة.
مراحل التحضير الحرجة متسقة عبر أنواع المعادن: فك لفائف اللفائف، إزالة دهون السطح لإزالة زيوت الدرفلة والشوائب، طلاء التحويل الكيميائي أو الكرومة (للألومنيوم) لإنشاء سطح ربط نشط، والتشكيل بالدرفلة الدقيق لتحقيق التفاوت المحدد للملف. أي تلوث متبقي على سطح المعدن عند نقطة التصفيح هو السبب الأساسي لتقشر الغراء، وهو نمط الفشل الأكثر شيوعاً المبلغ عنه في أداء ألواح الشطيرة.
يؤثر التحكم في التفاوتات أثناء تحضير الجلد مباشرة على التركيب في الموقع. إذا تفاوت قياس المعدن بأكثر من ±0.05مم عبر تشغيل اللفافة، أو إذا تحولت أبعاد مشاركة الملف خلال التشكيل بالدرفلة، فلن تتشابك الألواح بشكل صحيح. هذا يخلق فجوات مرئية في الوصلات، وختم ظاهري ضعيف، وتسرب حراري عند الوصلات. بالنسبة للموزعين الذين يزودون مشاريع البناء التجارية، تنتج فشل التركيب هذه استدعاءات ضمان باهظة الثمن وضرراً بالسمعة يتجاوز بكثير تكلفة ضوابط التصنيع السليمة.
| مادة القلب | الفئة | الخصائص الرئيسية | تطبيقات الألواح الشائعة |
|---|---|---|---|
| رغوة XPS | لب الرغوة | خفيف الوزن، عزل حراري ممتاز، مضاد للماء | ألواح الشطيرة CFRT وGRP/FRP والألومنيوم بنواة رغوية |
| رغوة PET | لب الرغوة | نسبة قوة إلى وزن عالية، قابل لإعادة التدوير، مستقر حرارياً | ألواح الشطيرة CFRT وGRP/FRP بنواة رغوية |
| رغوة PU (البولي يوريثين) | لب الرغوة | عزل فائق، صلابة هيكلية، مقاوم للرطوبة | CFRT، GRP/FRP، أجسام شاحنات التبريد |
| رغوة PVC | لب الرغوة | هيكل خلايا مغلقة، مقاوم كيميائياً، قوة عالية | CFRT، GRP/FRP، ألواح السفن البحرية |
| رغوة PMI | لب الرغوة | خفيف الوزن للغاية، مقاوم لدرجات الحرارة العالية، قوة قص استثنائية | الطيران، ألواح القلب الرغوي عالية الأداء |
| رغوة EPP | لب الرغوة | ممتص للطاقة، مقاوم للصدمات، قابل لإعادة التدوير | السيارات، المعدات الرياضية، الألواح الصناعية |
| رغوة MPP | لب الرغوة | بلاستيك حراري، كثافة متسقة، سطح لصق ممتاز | ألواح صندويش القلب الرغوي المخصصة |
| رغوة PIR | لب الرغوة | مقاومة حريق محسّنة، انبعاث دخان منخفض، قيمة R عالية | ألواح صندويش PIR، تشييد المباني |
| عسل PP | اللب العشدي | قوي وخفيف عند تركيبه مع صفيحة زجاجية | ألواح PP السداسية، جدران المنازل السياحية، أجسام الشاحنات |
| أراميد قرصي العسل | اللب العشدي | قوة استثنائية، مقاوم للحريق، كثافة منخفضة | الطيران، التطبيقات عالية الأداء |
| قرصي العسل من البولي كربونات | اللب العشدي | خيارات شفافة متوفرة، مقاوم للصدمات، دائم | معمارية، ألواح سداسية متخصصة |
| لب عسل النحل من ألياف الزجاج | اللب العشدي | صلابة عالية، مقاوم للتآكل، عمر إجهاد ممتاز | ألواح GRP السداسية، التطبيقات البحرية |
| عسل ألومنيوم | اللب العشدي | نسبة قوة إلى وزن عالية، مقاوم للحريق، سطح مستوٍ | ألواح ألمنيوم سداسية، تبطين الجدران الخارجية |
| صوف صخري (Rockwool) | قلب معدني | تصنيف حريق A1 غير قابل للاشتعال، عزل صوتي | ألواح صندويش Rockwool، جدران المباني المقاومة للحريق |
| الخشب الرقيق (البلاي وود) | قلب قائم على الخشب | قوة تثبيت مسامير عالية، مقاوم للصدمات، اقتصادي | ألواح GRP Plywood، أرضيات الشاحنات، أثاث المنازل السياحية |
عملية التصنيع خطوة بخطوة
يحدد تسلسل فك اللف حتى المعالجة 90% من الأداء الهيكلي النهائي للوحة الساندويتش. تسبب أخطاء التسامح في أي مرحلة انفصال الطبقات وفراغات رغوية تظهر لاحقاً في الموقع بعد سنوات.
فك اللفائف والتشكيل بالدرفلة: حيث يبدأ التحكم في التفاوتات
فك اللف هو العملية الأولى الحرجة على أي خط إنتاج متواصل لألواح الساندويتش. تُحمّل المواد الملفوفة المعدنية—عادةً فولاذ مُسبق الطلاء، أو ألمنيوم، أو ألوزينك، أو فولاذ مقاوم للصدأ—على جهاز فك اللف وتُغذى إلى آلة تشكيل باللف. يجب معايرة سرعة الخط والشد بدقة وفقاً لسمك المادة. إذا تذبذب الشد، فإن ورقة الغشاء تنمو متموّجة أو تتعرض لإجهادات دقيقة تُضعف سطح اللصق قبل تطبيق المادة اللاصقة.
يشكل التشكيل باللف afterwards الورقة المسطحة إلى الشكل الهندسي المطلوب للوحة. هنا تٌضغط ملامح وصلات الذكر والأنثى (اللسان والفتحة) على الحواف. بالنسبة للمشترين الذين يقيمون قدرة المصنع، السؤال الجدير بالطرح هو ما هو التسامح الذي تحمله قوالب التشكيل باللف.
في Rax Panel، يحافظ خط إنتاجنا على تسامحات ملامح الحواف ضمن ±0.3 مم. التسامحات الفضفاضة هنا تخلق فجوات مرئية في الوصلات أثناء التركيب الميداني، والتي تصبح بعدها جسوراً حرارية ونقاط تسرب مياه—نفس الأعطال التي تحاول فرق المشتريات تجنبها.
بالنسبة للواجهات غير المعدنية مثل صفائح GRP أو صفائح سی اف آر تي، تُستبدل مرحلة فك اللف بآلية تغذية الصفائح. تُغذى الصفائح المعززة بألياف الزجاج، سواءً ذات تشطيب جل coating أو غير لامع، من الكومات أو اللفات المستمرة. يجب أن يمنع نظام المعالجة الخدوش السطحية، لأن أي عيب على وجه اللصق الداخلي يقلل من مساحة تلامس المادة اللاصقة. يعالج خطنا كل من مواد الواجهات المعدنية والتركيبية، مع التبديل بينهما بناءً على تكوين اللوحة المخصصة المطلوبة.
نقطة عملية للموزعين: يبدأ اتساق أبعاد اللوحة عند التشكيل باللف، وليس عند التغليف النهائي. إذا كنت تستورد من مصنع، اطلب تقرير قياس عينة يظهر أبعاد ملامح الحواف عبر عينة من 10 ألواح. ذلك التقرير الوحيد يخبرك أكثر عن صيانة خط إنتاجهم من أي فيديو تدقيقFactory.
مراحل الرغوة والتصلب: جوهر متانة اللوح
بمجرد تحضير وترتيب كلتا ورقتي الغلاف، يدخل خط الإنتاج مرحلة التكوين الرغوي. بالنسبة لألواح القلب من PU وPIR، هذه هي لحظة التفاعل الكيميائي. يُخلط مكونان سائلان—مزيج البولي أول والإيزوسيانات—بنسبة عالية في آلة التكوين الرغوي ويتم توزيعهما على ورقة الغلاف السفلية. يسبب التفاعل الطارد للحرارة الخليط بالتمدد، مملئاً الفراغ بين الغلاف العلوي والسفلي.
المتغيرات الحرجة أثناء التكوين الرغوي هي دقة نسبة الخلط، ودرجة حرارة البيئة، وسرعة الخط. يجب أن تبقى نسبة الخلط ضمن نطاق ضيق، عادةً نطاق 1:1 إلى 1:1.5 اعتماداً على تركيب الرغوة.
إذا انحرفت النسبة، فإن الرغوة إما أن تتصلب ناقصاً (متركّة قلباً ناعماً وضعيفاً) أو تتصلب زائداً (محدثة خلايا هشة تتشقق تحت الحمل). يجري فريقنا الهندسي اختبارات تجريبية لكل تركيب مخصص قبل تشغيل إنتاج كامل، للتحقق من أن كثافة الرغوة وقوة الانضغاط تتوافق مع معايير البيانات المحددة.
- البولي يوريثين (PU): أفضل عزل حراري شامل (λ ≈ 0.022–0.026 واط/م·كلفن)، مثالي لأجسام شاحنات التبريد وألواح غرف التخزين البارد
- البولي إيزوسيانات (PIR): مقاومة حريق أعلى من PU، مناسب لتبطين جدران المباني وألواح السقف التي تتطلب تصنيفات حريق أكثر صرامة
- البوليسترين الموسع (EPS): خيار اقتصادي للعزل القياسي، كثافة أخف لكن قوة انضغاط أقل
- الصوف المعدني (Rockwool): قلب غير قابل للاشتعال لألواح المقاومة للحريق، يتطلب معالجة إنتاج مختلفة بسبب إدخال اللوح بدلاً من التكوين الرغوي السائل
تلي مرحلة المعالجة مرحلة التكوين الرغوي مباشرة. تمر اللوحة عبر مطبعة الصفائح الساخنة أو نفق ناقل مستمر حيث تكون درجة الحرارة وزمن البقاء محكومين. بالنسبة لرغوة PU/PIR، عادةً ما تصلح اللوحة عند 40–60°م لمدة 10–20 دقيقة اعتماداً على السماكة.
هنا يحقق اللصق بين القلب الرغوي وورقتي الغلاف قوته النهائية. زمن المعالجة غير الكافي هو سبب رئيسي لانفصال الطبقات: طبقة اللصق بين الرغوة والغلاف لا تصل أبداً إلى كثافة روابط متصالبة كاملة، وتنفصل اللوحة تحت دورات حرارية خلال 1–3 سنوات من التعرض الميداني.
بالنسبة لخطوط الإنتاج غير المتواصلة، الشائعة في المرافق التي تنتج أحجاماً أقل أو ألواحاً مخصصة للغاية، يحدث التكوين الرغوي والمعالجة في مطبعة هيدروليكية بدلاُ من نفق مستمر. يُوزع الخليط في تجويف القالب، تُغلق المطبعة، وتُصلح اللوحة تحت ضغط لمدة 15–45 دقيقة.
تقدم الخطوط غير المتواصلة مرونة أكبر لتغيير سماكة اللوح والأشكال المعقدة، لكن معدل الإنتاج أقل بشكل كبير. يحقق خط الإنتاج المتواصل لدينا إنتاجاً يومياً يتجاوز 1,700 متر مربع، وهو حجم الإنتاج الذي يحتاجه الموزعون الدوليون للحفاظ على جداول توريد موثوقة عبر الطلبات بالجملة.
مراقبة الجودة في مرحلة التكوين الرغوي أمر لا تفاوض عليه. يقوم أكثر Manufacturers موثوقية، بما في ذلك منشأتنا، بفحوصات داخلية على كثافة الرغوة وهيكل الخلايا وانتظام سماكة اللوح بفواصل منتظمة خلال كل ورشة. انحراف كثافة الرغوة أكثر من 10% من الموازنة المستهدفة يشير إلى انحراف العملية يتطلب ضبط Machine فوري.
يجب على المشترين الذين يصدرون ألواح الساندويتش للتطبيقات الهيكلية أو المعزولة التحقق من أن موردهم يحفظ سجلات اختبار الكثافة والالتصاق موثقة، ليس فقط تقارير الأبعاد النهائية. هذه هي البيانات التي تفصل الألواح التي تدوم 20 عاماً عن الألواح التي تفشل في 5.
عملية التصفيح والالتصاق
سلامة اللصق تمثل نحو 70% من الأداء الهيكلي طويل الأمد للوحة الساندويتش. أخطئت عملية الترصيف، وانفصال الطبقات يصبح مسألة وقت، ليس إذا.
طرق تطبيق الغراء
مادة اللصق هي الطبقة الحاملة غير المرئية بين سطح غشاء اللوحة—سواءً كان ذلك GRP، CFRT، ألمنيوم، أو فولاذ مقاوم للصدأ—وبيئتها الأساسية. اختيار كيمياء adhesive الصحيحة هو نصف المعادلة فقط. كيف يتم تطبيق ذلك adhesive يحدد الاتساق، الهدر، وفي النهاية هل يصمد bonding أمام دورات thermal وتعريض moisture في الميدان.
في إنتاج الساندويتش المستمر، يُطبق adhesive عادةً عبر roller coating مؤتمت أو أنظمة rSpray دقيقة. يوفر roller_coating تحكماً دقيقاً في سماكة film، وهو أمر حاسم عند لصق facing معدني لـPU أو PIR foam_core على خط high_speed.
فيلم adhesive منتظم، عادةً بين 80 و200 ميكرون سميك wet، يمنع النقاط dry التي تصبح نقاط initiation انفصال الطبقات. من ناحية أخرى، تُفضل أنظمة rSpray للمساحات surface الأكبر وعندما تعمل مع core materials مثل PET أو PVC foam التي قد يكون لها أسطح uneven قليلاً.
بالنسبة لإنتاج non_continuous أو batch، شائع عند تصنيع ألواح Plywood FRP السميكة أو ألواح honeycomb GRP Marine-grade المتخصصة، غالباً ما يُفرش adhesive يدوياً أو عبر spreaders مؤتمتة قبل تحميل stack لوحة في press. هذه الطريقة توفر مرونة لأبعاد custom لوحة لكن تتطلب تدريباُ صارماً للمشغلين لضمان تغطية consistent.
- مواد لاصقة من البولي يوريثان (PU): الخيار السائد لربط جلود المعدن والألياف الزجاجية بالنوى الرغوية مثل XPS وPET وPU. توفر مرونة ممتازة وخصائص ملء الفراغات.
- الأنظمة القائمة على الإيبوكسي: يُستخدم عند ربط النوى عالية الأداء مثل رغوة PMI أو العسل الأرماميدي بألواح ألياف الكربون أو أسطح GRP. تكلفة أعلى، ولكن قوة قص فائقة.
- مواد لاصقة MMA (ميثيل ميثاكريلات): سريعة Curing ومتسامحة مع تحضير surface غير مثالي. شائعة في إنتاج ألواح RV وأجسام الشاحنات حيث زمن cycle حاسم.
في Rax Panel، يجري مهندسونا اختبار adhesive تجريبي لكل تكوين custom. السبب مباشر: مادة lbond تؤدي بشكل مثالي مع facing ألمنيوم على PU foam قد تفشل بشكل premature عند اقترانها بـskin GRP gelcoat على honeycomb PP. لا يوجد adhesive universal، وأي manufacturer يدعي خلاف ذلك يقطع corners.
التحكم في درجة الحرارة والضغط
كيمياء adhesive تحدد potential bonding. درجة الحرارة والضغط أثناء curing يحددان إذا ما تم تحقيق تلك potential فعلاً. يجب ضبط هذين المعاملين معاً، ليس بشكل independent، لأنهما يتفاعلان طوال دورة curing.
في خطوط panel continuous، تمر assembly bonding عبر قسم press حيث both temperature وpressure يطبقان بشكل simultaneous. بالنسبة لألواح foam_core PU وPIR، تتراوح درجات حرارة platen النموذجية من 40°م إلى 80°م، مع ضغط line بين 0.1 و0.3 MPa. يسرّع heat ارتباط cross-link للadhesive بينما يضمن الضغط تماسك كامل بين skin وcore، مُبعداً pockets air التي تحتبس moisture وتسبب انفصال الطبقات بعد أشهر.
العامل الحاسم هو زمن dwell. يجب أن تبقى اللوحة تحت heat وpressure بما يكفي للadhesion للوصول إلى قوة cure أولية قبل الخروج من press. قصيرة جداً، والbond يكون green: هشاً وحساساً للcreep تحت حمل.
طويلة جداً، وتحرق capacity الإنتاج. على خط إنتاج panel composite المتقدم لدينا، الذي يتجاوز 1,700 متر مربع من الإنتاج اليومي، يتم معايرة speed الخط بدقة إلى بيانات cure curve من adhesive manufacturer وموثقة عبر اختبار peel داخلي.
- مراقبة درجة الحرارة: أجهزة استشعار حرارية موضّعة في نقاط متعددة على عرض سطح الضغط لكشف المناطق الساخنة أو الباردة التي تسبب معالجة غير متجانسة.
- توزيع الضغط: يجب أن تُوَزَّع أنظمة الهيدروليك أو الهواء المضغوط ضغطاً موحّداً على كامل عرض اللوحة. ينتج عن الضغط غير المتكافئ ألواحاً محدبة أو روابط ضعيفة موضعية.
- مرحلة التبريد: يجب تبريد الألواح تحت ظروف مُتحكَّم بها بعد المعالجة لمنع الصدمة الحرارية التي تُحدث إجهادات داخلية وتشوّهاً.
بالنسبة لعمليات الضغط غير المتواصلة، المستخدمة مع الألواح الأكثر سماكة، أو الألواح المنحنية، أو الطلبات المخصصة صغيرة الدفعة، تكون دورة الضغط أطول لكنها تتبع نفس المبادئ. والفرق الرئيسي هو أن المشغّلين يجب أن يتحقّقوا يدوياً من أن أسطح الضغط متوازنة وضمن درجة الحرارة المستهدفة قبل كل دورة.
أي سطح ضغط يبعد 2 ملم عن التوازي على عرضه سيُنتج ألواحاً بمعوّج دائم يسبب كوابيس تركيب في الموقع. هذه واحدة من أكثر مصادر عيوب التصنيع شيوعاً والتي نساعد عملاءنا على تجنبها ويمكن منعها.
نهجنا في Rax Panel أن نعامل كل معامل كمتغير مترابط: وزن فيلم الغراء، ودرجة حرارة سطح الضغط، وضغط الخط، وزمن الثبات. غيّر أحدها، ويجب إعادة معايرة البقية. ومع أكثر من 15 عاماً من الخبرة الإنتاجية عبر مواد تتراوح من رغوة EPP خفيفة الوزن إلى لبنة أراميد كثيفة، جمعنا بيانات العمليات لمعرفة مكان تلك التحملات بالضبط لكل تكوين. هذه المعرفة المؤسسية هي ما يفصل بين جودة الألواح المتسقة وتباين الدفعات.
معايير التشطيب ومراقبة الجودة
القطع الدقيق والاختبار الإنشائي الصارم يفرّقان بين الألواح التي تؤدي أداءها لعشرين عاماً وتلك التي تفشل في الشهر السادس. تحملات مرحلة التشطيب تحدد بدقة سلامة المفاصل في الموقع.
القص وتشكيل الحواف
بعد خروج اللوحة المركّبة من خط الإنتاج، سواء كانت لوحة نواة رغوية من GRP، أو لوحة شبكية من الألومنيوم، أو لوحة سندويتش من CFRT، تكون مرحلة التشطيب هي المرحلة التي تُحدَّد فيها الدقة الأبعادية.
في Rax Panel، نعالج الألواح باستخدام تنسيق CNC ومنشار قطع دقيق معاير لتحملات ±0.5 ملم عبر جميع مواد الأوجه، بما فيها الألومنيوم، والفولاذ المقاوم للصدأ، والألوزنك، والـGRP/الـFRP، والخشب الرقائقي. نطاق هذا التحمل ليس عشوائياً. الحواف المرخّية تعني فجوات عند المفصل، والفجوات تعني جسوراً حرارية، وتسرب رطوبة، ومطالبات ضمان.
تشكيل الحافة يخدم وظيفتين: يُعِدّ اللوحة للربط الميكانيكي (لسان وفجوة، أو ملفات متشابكة، أو حافة مسطحة ملقاة)، ويُعرِّض مادة النواة للفحص قبل الشحن.
بالنسبة لهياكل الشاحنات المبرّدة وتطبيقات السلسلة الباردة باستخدام نوى رغوية من XPS أو PU أو PVC، يجب أن تسمح هندسة البروفايل بفاصل حراري مستمر عند المفصل. إذا شحذت شفرة القطع أو تذبذب معدل التغذية، تحصل على أسطح جللكوت GRP متشقّقة أو حواف蜂 comb PP مهشّمة، عيوب غير مرئية حتى التركيب.
- تسامح CNC: ±0.5 ملم عبر جميع أنواع الألواح، يَتَحَقَّق بواسطة مقياس رقمي عند 3 نقاط لكل حافة.
- خيارات ختم الحواف: شريط مانع تسرّب PU، أو قوادم حافة من الألومنيوم، أو شريط فلاشينغ مُطبَّق مصنعياً حسب مادة الوجه.
- أنواع البروفايل: قطع مستقيم، بيفل، لسان وفجوة، وبروفايلات تشابك مخصصة لجدران السيارات الترفيهية، وهيئات الشاحنات، والحواجز البحرية.
- بوابة التفتيش: تخضع كل لوحة مقطوعة لفحص بصري للحواف بحثاً عن فراغات النواة، وتقشر الأوجه، واستمرارية خط الغراء قبل التغليف.
بالنسبة للموزّعين الذين يشحنون مجموعات CKD (مفرّغة كلياً) للشاحنات التجارية الجافة أو المبرّدة، جودة الحواف أمر غير قابل للمساومة. حافة مشوّهة واحدة على لوحة سقف تُفسد Seal التجميع بأكمله. يحدّد مهندسونا معاملات القطع مثل سرعة الشفرة، ومعدل التغذية، ونوع الأدوات بناءً على التركيب المحدد للنواة والوجه، سواء كان رغوة PET مع صفيحة زجاجية، أو蜂 comb PP مع ألومنيوم، أو نواة PUR مع وجه من الفولاذ المقاوم للصدأ. وصفة واحدة لا تناسب الجميع.
اختبار السلامة الإنشائية
ضبط الجودة في تصنيع الألواح المركّبة ليس فحصاً نهائياً: إنه عملية مستمرة. في Rax Panel، يبدأ الاختبار الإنشائي عند مرحلة المواد الخام وينتهي فقط عندما تمر اللوحة النهائية بـ Batch-level verification. نجري الاختبارات الميكانيكية داخلياً لأن شحن العينات إلى مختبرات خارجية يضيف أسابيعاً لأوقات التسليم، وعملاؤنا من B2B، بما فيهم مصنعو المركبات ومقاولو التشييد وصناع القوارب، لا يستطيعون انتظار أوراق الشهادات بينما خطوط إنتاجهم متوقفة.
اختبارات النواة التي نجريها تعتمد على التطبيق المديد للوحة. بالنسبة لألواح الجدران الحاملة للأحمال في المنازل المتنقلة والمباني Modular، نقيس مقاومة الانحناء والانهيار تحت أحمال نقطية. بالنسبة لألواح الشاحنات المبرّدة، يتحوّل الأولوية إلى اتساق الموصلية الحرارية عبر الدفعة وقوة peel للرابطة بين الوجه والنواة. بالنسبة لألواح GRP البحرية، نختبر معدلات امتصاص الماء وقوة القص بين الطبقات بعد دورات شيخوخة مُسرَّعة.
- اختبار الالتصاق بالقشر: يقيس قوة الرابطة بين مادة الوجه (ألومنيوم، فولاذ، GRP، CFRT) والنواة (XPS، PET، PU، PVC). الحد الأدنى: 1.5 نيوتن/مم². تُرفض الألواح التي تقع دون هذا المستوى.
- اختبار الانحناء: اختبار الانحناء ثلاثي النقاط لتحديد سلوك حمل-خلع. بالغ الأهمية لألواح السقف والأرضيات في تطبيقات RV والشاحنات.
- التحقق من قوة القص: يُختبر معامل قص النواة لكل دفعة لوحة. بالغ الأهمية خاصة لنوى蜂 comb PP ورغوة PMI المستخدمة في التطبيقات الإنشائية.
- فحص تجانس السمك: قياس رقمي عند 5 نقاط على الأقل لكل لوحة. يتسبب انحراف يتجاوز ±0.3 ملم في إيقاف معايرة الخط.
- فحص نقطة موصلية الحرارة: بالنسبة للوحات العازلة (نوى PU، XPS، PET)، تُتحقَّق من قيم lambda لكل دفعة لضمان عدم انجراف كثافة الرغوة أثناء الإنتاج.
نسجّل كل نتيجة اختبار لكل دفعة ونقدم شهادات اختبار المصنع للعملاء عند الشحن. هذا ليس اختيارياً لأسواق مثل الاتحاد الأوروبي وأمريكا الشمالية، حيث إن الامتثال لمعايير مثل EN 14509 للوحات سندويتش ذات أوجه معدنية أو شهادات بحرية إقليمية إلزامي لموافقة المشروع. فريق المبيعات الدولي لدينا، الذي يغطي الإنجليزية والفرنسية والروسية واليابانية والكورية، ينسق وثائق الاختبار وملفات الامتثال كجزء قياسي من سير عمل الطلب، وليس كطلب خاص.
أكثر وضع فشل شائع نراه في الصناعة ليس الانهيار الكارثي. إنه التقشير التدريجي الناتج عن تغطية لاصقة غير كافية أو أسطح وجه ملوثة أثناء الرص. خط الإنتاج لدينا يراقب معدلات تطبيق الغراء في الوقت الفعلي، ومهندسونا يجرون اختبارات peel تدميرية على عينات عشوائية تُسحب من كل تشغيل إنتاج يتجاوز 1700 متر مربع يومياً. إذا انحرفت اتجاه، نلتقطها خلال التشغيل، وليس بعد شحن الحاوية.
خطوط الإنتاج المستمرة وغير المستمرة
الخطوط المتواصلة تسيطر على إنتاج ألواح سندويتش المعدنية عالية الحجم. تضرب المكابس غير المتواصلة عندما يعتمد عملك على تركيبات نوى مخصصة، مواد أوجه غير قياسية، ومرونة دفعات قصيرة.
مزايا الخط المستمر
خط إنتاج ألواح سندويتش متواصل يغذي لفافة معدنية، يطبّق الغراء، ويدخل مادة النواة (عادة PU أو PIR أو صوف معدني)، ويعالج التجميع في عملية واحدة متواصلة. تخرج اللوحة كصفحة جاهزة، تُقطع للطول بمنشار متحرك، وتُرصّ تلقائياً. لا يوجد مناولة يدوية بين الرص والعلاج.
الميزة الرئيسية هي الإنتاجية. ينتج خط متواصل مُعدّ جيداً بين 3000 و8000 متر مربع لكل وردية، اعتماداً على سمك اللوحة وسرعة الخط. بالنسبة للمصنّعين الذين يزودون مشاريع تشييد تجارية واسعة النطاق أو برامج بنية تحتية مدعومة حكومياً، هذا المعدل الإنتاجي هو الفرق بين الوفاء بنوافذ التسليم وخسارة العقود لصالح المنافسين القادرين على ذلك.
بالإضافة للسرعة، توفّر الخطوط المتواصلة اتساقاً متفوّقاً في توزيع الغراء وسمك اللوحة. تطبّق بكرات اللاحم ضغطاً موحّداً عبر كامل عرض الويب، مما يقلّل الفراغات ومخاطر التقشير التي تعيق الرص اليدوي. هذا الاتساق بالغ الأهمية عندما يجب أن تتوافق الألواح مع EN 14509 tolerances لقبول السوق الأوروبي.
- الإنتاجية: 3000–8000 متر مربع لكل وردية بسرعات خط نموذجية تبلغ 4–12 متراً في الدقيقة.
- كفاءة المادة: يقلّل تغذية اللفائف المتواصلة الخردة إلى أقل من 3% مقابل 8–12% في العمليات الدفعية.
- متطلبات العمالة: 3–5 مشغّلين لكل خط، مقارنة بـ 8–12 للإنتاج غير المتواصل المكافئ.
- التحكم في الغراء: تحافظ أنظمة التطبيق المُعدّة مسبقاً على تحمل ±2% على سمك خط الرابطة.
المقايضة هي الكثافة الرأسمالية وصلابة المنتج. لا يمكن لخط متواصل مُصمّم لألواح سندويتش بوجه معدني ونواة PU أن يتحوّل بسهولة لإنتاج ألواح蜂 comb بوجه GRP لتطبيقات بحرية. مجموعات القالب، ومناطق التسخين، ورؤوس الرغوة مُصنَّعة للأغراض. إذا كان نموذج عملك يرتكز على نوع أو نوعين من ألواح عالية الحجم تخدم قطاع التشييد، فالإنتاج المتواصل هو الاستثمار الصحيح. إذا كان دخلك يأتي من هندسة حلول مخصصة عبر صناعات متعددة، فستجد أن تكاليف التبديل وتوقف التشغيل غير مقبولين.
تطبيقات الضغط المتقطع
يستخدم الإنتاج غير المتواصل Press متعدد الرؤوس أو Press هيدروليكي أحادي الفتح. يضع المشغّلون صفيحة الوجه السفلية، ويوضعون مادة النواة، ويطبّقون الغراء، ويضعون صفيحة الوجه العلوية، ثم يشغلون التجميع بأكمله عبر الـPress للعلاج. كل لوحة هي دفعة منفصلة.
هنا تعمل Rax Panel بأقصى فعالية لقاعدة عملائها العالميين. تتجاوز قدرتنا الإنتاجية اليومية 1700 متر مربع باستخدام خطوط غير متواصلة متطورة بسبب طلب نموذج أعمالنا ذلك بالضبط.
نصنع ألواح سندويتش CFRT بنوى PET لعميل واحد، وألواح蜂 comb GRP لمصنّع سفن، وألواح نواة رغوية ألومنيوم لمصنّع هيئات شاحنات، كلها خلال نفس الأسبوع الإنتاجي. لا يستطيع خط متواصل أن يحوّل بين تركيبات المواد هذه دون retooling واسع وتوقف مكلف.
تتعامل المكابس غير المتواصلة أيضاً مع مواد أوجه غير قياسية لا تستطيع الخطوط المغذية باللفائف المتواصلة معالجتها. صفائح GRP المُعدّة مسبقاً مع جللكوت، وركائز CFRT الحرارية، والخشب الرقائقي، وصفائح الفولاذ المقاوم للصدأ، وHPL لامينات ضاغطة تدخل الـPress جميعها كصفائح مقطوعة مسطحة بدلاُ من لفافات ملفوفة. يختار مهندسونا من أكثر من 9 مواد وجه و8 أنواع نوى لبناء ألواح تلبي مواصفات إنشائية وحرارية ووزنية دقيقة لمركبات متخصصة وبحرية وصناعية.
- تنوع النوى: رغوات XPS وPET وPU وPVC وPMI وEPP وMPP بالإضافة إلى عسل PP والأرماميد وPC، جميعها متوافقة مع الضغط.
- مرونة الأوجه: صفائح GRP وCFRT وألومنيوم وفولاذ وACP وPVC وخشب رقائق وفولاذ مقاوم للصدأ وألوزنك بسماكات متفاوتة.
- جدوى الحد الأدنى للطلب: مجدية اقتصادياً لدفعات تتراوح بين 50–200 لوحة، مما يجعل نمذجة الطلبات المخصصة للمشروع ممكنة مالياً.
- نطاق السُمك: ألواح بسمك يتراوح من 10 ملم إلى أكثر من 200 ملم دون تعديل المعدات.
العيب هو تكلفة الوحدة على نطاق واسع. يحمل الإنتاج غير المتواصل تكاليف عمالة أعلى لكل متر مربع وأزمنة دورة أطول. بالنسبة لموزّع يوري 50000 متر مربع من ألواح سقف PIR قياسي لمجمع مستودعات، سيُقلل سعره مصنّع خط متواصل.
لكن بالنسبة لمصنّع مركبات متخصص يحتاج 300 لوحة GRP خشبية مخصصة مع فتحات محددة لطراز RV جديد، فإن الإنتاج غير المتواصل هو الطريقة الوحيدة التي تسلّم دون فرض كميات طلب دنيا تجلس غير مباعة في مستودع.
معايير الجودة والشهادات
الوصول للسوق أمر غير قابل للمساومة. نحن نصدق وفق EN 14509 ومعايير Euroclass لضمان أن سلسلة إمدادك لن تواجه رفضاً تنظيمياً أبداً.
الامتثال لاشتراطات السلامة من الحريق
السلامة من الحريق ليست مجرد مواصفة؛ إنها حاجز الدخول الأساسي في الأسواق الأوروبية والشمالية الأمريكية. بالنسبة للمشتريين من B2B، يعد خطر شحن ألواح غير متوافقة تفشل في فحص الموقع قاتلاً للهامش. نصنع ألواح السندويتش لدينا لتلبية معايير تصنيف صارمة، مما يضمن أن تركيب مواد الأوجه ومواد النواة يعطي أداءً قابلاً للتنبؤ تحت الحرارة الشديدة.
يركز استراتيجية الامتثال لدينا على تصنيف تفاعل الحرائق المحدد لمادة النواة. بينما نوى PU أو XPS الأساسية فعّالة التكلفة، فهي غالباً تتطلب حواجز إضافية لتحقيق تصنيفات Euroclass أعلى. نوفر حلولاً متطورة باستخدام نوى PIR (بولي إيزوسيانات) والصوف الصخري لتحقيق مقاومة حريق فائقة دون التضحية بالخصائص خفيفة الوزن المطلوبة للمركبات المتخصصة والمنازل المتنقلة.
- اختيار مادة القلب: نستخدم نوى الصوف الصخري وPIR للتطبيقات التي تتطلب EN 13501-1 Class B أو أعلى، مما يضمن انتشار لهب محدود وإنتاج دخان منخفض.
- أوجه GRP & FRP: أوجهنا المعززة بالألياف الزجاجية ذات تصنيف مثبط للاشتعال، وغالباً تحقق Class 0 أو Class 1 لانتشار السطح واللهب، وهو بالغ الأهمية لداخليات السفن ووسائل النقل العام.
- بروتوكولات الاختبار: تخضع كل دفعة لاختبار حريق للتحقق من أنها تفي بأداء تفاعل النار المعلن، مما يضمن الاتساق من أول منصة إلى الأخيرة.
اختبار الأداء الحراري
في قطاعي الشاحنات المبرّدة والمباني Modular، ترتبط الكفاءة الحرارية ارتباطاً مباشراً بتكلفة التشغيل. اللوحة ذات كثافة عازلة غير متسقة تُحدث جسوراً حرارية، مما يدفع أنظمة التبريد للعمل بجهد أكبر ويزيد استهلاك الوقود. نعطي الأولوية لاستقرار الموصلية الحرارية (قيمة Lambda) بالتحكم الصارم في عملية الرغوة على خطوط الإنتاج المتواصلة لدينا.
تجري Rax Panel اختبارات حرارية وفق معايير EN 14509 وASTM C518 للتحقق من قيمة K وقيمة R للهياكل المركّبة لدينا. باستغلال نوى مثل رغوة PET ورغوة PU وXPS مع تحكم دقيق في الكثافة، نضمن أن أداء العزل يطابق بيانات التصميم النظرية المقدمة لفرق الهندسة لدىكم.
- ثبات الكثافة: يضمن خط الإنتاج المتطور لدينا توسع رغوي موحد، مما يلغي الفراغات التي كانت ستدهور مقاومة الحرارة للوحة.
- تفاصيل المواد: توفر نوى PU وPIR عادةً قيم لامدا تتراوح بين 0.021 و0.025 واط/(م·كلفن)، بينما يقدم رغوة PET أداءً ممتازاً لتطبيقات البحرية والصناعية التي تتطلب مقاومة أعلى للحرارة.
- التحقق من الامتثال: نوفر تقارير مختبرات طرف ثالث عند الطلب للتحقق من أن ألواحنا تلبي الخصائص الحرارية المعلنة المطلوبة للحصول على علامة CE والامتثال لأنظمة البناء.
الخلاصة
إذا كنت تقوم بتوريد ألواح شطيرية لأي مشروع يتجاوز 500 متر مربع، ف insist على إنتاج خط مستمر. التسامحات أضيق، عادةً ±0.5 مم في السُمك مقابل ±2 مم في الخطوط غير المستمرة، وهذا الاتساق يوفر لك 15-20% في عمالة التركيب وحدها. الألواح التي لا تجلس مستوية في الموقع تبتلع هوامش الربح أسرع من أي خصم في سعر الوحدة يستطيع تعويضه.
قبل المصادقة على طلب، اطلب ثلاثة أشياء: تقرير اختبار تقشر الطبقات مؤرخ في الأشهر الاثني عشر الماضية، وعينة مادية بالتركيب الدقيق للنواة والوجه، والقدرة الإنتاجية اليومية المسجلة للمورد.
نجري اختبارات التقشير ASTM D903 كمعيار في منشأتنا لأن تلك البيانات إما تؤكد ثبات الرابطة أو تثير تنبيهاً بمشكلة قبل أن تجد نفسك عالقاً بشحنات معيبة. المورد الذي يتحسس من أي من هذه الطلبات الثلاثة يخبرك بكل ما تحتاج إلى معرفته.
الأسئلة الشائعة
ماذا يحدث إذا تم علاج الألواح الساندويتش بشكل غير صحيح؟
يؤدي عدم كفاية المعالجة إلى تقليل سلامة الالتصاق، مما يُضعف بشدة متانة المنتج النهائي وكفاءته الحرارية.
كيف تقلل مواد الربط من الجسور الحرارية؟
توفر عوامل الربط عازلاً حرارياً مستمراً عبر أسطح الألواح، مما يقلل انتقال الحرارة ويخفض فقدان الطاقة.
هل تقلل الألواح الساندويتش المصنَّعة من تكاليف البناء على المدى الطويل؟
يتجلّى الأثر العملي في تكاليف التشغيل بمرور الوقت. فاستهلاك الطاقة الأدنى، وقلة الصيانة، والعمر الافتراضي المقاس بعقود عادةً ما تسترد الاستثمار الأولي خلال بضع سنوات.
ما هي فحوصات الجودة التي تُجرى أثناء إنتاج ألواح الساندوتش؟
نقاط التفتيش الرئيسية تشمل التحقق من كثافة النواة، واختبار قوة التقشير للرابطة بين الوجه والنواة، وفحوصات التسامحات الأبعادية، وأخذ عينات التوصيل الحراري حسب الدفعة. تشغل الشركات المصنعة ذات السمعة الطيبة هذه الاختبارات في كل دفعة إنتاج وتوفر شهادات مطحنة قابلة للتعقب إلى دفعة اللوحة المحددة المرسلة.
كم يتكلف إنتاج ألواح الساندوتش بانل عادةً؟
يختلف تكلفة الألواح المركبة (الساندويتش بانل) المصنَّعة حسب درجة المادة، والسماكة، وأبعاد اللوحة، وحجم الطلب. يُعدّ طلب عرض سعر مفصل مع مواصفات مشروعك الطريقة الأكثر موثوقية للحصول على تقدير دقيق. وعادةً ما تُقلل الطلبات الكبيرة من سعر الوحدة بشكل ملحوظ.