
Три года назад дистрибьютор строительных материалов во Вьетнаме принял 8000 квадратных метров утепленных панелей с PU-сердечником для объекта холодной цепи. Через восемь месяцев после монтажа стальное покрытие начало отслаиваться от пеноматериала.
Коренная причина кроется в процессе производства сэндвич-панелей: поставщик снизил норму нанесения клея до половины заданного грамм-веса, сэкономив примерно $0.40 за квадратный метр. Эта экономия в $0.40 повлекла дополнительные расходы в размере $180,000 на замену и положила конец пятилетнему договору поставок. Когда на этапе склеивания происходит сбой, всё последующее идёт под откос.
Мы посвятили 15 лет работе внутри производственных мощностей по изготовлению композитных панелей. Нам приходилось сталкиваться с каждым известным видом дефектов: пустоты, скрытые внутри сердечника, колебания плотности пеноматериала, которые можно обнаружить штангенциркулем, адгезионные связи металлического покрытия, выдерживающие лабораторные испытания на отрыв, но разрушающиеся после двух сезонов муссонов.
В этой статье изложено, как на самом деле изготавливаются сэндвич-панели, чем отличаются друг от друга непрерывные и дискретные производственные линии по производительности и капитальным затратам, что требует EN 14509 от вашей сопроводительной документации, и какие допуски при производстве отделяют панель, рассчитанную на 25 лет службы, от той, что становится причиной претензии по гарантии через 18 месяцев. Прочтите это перед подписанием договора поставки или оплатой новой производственной линии. В частности, для варианта с алюминиевым композитным покрытием это руководство по тому, как изготавливаются ACP-панели подробно пошагово описывает каждый этап с контрольными цифрами.
Материалы сердечников при производстве сэндвич-панелей
Выбор материала сердечника определяет до 80% тепловых и прочностных характеристик сэндвич-панели. Если на этом этапе допустить ошибку в спецификации, никакой премиальный облицовочный материал не спасёт конечный продукт.
Выбор утепляющего сердечника
Сердечник — это конструктивная и тепловая основа любой сэндвич-панели. Выбор правильного материала — это не просто формальная галочка. Необходимо сопоставить плотность сердечника, модуль сдвига, теплопроводностью (лямбда-значение) и класс пожарной опасности с реальными условиями нагрузки и воздействием окружающей среды конечного применения. В Rax Panel наши инженеры оценивают эти параметры на основе данных конкретного проекта до того, как на нашей производственной линии мощностью более 1700 кв.м/сутки будет изготовлена хоть одна панель.
Мы перерабатываем широкий спектр основные материалы для обеспечения различных эксплуатационных характеристик. Жёсткие термореактивные пеноматериалы, такие как PU (полиуретан) и PIR (полиизоцианурат) , являются стандартом для кузова рефрижераторных фургонов и объектов холодной цепи, где критична теплопроводность ниже 0.022 Вт/(м·К). Однако закупщики должны понимать, что PU и PIR — это органические пены со свойственной им горючестью. Они обеспечивают хорошую теплоизоляцию и механическую жёсткость, но не являются решением, когда главным требованием выступает строгое огнестойкое сопротивление.
Для проектов, где соответствие требованиям пожарной безопасности необременительно, таких как общественные здания или промышленные объекты, сердечники из каменной ваты обеспечивают наивысшие огнетехнические характеристики, достигая классов А1 или А2. Платой за это является увеличенный вес и более высокая стоимость материала по сравнению с пеновариантами. Термопластичные пены, такие как ПЭТ и Экструдированный пенополистирол , представляют собой промежуточное звено: хорошая влагостойкость, приемлемые значения теплоизоляции и упрощённая перерабатываемость, что делает их частым выбором для морской техники и автодомов, где пересекаются требования к весу и гидроизоляции.
- PU / PIR пена: Низчайшая теплопроводность, оптимально для холодной цепи и тепловых ограждений. Требует строгого контроля плотности (обычно 38–45 кг/м³) для предотвращения образования пустот.
- ПЭТ-пена: Закрытоячеистая структура, отличная химстойкость, высокая перерабатываемость. Часто указывается для судового и транспортного применения.
- XPS пена: Высокая прочность на сжатие и нулевое водопоглощение. Применяется в напольных панелях и несущих сэндвич-конструкциях.
- ПВХ пена: Сочетание прочности и огнестойкости. Основа морских сэндвич-панелей повышенного класса.
- ПМИ пена: Премиальный аэрокосмический сердечник с исключительной прочностью на сдвиг и жаростойкостью до 180 °C. Резервируется для высокопроизводительных применений.
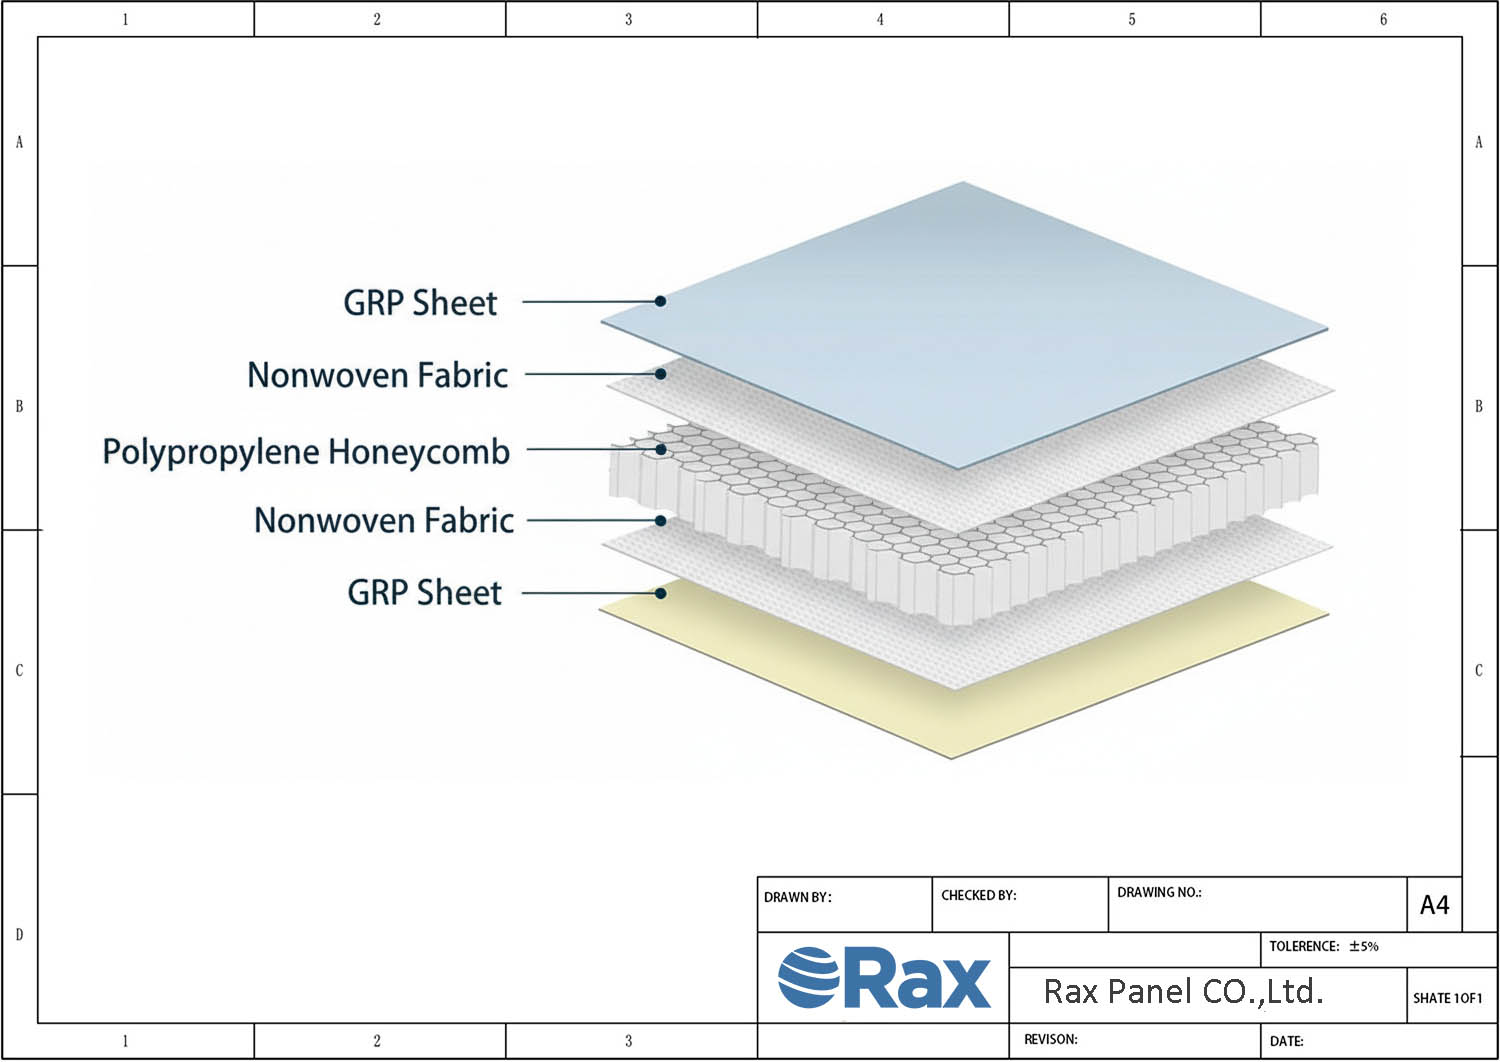
- Сотовая структура из PP: Чрезвычайно лёгкий при высокой компрессионной упругости. В композите со стекловолоконным листом даёт панели, которые одновременно прочны и значительно легче цельных аналогов.
- Каменная вата: Негорючий, наивысший класс пожарной опасности. Стандарт для ограждающих конструкций зданий, требующих строгого соблюдения норм пожарной безопасности.
С точки зрения контроля качества, наибольший риск при выборе сердечника — это нестабильность. Неравномерное распределение плотности пены или незавершённая ячеистая структура во время расширения создают локальные слабые зоны. Эти дефекты напрямую вызывают расслоение при сдвиговых нагрузках и образуют мостики холода, разрушающие изоляционную ценность панели. Наш производственный процесс непрерывно мониторит дозировку и параметры расширения сердечного материала, чтобы обеспечить равномерную плотность каждой панели.
Подготовка наружных металлических облицовок
Для сэндвич-панелей с металлическими облицовками подготовка кожуха — это этап, который определяет, выживет ли панель 20 лет на объекте или откажет в первые 18 месяцев. Обрабатываемые нами металлические листы включают Алюминий, Сталь, Нержавеющая сталь, и Аллюцин (алюцинк). Каждый требует особых протоколов обработки поверхности для достижения надёжной адгезии с материалом сердечника.
Ключевые подготовительные стадии единообразны для всех типов металлов: размотка катушек, обезжиривание поверхности для удаления прокатных масел и загрязнений, химическое конверсионное покрытие или хроматирование (для алюминия) для создания активной связующей поверхности, и прецизионное профилирование для достижения заданного допуска профиля. Любое остаточное загрязнение на поверхности металла в момент ламинирования — основная причина адгезионного расслоения, самого распространённого вида отказа, о котором сообщают при эксплуатации сэндвич-панелей.
Контроль допуска при подготовке кожуха напрямую влияет на монтаж на объекте. Если толщина металла отклоняется более чем на ±0.05 мм в течение всего coil, или если посадочные размеры профиля смещаются при профилировании, панели не будут стыковаться правильно. Это создаёт видимые зазоры в соединениях, нарушает герметичность и приводит к утечкам тепла в местах сопряжений. Для дистрибьюторов, поставляющих продукцию для коммерческого строительства, эти монтажные сбои порождают дорогостоящие гарантийные выезды и репутационные потери, многократно превышающие затраты на надлежащие производственные контролы.
| Основной материал | Категория | Ключевые свойства | Типовые применения панелей |
|---|---|---|---|
| XPS пена | Пенопластовое ядро | Лёгкий, отличная теплоизоляция, водонепроницаемый | CFRT, GRP/FRP, алюминиевые, панели с пенопластовым сердечником |
| ПЭТ пена | Пенопластовое ядро | Высокое отношение прочности к весу, перерабатываемый, термостабильный | CFRT, ССТ/ССК, Панели с пенным ядром |
| PU-пена (полиуретановая) | Пенопластовое ядро | Отличная теплоизоляция, структурная жёсткость, влагостойкость | CFRT, ССТ/ССК, кузова рефрижераторных грузовиков |
| Пенопласт ПВХ | Пенопластовое ядро | Закрытоячеистая структура, химстойкость, высокая прочность | CFRT, ССТ/ССК, панели для морских судов |
| ПМИ пена | Пенопластовое ядро | Ультралёгкость, высокая температурная стойкость, исключительная прочность на сдвиг | Авиация, высокопроизводительные панели с пенным ядром |
| ЭПП пена | Пенопластовое ядро | Энергопоглощающий, ударопрочный, перерабатываемый | Автомобилестроение, спортивное снаряжение, промышленные панели |
| MPP пена | Пенопластовое ядро | Термопласт, стабильная плотность, отличная поверхность для склеивания | Панели с пенным ядром по индивидуальному заказу |
| ПИР-пена | Пенопластовое ядро | Повышенная огнестойкость, низкое дымовыделение, высокое термическое сопротивление | PIR-сэндвич-панели, строительные конструкции |
| PP-сотовый | Сотопластовый сердечник | Прочный и лёгкий при использовании в композите со стекловолоконным листом | Сотовые панели из PP, стены автодомов, кузова грузовиков |
| Арамидный сот | Сотопластовый сердечник | Исключительная прочность, огнестойкость, низкая плотность | Авиация, высокопроизводительные применения |
| ПК (поликарбонат) сотовый | Сотопластовый сердечник | Доступны прозрачные варианты, ударопрочный, долговечный | Архитектурные, специализированные сотовые панели |
| Сотовый заполнитель из стекловолокна | Сотопластовый сердечник | Высокая жёсткость, коррозионностойкость, отличная усталостная долговечность | Сотовые панели из ССТ, морские применения |
| Алюминиевый сотовый заполнитель | Сотопластовый сердечник | Высокое отношение прочности к весу, огнестойкий, ровная поверхность | Алюминиевые сотовые панели, наружная облицовка стен |
| Rockwool | Минеральное ядро | Негорючий класс А1, звукоизоляция | Rockwool сэндвич-панели, огнестойкие строительные стены |
| Фанера | Древесное ядро | Высокая удерживающая способность саморезов, ударопрочность, экономичность | ССТ фанерные панели, напольные покрытия грузовиков, мебель для автодомов |
Поэтапный производственный процесс
Последовательность разматывания и отверждения определяет [[G1]] структурных характеристик сэндвич-панели. Ошибки допусков на любом этапе напрямую приводят к отслоению и воздушным пустотам в пенном ядре, которые проявляются спустя годы на объекте.
Размотка катушек и профилирование: где начинается контроль допуска
Размотка — первая критическая операция на любой непрерывной линии производства сэндвич-панелей. Металлическая катушечная заготовка, как правило, предварительно окрашенная сталь, алюминий, алюцинк или нержавеющая сталь, загружается на размоточное устройство и подаётся в профилировочную машину. Скорость линии и натяжение должны быть точно откалиброваны под толщину материала. При колебаниях натяжения на листе облицовки возникают волнистость или микронапряжения, которые ухудшают поверхность склеивания ещё до нанесения клея.
Рулонная формовка затем профилирует плоский лист в требуемую геометрию панели. Именно здесь на кромки вдавливаются мужские и женские профили соединений (шип-паз). При оценке потенциального производителя покупателю стоит задать вопрос о том, какой допуск держат фильеры рулонной формовки.
На Rax Panel наша линия обеспечивает допуски профиля кромки в пределах ±0,3 мм. Мягкие допуски здесь создают видимые зазоры между стыками при монтаже на объекте, которые затем становятся мостиками холода и точками проникновения влаги — именно таких отказов избегают отделы закупок.
Для неметаллических облицовочных материалов, таких как стекловолоконные листы или листов CFRT, этап размотки заменяется механизмом подачи листов. Стеклопластиковые листы, будь то с гелевым покрытием или матовые, подаются из штабелей или непрерывных рулонов. Система обработки должна предотвращать царапины на поверхности, поскольку любой дефект на внутренней лицевой стороне уменьшает площадь адгезионного контакта. Наша линия перерабатывает как металлические, так и композитные облицовочные материалы, переключаясь между ними в зависимости от конкретной конфигурации панели по заказу.
Практический момент для дистрибьюторов: размерная стабильность панелей начинается с рулонной формовки, а не с финальной упаковки. Если вы закупаете продукцию у производителя, запросите отчёт измерений образца, показывающий размеры профиля кромки на выборке из 10 панелей. Этот единственный отчёт расскажет больше о состоянии производственной линии, чем любое видео фабричного аудита.
Этапы пенообразования и отверждения: основа целостности панели
После подготовки и выравнивания обоих облицовочных листов линия переходит к этапу вспенивания. Для панелей с полиуретановым (PU) и полиизоциануратным (PIR) наполнителем здесь происходит химическая реакция. Два жидких компонента — полиольная смесь и изоцианат — смешиваются под высоким давлением в пенообразующей машине и наносятся на нижний облицовочный лист. Экзотермическая реакция вызывает расширение смеси, заполняя полость между верхней и нижней облицовками.
Критическими переменными при вспенивании являются точность соотношения компонентов, температура окружающей среды и скорость линии. Соотношение компонентов должно оставаться в узком диапазоне, как правило, в пределах индекса 1:1 — 1:1,5, в зависимости от формулы пены.
Если соотношение отклоняется, пена либо недоотверждается (оставляя мягкое, слабое ядро), либо переотверждается (создавая хрупкие ячейки, которые растрескиваются под нагрузкой). Наша инженерная команда проводит экспериментальные испытания каждой индивидуальной формулы перед запуском серийного производства, проверяя, что плотность пены и прочность на сжатие соответствуют указанным стандартам данных.
- Полиуретан (PU): Лучшая общая теплоизоляция (λ ≈ 0,022–0,026 Вт/(м·К)), идеально подходит для корпусов рефрижераторных грузовиков и панелей холодных складов
- Полиизоцианурат (PIR): Более высокая огнестойкость, чем у PU, подходит для стеновых и кровельных панелей зданий, требующих более строгих классов огнестойкости
- Пенoполистирол вспененный (EPS): Экономичный вариант для стандартной теплоизоляции, меньшая плотность, но ниже прочность на сжатие
- Минеральная вата (Rockwool): Негорючее ядро для огнестойких панелей, требует иной технологии производства из-за установки плит вместо жидкого вспенивания
Этап отверждения сразу следует за вспениванием. Панель проходит через нагретый пресс-плату или непрерывную конвейерную камеру, где контролируются температура и время выдержки. Для PU/PIR пены панель, как правило, отверждается при 40–60 °C в течение 10–20 минут в зависимости от толщины.
Именно здесь клеевое соединение между пенным ядром и облицовочными листами достигает окончательной прочности. Недостаточное время отверждения — основная причина отслоения: адгезионный слой между пеной и облицовкой никогда не достигает полной плотности сшивки, и панель расслаивается под воздействием температурных циклов в течение 1–3 лет эксплуатации.
Для дискретных производственных линий, распространённых на предприятиях, выпускающих низкие объёмы или высокомаршрутные панели, вспенивание и отверждение происходят в гидравлическом прессе, а не в непрерывной камере. Смесь наносится в форму, пресс закрывается, и панель отверждается под давлением в течение 15–45 минут.
Дискретные линии обеспечивают большую гибкость при смене толщины панелей и сложных формах, но производительность значительно ниже. Наша непрерывная линия обеспечивает дневной выпуск более 1700 квадратных метров, что является объёмом, необходимым международным дистрибьюторам для поддержания надёжных графиков поставок по крупным заказам.
Контроль качества на этапе вспенивания — не предмет переговоров. Самые надёжные производители, включая наше предприятие, проводят линейный контроль плотности пены, равномерности структуры ячеек и толщины панели через регулярные интервалы во время каждой смены. Отклонение плотности пены более чем на [[G1]] от целевых значений указывает на дрейф процесса, требующий немедленной настройки оборудования.
Покупатели, закупающие сэндвич-панели для несущих или утеплённых применений, должны проверять, что их поставщик ведёт документированные протоколы испытаний плотности и адгезии, а не только финальные отчёты о размерах. Это те данные, которые отличают панели, служащие 20 лет, от панелей, выходящих из строя через 5 лет.
Процесс ламинирования и склеивания
Целостность склеивания обеспечивает примерно [[G1]] долгосрочной структурной производительности сэндвич-панели. Если нарушить процесс ламинирования, отслоение станет вопросом времени, а не случайности.
Методы нанесения клея
Связующее — это невидимый несущий слой между облицовочным слоем панели (будь то стеклопластик, термореактивный пластик с непрерывным армированием волокном, алюминий или нержавеющая сталь) и её материалом сердцевины. Выбор правильной химии клея — лишь половина дела. Метод нанесения клея определяет однородность, расход и, в конечном итоге, способность соединения выдерживать термические циклы и воздействие влаги в эксплуатации.
При непрерывном производстве сэндвич-панелей клей обычно наносится с помощью автоматического роликового аппликатора или прецизионных распылительных установок. Роликовое нанесение обеспечивает точный контроль толщины плёнки, что критично при склеивании металлических облицовок с пенопластовыми сердцевинами из PU или PIR на высокоскоростной линии.
Равномерная клеевая плёнка толщиной обычно от 80 до 200 микрон в влажном состоянии предотвращает появление сухих пятен, которые становятся точками начала расслоения. С другой стороны, распылительные системы предпочтительны для больших поверхностей и при работе с материалами сердцевины, такими как PET-пенопласт или PVC-пенопласт, которые могут иметь слегка неровную поверхность.
При дискретном или пакетном производстве, типичном для изготовления толстых стеклопластиковых фанерных панелей или специализированных морских стеклопластиковых сотовых панелей, клей часто наносят вручную или с помощью автоматических распределяющих устройств перед загрузкой стопки панелей в пресс. Этот метод обеспечивает гибкость для индивидуальных размеров панелей, но требует строгого обучения операторов для обеспечения равномерного покрытия.
- Полиуретановые (PU) клеи: Основной выбор для склеивания металлических и стекловолоконных облицовок с пенопластовыми сердцевинами, такими как XPS, PET и PU. Они обладают отличной эластичностью и свойством заполнения зазоров.
- Эпоксидные системы: Применяются при склеивании высокопроизводительных сердцевин, таких как пенопласт PMI или арамидный сотовый заполнитель, с углеволоконными или стеклопластиковыми облицовками. Более высокая стоимость, но превосходная прочность на сдвиг.
- Клеи на основе метилметакрилата (MMA): Быстро отверждаются и толерантны к недостаточно качественной подготовке поверхности. Широко используются в производстве панелей для автодомов и кузовов грузовиков, где критично время цикла.
В Rax Panel наши инженеры проводят экспериментальные испытания клея для каждой индивидуальной конфигурации. Причина очевидна: связующее, идеально работающее с алюминиевой облицовкой на PU-пенопласте, может преждевременно выйти из строя при сочетании с геля coat стеклопластиковой кожицей на PP-сотовом заполнителе. Универсального клея не существует, и любой производитель, утверждающий обратное, экономит на качестве.
Контроль температуры и давления
Химия клея определяет потенциал соединения. Температура и давление при отверждении решают, реализуется ли этот потенциал на практике. Эти два параметра необходимо настраивать совместно, а не независимо, поскольку они взаимодействуют на протяжении всего цикла отверждения.
На непрерывных линиях производства панелей склеенный сбор проходит через нагревательный участок пресса, где одновременно применяются температура и давление. Для панелей с пенопластовыми сердцевинами PU и PIR типовые температуры плит составляют от 40°C до 80°C, а давление линии — от 0,1 до 0,3 МПа. Тепло ускоряет сшивание клея, а давление обеспечивает полный контакт между облицовкой и сердцевиной, устраняя воздушные карманы, которые задерживают влагу и вызывают расслоение спустя месяцы.
Ключевой фактор — время выдержки. Панель должна находиться под воздействием тепла и давления достаточно долго, чтобы клей набрал начальную прочность отверждения до выхода из пресса. Слишком короткое время приводит к тому, что соединение остаётся не до конца отверждённым: хрупким и подверженным ползучести под нагрузкой.
Слишком долгое время снижает производительность. На нашей современной линии производства композитных панелей, output которой превышает 1700 квадратных метров в сутки, скорость линии точно настроена в соответствии с данными кривой отверждения производителя клея и подтверждена внутренними испытаниями на отрыв.
- Контроль температуры: Датчики термопар, размещённые в нескольких точках по ширине плиты, для обнаружения горячих или холодных зон, вызывающих неравномерное отверждение.
- Распределение давления: Гидравлические или пневматические системы должны обеспечивать равномерное давление по всей ширине панели. Неравномерное давление приводит к изгибу панелей или локальным слабым соединениям.
- Фаза охлаждения: Панели должны охлаждаться в контролируемых условиях после отверждения, чтобы предотвратить тепловой удар, вызывающий внутренние напряжения и деформацию.
При дискретных прессованиях, используемых для более толстых панелей, изогнутых панелей или малосерийных индивидуальных заказов, цикл прессования длиннее, но следует тем же принципам. Ключевое отличие заключается в том, что операторы должны вручную проверять ровность пресс-плит и их соответствие целевой температуре перед каждым циклом.
Плита, отклоняющаяся на 2 мм от параллельности по всей ширине, приведёт к производству панелей с постоянным изгибом, который вызовет серьёзные проблемы при монтаже на месте. Это один из самых распространённых и предотвратимых источников производственных дефектов, которых мы помогаем нашим клиентам избегать.
Наш подход в Rax Panel заключается в том, чтобы рассматривать каждый параметр как связанную переменную: массу клеевой плёнки, температуру плиты, давление линии и время выдержки. Изменив один, необходимо перенастроить остальные. Имея более чем 15-летний опыт производства с материалами от лёгкого EPP-пенопласта до плотного арамидного сотового заполнителя, мы накопили процессные данные, позволяющие точно знать, какие допуски применимы для каждой конфигурации. Именно эти институциональные знания отличают стабильное качество панелей от нестабильности от партии к партии.
Финишная обработка и стандарты контроля качества
Точная резка и строгие структурные испытания отделяют панели, работающие 20 лет, от панелей, выходящих из строя на шестой месяц. Допуски на этапе финишной обработки напрямую определяют целостность соединений на месте.
Резка и профилирование кромок
После выхода композитной панели из производственной линии, будь то панель со стеклопластиковой пенопластовой сердцевиной, алюминиевая сотовая панель или сэндвич-панель CFRT, именно на этапе финишной обработки фиксируется точность размеров.
В Rax Panel мы обрабатываем панели с помощью ЧПУ-фрезерования и прецизионной распиловки, настроенной на допуски ±0,5 мм для всех материалов облицовки, включая алюминий, нержавеющую сталь, Aluzinc, стеклопластик/FRP и фанеру. Этот диапазон допусков не произволен. Свободные кромки означают зазоры в соединении, а зазоры ведут к тепловым мостам, проникновению влаги и гарантийным случаям.
Профилирование кромок выполняет две функции: оно подготавливает панель к механическому соединению (шип-паз, взаимоблокирующиеся профили или стык в уровне), а также обнажает материал сердцевины для проверки перед отправкой.
Для рефрижераторных кузовов грузовиков и применений в холодильной цепи, использующих сердцевину из XPS, PU или PVC пенопласта, геометрия профиля должна обеспечивать непрерывный тепловой разрыв в соединении. Если режущий инструмент тупится или скорость подачи колеблется, получаются сколы на gelcoat лицевого слоя из стеклопластика или раздавленные края PP-сотового заполнителя — дефекты, которые становятся видимыми только при монтаже.
- Допуск ЧПУ: ±0,5 мм для всех типов панелей, проверяется цифровым штангенциркулем в 3 точках на каждую кромку.
- Варианты герметизации кромок: Нанесение полиуретанового герметика лентой, алюминиевые кромочные профили или заводская нанесённая гидроизоляционная лента в зависимости от материала облицовки.
- Типы профилей: Прямой рез, скос, шип-паз и индивидуальные взаимоблокирующиеся профили для стен автодомов, кузовов грузовиков и морских переборок.
- Контрольный пункт: Каждая резаная панель проходит визуальный контроль кромок на наличие пустот в сердцевине, расслоения облицовки и непрерывности клеевого слоя перед упаковкой.
Для дистрибьюторов, поставляющих комплекты CKD (полностью разобранная конструкция) для сухих или рефрижераторных грузовиков, качество кромок является обязательным условием. Одна некорректная кромка на крышной панели нарушает герметичность всей сборки. Наши инженеры задают параметры резки, такие как скорость резца, скорость подачи и тип инструмента, исходя из конкретной комбинации сердцевины и облицовки, будь то пенопласт PET со стекловолоконным листом, PP-сотовый заполнитель с алюминием или PUR-сердцевина с нержавеющей стальной облицовкой. Универсального рецепта нет.
Испытания на структурную целостность
Контроль качества при производстве композитных панелей — это не окончательная проверка: это непрерывный процесс. В Rax Panel структурные испытания начинаются на этапе сырья и завершаются только тогда, когда готовая панель проходит проверку на уровне партии. Мы проводим механические испытания внутри предприятия, потому что отправка образцов в сторонние лаборатории добавляет недели к срокам, а наши B2B-клиенты, включая производителей транспортных средств, строительных подрядчиков и судостроительных компаний, не могут ждать оформления сертификационных документов, пока их производственные линии простаивают.
Основные проводимые нами испытания зависят от предназначенного применения панели. Для несущих стеновых панелей в мобильных домах и модульных зданиях мы измеряем прочность на изгиб и прогиб под точечными нагрузками. Для панелей рефрижераторных грузовиков приоритет смещается в сторону однородности теплопроводности по партии и прочности на отрыв связи облицовки с сердцевиной. Для морских стеклопластиковых панелей мы тестируем коэффициенты водопоглощения и межслоевую прочность на сдвиг после циклов ускоренного старения.
- Испытание на прочность отрыва: Измеряет прочность связи между материалом облицовки (алюминий, сталь, стеклопластик, CFRT) и сердцевиной (XPS, PET, PU, PVC). Минимальный порог: 1,5 Н/мм². Панели, не достигающие этого порога, бракуются.
- Испытания на изгиб: Испытание на трёхточечный изгиб для определения зависимости «нагрузка-прогиб». Критично для крышных и напольных панелей в приложениях для автодомов и грузовиков.
- Подтверждение прочности на сдвиг: Модуль сдвига сердцевины тестируется для каждой партии панелей. Особенно критично для PP-сотового заполнителя и пенопласта PMI, используемых в конструктивных применениях.
- Проверка равномерности толщины: Цифровое измерение минимум в 5 точках на панель. Отклонение свыше ±0,3 мм вызывает остановку линии для калибровки.
- Точечная проверка теплопроводности: Для изоляционных панелей (сердцевины из PU, XPS, PET) значения lambda проверяются для каждой партии, чтобы обеспечить отсутствие колебаний плотности пенопласта в процессе производства.
Мы документируем каждый результат испытания по каждой партии и предоставляем клиенту сертификаты завода-изготовителя при отгрузке. Это не опционально для рынков ЕС и Северной Америки, где соблюдение стандартов, таких как EN 14509 для сэндвич-панелей с металлическими облицовками, или региональные морские сертификаты является обязательным условием утверждения проекта. Наша международная команда отдела продаж, говорящая на английском, французском, русском, японском и корейском языках, координирует документацию по испытаниям и файлы соответствия как стандартную часть рабочего процесса заказа, а не как специальную просьбу.
Наиболее распространённый режим отказа, который мы видим в отрасли, — это не катастрофический излом. Это постепенное расслоение, вызванное недостаточным покрытием клеем или загрязнёнными поверхностями облицовки при укладке. Наша производственная линия контролирует скорость нанесения клея в реальном времени, а наши инженеры проводят разрушающие испытания на отслоение на случайных образцах, отобранных из каждого производственного цикла объёмом более 1700 квадратных метров в день. Если наблюдается отклонение тенденции, мы выявляем его в течение цикла, а не после отправки контейнера.
Непрерывные и дискретные производственные линии
Непрерывные линии доминируют в производстве металлических сэндвич-панелей большими объемами. Прерывистые прессы выигрывают, когда ваш бизнес зависит от нестандартных комбинаций сердечников, нестандартных облицовочных материалов и гибкости коротких партий.
Преимущества непрерывной линии
Линия непрерывного производства сэндвич-панелей подаёт металлическую катушку, наносит клей, вводит сердечниковый материал (обычно PU, PIR или минеральную вату) и отверждает сборку в едином неразрывном процессе. Панель выходит в виде готового листа, нарезается по длине летающей пилой и автоматически укладывается в стопку. Нет ручной обработки между укладкой и отверждением.
Основное преимущество — производительность. Хорошо настроенная непрерывная линия производит от 3000 до 8000 квадратных метров за смену в зависимости от толщины панели и скорости линии. Для производителей, поставляющих продукцию для крупномасштабных коммерческих строительных проектов или государственных инфраструктурных программ, эта скорость выпуска является разницей между выполнением сроков поставки и потерей контрактов конкурентам, которые могут.
Помимо скорости, непрерывные линии обеспечивают превосходную однородность распределения клея и толщины панели. Ламинационные валки прикладывают равномерное давление по всей ширине полотна, что минимизирует риски пустот и расслоения, характерные для ручной укладки. Эта однородность имеет критическое значение, когда панели должны соответствовать EN 14509 допускам для европейского рынка.
- Производительность: 3000–8000 м² за смену при типичных скоростях линии 4–12 метров в минуту.
- Эффективность использования материала: Непрерывная подача катушки снижает количество отходов до менее чем 3% по сравнению с 8–12% при пакетных процессах.
- Требования к персоналу: 3–5 операторов на линию по сравнению с 8–12 для эквивалентного вывода прерывистого производства.
- Контроль клея: Системы дозированной подачи поддерживают допуск ±2% на толщину клеевого шва.
Цена — капиталоемкость и негибкость продукции. Непрерывная линия, спроектированная для панелей с PU-сердечником и металлической облицовкой, не может легко переключиться на производство GRP-панелей с сотовым заполнением для морского применения. Пресс-формы, нагревательные зоны и пенообразующие головки изготовлены специально под эти задачи. Если ваша бизнес-модель основана на одном или двух высокообъемных типах панелей для строительного сектора, непрерывное производство — правильное вложение. Если ваш доход зависит от инженерии нестандартных решений для нескольких отраслей, вы сочтете затраты на переналадку и простои неприемлемыми.
Применение дискретных прессов
Прерывистое производство использует многостворчатый пресс или одноклапанный гидравлический пресс. Операторы укладывают нижний лист облицовки, размещают сердечниковый материал, наносят клей, укладывают верхний лист облицовки, а затем пропускают всю сборку через пресс для отверждения. Каждая панель — это отдельная партия.
Здесь Rax Panel работает с максимальной эффективностью для своей глобальной клиентской базы. Наша ежедневная производственная мощность превышает 1700 квадратных метров с использованием передовых прерывистых линий, и именно потому, что наша бизнес-модель этого требует.
Мы производим сэндвич-панели CFRT с PET-сердечниками для одного клиента, GRP-сотовые панели для судостроительного завода и панели с алюминиевым пеновым сердечником для производителя кузовов грузовиков — всё в течение одной производственной недели. Непрерывная линия не сможет переключаться между этими комбинациями материалов без масштабной переналадки и дорогостоящих простоев.
Прерывистые прессы также работают с нестандартными облицовочными материалами, которые не могут перерабатывать линии с непрерывной подачей катушки. Листы заранее изготовленной GRP с гелевым покрытием, термопластичные ламинаты CFRT, фанера, плиты из нержавеющей стали и компактный ламинат HPL все поступают в пресс в виде плоских резаных листов, а не в рулонах. Наши инженеры выбирают из более чем 9 облицовочных материалов и 8 типов сердечников для создания панелей, соответствующих точным конструктивным, теплоизоляционным и весовым спецификациям для специализированных транспортных средств, морского применения и промышленности.
- Разнообразие сердечников: Пены XPS, PET, PU, PVC, PMI, EPP, MPP плюс сотовые наполнители из PP, арамида и ПК, совместимые с прессованием.
- Гибкость облицовки: GRP, CFRT, алюминий, сталь, ACP, ПВХ, фанера, нержавеющая сталь и листы Aluzinc различной толщины.
- Минимальная экономическая целесообразность заказа: Экономически выгодно для партий от 50 до 200 панелей, что делает прототипирование и проектные заказы финансово осуществимыми.
- Диапазон толщин: Панели от 10 мм до 200 мм+ без модификации оборудования.
Недостаток — единичная стоимость в масштабе. Прерывистое производство несёт более высокие трудовые затраты на квадратный метр и большее время цикла. Для дистрибьютора, поставляющего 50 000 квадратных метров стандартных PIR-крышных панелей для складского комплекса, производитель на непрерывной линии предложит более низкую цену.
Но для специализированного производителя транспортных средств, которому нужно 300 индивидуальных GRP-фанерных панелей с конкретными вырезами для новой модели дома на колёсах, прерывистое производство — единственный метод, который обеспечивает поставку без навязывания минимальных объёмов заказов, которые остаются невостребованными на складе.
Стандарты качества и сертификация
Доступ на рынок не обсуждается. Мы сертифицируемся по EN 14509 и стандартам Euroclass, чтобы ваша цепочка поставок никогда не сталкивалась с регуляторными отказами.
Соответствие требованиям пожарной безопасности
Пожарная безопасность — это не просто спецификация; это главный барьер для входа на европейские и североамериканские рынки. Для B2B-покупателей риск отгрузки несертифицированных панелей, которые не пройдут инспекцию на объекте, может уничтожить маржу. Мы проектируем наши сэндвич-панели так, чтобы они соответствовали строгим классификационным стандартам, обеспечивая предсказуемое поведение комбинации облицовочных и сердечниковых материалов при экстремальных температурах.
Наша стратегия соответствия фокусируется на конкретной классификации горючести сердечникового материала. Хотя базовые PU- и XPS-сердечники экономически эффективны, им часто требуются дополнительные барьеры для соответствия более высоким классам Euroclass. Мы предоставляем передовые решения с использованием PIR (полиизоцианурат) и Rockwool сердечников для достижения превосходной огнестойкости без ущерба для лёгких свойств, необходимых для специализированных транспортных средств и модульных зданий.
- Выбор материала сердечника: Мы используем сердечники из Rockwool и PIR для применений, требующих класса EN 13501-1 B или выше, обеспечивая ограниченную распространяемость пламени и низкое дымовыделение.
- Облицовки из GRP & FRP: Наши армированные стекловолокном облицовки имеют огнестойкое покрытие, часто достигая класса 0 или класса 1 по поверхностной распространяемости пламени, что критично для интерьеров судов и общественного транспорта.
- Протоколы испытаний: Каждая партия проходит огневые испытания для подтверждения соответствия заявленным показателям реакции на огонь, обеспечивая консистентность от первой паллеты до последней.
Испытания теплотехнических характеристик
В секторах рефрижераторных фургонов и модульных зданий теплоизоляция напрямую связана с эксплуатационными расходами. Панель с непостоянной плотностью изоляции создаёт тепловые мосты, заставляя холодильные системы работать интенсивнее и увеличивая расход топлива. Мы придаём приоритет стабильности теплопроводности (Lambda) за счёт строгого контроля процесса пенообразования на наших непрерывных линиях.
Rax Panel проводит термические испытания в соответствии со стандартами EN 14509 и ASTM C518 для подтверждения K-значения и R-значения наших композитных конструкций. Используя сердечниковые материалы, такие как PET-пена, PU-пена и XPS с точным контролем плотности, мы гарантируем, что изоляционные характеристики соответствуют теоретическим данным проектирования, предоставленным вашим инженерным командам.
- Согласованность плотности: Наша передовая производственная линия обеспечивает равномерное расширение пены, устраняя пустоты, которые в противном случае снизили бы тепловое сопротивление панели.
- Спецификации материалов: PU и PIR сердечники обычно дают значения Lambda от 0,021 до 0,025 Вт/(м·К), тогда как PET-пена обеспечивает отличные показатели для морского и промышленного применения с повышенными требованиями к термостойкости.
- Проверка соответствия: По запросу мы предоставляем отчёты независимых лабораторий для подтверждения, что наши панели соответствуют заявленным теплотехническим характеристикам, требуемым для CE-маркировки и соответствия нормативам строительства.
Заключение
Если вы закупаете сэндвич-панели для любого проекта свыше 500 квадратных метров, настаивайте на продукте с непрерывной производственной линии. Допуски здесь строже — обычно ±0,5 мм по толщине против ±2 мм на прерывистых линиях, и эта консистентность экономит вам 15–20% только на монтажных работах. Панели, которые не садятся вплотную на объекте, съедят вашу маржу быстрее, чем любая скидка за единицу товара сможет её восстановить.
Прежде чем подписать заказ, запросите три вещи: отчёт об испытании на расслоение, датированный последними 12 месяцами, физический образец с вашей точной комбинацией сердечника и облицовки, и задокументированную дневную производительность поставщика.
Мы регулярно проводим испытания на отслоение по ASTM D903 на нашем предприятии, потому что эти данные либо подтверждают прочность сцепления, либо сигнализируют о проблеме до того, как вы останетесь с дефектным грузом. Поставщик, который колеблется по любому из этих трёх запросов, говорит вам всё, что нужно знать.
Часто задаваемые вопросы
Что происходит, если сэндвич-панели неправильно проходят процесс отверждения?
Недостаточное отверждение снижает целостность соединения, что существенно ухудшает долговечность и тепловую эффективность готового изделия.
Как клеевые составы минимизируют тепловые мосты?
Клеящие составы обеспечивают непрерывную теплоизоляцию по всей поверхности панелей, снижая теплопередачу и минимизируя потери энергии.
Снижают ли сэндвич-панели заводского изготовления долгосрочные затраты на строительство?
Практическая выгода проявляется в эксплуатационных расходах с течением времени. Низкое энергопотребление, минимальное техническое обслуживание и срок службы, измеряемый десятилетиями, обычно окупают первоначальные вложения в течение нескольких лет.
Какие проверки качества проводятся при производстве сэндвич-панелей?
Ключевые контрольные точки включают проверку плотности сердечника, тестирование прочности сцепления «облицовка–сердечник», сканирование размерных допусков и выборочное испытание теплопроводности по каждой партии. Ответственные производители проводят эти испытания на каждом производственном заказе и предоставляют сертификаты завода-изготовителя, прослеживаемые до конкретной партии панелей, отправленной клиенту.
Сколько обычно стоят произведённые сэндвич-панели?
Стоимость изготавливаемых сэндвич-панелей варьируется в зависимости от класса материала, толщины, размеров панели и объёма заказа. Самый надёжный способ узнать точную стоимость — запросить подробное коммерческое предложение с указанием параметров вашего проекта. При крупных заказах цена за единицу, как правило, существенно снижается.