
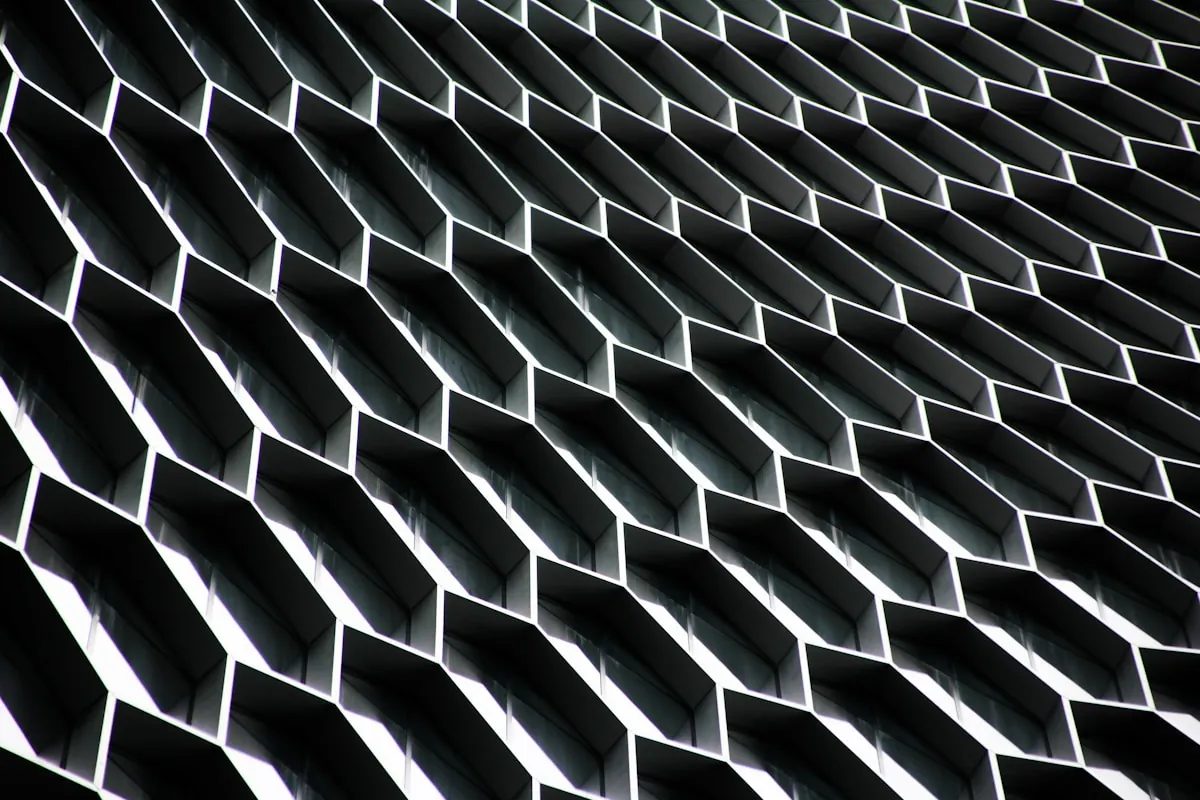
في العمارة الانسيابية الحديثة والأغلفة البارامترية للمباني وسقوف المسارح الصوتية، تتطلب التحولات الهندسية حرفية جذرية في تشكيل الصفائح المعدنية. إن تحويل المعدن المستوي إلى واجهات منحنية عضوية يتطلب ثقب آلاف الثقوب قبل تنفيذ الانحناء نصف القطري متعدد المحاور. وعندما يحاول الحرفيون الانحناء الدوار دون حساب الخصائص الميكانيكية المعدّلة للمعدن المثقب، تقع الكوارث: تتشوه الثقوب الدائرية إلى بيضات، وتنثني حواف الألواح إلى تموجات انبعاجية شديدة، ويفسد الارتداد المرن غير المحسوب للمادة محاذاة مثبتات الجدران الستارية الهيكلية. وتحقيق المنحنيات الديناميكية الهوائية الدقيقة يتطلب تصميماً هندسياً ألواح جدران الألمنيوم المثقبة المعمارية المصنَّعة عبر التشغيل الآلي ذو التحكم الرقمي (CNC) المدروس والحركيات المحكمة.
في منشأتنا لتصنيع المعادن المعمارية، يقوم متخصصو الإنتاج لدينا بتصنيع آلاف الألواح ذات نصف القطر المخصص كل شهر لمحطات المطارات الراقية ومراكز المؤتمرات والأبراج التجارية. ندير مكابس ثقب تنورانية ذات تحكم رقمي (CNC) متعددة الأطنان بالاقتران مع آلات ثني هيدروليكية رباعية الأسطوانات المتزامنة القادرة على تشكيل الصفائح الصلبة والجلود المثقبة بسماكة تتراوح من 2.0 مم إلى 4.0 مم. تخضع كل دفعة إنتاج لرقابة جودة صارمة، تتضمن التحقق من حدود خضوع الشد وفقاَ لمعيار ASTM B209، والتحقق من تحملات نصف القطر باستخدام مقاييس مسح ليزرية دقيقة، واختبار التصاق الطلاء بعد التشكيل بموجب معيار AAMA 2605. يتيح التحكم في ميكانيكا الانحناء الدوار، ونسب روابط الثقوب، ومعدلات ارتداد سبائك الألمنيوم لمهندسي الواجهات إحياء الهندسة النحتية المعقدة دون فشل هيكلي.
لماذا يفرض نمط الثقب حدود الانحناء الدوار
يغيّر ثقب الثقوب في صفيحة ألمنيوم سلوكها الميكانيكي تحت أحمال الانحناء المستعرض تغييراً جذرياً. تمتلك الصفيحة المعدنية الصلبة قطاعاً عرضياً متواصلاً يوزع الإجهادات الشدية على نصف القطر الخارجي والإجهادات الانضغاطية على نصف القطر الداخلي بانتظام أثناء الانحناء الدوار. بمجرد تثقيبها، يختزل المقطع الحامل للحمل إلى شرائح معدنية ضيقة تُعرف بروابط الثقوب أو جسور الشبكة. تحت عزم الانحناء، تتركز الإجهادات الشدية بعنف عند الحواف المماسية للثقوب، مما يسبّب عنقا موضعياً وتمزقاً مجهرياً إذا كانت أنصاف أقطار الانحناء ضيقة للغاية.
تُعد نسبة المساحة المفتوحة الهندسية -المحسوبة بقسمة إجمالي مساحة الفراغات على المساحة الإجمالية للوحة- قيداً رئيسياً على أقل نصف قطر انحناء. تحدد الأنماط المعمارية القياسية عادة نسب مساحات مفتوحة تتراوح بين 20[[G1]]TP3T و 40[[G1]]TP3T. وعندما تتجاوز المساحة المفتوحة 45[[G1]]TP3T، ينخفض عزم القصور الذاتي للهيكل انخفاضاُ حاداُ، مما يزيح محور الانحناء المحايد أقرب إلى الجلد الانضغاطي الداخلي. وبالنسبة للصفيحة القياسية بسمك 3.0 مم وفقاً مواصفات صفائح سبائك الألمنيوم ASTM B209, ، تتحمل الصفائح الصلبة نصف قطر انحناء داخلي يساوي سمكها، بينما يفرض نمط المساحة المفتوحة 40[[G1]]TP3T نصف قطر أدنى يتراوح بين 300 مم و 500 مم لمنع انبعاج الروابط.
علاوة على ذلك، فإن هندسة ترتيب الثقوب تحدد مباشرة اتجاه دوران الطارة. في نمط الثقوب الدائرية b-offset b بزاوية 60 درجة، يكون عرض الرابط الموازي لمحور ال-offset أصغر بكثير من عرض العمودي عليه. إن تغذية الصفائح المثقبة داخل آلات الدوران بمحاور ثني موازية لأضعف خط رابط يتسبب في تشوه شديد للثقوب، محوّلاً الثقوب الدائرية إلى بيضيات مشوّهة. يجب على الصانعين محاذاة محور الطارة عمودياً على أطول رابط معدني متواصل، لضمان تشوه لدن منتظم على القوس المنحني.
إضافة إلى محاذاة الثقوب، يتطلب فتحة ثقب المسامير دقة مجهرية في الأدوات. يجب أن تحافظ قوالب الثقب الرقمية (CNC) على فتحة قطع بين المثقاب والقالب تساوي بالضبط 10[[G1]]TP3T من سمك الصفيحة للسبائك القياسية 3003. يُسرّع الفتحة غير الكافية من تآكل الأدوات ويولّد نتوءات قص ثانوية ثقيلة على حواف الثقوب. وتُحدث الفتحة المفرطة طياتاً لدنة، مما يسحب حواف المعدن الخام إلى غائر مقعر يحبس الماء ويبدأ التآكل الجلفاني عند التركيب في مناطق الواجهات الخارجية الرطبة.
حساب ارتداد المحور المحايد عبر سبائك الألمنيوم
يتطلب تنفيذ انحناءات نصف قطرية دقيقة على الألمنيوم المثقب التنبؤ بمردّة المرونة ومقاومتها، والمعروفة عالمياً في ميكانيكا الصفائح المعدنية باسم الارتداد المرن. أثناء التشكيل الدوار، تتمدد ألياف الصفيحة الخارجية ما بعد نقطة خضوع المادة لتشكل لدناً دائماً، بينما تخضع الألياف الداخلية المجاورة للمحور المحايد لإجهاد مرن فقط. بمجرد زوال قوى الانحناء عند خروج الصفيحة عن حزمة الأسطوانات، تحاول هذه الألياف المرنة استعادة هندستها المسطحة الأصلية، مما يجبر نصف قطر اللوحة على الانفتاح للخارج.
يعتمد مقدار الارتداد المرن مباشرة على نسبة خضوع المادة إلى معامل مرونتها. في تصنيع صفائح المعادن المعمارية، يعتمد المصممون أساساً على سبكتين مختلفتين غير القابلتين للمعالجة الحرارية: 3003-H14 و 5052-H32. تتميز سبيكة 3003-H14 بمقاومة خضوع شدية معتدلة تبلغ حوالي 145 ميجاباسكال واستطالة تتراوح بين 8[[G1]]TP3T إلى 10[[G1]]TP3T، مما يجعلها لدنة بشكل استثنائي وقابلة للانحناء إلى أنصاف أقطار ضيقة مع حد أدنى من الارتداد المرن (يتراوح عادة بين 1.5 و 2.5 درجة من الفتح المرن).
وعلى العكس، توفر السبيكة المدعمة بالماغنيسيوم 5052-H32 مقاومة خضوع أعلى تبلغ 195 ميجاباسكال، مما يوفر قدرة تحمل فائقة لأحمال الرياح ومقاومة للخدش على الواجهات المعمارية المكشوفة. ومع ذلك، يؤدي هذه النسبة الأعلى بين خضوع ومعامل المرونة إلى ارتداد مرن كبير، يتوسع غالباً بمقدار 4 إلى 6 درجات بخلاف نصف قطر الأداة المبرمج. يجب على مشغلي الآلات ثني صفائح 5052 المثقبة إلى ما بعد نصف قطر التصميم باستخدام تعديلات رقمية بأربع أسطوانات، للسماح للارتداد المرن بالاستقرار بدقة عند نصف القطر المعماري المستهدف.
مقارنة حركيات الثني بثلاث أسطوانات مقابل أربع أسطوانات
يُعد اختيار حركيات ماكينة الدوران الصحيحة أمراً أساسياً لتقديم ألواح معمارية منحنية ناعمة وخالية من التموجات. تتطلب آلات الثني التقليدية بثلاث أسطوانات (مثل الابتدائية الماصّة أو الهرمية) قلب الصفائح يدوياً لما قبل الثني في الحواف الأمامية والخلفية. ونظراً لأن الصفائح المثقبة تفتقر إلى صلابة حافة منتظمة، تترك آلات ثلاثية الأسطوانات في كثير من الأحيان بقعاً مسطحة غير مثنية تتراوح بين 50 مم و 100 مم على طول حواف الألواح، مما ينتج مفاصل متعددة الأوجه غير جمالية عند تركيبها على إطارات المباني المنحنية.
يعتمد التصنيع المعماري الحديث على آلات ثني الصفائح الهيدروليكية الرقمية (CNC) الرباعية الأسطوانات المتزامنة. في آلة ذات أربع أسطوانات، تحبس الأسطوانتان المركزيتان العلوية والسفلية الصفيحة باستمرار بضغط هيدروليكي قابل للتعديل، مما يمنع الانزلاق. ويميل أسطوانتان جانبيتان مستقلتان بشكل قطري على طول مسارات قوسية، مما يمسك كل من الطرفين الأمامي والخلفي في جولة مستمرة واحدة. يقتل هذا الاحتجاز الميكانيكي المستمر تماماً الهوامش المسطحة غير المثنية، مما يضمن انحناءً ناعماً من الحافة الأمامية المطلقة إلى الحافة الخلفية المقوسة.
راجع هذه المقارنة الكمية للحركيات لتقييم تكوينات آلات الثني الدوار لإنتاج الألواح المعمارية المنحنية.
| المقياس التشغيلي | آلة هيدروليكية رباعية الأسطوانات ذات تحكم رقمي (CNC) | ماكثة ثلاثية الأسطوانات ذات قبضة ابتدائية | ماكثة ثلاثية الأسطوانات على شكل هرم |
|---|---|---|---|
| ميكانيكا ربط الصفائح | قبضة هيدروليكية مركزية علوية وسفلية | قبضة ميكانيكية احتكاكية ثنائية الأسطوانات | صفيحة عديمة الدعم تطفو بين الأسطوانات |
| قدرة ما قبل الثني | ثني مزدوج الحافة في دورة مستمرة واحدة | ثني أحادي الحافة يتطلب قلباً يدوياً | لا يمكنه ثني الأطراف؛ يترك حوافاً مسطحة ضخمة |
| الهامش المسطح المتبقي | 1.2x إلى 1.5x من سمك الصفيحة (قريب من الصفر) | 2.5x إلى 4.0x من سمك الصفيحة (سطح مرئي) | أطراف مسطحة غير مثنية بمقدار 50 مم إلى 100 مم |
| خطر انزلاق الثقوب | انزلاق معدوم بسبب الربط الهيدروليكي المستمر | خطر انزلاق متوسط في المساحات المفتوحة العالية | خطر عالٍ لتشوه الصفيحة وإدخالها خاطئاً |
| أتمتة CNC والذاكرة | منحنيات بارامترية متعددة النصف قطري وأشكال قطع ناقص | عداد رقمي أساسي لموقع الإحداثيات | ضبط ميكانيكي يدوي بالمسمار |
للمشاريع المعمارية التي تتطلب انحناءً مركبًا أو تخميدًا صوتيًا مدعومًا بركائز صلبة، يجب على الحرفيين تنسيق معاملات ثني صفائح المعادن مع المبادئ الإنشائية المفصلة في تحليلنا لـ أحمال الرياح على المباني الشاهقة لألواح الألومنيوم ذات البنية السدائية.
الحفاظ على هوامش صلبة للقضاء على تجعد الحواف
عيب التصنيع الأكثر شيوعًا على الألواح المنفذة المنحنية هو تجعد الحواف وتشوه التموج الدائري، المعروف في هندسة الواجهات باسم ظاهرة العلبة (oil-canning). عندما تُثقب الصفيحة بالكامل حتى محيطها الخام، تفتقر الحواف المقطوعة إلى استمرار شد عرضي. أثناء ثني الصفيحة عبر بكرات الثني، تسبب قوى الضغط غير المتساوية في انبعاج الوصلات الخارجية غير المدعومة للداخل أو اتساعها للخارج، مما ينتج حوافًا متعرجة غير جذابة.
لضمان المتانة الإنشائية، يجب أن تدمج المخططات التصنيعية هوامش صلبة غير منفذة متصلة على طول حواف اللوح الأربع. في مواصفات العزل المعماري القياسية، يجب أن يقيس الهامش الصلب على جوانب الثني بالدرفلة الحد الأدنى بين 20 مم و 35 مم. يعمل هذا الإطار المحيطي الصلب كحامل إنشائي داخلي أثناء ثني الدرفلة، موزعًا قوى البكرات الهيدروليكية بالتساوي عبر عرض اللوح الكامل ومحدّدًا للجزء المركزي المنفذ المرن.
علاوة على ذلك، توفر حدود المحيط الصلبة مساحة ضرورية لمرجعيات التوصيل الإنشائي واتصالات المقوى. على طول الحواف الطولية، يتم توجيه المعدن الصلب وثنيه إلى مرجعيات توصيل بأبعاد 25 مم. يقوم الفنيون بلحام مقويات زوايا الألومنيوم على هوامش الإرجاع الداخلية غير المنفذة باستخدام لحام التنغستن الخامل (TIG)، مما يرسخ الهندسة المنحنية ضد دورات ضغط الرياح الموجبة والسالبة المتقلبة.
بالنسبة للصالات الصوتية والقاعات الموسيقية وأسقف محطات النقل التي تتطلب امتصاصًا صوتيًا معتمدًا، غالبًا ما تدمج الألواح المنحنية ثقوبًا مجهرية مدعومة بأغشية صوتية. يولد الثقب بالليزر أو ميكانيكيًا فتحات بأقطار تتراوح بين 0.8 مم و 1.5 مم، مما يخلق تجاويف هوائية رنانة هلمهولتز تحبس الطاقة الصوتية. بعد الثني بالدرفلة، يطبق الفنيون صوفًا صوتيًا غير منسوج على هوامش الإرجاع الداخلية غير المنفذة باستخدام لاصقات تلامس عالية الحرارة، لتحقيق معامل تخفيض الضوضاء (NRC) يتجاوز 0.80 مع الحفاظ على المنحنى الجمالي السلس للغلاف المعماري.
بالنسبة لعمال تركيب الألواح الذين يقومون بتعديلات ميدانية أو تقطيع هوامش الصرف، فإن استخدام شفرات المناشير الدائرية المناسبة وسرعات التغذية أمر حيوي لتجنب التشوه الحراري، كما هو موضح في دليلنا العملي حول كيفية قطع ألواح الألومنيوم المركبة.
تطبيق طلاءات PVDF بعد التشكيل الحراري بالدوران
أحيانًا يرتكب المصممون المعماريون الخطأ الكارثي في ثني لفائف ألومنيوم مطلي مسبقًا بالدرفلة لتقليل جداول التصنيع. بينما تقدم طلاءات لفائف فلورو فينيليدنيد عالية الدرجة مرونة فائقة، يعرض ثني الصفائح بكثافة ثقوب عالية الطلاء لإطالة موضعية شديدة على طول حواف الثقوب. أثناء الثني ذي نصف القطر الضيق، تتشقق طبقة الطلاء المجعدة على المستوى المجهري، مما يكسر الحاجز الواقي ويعرض الركيزة الألومنيوم الخام للتدهور الجوي السريع.
يفرض تصنيع المعادن المعمارية الاحترافي بشدة التشطيب بالرش الكهروستاتيكي بعد التصنيع. بعد إكمال عمليات الثقب بالـ CNC، والقطع بالليزر، وعمليات الثني بالدرفلة بالكامل، تدخل كتل الألواح المنحنية في خط معالجة كيميائي تلقائي متعدد المراحل. تخضع الألواح لتنظيف قلوي، ونقشة حمضية، وطبقة تحويلية غير كرومية من تيتانيوم-زركونيوم لتأسيس التصاق سطحي مجهري ومقاومة كاملة للتآكل على طول كل حافة مثقوبة خام.
بعد المعالجة الكيميائية، تطبق أجراف الرش الدوارة طلاء راتنج فلوربوليمر 70% الذي يلبي مواصفات صارمة مواصفات الطلاء المعماري عالي الأداء AAMA 2605. يغلف هذا الرش الكهروستاتيكي السائل كل من الأسطح الخارجية والداخلية، محاطًا الحواف المقطوعة الحادة لكل ثقب داخل غلاف واقٍ مستمر بسمك 35 ميكرون. تتم معالجة الألواح في أفران الحمل الحراري عند 230°م، منتجًا تشطيبًا صلبًا مثل الصخر ومضادًا للأشعة فوق البنفسجية يتحمل ثلاثين عامًا من رياح الساحل والإشعاع الشمسي فوق البنفسجي.
4 أخطاء مكلفة في تصنيع المعادن المنحنية
ثقب أنماط التنور دون تبريد التشحيم
تشغيل مطارق الثقب CNC عالية السرعة عند 600 ضربة في الدقيقة دون تشحيم مستمر بغمر كامل أو رذاذ دقيق يولد حرارة احتكاكية شديدة بين فولاذ الأدوات وصفائح الألومنيوم. يتم التركيز التمددي الحراري داخل مجال الثقب بينما تظل الهوامش غير المثقوبة باردة، مما يؤدي إلى إجهادات متبقية داخلية شديدة. عند إدخالها في آلات الدرفلة، تنحني هذه الصفائح المتوترة إلى تشوهات بارابولية لا يمكن التحكم فيها. يجب أن تعمل الأدوات بتشحيم دقيق بإستر اصطناعي لتبدد حرارة القطع فورًا.
إهمال حسابات الانزياح لعزم القصور الذاتي
معالجة الألواح المنحنية المثقوبة كصفائح صلبة أثناء حسابات هندسة الرياح للواجهات يؤدي مباشرة إلى فشل الانحراف الإنشائي. لوحة ألومنيوم بسماكة 3.0 مم ومساحة مفتوحة 35% تعاني انخفاضًا بنسبة 50% في معامل القسم وموصلية الانحناء. تحت أحمال شفط الرياح التصميمية القصوى (تتجاوز -2.5 كيلو باسكال)، تنحني الألواح غير المحددة بشكل زائد، تلامس مساند الهيكل الفرعي وتولد ضوضاء طبلية. يجب على المهندسين حساب السماكة الفعالة المخفضة باستخدام نماذج الإجهاد بالعناصر المحددة.
ثني الملفات المطليّة مسبقاً بالدوران ما بعد الاستطالة
شراء مخزون لفائف مطلي مسبقًا وتعريضه للثني متعدد النصف القطري عبر أقسام مثقوبة يطلق فصل طلاء شديد. عند حواف الثقوب، تزيد الإطالة الشدية الموضعية غالبًا عن 15%، متجاوزة بكثير حدود الإطالة المرنة البالغة 5% إلى 8% لطلاءات اللفائف التجارية. يتحول الطلاء الممدد إلى أبيض مطفي، ويتشقق مجريًا، ويقشر أثناء الغسل بالضغط العالي الميداني. يجب أن تفرض المواصفات المعمارية صراحةً الطلاء بالرش بعد التصنيع تحت AAMA 2605.
إهمال تآكل الأملاح الجلفاني على الحواف الخام
فشل في نزع الوبر وإغلاق الحواف المقطوعة الخام كيميائيًا للألواح المثقوبة قبل الطلاء في المناطق الساحلية البحرية أو الصناعية يؤدي إلى تآكل خيطي سريع. تمنع نتوءات الثقب الحادة الطلاء السائل من الالتفاف بانتظام حول محيطات الثقوب، تاركة فجوات مجهريّة على الحواف. تخترق الكلوريدات المحمولة جويًا هذه الشقوق، مبتدئة حفرة جلفانية تزحف تحت فيلم الطلاء وتقشر التشطيب. يجب أن تخضع الألواح لإزالة وبر نابضة آلية ومعالجة تحويلية مسبقة.
حلول واجهات الألمنيوم المنحنية والمثقبة الهندسية
تصميم أغلفة مبانٍ منحوتة، أو أسقف نقل صوتية، أو شاشات ظلال شمسية ديناميكية تتطلب ألومنيومًا مثقوبًا بثني دقيق بالدرفلة؟ قسم تصنيع المعادن المعمارية لدينا يعمل بمراكز ثقب CNC متعددة المحاور، وأنظمة بث صفائح بأربع بكرات متزامنة، وخطوط طلاء PVDF AAMA 2605 داخلية آلية. نحن نقدم هندسة انحراف إنشائي شاملة، ورسومات ورش معلمة، ونماذج أولية لعزل منحني مخصص لمشاريع بارزة حول العالم.
الأسئلة الشائعة حول الألواح المنحنية المثقبة
ما هو نصف قطر الانحناء الأدنى للألومنيوم المثقوب؟
بالنسبة للصفائح القياسية بسمك 3.0 مم ذات منطقة فتحات 30%، يكون الحد الأدنى الآمن لنصف قطر الانحناء الداخلي يتراوح بين 300 مم و500 مم لمنع تمزق الممشور والتشوه البيضاوي.
هل يجب ثقب الألواح قبل أو بعد الثني بالدرفلة؟
يجب دائماً إجراء ثقوب الزخرفة أثناء بقاء الصفائح مسطّحة. يتطلب الثقب على الأسطح المنحنية أدوات ليزر معقدة ذات خمسة محاور تزيد بشكل كبير من تكاليف التصنيع.
كيف تمنع آلات الطي الرباعية حواف التسطيح؟
تستخدم آلات الدرفلة رباعية الأسطوانات تثبيتًا هيدروليكيًا مركزيًا بينما تقوم الأسطوانات الجانبية بثني حواف القطعة أوليًا، مما يلغي وجود أطراف مستوية غير مثنية في عملية واحدة متواصلة.
لماذا يُفضل الطلاء اللاحق على ملفات الألومنيوم المطلية مسبقًا؟
يغلف الرش الكهروستاتيكي بعد التشكيل جميع حواف الثقوب المحترقة الحادة داخل طلاء PVDF غير متقطع بسُمك 35 ميكرومتر، مما يمنع التشقق الدقيق وتآكل الحواف في المناطق الساحلية.
أي سبيكة ألومنيوم تقوم بأفضل أداء في الواجهات المنحنية؟
توفر سبيكة 3003-H14 أقصى درجة من المطيلية للانحناءات المعمارية الضيقة، بينما تقدّم سبيكة 5052-H32 مقاومة فائقة لأحمال الرياح لأغلفة الواجهات الخارجية للمباني الشاهقة.