
البناء المسبق يحوّل البناء من حرفية ميدانية إلى تأديب تصنيعي من خلال إنتاج مكونات هيكلية في منشأة خارج الموقع خاضعة للتحكم. يعكس السوق هذه الضرورة، حيث قُدرت قيمته بـ 175.9 مليار دولار في عام 2025 ومن المتوقع أن يتضاعف تقريباً بحلول عام 2035. يتحرك مسؤولو المشتريات بما وراء الوصمة القديمة لـ"المبنى المؤقت" لتأمين السرعة والقدرة على التنبؤ التي يطلبها القطاع التجاري. هذا التحول ليس مجرد لوجستيات فحسب؛ إنه يتعلق بالتحكم التام في التكلفة الإجمالية.
مكاسب الكفاءة محددة وقابلة للقياس. يمكن أن تصل المكونات إلى 90% اكتمال خارج الموقع، مما يقلل الوقت الإجمالي للبناء في الموقع بنسبة 30-50%. نقسم الفرق بين الجدران اللوحية والوحدات الحجمية ثلاثية الأبعاد لتوضيح ما يناسب قيود موقعك. سترى أيضاً كيف تحل الدقة المصنعية أداء حراري و متطلبات الامتثال لسلامة الحريق المشكلات قبل أن تغادر المواد رصيف التحميل حتى. يمنحك هذا الحصانة للدفاع ضد التأخيرات وفرض معايير جودة صارمة في مشروعك القادم.
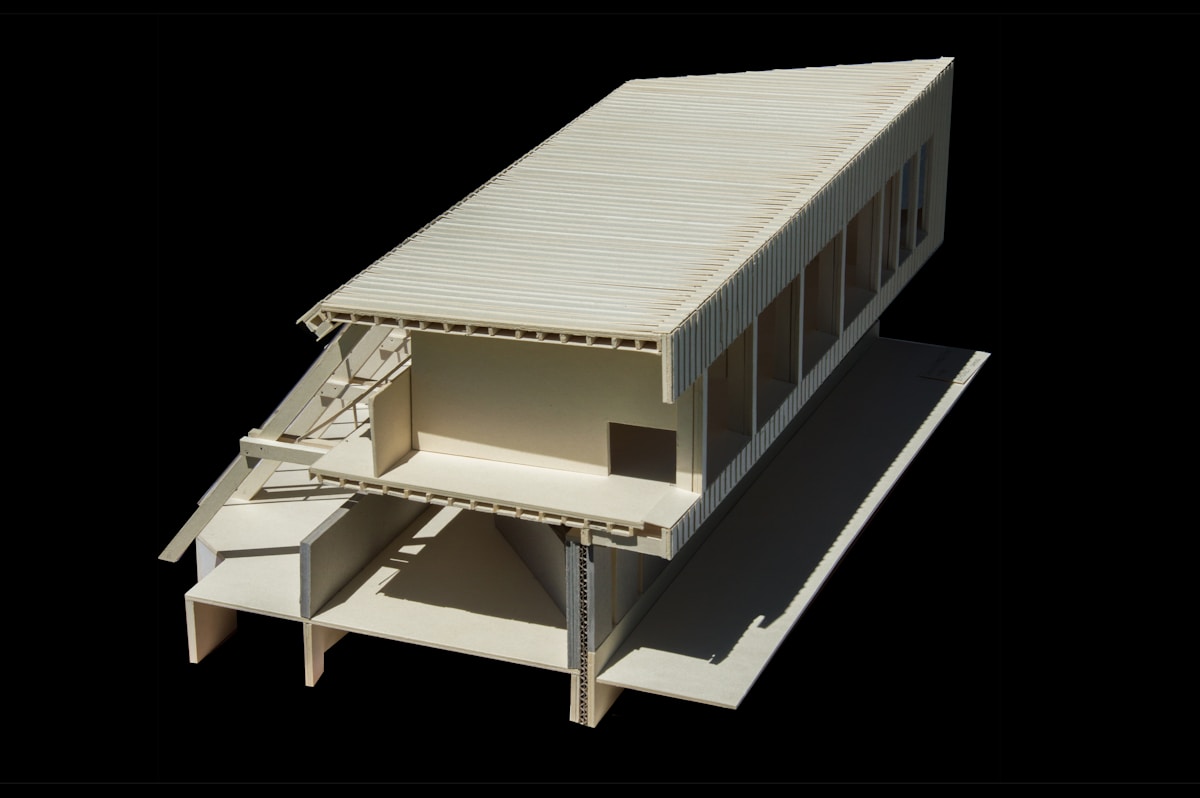
ما هو البناء المسبق؟
البناء المسبق هو نهج تصنيعي خارج الموقع حيث يتم تصميم مكونات المبنى بدقة في بيئات مصنع خاضعة للتحكم ثم يتم نقلها للتجميع السريع في الموقع، مما يحوّل البناء بشكل جوهري من العمل الميداني المعتمد على الطقس إلى إنتاج صناعي قابل للتكرار.
من خلال نقل القطع والتركيب والتثبيت للعناصر الهيكلية إلى إعداد مصنع خاضع للتحكم، تقضي هذه المنهجية على التباين المتأصل في الطرق التقليدية للبناء بالتفصيل. بدلاُ من تصنيع كل مكون بالكامل في الموقع تحت ظروف طقس غير متوقعة، ينقل البناء المسبق تلك العمليات إلى سير عمل صناعي قابل للتكرار—مقدم المزيد من الاتساق، وجداول زمنية أسرع، ونفايات مواد أقل من أول قطع.
في جوهره، يرتكز المفهوم على مبدأ واحد: دقة المصنع تلتقي بسرعة التجميع الميداني. تُنتج المكونات في ظروف صارمة التنظيم مع درجات حرارة ورطوبة وبروتوكولات ضبط جودة ثابتة. هذا يقضي على التباين الذي يصيب البناء التقليدي في الموقع، حيث يتعرض المطر والرياح وتقلبات درجة الحرارة سلامة المواد والدقة البعدية بشكل روتيني.
يعتمد البناء المسبق الحديث على أنظمة مركبة هندسية
معتقد خاطئ مستمر—خاصة بين المشترين الذين يصادفون سرديات الصناعة العتيقة—هو أن البناء المسبق يتضمن خشباُ مقطوعاُ مسبقاً بسيطاً يتم تجميعه في الموقع. هذا التوصيف غير صحيح أساساً ويعكس سوء فهم لما تقدمه أنظمة البناء المسبق الحديثة فعلياً.
يُبنى البناء المسبق المعاصر حول أنظمة مركبة هندسية ألواح الساندويتش المركبة. هذه ليست لوحات أحادية المادة أو أقسام إطارية أساسية. يتكون اللوح الساندويتشي من وجهين خارجيين صلبين—عادةً معدن أو ألواح إسمنتية مقواة بالألياف—ملصوقين بمادة نواة هيكلية مثل البولي يوريثان، الصوف المعدني، أو البوليسترين. النتيجة هي مكون متجانس يوفر السلامة الهيكلية، الحراري، ومقاومة الحرائق كوحدة متكاملة واحدة.
هذا النهج المتكامل هو ما يفصل البناء المسبق الحديث عن طرق خارج الموقع الأقدم والأكثر بدائية. حيث قد يتطلب البناء التقليدي تركيب الإطارات، ثم تطبيق العزل بشكل منفصل، ثم إضافة حاجز البخار، وأخيراُ تركيب الألواح الخارجية—كل خطوة معرضة للعناصر—تلخص الألواح المركبة المهندسة كل هذه الوظائف في مكون واحد مصنوع في المصنع. تصل اللوحة إلى الموقع جاهزة لأداء وظائف متعددة لعلم البناء في نفس الوقت.
دقة المصنع تلتقي بسرعة التجميع الميداني
يمكن فهم المنطق التشغيلي للبناء المسبق من خلال سير العمل ثنائي الطور الخاص به. في الطور الأول، يتم تصنيع المكونات في إعداد مصنع حيث تضمن معدات القطع بالكمبيوتر الرقمي، خطوط التجميع الآلية، وبروتوكولات فحص الجودة القياسية أن كل لوحة أو عارضة أو وحدة تلبي مواصفات هندسية دقيقة. يتم الحفاظ على التسامحات بدقة مستوى المليمتر، وتُخزن المواد وتُعالج في ظروف خاضعة للتحكم تمنع الانبعاج، وامتصاص الرطوبة، أو التدهور الهيكلي قبل أن يغادر المكون المنشأة.
في المرحلة الثانية، يتم نقل هذه المكونات المصنّعة بدقة إلى موقع البناء وتجميعها. ونظراً لأن المكونات مُهندَسة لتناسب بعضها البعض بأدنى حد من التعديلات، فإن العمل الميداني يتركّز على التجميع بدلاً من التصنيع. وهذا يؤدي إلى ضغط كبير في الجدول الزمني بين إكمال الهيكل وتسليم المشروع، مع تقليل حجم نفايات المواد في الموقع والتي تتميز بها أساليب البناء التقليدية.
البناء المسبق مصطلح شامل، وليس طريقة واحدة
يُعد البناء المسبق فئةً شمسية تشمل عدة طرق بناء متميزة ولا يمثل أسلوباً واحداً. يصف المصطلح أي نهج يتم فيه إنتاج عناصر المبنى خارج الموقع، بغض النظر عن الشكل المحدد الذي تتخذه تلك العناصر أو درجة اكتمالها قبل وصولها إلى موقع البناء.
- الأنظمة اللوحية تتضمن مكونات ثنائية الأبعاد مسطحة — جدران وأرضيات وأقسام سقف — تُصنع كل منها على شكل لوحات فردية وتُركب في الموقع لتكوين الغلاف الخارجي للمبنى.
- البناء المعياري يتضمن وحدات حجمية ثلاثية الأبعاد، وهي عبارة عن صناديق بحجم الغرفة تقريباً، تُجهز إلى حد كبير في المصنع قبل أن تُرصّ وتُوصّل في الموقع.
- البناء المسبق للأنظمة الميكانيكية والكهربائية والسباكة (MEP) يتضمن تصنيع أنظمة خدمات المبنى — مجاري الهواء، وتجميعات الأنابيب، ورفوف الكهرباء — كأجزاء فرعية مسبقة التصنيع تُركب كوحدات كاملة.
- الأنظمة الهجينة تجمع بين النهجين اللوحي والمعياري في مشروع واحد، باختيار الأكثر كفاءة لكل مكون من مكونات المبنى.
هناك تمييز بالغ الأهمية يغفله كثير من المشترين، وهو العلاقة بين البناء المعياري والبناء المسبق. فالبناء المعياري هو جزء فرعي من البناء المسبق، وليس فئة منفصلة أو منافسة. فكل بناء معياري هو بناء مسبق، ولكن ليس كل بناء مسبق هو بناء معياري. فعلى سبيل المثال، الأنظمة اللوحية تكون مصنّعة مسبقاً بالكامل لكنها تعمل بمبدأ مختلف جذرياً عن الوحدات المجسمية المعيارية.
عند تقييم خيارات البناء المسبق، السؤال المحوري ليس "هل هو بناء مسبق؟" بل "ما هو شكل هذا البناء المسبق؟" فالأسلوب المستخدم — لوحي، معياري، MEP، أو هجين — يحدد مستوى الاكتمال في المصنع، ومتطلبات اللوجستيات، وتعقيد التجميع في الموقع. وفهم هذا التمييز يمنع حدوث تضارب بين توقعات المشتري ونموذج التسليم الفعلي.
تبديد الأساطير العتيقة حول البناء خارج الموقع
لا تزال عدة أساطير متجذرة تغشي على تصورات المشترين تجاه البناء المسبق، ولا سيما لدى صناع القرار الذين تستند خبرتهم حول البناء خارج الموقع إلى مصادر متقادمة أو فشل مشروع معزول.
أحد الخرافات المتكررة هو أن البناء خارج الموقع يعاني بطبيعته من عدم موثوقية الجداول الزمنية للتسليم. وعلى الرغم من أن تعقيدات اللوجستيات عامل حقيقي في أي مشروع بناء مسبق، إلا أن إدارة سلاسل التوريد الحديثة وجدولة المصانع قللت من تباين مواعيد التسليم بشكل كبير. فإن بيئة المصنع الخاضعة للرقابة تحسّن في الواقع من قابلية التنبؤ بالجدول الزمني مقارنة بالبناء في الموقع، حيث تؤدي عوامل الطقس، وفشل توصيل المواد، وتضارب تنسيق الفرق المتخصصة إلى تعطيل الجداول زمنيّاً بشكل متكرر.
ومن المغالطات الشائعة الأخرى الاعتقاد بأن مكونات البناء المسبق أقل متانة هيكلية من البدائل المبنية بالطرق التقليدية. وغالباً ما ينشأ هذا الاعتقاد من خلط بين أنظمة البناء المسبق من الجيل الأول — التي اعتمدت فعلاً على مواد أبسط وهندسة أقل تشدداً — وأنظمة الألواح المركبة الهندسية المعاصرة. فألواح الساندويتش الحديثة مصممة لتفي بمعايير الأداء الإنشائي والحراري ومقاومة الحريق، أو تتجاوزها، المطبقة على التجميعات الإنشائية التقليدية. فالبيئة التصنيعية الخاضعة للرقابة تتيح في الواقع ضبط جودة أشد دقة مما يُحرز عادة في موقع بناء مفتوح.
والخرافة الأكثر ضرراً هي ربط البناء المسبق بالهياكل المؤقتة أو منخفضة الجودة. فهذا التصور يخلط بين البناء المسبق وأنواع المباني القابلة للنقل أو المتحركة، والتي تمثل فقط قطاعاً ضيقاً من صناعة البناء المسبق الأوسع نطاقاً. فالبناء الدائم — بما في ذلك المباني التجارية مرتفعة الطوابق، والمنشآت المؤسسية، ومشاريع التنمية السكنية — يعتمد بشكل متكرر على طرق البناء المسبق دون المساس بالمتانة، أو رقي التصميم، أو الأداء طويل الأمد.
لا تقيّم البناء المسبق من خلال عدسة التطبيقات المتقادمة أو المتخصصة جداً. فقد تطورت هذه الفئة بشكل كبير، وحكم الأنظمة الهندسية الحديثة للبناء المسبق بمعايير طرق البناء خارج الموقع المبكرة — أو على خصائص المباني المعيارية المؤقتة — سيؤدي إلى استنتاجات خاطئة أساسياً بشأن ما يمكن لهذه التكنولوجيا تحقيقه.
الأنواع الرئيسية للبناء المسبق
النقاط الرئيسية: البناء المسبق هو المصطلح الشمسي الواسع للبناء خارج الموقع، ويميزه عن طرق محددة مثل البناء المعياري أو البناء اللوحی. فأنظمة البناء اللوحية تستخدم مكونات مسطحة ثنائية الأبعاد للحصول على أقصى قدر من مرونة التصميم، بينما يستخدم البناء المعياري (المجسم) وحدات بحجم غرفة ثلاثية الأبعاد لأقصى سرعة. وتجمع النهج الهجينة بين الأسلوبين لتحسين المتانة الإنشائية واللوجستيات.
الأنظمة اللوحية: نهج الفلاتباك ثنائي الأبعاد
يمثل البناء اللوحي نقطة الدخول الأكثر شيوعاً إلى التصنيع خارج الموقع. في هذه الطريقة، تُصنع الجدران والأرضيات وأقسام السقف على شكل ألواح مسطحة ثنائية الأبعاد في المصنع، ثم تنقل إلى الموقع للتجميع. يمكن تشبيه هذا الإجراء بنسخة عالية الدقة من البناء التقليدي "stick-built"، حيث يتم تجميع الهيكل والجلود الخارجية مسبقاً على شكل كاسيتات كبيرة بدلاً من العناصر الفردية.
بالنسبة لتجار الجملة من نوع B2B، تتمثل الميزة الرئيسية للأنظمة اللوحية في الكفاءة اللوجستية. فتكديس الألواح المسطحة داخل حاويات الشحن يكون فعالاً، مما يعظم فائدة النقل البري. ومن خلال خبرتنا في إنتاج ألواح GRP و سي إف آر تي ألواح الساندويتش، وجدنا أن الحفاظ على تحمّل أبعادي مقداره ±1 مم أمر بالغ الأهمية هنا؛ فهذه الدقة تتيح للفرق تركيب هذه الكاسيتات الكبيرة من الجدران والأرضيات في الموقع بأقل قدر من استخدام الحشو أو سد الفواصل. وتحقق هذه الطريقة عادة حوالي 90% اكتمال خارج الموقع للغلاف الخارجي، مما يقلل بشكل كبير من تأخيرات الطقس في الموقع.
البناء المعياري (الحجمي): حل الصندوق ثلاثي الأبعاد
يأخذ البناء المعياري العملية خطوة أقرب من خلال إنشاء وحدات حجمية ثلاثية الأبعاد — وحدات كاملة بحجم الغرفة — في المصنع. وتصل هذه الوحدات إلى الموقع مكتملة تقريباً، مع تجهيزات داخلية جاهزة وتركيبات وأدوات مثبتة بالفعل. ويعتبر هذا النهج المعيار الذهبي للسرعة، إذ يتيح إجراء تحضير الموقع وتصنيع الوحدات في آن واحد، مما يقلل الجداول الزمنية الإجمالية للمشروع بنسبة 30-50% مقارنة بالأساليب التقليدية.
ومع ذلك، فإن الثمن يتمثل في التعقيد اللوجستي. فنقل "الصناديق" المكتملة تماماً يتطلب وسائل نقل ثقيلة متخصصة وقدراً كبيراً من قدرات الرافعات. وغالباً ما تُستخدم مواد خفيفة الوزن عالية الأداء، مثل ألواح الساندويتش ذات اللب الرغوي أو ألواح خلايا النحل، في جدران وأرضيات هذه الوحدات لتقليل الوزن الميت، مما يمكّن من تحقيق مدد أكبر للوحدات وتسهيل نقلها. وعلى الرغم من أن التجميع في الموقع سريع — وقد يستغرق بضع أيام فقط لهيكل متعدد الطوابق — إلا أن مرحلة التخطيط تتطلب انتباهاً دقيقاً بمسارات النقل وإمكانية الوصول إلى الموقع.
التعشيب الميكانيكي والكهربائي والسباكة (MIC)
وعلى تميزه عن الأنظمة الإنشائية، يركز البناء المعياري الميكانيكي (MIC) على "أعضاء" المبنى. ويتضمن ذلك تصنيع رفوف الأنظمة الميكانيكية والكهربائية والسباكة — ممرات الأنابيب والأسلاك ومجاري الهواء — خارج الموقع. وبدلاً من تمرير أنابيب فردية عبر الدعامات الخشبية في الموقع، يقوم المقاولون بتركيب رفوف الخدمات مسبقة التجميع.
ويُستخدم هذا النظام غالباً بالتزامن مع كل من الأساليب اللوحية والمعيارية لتخفيف الازدحام بين التخصصات. فمن خلال نقل عمل MEP المعقد وشاق العمالة إلى بيئة مصنع خاضعة للرقابة، تقلل المشاريع بشكل كبير من خطر إعادة العمل الناجم عن تضارب التنسيق بين الكهربائيين والسباكين.
الأنظمة الهجينة: الجمع بين ثنائي وثلاثي الأبعاد
يعترف البناء المسبق الهجين بأن مقاساً واحداً لا يناسب الجميع نادراً. يمزج هذا النهج بين الوحدات المجسمية للمناطق القابلة للتكرار والمجهزة جيداً (مثل حمامات أو مداميك المطابخ) مع الأنظمة اللوحية للمناطق أكثر مرونة (مثل صالونات المعيشة أو الفصول الدراسية). فعلى سبيل المثال، قد يستخدم مشروع فندق وحدات مجسمات للمراحيض لضمان إحكامها المائي، بينما يستخدم الجدران والأرضيات اللوحية لغرف النزلاء للسماح بتنوع معماري أوسع.
في المشاريع الهجينة، تكون الواجهة بين الوحدة المجسمية ثلاثية الأبعاد واللوحية ثنائية الأبعاد هي نقطة الفشل. وننصح دائماً المهندسين باختيار مواد الوجه — مثل الألومنيوم أو GRP — التي يمكنها تحمل الحركة التفاضلية بين الوحدة الصلبة واللوحات المرنة دون تشقق السطح النهائي.
التمييز: المعياري مقابل المسبق
من الناحية التقنية، يعمل البناء المعياري كجزء محدد من منهجية البناء المسبق الأوسع، مما يتطلب تمييزاً واضحاً بين المصطلحين. فالبناء المسبق هو الفئة الشمسية — الممارسة العامة لبناء المكونات خارج الموقع — بينما يشير البناء المعياري تحديداً إلى الوحدات المجسمية ثلاثية الأبعاد التي تُجمع في المصنع. وليس كل بناء مسبق معيارياً (فالأنظمة اللوحية للجدران، على سبيل المثال، تكون مصنّعة مسبقاً ولكنها ليست معيارية)، ولكن كل بناء معياري هو، بحكم التعريف، بناء مسبق.
ويؤدي الخلط بين هذين المصطلحين إلى أخطاء في المشتريات. فإذا تطلب مشروع مخطط أرضي واسع بأسقف عالية لكنه مُواصفة عليه بأنه "معياري"، فقد يحد العميل نفسه دون قصد من القيود الإنشائية للصناديق المجسمية. فاستخدام المصطلحات الدقيقة يضمن أن تقوم سلسلة التوريد بتوصيل النظام المناسب — سواء كانت ألواح الجاهزة للنقل، أو الوحدات المجسمية، أو حلاً هجيناً — بما يتماشى مع الواقعين المعماري واللوجستي للمشروع.
| النوع | مواد النواة | مواد التبطين | التطبيقات الرئيسية | المزايا الرئيسية |
|---|---|---|---|---|
| البناء اللوحي | XPS، PET، PU، PVC، رغوة PMI | GRP/FRP، CFRT، ألومنيوم، فولاذ، ACP، خشب رقائق | ألواح تغليف الجدران، والأسقف، والأرضيات، وأنظمة التقسيم | اكتمال 90% خارج الموقع، تحمّل أبعادي ±1 مم، سرعة تجميع ميدانية أعلى بنسبة 30-50% |
| البناء المعياري (المجسم) | قلوب رغوية (XPS، PET، PU، PVC)، قلوب قرص العسل | ألواح الألياف الزجاجية، CFRT، الألومنيوم، الفولاذ المقاوم للصدأ | المنازل المتنقلة، جدران/أسقف/أرضيات RV، مداميك المطابخ والحمامات | وحدات ثلاثية الأبعاد ذاتية المحتوى بالكامل، قابلة لإعادة الاستخدام والنقل، واستهلاك طاقة دورة حياة أقل |
| البناء المسبق الهجين | PIR، PUR، Rockwool، رغوة، قرص العسل | GRP، ألومنيوم، فولاذ، ACP، ألواح HPL اللاמיنة المضغوطة | المباني ذات الاستخدامات المختلطة، والهياكل التجارية، والمدارس، والمستشفيات | يجمع بين كفاءة البناء اللوحي ودقة الوحدات المجسمية، ومحسن للمناطق المجهزة بالخدمات |
| ألواح الساندويتش ذات نواة قرص العسل | عسل PP، عسل الألياف الزجاجية، عسلARAMID، عسل PC | صفيحة الألياف الزجاجية، CFRT، ألياف الكربون، ألومنيوم | النقل، والسفن البحرية، والمعدات الصناعية، والأرضيات | نسبة قوة إلى وزن استثنائية، وخيارات مضادة للانزلاق متاحة، وتصميم خفيف الوزن |
| ألواح ساندويتش بنواة رغوية | XPS، PET، PU، PVC، PMI، EPP، MPP، PIR، Rockwool | GRP/FRP، CFRT، ألومنيوم، فولاذ، ACP، خشب رقائق، فولاذ مقاوم للصدأ، ألوزينك | التخزين المبرد، والواجهات الخارجية، وشاحنات التبريد، وأغلفة المباني | عازل حراري 0.022–0.035 واط/م·كلفن، ومقاوم للماء، وخيارات مقاومة للحريق، و20% نفايات أقل |
| ألواح ساندويتش ألمنيوم | ألومنيوم رغوي، ألومنيوم قرص العسل، ACP قرص العسل، ACP رغوي | ألومنيوم، ألوزنك | ألواح واجهات المباني، والتصميم الداخلي، واللافتات، والنقل | مقاوم للتآكل، تشطيب جمالي أنيق، خفيف الوزن ومتين |
| ألواح ساندويتش GRP/FRP | ألياف زجاجية رغوية، ألياف زجاجية قرص العسل، خشب أبلكاش زجاجي، XPS، PET، PU، PVC | GRP/FRP مع طبقة جل كوت، CFRT، LWRT | السفن البحرية، ومصانع الكيماويات، والمباني الساحلية، والنقل | توفر طبقة الجل كوت تشطيباً مضاداً للماء وأملساً، ومرونة عالية، ومضادة للتآكل للاستخدام البحري |
التصميم والهندسة
يتطلب الهندسة الحديثة للبناء المسبق تخطيطاً دقيقاً في المراحل الأولى، ولكنه يثري أصحاب المصلحة بدقة فائقة وقدرة على تنفيذ هندسات معقدة ومخصصة يصعب على الطرق التقليدية تحقيقها بكفاءة.
الهندسة بما يتجاوز مظهر "الصندوق"
ومن المغالطات المستمرة في القطاع أن البناء المسبق يقيد الإبداع المعماري ليقتصر على هياكل مكررة وصناديقية الشكل. ففي الواقع، تدعم الهندسة المتقدمة للمواد المركبة مرونة تصميمية عالية. فمن خلال دمج عمليات التصميم الرقمي مع التجميعات المصنّعة في المصنع، يمكن للمعماريين تحديد هندسات معقدة، وانحناءات مخصصة، وتشطيبات واجهات متنوعة. فالقيد لا يكمن في التكنولوجيا نفسها، بل في ضرورة إنهاء هذه التفاصيل قبل بدء عملية التصنيع. ويؤدي هذا التحول إلى إتاحة التخصيص الكمي — أي إنشاء حلول مخصصة دون التنازل عن كفاءة إنتاج المصنع.
علوم المواد والنزاهة الإنشائية
في صلب هندسة البناء المسبق الحديثة يقع الانتقاء الاستراتيجي لألواح الساندويتش المركبة. فهذه ليست مجرد مواد مقطوعة مسبقاً؛ إنها أنظمة هندسية عالية مصممة لتلبية متطلبات هيكلية وحرارية ووزنية محددة. وتتضمن عملية الهندسة اقتران أغلفة وجهية محددة بمواد لب مثلى لتحقيق مقاييس أداء مرغوبة.
- مواد اللب المتقدمة: يختار المهندسون اللب بناءً على احتياجات العزل والمتانة الإنشائية. وتشمل الخيارات عالية الأداء الشائعة: XPS (بوليسترين مُصدّر)، PET (بولي إيثيلين تيرفثالات)، PU (بولي يوريثين)، ورغوة PVC. وللتطبيقات المتخصصة التي تتطلب نسب قوة إلى وزن عالية، تُستخدم رغوة PMI أو هياكل قرص العسل المختلفة (PP، أراميد، أو PC).
- الأغلفة الوجهية المدعمة: تُختار الجلود الخارجية للمتانة ومقاومة الظروف البيئية. وتشمل الخيارات: البوليمر المعزز بالألياف الزجاجية (GRP/FRP)، والبوليمر الحراري المعزز بألياف الكربون (CFRT)، والألومنيوم، والفولاذ، أو الفولاذ المقاوم للصدأ. فعلى سبيل المثال، غالباً ما تتضمن ألواح GRP طبقة جل كوت لتوفير عزل مائي معزز وتشطيب أملس ومستوٍ.
- التكوينات الهجينة: يمكن لفرق الهندسة إنشاء أنواع متنوعة من الألواح، مثل ألواح الخشب الرقائقي الزجاجي أو ألواح الألومنيوم ذات نواة قرص العسل، مما يتيح خصائص أداء محددة مثل مقاومة الصدمات أو التصنيف ضد الحريق، ومصنّفة وفقاً لموقع المشروع واستخداماته.
ضرورة التصميم المسبق
تُعد مرحلة الهندسة في البناء المسبق "محمولة مقدمًا". وهذا يعني أن جزءاً كبيراً من عملية اتخاذ القرار وحل المشكلات يحدث قبل قطع أي مادة. وعلى عكس البناء التقليدي في الموقع، حيث يمكن أن تتطور قرارات التصميم باستمرار أثناء البناء، يعتمد البناء المسبق على تصميم نهائي للتصنيع. وبمجرد بدء خط الإنتاج تجميع مكونات الجدار والأرضية والسقف، تصبح القدرة على إجراء تعديلات هيكلية محدودة بشدة. ويقتضي هذا الإلزامية معياراً أعلى للتخطيط الأولي والتنسيق بين المعماريين والمهندسين والشركات المصنّعة.
سيؤدي محاولة تعديل مواصفات التصميم بعد بدء التصنيع إلى تأخيرات مكلفة للمشروع وهدر للمواد. تأكد من قفل جميع التفاصيل الإنشائية والجمالية خلال مرحلة الهندسة.
ربط التخصيص والكفاءة
توازن الهندسة الفعالة في هذا القطاع بين الحاجة إلى حلول مخصصة والمزايا الاقتصادية للتوحيد القياسي. فمن خلال استخدام الأنظمة الفرعية المعيارية وتفاصيل التوصيل الموحدة، يمكن للمهندسين استيعاب تخطيطات معمارية متنوعة — مثل تلك المطلوبة لحلول RV، أو المنازل المتنقلة، أو المعدات الصناعية المتخصصة — مع الحفاظ على سير إنتاجي سلس. ويضمن هذا النهج أن يستفيد كل مشروع من ضبط الجودة المصنع دون الانصياع لمظهر عام.
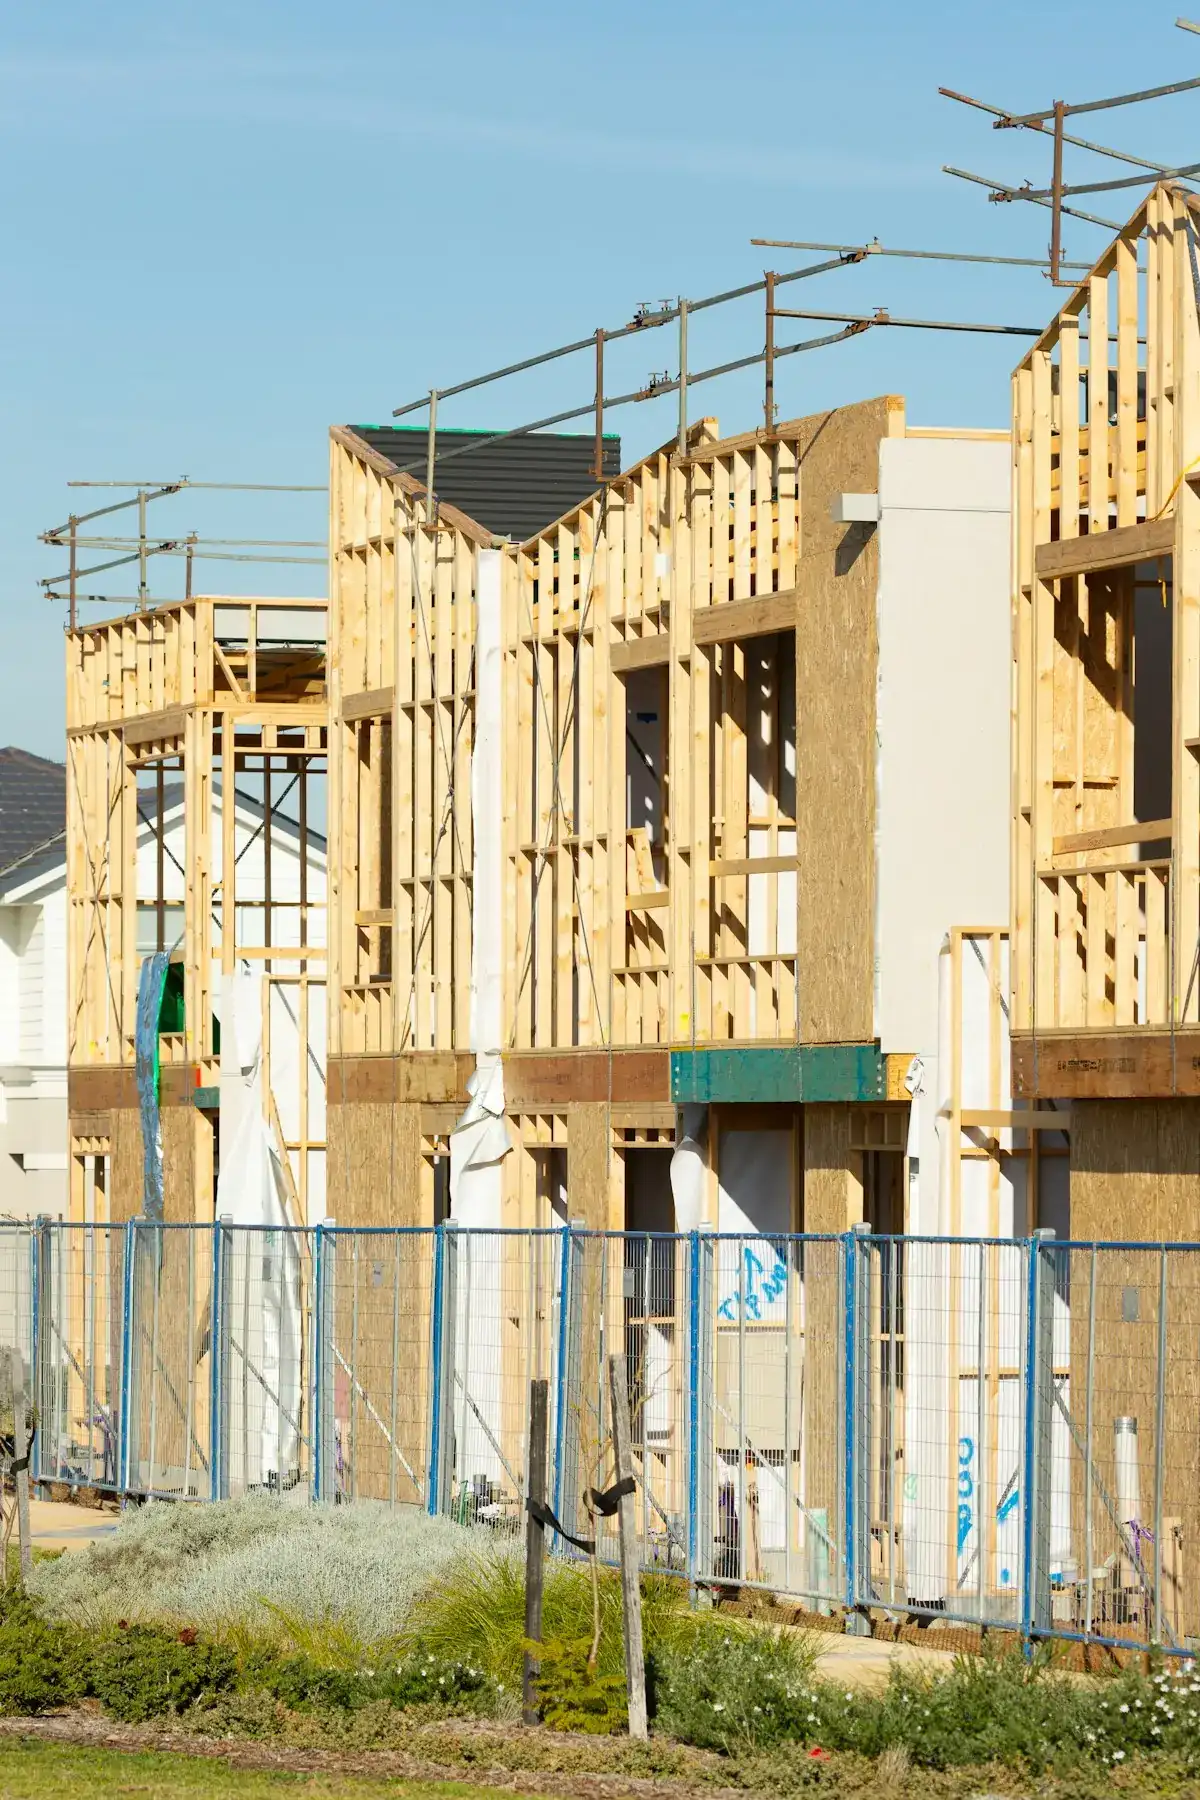
تصنيع مكونات المبنى خارج الموقع
يوفّر التصنيع خارج الموقع للمكونات دقة خاضعة للرقابة في المصنع، وجودة متسقة، ومكاسب استدامة قابلة للقياس لا يمكن للبناء في الموقع محاكاتها. والمفتاح هو فهم كيفية تأثير اختيار المواد الأساسية في الأداء الحراري ومقاومة الحريق والأداء الهيكلي.
دقة المصنع مقابل حرفية الموقع
ومن المغالطات المستمرة في البناء المسبق أن الألواح المنتجة في المصنع أدنى جودة من المكونات المصنّعة يدوياً في الموقع. ويتجاهل هذا الافتراض الميزة الأساسية لبيئات التصنيع الخاضعة للرقابة. ففي المصنع، يتم تنظيم درجة الحرارة، والرطوبة، وظروف المعالجة. وتُقطع الألواح إلى tolerances تُقاس بالمليمترات، وليس بالبوصات. وتُختتم الفواصل باستخدام ضغط متسق وتطبيق لاصق. ويوفي كل لوح في الدفعة بنفس المواصفات لأن العملية قابلة للتكرار، وليست معتمدة على مهارة العامل الفردي في يوم معين.
وعلى النقيض من ذلك، فإن البناء في الموقع يتعرض لتقلبات الطقس، وظروف تخزين المواد، وعدم تجانس مهارات الحرفيين المختلفين الذين يعملون بالتتابع. فيمكن للمطر أن يضعف روابط المواد اللاصقة. وتؤثر التقلبات الحرارية في أوقات المعالجة. ويمكن للرياح المحملة بالحطام أن تلحق الضرر بالتجميعات غير المكتملة. وتُستبعد هذه المتغيرات عندما تُبنى المكونات في الداخل تحت ظروف خاضعة للرقابة.
- التحمّل الأبعادي: تحافظ ألواح المصنع عادة على تحمّلات ±1.5 ملم عبر مدى 2.4 متر، مقارنة بـ ±6–12 ملم الشائعة في البناء التقليدي "stick-built" في الموقع.
- ثبات الجودة: تخضع كل لوحة لنفس دورة المعالجة وتطبيق اللاصق والربط بالضغط، مما يلغي التباين بين الدفعات المتأصل في التجميع في الموقع.
- تقليل العيوب: يمنع التصنيع الداخلي دخول الرطوبة وتدهور الأشعة فوق البنفسجية والأضرار الميكانيكية أثناء البناء، وهي الأسباب الرئيسية لفشل اللوحات على المدى الطويل في الإنشاءات الإنشائية في الموقع.
الأداء الحراري واختيار نواة العزل
أحد أكثر مصادر الارتباك شيوعًا لدى المشترين هو عدم اليقين بشأن الأداء الحراري. غالبًا ما يعرف المقاولون أنهم يحتاجون إلى عزل جيد لكنهم يواجهون صعوبة في مقارنة مواد نوى الألواح المختلفة على أساس متساوٍ. المقياس الرئيسي هو قيمة R، التي تقيس المقاومة الحرارية. قيم R الأعلى تعني عزلًا أفضل. ومع ذلك، لا تخبر قيمة R وحدها القصة كاملةً—فكثافة مادة النواة ومقاومتها للرطوبة واستقرارها الحراري طويل الأمد مهمون بنفس القدر.
توفر نوى الرغوة المختلفة ملف أداء حراري متفاوت. توفر نوى البوليستيرين المُرشح (XPS) حوالي R-5 لكل بوصة من السماكة وهي مقاومة للغاية للرطوبة، مما يجعلها مناسبة للتطبيقات تحت مستوى الأرض والبيئات عالية الرطوبة. تقدم نوى البولي يوريثين (PU) قيمة R-6 إلى R-7 لكل بوصة، مما يوفر أعلى مقاومة حرارية بين نوى الرغوة الشائعة. تقع نوى رغوة البولي إيثيلين تيرفثالات (PET) في نطاق R-4 إلى R-5 لكل بوصة لكنها توفر ميزات استدامة فائقة نظرًا لإعادة التدوير. توفر نوى رغوة كلوريد البولي فينيل (PVC) قيمة R-4 إلى R-5 لكل بوصة مع متانة هيكلية ممتازة وخصائص أداء حريق.
- XPS (البوليسترين المُدرَن): R-5 لكل بوصة؛ هيكل مغلق الخلايا يقاوم امتصاص الماء؛ مثالي للأساسات والبيئات الرطبة.
- PU (البولي يوريثين): R-6 إلى R-7 لكل بوصة؛ أعلى كفاءة حرارية؛ الأفضل لتراكيب الجدران والأسقف المطابقة لكود الطاقة.
- PET (بولي إيثيلين تيريفثاليت): R-4 إلى R-5 لكل بوصة؛ نواة قابلة لإعادة التدوير؛ تفضيل متزايد لمشاريع اعتماد البناء الأخضر.
- PVC (بولي فينيل كلورايد): R-4 إلى R-5 لكل بوصة؛ قوة ضغط عالية؛ مناسب لألواح الأرضيات والأسقف التي تتطلب متانة هيكلية.
- PMI (البولي ميثاكريل إيميد): R-5 إلى R-6 لكل بوصة؛ نواة متميزة لتطبيقات البناء الفضائية والبحرية عالية الأداء.
السلامة من الحرائق في ألواح الساندويتش مسبقة التصنيع
يمثل السلامة من الحريق ربما أكثر المخاوف حساسية وعاطفية بين مشتري ألواح الساندويتش الجاهزة. السؤال ليس ما إذا كان مقاومة الحريق موجودة—إنها موجودة—بل هل تدعم مادة النواة احتواء الحريق أم تعيقه؟ هذا القلق ليس بلا أساس. بعض نوى الرغوة، عند تعرضها للهب، يمكن أن تساهم في انتشار الحريق وسُمية الدخان إذا لم تُصنّع بشكل مناسب مع كواشف إخماد اللهب أو محمية بأغلفة مقاومة للحريق.
استجابت الصناعة بمواد نواة مصممة خصيصًا لأداء الحريق. نوى البولي إيزوسياناتوريت (PIR) هي المعيار لألواح البناء المقاومة للحريق. PIR هو شكل معدل من البولي يوريثين ينطفئ ذاتيًا عند إزالة مصدر اللهب. يتفحم بدلاَ من أن يذوب، مما يشكل حاجزًا واقيًا يحد من انتقال الحرارة إلى النواة. تحقق لوحات PIR بشكل روتيني تصنيفات مقاومة للحريق تتراوح بين 60 إلى 120 دقيقة اعتمادًا على سماكة اللوحة ومادة الغشاء، كما يُختبر وفقًا لمعايير مثل BS 476 أو EN 13501 أو ASTM E84.
للتطبيقات التي تتطلب أعلى سلامة من الحريق، تُعد نوى الصوف المعدني (الصوف الصخري) المعيار. الصوف المعدني غير قابل للاشتعال بالتعريف. يمكنه تحمل درجات حرارة تتجاوز 1,000 درجة مئوية دون انصهار أو تشوه أو إطلاق دخان سام. تحقق الألواح ذات نوى الصوف المعدني بشكل روتيني تصنيفات مقاومة للحريق تتراوح بين 120 إلى 240 دقيقة. يعني ذلك زيادة الوزن والتكلفة—ألواح الصوف المعدني أثقل بكثير وأكثر تكلفة من البدائل ذات النواة الرغوية.
- نوى البولي إيزوسياناتوريت (PIR): تنطفئ ذاتيًا؛ تصنيفات حريق 60–120 دقيقة؛ الخيار القياسي لألواح الجدران والأسقف التجارية والسكنية.
- نوى الصوف المعدني (الصوف الصخري): غير قابلة للاشتعال؛ تصنيفات حريق 120–240 دقيقة؛ مطلوبة للمباني شديدة الارتفاع والمؤسسية والمنشآت ذات الإشغال العالي.
- XPS مع كواشف إخماد اللهب: مقاومة حريق أساسية؛ مناسبة فقط للفواصل الداخلية غير الإنشائية حيث لا تفرض كودات الحريق تصنيفات.
- قلوب رغوة PVC: أداء حريق متوسط؛ درجات ذاتية الإطفاء متاحة؛ شائع الاستخدام في التطبيقات البحرية والنقل حيث يهم الوزن والسلامة من الحريق معًا.
سُمية الدخان مصدر قلق منفصل لكنه مرتبط. عندما يحترق أي مادة نواة عضوية، يطلق دخانًا وربما غازات سامة. يُنتج PIR والصوف المعدني دخانًا أقل سمية بكثير من XPS أو PVC غير المعالج. تتطلب كودات البناء في معظم الأسواق المطورة اليوم اختبارات سمية الدخان جنبًا إلى جنب مع اختبارات مقاومة الحريق. يجب على المشترين دائمًا التحقق من أن الألواح المحددة قد خضعت للاختبار وفقًا لمعايير تطور الدخان والسمية ذات الصلة بسوقهم المستهدفة.
معايير الاستدامة لتصنيع خارج الموقع
ترتكز الشكوك حول الاستدامة في البناء المسبق حول سؤالين رئيسيين: من أين تأتي المواد، وماذا يحدث في نهاية العمر الافتراضي؟ يعتمد الجواب على كلاهما بشكل كبير على تكوين اللوحة المحدد المختار، وليس على عملية التصنيع المسبق بحد ذاتها. توفر عملية التصنيع خارج الموقع مزايا استدامة قابلة للقياس مقارنة بالبناء التقليدي، لكن هذه المزايا تتحقق فقط عندما يتم اختيار مواد اللوحة مع مراعاة الاستدامة.
الميزة المستدامة الأساسية لتصنيع المكونات خارج الموقع هي تقليل النفايات. تتيح العمليات الإنتاجية في المصانع قصاً دقيقاً للمواد باستخدام آلات تعمل بالتحكم الحاسوبي، مما يقلل نفايات المواد إلى أقل من 5% من إجمالي المدخلات. عادةً ما ينتج عن البناء في الموقع 15–30% نفايات مادية بسبب أخطاء القطع والأضرار الناجمة عن الطقس وفقدان التعامل مع المواد. يرتبط هذا الفرق في النفايات مباشرةً بانخفاض الكربون المتجسد للوحدات سابقة التصنيع عند استخدام مواد مكافئة.
كفاءة الطاقة خلال مرحلة التصنيع تمثل ميزة أخرى. يتم تحسين خطوط الإنتاج في المصانع للعمل المستمر، مما يقلل استهلاك الطاقة لكل وحدة مُنتجة مقارنةً بالاستخدام المتقطع والمعتمد على الظروف الجوية لطاقة معدات البناء في الموقع والتدفئة المؤقتة. بالإضافة إلى ذلك، تقلل الألواح سابقة التصنيع ذات نوى العزل عالية الأداء من استهلاك الطاقة التشغيلية طوال عمر المبنى. يمكن للوح الحائطي مسبقة التصنيع ذو المواصفات الجيدة أن يقلل الطلب على طاقة التدفئة والتبريد بنسبة 20–40% مقارنةً بالتراكيب المبنية تقليدياً ذات الأداء الإنشائي المكافئ.
- تقليل نفايات المواد: يقلل القص الدقيق في المصنع من المخلفات إلى أقل من 5%، مقارنةً بنسبة 15–30% نفايات في البناء التقليدي في الموقع.
- توفير الطاقة التشغيلية: تقلل الألواح المعزولة عالية الأداء من طاقة التدفئة والتبريد في المبنى بنسبة 20–40% طوال عمر الهيكل.
- خيارات نوى قابلة لإعادة التدوير: نوى رغوة البولي إيثيلين تيرفثالات (PET) قابلة لإعادة التدوير بالكامل، وتقدم بعض الشركات المصنعة برامج استرداد لاستعادة اللوحات في نهاية عمرها الافتراضي.
- صفائح سطحية منخفضة المركبات العضوية المتطايرة: تطلق العديد من الصفائح السطحية لللوحات المركبة، بما في ذلك مواد GRP المطلية بالجل وال铝箔 المطلية بالبودرة، كميات ضئيلة من المركبات العضوية المتطايرة، مما يدعم معايير جودة الهواء الداخلي.
لا تزال قابلية إعادة التدوير في نهاية العمر الافتراضي تمثل تحدياً للصناعة. بينما يمكن إعادة تدوير بعض مواد النواة مثل PET وبعض صفائح الألومنيوم، فإن اللوحات المركبة التي تربط مواد مختلفة (مثل صفيحة GRP المرتبطة بنواة PU) يصعب فصلها وإعادة تدويرها اقتصادياً. يجب على المشترين الذين يولون أهمية لمبادئ الاقتصاد الدائري تحديد لوحات ذات هياكل من مادة واحدة أو التحقق من أن الشركة المصنعة تقدم برنامج استرداد أو إعادة تدوير. هذا مجال تتطور فيه الصناعة بنشاط، ويجب أن تعكس المواصفات أحدث بنية إعادة التدوير المتاحة في منطقة المشروع.
فحوصات الجودة في كل مرحلة
تقضي فحوصات الجودة المحكمة في المصنع عند كل مرحلة إنتاجية على عوامل الطقس وتباين عمالة الموقع وانحرافات القياسات التي تعيق البناء التقليدي — مما يوفر دقة أعلى وعدد أقل من العيوب الميدانية.
لماذا تستمر أسطورة "البناء المسبق = جودة أقل"
يدخل العديد من المشترين في مجال البناء المسبق التصنيع بحرف مسبق تكون قد ترسخت قبل عقود، عندما كانت وحدات الطراز المعياري المبكرة خشنة ومؤقتة وعرضة للتسرب. لا يزال ذلك التصور سائداً رغم أن أنظمة اللوحات والهياكل الحجمية الحديثة تُهندس وفق معايير نفسها أو أشد من المباني التقليدية. الحقيقة أن أرضية المصنع تزيل أكبر عوامل الإفساد النوعي في البناء التقليدي: المطر والرياح وتقلبات الحرارة وتباين مهارة العمال.
فهم أماكن حدوث فحوصات الجودة فعلاً — وما تلتقطه — هو أسرع طريقة للتمييز بين البناء المسبق التصنيع الجاد وبين السمعة التقليدية المتوارثة.
المرحلة 1: التحقق من المواد الخام الواصلة
تبدأ مراقبة الجودة قبل أن يلمس أي لوح خط الإنتاج. يتم التحقق من كل دفعة من رغوة النواة وصفيحة الغطاء والمادة اللاصقة والمادة السدّة مقابل ورقة المواصفات قبل إطلاقها إلى خط الإنتاج. هذا ليس مجرد تمرين إداري — إنه خطوة منع العيوب الأكثر فعالية في العملية برمتها.
- التحقق من كثافة اللب: يتم فحص لوحات نوى الرغوة (XPS, PET, PU, PVC) من حيث اتساق الكثافة، وهو ما يؤثر مباشرة على المقاومة الحرارية (قيمة R) وقوة الضغط. أي نواة تقل كثافتها بنسبة 5–10% فقط سيؤدي إلى تقويض أداء العزل والمتانة الهيكلية معاً.
- شهادة صفيحة الغطاء: يتم فحص أسطح GRP/FRP وصفحات CFRT وجلود الألومنيوم والوجهات الفولاذية من حيث تسامح السماكة، وال Finish السطحي، وسلامة طبقة الجل (حيث ينطبق). الأسطح الرقيقة أو غير المتساوية تؤدي لاحقاً إلى مخاطر الانفصال الطبقي.
- اختبار دفعات المواد اللاصقة والمواد السدّة: لا يُفتَرض قوة الربط — يتم اختبار كل دفعة لاصق لمقاومة القص والالتصاق ضد زوج الغطاء-النواة المحدد. عدم التطابق هنا هو السبب الرئيسي للانفصال الطبقي في الميدان.
المرحلة 2: فحوصات إنتاج اللوحات أثناء العملية
بمجرد اجتياز المواد للفحص، يُبنى اللوح تحت مراقبة مستمرة. على عكس البناء في الموقع حيث قد لا يُكتشف الخطأ إلا بعد أسابيع، خطوط المصنع مصممة للكشف الفوري والتصحيح الفوري.
- مراقبة عملية الشفاء والربط: بالنسبة لللوحات المركبة الحرارية الصلبة (GRP/FRP)، يتم تسجيل وقت التصلب ودرجة الحرارة والضغط لكل لوح. اللوحات غير المصلبة جيداً تتطور فيها روابط ضعيفة وأداء حريق منخفض؛ واللوحات المصلبة أكثر من اللازم تصبح هشة.
- الدقة الأبعادية: يتم قياس طول اللوح وعرضه وسماكته واستقامته مقابل الرسومات الهندسية. تلتزم التسامحات في خطوط التصنيع المسبق الحديثة عادةً بالاحتفاظ بـ ±1–2 مم للأبعاد الحرجة — أدق بكثير مما يمكن تحقيقه في موقع بناء تقليدي.
- سلامة ربط النواة بالسطح: يُستخدم اختبار النقر أو الفحص بالموجات فوق الصوتية للكشف عن الفراغات والمناطق غير الملتصقة أو إزاحة النواة قبل خروج اللوح من Presse. هذه العيوب الخفية شبه مستحيلة الاكتشاف بعد التركيب.
المرحلة 3: الفحص النهائي قبل الشحن
قبل أن يُعبّأ أي لوح للشحن، يخضع لفحص نهائي يتحقق من كل شيء بدءاً من Finish السطحي وصولاً إلى اكتمال التوثيق. هذا هو خط الدفاع الأخير ضد شكاوي الميدان.
- تدقيق بصري وأبعادي: يتم فحص كل لوح للبحث عن عيوب سطحية أو أضرار حافة أو توافق أبعادي. اللوحات التي لا تفي بالمواصفات تخضع لإعادة المعالجة أو الخردة — لا تُشحن أبداً.
- توثيق تصنيف الحريق والأداء: بالنسبة لللوحات sandwich المقاومة للحريق (نوى PIR، rockwool، PUR)، يتم مطابقة شهادات الاختبار وتقارير التصنيف مع كل دفعة. يجب على المشترين دائماً الحصول على بيانات أداء حريق قابلة للتحقق، وليس مجرد ادعاء.
- فحص التحضير والتغليف والشحن: يتم فحص اللوحات من حيث الدعم المناسب والتغليف والرص لمنع أضرار النقل. لوح يصل مشقوقاً أو مشوهاً قد فشل بالفعل في مراقبة الجودة، بغض النظر عن مدى حسن صنعه.
ما يعنيه ذلك لمشروعك
التأثير التراكمي لفحوصات الجودة المعتمدة على مراحل هو لوح يصل إلى الموقع جاهزاً للتركيب بأقل قدر من إعادة المعالجة. البناء التقليدي غالباً ما يكتشف مشاكل الجودة بعد فوات الأوان — جدار خارج عن العمودي، ولوحة سقف تتسرب، وأرضية تصدر أصواتاً. في البناء المسبق التصنيع، تُكشف هذه المشاكل وتُصحح قبل أن يغادر اللوح المصنع أبداً.
بالنسبة للمشترين B2B، ينعكس هذا مباشرة في أوامر تغيير ميدانية أقل وتكاليف عودة أقل وجدول زمني مشروع أكثر قابلية للتنبؤ. الانضباط المسبق لفحص متعدد المراحل هو ما يفصل نظام بناء مسبق التصنيع الذي يؤدي أداءه لعقود عن واحد يصبح مسؤولية.
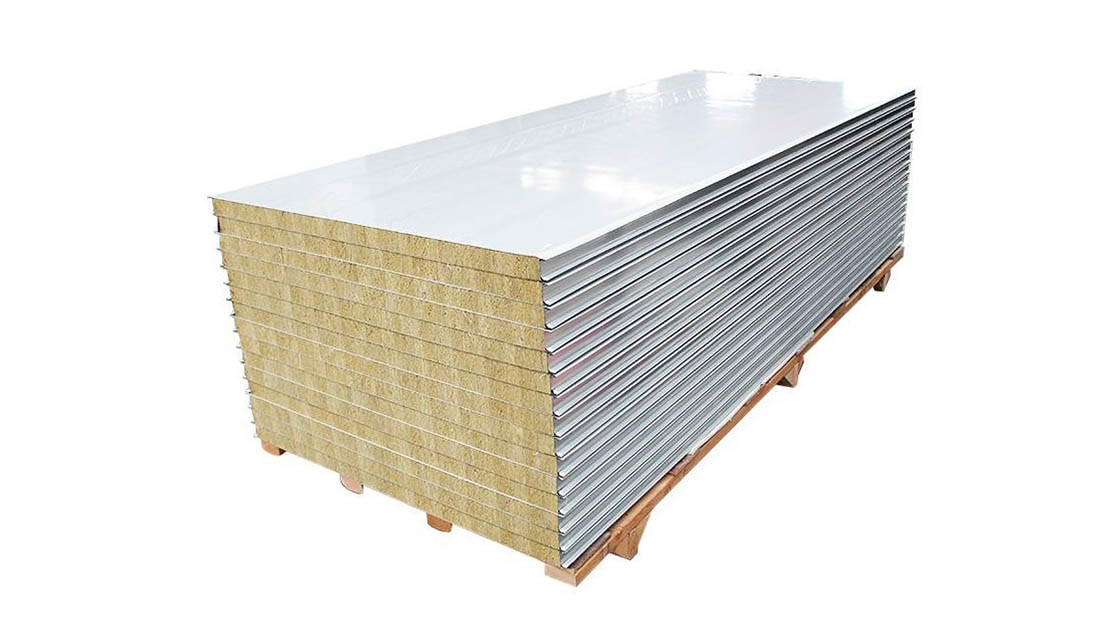
شحن المكونات إلى الموقع
تُشحن المكونات مسبقة التصنيع مكونة بالكامل من المصنع إلى الموقع، مع ضرورة تغليف مقوّى وتخطيط مسار متخصص للوحات بأبعاد فائقة لحماية السلامة الهيكلية أثناء النقل.
معايير تعبئة الألواح المركبة
تغادر لوحات sandwich والمكونات المبنية المركبة المنشأة التصنيع في تغليف واقٍ مصمّم للنقل. تُرصّ اللوحات القياسية مع مادة فاصل واقٍ بين كل وحدة لمنع خدوش السطح وأضرار الحافة. يجلس الحزمة بأكملها على قاعدة منصات خشبية أو فولاذية، ثم تُغطّى بأفلام stretch وواقيات الزوايا. تربط أحزمة النقل الثقيلة الحمولة لنقلها.
بالنسبة لللوحات sandwich المقاومة للحريق ذات نوى صوف矿 mineral أو PIR، يجب أن يحمي التغليف أيضاً من تسرب الرطوبة أثناء النقل. تعرض المياه يتلف أداء النواة قبل بدء التركيب حتى. تضيف الشركات المصنعة عادةً طبقة حاجزة للبخار داخل التغليف لللوحات الموجهة للمناخات الرطبة أو الشحن في حاويات مفتوحة.
لوجستيات اللوحات الضخمة
عندما تتجاوز أبعاد اللوحات مقاسات النقل البري القياسية، تتغير اللوجستيات بشكل ملحوظ. تحتاج الجدران أو كاسيتات الأرضيات الأطول من 12 متراً عادةً إلى تصاريح خاصة ودراسات مسار. تحتاج اللوحات نفسها إلى دعامات داخلية أو أقواس إطار مؤقتة تُضاف قبل التحميل لمنع الانحناء أو الانفصال الطبقي أثناء النقل. بدون هذا التقوية، يجعل الطابع خفيف الوزن للبناء sandwich المركب الأبعاد الطويلة عرضة لقوى الانحناء على أسطح الطرق غير المستوية.
- طول اللوح فوق 12 متراً: يتطلب دراسة مسار وتصاريح نقل خاصة في معظم المناطق
- الوحدات العريضة: قد تحتاج إلى مركبات مرافقة ونقل ليلي لتجنب قيود حركة الذروة
- تغليف مقوّى: أطر خشبية مخصصة أو إطارات فولاذية على شكل A تحمي حواف اللوح أثناء الرص على مقطورة Flatbed
مرونة سلسلة التوريد في البناء المسبق
قلق شائع بين المشترين هو ما إذا كانت سلاسل توريد المكونات مسبقة التصنيع هشة. الواقع أكثر تعقيداً. التصنيع خارج الموقع يقلل فعلياً الاعتماد على التسليمات Just-in-Time مقارنة بالبناء التقليدي، حيث تصل حرف متعددة بالترتيب وأي تأخير يتسلسل. الدمج المسبق التصنيع يعمل معظم العمل في بيئة مصنع خاضعة للرقابة، مما يعزل المشروع عن تأخيرات الطقس وفشل التنسيق في الموقع.
ومع ذلك، تواجه سلاسل توريد اللوحات المركبة ضغوطات خارجية. يمكن للرسوم الجمركية على صفيحات الفولاذ والألومنيوم المستوردة أن ترفع تكاليف لوحات sandwich ذات جلود معدنية. تشهد بعض المناطق تحوّل أنماط التزويد مع نقل مصنعي لوحات sandwich الإنتاج قرباً من أسواق النهاية لتجنب الرسوم عبر الحدود. يجب على المشترين تأكيد ما إذا كانت لوحاتهم المعروضة تستخدم نوى وصفائح مصادر محلية أم مواد مستوردة، لأن هذا يؤثر مباشرة على استقرار الأسعار.
تسلسل التحميل والفك في الموقع
عمليات الموقع الأكثر كفاءة تعامل تسليم اللوحات كعملية مرتّبة، وليس إيصالاً واحداً. تُفك حمولة اللوحات بالترتيب العكسي للتركيب — أي اللوحات الأخيرة تركيباً هي الأولى وصولاً إلى الموقع. هذا يلغي المعالجة المزدوجة، وهي سبب رئيسي لأضرار حافة اللوح أثناء التفريغ.
الشاحنات Flatbed ذات الرافعات الذيلية هي المعيار لتسليم اللوحات. يُحتفظ برافعة الرفع لوحدات الحجم أو كاسيتات الأرضيات الثقيلة. يجب على فرق الموقع تجهيز مناطق تفريغ محددة مسبقاً قبل وصول الشاحنة، مع أرض مستوية وأغطية أرض واقية لاستقبال لوحات غير مغلفة. لا يُترك اللوحات بدون غطاء طوال الليل أبداً، حتى إذا كان التغليف يدّعي مقاومة العوامل الجوية، حيث يمكن أن يؤدي التعرض الطويل للأشعة فوق البنفسجية إلى تدهور بعض نوى البوليمر وأسطح الجل فوق_time.
عوامل التكلفة في نقل المكونات
تتباين تكاليف النقل للمكونات مسبقة التصنيع بناءً على المسافة وأبعاد اللوحات وتوقيت التسليم. تتسع اللوحات القياسية بعرض 2.4 متر بسهولة على مقطورات Flatbed المحلية بأقل رسوم إضافية. اللوحات التي تزيد عرضها عن 3 أمتار أو طولها عن 14 متراً تفعّل أسعار الشحن بحجم فائق، مما قد يضيف 40 إلى 60 في المائة إلى تكاليف الشحن الأساسية. يتراوح شحن الحاويات الدولية لللوحات sandwich المركبة عادةً بين 1500 إلى 4000 دولار لكل حاوية 40 قدماً حسب ميناء المنشأ والوجهة، مع شحن لوحات النوى الرغوية بأوزان حجمية أعلى من بدائل الخلايا النحلية بسبب فروقات كثافة النواة.
يجب على مخططي المشروع مراعاة وقت النقل في الجدول الزمني العام. بينما يمكن لإنتاج المصنع أن يختصر مدة البناء في الموقع بنسبة 30 إلى 50 في المائة مقارنة بالطرق التقليدية، ينكمش هذا الميزة إذا تأخر تسليم المكونات. تنسيق جداول شحن اللوحات مع جاهزية الموقع — اكتمال الأساس، وصول الرافعة، وتخليص منطقة التفريغ — يضمن تحقيق ميزة السرعة للبناء المسبق التصنيع كاملة.
التجميع في الموقع
ضرورة الأساس: لا تسامح مع الخطأ
على عكس البناء التقليدي بالإطارات الخشبية، حيث يمكن غالباً «تعويض» أخطاء الأساس الطفيفة أو إصلاحها أثناء الإطار، يتطلب التجميع مسبق التصنيع استعداداً دقيقاً للأساس قبل وصول أي شاحنة. لأن المكونات مثل لوحات sandwich المركبة أو الوحدات الحجمية تُهندس بدقة tolerances في مصنع، يجب أن يتطابق أساس الموقع مع تلك المواصفات تماماً. فكر في الأمر كتجميع قطعة آلة عالية الدقة؛ إذا كان الأساس غير مستوٍ، سيفشل الآلية بأكملها في المحاذاة.
عدم إكمال «فحص الأساس قبل بدء التركيب» هو السبب الرائد للتأخيرات في الموقع. إذا أوّجه مسامير الربط بمسافة بضعة سنتيمترات، لا يمكن توصيل العناصر مسبقة التصنيع باهظة الثمن دون تدخلات مكلفة.
بالنسبة لمشرفي المشروع، هذا يُحدث انزياحاً لمنحنى المخاطر. بينما يكون تجميع المبنى نفسه سريعاً، يتطلب طور الإعداد مسحاً دقيقاً. ليس من النادر أن يستغرق تحضير الأساس وقتاً أطول من التركيب الفعلي للهيكل العلوي، خاصة عند استخدام لوحات sandwich المركبة ذات الحمولة الثقيلة التي تتطلب أنظمة ربط محددة لمواجهة أحمال الرياح وقوى القص.
تسلسل التجميع "من الخارج إلى الداخل"
أحد أهم الفروق التشغيلية في تجميع البناء المسبق التصنيع هو أسلوب التركيب «من الخارج إلى الداخل». في البناء التقليدي، يرتفع الإطار لكن المبنى يبقى مكشوفاً للعناصر لأسابيع، معرضاً الأعمال الداخلية للمطر والرياح. تعكس أنظمة البناء المسبق التصنيع هذه التدفق. الهيكل الخارجي — المكون من الجدران والسقف وغالباً كاسيتات الأرض — يتركّب أولاً لخلق غلاف مقاوم للعوامل الجوية فوراُ.
يتيح هذا النهج للحرف الداخلية (الكهربائيين، والسباكين، ومنهي finish) ببدء العمل في بيئة خاضعة للرقابة وجافة في وقت أبكر بكثير في الجدول الزمني. بحماية Interior منذ اليوم الأول، تصبح جداول المشروع قابلة للتنبؤ لأن تأخيرات الطقس مُقلصة إلى أدنى حد. هذا مفيد بشكل خاص لأنظمة لوحات sandwich المركبة، حيث تُركّب العزل والصفائح السطحية في المصنع؛ بمجرد تثبيت اللوح بمسامير، تكون الحائط مكتملاً essentially.
📋 تسلسل الرفع القياسي
- الخطوة 1: ثبت وحاذِ اللوح الزاوي الأول أو لوح الحائط. يُحسب وضع الرافعة بناءً على مركز ثقل اللوح، وهو مُحسّن في المواد خفيفة الوزن مثل لوحات sandwich ذات النوى الرغوية أو لوحات الخلايا النحلية.
- الخطوة 2: ادعم الهيكل مؤقتاً. بما أن القوة الكاملة لا تُحقّق حتى تُشدّ كل الاتصالات، فإن الدعامة المؤقتة ضرورية للسلامة.
- الخطوة 3: ثبّت اتصالات بين اللوحات. تستخدم الأنظمة الحديثة أقفال cam أو مسامير متخصصة تسحب اللوحات معاً لخلق ختم هوائي ومائي.
- الخطوة 4: أغلق المفاصل وال finish. بمجرد أن يكون الهيكل الهيكلي آمناً، تُطبّق أشرطة أو مواد سدّ weatherproofing على المفاصل لإتمام الغلاف.
النتيجة الرئيسية: الامتثال التنظيمي للبناء المسبق التصنيع ليس لغزاً; يعتمد على «الموافقة المسبقة». بينما يجب أن يستوفي المبنى النهائي كل الكودات المحلية، يقع العمل الشاق على الامتثال في طور الهندسة، لا طور البناء.
قلق رئيسي للمشترين هو ما إذا كانت الهياكل مسبقة التصنيع تستطيع التنقل عبر كودات البناء المعقدة. الحقيقة أن البناء المسبق التصنيع يتجاوز معايير الكود غالباً لأن بيئات المصنع تسمح برقابة جودة أشد من ظروف الميدان. ومع ذلك، طور التجميع في الموقع له نقاط تحقق امتثال محددة. سيركز المفتشون بشكل كبير على الاتصالات بين الوحدات أو اللوحات — كيف تُرسَخ إلى الأساس وكيف ترتبط ببعضها هيكلياً.
- السلامة الإنشائية: يتحقق المفتشون من أن اتصالات الموقع تطابق الرسومات الهندسية المختومة. بالنسبة لللوحات المركبة، يتضمن ذلك غالباً التحقق من متطلبات عزم ربط محددة على المسامير وجودة روابط اللصق.
- دمج سلامة الحريق: بينما قد تصل اللوحات بحصولها على تصنيف مقاومة للحريق، يجب أن تحافظ المفاصل بينها على تصنيف الحريق. غالباً ما يتضمن التجميع في الموقع تركيب مواد سدّ حريق في الفراغات بين اللوحات لمنع انتشار الدخان.
- توصيلات الخدمات: في البناء المعياري، يحدث «تزاوج» اتصالات الميكانيكية والكهربائية والسباكة (MEP) بين الوحدات في الموقع. تُفحص نقاط الاتصال هذه للتأكد من مطابقتها لمعايير السلامة.
لتخفيف المخاطر النظامية، تتعاون المشاريع الناجحة مع مسؤولي البناء المحليين مبكراً في طور التصميم. بعرض رسومات ورش تفصيلية وبيانات اختبار من طرف ثالث للمواد (مثل تصنيفات الحريق لنوى PIR أو Rockwool) قبل التسليم، يتحول الفحص في الموقع إلى تأكيد لعمل تمت الموافقة عليه مسبقاً، وليس مفاوضات.
السرعة واللوجستيات: الواقع الميداني
الميزة الأساسية للتركيب في الموقع هي السرعة. بينما قد يأخذ الإطار التقليدي أشهرًا، يمكن رفع غلاف مسبق التصنيع في أيام. ومع ذلك، هذه السرعة تتطلب لوجستيات من الدرجة العسكرية. يجب تنظيم الموقع لاستقبال المكونات بالترتيب الدقيق المطلوب. لا يمكنك رص وحدات بوزن 20 طناً في كومة عشوائية وتوقع الكفاءة; يحدد تسلسل التجميع جدول التسليم.
| عامل | البناء التقليدي في الموقع | التجميع المسبق التصنيع |
|---|---|---|
| الاعتماد على الأحوال الجوية | عالٍ. يتوقف العمل أثناء المطر أو البرودة الشديدة. | منخفض. يُغلق الغلاف بسرعة، محمياً الأعمال الداخلية. |
| مهارة اليد العاملة | نجارين وعاملين بالإطار عموميين. | فرق متخصصة مدربة على اتصالات النظام المحددة. |
| توليد النفايات | عالٍ. تتراكم المخلفات وقطع الفضلات ومواد التغليف يومياً. | أدنى حد. تصل المكونات مقطعة حسب الحجم؛ والنفايات تتكون أساساً من مواد التعبئة. |
| الرافعات والرفع | أدنى حد. تُرفع المواد بشكل فردي (قضبان/لوحات). | ثقيل. تتطلب الألواح أو الوحدات الكبيرة تخطيطاً كبيراً للرافعات. |
البناء المسبق مقابل التقليدي: المقايضات
ينقل البناء الصناعي العمل الحاسم خارج الموقع، مما يضغط الجداول الزمنية ويحسن اتساق الجودة—لكنه يتطلب إغلاق التصميم مبكراً، واستثماراً هندسياً مسبقاً، وتنسيقاً لوجستياً لا تتطلبه الأساليب التقليدية على الإطلاق.
السرعة: جداول زمنية متسارعة مع تحفظ
الميزة الأكثر ذكراً بشكل متكرر في البناء الصناعي هي ضغط الجدول الزمني. عندما تصل جزء كبير من المبنى إلى مرحلة الاكتمال داخل المصنع قبل وصوله إلى موقع العمل، يتحول الطور في الموقع من سباق طويل متسلسل إلى عملية تجميع مركزة. يمكن أن يسير العمل الأساسي بالتوازي مع تصنيع الألواح، مما يقضي على فترات الانتظار التقليدية التي تزيد من الجداول الزمنية للمشروع.
ومع ذلك، فإن أسطورة الجدول الزمني تستحق التدقيق. لا يضمن التصنيع المسبق تسريع التسليم universally. المشاريع التي تخضع لتغييرات تصميمية متأخرة، أو تواجه تأخيرات جمركية أو نقلية، أو تتطلب هندسة مخصصة خارج الوحدات المعيارية، يمكن أن تتآكل مزاياها الجدولية بشكل كبير. فائدة السرعة حقيقية لكنها مشروطة—تطبق بشكل أكثر موثوقية على الأنماط المتكررة ذات التجميد المبكر للتصميم وسلاسل الإمداد المنسقة جيداً.
الجودة: ميزة بيئة المصنع
تعرض الطقس هو أحد المصادر الأكثر استمرارية لتفاوت الجودة في البناء التقليدي. العزل المبلل بالمطر، وانحناء الأخشاب، ودورات المعالجة المتأخرة هي حقائق يومية يديرها فريق الموقع بأفضل ما يمكن. تزيل البيئة الخاضعة للتحكم في المصنع هذه المتغيرات تماماً. تُجمّع الألواح في ظل ظروف ثابتة من درجة الحرارة والرطوبة، مع تمسك القوالب والمثبتات المكونات في محاذاة دقيقة طوال عملية التصنيع.
يتيح هذا الإعداد الخاضع للتحكم أيضاً التحقق المنهجي من الجودة في كل مرحلة إنتاجية بدلاً من الاعتماد على فحوصات نهاية المهام التي غالباً ما تغفل الأخطاء المتراكمة. النتيجة هي منتج ذي اتساق بعدي محكم وعدد أقل من المكالمات التصحيحية في الموقع. ومع ذلك، لا تترجم جودة المصنع تلقائياً إلى الأداء الميداني—فمناولة الألواح، وحماية النقل، وممارسات التركيب في الموقع تبقى المحددات الحاسمة لجودة المبنى النهائية.
الاستدامة: تقليل النفايات وكفاءة المواد
تمثل نفايات المواد بند تكلفة وبيئي كبير في أي مشروع بناء. تختلف منهجيات التصنيع الصناعي في التعامل مع النفايات: تُقطع الألواح باستخدام أنماط تعشيش محسّنة، وتُتبع الفضلات ويُعاد استخدامها داخل المرفق، ويقلل طلب المواد بالجملة من مخزون الشراء الزائد الذي يتراكمه مواقع العمل بانتظام. الأثر الصافي هو كمية أقل بكثير من المواد تنتهي في مكبات النفايات.
إلى جانب النفايات، يهم تقليل الإزعاج في الموقع. يقلل مرور الشاحنات الأقل، وقصر فترات استئجار المعدات، وتقليل تسوية الموقع بشكل عام من البصمة البيئية أثناء مرحلة البناء. بعض المواد الأساسية المستخدمة في ألواح الساندويتش قابلة لإعادة التدوير أو تحتوي على محتوى معاد تدويره، مما يضيف بعداً استدامياً إضافياً نادراً ما يحققه عزل الحشو بالتجويف التقليدي. يتعزز حجة دورة الحياة أكثر عند النظر في أداء الطاقة—فتجميعات الألواح مصممة بدقة تقدم عادة أداءً حرارياً أكثر اتساقاً من البدائل المثبتة ميدانياً، مما يقلل من استهلاك الطاقة التشغيلية خلال عمر المبنى.
عدم مرونة التصميم: عقوبة التغيير المتأخر
هذه هي المقايضة التي تفاجئ معظم المشاريع. في البناء التقليدي، قد تعني التغييرات التصميمية المتأخرة إعادة توجيه عامل لقطع فتحة مختلفة أو إعادة وضع عارضة. في البناء الصناعي، يمكن أن يتطلب نفس التغيير إيقاف خط الإنتاج، وإعادة ضبط الثباتات، وإعادة هندسة الوصلات، وإعادة جدولة التسليمات—كل ذلك بتكلفة إضافية. كلما تم إغلاق القرار مبكراً، سارت العملية بسلاسة أكبر؛ وكلما تأخر تحديها، زادت العقوبة.
هذا القيد لا يعني أن المباني الصناعية تفتقر إلى التنوع التصميمي. إنه يعني أن التنوع يعمل بشكل أفضل عندما ينظم حول وحدات قابلة للتكرار ووصلات معيارية. الأشكال الهندسية غير المنتظمة للغاية، أو الواجهات المخصصة لفرد واحد، أو المشاريع التي يتوقع فيها العميل تكرار التصاميم خلال البناء تكون بشكل جوهري أكثر ملاءمة للأساليب التقليدية. فهم هذا الحد مبكراً يمنع أعمال إعادة العمل المكلفة ويحافظ على مزايا الجدول الزمني والميزانية التي صُمم من أجلها البناء الصناعي.
تكاليف الهندسة الأولية واعتماد اللوجستيات
صورة التكلفة الأولية للبناء الصناعي غالباً ما تبدو أقل ملاءمة من الأساليب التقليدية عند النظر إليها من خلال عدسة بند سطحي ضيقة. الهندسة المفصلة، وتصميم الوصلات، وإعداد المصنع، وتخطيط اللوجستيات تحمل جميعها تكاليف يوزعها البناء التقليدي بشكل مختلف أو يمتصها ضمن العمل الميداني. العملاء الذين يقيمون فقط سعر المادة لكل وحدة غالباً ما يفوتون الصورة المالية الأوسع، حيث يمكن لضغط الجدول الزمني، وفترات التمويل المحدودة، وانخفاض استهلاك العمالة أن تعوض الاستثمار التصنيعي الأولي الأعلى.
اللوجستيات تمثل اعتماداً حرجاً آخر. يتطلب نقل الألواح أو الوحدات الصناعية الكبيرة تقييم الطرق، ووضع الرافعات، وإدارة حركة المرور، والتنسيق مع السلطات المحلية. شريك لوجستي موثوق به ليس اختيارياً—إنه أساسي. المشاريع في المواقع النائية، أو المواقع ذات الوصول المقيد، أو المناطق ذات البنية التحتية للنقل المحدودة تواجه مخاطر وتكاليف لوجستية أعلى، والتي يمكن أن تضيق أو تلغي المزايا الاقتصادية للبناء الصناعي. لهذا السبب ينتمي تخطيط اللوجستيات إلى بداية أي مشروع صناعي، وليس كفكرة لاحقة.
تحديات تجهيز الموقع وتنسيق القطاعات
البناء الصناعي لا يلغي الحاجة إلى تحضير الموقع—إنه يغير ما يبدو عليه هذا التحضير. يجب أن تفي الأساسات بمواصفات tighter لأن الألواح مصممة لتطبيقات بعادية دقيقة. تحتاج مواسير المرافق، ومواقع الأنكر، والأسطح المستوية إلى دقة يسمح بها عمل الموقع التقليدي غالباً هامشاً أكبر. عندما لا تُستوفي هذه المتطلبات المسبقة، يتباطأ تركيب الألواح أو يصبح مستحيلاً، بغض النظر عن مدى جودة تصنيع المكونات.
التنسيق في الموقع ينتقل بدلاً من الاختفاء. يبني البناء التقليدي تفاعلات الحرف عبر أشهر؛ يجمع تركيب الصب الصناعيها في نافذة أقصر وأكثر كثافة. يجب أن يعمل مشغلو الرافعات، والرافعون، وفنيو الهياكل، ومربطو الميكانيكا والكهرباء والسباكة بتسلسل قريب مع أدنى تداخل. أي خلل في الجدولة أو التواصل بين هذه الحرف يخلق اختناقات فورية. يستفيد المشروع من سلطة تنسيق واحدة تفهم منطق التجميع ويمكنها إدارة الجدول الزمني المضغوط بفعالية.
عند تقييم البناء الصناعي مقابل التقليدي، انظر إلى ما هو أبعد من السعر الوحدوي. نمذج تكلفة المشروع الإجمالية بما في ذلك مدة التمويل، وساعات العمل، والتخلص من النفايات، وأعمال إعادة العمل المحتملة. تظهر قيمة البناء الصناعي الحقيقية غالباً في الجدول الزمني المضغوط والتفاوت الميداني المخفض، وليس في سعر ملصق المكونات الفردية.
افتراض أن البناء الصناعي يعني أرخص بشكل تلقائي هو الخطأ المالي الأكثر شيوعاً. يمكن للطريقة أن تقلل تكلفة المشروع الإجمالية من خلال ضغط الجدول الزمني وتقليل النفايات، لكن تكاليف الهندسة الأولية واللوجستيات حقيقية. المشاريع التي تتخطى التحليل المفصل لدورة الحياة غالباً ما تتخذ قرارات الشراء بناءً على بيانات تكلفة غير مكتملة.
| البعد | صناعي | تقليدي | الأثر الرئيسي |
|---|---|---|---|
| موقع البناء | خارج الموقع تحت تحكم المصنع (حتى اكتمال %٩٠ قبل التسليم) | بالكامل في الموقع من الأساسات إلى التشطيب | إنتاج مستقل عن الطقس مقابل حرف متسلسلة تتعرض للطقس |
| الجدول الزمني والوقت | أسرع بنسبة ٣٠-٥٠٪ في التجميع في الموقع; أعمال متوازية (الأساسات + التصنيع متزامنين) | مراحل خطية متسلسلة; تأخيرات تراكمية بين الحرف | إيرادات أسرع; فترة تمويل بناء أقل |
| مراقبة الجودة والدقة | دقة بعادية ±١ ملم; بروتوكولات مراقبة جودة مصنع قابلة للتكرار | دقة تعتمد على الموقع; عادة ±٥-١٠ ملم تباين | حوادث إعادة عمل أقل في الموقع; أداء tighter للوصلات والختم |
| هدر المادة | ~٢٠٪ نفايات أقل عبر القطع الدقيق، وتحسين الدفعات، وإعادة استخدام المواد في الورشة | نفايات قطع أعلى; مواد تالفة بسبب الطقس; buffers طلب زائد | تكاليف التخلص أقل; كربون متجسد أقل لكل متر مربع |
| الأداء الحراري (لب اللوح) | achievable ٠.٠٢٢-٠.٠٣٥ W/m·K مع لبائر PIR/PU/PET; سلامة طبقات متسقة | تركيب عزل متغير; جسور حرارية عند العوارض شائعة | قيمة R غلاف فائقة وأكثر قابلية للتنبؤ في تجميعات البناء الصناعي |
| مرونة التصميم | محسّنة للوحدات المعيارية; الأشكال المخصصة تتطلب إعادة ضبط | تعديل في الموقع غير محدود; أشكال مخصصة تنفذ بسهولة | يبرز البناء الصناعي في الأنماط المتسلسلة/المتكررة; التقليدي يناسب العمارة الفردية |
| هيكل التكلفة (منظور كلي) | تكلفة تصنيع أعلى مسبقاً; تعوّض بضغط الجدول الزمني، أيام GC أقل، تبديل تمويل مبكر | تكلفة مادة وحدوية أقل; عمالة أعلى، مدة أطول، تعرّض لمخاطر الطقس | مقارنة بنود سطحية مضللة; قيمة المشروع الإجمالية لصالح البناء الصناعي عندما يُ monetize الجدول الزمني |
| سلسلة التوريد واللوجستيات | يتطلب نقل منسق للpanels/units كبيرة; تخطيط المسار والرافعات أساسي | تسليم مواد just-in-time; وصول مركبات أصغر | البناء الصناعي يتطلب هندسة لوجستية مبكرة; التقليدي له وصول موقع أبسط لكن معالجة مواد أطول |
| قدرة تصنيف النار | تقدم نوى Rockwool تصنيفات ممانعة للحريق تتراوح بين 1-3 ساعات؛ بينما تُصنَّف ألواح PIR/PUR وفق شهادة التجميع | تصنيف النار يعتمد على تجميعات مطبقة ميدانياً; الاتساق يتفاوت حسب الحرفة | تجميعات نار معتمدة مصنعياً توفر أداءً موثقاً وقابلاً للتحقق |
| خيارات مادة النواة | XPS, PU, PIR, PET, PVC, PMI, Rockwool — قابلة للاختيار حسب فئة الأداء | عزل batt (صوف زجاجي/صخرى); تكامل لبّي محدود في تجاويف الجدران | البناء الصناعي يمكّن اختيار لبّي مُهندَس; التقليدي يعتمد على حشو التجويف مع تقليل التحسين |
| استجابة أمر التغيير | التغييرات المتأخرة مكلفة; يجب إغلاق التصميم قبل الإفراج عن التصنيع | تغييرات ميدانية accommodate بسهولة أكثر; إعادة تكوين تكيفية ممكنة | البناء الصناعي يكافئ تجميد التصميم المبكر; التقليدي يتسامح مع انحراف النطاق على حساب الجدول الزمني |
| القيود وحالات الحافة | تتحداها التضاريس القاسية، Ultra-high-rise، الأشكال غير المنتظمة للغاية، المواقع النائية مع قيود نقل | لا حدود هيكلية أو لوجستية للحجم; قابل للتطبيق عالمياً | النهج الهجين (panelized + تقليدي) غالباً ما تحسن المقايضة للمشاريع المعقدة |
الخلاصة
البناء الصناعي ليس مجرد بناء أسرع — إنه طريقة مختلفة جذرياً للتحكم في الجودة. اسحب ٩٠٪ من المبنى خارج الموقع ويتوقف الطقس عن dictate الجدول الزمني. ينخفض معدل العيوب لأن دقة المصنع تتفوق على الارتجال الميداني في كل مرة. المقايضة حقيقية: أنت tlock خيارات التصميم مبكراً، وشريك اللوجستيات يجعل أو يكسر الجدول الزمني. للمشاريع حيث ثقة الجدول الزمني والجودة القابلة للتكرار أهم من تحولات التصميم اللحظية، البناء الصناعي هو play الوحيد الذي can масштаба.
- تحقق من شهادات تصنيف النار لمورد panels قبل finalized التصميم
- أكد أن قيم العزل الحراري تتوافق مع target U-values على الورق، ليس فقط في brochures التسويقية
- ابنِ جدول التجميع حول shipping windows، وليس العكس
- تعامل فريق الهندسة لدينا كمورد تقني للأسئلة early-stage — لا التزام مطلوب
الأسئلة الشائعة
ما هو العمر المتوقع للهياكل الجاهزة؟
عادةً ما تحقق الهياكل الجاهزة سابقة التصنيع والمُصممة هندسياً بعناية والمُستخدمة للوحات الساندويتش المركبة عمراً خدمياً يتراوح بين 50 و100 عام، قابلًا للمقارنة بالبناء التقليدي. وتعتمد المتانة على اختيار المواد والطلاءات الواقية وممارسات الصيانة. ويضمن التصنيع الخاضع للرقابة في المصنع جودة مواد متسقة، مما يقلل من مخاطر التدهور على المدى الطويل المرتبطة بتباين ظروف التصنيع في الموقع.
كيف يتم شهادات الألواح المسبقة الصنع لمطابقة قوانين البناء؟
تُصدَّق الألواح المصنَّعة مسبقاً عبر التحليل الهندسي، والاختبارات المخبرية، وتفتيشها من جهات ثالثة للتأكد من مطابقتها لرموز البناء النافذة. توفِّر الشركات المصنِّعة الحسابات الإنشائية، ومعدَّات مقاومة الحريق، وبيانات الأداء الحراري، وتقييمات أحمال الرياح أو الأحمال الزلزالية المكيَّفة وفقاً لموقع المشروع. تراجع السلطات المحلية هذه الوثائق وقد تشترط إجراء فحص إضافي في الموقع أثناء التجميع للتأكد من مطابقة التركيب للأسس الهندسية.
هل الألواح السندويشية المركبة مقاومة للحريق؟
نعم، يمكن تصميم ألواح الساندويتش المركبة باستخدام مواد قلب مقاومة للحريق مثل البولي يوريثان الرغوي (PIR) والصوف الصخري، والتي توفر تصنيفات حريق معتمدة ومناسبة لمختلف التطبيقات البناءة. تختبر الشركات المصنعة الألواح لضمان توافقها مع معايير سلامة الحريق الإقليمية، بما في ذلك انتشار اللهب السطحي والسلامة الهيكلية تحت التعرض للحرارة. عند اختيار الألواح للتطبيقات الحساسة للحريق، من الضروري طلب شهادات أداء الحريق ذات الصلة والتأكد من أن تركيبة القلب والغلاف المختارة تلبي متطلبات الكود المحلي.
كيف يتعامل البناء المسبق مع المناطق الزلزالية؟
تُقلِّل الطبيعة الخفيفة لألواح الساندويتش المركبة الأحمال الزلزالية على هيكل المبنى، وهو ما يُعد ميزة في المناطق المعرضة للزلازل. تم تصميم اللوحات واختبارها لتحمل القوى الجانبية، وصُمِّمت أنظمة الربط لتستوعب الحركة الزلزالية. يدمج المهندسون الإنشائيون أنظمة الألواح المصنَّعة مسبقاً في استراتيجيات التصميم الزلزالي وفقاً للمعايير المعترف بها لضمان أداء التجميع الكامل بأمان تحت ظروف التحميل الديناميكي.
هل يمكن توسعة المباني الجاهزة أو تعديلها لاحقاً؟
يمكن توسيع المباني الجاهزة أو تعديلها في كثير من الأحيان، رغم أن النهج يعتمد على التصميم الأصلي وأنظمة التوصيل. تتيح الهياكل اللوحية تصنيع أقسام إضافية من الجدران أو الأسقف خارج الموقع ودمجها خلال مراحل التحديث. وقد تتطلب الوحدات المعيارية تخطيطاً أكثر دقة للإضافات الرأسية أو الأفقية نظراً لنقاط التوصيل الحجمية الخاصة بها. ويعزز التنسيق المبكر مع المصنع خلال مرحلة التصميم قابلية التكيّف مستقبلاً بشكل ملحوظ.
هل تُعد ألواح الساندويتش المركبة قابلة لإعادة التدوير عند نهاية عمرها الافتراضي؟
تختلف إمكانية إعادة التدوير حسب التركيبة بين المادة الأساسية والسطحية. توفر النوى البلاستيكية الحرارية مثل PET وPP إمكانات إعادة تدوير أفضل مقارنة بالبدائل الحرارية الصلبة. يعمل بعض مصنعي اللوحات على تطوير أنظمة لوحات قابلة لإعادة التدوير وبرامج استرداد لتدعيم أهداف البناء الدائري. يجب على المشترين الاستفسار عن خيارات نهاية العمر الافتراضي المتاحة للمواد المحددة في مشروعهم.
هل تلبي اللوحات المسبقة معايير كفاءة الطاقة؟
نعم، يمكن للوحات الساندويتش المركبة ذات النوى المعزولة مثل PU وPIR وPET أن تحقق قيم توصيل حراري منخفضة للغاية، غالباُ ما تتراوح بين 0.022 و0.035 واط/م.كلفن. يساعد هذا الأداء الهياكل على تجاوز متطلبات كود الطاقة الدنيا ويدعم أهداف المنازل السلبية ومباني صافي الصفر. يعد التفصيل المناسب لفواصل اللوحات والتخفيف من الجسور الحرارية أمراً أساسياً لتحقيق كامل إمكانات العزل في الغلاف المبني المكتمل.