
معظم مواقع مصانع ألواح المعدن المعزولة تبدأ بادعاءات التراث. ما تغفل عنه هي التفاصيل التي تحدد نجاح مشروعك أو فشله — ما إذا كان بإمكانهم بالفعل التصنيع وفقاً لمواصفاتك أم يدفعون فقط الألواح القياسية. في RaxPanel، تعلمنا من خلال سنوات من العمل المخصص أن قيمة R لكل بوصة هي نصف المعادلة فقط. النصف الآخر هو ضبط التسامحات. تحقيق ±1/8 بوصة عبر مسافة 40 قدماً يفصل بين لوحة تُركّب بنظافة وأخرى تتطلب تعديلات ميدانية — وتستهلك هوامش التسامح الخاصة بك.
ستتعلم كيفية التحقق من ملكية المصنع مقابل وضع شركة التجارة ومطابقة المواد الأساسية متطلباتك الحرارية ومتطلبات مقاومة الحريق. نستعرض أيضاً أمثلة مشاريع حقيقية — أجسام شاحنات مبردة, هوكل السفن, ألواح جدران مركبات الترفيه — حيث نوضح التحملات الدقيقة التي تتطلبها كل منها.
هل مصدرك موثوق؟ إليك كيفية التحقق
يمتلك المصنع الشرعي منشأته الإنتاجية، ويمكنه إثبات الإنتاج اليومي ببيانات قابلة للتحقق، ويحمل شهادات معترف بها من طرف ثالث، ويوفر تتبعاً كاملاً للمواد الخام. شركات التجارة والوسطاء عادة لا يمكنهم اجتياز أي من هذه الفحوصات.
قلق التحقق من المورد هو السبب الأكثر شيوعاً لتعطل مشاريع الألواح المعزولة المخصصة. لقد وقع المشترون ضحية لشركات تجارية تتظاهر بالمصانع، وألواح تفشل في عمليات تفتيش السلامة من الحرائق، ومواد أساسية لا تتطابق مع ما هو محدد على الورق. الفرق بين مصنع شرعي وبائع تجزئة ليس دقيقاً—إنه يظهر في الوثائق، والوصول إلى المنشأة، وأرقام الإنتاج القابلة للتحقق. فيما يلي الإطار الدقيق الذي نستخدمه للتحقق من شركائنا في سلسلة التوريد، وما يجب أن تطالب به قبل توقيع أي عقد تصنيع.
التحقق من ملكية المصنع مقابل وضع شركة التجارة
هذا هو المكان الذي يرتكب فيه معظم المشتريين خطأهم الأول المكلف. ستبدو شركة تجارية متطابقة على موقع إلكتروني. نفس صور المنتج، نفس النص الاحترافي، نفس الشهادات المفبركة. الطريقة الوحيدة لفصل مصنع حقيقي عن وسيط هي طرح ثلاثة أسئلة محددة ثم التحقق من الإجابات بشكل مستقل.
- اطلب ترخيص العمل وعنوان المصنع: اطلب العنوان المسجل بدقة لمنشأة التصنيع، وليس المكتب الرئيسي أو المستودع. قارن هذا العنوان على منصات تسجيل الأعمال الصينية مثل كيتشاشا أو Tianyancha. سيمتلك المصنع الشرعي كياناً مسجلاً في عنوان إنتاجي، وليس مجرد ترخيص تجاري.
- اطلب جولة فيديو مباشرة، وليس لقطات مُعدة مسبقاً: الجولات المصورة للمصانع المسجلة مسبقاً سهلة التكدس. اطلب اتصال فيديو مباشر حيث يمكن للشخص الذي يدلك عبر المنشأة أن يستجيب للأسئلة الطارئة في الموقع. إذا تجاهلوا أو أعادوا الجدولة مراراً أو قدموا فقط محتوى مسجلاَ، فهذا علامة حمراء.
- تحقق مما إذا كانوا يستطيعون تسمية معداتهم: المصنع الحقيقي يعرف مواصفات خطوط إنتاجه—نموذج معدات حقن الرغوة، قدرة مكبس التلبيد، أبعاد فرن المعالجة. سيعطي البائع إجابات غامضة أو يحيل إلى "فريق الهندسة لدينا".
ندير منشأة مصنع مملوكة ومشغلة مع أكثر من 15 عاماً من تاريخ الإنتاج المستمر. عند طلب العملاء منا التحقق من وضعنا التصنيعي، نقدم ترخيص العمل، ندعو إلى جولات فيديو مباشرة عبر أرضية الإنتاج، ونتشارك تفاصيل المعدات المحددة بما في ذلك خط إنتاج الألواح المركبة المتقدم القادر على تجاوز 1,700 متر مربع من الإنتاج اليومي. لا يمكن لأي وسيط أن ينتج ذلك المستوى من الشفافية التشغيلية.
تقييم طاقة الإنتاج ومقاييس الإنتاج اليومية
ادعاءات سعة الإنتاج هي أحد المقاييس الأكثر مبالغة فيها في صناعة الألواح المخصصة. قد يعلن مورد عن "إنتاج عالي الحجم" بينما يشغل فعلياً خط إنتاج صغير واحد بالكاد يواكب الطلبات القياسية. بالنسبة لمشاريع التصنيع المخصص—خاصة تلك التي تتطلب ميزات معقدة مثل الانحناءات العرضية، أو الأطراف بدون حدود، أو أنظمة الوصلات المزدوجة اللسان والمنفذ المحسّنة—فإن سعة الإنتاج اليومي تحدد مباشرة ما إذا كان جدولك الزمني واقعياً أم تخمينياً.
عند تقييم سعة مصنع، تحتاج إلى أرقام ملموسة، ليس وعوداً غامضة. اطلب إنتاجهم اليومي الموثق بالمتر المربع، وسقف الإنتاج الشهري، ووقت التسليم النموذجي للطلبات المخصصة. منشأة بخط إنتاج متقدم يتجاوز 1,700 متر مربع يومياً يمكنها التعامل مع الطلبات التجارية والصناعية الكبيرة دون التعاقد مع ورش طرف ثالث. هذا التمييز مهم للغاية لاتساق الجودة.
- الإنتاج اليومي بالمتر المربع: هذا هو المقياس الأصدق. يكشف ما إذا كانت المنشأة مصممة للطلبات التجارية أو محدودة بالدفعات الصغيرة. أي شيء أقل من 500 متر مربع يومياً يجب أن يثير أسئلة للمشاريع فوق 10,000 متر مربع.
- وقت تسليم الطلبات المخصصة: الألواح القياسية وألواح التصنيع المخصص كائنان مختلفان. اطلب وقت التسليم النموذجي للمواصفات المخصصة بما في ذلك الانحناءات العرضية، والأطراف بدون حدود، وأنظمة الوصلات المتخصصة. مصنع لا يستطيع إعطاؤك رقماً محدداً ليس لديه قدرة تصنيع مخصص.
- عمر المعدات وسجلات الصيانة: المعدات القديمة ذات الصيانة السيئة تنتج جودة ألواح غير متسقة. اسأل عن مدى حداثة ترقيات خطوط الإنتاج لديهم وما إذا كانوا يؤدون صيانة وقائية حسب جدول زمني.
اطلب رؤية جدول إنتاج حديث أو سجل شحن من آخر 30 يوماً. سيملك المصنع الشرعي سجلات موثقة للإنتاج اليومي، وتتبع الطلبات، وتواريخ الشحن. إذا لم يتمكنوا من إنتاج أمثلة حتى لو كانت مُعدلة، فادعاءاتهم بالسعة غالباً منتفخة.
التحقق من شهادات الجودة وإمكانية الوصول إلى مختبرات الاختبار
الشهادات ليست شعارات زخرفية. بالنسبة لألواح معدنية معزولة مخصصة، الشهادات المناسبة هي الفرق بين مشروع يجتاز التفتيش وآخر يتطلب إعادة تصميم مكلفة. امتثال NFPA 285 للسلامة من الحرائق، موافقة FM Global، GREENGUARD Gold لجودة الهواء الداخلي، آيزو 9001 شهادة ISO 9001 لإدارة الجودة، وعلامة CE للأسواق الدولية—كل منها يمثل عتبة اختبار محددة يجب على المصنع اجتيازها بشكل مستقل.
السؤال الحاسم ليس ما إذا كان المصنع يدعي امتلاك شهادات، بل ما إذا كان بإمكانه إنتاج الشهادات الفعلية وإظهار الوصول إلى مختبرات الاختبار. العديد من الموردين يدرجون شهادات على موقعهم الإلكتروني إما منتهية الصلاحية، تنطبق على فئات منتجات مختلفة، أو لم يتم التحقق منها من قبل الهيئة المصدرة. اطلب دائماً رقم الشهادة وقارنها في قاعدة البيانات الرسمية للمنظمة المصدرة.
- وثائق امتثال NFPA 285: هذا هو المعيار الذهبي لسلامة حرائق تركيب الجدران الخارجية في أمريكا الشمالية. تحقق من أن الشهادة تغطي تكوين اللوحة الذي تطلبه تحديداً، وليس مجرد اختبار تركيب جدار عام. مصنع اجتاز اختبار NFPA 285 أظهر أن تركيب لوحاته لن يساهم في انتشار الحريق.
- سجلات موافقة FM Global: موافقات FM هي من بين أكثر معايير الاختبار المستقلة صرامة في الصناعة. تحقق من أن الموافقة تغطي سمك اللوحة المحدد وتوليفة المادة الأساسية الخاصة بك. يضمن فريقنا الفني تقييم كل تكوين لوحة مخصص وفقاً لمتطلبات FM Global قبل بدء الإنتاج.
- صلاحية شهادة ISO 9001: توثق أن المصنع يشغل نظام إدارة جودة موثق. تحقق من أن الشهادة حديثة وتغطي موقع التصنيع المحدد الذي تطلب منه، وليس شركة أم أو منشأة شقيقة.
- الاختبار الداخلي مقابل الاختبار من طرف ثالث: المصنعون ذوو مختبرات الاختبار الخاصة يمكنهم إجراء فحوصات جودة روتينية أثناء الإنتاج واكتشاف العيوب قبل مغادرة الألواح للمنشأة. أولئك الذين يعتمدون كلياً على مختبرات طرف ثالث لكل اختبار يدخلون تأخيرات وفجوات جودة محتملة. اسأل عما إذا كانوا يجرون اختبارات داخلية وما المعلمات التي يراقبونها أثناء الإنتاج.
لا تقبل رقماً لشركة لا يمكنك التحقق منه بشكل مستقل. بعض الموردين يعيدون استخدام شهادات منتهية أو يقدمون وثائق من مختبرات اختبار لا ترتبط بالهيئة المصدرة. قارن دائماً على الموقع الرسمي لـ NFPA، FM Global، ISO، أو المنظمة المصدرة ذات الصلة قبل المضي قدماً.
طلب توثيق مصادر المواد الخام والقدرة على التتبع
جودة لوحتك النهائية تتحدد مباشرة بجودة موادها الخام. مصنع يستخدم رغوة أساسية غير موثقة أو خارج المواصفات، أو وجهات معدنية رديئة، أو أنظمة لاصقة غير مصدرة قد ينتج ألواحاً تبدو مقبولة عند التسليم لكنها تفشل في وقت مبكر في الميدان. التتبع هو أداتك الأساسية لضمان سلامة المواد من أرضية المصنع إلى موقع مشروعك.
يجب أن يكون كل مصنع شرعي قادراً على تقديم وثائق تظهر أصل موادهم الأساسية، ووجهاتهم المعدنية، وأنظمة اللاصقة، ومواصفاتها، ونتائج اختبارها. هذا يشمل أوراق بيانات سلامة المواد (MSDS)، وشهادات المطابقة من الموردين، وتقارير الاختبار الخاصة بكل دفعة. عند التوريد من الصين، هذه الوثائق حرجة بشكل خاص لأن تعقيد سلسلة التوريد يزيد خطر استبدال المواد دون إخطار.
- شهادات مادة النواة: بالنسبة لألواح اللب PU و PIR و XPS و Rockwool، اطلب شهادات موردي المواد الخام للمصنع وتقارير اختبار الدفعات. يجب أن تؤكد هذه الوثائق قيم المقاومة الحرارية، وتصنيفات أداء الحريق، ومواصفات الكثافة التي تتطابق مع متطلبات مشروعك.
- مواصفات الواجهات المعدنية: تحقق من الدرجة، نوع الطلاء، وسماكة وجهاتك المعدنية. فولاذ مجلفن، ألمنيوم، وفولاذ غير قابل للصدأ كلها تمتلك ملفات مقاومة تآكل مختلفة. اطلب تقارير اختبار مطحنة تؤكد أن مواصفات المادة تتطابق مع طلبك.
- وثائق اللاصقات والمواد السدادة: نظام الربط بين الواجهة واللب غالباً ما يكون الحلقة الأضعف في أداء اللوحة. اطلب أوراق بيانات فنية لللاصقات المستخدمة، بما في ذلك ظروف المعالجة، تصنيفات قوة القص، ونتائج اختبارات متانة طويلة الأمد.
- نظام تتبع الدفعة: مصنع ناضج يعين أرقام دفعات لشرائح المواد الخام ويتابعها خلال الإنتاج. هذا يسمح بتتبع أي مشكلة جودة إلى مادتها المصدر، وإذا لزم الأمر، احتوائها على طلبات محددة. اسأل عما إذا كانوا يحافظون على هذا المستوى من وثائق التتبع.
نطلب تتبعاً كاملاً للمواد الخام لكل طلب ننتجه. يفحص فريق الهندسة لدينا أن كل دفعة من رغوة اللب، والواجهة المعدنية، واللاصق تفي بمواصفاتنا قبل بدء الإنتاج، ونحافظ على وثائق كاملة لكل شحنة. هذا النظام سمح لنا بخدم مصنعي الموزعين في أكثر من 50 دولة بجودة متسقة وامتثال كامل للمعايير الدولية. عند طلب وثائق من أي مصنع، عامل استعدادهم وقدرتهم على تقديمها كمؤشر مباشر لنضجهم التشغيلي.
أي مادة قلب تناسب مشروعك؟
اختيار مادة القلب: مصفوفة قرار
بمجرد التحقق من المواد الخام وتوريدها، الخطوة الحرجة التالية هي اختيار المادة الأساسية المناسبة لتلبية متطلبات الأداء الخاصة بالمشروع.
اختيار المادة الأساسية المثلى للألواح المعدنية المعزولة (IMPs) يتطلب التنقل في مقايضة معقدة بين الكفاءة الحرارية، والامتثال للحريق، والمتانة الفيزيائية. بينما قيمة R غالباً ما تكون المقياس الأساسي، يعرف مديرو المشاريع ذوي الخبرة أن الاستقرار الحراري طويل الأمد ومقاومة الرطوبة حاسمان بنفس القدر لتكاليف دورة الحياة. يفرض الاختيار ليس فقط أداء الطاقة للغلاف المبنى ولكن أيضاً سرعة التركيب والتعقيد الهيكلي للإطار الداعم.
مقارنة الكفاءة الحرارية والاستقرار
الأداء الحراري ليس ثابتًا؛ بل يتطور خلال عمر اللوحة. تتميز قلوب الرغوة مثل البولي يوريثين (PU) والبولي إيزوسيانات (PIR) عادةً بقيم R أولية أعلى لكل بوصة مقارنة بالصوف المعدني، مما يتيح مقاطع جدران أرفع تعظيم المساحة الداخلية — وهو عامل حاسم في مرافق التخزين المبرد. ومع ذلك، تخضع هذه القلوب الرغوية لانحراف حراري مع انتشار غازات النفخ من الخلايا واستبدالها بالهواء.
في خبرتنا مع مشاريع التخزين المبرد فائقة الدقة، نأخذ بعين الاعتبار ما يُعرف بـ"قيمة R الشيخوخة" أثناء مرحلة التصميم لضمان بقاء المنشأة كفؤة تشغيليًا لسنوات بعد التركيب. في المقابل، لا تعتمد قلوب صوف الصخر على الغازات المحبوسة للعزل؛ فإن مقاومتها الحرارية تظل مستقرة مع الوقت. ومع ذلك، لمجاراة الأداء الحراري للرغوات عالية الكثافة، غالبًا ما تتطلب لوحات Rockwool زيادة في السُمك، مما يؤثر على التفاصيل الإنشائية والخدمات اللوجستية للنقل.
تصنيف الحريق والامتثال للكود
مواصفات السلامة من الحريق غالبًا ما تحدد اختيار المادة أكثر من تفضيلات الأداء الحراري. بينما توفر قلوب PU القياسية مقاومة حريق كافية للعديد من التطبيقات، تم تصميم قلوب PIR بهيكل كيميائي معدّل يوفر مؤشر أكسجين حدّي أعلى وتشكيل فحم محسّن أثناء الاحتراق. يجعل هذا من PIR المعيار الصناعي لمشاريع الجدران والأسقف المعمارية حيث يكون الامتثال الصارم لسلامة الحريق إلزاميًا.
بالنسبة للمشاريع ذات أكواد الحريق الأكثر تشددًا — مثل المباني الشاهقة، والأنفاق، والمنشآت الصناعية ذات الأحمال الحريقية العالية — غالبًا ما يكون Rockwool الحل الوحيد الممكن بسبب طبيعته غير القابلة للاشتعال. نضمن أن تكون لوحات PIR وRockwool مختبرة بدقة لتلبي معايير NFPA 285 وتحظى بموافقات FM Global. هذا التحقق ضروري لاجتياز عمليات التفتيش في الولايات التي تفرض اختبارات حريق صارمة لتجميعات الجدران الخارجية.
امتصاص الرطوبة ومقاومة البخار
تسرب الرطوبة هو القاتل الصامت لأداء العزل. عندما تمتص اللب الماء، يرتفع التوصيل الحراري له بشكل حاد، مما يفقد العزل فعاليته فعليًا وقد يؤدي إلى تآكل خفي للأغشية المعدنية. تتفوق XPS (البوليسترين المبسوط) في هذه البيئة بفضل هيكلها مغلق الخلايا ومقاومتها العالية للرطوبة، مما يجعلها مثالية لأجسام الشاحنات المبردة وتطبيقات الأرضيات أو المناخات شديدة الرطوبة حيث تكون مخاطر التكثف قصوى.
بينما تعتبر PU وPIR أيضًًا رغوات مغلقة الخلايا، فإن أداءها طويل الأمد ضد الرطوبة يعتمد بشكل كبير على سلامة أختام المفاصل وجودية حاجز البخار أثناء التصنيع. نستخدم أنظمة مفاصل مزدوجة متخصصة من اللسان والأخدود لتقليل الجسور الحرارية ومنع دفع بخار الماء. ومع ذلك، في التطبيقات التي قد تتعرض فيها اللوحة للماء السائل أو التشبع المباشر، توفر XPS ميزة متانة واضحة لا يمكن للقلوب الرغوية مجاراتها بدون إجراءات عازلة للماء كبيرة.
الكثافة والقوة الضاغطة وتحمل الأحمال
يجب أن يتماشى الكثافة الفيزيائية لمادة اللب مع المتطلبات الإنشائية للتطبيق. تعطي تطبيقات الجدران القياسية الأولوية لسهولة التثبيت الخفيفة الوزن، مما يسمح برغوات منخفضة الكثافة تعظيم الأداء الحراري دون وزن زائد. ومع ذلك، تتطلب سيناريوهات الأسقف والأرضيات قوة ضغط عالية لتحمل حركة المشاة، والمعدات، أو أحمال الثلوج.
عادةً ما توفر XPS قوة ضغط أعلى نسبيًا إلى سماكتها مقارنةً بـ PU أو PIR، مما يجعلها الخيار المفضل للأرضيات المرتفعة أو مناطق الحركة الثقيلة. بينما يعتبر Rockwool أعلى كثافةً وثقلًا، فإنه يوفر صلابة ممتازة تسهم في صلابة التركيب الإجمالية للوحة. يعدل فريقنا الهندسي مواصفات كثافة اللب بشكل روتيني — بدءًا من السُمك القياسي 2 بوصة وصولاً إلى التكوينات الثقيلة 8 بوصة — لضمان قدرة ركيزة اللوحة على تحمل الأحمال الإنشائية المحددة للمشروع دون هبوط.
| مادة القلب | الخصائص الرئيسية | سيناريو التطبيق الأمثل | ميزة الأداء | مواصفات Rax |
|---|---|---|---|---|
| PU (البولي يوريثان) | رغوة مصدرة عالية الكثافة توفر كفاءة حرارية ممتازة وسلامة هيكلية. | مرافق التخزين المبرد، والمباني التجارية، وجدران الصناعة العامة المطلوبة لعزل فعال من حيث التكلفة. | توازن مثالي بين الأداء الحراري والجدوى الاقتصادية؛ يقلل استهلاك الطاقة. | نطاق السُمك من 2 إلى 8 بوصات؛ قيم R تتراوح من R-5.5 إلى R-6.5 لكل بوصة. |
| PIR (بولي إيزوسيانات) | رغوة مصدرة متقدمة مع تحسين مقاومة الحريق مقارنةً بـ PU القياسي. | مشاريع الجدران المعمارية والأسقف التي تتطلب امتثالًا صارمًا لسلامة الحريق واستقرارًا حراريًا عاليًا. | تصنيف حريق فائق مع الحفاظ على الكفاءة الحرارية؛ يقلل المخاطر التشغيلية طويلة المدى. | متوافق مع NFPA 285؛ خيارات معتمدة من FM Global متاحة. |
| رغوة XPS (بولي ستايرين ممدد) | رغوة صلبة مغلقة الخلايا معروفة بقوة ضغط عالية ومقاومة للرطوبة. | أجسام الشاحنات المبردة، والمناطق ذات الرطوبة العالية، وتطبيقات الأرضيات المطلوبة لحماية المياه. | تحكم استثنائي في الرطوبة يمنع التكثف ويضمن متانة طويلة المدى في البيئات الرطبة. | قوة ضغط عالية؛ هيكل مغلق الخلايا مقاوم للرطوبة. |
| صوف الروك (الصوف المعدني) | ألياف صوف الصخر غير القابلة للاشتعال مع خصائص ممتازة لامتصاص الصوت. | مناطق الخطر العالي من الحريق، والمنشآت الصناعية، والطلاء الخارجي للجدران المطلوبة لأقصى سلامة. | لب غير قابل للاشتعال يوفر أعلى سلامة من الحريق ويقلل بشكل كبير من انتقال الضوضاء. | لب غير قابل للاشتعال; معتمد من GREENGUARD Gold. |
قدرات التصنيع التي تميز المصنعين المخصصين
الفرق بين المورد السلعي والشركة المصنعة المخصصة الحقيقية يتحدد بالقدرة على تنفيذ الانحناءات المعقدة، والحفاظ على دقة قطع بالميكرون، ودمج أنظمة المفاصل المخفية مثل block splines دون المساس بالسلامة الهيكلية.
القطع الدقيق وتصنيع الحواف بدون هوامش
في تطبيقات التخزين المبرد وغرف التنظيف عالية الأداء، يُعد شرط حافة اللوحة نقطة فشل حرجة. غالبًا ما يعتمد الصانعون القياسيون على قطع المقصلة البسيطة أو المناشير الميكانيكية، والتي يمكن أن تضغط مادة اللب أو تترك حواف خشنة تعرض الختم للخطر. تستخدم الشركات المصنعة المتخصصة آلات CNC متعددة المحاور لتحقيق أطراف متراصة. هذه العملية تقوم بقطع الجلود واللب في آن واحد، مما يضمن إنهاء مستوٍ وناعم يسمح بتركيب ضيق خالٍ من الفراغات.
دقة القطع تؤثر مباشرة على إحكام الهواء للهيكل النهائي. بينما قد تتراوح التسامحات القياسية في الصناعة حول ±2.0 مم، تحتفظ خطوط التصنيع المتقدمة باستمرار بتسامحات ضمن ±0.5 مم. هذا المستوى من الدقة ضروري لأنظمة الربط الخاصة حيث يمكن أن يمنع عدم تطابق حتى بالمليمتر تشابك آليات القفل، مما يؤدي إلى جسور حرارية وضعف هيكلي.
الانحناء العرضي والانحناء الهيكلي
أحد أوضح مؤشرات القدرة المتقدمة على التصنيع هو القدرة على تنفيذ الانحناء المستعرض — بثني اللوحة عبر عرضها وليس فقط طولها. هذا يتطلب فهمًا عميقًا للتفاعل المركب بين جلود المعدن ومادة اللب. عند بثني لوحة مستعرضًا، تتمدد الجلد الخارجي وتضغط الجلد الداخلي، مما يضع إجهاد قص كبير على اللب.
يفشل منتجو السلع هنا لأن تركيبات لاصقهم تفتقر إلى المرونة لتحمل هذا الإجهاد، مما يؤدي إلى تقشير أو تموج السطح. يختص الصانعون الخبراء بهندسة خطوط رابطة محددة واستخدام قلوب عالية الكثافة (مثل رغوات PU المتخصصة أو رغوات PET المعدلة) التي يمكنها الحفاظ على قوة القص أثناء عملية الانحناء. هذه القدرة تتيح إنشاء الأقواس، والحواف المستديرة، وأشكال مركبات الديناميكية الهوائية دون المساس بقيمة R للوحة أو صلادتها الهيكلية.
أنظمة الوصلات المتقدمة: دمج شفرات التداخل
تعقيد نظام مفاصل اللوحة غالبًا ما يفصل بين الألواح المعيارية modular من الحلول المهندسة. تقدم مفاصل block spline — حيث يتم إدخال “مفتاح”composite أو thermoplastic منفصل في أخاديد على ألواح متجاورة — أداء حراري أفضل ومحاذاة هيكلية مقارنة بأنظمة tongue-and-groove بسيطة أو cam-lock. ومع ذلك، يتطلب تصنيع هذه المفاصل دقة شديدة.
- الثبات الأبعادي: يجب أن يتطابق عمق الأخدود وعرضه تمامًا مع السبلة لتجنب "اللعب" في النظام، والذي يمكن أن يسبب تحول الألواح تحت التوسع الحراري.
- إدارة جسور الحرارة: يقوم الصانعون ذوو الطراز العالي بأتة مقعد السبلة لتقليل مساحة التماس بين الجلد الداخلي والخارجي، مما يقلل بشكل كبير من جسور الحرارة مقارنةً بالاتصالات المعدنية المعدنية القياسية.
- نقل الأحمال الإنشائية: يجب تصنيع السبلة من مواد ذات قوة ضغط عالية (مثل PVC الصلب أو composite مقوى بالألياف الزجاجية) لضمان أن حمل الأغشية الغشائية لغلاف المبنى يتم نقله بفعالية عبر المفصل.
تشكيل الدرفلة المخصص وتطوير الملفات
فرامل الألواح المسطحة، تعد القدرة على إنشاء ملفات mخصصة أساسية لتطبيقات معمارية وصناعية محددة. يتضمن ذلك تشكيل sheets المعدن roller إلى ترتيبات rib محددة قبل إلحامها بقلب العزل. يحافظ الصانع ذو القدرات القوية على مكتبة أداة roller-forming ولكنه يمتلك أيضًا الخبرة الهندسية لتطوير ملفات جديدة من الصفر.
هذا ذو صلة خاصة بالمشاريع المطلوبة أنظمة مثبتة مخفية متخصصة أو ظلال جمالية فريدة. يجب أن يضمن عملية التصنيع أن عمق الملف لا يُضعف استقامة اللوحة أو يسبب توزيع رغوة غير متساوٍ أثناء عملية lamination المستمرة. تستخدم الشركات المصنعة الرائدة أنظمة توجيه laser أثناء roller-forming للتأكد من أن اللوحة تظل مسطحة وصالحة هيكليًا عند إلحام الملف باللب، متجنبين تأثير "oil-canning" المرئي في التصنيع منخفض الجودة.
تجنب الصانعين الذين لا يمكنهم تقديم tolerances معتمدة لملفاتهم المخصصة. يمكن أن تمنع الاختلافات في عمق rib أو تباعده وضع gasket صحيحًا في التطبيقات المبردة، مما يؤدي إلى تسرب رطوبة كارثي وفقدان الطاقة.
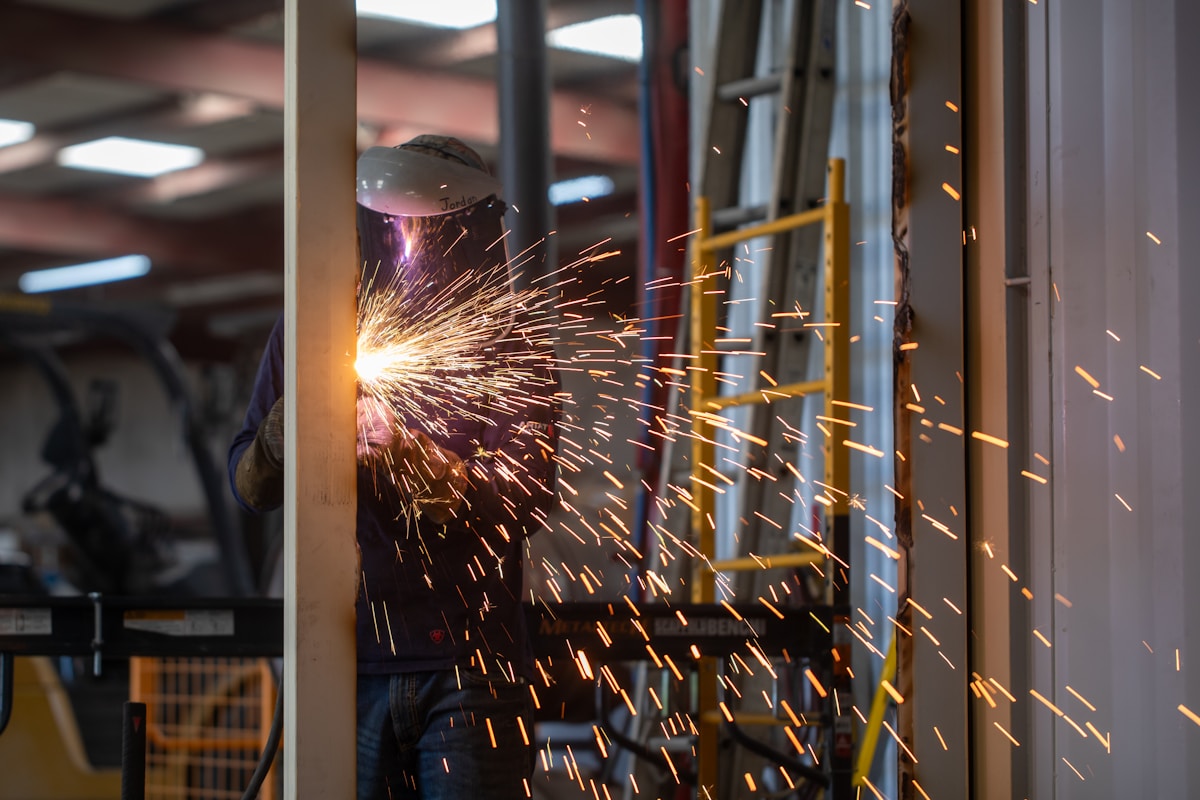
كيف يحول المصنعون التصاميم المخصصة إلى ألواح
تصنيع اللوحات المخصصة هي عملية ترجمة — تحويل النية المعمارية إلى تجمعات ألواح متوافقة مع الكود ومعتمدة هيكليًا عبر هندسة CAD، ومعالجة اللب، وتصنيع دقيق.
عندما يقدم المشتري تصميمًا مخصصًا — سواء كان لجسم شاحنة مبردة، أو نظام جدار RV، أو بدن سفينة بحرية — فإن المهمة الأولى للصانع ليست قطع المادة بل التحقق من الجدوى. يجب أن يصمد التصميم أمام تحليل الأحمال الإنشائية، ومحاكاة الأداء الحراري، وفحوصات الامتثال للحريق قبل إنتاج أي لوحة. هذا هو حيث تحدث معظم تأخيرات المشتريات، وفهم سير العمل أمر حاسم للمشترين الذين يحتاجون مشاريعهم في الجدول الزمني.
من CAD إلى الرسم الهندسي القابل للتصنيع
تبدأ مشاريع اللوحات المخصصة بملف تصميم — عادةً رسم CAD أو ورقة مواصفات مفصلة من فريق هندسة المشتري. يعيد مهندسو التصميم في المصنع هندسة هذا إلى مخطط إنتاج جاهز. يتحققون من أن كل بعد، تكوين مفصل، ونصف قطر ملف يدخل ضمن قدرات خط إنتاج لوحاتهم المركبة. بالنسبة للمشاريع المطلوبة هندسات معقدة — مثل ألواح أسقف RV المنحنية أو ملفات جسم شاحنة متشابكة — يقوم المهندسون بتشغيل تحليل العناصر المحدودة (FEA) لتأكيد أن اللوحة ستحتفظ بالسلامة الهيكلية تحت ظروف الإجهاد الواقعية.
أثناء هذه المرحلة، يتم تثبيت اختيار المادة. قد يحدد مشروع مخصص واحد أنواع ألواح متعددة: ألواح sendwitch GRP مع لب XPS للعزل الحراري، وألواح قرص العسل الألومنيوم للمقاطع الهيكلية الخفيفة الوزن، وألواح sendwitch CFRT للمناطق عالية الصدمات. يوازي فريق التصميم كل مواصفات لوحة مع مواد اللب والواجهات المتاحة على خط الإنتاج، يتأكد من أن أي مطلب مخصص لا يقع خارج مجموعة مواد المصنع — والتي تشمل رغوات PMI، PET، PU، PVC، وEPP، بالإضافة إلى facings من fibreglass، فولاذ، فولاذ غير صدأ، وAluzinc.
📋 سير العمل من التصميم إلى الإنتاج
- الخطوة 1 — مراجعة التصميم: يقدم المشتري رسومات CAD، ومتطلبات الأحمال، وأهداف الحرارة، ومواصفات تصنيف الحريق. يتحقق المهندسون من تطابقها مع قدرات التصنيع.
- الخطوة 2 — مطابقة المواد: يتم اختيار مواد اللب والواجهات من الخيارات المتاحة (XPS، PET، PU، PVC، PMI، قرص العسل PP، قرص العسل أرמיד، GRP، CFRT، ألومنيوم، فولاذ، فولاذ غير صدأ، Aluzinc).
- الخطوة 3 — محاكاة هيكلية: يؤكد FEA والنمذجة الحرارية أن تجميع اللوحة يلبي أهداف الحمل، قيمة R، والامتثال للحريق.
- الخطوة 4 — عينة نموذجية: يتم إنتاج لوحة نموذجية لموافقة المشتري قبل أعمال الإنتاج الكامل.
- الخطوة 5 — موافقة الإنتاج: بمجرد الموافقة على العينة، يتم جدولة خط الإنتاج للإنتاج الجماعي.
التسامحات الأبعادية في إنتاج الألواح المخصصة
تتطلب التصاميم المخصصة دقة لا تستطيع الألواح القياسية المتوفرة في السوق تقديمها. يمثل التolerance البعدي العامل الأهم في ضمان تلائم الألواح بشكل صحيح في الموقع — خاصة للتطبيقات مثل أجسام الشاحنات المبردة وزخارف المنازل المتنقلة حيث يمكن انحراف 2مم فقط عبر لوحة 2,000مم أن يسبب فشل إغلاق وجسور حرارية.
يحافظ الصانعون المحترفون على tolerances ضيقة عبر جميع أبعاد الألواح المخصصة. تتراوح نطاقات التسامح النموذجية للطول والعرض ±1.5مم لكل 1,000مم من طول اللوحة، بينما يُحافظ على تسامح السُمك ضمن ±1مم. تتحقق هذه التسامحات من خلال معدات قطع معايرة وعمليات machining بعد المعالجة، وليس بالاعتماد على مرحلة molding الضغط وحدها. بالنسبة لتنفيذ ملفات معقدة — مثل الحواف المتشابكة، وتوجيه القنوات للأسلاك، أو منحنيات نصف قطرها مخصصة — يستخدم المصنع أدوات CNC routing وقطع ملفات تعمل ضمن نفس نطاقات التسامح هذه.
- تحمل الطول: ±1.5مم لكل 1,000مم من طول اللوحة
- تحمل العرض: ±1.5مم لكل 1,000مم من عرض اللوحة
- تسامح السُمك: ±1مم عبر سطح اللوحة الكامل
- استواء السطح: ضمن 2مم على أي مسافة 1,000مم
- قوة التصاق اللب بالجلد: حد أدنى 0.3MPa التصاق قص، يتم التحقق منه من خلال اختبار التقشير
تنفيذ الملفات المعقدة
ليست كل الألواح المخصصة مستطيلات مسطحة. يطلب المشترون غالبًا ملفات بقنوات مدمجة، وتصاميم خطوات للدرزات المتداخلة، وأشكال حواف مخصصة لأنظمة تثبيت محددة، وأقسام منحنية لتطبيقات السفن أو RV. يتطلب تنفيذ هذه الملفات أن يجمع المصنع بين عمليات متعددة — molding الضغط للوحة الأساسية، يليها CNC routing للقنوات والفتحات، وفي بعض الحالات، تشكيل ثانوي للأقسام المنحنية.
على سبيل المثال، قد تتطلب لوحة جسم شاحنة مبردة قنوات رأسية مدمجة لتعزيز هيكلية، وإخاديد أفقية لوضع gasket إغلاق، و holes مثبتة بدقة — كل ذلك ضمن نفس تجميع اللوحة. يصمم فريق هندسة المصنع الأدوات وتسلسلات machining لضمان محاذاة كل ميزة بشكل صحيح. هنا تبرز خبرة الإنتاج: المنشأة ذات أكثر من 15 عامًا في تصنيع الألواح المركبة سيكون لديها مكتبات ملفات قياسية مثبتة وتسلسلات machining مجربة تقلل وقت التوصيل ومعدلات العيوب.
عند طلب عرض سعر للوحة مخصصة، قدم ملفات تصميمك بتنسيق CAD الأصلي (DWG، STEP، أو IGES)، وليس فقط صور PDF. تسمح ملفات CAD لمهندسي المصنع باستخراج أبعاد دقيقة، وتشغيل المحاكاة، وتوليد toolpaths CNC دون أخطاء قياس يدوي. يمكن أن يقلل هذا مرحلة التحقق من التصميم من 5–7 أيام إلى 1–2 يوم.
المعالجة الأساسية وتجميع الألواح
بمجرد finalized التصميم وإعداد الأدوات، تنتقل عملية التصنيع إلى معالجة اللب وتجميع اللوحة. يتم قطع مادة اللب — سواء XPS، PET، PU، PVC، PMI، EPP، MPP، قرص العسل PP، قرص العسل أرמיד، أو قرص العسل PC — إلى الأبعاد الدقيقة للوحة المحددة في المخطط الإنتاجي. بالنسبة لقلوب قرص العسل، فإن اتجاه الخلية ونمط bonding الورقة الطبقية حاسمان لضمان أن اللوحة تلبي قوة ضغطها المحددة.
ثم يتم laminating مواد الواجهة إلى اللب. بالنسبة لألواح sendwitch GRP وCFRT، يتضمن هذا وضع صفائح fibreglass أو continuous fibreglass reinforced thermoplastic فوق اللب، وتطبيق resin أو عوامل bonding thermoplastic، curing التجميع تحت درجة حرارة وضغط محددين. بالنسبة للواح المطلية بالألومنيوم والفولاذ، يتم bonding صفائح المعدن إلى اللب باستخدام أفلام لاصقة أو عمليات lamination مباشرة. يجب أن يكون خط bonding متسقًا عبر سطح اللوحة بالكامل لمنع التقشير — وهو failure mode شائع في الألواح المخصصة ذات التصنيع السيئ.
تحقيق خطوط إنتاج الألواح المركبة المتقدمة output يومي يتجاوز 1,700 متر مربع من مساحة اللوحة، مما يعني أن المصنع يمكنه التعامل مع الطلبات المخصصة الكبيرة دون المساس بـ quality control المطلوب لكل لوحة. المراقبة المستمرة لدرجة الحرارة، والضغط، ووقت cure أثناء lamination تضمن أن كل لوحة — سواء كانت sheet قياسي 2,440مم × 1,220مم أو لوحة مقطوعة مخصصًا LDL بدن سفينة — تلبي نفس المواصفة.
التحقق من الجودة قبل الشحن
قبل مغادرة الألواح المخصصة للمصنع، تخضع لسلسلة من فحوصات التحقق. يؤكد فحص الأبعاد أن كل لوحة تقع ضمن نطاقات التسامح المحددة. يتحقق اختبار قوة الالتصاق من أن التصاق اللب بالجلد يلبي متطلبات القص الدنيا. بالنسبة للواح المصنفة للحريق، تخضع العينات لاختبار NFPA 285 أو معايير أداء حريق مكافئة لتأكيد الامتثال. يتم التحقق من المقاومة الحرارية (قيمة R) من خلال مختبر testing، للتأكد من أن اللوحة تقدم أداء العزل المحدد في التصميم الأصلي.
لا تقبل أبدًا الألواح المخصصة بدون تقرير التحقق من الأبعاد وشهادة اختبار قوة الالتصاق. البعض من الصانعين ship panels تبدو صحيحة بصريًا لكن لها التصاق لب-جلد ضعيف أو variations سُمك تسبب فشل تركيب في الموقع. اطلب دائمًا تقارير اختبار طرف ثالث لتصنيفات الحريق والأداء الحراري قبل وضع طلب جملة.
التحقق من التصميم من خلال عيّنات النموذج الأولي
ينتج الصانعون الموثوقون عينة نموذجية قبل الالتزام بالإنتاج الكامل. تسمح هذه العينة للمشتري بالتحقق من الدقة البعدية،Finish السطحي، تنفيذ الملف، والجودة الإجمالية. بالنسبة للمشاريع المخصصة المعقدة — مثل نظام لوحة جدار RV كامل أو مجموعة جسم شاحنة مبردة — تمثل مرحلة النموذج حيث يتم تحديد أخطاء التصميم وتصحيحها قبل أن تصبح أخطاء إنتاج مكلفة. تنتج لوحة النموذج عادةً على نفس الخط وذات المواد نفسها للطلب الكامل، مما يجعلها representation موثوقة لما سيحصل عليه المشتري.
يجب أن تتضمن مراجعة النموذج fit check عملي. يجب على المشترين تجميع لوحات النموذج باستخدام طرق التثبيت والإغلاق المقصودة لتأكيد أن المفاصل تتماشى بشكل صحيح، والقنوات تتطابق، والتجميع Overall يتصرف كما هو متوقع. يكتشف هذا الخطوة مشكلات لا يمكن لمحاكيات CAD كشفها — مثل التداخل بين ملفات الألواح المتجاورة أو صعوبة تركيب الأختام في الزوايا الضيقة.
الشهادات ومعايير الجودة التي يجب البحث عنها
تعتبر تقارير الاختبار المعتمدة من طرف ثالث الدليل الوحيد الموثوق بالامتثال. carries self-certification خطر كبير لمشاريع التخزين المبرد والبناء التجاري.
موافقة FM Global: المعيار الذهبي للسلامة من الحرائق
يُعد اعتماد FM Approvals (Factory Mutual) أكثر تأكيد مستقل صارم لسلامة الحريق في صناعة الألواح المعزولة. بالنسبة لمرافق التخزين المبرد، والشاحنات المبردة، والمباني التجارية، يشير اعتماد FM إلى أن الألواح خضعت لاختبارات حريق شاملة تتجاوز متطلبات الكود الأساسية.
عند تقييم الشركات المصنعة، اطلب رقم اعتماد FM محدد وتحقق منه مباشرة في قاعدة بيانات FM Global. اللوحات الحائزة على تصنيف FM Class 1 أو علامة FM Approvals قد أثبتت مقاومة فائقة للحريق، بما في ذلك تصنيفات انتشار اللهب أقل من 25 وتصنيفات تطور الدخان أقل من 450.
- التحقق من قاعدة بيانات FM Global: اعرض رقم الاعتماد على fmglobal.com للتحقق من الحالة النشطة ونطاق التغطية
- تصنيفات درجة مقاومة الحريق: عادة ما تحقق اللوحات المعتمدة من FM تصنيفات مقاومة حريق مدتها ساعة إلى ساعتين اعتماداً على مادة اللب وسماكة التجميع
- الامتثال لـ NFPA 285: غالباً ما يتجاوز اعتماد FM متطلبات NFPA 285 لاختبار حريق الجدران الخارجية
تقارير تصنيف حرائق من طرف ثالث: ما وراء الاعتماد الذاتي
يوفر الاختبار المخبري المستقل بيانات أداء حريق موضوعية لا يمكن للمطالبات ذاتية الشهادة منافستها. تقدم الشركات المصنعة الموثوقة اللوحات إلى مرافق اختبار معتمدة مثل UL (Underwriters Laboratories) أو Intertek أو Warringtonfire للحصول على شهادة تصنيف الحريق.
تشمل معايير الاختبار الرئيسية المطلوب طلبها ASTM E84 (خصائص الاحتراق السطحي)، وASTM E2707 (اختبار الحريق واسع النطاق للوحات السندويتش)، وEN 13501-1 (التصنيف الأوروبي لمقاومة الحريق). يقيس كل معيار جوانب مختلفة من أداء الحريق، وسوف يوفر المنتجون الموثوقون تقارير من أطر اختبار متعددة.
لا تقبل تقارير اختبار الحريق الصادرة عن الشركة المصنعة دون التحقق منها. يعد الاختبار المستقل من مختبرات معتمدة (حاصلة على اعتماد ISO/IEC 17025) الدليل الوحيد الموثوق بأداء الحريق. اطلب دائماً رقم اعتماد مختبر الاختبار وتحقق منه بشكل مستقل.
معاملات التوصيل الحراري (قيمة k وقيمة λ)
يتطلب التحقق من الأداء الحراري بيانات موصلية حرارية مختبرة من طرف ثالث. تقيس قيمة ك (معامل الموصلية الحرارية) مدى جودة مقاومة المادة لتدفق الحرارة، معبراً عنها بـ W/(m·K) أو BTU·in/(h·ft²·°F). تشير القيم الأقل إلى أداء عزل فائق.
بالنسبة لللوحات المعدنية المعزولة، يجب اختبار الموصلية الحرارية في ظروف درجة حرارة محددة ذات صلة بتطبيقك. تتطلب ألواح التخزين المبرد الاختبار عند درجات حرارة تتراوح بين -40°C و0°C، بينما تحتاج تطبيقات الجدران الخارجية إلى الاختبار في الظروف المحيطة (23°C ± 2°C). اطلب تقارير الاختبار التي تحدد ظروف درجة الحرارة التي تم قياس الموصلية الحرارية تحتها.
- رغوة البولي يوريثان (PU): نطاق قيمة ك النموذجي 0.022–0.028 W/(m·K) عند 23°C
- رغوة البولي يوريثين (PIR): نطاق قيمة ك النموذجي 0.020–0.025 W/(m·K) عند 23°C
- XPS (البوليسترين المُدرَن): نطاق قيمة ك النموذجي 0.029–0.035 W/(m·K) عند 23°C
- رغوة PET (بولي إيثيلين تيريفثالات): نطاق قيمة ك النموذجي 0.030–0.038 W/(m·K) عند 23°C
يتم حساب المقاومة الحرارية (قيمة R) من الموصلية الحرارية وسماكة اللوحة. على سبيل المثال، توفر لوحة لب PIR سُمكها 50 مم بقيمة ك 0.022 W/(m·K) قيمة R تبلغ حوالي 2.27 m²·K/W (12.9 h·ft²·°F/BTU). اطلب دائماً حسابات الأداء الحراري بناءً على قيم ك المختبرة فعلياً، وليس تقديرات الشركة المصنعة.
بيانات قوة الشد والأداء الهيكلي
يعتمد السلامة الإنشائية لللوحات المعزولة على قوة ربط اللب بالجلد وأداء الشد العام للوحة. يختبر طرف ثالث أن الألواح يمكن أن تتحمل الأحمال الهيكلية دون تقشر أو فشل في اللب. اطلب تقارير اختبار قوة الشد وفقاً لـ ASTM C297 (طريقة الاختبار القياسية لقوة الشد المسطحة لتركيبات السندويتش) أو المعايير المكافئة.
تشمل المقاييس الهيكلية الرئيسية قوة الشد المسطحة (تقاس بـ psi أو MPa)، وقوة القص لمادة اللب، وقوة الربط بين الأغطية واللب. بالنسبة لتطبيقات التخزين المبرد، يجب أن تحافظ الألواح على سلامتها الهيكلية عند درجات الحرارة المنخفضة حيث تصبح المواد أكثر هشاشة.
- قوة الشد المسطحة: المتطلب الأدنى عادة 15 psi (0.1 MPa) لللوحات الهيكلية، وأعلى للتطبيقات الثقيلة
- قوة القص: تتراوح قوة قص اللب عادة من 50–200 psi اعتماداً على الكثافة ونوع المادة
- قوة الربط: يجب أن تتجاوز قوة التصاق اللب بالجلد 50 psi لأداء موثوق
شهادة ISO و CE: التحقق من إدارة الجودة
يشهد اعتماد ISO 9001 أن الشركة المصنعة تعمل تحت نظام إدارة جودة معتمد. بينما لا يضمن اعتماد ISO أداء المنتج، إلا أنه يشير إلى عمليات منهجية لمراقبة الجودة والتوثيق والتحسين المستمر. ابحث عن شهادات ISO الصادرة عن هيئات اعتماد معتمدة (وليست صادرة ذاتياً).
تدل علامة CE على الامتثال للمعايير الأوروبية لمنتجات البناء بموجب لائحة منتجات البناء (CPR) 305/2011. للن لوحات المعزولة، يتطلب اعتماد CE التقييم وفقاً للمعايير الموحدة مثل EN 14509 (لوحات السندويتش ذاتية الدعم) أو EN 13165 (ألواح البلاستيك الصلبة الحرارية). تتضمن علامة CE إعلان أداء (DoP) يحدد تفاعل الحريق والمقاومة الحرارية والخصائص الميكانيكية.
اطلب إعلان الأداء الكامل (DoP) لللوحات الحاصلة على علامة CE. يحتوي DoP على قيم مختبرة محددة لجميع الخصائص المعلنة، وليس فقط عبارات النجاح/الفشل. تحقق من أن رقم الهيئة المقررة على علامة CE يقابل هيئة مقررة فعلية (وليست الشركة المصنعة نفسها).
اختبار مقاومة الرطوبة وامتصاص الماء
تتطلب تطبيقات التخزين المبرد والجدران الخارجية ألواحاً ذات مقاومة موثقة للرطوبة. يتبع اختبار امتصاص الماء معايير مثل ASTM C272 (امتصاص الماء لمواد القلب الهيكلية الخلوية الصلبة) أو EN 826 (تحديد امتصاص الماء). تمنع معدلات امتصاص الماء المنخفضة تدهور اللب وفقدان الأداء الحراري والإضعاف الهيكلي مع مرور الوقت.
توفر الشركات المصنعة الموثوقة نتائج اختبار امتصاص الماء معبرة عنها كنسبة مئوية بالحجم أو الوزن. تظهر رغوات PIR و PU عادة امتصاصاً للماء أقل من 1.0% بالحجم، بينما يمتص XPS من 0.1–0.3% وتمتص رغوة PET من 0.2–0.5%. تشير معدلات الامتصاص الأعلى إلى مشاكل محتملة في الأداء طويل الأمد في البيئات الرطبة أو المبللة.
قائمة التحقق للمشتري الجاد
قبل الالتزام بمورد، تحقق من وجود الوثائق التالية وإمكانية التحقق منها بشكل مستقل:
- تقارير اختبار الحريق من طرف ثالث: من مختبرات معتمدة ISO/IEC 17025، محدداً معايير الاختبار والظروف
- تقارير اختبار الموصلية الحرارية: بقيم ك مقاسة عند درجات حرارة ذات صلة بالتطبيق
- بيانات الأداء الإنشائي: نتائج اختبار الشد المسطح، وقوة القص، وقوة الربط
- شهادة ISO 9001: صادرة عن هيئة اعتماد معتمدة، وليست معتمدة ذاتياً
- إعلان أداء CE: متضمناً رقم الهيئة المقررة وقيم مختبرة محددة
- نتائج اختبار امتصاص الماء: معبرة عنها كنسبة مئوية بالحجم أو الوزن
- أوراق بيانات سلامة المواد (MSDS): لجميع مواد اللب والمواد اللاصقة المستخدمة
يجب النظر إلى الشركات المصنعة التي لا تستطيع تقديم وثائق اعتماد مستقلة وقابلة للتحقق على أنها موردين عاليي المخاطر. تكلفة التحقق من الشهادات في البداية ضئيلة مقارنة بمخاطر تأخير المشروع أو فشل التفتيش أو الفشل المبكر للوحات في الموقع.
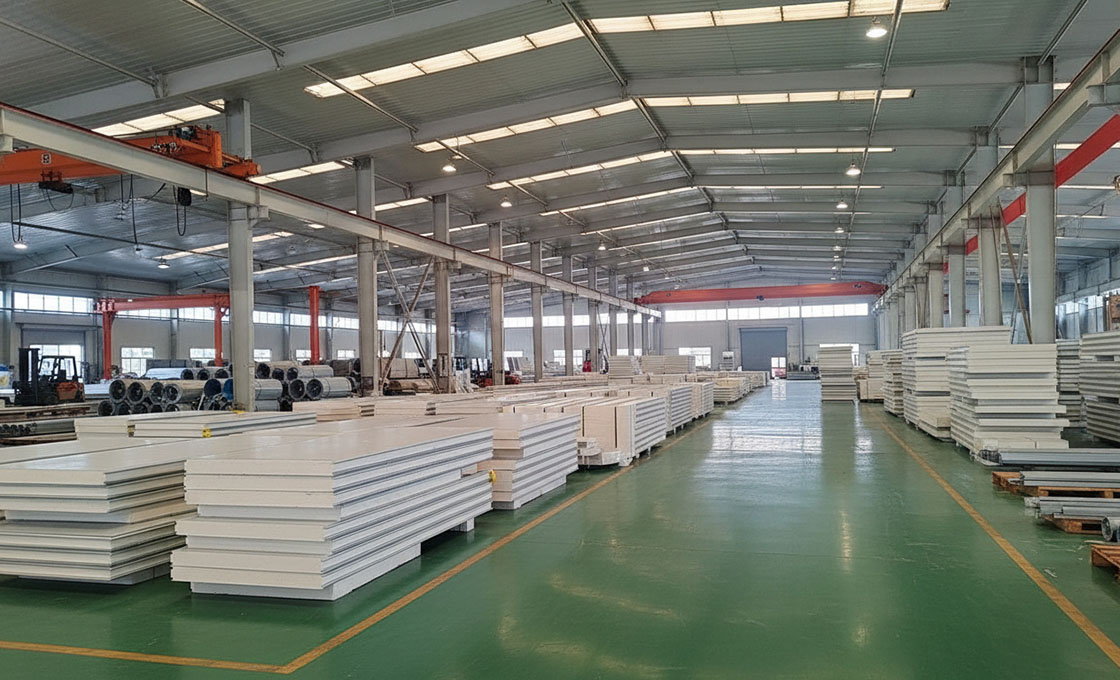
هل يستطيع المصنع التعامل مع جدولك الزمني ونطاقك؟
تقييم معدل الإنتاج والقدرة اليومية
تعتمد موثوقية الجدول الزمني على مقاييس الإنتاج اليومي، وليس فقط حجم المصنع. بالنسبة لتخزين التبريد التجاري أو البناء واسع النطاق، أعطِ الأولوية للشركات المصنعة القادرة على إنتاج يومي مستمر يتجاوز 1,500 متر مربع.
عند تقييم مصنع لمشروع واسع النطاق، تعتبر الوعود الغامضة بشأن "التسليم السريع"ธงاً أحمر رئيسياً. في صناعة الألواح المعدنية المعزولة، يمكن أن يعطل عنق الزجاجة الإنتاجي موقع عمل بأكمله، مما يكلف آلاف الدولارات من النفقات اليومية. يجب على المشترين طلب بيانات محددة بشأن الإنتاج اليومي بدلاً من حجم المنشأة الإجمالي. يُظهر المصنع الذي يشغل خط إنتاج متقدماً لللوحات المركبة مع مساحة إنتاج يومية تتجاوز 1,700 متر مربع الكفاءة المطلوبة لمواكبة الجداول الزمنية التجارية المتسارعة.
من الضروري التمييز بين السعة النظرية والتوفر التشغيلي الفعلي. قد تكون للمنشأة الآلات لتشغيلها على مدار الساعة، لكن إذا افتقرت إلى العمالة أو لوجستيات المواد للحفاظ على ذلك، فسوف تتضاعف أوقات التسليم. ابحث عن الشركات المصنعة ذات الخبرة الإنتاجية التي تزيد عن 15 عاماً. يشير هذا العمر الطويل عادة إلى سير عمل مصقول حيث يتم مزامنة استلام المواد الخام والتصنيع والتحميل لمنع توقف العمل.
التكامل الرأسي لسلسلة التوريد وتوفر المواد الخام
ترتبط قدرة الشركة المصنعة على التوسع ارتباطاً مباشراً بتحكمها في المواد الخام. تتطلب الألواح المعزولة مدخلات معقدة—أغلفة محددة (صلب، ألومنيوم، GRP)، مواد لاصقة، ومواد لب (PU، PIR، XPS، صوف معدني). إذا اعتمد المورد بشكل حصري على التسليمات في الوقت المناسب لهذه المكونات دون مخزون كبير في الموقع، فإن أي تأخير شحن واحد من موردك يصبح أزمتك.
تميل الشركات المصنعة ذات التكامل العميق للبحث والتطوير وحلول التصميم إلى الحفاظ على مستويات مخزون أفضل لمواد اللب المتنوعة. هذا أساسي للطلبات المخصصة. إذا كان مشروعك يتطلب لباً معدل الحريق محددًا أو غلافاً متخصصًا مثل البوليمر المقوى بالزجاج (FRP) لتحمل البيئات البحرية، فتحقق من أن المصنع يخزن هذه المواد بانتظام. تدير موردي الحجم العالي عادةً مخزонаً متنوعاً—بما في ذلك CFRT، ورغوة PET، وقلوب PU—لضمان أن التبديل من منتج قياسي إلى مواصفة مخصصة لا يعيد ضبط الساعة الإنتاجية.
بروتوكولات ضمان الجودة بسرعات عالية
السرعة لا أهمية لها إذا فشلت الألواح في تلبية اعتماد FM أو الامتثال لـ NFPA 285 عند الوصول. فخ شائع هو تدهور ضبط الجودة مع تسارع خطوط الإنتاج للوفاء بالمواعيد النهائية الضيقة. يجب على المشترين التحقيق في كيفية الحفاظManufacturer على الاتساق أثناء عمليات الإنتاج عالية الإنتاجية. يتضمن ذلك السؤال عن وتيرة تدقيقات الخط ومعايرة آلات اللتصنيع التلقائية.
- المراقبة الآلية: تحقق من أن خط الإنتاج يستخدم مجسات في الزمن الفعلي لمراقبة ضغط ودرجة حرارة اللصق، مما يضمن سلامة الالتصاق عبر كل متر مربع يتم إنتاجه.
- اختبار الدفعات: تأكد من أنه لكل طلب بالجملة، يتم سحب عينات اختبار تدمير والاحتفاظ بها للتحقق من الأداء الحراري (قيمة R) وقوة الربط الهيكلية.
- فحوصات التسامح: يجب أن تكون المرافق واسعة النطاق لديها قياسات آلية لسماكة اللوحة واستوائها. القياسات اليدوية غير كافية عند إنتاج آلاف الأمتار المربعة每日اً.
اللوجستيات وكفاءة التصدير العالمي
إن التعامل مع الحجم لا يتعلق فقط بالتصنيع؛ إنه يتعلق بإيصال المنتج إلى الموقع. بالنسبة للمشترين الدوليين، تعد خبرة الشركة المصنعة في لوجستيات التصدير بنفس أهمية آلاتها. سيكون لدى المورد ذو البصمة العالمية، الذي يخدم أكثر من 50 دولة ومنطقة، البروتوكولات الراسخة للتعامل مع المستندات المعقدة، والتخليص الجمركي، وتحسين شحنات الأحمال الثقيلة دون التسبب في تأخيرات.
اسأل الشركاء المحتملين عن كفاءة تعبئتهم للطلبات بالجملة. تستخدم الشركات المصنعة عالية السعة أنماط تحميل متخصصة لتحقيق أقصى استفادة من مساحة الحاوية مع حماية حواف اللوحات. إذا لم يتمكن المصنع من تقديم خطة تحميل مفصلة أو تقدير زمني لحجمك المحدد، فمن المحتمل أنه يفتقر إلى النضج اللوجستي للتعامل مع حجمك. علاوة على ذلك، تأكد من تقديمهم دعم على مدار 24 ساعة خلال نوافذ النقل لحل أي شذوذ جمركي أو شحن على الفور، مما يمنع البضاعة من الجلوس خاملة في الميناء.
📋 قائمة العناية الواجبة لتقييم النطاق
- الخطوة 1: اطلب الإنتاج اليومي النشط الحالي بالأمتار المربعة، وليس السعة القصوى النظرية.
- الخطوة 2: راجع سجلات المخزون الخاصة بموادهم الخام لتأكيد أنهم يمتلكون مواد اللب والجلد المحددة لمشروعك في المخزون.
- الخطوة 3: اطلب نسخة من قائمة فحص جودة الـ QC الخاصة بهم تحديداً لورش الإنتاج عالية الحجم.
- الخطوة 4: تحقق من تاريخ لوجستيات التصدير لديهم مع مشاريع مماثلة في الطن والوجهة.
ما الذي يدفع التكلفة النهائية حقاً؟
السعر الأدنى FOB غالباً ما يخفي أعلى تكلفة إجمالية عند الوصول. كفاءة اللوجستيات، واستغلال الحاويات، والتغليف الواقي يؤثر في الميزانية النهائية أكثر من سعر المادة الخام لكل متر مربع.
عند شراء الألواح المعدنية المعزولة (IMPs) أو ألواح السندويتش المركبة دولياً، نادراً ما يكون عرض السعر لكل متر مربع الذي يقدمه المصنع هو الرقم النهائي. يعرف مديرو المشاريع ذوي الخبرة أن سعر "FOB" (على ظهر السفينة) هو مجرد خط البداية. يتم تحديد التأثير المالي الحقيقي من قبل سلسلة اللوجستيات ومدى توافق مواصفات المنتج مع كفاءة الشحن. يمكن أن تكلف لوحة أرخص تشغل حيزاً مفرطاً أو تتطلب صندوق تعزيز في النهاية أكثر من منتج ممتاز محسن للحاويات.
لوجستيات الشحن: الوزن الحجمي مقابل الوزن الفعلي
في صناعة ألواح السندويتش، تحدد التكاليف الشحنية الحجم (CBM) بدلاً من الوزن فقط. بينما تقلل اللباب الخفيفة الوزن مثل رغوة PET أو قرص العسل PP من الوزن الإجمالي، إلا أنها لا تقلل بالضرورة من تكلفة الشحن إذا كانت سماكة اللوحة أو ارتفاع التكديس تستهلك مساحة الحاوية. تفرض شركات النقل البحري الشحن بناءً على المساحة التي تشغلها الشحنة؛ لذلك، تعد استراتيجيات التعبئة عالية الكثافة ضرورية. على سبيل المثال، تحسين أطوال اللوحات لتناسب بدقة في حاوية 40 قدم High Cube (40HQ)—مع تعظيم حوالي 76 متراً مكعباً من المساحة القابلة للاستخدام—هو الطريقة الأكثر فعالية لخفض التكلفة لكل وحدة.
كفاءة تحميل الحاويات والتخصيص
الأبعاد المخصصة لللوحات، بينما ضرورية لتصاميم معمارية محددة، غالباً ما تحمل عقوبات لوجستية خفية. تسمح الألواح ذات الحجم القياسي بـ "التشابك" أو التكديس المحكم، مما يقلل من هواء الفضاء المهدر. وعلى العكس من ذلك، تتطلب الأشكال المخصصة أو غير المنتظمة خطط تحميل متخصصة، غالباً تاركة فراغات غير قابلة للاستخدام في الحاوية. وهذا يزيد بشكل مباشر من تكلفة الوصول لكل متر مربع. علاوة على ذلك، يؤثر اختيار مادة الغلاف على كثافة التحميل؛ الأسطح الزلقة أو الملساء مثل FRP المطلي بالجل أو الألومنيوم تسمح بتكديس أكثر إحكاماً مقارنة بالمواد الخشنة، مما قد يسمح بشحن كمية أكبر من المواد في رحلة واحدة.
التغليف والحماية وخطر التلف
تمثل طريقة التغليف متغيراً كبيراً في التكاليف النهائية. بينما يكون لف البالت القياسي أرخص، فإنه يقدم حماية قليلة ضد صرامة النقل عبر المحيط أو المعالجة الخشنة في موانئ الوجهة. غالباً ما تتطلب ألواح السندويتش عالية القيمة أو الهشة، مثل تلك ذات اللمسات الحساسة أو قلوب رغوية خفيفة الوزن قابلة للهرس، صناديق خشبية معززة. على الرغم من أن هذا يضيف إلى الوزن الأولي وتكلفة التغليف، إلا أنه تأمين حاسم ضد الخسارة الكاملة للشحنة. يعد حساب نسبة تكلفة وفائدة الصندوق المعزز مقابل التغليف القياسي أمراً بالغ الأهمية لإدارة المخاطر.
التكاليف الإدارية والاستيراد المخفية
بالإضافة إلى الشحن المادي، غالباً ما تفاجئ الرسوم الإدارية واللوائح الجمركية فرق المشتريات. نادراً ما تكون هذه التكاليف مشمولة في عرض التصنيع الأولي لكنها غير قابلة للتفاوض عند الوصول. يعد فهم هذه البنود أمراً حاسماً للتنبؤ الدقيق بالميزانية.
- الرسوم الجمركية وضريبة القيمة المضافة: تختلف التعريفات بشكل كبير بناءً على تصنيف نظام HS (النظام المتسق) لمواد السندويتش. على سبيل المثال، قد تواجه الهياكل المحتوية على قلوب رغوية محددة معدلات رسوم جمركية مختلفة عن الألواح المعدنية الخالصة.
- رسوم الركود والاحتجاز: تفرض شركات الشحن هذه الرسوم عندما لا يتم استلام الحاويات أو إعادتها خلال الوقت المجاني المخصص. يمكن أن تسبب تأخيرات التخليص الجمركي، الناجمة غالباً عن وثائق غير صحيحة أو شهادات امتثال مفقودة، تراكم آلاف الدولارات في الرسوم.
- التعامل المحلي والتوصيل الأخير: بمجرد وصول الحاوية إلى الأرض، تتراكم تكاليف تفريغ الألواح الثقيلة عبر رافعة شوكة أو شاحنة، وكذلك النقل إلى الموقع النهائي. تتطلب الألواح الأثقل والأكثر كثافة معدات رفع أعلى قدرة، مما يزيد من تكاليف التعامل في الموقع مقارنة بالبدائل الخفيفة الوزن مثل ألواح CFRT أو قرص العسل.
أمثلة واقعية لمشاريع التصنيع المخصص
يسمح التصنيع المخصص للوحات المعدنية المعزولة بتجاوز العمارة الساكنة، حيث توفر أغلفة حرارية خفيفة الوزن وعالية القوة لبيئات النقل والمجالات البحرية ذات الضغوط العالية.
دراسة حالة لتصنيع هيكل شاحنة مبردة مخصصة
يتطلب تصنيع الألواح للنقل المبرد انحرافاً مميزاً عن معايير المباني الثابتة. تكمن التحدي الرئيسي في الموازنة بين الكفاءة الحرارية وقواعد الوزن الصارمة للبضائع. غالباً ما تستخدم الشركات نوامس البولي يوريثان عالية الكثافة (PUR) لتحقيق قيم R فائقة دون زيادة كبيرة في الوزن الإجمالي للمركبة. في تنفيذ نموذجي لطريق مقطورة بطول 53 قدماً، يركز التصنيع على تقليل الجسور الحرارية عند نقاط توصيل المفاصل.
يعطي المهندسون الأولوية لدمج أنظمة القفل الدوار أو مفاصل اللسان والأخ فيما يضمن ختم محكم للهواء أثناء الاهتزاز والانحناء المستمرين أثناء النقل. يعد التصميم الدقيق أمراً بالغ الأهمية هنا؛ حتى انحراف بميليومتر واحد في استواء اللوحة يمكن أن يتسبب في فشل ختم الحشوة، مما يؤدي إلى فشل سلسلة التبريد وتلف المنتجات.
- التركيب الدقيق للمفاصل: تُصنع الألواح بآليات تكافؤ مصممة لتحمل أحمال رياح تتجاوز 80 ميلاً في الساعة واهتزازات الطرق.
- متانة السطح: غالباً ما تُحدد الأغطية الخارجية بألومنيوم بسماكة 0.8 ملم إلى 1.0 ملم أو ببوليمر مقوى بالألياف (FRP) لمقاومة الصدمات من أرصفة التحميل.
- التحمل الأبعادي: تُحافظ تسامحات الطول والعرض ضمن +/- 1.0 ملم لضمان التركيب السلس على هيكل الشاحنة.
تنفيذ مواصفات ألواح جدران وسقف السيارة الترفيهية
تتطلب صناعة المركبات الترفيهية ألواحاً تقدم مستويات عزل سكني في ملف رفيع وخفيف الوزن. ينطوي التصنيع المخصص لجدران RV على عمليات لamination مستمرة حيث يتم ربط الأغطية المعدنية ونواة الرغوة والركيزة الداخلية في آن واحد تحت ضغط عالٍ. يعد هذا التدفق العام أساسياً لإنشاء الأسطح الخارجية الناعمة والمستوية المطلوبة للوصلات البيانية عالية الدقة، والتي تمثل جمالياً تسويقياً رئيسياً لـ RVs الحديثة.
تطرح ألواح الأسطح مجموعة مختلفة من متطلبات التصنيع. يجب هندستها لتحمل أحمال الثلوج الكبيرة مع الحفاظ على ختم محكم ضد الماء. غالباً ما تستخدم الشركات طاولات قطع آلية متخصصة لإنشاء هندسات سقف معقدة، مع دمج فتحات مقطوعة مسبقاً لهوات HVAC والفتحات skylights لمنع أخطاء الموقع التي قد تضعف غشاء مقاومة الماء.
- سمك الجدار: يُصنع عادة بين 25 ملم إلى 50 ملم لتعظيم مساحة المعيشة الداخلية مع الحفاظ على أداء حراري يتراوح بين R-12 إلى R-20.
- الانحناء بنصف قطر: تشكل آلات الانحناء الآلية القبعات الأمامية والخلفية إلى ملفات ديناميكية هوائية ناعمة، مما يقلل السحب أثناء السفر السريع على الطريق السريع.
- مقاومة الفصل الطبقي: تُصاغ المواد اللاصقة لتحمل دورات درجات الحرارة القصوى من -20°F إلى +120°F دون فشل في الرابطة.
مشروع تخصيص ألواح هيكل السفينة البحرية
تطبيق تقنية الألواح المعدنية المعزولة على البيئات البحرية، مثل زوارق العمل أو اليخوت الفاخرة، يتطلب حماية عدوانية ضد التآكل. غالباً ما يتم رفض الصلب المجلفن القياسي بدلاً من سبائك الألومنيوم البحرية (مثل 5052 أو 5083) التي توفر مقاومة عالية للتآكل بالمياه المالحة. غالباً ما تتضمن سير عمل التصنيع لهذه المشاريع mach닝 CNC مكثفاً لقص الفتحات المعقدة والبوابات ونقاط تركيب المعدات قبل الرغوة.
جانب حاسم من التخصيص البحري هو الربط الهيكلي للألواح بهيكل السفينة. على عكس المباني التي تعتمد على المسامير الميكانيكية، غالباً ما تستخدم تصنيعات البحرية مواد لاصقة هيكلية هجينة ممزوجة بالقطع أو المسامير لضمان بقاء الهيكل كتلة واحدة ومائية الاحكام تحت موجات التأثير ذات الضغوط العالية. أيضاً تعتبر finish السطح اعتباراً رئيسياً، وغالباً ما تتطلب دهانات بحرية متخصصة يمكنها تحمل التعرض لأشعة UV والرش الملحي دون تشقق.
- اختيار المواد: استخدام سبائك الألومنيوم مع المغنيسيوم لمنع التآكل النقطي بالمياه المالحة وتشقق التآكل الإجهادي.
- أنظمة الطلاء: تطبيق أنظمة طلاء إيبوكسي وبولي يوريثان متعددة المراحل تتجاوز 100 ميكرون سماكة فيلم جاف.
- سلامة الحريق: تُختار مواد النواة لتفي بمتطلبات codes السلامة من الحرائق الصارمة لمنظمة Maritime الدولية (IMO) لانتشار اللهب المنخفض وسُمّية الدخان.
سير عمل تصنيع التركيب الخارجي للمنزل المتنقل
في قطاع الإسكان المصنع، يُقاد سير عمل التصنيع بسرعة التجميع والكفاءة من حيث التكلفة دون التضحية بحماية الطقس. ينطوي التصنيع المخصص هنا على إنتاج ألواح بتنسيق كبير يمكنها تغطية مناطق جدارية خارجية كبيرة في رفع واحد، مما يقلل بشكل كبير ساعات العمل في الموقع. سير العمل مؤتمت للغاية، مع خطوط الملفوف التي تغذي الفولاذ مباشرة إلى خط الرغوة لإنتاج أطوال مستمرة يتم затем قطعها حسب الخطط المعمارية المحددة.
يتركز هدف رئيسي في هذا سير العمل على دمج "الظهور" أو خطوط الظل التي تعطي المنازل المتحركة جمالياً معمارياً حديثاً بدلاً من مظهر الصندوق الوظيفي. يستخدم الصناعون أدوات تشكيل باللف المتخصصة لإنشاء مفاصل lap تتصدى للماء بشكل فعال مع إخفاء المسامير. وهذا يضمن أن التبطين الخارجي يحافظ على سلامته ضد الرياح العالية، وهو مطلب شائع لوحدات الإسكان المنقولة إلى مناطق عرضة للأعاصير.
- إنتاج عالي الحجم: خطوط إنتاج مستمرة قادرة على تصنيع ألواح يصل طولها إلى 60 قدماً لتركيبات جدارية سلسة.
- تصميم متكافئ: حواف shiplap المكونة في المصنع تضمن تسرب الماء على الوجه الخارجي، مما يمنع التسلل خلف التبطين.
- مقاومة الصدمات: الأغطية الخارجية بسماكة gauge (غالباً فولاذ gauge 26-28) لمقاومة أضرار البرد والصدمات أثناء النقل إلى موقع التركيب.
| المشروع | الاستخدام | تصنيع حسب الطلب | الأداء الرئيسي |
|---|---|---|---|
| مركز زوار حديقة فان دوسن النباتية — فانكوفر، كولومبيا البريطانية | ثقافي مستدام | ثني منحني باتجاهين؛ نظام تثبيت مخصص 12,000 قدم مربع؛ تشطيب ألومنيوم مطحنة عادي | موفرة للطاقة؛ مقاومة للطقس؛ خفيفة الوزن؛ تفي بمعايير تحدي البناء الحي |
| إضافة كلية المجتمع بأوكلاند — ساوثفيلد، ميشيغان | مؤسسي تجاري | واجهة IMP ثنائية الزوايا بلونين؛ تكوين أفقي بأبيض عادي ومعدني؛ ألواح بتنسيق كبير بدون درزات | جمالية عالية التقنية؛ تركيب سريع؛ تقليل الجسور الحرارية مع نواة معزولة |
| منشأة تخزين بارد ومعالجة غذائية | تبريد صناعي | ألواح نواة PU/PIR بسمك 2-8 بوصات؛ مفصل لسان وأخ مزدوج؛ نهايات بدون حواف لختم محكم الهواء | قيم R تصل إلى R-8.0؛ متانة فائقة لحاجز البخار؛ يمنع التكثيف والعفن |
| تجميع متعدد الطوابق متوافق مع NFPA 285 | غلاف مبنى تجاري | تجميعات ألواح معتمدة من FM Global؛ خيارات نواة Rockwool وPIR؛ إعدادات معتمدة مقاومة للحريق | تفي بأكواد السلامة من الحرائق الصارمة؛ يتجنب إعادة التصميم المكلفة وفشل الفحص |
| مستودع صناعي بعزل كبير — ألواح +60 قدماً | تصنيع / لوجستيات | ألواح مفردة طويلة جداً يصل طولها إلى 60 قدماً؛ انحناءات مستعرضة للتحويلات والتشطيبات المخصصة | مظهر بدون درزات؛ مفاصل أقل؛ تركيب أسرع؛ صيانة طويلة الأمد أقل |
الخلاصة
التحقق من ملكية المصنع والوصول المباشر إلى مختبرات اختبار معتمدة يوفر لك الكوابيس القانونية المكلفة في المستقبل. لا تدع السعر الوحدوي المنخفض يتجاوز مواصفات السلامة الأساسية. يضمن اختيار مادة النواة الصحيحة بناءً على الامتثال لتصنيف الحريق ومتطلبات قيمة R الخاصة أن تبقى منشأتك عاملة وفعالة لعقود. يتطلب التصنيع المخصص هندسة دقيقة، وليس مجرد أبعاد ألواح قياسية.
- استشر فريقنا الهندسي حول مسائل الامتثال المعقدة لـ NFPA 285 قبل أن تحصّن رسوماتك المعمارية.
- قدم لنا مواصفات التصنيع المخصص للحصول على مراجعة فنية لالتقاط مخاطر الجسور الحرارية المحتملة في وقت مبكر.
- أرسل لنا الجدول الزمني المحدد لمشروعك حتى نتحقق من مواءمة قدرتنا الإنتاجية اليومية مع جدولك.
الأسئلة الشائعة
ما الفرق بين ألواح IMP والألواح العازلة التقليدية؟
تُصنع ألواح الـ IMP في المصنع كتجمعات كاملة ذات ألواح معدنية مُلصوقة بنواة رغوية، مما يضمن أداءً حرارياً متسقاً ومظهراً نهائياً. وغالباّ ما تتطلب الألواح المعزولة التقليدية تركيب العزل في الموقع، وهو ما قد يُحدث فراغات وجسوراً حرارية وتفاوتاً في الجودة. كما تُوفّر ألواح الـ IMP سرعة أكبر في التركيب مع حواجز جوّية مدمجة.
كيف تمنع الـ IMPs التكثف؟
تُستخدم ألواح IMPs عالية الجودة مع لب من الرغوة ذات الخلايا المغلقة ومقترنًا بحاجز بخاري مستمر على الجانب الدافئ من اللوحة، مما يمنع وصول الهواء الدافئ والرطب إلى نقطة الندى داخل تركيبات الجدار أو السقف. وتتميز ألواح RaxPanel بأنظمة توصيلات المحلب والريشة المزدوجة المحسّنة التي تعزز إحكام الغلق الهوائي وتقلل من خطر التكثف في البيئات ذات الرطوبة العالية أو غرف التخزين المبرّد.
هل تفي IMPs بمتطلبات كود الطاقة الحديث؟
نعم، يمكن للوحدات المركبة (IMPs) ذات النوى المصنوعة من البولي يوريثين (PU)، أو البولي يوريثان متقلص الحرارة (PIR)، أو البوليسترين الممدد (XPS) أن تتجاوز متطلبات كود الطاقة الحالي لمقاومة التوصيل الحراري في تركيبات الجدران والأسقف. تقدم RaxPanel ألواحاً بقيم R تصل إلى R-8.0، مما يدعم الامتثال للرمز الدولي لكود الطاقة (IECC)، ومعييار ASHRAE 90.1، ومعايير الطاقة الإقليمية الأخرى. يجعل منها خياراً قوياً للمشاريع التي تهدف إلى شهادات الكفاءة الطاقية.
كم تدوم ألواح المعدن المعزولة؟
يمكن أن تدوم ألواح IMP عالية الجودة ذات الأوجه المعدنية المطلية بـ gelcoat أو المطلىة من 30 إلى 50 عاماً بصيانة ضئيلة. تقاوم نواة الرغوة مغلقة الخلايا امتصاص الرطوبة ولا تتحلل بمرور الوقت، محافظة على الأداء الحراري طوال عمر اللوحة. التركيب السليم وختم المفاصل أمران حاسمان لتعظيم المتانة طويلة الأمد.
هل يمكن لألواح IMP تحمل الظروف الجوية القصوى؟
تُصنع ألواح IMP لتحمل الرياح القوية، وأحمال الثلوج الثقيلة، والتقلبات الحرارية الشديدة عند تحديدها بشكل صحيح. توفر الأغلفة المعدنية مثل الصلب المجلفن، والألومنيوم، والستانلس ستيل مقاومة إضافية للتآكل والصدمات. خضعت ألواح RaxPanel للاختبار والشهادة للبيئات القاسية، بما في ذلك التطبيقات البحرية والصناعية.
ما سمكات الألواح المتاحة عادة؟
تتراوح سمكات IMP القياسية من 2 بوصة إلى 8 بوصات، مع قيم R متناسبة حسب مادة اللب والكثافة. تُستخدم الألواح الأرق عادة للجدران الفاصلة الداخلية والتغطية الخفيفة، بينما تخدم الألواح الأعلى سماكة الجدران الخارجية والأسقف في المناخات الباردة أو التطبيقات عالية الكفاءة. يمكن أيضاً تحديد سمك مخصص لمتطلبات المشاريع الفريدة.