
Большинство сайтов производителей теплоизолированных металлических панелей начинают с утверждений о наследии. Что они умалчивают — так это детали, определяющие успех или провал вашего проекта: способны ли они реально изготовить по вашим спецификациям или просто тасуют стандартные панели. За годы кастомных заказов мы в RaxPanel убедились: R-значение на дюйм — лишь половина уравнения. Вторая половина — контроль допусков. Выдержка ±1/8 дюйма на протяжении 40 футов отличает панель, устанавливаемую без подгонки на месте, от той, что требует доработок на площадке и съедает вашу маржу.
Вы научитесь проверять, является ли производитель собственником завода или торговой компанией, и соотносить основные материалы этот параметр с вашими требованиями по теплоизоляции и огнестойкости. Мы также рассмотрим реальные примеры проектов — кузова рефрижераторных фургонов, корпуса морских судов, панелях стен автодомов — показывая точные допуски, которые требовал каждый из них.
Достоверен ли ваш производитель? Вот как проверить
Настоящий производитель владеет собственным производственным объектом, может подтвердить ежедневный объём выпуска проверяемыми данными, обладает признанными сертификатами независимых организаций и обеспечивает полную прослеживаемость сырья. Торговые компании и посредники, как правило, не проходят ни одну из этих проверок.
Беспокойство о проверке поставщиков — самая распространённая причина, по которой проекты по изготовлению термоизолированных панелей на заказ останавливаются. Покупатели уже сталкивались с тем, что торговые компании выдавали себя за заводы, панели не проходили пожарные проверки, а сердцевинные материалы не соответствовали указанным в документации. Разница между настоящим производителем и перепродавцом не sutilна — она видна в документах, доступе на объект и проверяемых показателях выпуска. Ниже приведена методика, которую мы используем для проверки собственных партнёров по цепочке поставок, и то, что вы должны потребовать до подписания любого договора на изготовление.
Проверьте, является ли производитель собственником завода или торговой компанией
Здесь большинство покупателей совершают свою первую дорогостоящую ошибку. Торговая компания на сайте будет выглядеть идентично. Те же фотографии продукции, тот же профессиональный текст, те же сфабрикованные отзывы. Единственный способ отделить настоящий завод от посредника — задать три конкретных вопроса и затем independently проверить ответы.
- Запросите свидетельство о регистрации предприятия и адрес завода: Попросите точный зарегистрированный адрес производственного объекта, а не корпоративный офис или склад. Сопоставьте этот адрес на китайских платформах бизнес-регистрации, таких как Qichacha или Tianyancha. Настоящий производитель будет иметь зарегистрированную компанию по адресу производства, а не только коммерческую торговую лицензию.
- Запросите видеоэкскурсию в реальном времени, а не заранее записанный материал: Заранее записанные туры по фабрике легко накапливаются. Запросите видеозвонок в реальном времени, где человек, демонстрирующий объект, сможет отвечать на внезапные вопросы непосредственно в цеху. Если они уклоняются, переносят встречу повторно или предлагают только записанный контент — это красный флаг.
- Проверьте, смогут ли они назвать своё оборудование: Настоящий производитель знает спецификации своей производственной линии — модель своего оборудования для инъекции пены, мощность ламинационного пресса, размеры сушильной печи. Посредник даст размытые ответы или перешлёт вопрос “нашей инженерной команде”.”
Мы располагаем собственным производственным объектом с более чем 15-летней историей непрерывного производства. Когда потенциальные клиенты просят нас подтвердить статус производства, мы предоставляем наше свидетельство о регистрации, приглашаем на живую видеоэкскурсию по производственному цеху и делимся конкретными сведениями об оборудовании, включая нашу продвинутую линию производства композитных панелей, способную обеспечивать выпуск более 1 700 квадратных метров в день. Ни один посредник не сможет обеспечить такой уровень оперативной прозрачности.
Оцените производственные мощности и суточные показатели выпуска
Заявления о производственных мощностях — один из самых часто завышаемых показателей в индустрии панельного производства на заказ. Поставщик может рекламировать “высокий объём выпуска”, фактически работая на одной небольшой производственной линии, которая barely успевает за стандартными заказами. Для проектов кастомного изготовления — особенно тех, что требуют сложных элементов, таких как трансверсальные изгибы, trimless ends или оптимизированные системы стыков «двойной шип-паз» — ежедневная производительность напрямую определяет, является ли ваш график реалистичным или спекулятивным.
Оценивая мощности производителя, вам нужны конкретные цифры, а не размытые обещания. Запросите их verified ежедневный объём выпуска в квадратных метрах, их monthly output ceiling и typical lead time для заказов на заказ. Объект с продвинутой производственной линией, превышающей 1 700 квадратных метров в день, способен обрабатывать крупные коммерческие и промышленные заказы без субподряда на сторонние мастерские. Это различие имеет огромную значимость для согласованности качества.
- Ежедневный выпуск в квадратных метрах: Это самый честный показатель. Он раскрывает, масштабирован ли объект для коммерческих заказов или ограничен небольшими партиями. Anything под 500 квадратных метров в день должно вызывать вопросы для проектов свыше 10 000 квадратных метров.
- Срок выполнения заказа на кастомную продукцию: Стандартные панели и кастомно изготовленные панели — это две большие разницы. Запросите их typical lead time на кастомные спецификации, включая трансверсальные изгибы, trimless ends и specialized joint systems. Производитель, который не может назвать вам конкретную цифру, не обладает capability кастомного изготовления.
- Возраст оборудования и записи о техническом обслуживании: Старое оборудование при плохом обслуживании даёт нестабильное качество панелей. Спросите, как недавно они обновляли свои производственные линии и выполняют ли они профилактическое обслуживание по расписанию.
Попросите показать недавний производственный график или журнал отгрузок за последние 30 дней. Легитимный производитель будет иметь документальные записи о daily output, отслеживании заказов и датах отгрузки. Если они не могут предоставить даже redacted примеры, их заявления о мощностях, скорее всего, завышены.
Проверьте сертификаты качества и доступ к испытательным лабораториям
Сертификаты — это не декоративные значки. Для кастомных термоизолированных металлических панелей правильные сертификаты — это разница между проектом, который проходит инспекцию, и тем, который требует дорогостоящего redesign. Соответствие NFPA 285 по пожарной безопасности, одобрение FM Global, GREENGUARD Gold для качества воздуха в помещениях, ISO 9001 по менеджменту качества и маркировка CE для международных рынков — каждый из них представляет собой specific testing threshold, который производитель должен independently пройти.
Ключевой вопрос заключается не в том, заявляет ли производитель о наличии сертификатов, а в том, может ли он предъявить actual certificates и продемонстрировать доступ к испытательным лабораториям. Многие поставщики размещают на своём сайте сертификаты, которые либо истекли, либо относятся к другим категориям продукции, либо никогда не были verified выдавшей организацией. Всегда запрашивайте номер сертификата и cross-check его в официальной базе данных сертифицирующей организации.
- Документация о соответствии NFPA 285: Это золотой стандарт пожарной безопасности exterior wall assembly в Северной Америке. Убедитесь, что сертификат конкретно покрывает конфигурацию панели, которую вы заказываете, а не просто generic wall assembly test. Производитель, прошедший тестирование NFPA 285, продемонстрировал, что его panel assembly не будет способствовать распространению огня.
- Записи об одобрении FM Global: FM Approvals — одни из самых rigorous independent testing standards в отрасли. Проверьте, что одобрение покрывает вашу конкретную толщину панели и комбинацию сердцевинного материала. Наша техническая команда гарантирует, что каждая конфигурация кастомной панели оценивается на соответствие требованиям FM Global до начала производства.
- Действительность сертификации ISO 9001: Это certifies, что производитель работает с документированной системой менеджмента качества. Убедитесь, что сертификат current и покрывает specific manufacturing location, с которого вы заказываете, а не материнскую компанию или дочернее предприятие.
- Собственное versus стороннее тестирование: Производители со своими собственными испытательными лабораториями могут выполнять routine quality checks во время производства и выявлять дефекты до того, как панели покинут объект. Те, кто полностью relies на сторонние лаборатории для каждого теста, сталкиваются с задержками и potential quality gaps. Спросите, проводят ли они internal testing и какие parameters они мониторят во время производства.
Никогда не принимайте номер сертификата, который вы не можете independently verify. Некоторые поставщики повторно используют истёкшие сертификаты или предоставляют документы из испытательных лабораторий, не связанных с сертифицирующим органом. Всегда делайте cross-reference на официальном сайте NFPA, FM Global, ISO или соответствующей сертифицирующей организации прежде чем продолжать.
Запросите документацию по поставкам сырья и прослеживаемость
Качество вашей готовой панели напрямую определяется качеством её raw materials. Производитель, использующий unverified или off-specification core foam, inferior metal facings или uncertified adhesive systems, может выпускать панели, которые выглядят приемлемо при доставке, но prematurely failing в эксплуатации. Прослеживаемость — ваш primary tool для обеспечения integrity materials от заводского пола до строительной площадки.
Каждый легитимный производитель должен быть в состоянии предоставить documentation, показывающую происхождение, спецификации и результаты тестирования их core materials, metal facings и adhesive systems. Это включает material safety data sheets (MSDS), supplier certificates of conformity и batch-specific test reports. При sourcing из Китая эта документация особенно critical, поскольку сложность цепочки поставок увеличивает риск material substitution без уведомления.
- Сертификаты на материал сердечника: Для панелей с сердцевиной из PU, PIR, XPS и Rockwool запросите сертификаты raw material supplier производителя и batch test reports. Эти документы должны подтверждать thermal resistance values, fire performance classifications и density specifications, которые соответствуют требованиям вашего проекта.
- Спецификации металлической облицовки: Проверьте grade, coating type и thickness вашей металлической облицовки. Oцинкованная сталь, алюминий и нержавеющая сталь имеют разные corrosion resistance profiles. Запросите mill test reports, подтверждающие, что спецификации материала соответствуют вашему заказу.
- Документация на клеи и герметики: Система bonding между облицовкой и сердцевиной часто является weakest link в производительности панели. Запросите technical data sheets для используемых клеев, включая их cure conditions, shear strength ratings и long-term durability testing results.
- Система batch traceability: Зрелый производитель присваивает batch numbers партий сырья и отслеживает их через всё производство. Это позволяет любой quality issue проследить до её source material и, при необходимости, изолировать до specific orders. Спросите, ведут ли они такой уровень traceability documentation.
Мы требуем full raw material traceability для каждого заказа, который мы производим. Наша инженерная команда проверяет, что каждая партия core foam, metal facing и adhesive соответствует нашим спецификациям до начала производства, и мы ведём complete documentation на каждую поставку. Эта система позволила нам обслуживать manufacturers и distributors более чем в 50 странах с consistent quality и полным compliance с международными стандартами. Когда вы запрашиваете документацию у любого производителя, относитесь к их willingness и ability предоставить её как прямому индикатору их operational maturity.
Какой материал сердцевины подходит для вашего проекта?
Выбор материала сердцевины: матрица принятия решений
После верификации и выбора raw materials следующим critical step является выбор правильного core material для соответствия project-specific performance requirements.
Выбор оптимального сердцевинного материала для insulated metal panels (IMPs) требует навигации через сложный trade-off между thermal efficiency, fire compliance и physical durability. Хотя R-value часто является primary metric, опытные project managers знают, что long-term thermal stability и moisture resistance equally critical для lifecycle costs. Выбор диктует не только energy performance building envelope, но и speed of installation и structural complexity supporting framework.
Сравнение теплоэффективности и стабильности
Тепловые характеристики не являются статичными; они меняются на протяжении всего срока службы панели. Пенные сердечники, такие как PU (полиуретан) и PIR (полиизоцианурат), как правило, обеспечивают превосходные начальные значения R на дюйм по сравнению с минеральной ватой, что позволяет использовать более тонкие секции стен, максимизируя внутреннюю площадь — ключевой фактор для холодильных складов. Однако эти пенные сердечники подвержены тепловому дрейфу, поскольку газы, используемые при вспенивании, диффундируют из ячеек и замещаются воздухом.
На основе нашего опыта реализации высокоточных проектов холодильных складов мы учитываем это «старое R-значение» на этапе проектирования, чтобы обеспечить сохранение эксплуатационной эффективности объекта спустя годы после установки. Напротив, сердечники из Rockwool не полагаются на запертые газы для теплоизоляции; их термическое сопротивление остаётся стабильным с течением времени. Однако, чтобы соответствовать тепловой производительности пеноматериалов высокой плотности, панели Rockwool часто требуют увеличения толщины, что влияет на узловую детализацию и транспортную логистику.
Пожарный рейтинг и соответствие нормам
Спецификации пожарной безопасности нередко определяют выбор материала в большей степени, чем температурные предпочтения. Хотя стандартные PU-сердечники обеспечивают адекватную огнестойкость для многих применений, ядра PIR разработаны с модифицированной химической структурой, обеспечивающей более высокий индекс ограничения кислорода и улучшенное образование угля при горении. Это делает PIR отраслевым стандартом для архитектурных стеновых и кровельных проектов, где обязательным является строгое соблюдение норм пожарной безопасности.
Для проектов с самыми строгими противопожарными нормами — таких как высотные здания, туннели или промышленные объекты с высокой пожарной нагрузкой — Rockwool часто является единственным жизнеспособным решением благодаря своей негорючей природе. Мы гарантируем, что наши панели PIR и Rockwool проходят тщательное тестирование на соответствие стандартам NFPA 285 и имеют одобрение FM Global. Эта проверка имеет ключевое значение для прохождения инспекций в юрисдикциях, где применяются строгие требования к тестированию наружных стеновых конструкций на пожаробезопасность.
Влагопоглощение и паронепроницаемость
Проникновение влаги — тихий убийца теплоизоляционной производительности. Когда сердечник поглощает воду, его теплопроводность резко возрастает, что фактически обесценивает изоляцию и может привести к скрытой коррозии металлических облицовок. XPS (экструдированный полистирол) превосходно справляется в таких условиях благодаря своей закрытоячеистой структуре и высокой влагостойкости, что делает его идеальным для кузовов рефрижераторных фургонов, напольных покрытий или регионов с высоким уровнем влажности, где риски конденсации экстремальны.
Хотя PU и PIR также являются закрытоячеистыми пенами, их долговременная влагозащитная производительность сильно зависит от целостности стыковых уплотнений и качества пароизоляционного барьера при изготовлении. Мы используем специальные двусторонние стыковые системы «шип-паз», чтобы минимизировать термические мосты и предотвратить движение пара. Однако в применениях, где панель может подвергаться воздействию жидкой воды или прямого насыщения, XPS обеспечивает очевидное преимущество в долговечности, которого пенные сердечники не могут достичь без значительных мер водозащиты.
Плотность, прочность при сжатии и несущая способность
Физическая плотность сердечника должна соответствовать структурным требованиям применения. Для стандартных стеновых применений приоритетом является лёгкость монтажа, что допускает пеноматериалы низкой плотности, максимизирующие тепловые характеристики без избыточного веса. Однако кровельные и напольные сценарии требуют высокой прочности на сжатие для поддержки пешеходных нагрузок, оборудования или снеговой нагрузки.
XPS, как правило, обеспечивает более высокую прочность на сжатие относительно его толщины по сравнению с PU или PIR, что делает его предпочтительным выбором для приподнятых полов или зон с тяжёлыми нагрузками. Rockwool, будучи более плотным и тяжёлым, обеспечивает отличную жёсткость, которая способствует общей жёсткости сборки панели. Наша инженерная команда регулярно корректирует спецификации плотности сердечника — от стандартных 2-дюймовых толщин до усиленных 8-дюймовых конфигураций — чтобы гарантировать, что основание панели выдерживает конкретные структурные нагрузки проекта без прогиба.
| Основной материал | Основные характеристики | Лучший сценарий применения | Преимущество производительности | Характеристики Rax |
|---|---|---|---|---|
| PU (полиуретан) | Пеноматериал высокой плотности с отличной тепловой эффективностью и структурной целостностью. | Холодильные склады, коммерческие здания и общие промышленные стены, требующие экономичной теплоизоляции. | Оптимальный баланс тепловой производительности и доступности; минимизирует потребление энергии. | Диапазон толщины 2–8 дюймов; значения R от R-5.5 до R-6.5 на дюйм. |
| PIR (полиизоцианурат) | Продвинутый термореактивный пеноматериал с улучшенной огнестойкостью по сравнению со стандартным PU. | Архитектурные стеновые и кровельные проекты, требующие строгого соблюдения норм пожарной безопасности и высокой тепловой стабильности. | Превосходный класс пожарной безопасности при сохранении тепловой эффективности; снижает долгосрочные эксплуатационные риски. | Соответствует NFPA 285; доступны варианты с одобрением FM Global. |
| XPS (экструдированный полистирол) | Жёсткий закрытоячеистый пеноматериал, известный высокой прочностью на сжатие и влагостойкостью. | Кузова рефрижераторных фургонов, зоны с высокой влажностью и напольные покрытия, требующие защиты от воды. | Исключительный контроль влаги предотвращает конденсацию и обеспечивает долгосрочную долговечность в влажных средах. | Высокая прочность на сжатие; влагостойкая закрытоячеистая структура. |
| Rockwool (минеральная вата) | Негорючие каменно-волокнистые волокна с отличными звукопоглощающими свойствами. | Зоны с высоким пожарным риском, промышленные объекты и наружная стеновая облицовка, требующие максимальной безопасности. | Негорючее ядро обеспечивает наивысшую пожарную безопасность и значительно снижает передачу шума. | Негорючее ядро; сертифицировано GREENGUARD Gold. |
Возможности изготовления, отличающие индивидуальных производителей
Различие между поставщиком товарных позиций и настоящим производителем на заказ определяется способностью выполнять сложные изгибы, поддерживать микронную точность резки и интегрировать скрытые стыковые системы, такие как блочные шпонки, без ущерба для структурной целостности.
Точная резка и изготовление кромок без подрезки
В высокопроизводительных приложениях холодильных складов и чистых помещений краевое состояние панели является критической точкой отказа. Стандартные производители часто полагаются на простые гильотинные разрезы или механические пилы, которые могут уплотнять материал сердечника или оставлять рваные края, нарушающие герметичность. Специализированные производители используют многоосевые фрезерные станки с ЧПУ для достижения бесшовных торцов. Этот процесс обрабатывает оболочки и сердечник одновременно, обеспечивая ровную, гладкую отделку, которая позволяет выполнять плотную установку без зазоров.
Точность реза напрямую влияет на герметичность конечной конструкции. Хотя стандартные допуски в отрасли могут составлять около ±2,0 мм, передовые линии производства стабильно выдерживают допуски в пределах ±0,5 мм. Такой уровень точности необходим для проприетарных стыковых систем, где несоответствие даже в миллиметр может помешать зацеплению блокирующих механизмов, что ведёт к термическим мостам и структурной слабости.
Поперечный изгиб и структурная кривизна
Один из самых чётких признаков передовой производственной способности — возможность выполнять поперечный изгиб, то есть изгибать панель по ширине, а не только по длине. Это требует глубокого понимания композитного взаимодействия между металлическими оболочками и материалом сердечника. При поперечном изгибе панели внешняя оболочка растягивается, а внутренняя сжимается, создавая значительные сдвиговые напряжения в сердечнике.
Поставщики массовых продуктов часто терпят неудачу именно здесь, поскольку их клеевые формулы не обладают достаточной эластичностью для выдерживания этих напряжений, что приводит к расслоению или волнистости поверхности. Опытные производители разрабатывают специальные клеевые швы и используют пеноматериалы высокой плотности (такие как специализированный PU или модифицированные PET-пены), которые способны сохранять сдвиговую прочность в процессе гибки. Эта возможность позволяет создавать арки, закруглённые углы и аэродинамические контуры транспортных средств без ущерба для R-значения панели или её структурной жёсткости.
Продвинутые соединительные системы: интеграция блочных шпонок
Сложность стыковой системы панели часто отделяет стандартные модульные панели от инженерных решений. Блочные шпонковые соединения, при которых отдельный композитный или термопластиковый «ключ» вставляется в пазы на смежных панелях, обеспечивают превосходные тепловые характеристики и структурную соосность по сравнению с простыми системами «шип-паз» или cam-lock. Однако изготовление таких соединений требует предельной точности.
- Размерная стабильность: Глубина и ширина паза должны точно соответствовать шпонке, чтобы избежать «люфта» в системе, который может вызывать смещение панелей при тепловом расширении.
- Управление тепловыми мостами: Ведущие производители фрезеруют посадочное место шпонки для минимизации площади контакта между внутренней и внешней оболочками, значительно снижая тепловые мосты по сравнению со стандартными металлическими соединениями.
- Передача структурных нагрузок: Шпонка должна быть изготовлена из материалов с высокой прочностью на сжатие (таких как жёсткий ПВХ или стекловолокно-армированные композиты), чтобы гарантировать, что диафрагменная нагрузка ограждающей конструкции здания эффективно передаётся через соединение.
Индивидуальное рулонное формование и разработка профилей
Помимо плоских панелей, способность создавать нестандартные профили необходима для конкретных архитектурных и промышленных применений. Это включает прокатку металлических листов в определённые рёберные конфигурации перед их склеиванием с теплоизоляционным сердечником. Производитель со широкими возможностями поддерживает библиотеку прокатного инструмента, но также обладает инженерной экспертизой для разработки новых профилей с нуля.
Это особенно актуально для проектов, требующих специализированных скрытых крепежных систем или уникальных эстетических теней. Процесс изготовления должен обеспечивать, чтобы глубина профиля не нарушала плоскостность панели и не вызывала неравномерное распределение пены в процессе непрерывного ламинирования. Ведущие производители используют лазерные системы выравнивания при прокатке, чтобы гарантировать, что при склеивании профиля с сердечником панель остаётся ровной и структурно прочной, избегая эффекта «масляного блина», наблюдаемого при низкокачественном производстве.
Избегайте производителей, которые не могут предоставить сертифицированные допуски для своих нестандартных профилей. Отклонения в глубине рёбер или расстоянии между ними могут помешать правильной посадке уплотнителей в рефрижераторных применениях, что приведёт к катастрофическому проникновению влаги и потерям энергии.
Как производители превращают индивидуальные проекты в панели
Производство панелей на заказ — это процесс перевода, превращающий архитектурный замысел в структурно проверенные, соответствующие нормам сборки панелей посредством CAD-инжиниринга, обработки сердечника и прецизионного изготовления.
Когда покупатель предоставляет индивидуальный проект — будь то кузов рефрижераторного фургона, система стен для автодома или корпус морского судна — первоочередной задачей производителя является не резка материала, а проверка осуществимости. Проект должен выдержать анализ структурных нагрузок, моделирование тепловой производительности и проверки на соответствие нормам пожарной безопасности до начала любого производства панелей. Именно здесь происходят большинство задержек закупок, и понимание рабочего процесса критически важно для покупателей, которым необходимо укладываться в сроки.
От CAD до технологичного чертежа
Проекты по изготовлению панелей на заказ начинаются с файлов проекта — как правило, чертежа CAD или подробного спецификационного листа от инженерной команды покупателя. Инженеры-проектировщики производителя преобразуют это в производственный чертеж. Они проверяют, что каждый размер, конфигурация стыка и радиус профиля укладываются в возможности их производственной линии композитных панелей. Для проектов, требующих сложных геометрий — таких как изогнутые кровельные панели для автодомов или взаимозаменяемые профили кузовов фургонов — инженеры проводят конечно-элементный анализ (FEA) для подтверждения того, что панель сохранит структурную целостность при реальных условиях нагрузки.
На этом этапе завершается выбор материалов. Один индивидуальный проект может предусматривать несколько типов панелей: GRP-сэндвич панели с XPS-сердечником для теплоизоляции, алюминиевые сотовые панели для лёгких структурных секций и CFRT-сэндвич панели для зон с высоким воздействием. Конструкторская команда сопоставляет каждую спецификацию панели с доступными на линии материалами сердечника и облицовки, гарантируя, что ни одно индивидуальное требование не выходит за рамки портфеля материалов производителя — включая пены PMI, PET, PU, PVC и EPP, а также стекловолокно, сталь, нержавеющую сталь и Aluzinc-облицовки.
📋 Рабочий процесс от проектирования к производству
- Шаг 1 — Рассмотрение проекта: Покупатель предоставляет CAD-чертежи, требования к нагрузкам, температурные цели и спецификации класса пожарной безопасности. Инженеры проверяют соответствие производственным возможностям.
- Шаг 2 — Подбор материалов: Материалы сердечника и облицовки выбираются из доступных вариантов (XPS, PET, PU, PVC, PMI, PP сотовый, арамидный сотовый, GRP, CFRT, алюминий, сталь, нержавеющая сталь, Aluzinc).
- Шаг 3 — Структурное моделирование: FEA и тепловое моделирование подтверждают, что сборка панели соответствует целевым показателям нагрузки, R-значения и норм пожарной безопасности.
- Шаг 4 — Прототип-образец: Образец панели изготавливается для утверждения покупателем перед запуском серийного производства.
- Шаг 5 — Согласование производства: После утверждения образца производственная линия запланирована для массового выпуска.
Размерные допуски при производстве индивидуальных панелей
Индивидуальные проекты требуют точности, которую не могут обеспечить стандартные типовые панели. Контроль допусков — единственный наиболее критический фактор для обеспечения правильной стыковки панелей на площадке — особенно для таких применений, как кузова рефрижераторных фургонов и облицовка мобильных домов, где даже отклонение в 2 мм на панели длиной 2000 мм может привести к отказу герметизации и образованию термических мостов.
Профессиональные производители поддерживают строгие допуски по всем размерам панелей на заказ. Типичные диапазоны допусков для длины и ширины составляют ±1,5 мм на каждые 1000 мм длины панели, в то время как допуск по толщине удерживается в пределах ±1 мм. Эти допуски достигаются за счёт калиброванного режущего оборудования и процессов пост-отверждающей механической обработки, а не за счёт одной стадии компрессионного формования. Для сложных профилей — таких как взаимозаменяемые кромки, канавки для проводки или индивидуальные радиусные кривые — производитель использует фрезерные станки с ЧПУ и инструменты для резки профилей, работающие в тех же пределах допусков.
- Допуск по длине: ±1,5 мм на каждые 1000 мм длины панели
- Допуск по ширине: ±1,5 мм на каждые 1000 мм ширины панели
- Допуск по толщине: ±1 мм по всей поверхности панели
- Плоскостность поверхности: В пределах 2 мм на любом участке 1000 мм
- Прочность сцепления сердечника с облицовкой: Минимум 0,3 МПа сдвиговой адгезии, подтверждённое испытанием на отрыв
Реализация сложных профилей
Не все панели на заказ — плоские прямоугольники. Покупатели нередко запрашивают профили со встроенными каналами, ступенчатые конструкции для перекрывающихся швов, индивидуальные геометрии кромок для конкретных крепежных систем и изогнутые секции для судов или автодомов. Выполнение этих профилей требует от производителя комбинации нескольких процессов — компрессионное формование базовой панели, за которым следует фрезерование ЧПУ для каналов и вырезов, а в некоторых случаях — вторичное формование для изогнутых секций.
Например, панель кузова рефрижераторного фургона может требовать встроенных вертикальных каналов для структурного усиления, горизонтальных пазов для размещения уплотнительных прокладок и точно расположенных отверстий для крепления — всё в одной панели. Инженерная команда производителя разрабатывает инструмент и последовательности механической обработки, чтобы гарантировать правильное совпадение каждой детали. Именно здесь имеет значение производственный опыт: предприятие с более чем 15-летним опытом производства композитных панелей имеет устоявшиеся библиотеки стандартных профилей и проверенные последовательности обработки, сокращающие сроки и уровень дефектов.
Запрашивая расчёт на панель на заказ, предоставляйте файлы проекта в нативном CAD-формате (DWG, STEP или IGES), а не только в виде PDF-изображений. CAD-файлы позволяют инженерам производителя извлекать точные размеры, запускать моделирования и генерировать инструменты ЧПУ без ошибок ручных измерений. Это может сократить phase проверки проекта с 5–7 дней до 1–2 дней.
Обработка сердцевины и сборка панелей
После завершения проекта и подготовки инструмента производственный процесс переходит к обработке сердечника и сборке панели. Материал сердечника — будь то XPS, PET, PU, PVC, PMI, EPP, MPP, PP сотовый, арамидный сотовый или PC сотовый — разрезается по точным размерам панели, указанным в производственном чертеже. Для сотовых сердечников ориентация ячеек и рисунокbonding лицевых листов имеют решающее значение для обеспечения того, чтобы панель соответствовала своей заданной прочности на сжатие.
Затем облицовочные материалы ламинируются к сердечнику. Для сэндвич-панелей из СМК и СВТ это заключается в размещении стекловолоконного или непрерывного стекловолоконного армированного термопластичного листа поверх сердечника, нанесении смолы или термопластичных клеевых составов и отверждении сборки при контролируемой температуре и давлении. Для панелей с алюминиевой и стальной облицовкой металлический лист склеивается с сердечником с помощью клеевых плёнок или процессов прямого ламинирования. Линия склеивания должна быть равномерной по всей поверхности панели для предотвращения расслоения — распространённого вида разрушения при изготовлении нестандартных панелей низкого качества.
Современныхые производственные линии композитных панелей обеспечивают суточный выпуск более 1700 квадратных метров площади панелей, что позволяет производителю обрабатывать крупные нестандартные заказы без ущерба для контроля качества каждой панели. Непрерывный мониторинг температуры, давления и времени отверждения при ламинировании гарантирует, что каждая панель — будь то стандартный лист 2440×1220 мм или панель по индивидуальному заказу для корпуса судна — соответствует единым спецификациям.
Проверка качества перед отправкой
Перед отправкой нестандартных панелей с завода они проходят ряд контрольных проверок. Размерный контроль подтверждает, что каждая панель укладывается в заданные допуски. Испытание на адгезию проверяет, что сцепление сердечника с облицовкой соответствует минимальным требованиям на сдвиг. Для панелей с огнестойкостью образцы подвергаются испытаниям по NFPA 285 или эквивалентным стандартам пожарной безопасности для подтверждения соответствия. Тепловое сопротивление (R-значение) verifies through laboratory testing, ensuring the panel delivers the insulation performance specified in the original design.
Никогда не принимайте нестандартные панели без отчёта о проверке размеров и сертификата испытаний на прочность склейки. Некоторые производители отгружают панели, которые визуально выглядят правильно, но имеют слабое сцепление сердечника с облицовкой или вариации толщины, вызывающие отказы при монтаже на объекте. Всегда запрашивайте отчёты сторонних испытаний для классов огнестойкости и тепловых характеристик перед размещением оптового заказа.
Проверка проекта через выборочные образцы
Репутационные производители изготавливают опытный образец перед началом полного производства. Этот образец позволяет покупателю проверить размерную точность, качество поверхности, исполнение профиля и общее качество. Для сложных нестандартных проектов — таких как полная система стеновых панелей для автодома или комплект кузова рефрижератора — этап прототипирования является моментом, когда конструктивные недостатки выявляются и исправляются до того, как они превратятся в дорогостоящие производственные ошибки. Образцовая панель обычно изготавливается на той же линии и из тех же материалов, что и полный заказ, что делает её надёжным представлением того, что получит покупатель.
Рассмотрение прототипа должно включать практическую проверку посадки. Покупатели должны собрать образцовые панели, используя предполагаемые методы крепления и уплотнения, чтобы подтвердить, что стыки совпадают корректно, пазы сопрягаются, а вся сборка ведёт себя ожидаемым образом. Этот шаг выявляет проблемы, которые не может показать CAD-моделирование, такие как взаимное interference между смежными профилями панелей или затруднение установки уплотнений в тугих углах.
Сертификаты и стандарты качества, на которые следует обращать внимание
Отчёты сторонних сертифицированных испытаний — единственное надёжное доказательство соответствия. Самоудостоверение несёт значительный риск для проектов холодильных камер и коммерческого строительства.
Одобрение FM Global: золотой стандарт пожарной безопасности
Сертификация FM Approvals (Factory Mutual) является самым строгим независимым подтверждением пожарной безопасности в отрасли изолированных панелей. Для холодильных складов, рефрижераторных фургонов и коммерческих зданий маркировка FM сигнализирует о том, что панели прошли комплексные огневые испытания, выходящие за рамки базовых требований строительных норм.
При оценке производителей запрашивайте конкретный номер одобрения FM и проверяйте его напрямую в базе данных FM Global. Панели с классом FM Class 1 или обозначением FM Approvals продемонстрировали превосходную огнестойкость, включая показатели распространения пламени ниже 25 и дымовыделения ниже 450.
- Проверка в базе данных FM Global: Сопоставьте номер одобрения на fmglobal.com для подтверждения активного статуса и охвата
- Классификация пожарной безопасности: Панели с одобрением FM обычно достигают классов огнестойкости от 1 до 2 часов в зависимости от материала сердечника и толщины сборки
- Соответствие NFPA 285: Одобрение FM часто превосходит требования NFPA 285 для испытаний наружных стен на пожар
Отчёты сторонних организаций о классах огнестойкости: за пределами самодекларирования
Независимые лабораторные испытания предоставляют объективные данные о пожарной эффективности, которые не могут сопоставить самостоятельно заверенные заявления. Репутационные производители направляют панели в аккредитованные испытательные лаборатории, такие как UL (Underwriters Laboratories), Intertek или Warringtonfire, для сертификации огнестойкости.
Ключевые стандарты огневых испытаний для запроса включают ASTM E84 (Характеристики поверхностного горения), ASTM E2707 (Крупномасштабный огневой тест для сэндвич-панелей) и EN 13501-1 (Европейская классификация пожарной опасности). Каждый стандарт измеряет различные аспекты пожарной эффективности, и репутационные производители предоставят отчёты из нескольких испытательных систем.
Не принимайте огневые отчёты, сгенерированные производителем, без проверки. Независимые испытания из аккредитованных лабораторий (аккредитованных по ISO/IEC 17025) — единственное надёжное доказательство пожарной эффективности. Всегда запрашивайте номер аккредитации испытательной лаборатории и проверяйте его независимо.
Коэффициенты теплопроводности (k-значение и λ-значение)
Проверка тепловых характеристик требует данных о теплопроводности, проверенных сторонними организациями. K-значение (коэффициент теплопроводности) измеряет, насколько хорошо материал сопротивляется теплопотоку, выражается в Вт/(м·К) или BTU·in/(ч·ft²·°F). Более низкие значения указывают на превосходные изоляционные характеристики.
Для изолированных металлических панелей теплопроводность должна испытываться при конкретных температурных условиях, релевантных вашему применению. Панели для холодильных камер требуют испытаний при -40°C до 0°C, тогда как для наружных стеновых применений необходимы испытания при комнатных условиях (23°C ± 2°C). Запрашивайте отчёты об испытаниях, указывающие температурные условия, при которых измерялась теплопроводность.
- ПУ (полиуретановая пена): Типичный диапазон k-значения 0.022–0.028 Вт/(м·К) при 23°C
- Пена PIR (полиизоцианурат): Типичный диапазон k-значения 0.020–0.025 Вт/(м·К) при 23°C
- XPS (экструзионный пенополистирол): Типичный диапазон k-значения 0.029–0.035 Вт/(м·К) при 23°C
- Пенополиэстер (PET): Типичный диапазон k-значения 0.030–0.038 Вт/(м·К) при 23°C
Тепловое сопротивление (R-значение) рассчитывается из теплопроводности и толщины панели. Например, панель с PIR-сердечником толщиной 50 мм и k-значением 0.022 Вт/(м·К) обеспечивает R-значение примерно 2.27 м²·К/Вт (12.9 ч·ft²·°F/BTU). Всегда запрашивайте расчёты тепловых характеристик на основе фактически проверенных k-значений, а не оценок производителя.
Данные о прочности на растяжение и конструктивной производительности
Конструктивная целостность изолированных панелей зависит от прочности сцепления сердечника с облицовкой и общей растяжимой эффективности панели. Сторонние испытания подтверждают, что панели способны выдерживать конструктивные нагрузки без расслоения или разрушения сердечника. Запрашивайте отчёты испытаний на растяжение по ASTM C297 (Стандартный метод испытаний на плоскостную растяжимость сэндвич-конструкций) или эквивалентным стандартам.
Ключевые структурные метрики включают плоскостную прочность на растяжение (измеряемую в psi или МПа), прочность сердечного материала на сдвиг и прочность сцепления между облицовкой и сердечником. Для применений в холодильных камерах панели должны сохранять конструктивную целостность при низких температурах, когда материалы становятся более хрупкими.
- Плоскостная прочность на растяжение: Минимальное требование обычно 15 psi (0.1 МПа) для конструктивных панелей, выше для тяжёлых применений
- Прочность при сдвиге: Прочность сердечного материала на сдвиг обычно варьируется от 50 до 200 psi в зависимости от плотности и типа материала
- Прочность сцепления: Прочность сцепления сердечника с облицовкой должна превышать 50 psi для надёжной эффективности
Сертификация ISO и CE: проверка менеджмента качества
Сертификация ISO 9001 демонстрирует, что производитель работает в рамках сертифицированной системы менеджмента качества. Хотя сертификация ISO не гарантирует эффективность продукта, она указывает на систематические процессы контроля качества, документирования и непрерывного улучшения. Ищите сертификаты ISO, выданные аккредитованными сертификационными органами (не самовыданные).
Знак CE указывает на соответствие европейским стандартам для строительных продуктов согласно Регламенту строительных продуктов (CPR) 305/2011. Для изолированных панелей сертификация CE требует оценки по гармонизированным стандартам, таким как EN 14509 (Самонесущие сэндвич-панели) или EN 13165 (Термореактивные пластичные плиты). Знак CE включает декларацию характеристик (DoP), указывающую реакцию на огонь, тепловое сопротивление и механические свойства.
Запрашивайте полную Декларацию характеристик (DoP) для панелей со знаком CE. DoP содержит конкретные проверенные значения всех заявленных свойств, а не только заявления «сдал/не сдал». Проверьте, что номер уведомленного органа на знаке CE соответствует реальному уведомлённому органу (а не самому производителю).
Испытания на влагостойкость и водопоглощение
Холодильные камеры и наружные применения требуют панелей с проверенной влагонепроницаемостью. Испытания на водопоглощение проводятся по стандартам, таким как ASTM C272 (Водопоглощение жёстких ячеистых структурных сердцевинных материалов) или EN 826 (Определение водопоглощения). Низкие скорости водопоглощения предотвращают деградацию сердечника, потерю тепловых характеристик и структурное ослабление с течением времени.
Репутационные производители предоставляют результаты испытаний на водопоглощение, выраженные в процентах по объёму или весу. Пены PIR и PU обычно демонстрируют водопоглощение ниже 1.0% по объёму, тогда как XPS поглощает 0.1–0.3%, а пена PET поглощает 0.2–0.5%. Более высокие скорости поглощения указывают на потенциальные долгосрочные проблемы эффективности во влажных или мокрых средах.
Проверочный список для серьёзных покупателей
Перед привязкой к поставщику проверьте, что следующая документация существует и может быть независимо проверена:
- Сторонние отчёты огневых испытаний: Из лабораторий, аккредитованных по ISO/IEC 17025, с указанием испытательных стандартов и условий
- Отчёты испытаний теплопроводности: С k-значениями, измеренными при релевантных применению температурах
- Данные о структурных характеристиках: Результаты испытаний на плоскостную растяжимость, прочность на сдвиг и прочность сцепления
- Сертификат ISO 9001: Выданный аккредитованным сертификационным органом, а не самоудостоверённый
- Декларация характеристик CE: Включая номер уведомлённого органа и конкретные проверенные значения
- Результаты испытаний на водопоглощение: Выраженные в процентах по объёму или весу
- Паспорта безопасности материалов (MSDS): Для всех материалов сердечника и клеёв, используемых
Производители, не способные предоставить независимую, проверяемую сертификационную документацию, должны считаться поставщиками высокого риска. Стоимость проверки сертификации заранее минимальна по сравнению с риском задержек проекта, провала инспекций или преждевременного разрушения панелей на объекте.
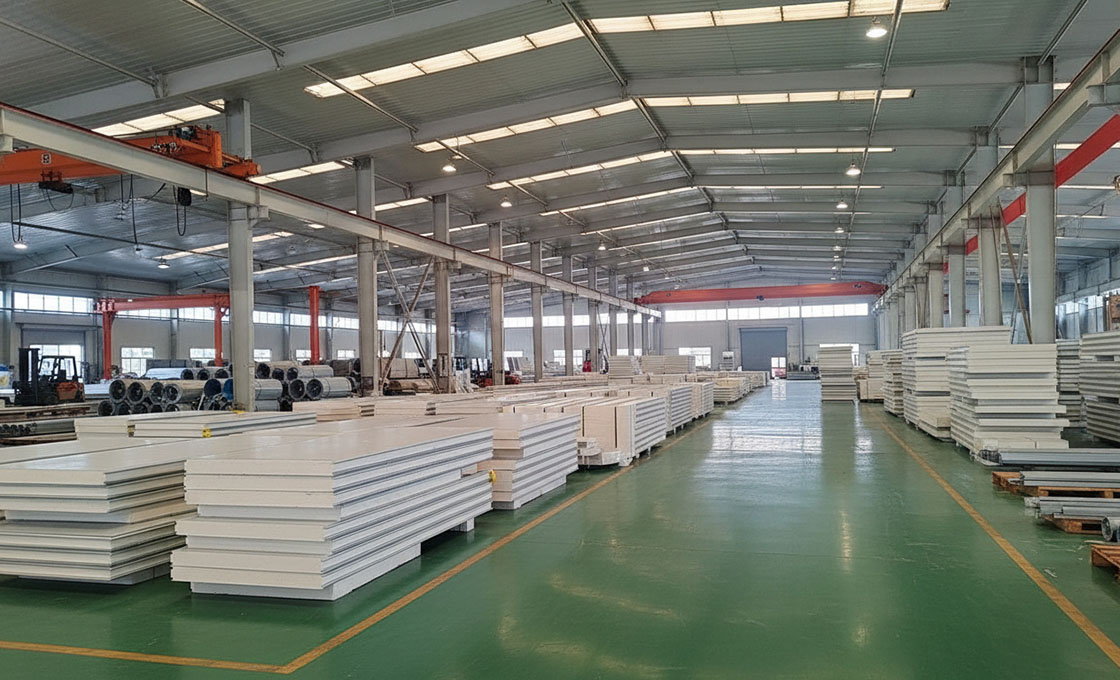
Сможет ли производитель уложиться в ваши сроки и объёмы?
Оценка пропускной способности производства и суточной мощности
Надёжность соблюдения сроков опирается на метрики ежедневного выпуска, а не только на размер завода. Для коммерческих холодильных камер или крупномасштабного строительства отдавайте приоритет производителям, способным к последовательному ежедневному выпуску свыше 1500 квадратных метров.
При оценке производителя для крупномасштабного проекта расплывчатые уверения о «быстрой доставке» являются серьёзным тревожным сигналом. В отрасли изолированных металлических панелей производственный узкий момент может остановить всю строительную площадку, обходясь в тысячи долларов ежедневных накладных расходов. Покупатели должны требовать конкретных данных о ежедневном выпуске, а не о размере всего объекта. Производитель, эксплуатирующий современную производственную линию композитных панелей с ежедневным выпуском более 1700 квадратных метров, демонстрирует необходимую пропускную способность для соответствия агрессивным коммерческим графикам.
Критически важно различать теоретическую мощность и фактическую эксплуатационную доступность. Объект может иметь оборудование для работы 24/7, но если у него отсутствует трудовая сила или материально-логистическое обеспечение для её поддержания, сроки поставки раздуваются. Ищите производителей с более чем 15-летним опытом производства. Эта долголетие обычно указывает на отточенный рабочий процесс, где приём сырьевых материалов, fabrication и погрузка синхронизированы для предотвращения простоя.
Вертикализация цепочки поставок и доступность сырья
Способность производителя масштабироваться напрямую связана с их контролем над сырьём. Изолированные панели требуют сложных входных данных — определённых облицовок (сталь, алюминий, СМК), клеев и сердцевинных материалов (ПУ, PIР, XPS, минеральная вата). Если поставщик полагается исключительно на доставки по системе just-in-time для этих компонентов без значительного собственного запаса, одна задержка поставки от их поставщика станет вашим кризисом.
Производители с глубокой интеграцией НИОКР и проектных решений часто поддерживают лучшие уровни запасов разнообразных сердцевинных материалов. Это существенно для нестандартных заказов. Если ваш проект требует конкретного сердечника с огнестойкостью или специализированной облицовки, такой как стеклопластик (FRP), для устойчивости к морской среде, проверьте, регулярно ли производитель хранит эти материалы на складе. Поставщики высокого объёма обычно управляют разнообразным складом — включая СВТ, пенистый PET и ПУ-сердечники — чтобы убедиться, что переход от стандартного продукта к нестандартной спецификации не обнуляет производственные часы.
Высокоскоростные протоколы обеспечения качества
Скорость не имеет значения, если панели не соответствуют стандартам одобрения FM или NFPA 285 при прибытии. Распространённая ловушка заключается в том, что контроль качества ухудшается по мере ускорения производственных линий для соблюдения сжатых сроков. Покупатели должны расследовать, как производитель поддерживает последовательность во время высокопроизводительных запусков. Это включает вопросы о частоте аудитов линий и калибровки автоматического ламинирования.
- Автоматизированный мониторинг: Проверьте, использует ли производственная линия датчики реального времени для мониторинга давления и температуры ламинирования, обеспечивая целостность адгезии на каждом квадратном метре продукции.
- Пакетное тестирование: Убедитесь, что для каждого оптового заказа отбираются и сохраняются образцы разрушающих испытаний для проверки тепловых характеристик (R-значение) и структурной прочности сцепления.
- Проверки допусков: Крупномасштабные объекты должны иметь автоматическую мерную технику для толщины панели и плоскостности. Ручные измерения недостаточны при производстве тысяч квадратных метров ежедневно.
Логистика и экспертиза в глобальном экспорте
Управление масштабом — это не только fabrication; это также доставка продукта на объект. Для международных покупателей опыт производителя с экспортной логистикой столь же критичен, как и их оборудование. Поставщик с глобальным присутствием, обслуживающий более 50 стран и регионов, будет иметь устоявшиеся протоколы для обработки сложной документации, таможенного оформления и оптимизации грузоперевозок тяжёлых грузов без задержек.
Спрашивайте потенциальных партнёров об их эффективности упаковки для оптовых заказов. Производители высокой мощности используют специализированные схемы загрузки, максимизирующие пространство контейнера при защите кромок панелей. Если производитель не может предоставить подробный план загрузки или оценку сроков для вашего конкретного объёма, у них, вероятно, отсутствует логистическая зрелость для обработки вашего масштаба. Более того, убедитесь, что они предлагают круглосуточную поддержку в период транзита для немедленного решения любых таможенных или отгрузочных аномалий, не позволяя грузу простаивать на порту.
📋 Чеклист due diligence для оценки вместимости
- Шаг 1: Запрашивайте текущий активный ежедневный выпуск в квадратных метрах, а не теоретическую максимальную мощность.
- Шаг 2: Проведите аудит журналов запасов сырьевых материалов, чтобы подтвердить наличие у них конкретных сердцевинных и облицовочных материалов для вашего проекта на складе.
- Шаг 3: Запросите копию их контрольного списка QC, специально для высокопроизводительных производственных смен.
- Шаг 4: Проверьте их историю экспортной логистики с проектами аналогичной тоннажности и назначения.
Что действительно определяет финальную стоимость?
Самая низкая цена FOB часто скрывает самую высокую полную стоимость доставки. Логистическая эффективность, использование контейнеров и защитная упаковка часто влияют на окончательный бюджет сильнее, чем цена сырьевого материала за квадратный метр.
При закупке изолированных металлических панелей (IMPs) или композитных сэндвич-панелей на международном уровне цитата за квадратный метр, предоставляемая производителем, редко является окончательной цифрой. Опытные руководители проектов знают, что цена «FOB» (Free on Board) — это лишь стартовая линия. Истинное финансовое воздействие определяется логистической цепочкой и тем, насколько хорошо спецификация продукта согласуется с эффективностью транспортировки. Более дешёвая панель, занимающая избыточный объём или требующая усиленной тары, в конечном итоге может обойтись дороже, чем премиальный продукт, оптимизированный для контейнерных перевозок.
Логистика грузов: объёмный вес против фактического веса
В отрасли композитных панелей стоимость транспортировки определяется объёмом (CBM), а не просто весом. Хотя лёгкие сердечники, такие как пенополиэстер или сотовый полипропилен, снижают общую тоннаж, они не обязательно уменьшают стоимость фрахта, если толщина панели или высота штабелирования съедает пространство контейнера. Морские перевозчики взимают плату на основе пространства, занимаемого грузом; поэтому стратегии высокой плотности упаковки существенны. Например, оптимизация длин панелей для точного размещения в 40-футовом высоком контейнере (40HQ) — максимизация примерно 76 кубических метров полезного пространства — является самым эффективным способом снижения стоимости на единицу.
Эффективность загрузки контейнера и индивидуальные решения
Нестандартные размеры панелей, хотя и необходимы для конкретных архитектурных проектов, часто несут скрытые логистические штрафы. Панели стандартных размеров позволяют «взаимоувязывающую» или плотную укладку, минимизируя потерю воздушного пространства. Напротив, нестандартные или irregular формы требуют специализированных планов загрузки, часто оставляя неиспользуемые пустоты в контейнере. Это напрямую увеличивает удельную стоимость доставки на квадратный метр. Более того, выбор облицовочного материала влияет на плотность загрузки; скользкие или гладкие поверхности, такие как стеклопластик с гелькоутом или алюминий, позволяют более плотную укладку по сравнению с более грубыми текстурами, потенциально позволяя перевезти больше материала за один рейс.
Упаковка, защита и риск повреждений
Метод упаковки является значимым фактором в итоговой стоимости. В то время как стандартная обмотка паллет дешевле, она обеспечивает минимальную защиту от трудностей трансатлантических перевозок или грубого обращения в портах назначения. Панели из ценных или хрупких композитных материалов, такие как панели с деликатными покрытиями или лёгкими пенопластовыми сердечниками, подверженными продавливанию, часто требуют усиленной деревянной тары. Хотя это увеличивает начальный вес и расходы на упаковку, это критическая страховка от полной потери партии груза. Расчёт соотношения затрат и выгод усиленной тары по сравнению со стандартной упаковкой имеет важное значение для управления рисками.
Скрытые административные и импортные расходы
Помимо физической стоимости перевозки, административные сборы и импортные правила часто заставляют команды закупок быть невнимательными. Эти расходы редко включаются в начальную производственную смету, но являются неотъемлемыми при прибытии. Понимание этих статей расходов критически важно для точного прогнозирования бюджета.
- Импортные пошлины и НДС: Тарифы значительно варьируются в зависимости от классификации по коду Гармонизированной системы (ГС) композитных материалов. Например, конструкции, содержащие определённые пенопластовые сердечники, могут облагаться разными ставками пошлин, чем чистое металлическое облицовочное покрытие.
- Деммередж и детеншен: Эти сборы взимаются судоходными линиями, если контейнеры не вывезены или не возвращены в пределах установленного бесплатного времени. Задержки таможенного оформления, часто вызванные неверной документацией или отсутствием сертификатов соответствия, могут накопить тысячи долларов в виде штрафов.
- Местная обработка и доставка последней мили: Как только контейнер попадает на место, расходы на разгрузку тяжёлых панелей с помощью крана или погрузчика, а также транспортировку до конечного объекта, накапливаются. Более тяжёлые, плотные панели требуют более мощного подъёмного оборудования, что увеличивает стоимость обработки на объекте по сравнению с лёгкими альтернативами, такими как CFRT или сотовые панели.
Реальные примеры проектов индивидуального производства
Индивидуальное производство позволяет изолированным металлическим панелям выходить за рамки статичной архитектуры, обеспечивая лёгкие теплоизоляционные оболочки высокой прочности для мобильных и высоконагруженных сред, таких как транспортный и морской секторы.
Кейс: изготовление кузова рефрижератора на заказ
Изготовление панелей для рефрижераторного транспорта требует совершенно иного подхода по сравнению со стандартами статичного строительства. Основная задача заключается в балансе между тепловой эффективностью и строгими ограничениями веса полезной нагрузки. Производители часто используют высокоплотный полиуретановый (PUR) сердечник для достижения превосходных значений R без существенного увеличения общего веса транспортного средства. При типичном исполнении для полуприцепа длиной 53 фута изготовление сосредоточено на минимизации тепловых мостов в соединениях панелей.
Инженеры приоритетно интегрируют системы cam-lock или соединения типа шпунт-паз, которые обеспечивают герметичность при постоянной вибрации и изгибе при транспортировке. Точность инженерных решений критична: даже миллиметровое отклонение в плоскостности панели может нарушить уплотнение, что приведёт к сбою холодовой цепи и порче продукта.
- Точное соединение: Панели изготавливаются со взаимоблокирующимися механизмами, рассчитанными на ветровые нагрузки более 80 миль/ч и дорожную вибрацию.
- Прочность поверхности: Наружные обшивки часто определяются толщиной 0,8–1,0 мм из алюминия или FRP (полимер, армированный волокном) для устойчивости к ударам при погрузке на причалах.
- Размерный допуск: Допуски по длине и ширине поддерживаются в пределах +/- 1,0 мм для обеспечения бесшовной установки на раму грузовика.
Выполнение спецификаций стеновых и кровельных панелей для автодомов
Отрасль автодомов требует панели, которые обеспечивают уровень утепления жилого дома в тонком, лёгком профиле. Индивидуальное производство панелей для стен автодомов включает процессы непрерывного ламинарирования, где металлические обшивки, пенопластовый сердечник и внутренний субстрат склеиваются одновременно под высоким давлением. Этот процесс необходим для создания гладких, плоских наружных поверхностей, требуемых для высококачественной графической оклейки, которая является ключевым маркетинговым эстетическим элементом современных автодомов.
Кровельные панели представляют иной набор требований к изготовлению. Они должны быть рассчитаны на значительные снеговые нагрузки при сохранении водонепроницаемого уплотнения. Производители часто используют специализированные автоматические раскроечные станки для создания сложных геометрий крыш, включая предварительно вырезанные отверстия для вентиляционных отверстий HVAC и световых фонарей, чтобы предотвратить ошибки на объекте, которые могут нарушить гидроизоляционную мембрану.
- Толщина стенки: Обычно изготавливается от 25 мм до 50 мм для максимизации внутреннего жилого пространства при сохранении теплового сопротивления R-12 до R-20.
- Радиусное изгибание: Автоматические машины для гибки формируют передние и задние колпаки для плавных аэродинамических профилей, снижая сопротивление при движении по шоссе.
- Устойчивость к расслоению: Клеи формулируются для выдерживания экстремальных температурных циклов от -20°F до +120°F без разрушения сцепления.
Проект по кастомизации панелей корпуса морского судна
Применение технологии изолированных металлических панелей в морской среде, такой как рабочие суда или роскошные яхты, требует агрессивной антикоррозийной защиты. Стандартная оцинкованная сталь часто отвергается в пользу морских алюминиевых сплавов (таких как 5052 или 5083), которые обладают высокой стойкостью к коррозии в солёной воде. Процессы изготовления для этих проектов часто включают обширную обработку на станках с ЧПУ для вырезания сложных иллюминаторов, люков и точек крепления оборудования до процесса вспенивания.
Ключевым аспектом морской кастомизации является структурное склеивание панелей с рамой судна. В отличие от зданий, полагающихся на механические крепёжные элементы, морские конструкционные работы часто используют гибридные структурные клеи в сочетании со сваркой или заклёпыванием для обеспечения монолитности и водонепроницаемости корпуса под воздействием высоконагруженных волновых ударов. Поверхностная отделка также является важным фактором, часто требующим специализированных морских красок, способных выдерживать УФ-воздействие и солевой туман без мелования.
- Выбор материалов: Использование алюминиевых сплавов с магнием для предотвращения питтинга в солёной воде и коррозионного растрескивания под напряжением.
- Покрывные системы: Нанесение многоэтапных эпоксидных и полиуретановых покрытий толщиной более 100 микрон в сухом слое.
- Пожарная безопасность: Материалы сердечника выбираются для соответствия строгим правилам IMO (Международной морской организации) по пожарной безопасности: низкая распространяемость пламени и низкая токсичность дыма.
Технологический процесс изготовления наружной обшивки для мобильных домов
В секторе заводского жилищного строительства процесс изготовления обусловлен скоростью сборки и экономической эффективностью без ущерба для защиты от погодных условий. Индивидуальное производство здесь включает изготовление крупноформатных панелей, которые могут покрывать значительные площади наружных стен за один подъём, значительно сокращая трудозатраты на объекте. Процесс высокоавтоматизирован: катушечные линии подают сталь непосредственно в линию вспенивания для производства непрерывных длин, которые затем режутся по конкретным архитектурным планам.
Ключевым акцентом в этом процессе является интеграция «проемок» или теневых линий, которые придают мобильным домам современный архитектурный вид вместо утилитарного коробкообразного внешнего вида. Изготовители используют специализированное прокатное оборудование для создания нахлесточных соединений, которые эффективно отводят воду, скрывая крепёжные элементы. Это обеспечивает сохранение целостности наружной обшивки при сильных ветрах — распространённое требование для жилых модулей, транспортируемых в зоны, подверженные ураганам.
- Высокообъёмное производство: Непрерывные производственные линии способны изготавливать панели длиной до 60 футов для бесшовных проёмов стен.
- Взаимоблокирующийся дизайн: Заводские кромки шпунт-паз обеспечивают сток воды по наружной поверхности, предотвращая проникновение за обшивку.
- Ударная прочность: Наружные обшивки выполнены из стали калибра 26–28 для устойчивости к ударам града и повреждениям при транспортировке на объект установки.
| Проект | Область применения | Нестандартное изготовление | Ключевые показатели |
|---|---|---|---|
| Ботанический сад ВанДусена, центр для посетителей — Ванкувер, BC | Устойчивая культура | Двухнаправленное изгибание; 12 000 кв. футов индивидуальной системы крепления; отделка шлифованный алюминий | Энергоэффективный; атмосферостойкий; лёгкий; соответствует стандартам Living Building Challenge |
| Добавление к общественному колледжу Окленда — Саутфилд, MI | Коммерческая институциональная | Угловатый двухцветный фасад IMP; горизонтальная конфигурация в плоском белом и металлическом оттенках; бесшовные крупноформатные панели | Высокотехнологичная эстетика; быстрая установка; уменьшение тепловых мостов благодаря изолированному сердечнику |
| Холодильное хранилище и предприятие пищевой переработки | Промышленное охлаждение | Панели с PUR/PIR сердечником толщиной 2–8 дюймов; двойной шпунт-пазовый стык; бесрамные торцы для герметичного уплотнения | Значения R до R-8,0; превосходная целостность пароизоляции; предотвращает конденсацию и плесень |
| Многоэтажная сборка, соответствующая NFPA 285 | Наружная оболочка коммерческого здания | Панельные сборки, одобренные FM Global; варианты с сердечником из Rockwool и PIR; сертифицированные противопожарные конфигурации | Соответствует строгим нормам пожарной безопасности; избегает дорогостоящих перепроектирований и провалов инспекций |
| Промышленный склад большого пролёта — панели 60+ футов | Производство / логистика | Сверхдлинные цельные панели до 60 футов; поперечные изгибы для индивидуальных прибылей и переходов | Бесшовный вид; меньше соединений; быстрая установка; низкие долгосрочные затраты на обслуживание |
Заключение
Проверка принадлежности фабрике и прямой доступ к сертифицированным испытательным лабораториям спасёт вас от дорогостоящих юридических проблем в будущем. Не позволяйте низкой цене за единицу перевесить важные безопасные характеристики. Выбор правильного материала сердечника на основе соответствия рейтингу пожарной безопасности и специфическим требованиям по значению R гарантирует, что ваш объект останется работоспособным и эффективным на десятилетия. Индивидуальное изготовление требует прецизионной инженерии, а не просто стандартных размеров панели.
- Проконсультируйтесь с нашей инженерной командой по сложным вопросам соответствия NFPA 285 до того, как вы укажете свои архитектурные чертежи.
- Отправьте нам спецификации индивидуального изготовления для технического обзора, чтобы выявить потенциальные риски тепловых мостов заранее.
- Пришлите нам конкретный график проекта, чтобы мы могли проверить, соответствует ли наша ежедневная производственная мощность вашему расписанию.
Часто задаваемые вопросы
В чём разница между IMPs и традиционными теплоизолированными панелями?
ИМП изготавливаются на заводе в виде готовых конструкций, в которых металлические облицовкиbonded к пенополимерному ядру, что обеспечивает стабильные теплофизические характеристики и завершённый внешний вид. Традиционные утеплённые панели часто требуют монтажа утеплителя на месте, что может привести к образованию зазоров, мостикам холода и нестабильности качества. ИМП также обеспечивают более быструю установку и интегрированную защиту от погодных воздействий.
Как IMP предотвращают образование конденсата?
Качественные изоляционные панели (IMP) используют пенопластовый сердечник с закрытыми порами в сочетании с непрерывным пароизоляционным барьером со стороны панели, обращённой к теплу. Это предотвращает достижение тёплым влажным воздухом точки росы внутри конструкции стены или кровли. Панели RaxPanel оснащены оптимизированной двойной системой соединений «шип-паз», которая повышает герметичность и минимизирует риск образования конденсата во влажных помещениях или в средах с холодным хранением.
Соответствуют ли утеплённые панели современным энергетическим стандартам?
Да, IMP-панели с PU, PIR или XPS-сердечником могут превышать текущие требования энергетических стандартов к термическому сопротивлению стеновых и кровельных конструкций. RaxPanel предлагает панели с термическим сопротивлением до R-8.0, что обеспечивает соответствие стандартам IECC, ASHRAE 90.1 и другим региональным энергетическим нормам. Это делает их отличным выбором для проектов, нацеленных на получение сертификатов энергоэффективности.
Как долго служат теплоизолированные сэндвич-панели?
Изолированные металлические панели высокого качества с покрытием из гелевой краски или покрытием металлической облицовки могут служить 30–50 лет при минимальном обслуживании. Закрытоячеистый пенопластовый сердечник сопротивляется поглощению влаги и не разрушается со временем, сохраняя тепловую эффективность на протяжении всего срока службы панели. Правильная установка и уплотнение стыков критически важны для максимизации долгосрочной долговечности.
Могут ли ИМП выдерживать экстремальные погодные условия?
IMP-панели спроектированы для сопротивления сильным ветрам, тяжёлым снеговым нагрузкам и экстремальным температурам при правильном выборе спецификации. Металлические облицовки из оцинкованной стали, алюминия или нержавеющей стали обеспечивают дополнительную стойкость к коррозии и механическим повреждениям. Панели RaxPanel проходят испытания и сертификацию для работы в сложных условиях, включая морские и промышленные применения.
Какой толщины панели обычно доступны?
Стандартная толщина IMP составляет от 2 до 8 дюймов, при этом соответствующие значения R-фактора масштабируются в зависимости от материала и плотности сердечника. Более тонкие панели обычно используются для внутренних перегородок и лёгкой обшивки, тогда как более толстые применяются для наружных стен и кровли в регионах с холодным климатом или в проектах повышенной энергоэффективности. Для уникальных требований проектов также возможны нестандартные толщины.