
Aproximadamente 60% das falhas de delaminação de painéis sanduíche decorrem de um único erro de produção: cura insuficiente. A maioria dos compradores nunca pergunta sobre temperaturas de cura ou pressões de prensa durante avaliações de fornecedores. Deveriam. Na fabricação de painéis sanduíche, essa única etapa do processo determina se seus painéis de câmara fria resistirão à ciclagem térmica ou começarão a separar-se na linha de adesivo dentro de 18 meses.
Já vimos dados de reclamações em nossa própria linha de produção operando 1.700+ m²/dia — quando os parâmetros de cura desviam-se ligeiramente fora da faixa de 80–140°C, a reticulação não se completa. O painel parece adequado na inspeção. Seis meses depois, você está substituindo uma carroceria de caminhão inteira ou uma parede de câmara fria.
Este guia detalha as seis etapas principais de produção — desde a preparação do material do núcleo até o acabamento CNC — com as tolerâncias e parâmetros exatos que separam painéis confiáveis de falhas onerosas em campo. Você sairá com pontos de controle de qualidade específicos, desde medições de espessura da linha de adesivo até varreduras de planicidade superficial, que poderá usar para avaliar a competência de qualquer fornecedor antes de assinar um contrato.
Etapa de Preparação do Material do Núcleo
A preparação do núcleo determina o limite estrutural do seu painel sanduíche. Densidade inconsistente ou geometria de célula irregular na camada do núcleo se propagará como defeitos de colagem, independentemente de quão precisamente você controle a laminação a jusante.
Tipos e Processamento de Núcleos Espumados
Os núcleos espumados representam a categoria mais amplamente especificada na fabricação industrial de painéis sanduíche. Na Rax Panel, processamos seis tipos primários de espuma em nossa linha de produção — XPS, PET, PU, PVC, PMI e EPP — cada um selecionado com base nos requisitos de desempenho do comprador para isolamento térmico, resistência compressiva, e metas de peso. O fator crítico durante a preparação é consistência de densidade. Se um bloco de espuma PET variar de 80 kg/m³ para 130 kg/m³ em sua largura, o painel resultante apresentará transferência de cisalhamento irregular e risco localizado de delaminação sob carga.
Abaixo está uma análise dos materiais de núcleo espumado que processamos, com suas faixas operacionais de densidade e condutividade térmica parâmetros de referência:
- Núcleo de Espuma XPS: Densidade 25–45 kg/m³, condutividade térmica 0,028–0,035 W/mK. Opção custo-benefício para painéis de parede de RV e carrocerias de caminhão onde isolamento moderado é suficiente.
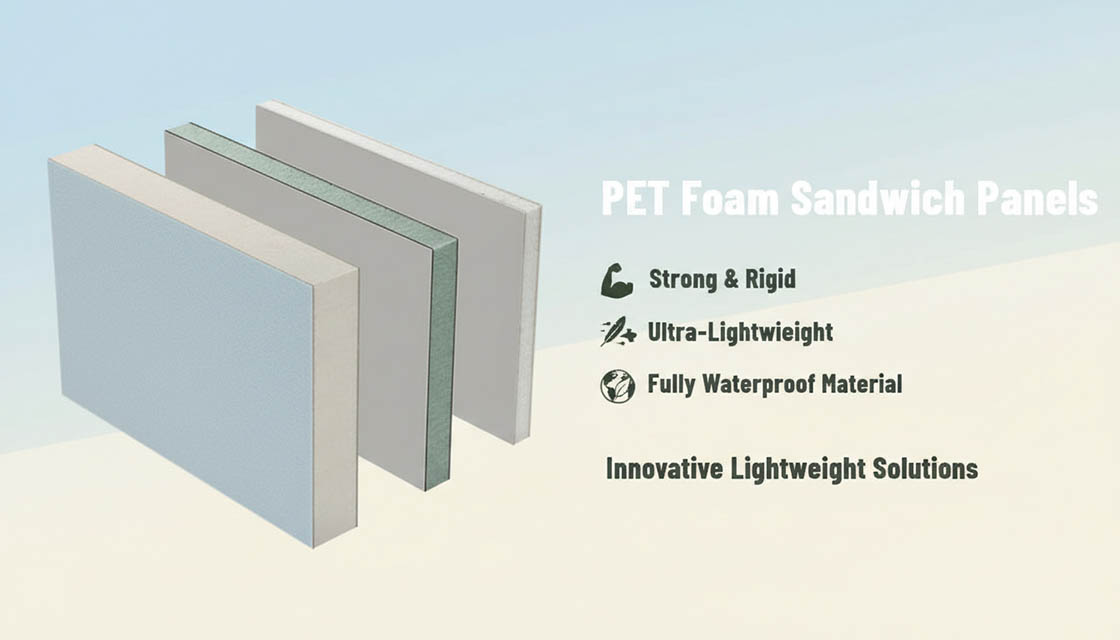
- Núcleo em Espuma PET: Densidade 60–200 kg/m³, condutividade térmica 0,030–0,040 W/mK. Estrutura termoplástica reciclável com excelente resistência química, amplamente usado em painéis marítimos e de câmara fria.
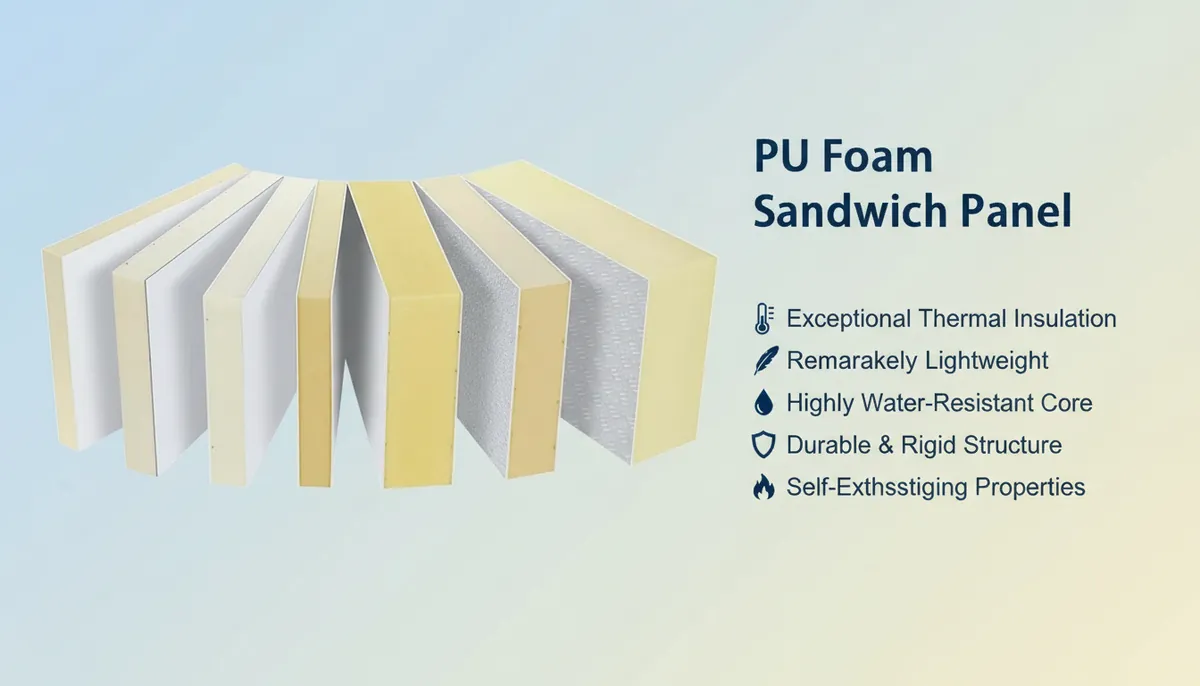
- Núcleo de Espuma PU: Densidade 30–150 kg/m³, condutividade térmica 0,022–0,028 W/mK. Desempenho de isolamento de primeira classe, tornando-o o padrão para carrocerias de caminhão refrigerado e painéis modulares de câmara fria.
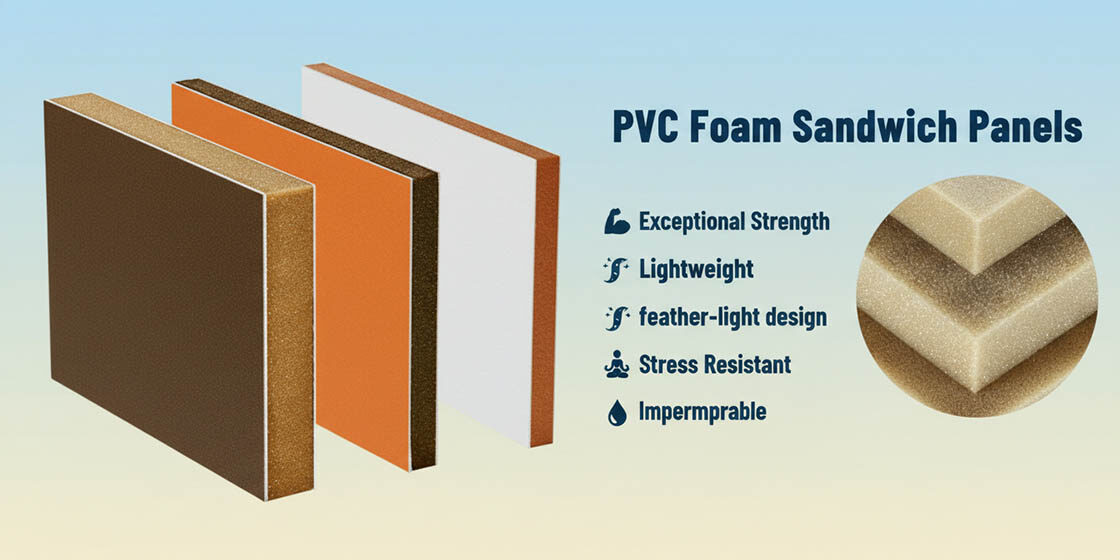
- Núcleo em Espuma PVC: Faixa de densidade se sobrepõe ao PET (60–200 kg/m³). Estrutura de células fechadas fornece resistência superior à água para aplicações em embarcações e marítimas.
- Núcleo de Espuma PMI: Maior resistência mecânica específica entre espumas estruturais. Especificado em aeroespacial, equipamentos esportivos de alto desempenho e aplicações que exigem relações extremas de rigidez-peso.
- Núcleo de Espuma EPP: Absorção de energia excepcional e recuperação de impacto. Usado em aplicações que requerem resistência repetida a impactos em vez de rigidez máxima.
Durante o processamento, os blocos de espuma são cortados à espessura alvo usando ferramentas de fio quente ou CNC rotativo. A tolerância de espessura deve permanecer dentro de ±0,3 mm para garantir uma linha de adesivo uniforme durante a laminação. Se a superfície da espuma estiver riscada, irregular ou contaminada com resíduos de corte, a distribuição do adesivo torna-se inconsistente — aumentando diretamente o risco de formação de vazios e rejeição do painel.
Nossos engenheiros verificam a densidade da espuma recebida com testes amostrais antes que qualquer material entre na etapa de laminação, porque detectar um desvio de densidade no recebimento custa uma fração do que uma reclamação de delaminação em campo custa a jusante.
Produção de Núcleo em Favo de Mel
Núcleos em favo de mel substituímos o isolamento contínuo da espuma por razões de resistência à compressão/peso significativamente maiores. A Rax Panel fabrica núcleos em favo de mel em PP e fibra de vidro, e também fornecemos favo de mel em aramida e PC para aplicações especializadas. O parâmetro de qualidade definidor na produção de favo de mel é a consistência do tamanho das células — tipicamente especificado na faixa de 3–12 mm — porque a geometria das células controla diretamente a resistência ao cisalhamento e o comportamento sob compressão em toda a superfície do painel.
- Núcleo de Favo de Mel em PP: Densidade 50–120 kg/m³. A construção termoplástica permite boa aderência com faces em CFRT e GRP. Quando composto com chapa de fibra de vidro, entrega uma estrutura forte e leve, ideal para pisos de RVs e laterais de carrocerias de caminhões.
- Núcleo de Favo de Mel em Fibra de Vidro: Maior resistência a temperaturas elevadas que o PP, especificado quando índices de inflamabilidade ou temperaturas de serviço elevadas são fatores — como em painéis de divisórias de salas limpas e painéis isolados arquitetônicos.
- Consistência do Tamanho das Células: Mantida dentro da janela de especificação de 3–12 mm. Variação além dessa tolerância cria zonas fracas localizadas onde a tensão de cisalhamento se concentra sob carga, levando à falha prematura do núcleo.
O processo de expansão e colagem do favo de mel requer controle preciso da aplicação de adesivo nos nós. Se o adesivo entre os nós das células for insuficiente, o favo de mel colapsa sob compressão durante a laminação do painel. Se aplicado de forma desigual, o peso aumenta sem ganho proporcional de resistência — comprometendo toda a razão de engenharia para escolher um núcleo de favo de mel em vez de espuma.
Nossa equipe de engenharia valida cada lote de favo de mel testando a resistência da ligação dos nós e a uniformidade das células antes de liberar o material para o chão de fábrica. Este é um passo que muitos fornecedores genéricos ignoram, e é a razão pela qual painéis de linhas não certificadas frequentemente falham sob ciclagem térmica sustentada ou tensão de cisalhamento.
| Material do Núcleo | Faixa de Densidade (kg/m³) | Condutividade Térmica (W/mK) | Principais Propriedades | Requisitos de Preparação & QC |
|---|---|---|---|---|
| Espuma XPS | 25–45 | 0.028–0.035 | Leve, resistente à umidade, custo-benefício | Teor de umidade abaixo de 2%, retificação superficial para aderência, tolerância de espessura ±0,3 mm |
| Espuma PET | 60–200 | 0.030–0.040 | Alta resistência à compressão, reciclável, termoformável | Tolerância dimensional ±0,5 mm, vedação de bordas necessária, verificação de uniformidade de densidade em toda a chapa |
| Espuma PU | 30–150 | 0.022–0.028 | Melhor valor de isolamento, graus retardantes de chama disponíveis | Armazenamento com controle de temperatura a 15–25 °C, limpeza superficial antes da aplicação do adesivo, validação do índice de inflamabilidade |
| Espuma PVC | 30–250 | 0.030–0.045 | Excelente resistência química, alta relação resistência/peso | Tratamento superficial com sílica pirrogênica para aderência, secagem a vácuo recomendada, teste de densidade por lote |
| Espuma PMI | 32–300 | 0.020–0.035 | Maior resistência específica, desempenho grau aeroespacial | Processamento em ambiente controlado, verificação de compatibilidade de cocura com sistemas de resina de faceamento |
| Favo de Mel de PP | 50–120 | 0.050–0.080 | Transferência de cisalhamento excepcional, resistente a impactos, reciclável | Verificação de consistência do tamanho das células, rebarbação das bordas até ±0,5 mm, verificação de preenchimento de adesivo nos nós do favo de mel |
| Favo de mel em aramida | 29–130 | 0.040–0.070 | Resistência extrema ao fogo, alto módulo de cisalhamento | Armazenamento com barreira de umidade necessário, ferramentas de corte especializadas, teste de compressão por lote para validação de resistência ao esmagamento |
| Favo de mel em PC | 60–150 | 0.045–0.075 | Opções transparentes, boa resistência a impactos, graus estabilizados contra UV | Certificação de resistência UV para aplicações externas, verificação de compatibilidade de expansão térmica com materiais de faceamento |
Fabricação de Material de Revestimento
A fabricação do faceamento é a primeira e mais crucial etapa da fabricação de painéis sanduíche. Defeitos superficiais, contaminação ou inconsistências de espessura neste ponto propagam-se por todas as etapas subsequentes de laminação.
Fabricação de Chapas de PRFV
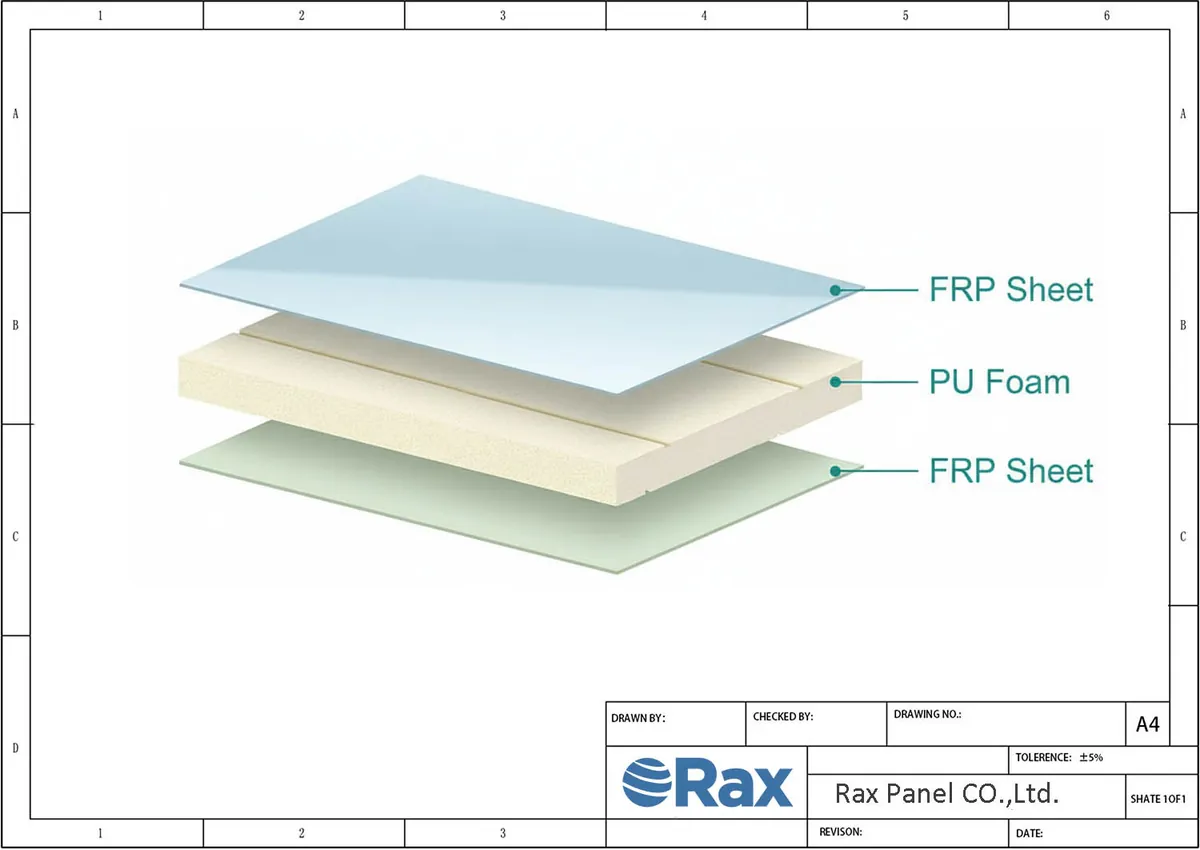
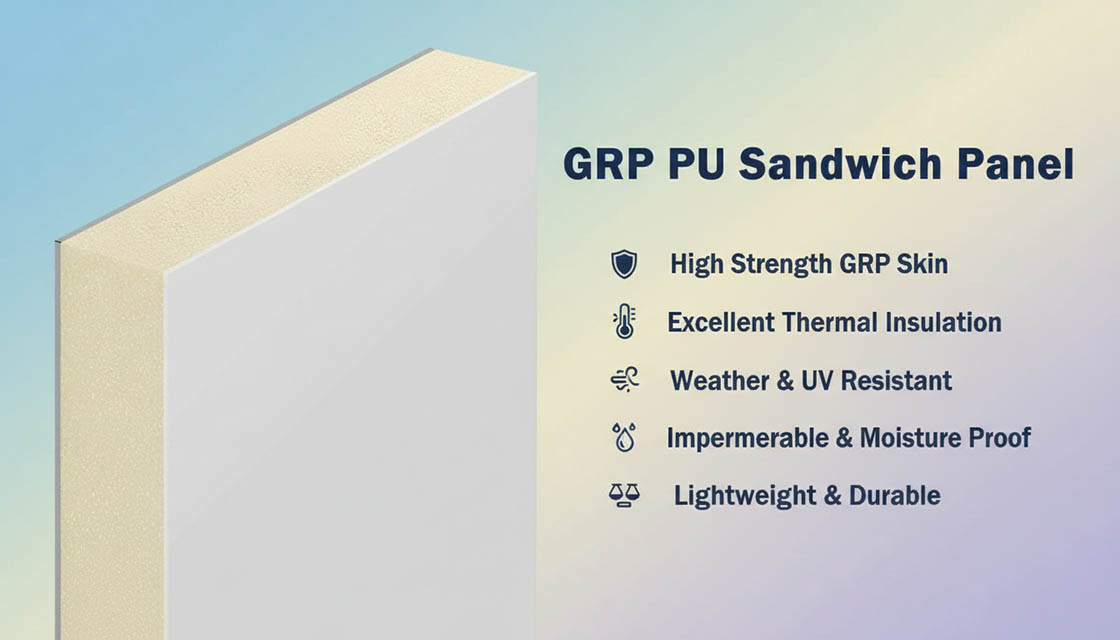
A produção de chapas de Plástico Reforçado com Fibra de Vidro (GRP) começa com enrolamento contínuo de filamentos ou pultrusão, onde as fibras de vidro são impregnadas com uma matriz de resina termofixa — tipicamente poliéster ou viniléster. A orientação das fibras e a relação resina/fibra ditam diretamente a saída mecânica do faceamento do painel final. Na Rax Panel, produzimos chapas de GRP com espessuras de 0,5 mm a 3,0 mm, dependendo dos requisitos estruturais e de aplicação do comprador.
Os parâmetros críticos de qualidade durante a fabricação de GRP são a uniformidade de impregnação das fibras e a eliminação de vazios de ar. A saturação incompleta de resina cria pontos fracos que levam à delaminação do faceamento sob ciclagem térmica ou impacto. Nossa linha de produção mantém controle contínuo de tensão nos feixes de vidro, o que evita ondulação das fibras — um defeito que pode reduzir a resistência à tração em 15–25% na chapa acabada.
Também fabricamos chapas de fibra de vidro FR4 para aplicações que exigem maior isolamento elétrico e estabilidade dimensional. Essas chapas passam por um ciclo de cura a temperatura mais elevada e utilizam sistemas de resina epóxi em vez de poliéster, o que aumenta tanto o custo quanto o desempenho.
Produção de Revestimento Termoplástico CFRT
As chapas de Fibra Contínua Reforçada Termoplástica (CFRT) representam uma classe mais recente de material de faceamento que aborda várias limitações do GRP termofixo tradicional. Diferentemente das resinas termofixas, que passam por reticulação química irreversível durante a cura, As chapas CFRT utilizam uma matriz termoplástica — tipicamente polipropileno ou PET — que pode ser recalentada e reformada. Isso torna o material totalmente reciclável e significativamente mais rápido de processar durante a laminação, já que nenhuma química de cura adicional é necessária na etapa de colagem.
As chapas CFRT são produzidas por meio de um processo de consolidação contínuo no qual fitas de fibra de vidro unidirecional (UD) são empilhadas em orientações predeterminadas — comumente 0°/90° ou laminações quasi-isotrópicas — e pressionadas por rolos aquecidos. O resultado é um faceamento mais leve e fino que o GRP de resistência equivalente, tipicamente variando de 0,5 mm a 2,0 mm. Nossas fitas UD termoplásticas servem tanto como produto autônomo quanto como matéria-prima para laminação de chapas CFRT.
Para compradores B2B avaliando CFRT versus GRP, a decisão se resume às demandas da aplicação. O CFRT se destaca em cenários que exigem resiliência a impactos, reciclabilidade e tempos de ciclo mais rápidos. O GRP continua sendo a melhor escolha quando a rigidez máxima, resistência química ou serviço em alta temperatura é a prioridade. Fornecemos ambos, e nossa equipe de engenharia valida a seleção com base nos dados reais de carga e ambientais do seu projeto — não em suposições.
Aplicação de Gelcoat em Chapas de FRP
O gelcoat é uma camada superficial rica em resina aplicada ao lado do molde de uma chapa FRP antes do início do layup estrutural. Sua função é tanto estética quanto funcional: cria uma superfície lisa e pigmentada que é impermeável, resistente a UV e quimicamente inerte. Para painéis externos de RV, carrocerias de caminhões refrigerados e aplicações marinhas, o gelcoat não é opcional — é a diferença entre um painel que resiste cinco anos e outro que performa por quinze.
A qualidade de aplicação é tudo. O gelcoat deve ser pulverizado em espessura controlada de 0,4–0,6 mm. Muito fino, e você obtém impressão de fibras e calcinação prematura. Muito espesso, e a superfície torna-se frágil e propensa a trincas sob impacto ou choque térmico. Nossas chapas GRP estão disponíveis com ou sem gelcoat, dependendo se o faceamento será uma superfície externa visível ou uma camada estrutural interna que será coberta ou pintada a jusante.
Também produzimos chapas LWRT (Plástico Reforçado com Fibras Longas Termoplásticas), que utilizam um método de produção diferente — termoformagem de mantas de fibra triturada impregnadas com termoplástico. Estas são menos densas e adequadas para aplicações interiores não estruturais ou semi-estruturais onde a economia de peso tem prioridade sobre a capacidade máxima de carga.
Preparação do Revestimento Metálico
Faceamentos metálicos — alumínio, aço inoxidável e Aluzinc (aço revestido com alumínio-zinco) — exigem um fluxo de preparação completamente diferente comparado à fibra de vidro. O metal chega em bobinas ou chapas planas, e a primeira etapa é a desengraxe superficial para remover óleos de laminação e contaminação particulada. Qualquer óleo residual na superfície do metal impedirá a colagem, e esta é uma das causas-raiz mais comuns de delaminação em painéis sanduíche com faceamento metálico.
Após o desengraxe, a etapa crítica é o perfilamento superficial. Utilizamos revestimentos de conversão química livres de cromo ou abrasão mecânica (tipicamente jateamento abrasivo) para aumentar a energia superficial do metal. Isso cria pontos de ancoragem micromecânica para o adesivo. Para faceamentos em alumínio, que mantemos em estoque nas espessuras de 0,3 mm a 2,0 mm, a camada natural de óxido é na verdade benéfica para a aderência — mas somente se estiver limpa, uniforme e livre de produtos de corrosão.
Faceamentos em aço inoxidável (0,3–1,5 mm) apresentam um desafio diferente. A camada passiva de óxido de cromo que confere ao aço inoxidável sua resistência à corrosão também o torna inerentemente difícil de colar. Abrasão mecânica seguida de primer especializado é essencial. Aplicamos primers anticorrosivos especificamente formulados para a interface metal-adesivo, criando uma ponte química entre a superfície metálica inerte e o sistema de adesivo poliuretano ou epóxi usado na laminação.
Faceamentos em Aluzinc combinam a proteção por barreira do alumínio com a proteção catódica sacrificial do zinco. O protocolo de preparação superficial para Aluzinc é semelhante ao do aço galvanizado — limpeza alcalina seguida de revestimento de conversão compatível com zinco. Usar a química errada de primer em Aluzinc causará reações zinco-adesivo que geram gás e destroem a linha de colagem em meses, não em anos.
Para todos os faceamentos metálicos, a superfície preparada deve ser colada dentro de uma janela de tempo específica — tipicamente 4 a 8 horas, dependendo da umidade ambiente e do sistema de revestimento de conversão utilizado. Exceder essa janela permite que contaminação superficial e oxidação degradem a condição pronta para colagem. Este é um detalhe de programação de produção que fornecedores genéricos frequentemente negligenciam, e impacta diretamente a confiabilidade a longo prazo dos painéis que você recebe.
| Ideal para aplicações que exigem redução extrema de peso sem comprometer a rigidez; adequado para superfícies de grande vãos, como laterais de caminhão e pisos de reboques habitacionais. | Faixa de Espessura | Opções de Superfície | Propriedades-Chave & Aplicações |
|---|---|---|---|
| Chapas GRP/FRP | 0.5 – 3.0 mm | Acabamento com ou sem gelcoat | Impermeável, isolante, superfície plana e lisa; ideal para paredes de RV, carrocerias de caminhões, embarcações marinhas |
| Placas CFRT | 0.5 – 2.0 mm | Acabamento termoplástico liso | Mais leve, fino, resiliente; fibra de vidro contínua reforçada termoplástica para aplicações estruturais exigentes |
| Chapas de Alumínio | 0.3 – 2.0 mm | Acabamento a seco, revestido ou pintado | Leve, resistente à corrosão; usado em painéis isolados arquitetônicos, painéis de parede de câmaras frias, revestimentos externos |
| Chapas de Aço Inoxidável | 0.3 – 1.5 mm | Escovado, polido ou fosco | Superior resistência à corrosão e higiene; adequado para painéis de salas limpas, instalações alimentícias, ambientes industriais |
| ACP (Painel Compósito de Alumínio) | 0.3 – 2.0 mm | Revestimento PVDF, PE ou grão de madeira | Versatilidade estética com resistência intempéries; aplicado em revestimentos de paredes externas, fachadas de edifícios comerciais |
| Faceamento em PVC | 0.5 – 2.0 mm | Superfície lisa ou texturizada | Custo-benefício, resistente à umidade; comumente pareado com núcleos de espuma para painéis leves de construção |
| Aço Revestido com Aluzinc | 0.3 – 1.5 mm | Revestido ou pré-pintado | Proteção aprimorada contra corrosão vs. aço galvanizado; usado em painéis sanduíche de galpões, painéis isolados agrícolas |
| Faceamento em Multiplex | 1.0 – 5.0 mm | Acabamento com filme ou madeira nua | Rigidez estrutural com capacidade de fixação por parafuso; adequado para painéis de móveis de RV, pisos de casas móveis |
| Placas LWRT | 0.8 – 2.5 mm | Termoplástico texturizado ou liso | Compósito termoplástico aleatório leve; reduz o peso geral do painel em aplicações veiculares e de transporte |
| Placas de Fibra de Vidro FR4 | 0.5 – 3.0 mm | Acabamento liso à base de epóxi | Alto isolamento elétrico e resistência mecânica; usado em equipamentos industriais e painéis sandwich especializados |
Aplicação de Adesivo e Métodos de Colagem
Espessura de junta adesiva superior a 0,5 mm aumenta o risco de deslaminação em até 40% sob ciclagem térmica. Subcura causa aproximadamente 60% das reclamações de deslaminação em campo. Esses dois parâmetros definem a longevidade do painel.
Colagem Termorrígida vs. Termoplástica
O sistema adesivo que você seleciona determina não apenas a resistência da união, mas todo o fluxo de produção e a reciclabilidade do painel acabado. Existem duas químicas dominantes na fabricação de painéis sandwich compósitos: laminação de poliuretano termofixo (PU) e colagem com filme termoplástico. Eles se comportam de forma fundamentalmente diferente no chão de fábrica.
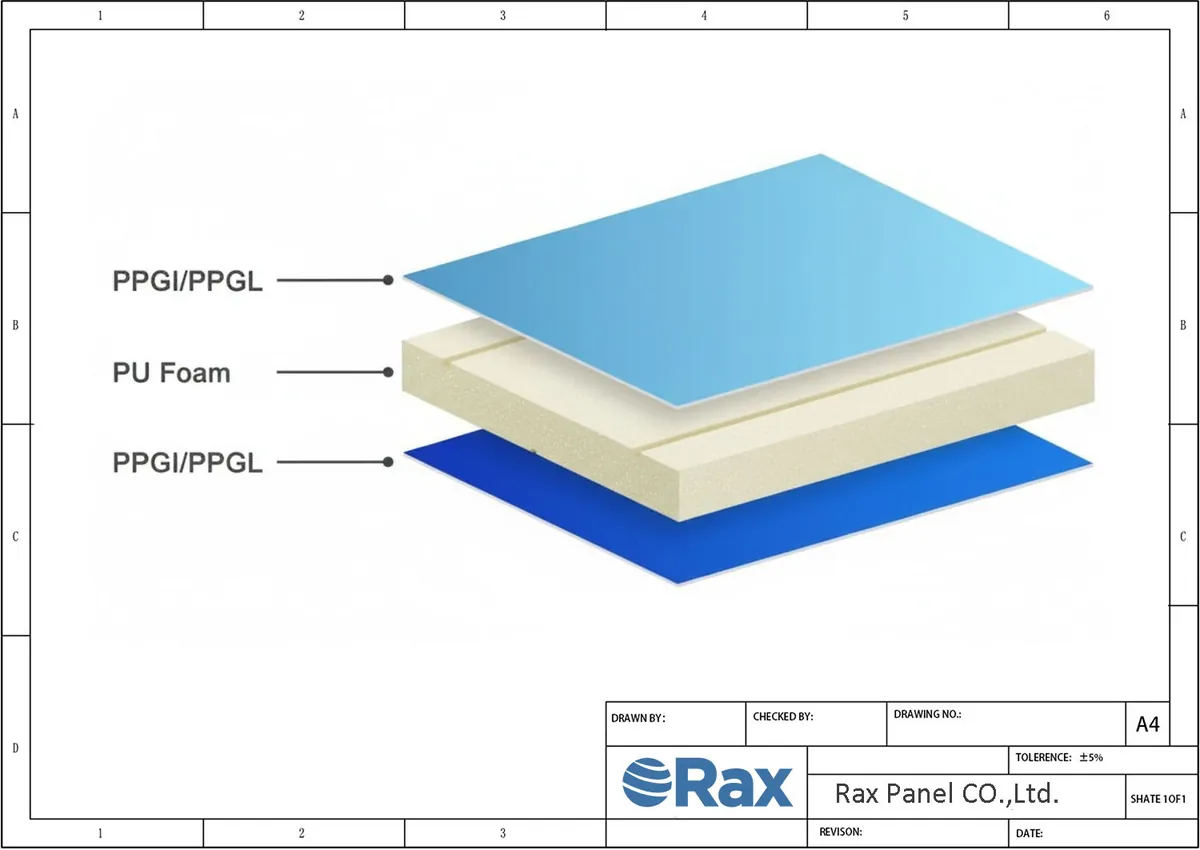
Adesivos de poliuretano termofixo são o padrão da indústria para unir folhas de GRP/FRP a núcleos de espuma como PET, PU, XPS e PVC. Os adesivos PU passam por uma reação de reticulação química irreversível durante a cura. Após curado, a rede polimérica não pode ser refundida ou reformada. Isso confere às uniões termofixas excelente resistência ao fluência e durabilidade a longo prazo sob cargas estáticas sustentadas — crítico para painéis de parede de veículos recreativos e caçambas de caminhões refrigerados que sofrem vibração constante e tensão térmica ao longo de anos de uso.
A colagem com filme termoplástico, por outro lado, utiliza um filme adesivo ativado por calor que derrete, flui e solidifica por resfriamento físico, em vez de reação química. Este é o método preferido para painéis sandwich CFRT, onde tanto as chapas de cobertura quanto o material do núcleo são termoplásticos. A vantagem: o painel inteiro — chapa, adesivo e núcleo — torna-se um sistema monomaterial totalmente reciclável. Fabricantes originais europeus exigem cada vez mais a construção termoplástica para conformidade regulatória com as diretrizes de veículos ao fim da vida útil.
O parâmetro crítico de qualidade compartilhado por ambos os sistemas é a espessura da junta adesiva. Isso deve ser controlado em uma faixa de 0,1–0,3 mm. Por que isso importa? Uma junta abaixo de 0,1 mm cria carência de adesivo — não há resina suficiente para molhar toda a superfície da chapa, deixando vazios que se tornam pontos de iniciação de deslaminação.
Uma junta acima de 0,3 mm desperdiça adesivo e introduz uma camada grossa e fraca entre o núcleo e a chapa. Ultrapassar 0,5 mm é um defeito grave: dados de teste mostram que o risco de deslaminação aumenta em até 40% sob ciclagem térmica, pois camadas de adesivo mais grossas apresentam maior expansão diferencial e menor eficiência de transferência de cisalhamento.
Na Rax Panel, aplicamos o adesivo por meio de rolos dosadores de precisão calibrados para a viscosidade e tempo aberto específicos do sistema adesivo em uso. Para laminação de PU em painéis de núcleo de espuma GRP, a dosagem de dois componentes garante que a proporção exata de mistura seja mantida. Para a produção de painéis CFRT termoplásticos, filmes adesivos pré-cortados com espessura controlada eliminam completamente a variabilidade de dosagem.
Parâmetros de Prensa e Cura
Uma vez aplicado o adesivo e montado o empilhamento núcleo-chapa, o painel entra na etapa de prensagem e cura. É aqui que a reticulação química (termofixo) ou a consolidação física (termoplástico) ocorre sob calor e pressão controlados. Os parâmetros aqui determinam diretamente se seus painéis sobreviverão anos de serviço em campo ou falharão precocemente.
A temperatura de cura varia de 80 a 140°C, dependendo da química do adesivo e da sensibilidade do material do núcleo. Adesivos PU tipicamente curam a 80–120°C. Temperaturas mais altas aceleram o tempo de cura, mas arriscam deformar núcleos sensíveis ao calor — a espuma XPS começa a amolecer acima de 75°C se a exposição for prolongada, portanto o tempo de permanência deve ser rigorosamente gerenciado.
Espumas PET e PVC suportam temperaturas mais altas melhor, permitindo temperaturas de cura na extremidade superior da faixa. Filmes termoplásticos para painéis CFRT geralmente ativam entre 120–140°C para garantir fluxo de fusão completo e molhamento adequado.
A pressão durante a prensagem varia de 0,2 a 0,8 MPa. Pressão insuficiente não consegue expulsar o ar aprisionado e garante contato inadequado entre o adesivo e a superfície da chapa. Pressão excessiva comprime o núcleo de espuma, reduzindo sua espessura e comprometendo seu valor isolante. Para núcleos de baixa densidade como XPS (25–45 kg/m³), a pressão deve permanecer no limite inferior. Núcleos de maior densidade como espuma PET (60–200 kg/m³) podem tolerar pressões próximas a 0,8 MPa sem deformação permanente.
O próprio método de prensagem divide-se em duas categorias, cada uma adequada a diferentes requisitos de produção:
- Linhas de prensagem contínua: A pilha de painéis passa por uma prensa de rolos aquecida ou prensa de duas correias a velocidade controlada. Esta é uma produção de alto rendimento — nossa linha processa mais de 1.700 m² diariamente. Mantém pressão e temperatura constantes em toda a largura do painel. Linhas contínuas se destacam na produção de painéis de espessura padrão com tolerância dimensional rigorosa, mas limitam a espessura máxima do painel com base na abertura da folga da prensa.
- Linhas de prensagem em lote (descontínuas): Pilhas individuais de painéis são carregadas em uma prensa de platô hidráulico, comprimidas e mantidas em temperatura durante todo o ciclo de cura. A prensagem em lote acomoda espessuras personalizadas de até 200 mm e permite construções de painéis multicamada. É mais lenta, mas oferece maior flexibilidade para pedidos especializados, como painéis isolados grossos para câmaras frigoríficas ou painéis sandwich de GRP com núcleo de balsa para uso marinho.
A subcura é a principal causa de deslaminação em campo, responsável por aproximadamente 60% das reclamações de garantia na indústria de painéis compósitos. Ocorre quando os painéis são removidos da prensa antes que a reticulação chegue à conclusão, ou quando a distribuição de temperatura no platô é irregular, deixando pontos frios onde o adesivo permanece parcialmente não curado. Na Rax Panel, enfrentamos isso com controle de temperatura multizona em nossos platôs de prensa e tempos mínimos de permanência definidos, verificados por meio de testes periódicos de densidade de reticulação durante os lotes de produção.
Se você está avaliando um fornecedor de painéis sandwich, faça duas perguntas específicas: qual espessura de junta adesiva eles buscam e como verificam a conclusão da cura em toda a superfície do painel. Um fabricante que não consegue fornecer números precisos ou depende exclusivamente de inspeção visual está apostando no desempenho a longo prazo do seu projeto.
Corte, Usinagem e Tolerâncias
Cortar e selar painéis compósitos não é um pensamento secundário pós-fabricação; é a última barreira de tolerância que determina se um painel sobrevive à montagem em campo sem deslaminação.
Corte de Precisão CNC e Tolerância Dimensional
Ao instalar painéis em uma estrutura de parede de veículo recreativo ou em uma câmara fria modular, uma folga de 2 mm se transforma em ponte térmica e passivo estrutural. A prática padrão da indústria frequentemente aceita variações dimensionais que são simplesmente inaceitáveis para fabricação veicular especializada e construção comercial. Manter uma tolerância dimensional rigorosa de ±0,5 mm é o que separa uma linha de montagem fluida de um gargalo logístico repleto de retrabalho.
Alcançamos essa precisão por meio de Multi-eixo CNC (Controle Numérico Computadorizado) de acabamento. Ao contrário do corte manual com serra, o acabamento por CNC garante que cada corte — seja o rebaixamento para uma janela em um painel sanduíche CFRT XPS ou o corte de um painel GRP compensado para uma carroceria de caminhão — corresponda exatamente ao arquivo CAD fornecido pela sua equipe de engenharia. Essa precisão é crítica porque, assim que um material de revestimento como alumínio ou plástico reforçado com fibra de vidro é comprometido por um corte irregular, o núcleo fica exposto ao ambiente.
Vedação de Bordas e Acabamento Aplicado em Fábrica
Um núcleo de espuma ou favo de mel exposto é um convite direto à entrada de umidade. Se a água migrar para um núcleo de espuma PET ou PU, os ciclos subsequentes de congelamento e descongelamento ou a vibração operacional constante inevitavelmente separarão o revestimento do núcleo, resultando em uma reclamação de deslaminação onerosa. Contar com contratados no local para vedar perfeitamente as bordas dos painéis em campo é um risco enorme. O processo de vedação deve ocorrer em um ambiente controlado de fábrica antes que os painéis sejam enviados.
Para prevenir falhas nas bordas, aplicamos sistemas específicos de barreira contra umidade dependendo da aplicação pretendida do painel e dos materiais de revestimento. As opções padrão integradas durante a etapa de acabamento incluem:
- Selantes de Poliuretano (PU): Injetados diretamente nos cortes das bordas para criar uma barreira impermeável de célula fechada que se liga mecanicamente à estrutura do núcleo.
- Perfis de Borda de Alumínio: Canais em U ou perfis em H mecanicamente fixados e selados, usados principalmente em painéis isolados arquitetônicos e ambientes de salas limpas para proteger a periferia vulnerável contra danos por impacto.
- Sistemas de Junta Aplicados em Fábrica: Perfis macho-fêmea ou de travamento por pino integrados e fresados diretamente no painel, pré-selados com juntas vedadoras contidas. Isso elimina a variabilidade dos mastics aplicados em campo e garante uma vedação hermética para instalações modulares de câmaras frias.
Envio de painéis brutos e sem acabamento força sua equipe de fabricação a atuar como uma linha de processamento secundária. Ao especificar cortes CNC acabados na fábrica e vedação de bordas pré-aplicada, você elimina os custos ocultos de mão de obra de corte no local e reduz significativamente a taxa de defeitos do seu projeto abaixo do limiar crítico de 1%.
Controle de Qualidade e Testes
Variações de espessura além de ±0,2 mm e falhas na linha de ligação acima de 0,5 mm são responsáveis pela maioria das reclamações de deslaminação em campo. A verificação por laser automatizada e os testes mecânicos padronizados detectam esses defeitos antes que deixem a fábrica.
Verificações de Consistência de Espessura
Na fabricação de painéis sanduíche, a consistência da espessura não é apenas uma preocupação estética — ela determina diretamente o desempenho estrutural, os valores de isolamento térmico e o encaixe na montagem. Um painel que varia mesmo 0,5 mm em sua superfície pode causar distribuição desigual de cargas em carrocerias de caminhão ou criar lacunas em instalações de câmaras frias que comprometem os selos térmicos.
Nossa linha de produção utiliza sistemas automatizados de medição a laser que escaneiam toda a superfície do painel em tempo real conforme os painéis saem da etapa de prensagem. O sistema tem como meta uma tolerância de espessura de ±0,2 mm, que é significativamente mais restrita do que a tolerância dimensional de ±0,5 mm exigida pela maioria das especificações de compras para dimensões finais de corte CNC.
O motivo pelo qual mantemos controle mais rigoroso na etapa de prensagem é simples: se o painel bruto já estiver fora da especificação antes do corte, nenhuma precisão de CNC corrigirá variações internas na linha de ligação que levam à deslaminação.
É aqui que a espessura da linha de ligação se torna crítica. A camada adesiva entre o material de revestimento — seja GRP, CFRT, alumínio ou aço inoxidável — e o material do núcleo deve ser controlada em 0,1–0,3 mm. Quando essa linha de ligação excede 0,5 mm, o risco de deslaminação sob ciclagem térmica aumenta em até 40%. Nosso sistema de varredura a laser sinaliza qualquer painel em que o desvio de espessura sugira uma linha de ligação desigual, permitindo que isolamos e testemos esse painel antes que avance para o acabamento.
- Método de Medição: Varredura a laser automatizada em toda a superfície do painel em velocidade contínua de linha
- Tolerância Alvo: Variação de espessura de ±0,2 mm na etapa de prensagem
- Faixa de Linha de Ligação: Espessura da camada adesiva de 0,1–0,3 mm; painéis que excedam 0,5 mm são sinalizados para teste adicional
- Taxa de Produção: Varredura em tempo real em mais de 1.700 m² de produção diária sem reduzir a velocidade da linha
Para engenheiros de compras avaliando fornecedores, a pergunta-chave a fazer é se a medição da espessura ocorre na etapa de prensagem ou apenas após o corte. A medição pós-corte não pode detectar variações internas na linha de ligação — nesse ponto, o defeito já está selado dentro do painel.
Testes Mecânicos e de Incêndio
A consistência da espessura indica que o painel foi fabricado corretamente. Os testes mecânicos e de inflamabilidade indicam se ele performará corretamente sob as condições que o seu projeto exige. Essas duas categorias de teste abordam modos de falha diferentes, e ambas são indispensáveis para painéis destinados a construções comerciais, câmaras frias e aplicações especializadas em veículos.
O teste mecânico foca na resistência à tração e na resistência à flexão — as duas propriedades que determinam se um painel manterá a integridade sob cargas de vento, peso estrutural ou a vibração constante de uma van ou carroceria de caminhão em movimento. O teste de tração mede a força necessária para separar o material de revestimento do núcleo, avaliando diretamente a integridade da ligação.
O teste de flexão aplica carga ao longo do vão do painel para simular tensões de flexionamento do mundo real. Para painéis de núcleo de espuma GRP usados em aplicações marítimas ou painéis sanduíche de alumínio em revestimento arquitetônico, esses valores devem atender a limites específicos de projeto de engenharia — não apenas mínimos genéricos da indústria.
O teste de inflamabilidade é uma disciplina separada com seu próprio conjunto de normas que variam conforme o mercado-alvo. As classificações europeias seguem a DIN 4102, que define as classificações B1 (dificilmente inflamável) e B2 (normalmente inflamável). Projetos na América do Norte referenciam a ASTM E84, que mede propagação de chama e desenvolvimento de fumaça para atribuir as classes A, B ou C.
Painéis para câmaras frias, salas limpas e revestimento de paredes externas em edifícios comerciais normalmente exigem conformidade com B1 ou Classe A, dependendo da jurisdição. Nossa equipe de engenharia realiza testes experimentais durante a fase de personalização para validar que a combinação específica de núcleo-revestimento atende à norma de inflamabilidade aplicável ao mercado de destino do cliente — pois um painel GRP + espuma PET testado conforme DIN 4102 não passa automaticamente pelo ASTM E84, e vice-versa.
- Teste de Tração: Mede a resistência da ligação face-núcleo; crítico para painéis sob carga de vento ou tensão vibratória
- Teste de Flexão: Avalia o desempenho à flexão ao longo do vão do painel; determina a capacidade de carga
- Classificações de Inflamabilidade (Europeias): Classificações B1 e B2 conforme DIN 4102
- Classificações de Inflamabilidade (Norte-Americanas): Classe A e Classe B conforme ASTM E84
- Abordagem de Teste: Validação específica por projeto com base nos requisitos do mercado de destino, e não uma certificação única para todos
Um ponto que as equipes de compras frequentemente passam por alto: classificações de inflamabilidade não são transferíveis entre combinações de núcleo-revestimento. Uma classificação B1 validada em um painel GRP + espuma PU não garante a mesma classificação em um painel GRP + espuma PET de espessura idêntica.
O comportamento de combustão do material do núcleo, a produção de fumaça e o perfil de degradação térmica alteram todos o resultado. É por isso que testamos cada combinação personalizada de forma independente durante a fase de revisão de engenharia, ao invés de depender de certificados genéricos que podem não corresponder à configuração real do produto que está sendo enviado.
Linhas de Produção Contínuas vs. em Lote
Linhas contínuas priorizam velocidade e consistência dimensional para painéis padrão, enquanto linhas em lote entregam perfis mais espessos e personalização multicore que linhas de alta velocidade não conseguem acomodar.
Linhas Contínuas de Painéis: Consistência em Alta Produção
Linhas de produção contínuas são a espinha dorsal da fabricação de painéis compósitos de alta produção. O material entra continuamente — chapas de revestimento, adesivo e núcleo — passando por uma prensa aquecida que cura o painel em um único movimento ininterrupto. O resultado é espessura consistente, linhas de ligação uniformes e uma produção diária que excede significativamente o que os sistemas em lote conseguem alcançar.
Nossa linha avançada de produção de painéis compósitos na Rax Panel opera com capacidade superior a 1.700 metros quadrados por dia. Esse tipo de rendimento importa quando você está fornecendo painéis de parede para vans ou painéis de parede para câmaras frias em volume para distribuidores que não podem arcar com atrasos no fornecimento. Linhas contínuas mantêm tolerâncias de espessura em aproximadamente ±0,2 mm em toda a superfície do painel, o que é crítico para montagem modular onde os painéis precisam se encaixar com precisão.
- Taxa de produção: 1.500–3.000 m²/dia dependendo da configuração do painel
- Faixa de espessura: Tipicamente 10–100 mm; painéis muito espessos requerem processamento em lote
- Mais adequado para: Painéis de núcleo espumado padronizados como painéis sanduíche CFRT XPS, painéis sanduíche GRP PET e painéis compósitos de alumínio onde pedidos repetidos exigem especificações idênticas
A compensação é a flexibilidade. Alterar materiais de núcleo ou combinações de revestimento em uma linha contínua requer purga da linha e recalibração, o que consome tempo e material. Se o seu projeto exige mudanças frequentes de especificação — como alternar entre núcleo de espuma PU e núcleo de favo de mel PP entre corridas, por exemplo — uma linha contínua se torna menos eficiente.
Linhas em Lote (Descontínuas): Customização em Escala
Linhas de prensa em lote ou descontinuadas operam em base de ciclo. Cada painel ou conjunto de painéis é carregado em uma prensa, curado sob temperatura e pressão controladas e então removido antes que o próximo ciclo comece. Esse processo de parada-e-partida sacrifica velocidade, mas fornece algo que as linhas contínuas não conseguem: a capacidade de produzir painéis com mais de 100 mm de espessura e alternar combinações de núcleo-revestimento com desperdício mínimo de configuração.
Para aplicações especializadas — painéis sanduíche GRP/balsa para cascos marítimos, painéis sanduíche PIR para construções com classificação de fogo, ou painéis sanduíche de lã de rocha para instalações industriais — a produção em lote é frequentemente o único método viável. A prensa pode acomodar empilhamentos multicamada de núcleo, núcleos de espuma de densidade mista e materiais de revestimento não padrão como aço inoxidável ou Aluzinc em um único ciclo. As tolerâncias de espessura são ligeiramente mais amplas do que nas linhas contínuas, geralmente ±0,5 mm, o que permanece plenamente aceitável para a maioria das aplicações estruturais.
- Capacidade de espessura: Até 200 mm ou mais, acomodando núcleos isoladores espessos para painéis de piso de câmaras frias e painéis de divisória de salas limpas
- Flexibilidade de núcleo: Pode processar espuma PMI, favo de mel de aramida, favo de mel PC e balsa — materiais que exigem controle preciso de pressão durante a cura
- Tempo de troca: Desperdício mínimo de material ao alternar entre especificações personalizadas
Ao avaliar um fabricante de painéis sanduíche, pergunte qual tipo de linha eles pretendem usar para o seu pedido específico. Um fornecedor que utilize apenas linhas contínuas pode ter dificuldades com a especificação do seu painel de porta de câmara fria de 150 mm de espessura. Por outro lado, direcionar um pedido repetido de alto volume para painéis de teto de van padrão por uma linha em lote adiciona custo e prazo de entrega desnecessários. O fabricante certo opera ambos e alocam seu pedido ao processo apropriado.
Capacidades de Personalização para Compradores B2B
A customização eficaz de compósitos exige validação de engenharia rigorosa da expansão térmica e da transferência de cisalhamento entre o núcleo e o revestimento, seguida de prototipagem física para verificar dados estruturais antes da produção em massa em larga escala.
Combinações Mistas de Núcleo e Revestimento
Especificar painéis sanduíche personalizados vai além de simplesmente empilhar materiais. Quando você mistura diferentes revestimentos e núcleos, nossos engenheiros precisam calcular a compatibilidade estrutural para prevenir falhas em campo. Nós validamos os coeficientes de expansão térmica e a mecânica de transferência de cisalhamento de cada construção única. Por exemplo, a ligação de um revestimento CFRT a um núcleo de espuma PU reage de forma completamente diferente sob ciclagem térmica do que um revestimento GRP sobre um núcleo de favo de mel PP.
Como as aplicações industriais ditam requisitos de desempenho específicos, nossa flexibilidade de fabricação nos permite projetar combinações distintas de materiais com base nos seus exatos requisitos de carga, peso e condições ambientais. Validamos regularmente configurações especializadas, incluindo:
- CFRT + Espuma PU/PET/XPS/PVC: Alta resistência a impacto combinada com estrito isolamento térmico, fortemente utilizada em conjuntos de parede de van e carroceria de caminhão refrigerado.
- GRP + Favo de mel PP: Redução máxima de peso combinada com alta resistência ao cisalhamento, otimizado para embarcações marítimas e pisos estruturais de veículos.
- Alumínio/Aço inoxidável + Lã de rocha/PIR: Combinações rigorosas com classificação de fogo especificadas para divisórias de salas limpas e revestimento arquitetônico comercial.
Opções de Protótipo e Pequenos Lotes
Comprometer-se com uma corrida de produção de 1.000 painéis sem validação física é um risco desnecessário na cadeia de suprimentos. Exigimos uma fase rigorosa de prototipagem para garantir que os dados de engenharia correspondam à saída de fabricação do mundo real. Nossa instalação tipicamente produz um lote piloto de 5 a 15 painéis, permitindo que sua equipe de engenharia realize testes físicos e verifique tolerâncias dimensionais antes que prosseguimos para a produção em massa.
Este fluxo de trabalho prototípico foi projetado para eliminar custos ocultos e surpresas na linha de produção para compradores B2B. A progressão padrão inclui:
- Revisão de Engenharia: Analisamos os requisitos do seu projeto para selecionar a densidade de núcleo ideal e a espessura do revestimento.
- Testes Experimentais: Nossa equipe executa validações experimentais na combinação específica de núcleo misto para estabelecer dados de referência.
- Produção de Amostras: Fabricamos o lote piloto de 5 a 15 painéis diretamente em nosso chão de fábrica.
- Confirmação de Dados: Você recebe as amostras físicas exatas e os dados de teste associados para aprovação da sua montagem final.
Conclusão
Olha, conhecer o processo de fabricação é sua melhor defesa contra materiais subpadrão. Se uma fábrica não consegue explicar a espessura do adesivo ou as temperaturas de cura, ela está apostando no seu projeto. A laminagem adequada mantém as tolerâncias estruturais bem ajustadas.
- Aceitar embarques sem dados automatizados de varredura a laser para verificar a consistência de espessura.
- Tolerar linhas de união adesiva superiores a 0,5 mm, o que causa diretamente falhas de delaminação em campo.
- Pular testes de ciclagem térmica para painéis destinados a climas extremos.
Antes de assinar seu próximo contrato de fornecimento, faça a correspondência das suas especificações exatas com nosso catálogo de produtos. Nós projetamos combinações personalizadas de núcleo e pele que passam pelos códigos estruturais na primeira execução.
Perguntas Frequentes
Este fator tem impacto direto no desempenho do projeto e no custo a longo prazo. Abordá-lo com dados específicos em vez de suposições gerais leva a melhores resultados.
Como os fabricantes garantem uma espessura consistente do painel em grandes lotes de produção?
Sistemas automatizados de medição a laser escaneiam a superfície completa do painel em tempo real durante a laminação, mantendo variação de ±0,2 mm. Linhas de produção contínuas usam calibração de folga de rolos antes de cada turno. Solicite relatórios de teste de consistência de espessura ao seu fornecedor – fábricas respeitáveis documentam isso por lote.
Como a escolha do material do núcleo afeta o custo e o desempenho do painel sanduíche?
O custo aumenta aproximadamente com a densidade e a classificação de temperatura: XPS é o mais econômico (custo do núcleo de $8–15/m²), seguido por PU ($12–22), PET ($15–30) e espuma PMI ($40–80) para aplicações aeroespaciais de alto desempenho. Compensações de desempenho: PU oferece melhor isolamento térmico (0,022 W/mK), PET fornece maior resistência compressiva para cargas estruturais, e núcleos de favo de mel oferecem máxima rigidez por peso para aplicações veiculares.
Quais certificações de qualidade uma fábrica de painéis sanduíche deve ter para mercados de exportação?
No mínimo: ISO 9001 para sistemas de gestão da qualidade. Para aplicações na construção: marcação CE (Europa), relatórios ICC-ES (América do Norte) ou certificações locais de segurança contra incêndio. Para aplicações veiculares: conformidade com normas DOT/ECE relevantes. Solicite relatórios de teste de terceiros para resistência ao fogo (ASTM E84 ou DIN 4102), resistência à tração e condutividade térmica antes de fazer qualquer pedido.
Quanto custa tipicamente a fabricação de painéis sanduíche?
O custo de fabricação de painéis sanduíche varia com base no grau do material, espessura, dimensões do painel e volume do pedido. Solicitar um orçamento detalhado com as especificações do seu projeto é a forma mais confiável de obter um valor preciso. Pedidos volumosos normalmente reduzem significativamente o preço por unidade.
Quais fatores afetam o preço da fabricação de painéis sanduíche?
O custo de fabricação de painéis sanduíche varia com base no grau do material, espessura, dimensões do painel e volume do pedido. Solicitar um orçamento detalhado com as especificações do seu projeto é a forma mais confiável de obter um valor preciso. Pedidos volumosos normalmente reduzem significativamente o preço por unidade.