
Около 60% отказов сэндвич-панелей из-за расслоения связаны с одной производственной ошибкой: недоотверждением. Большинство покупателей никогда не спрашивают о температурах отверждения или давлениях пресса при оценке поставщиков. А следовало бы. При производстве сэндвич-панелей именно этот технологический шаг определяет, выдержат ли панели холодильной камеры термические циклы или начнут расслаиваться по клеевому шву в течение 18 месяцев.
Мы видели данные по рекламациям на собственном производстве, выпускающем более 1 700 м²/день: когда параметры отверждения слегка отклоняются от диапазона 80–140°C, сшивание не завершается. Панель выглядит удовлетворительно при приемке. А через шесть месяцев вам приходится заменять весь кузов грузовика или стену холодильной камеры.
В этом руководстве подробно разобраны шесть основных производственных этапов — от подготовки материала сердцевины до ЧПУ-обработки — с точными допусками и параметрами, которые отделяют надёжные панели от дорогостоящих полевых отказов. Вы получите конкретные контрольные точки качества: от измерений толщины клеевого шва до сканирования плоскостности поверхности, — которые можно использовать для оценки компетенций любого поставщика до подписания контракта.
Этап подготовки материала сердцевины
Подготовка сердцевины определяет структурный предел вашей сэндвич-панели. Неравномерная плотность или геометрия ячеек в слое сердцевины приведёт к дефектам сцепления, независимо от того, насколько точно вы контролируете ламинирование дальше по линии.
Типы пеноматериалов и их обработка
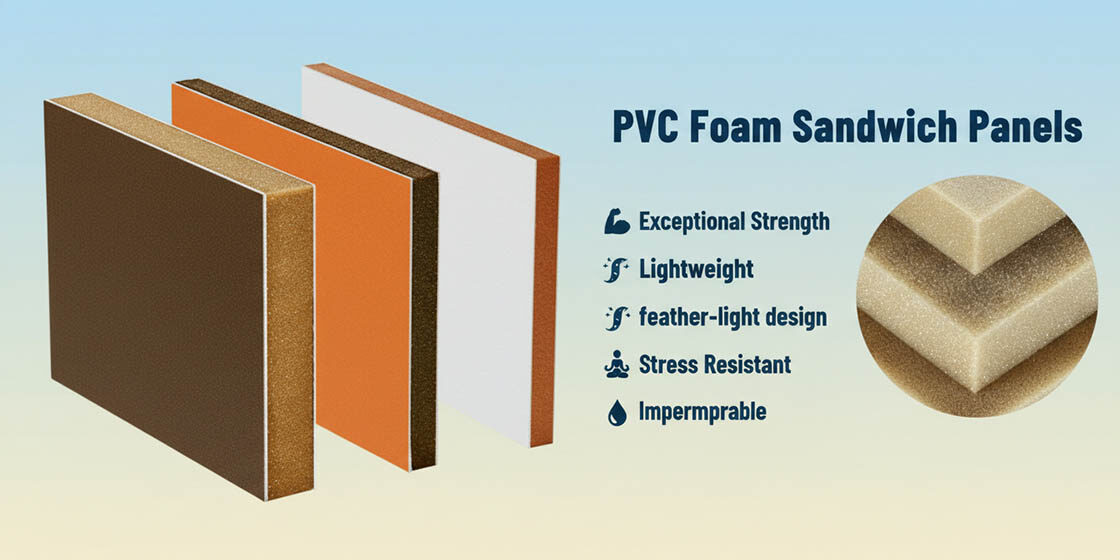
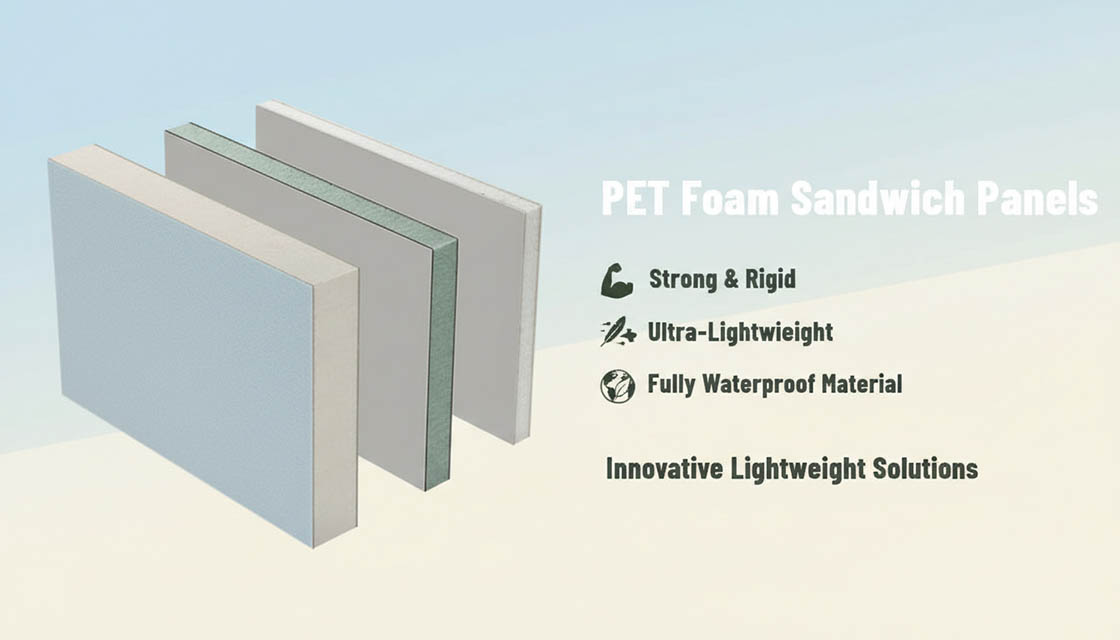
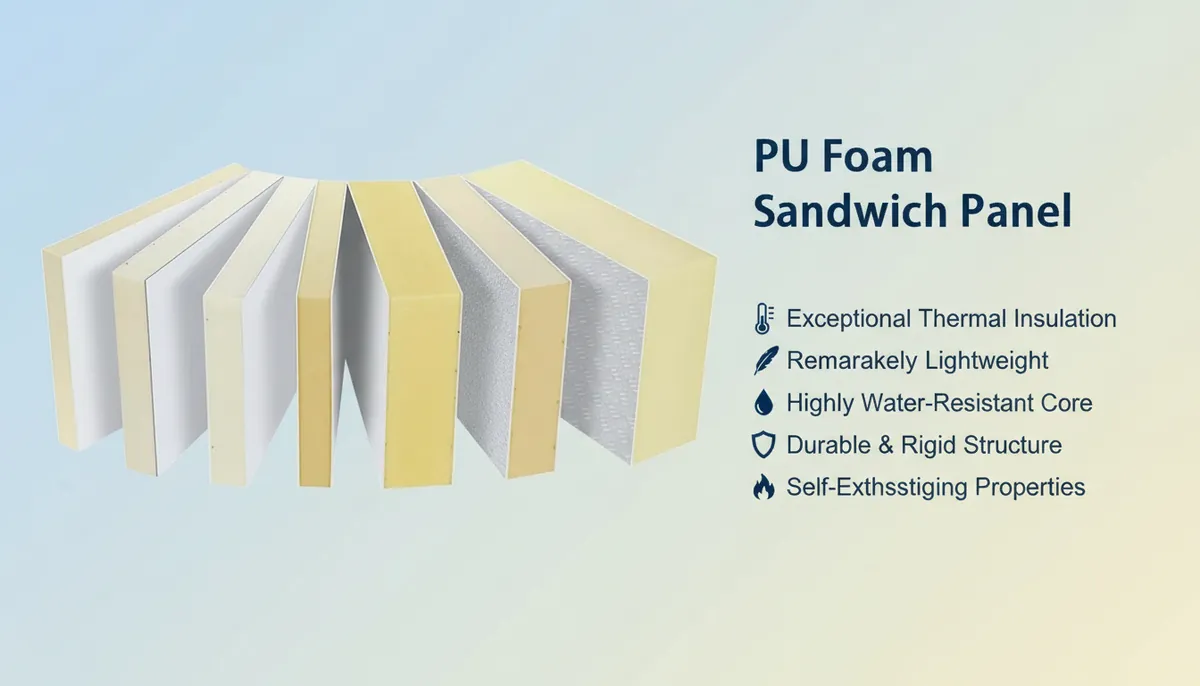
Пеноматериалы — наиболее часто задаваемая категория в промышленном производстве сэндвич-панелей. На Rax Panel мы обрабатываем шесть основных типов пены на нашей производственной линии — XPS, PET, PU, PVC, PMI и EPP — каждый из которых выбирается исходя из требований покупателя к теплоизоляция, прочностью на сжатие, и целевым показателям веса. Ключевым фактором при подготовке является равномерность плотности. Если блок PET-пены имеет плотность от 80 кг/м³ до 130 кг/м³ по всей ширине, результирующая панель будет демонстрировать неравномерную передачу сдвига и локальный риск расслоения под нагрузкой.
Ниже приведён обзор используемых нами пеноматериалов с диапазонами эксплуатационной плотности и теплопроводностью показателями:
- XPS пенопластовый сердечник: Плотность 25–45 кг/м³, теплопроводность 0.028–0.035 Вт/(м·К). Экономичное решение для стеновых панелей автодомов и кузовов грузовиков, где достаточно умеренной теплоизоляции.
- PET пеновый сердечник: Плотность 60–200 кг/м³, теплопроводность 0.030–0.040 Вт/(м·К). Перерабатываемая термопластичная структура с отличной химической стойкостью, широко используется в морских панелях и панелях холодильных камер.
- ПУ-пенопластовое ядро: Плотность 30–150 кг/м³, теплопроводность 0.022–0.028 Вт/(м·К). Лучшие показатели теплоизоляции, что делает его стандартом для рефрижераторных кузовов грузовиков и модульных панелей холодильных камер.
- PVC-пеновый сердечник: Диапазон плотности пересекается с PET (60–200 кг/м³). Закрытоячеистая структура обеспечивает превосходную водостойкость для судостроения и морских применений.
- PMI-пена (сердечник): Наиболее высокая удельная механическая прочность среди структурных пен. Применяется в аэрокосмической отрасли, спортивном оборудовании высокого класса и приложениях, требующих экстремального соотношения жёсткости к весу.
- EPP-пена (сердечник): Исключительная энергоемкость и ударная восстанавливаемость. Используется в приложениях, где требуется устойчивость к повторяющимся ударам, а не максимальная жёсткость.
При переработке блоки пены нарезаются до целевой толщины горячепроволочными или ЧПУ-фрезерными инструментами. Допуск по толщине должен сохраняться в пределах ±0,3 мм для обеспечения равномерного клеевого шва при ламинировании. Если поверхность пены поцарапана, неровна или загрязнена стружкой, распределение клея становится неравномерным — это напрямую повышает риск образования пустот и брака панелей.
Наши инженеры проверяют входящую плотность пены выборочными испытаниями до того, как любой материал попадёт в стадию ламинирования, потому что выявление отклонения плотности при приёмке обходится в доли стоимости последующей рекламации на расслоение в эксплуатации.
Производство сотового сердечника
Сотовые сердечники Меняя непрерывную изоляцию пены на значительно более высокое отношение прочности к сжатию. Rax Panel производит PP-сотовые и стеклопластиковые сотовые сердечники, а также поставляем арамидный и PC-сотовый сердечники для специальных применений. Определяющим параметром качества при производстве сотового сердечника является равномерность размера ячеек — обычно задаваемая в диапазоне 3–12 мм, — поскольку геометрия ячеек напрямую управляет прочностью на сдвиг и поведением при сжатии по всей поверхности панели.
- PP-сотовое ядро: Плотность 50–120 кг/м³. Термопластичная конструкция позволяет ему хорошо сцепляться с облицовками CFRT и СМП. При композитировании со стекловолокнистым листом он обеспечивает структуру, которая является одновременно прочной и лёгкой, что идеально подходит для напольных панелей автодомов и боковых стенок кузовов грузовиков.
- Стекловолокнистое сотовое ядро: Более высокая термостойкость по сравнению с PP, указывается при необходимости огнестойкости или работы при повышенных температурах — например, для панелей перегородок чистых помещений и архитектурных теплоизолированных панелей.
- Однородность размера ячеек: Поддерживается в пределах спецификации 3–12 мм. Отклонение за эти допуски создаёт локальные слабые зоны, где при нагрузке концентрируется напряжение сдвига, что приводит к преждевременному разрушению сердечника.
Процесс расширения и склеивания сотового наполнителя требует точного контроля нанесения клея на узлы ячеек. Если клея между узлами недостаточно, сотовый наполнитель схлопывается при сжатии во время ламинирования панели. При неравномерном нанесении вес увеличивается без пропорционального роста прочности — что подрывает всё инженерное обоснование выбора сотового сердечника вместо пеноматериала.
Наша инженерная команда проверяет каждую партию сотового наполнителя, тестируя прочность связи узлов и однородность ячеек перед выпуском материала на производственную линию. Этот шаг многие поставщики бюджетных материалов пропускают, и именно поэтому панели с неаттестованных линий часто разрушаются при длительных термических циклах или воздействии напряжения сдвига.
| Основной материал | Диапазон плотности (кг/м³) | Теплопроводность (Вт/(м·К)) | Ключевые свойства | Требования к подготовке и контролю качества |
|---|---|---|---|---|
| XPS пена | 25–45 | 0.028–0.035 | Лёгкий, влагостойкий, экономичный | Содержание влаги ниже 2%, шлифовка поверхности для улучшения адгезии, допуск по толщине ±0,3 мм |
| ПЭТ пена | 60–200 | 0.030–0.040 | Высокая прочность при сжатии, перерабатываемый, термоформируемый | Допуск по размерам ±0,5 мм, требуется герметизация кромок, верификация равномерности плотности по всей плите |
| ПУ пена | 30–150 | 0.022–0.028 | Наивысший коэффициент теплоизоляции, доступны огнеупорные марки | Хранение при контролируемой температуре 15–25 °C, очистка поверхности перед нанесением клея, проверка огнестойкости |
| Пенопласт ПВХ | 30–250 | 0.030–0.045 | Отличная химическая стойкость, высокое отношение прочности к весу | Плазменная или короноразрядная обработка поверхности для склеивания, рекомендуется вакуумная сушка, тестирование плотности каждой партии |
| ПМИ пена | 32–300 | 0.020–0.035 | Наивысшая удельная прочность, аэрокосмический класс характеристик | Обработка в контролируемой среде, верификация совместимости со-отверждения с системами смол облицовки |
| PP-сотовый | 50–120 | 0.050–0.080 | Исключительная передача сдвига, ударопрочный, перерабатываемый | Проверка однородности размера ячеек, обрезка кромок до ±0,5 мм, верификация заполнения клеем узлов сотового наполнителя |
| Арамидный сот | 29–130 | 0.040–0.070 | Экстремальная огнестойкость, высокий модуль сдвига | Требуется хранение с влагонепроницаемой защитой, специализированные режущие инструменты, тестирование сжатия по каждой партии для проверки прочности на раздавливание |
| ПК (поликарбонат) сотовый | 60–150 | 0.045–0.075 | Прозрачные опции, хорошая ударопрочность, стабилизированные от УФ-излучения марки | Сертификация УФ-стойкости для наружного применения, проверка совместимости температурного расширения с материалами облицовки |
Изготовление облицовочных материалов
Изготовление облицовки — первый и наиболее важный этап производства сэндвич-панелей. Дефекты поверхности, загрязнение или неоднородность толщины на этом этапе транслируются на каждый последующий этап ламинирования.
Производство листов СМП
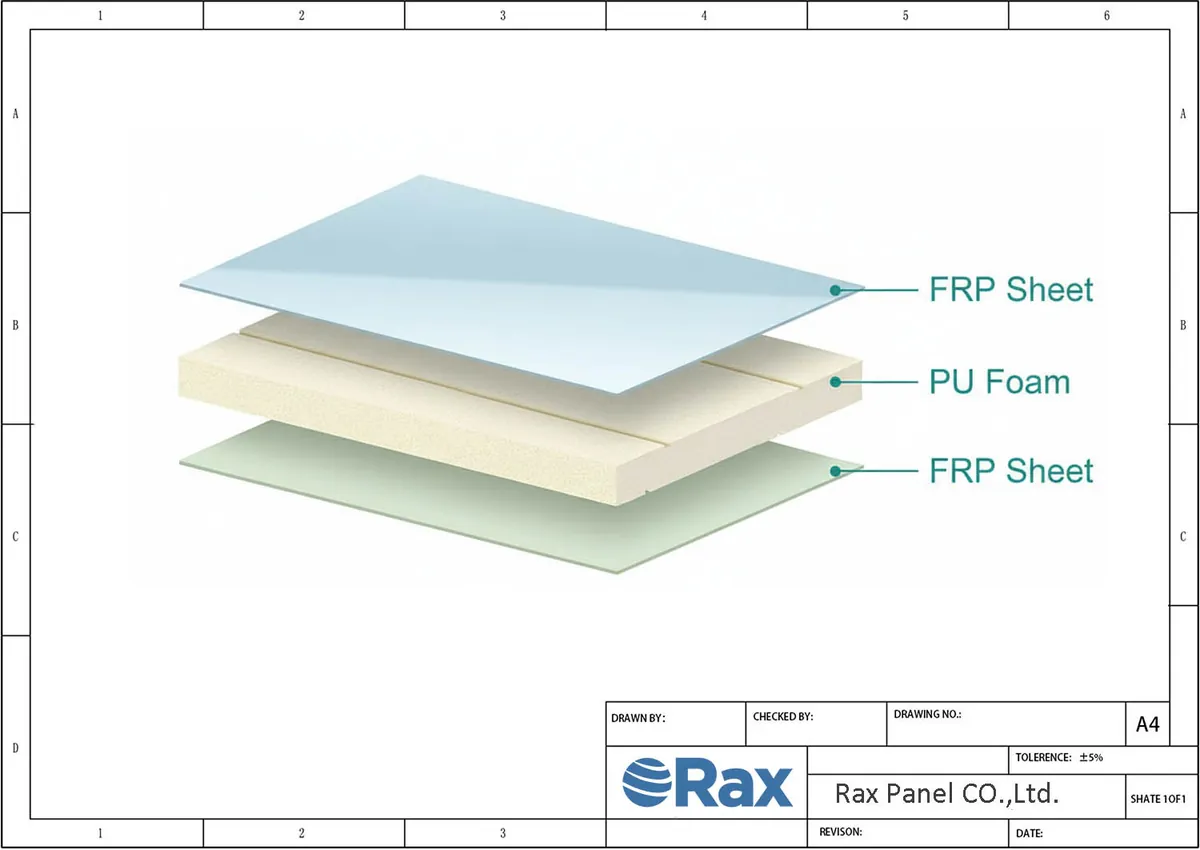
Производство листов из стеклопластика (GRP) начинается с намотки непрерывными нитями или пультрузии, где стекловолокна пропитываются термореактивной смолой — обычно полиэфирной или винилэфирной. Ориентация волокон и соотношение смола/стекло напрямую определяют механические характеристики окончательной облицовки панели. В Rax Panel мы выпускаем GRP-листы толщиной от 0,5 до 3,0 мм в зависимости от структурных и эксплуатационных требований заказчика.
Ключевые параметры качества при изготовлении GRP — равномерность пропитки волокон и устранение воздушных пустот. Неполное насыщение смолы создаёт слабые места, которые приводят к расслоению облицовки при термических циклах или ударе. Наша производственная линия поддерживает непрерывный контроль натяжения стеклянных ровингов, что предотвращает волнистость волокон — дефект, способный снизить прочность на растяжение на 15–25% в готовом листе.
Мы также производим стеклопластиковые листы FR4 для применений, требующих повышенной электрической изоляции и размерной стабильности. Эти листы проходят цикл отверждения при повышенной температуре и используют эпоксидные смолы вместо полиэфирных, что увеличивает как стоимость, так и эксплуатационные характеристики.
Производство термопластичной облицовки CFRT
Листы из непрерывного волокнистого армированного термопласта (CFRT) представляют новый класс облицовочных материалов, который решает несколько ограничений традиционного термореактивного GRP. В отличие от термореактивных смол, которые проходят необратимое химическое сшивание при отверждении, листов CFRT они используют термопластичную матрицу — обычно полипропиленовую или ПЭТ, которую можно повторно нагревать и формовать. Это делает материал полностью перерабатываемым и значительно ускоряет обработку при ламинировании, поскольку на этапе склеивания не требуется дополнительная химия отверждения.
Листы CFRT производятся через непрерывный процесс консолидации, где однонаправленные (UD) ленты стекловолокна укладываются в заданных ориентациях — обычно 0°/90° или квазиизотропные слоистые структуры — и прессуются через нагретые валки. Результатом является облицовка, которая легче и тоньше GRP эквивалентной прочности, обычно в диапазоне от 0,5 до 2,0 мм. Наши UD-ленты из термопласта служат как отдельным продуктом, так и сырьём для ламинирования листов CFRT.
Для B2B-покупателей оценивающих CFRT вместо GRP, решение сводится к требованиям применения. CFRT превосходит в сценариях, требующих ударопрочности, перерабатываемости и более быстрого цикла. GRP остаётся лучшим выбором, когда приоритетом являются максимальная жёсткость, химическая стойкость или работа при высоких температурах. Мы поставляем оба типа, и наша инженерная команда выполняет выбор на основе реальных данных по нагрузкам и условиям вашего проекта — а не предположений.
Нанесение гелькоута на листы СМП
Гелькоут — это обогащённый смолой поверхностный слой, наносимый на формовую сторону FRP-листа перед началом конструктивной укладки. Его функция как эстетическая, так и функциональная: он создаёт гладкую окрашенную поверхность, которая является водонепроницаемой, УФ-стойкой и химически инертной. Для наружных панелей автодомов, холодильных кузовов грузовиков и морских применений гелькоут не опционален — это разница между панелью, которая выдерживает пять лет эксплуатации, и панелью, которая служит пятнадцать лет.
Качество нанесения критично. Гелькоут должен распыляться контролируемой толщиной 0,4–0,6 мм. Слишком тонкий — и вы получите прорисовку волокон и преждевременное меление. Слишком толстый — и поверхность становится хрупкой и склонной к растрескиванию при ударе или термическом шоке. Наши GRP-листы доступны с гелькаутом или без него, в зависимости от того, будет ли облицовка видимой наружной поверхностью или внутренним конструктивным слоем, который впоследствии покрывается или окрашивается.
Мы также производим листы LWRT (длинноволоконный армированный термопласт), которые используют другой метод производства — термоформование chopped-волокнистых матов, пропитанных термопластом. Они имеют меньшую плотность и подходят для неструктурных или полуструктурных внутренних применений, где экономия веса приоритетнее максимальной несущей способности.
Подготовка металлической облицовки
Металлические лицевые слои — алюминий, нержавеющая сталь и алюцинк (сталь с алюминиево-цинковым покрытием) — требуют совершенно иной подготовки по сравнению со стеклопластиком. Металл поступает в рулонах или плоских листах, и первый шаг — обезжиривание поверхности для удаления прокатных масел и механических загрязнений. Любые остаточные масла на поверхности металла предотвратят адгезию клея, и это одна из самых распространённых причин расслоения сэндвич-панелей с металлическими лицевыми слоями.
После обезжиривания критически важным этапом является профилирование поверхности. Мы используем либо бесхроматные химические конверсионные покрытия, либо механическую абразивную обработку (обычно дробеструйную) для повышения поверхностной энергии металла. Это создаёт микро-механические точки крепления для клея. Для алюминиевых лицевых слоёв, которые мы поставляем толщиной от 0,3 до 2,0 мм, естественный оксидный слой действительно полезен для адгезии — но только если он чистый, равномерный и свободен от продуктов коррозии.
Нержавеющие стальные лицевые слои (0,3–1,5 мм) представляют иную задачу. Пассивный слой оксида хрома, который придаёт нержавеющей стали коррозионную стойкость, одновременно делает её трудно склеиваемой по своей природе. Механическая абразивная обработка, за которой следует специализированный грунт, обязательна. Мы наносим антикоррозионные грунты, специально разработанные для интерфейса металл-клей, создавая химический мост между инертной поверхностью металла и полиуретановой или эпоксидной клеевой системой, используемой при ламинировании.
Алюцинковые лицевые слои сочетают барьерную защиту алюминия с жертвенной катодной защитой цинка. Протокол подготовки поверхности алюцинка аналогичен оцинкованной стали — щелочная очистка, за которой следует конверсионное покрытие, совместимое с цинком. Использование неправильной химии грунта на алюцинке вызовет реакции цинк-клей, которые генерируют газ и разрушают клеевой шов через месяцы, а не годы.
Для всех металлических лицевых слоёв подготовленная поверхность должна быть склеена в пределах определённого временного окна — как правило, от 4 до 8 часов в зависимости от влажностных условий окружающей среды и используемой системы конверсионного покрытия. Превышение этого окна позволяет поверхностному загрязнению и окислению ухудшить состояние, готовое к склеиванию. Это деталь планирования производства, которую часто упускают поставщики дешёвых товаров, и она напрямую влияет на долгосрочную надёжность получаемых панелей.
| Материал облицовки | Диапазон толщины | Варианты поверхности | Ключевые свойства и применения |
|---|---|---|---|
| Листы GRP/FRP | 0,5 – 3,0 мм | Гелькоат или покрытие без гелькоата | Водонепроницаемая, теплоизолирующая, плоская, гладкая поверхность; идеально подходит для стен домов на колёсах, кузовов грузовиков, морских судов |
| Листы CFRT | 0,5 – 2,0 мм | Гладкая термопластичная отделка | Более лёгкая, тонкая, упругая; непрерывный стеклопластик, армированный волокном, для ответственных конструктивных применений |
| Алюминиевые листы | 0,3 – 2,0 мм | Катаная отделка, покрытая или окрашенная | Лёгкий, коррозионностойкий; используется в архитектурных утеплённых панелях, панелях для стен холодильных камер, наружной облицовке |
| Листы из нержавеющей стали | 0,3 – 1,5 мм | Шлифованная, полированная или матовая | Превосходная коррозионная стойкость и гигиеничность; подходит для панелей чистых комнат, пищевых производств, промышленных сред |
| АПКС (алюминиевая композитная панель) | 0,3 – 2,0 мм | PVDF, PE или покрытие с текстурой дерева | Эстетическая разнообразность со стойкостью к погодным условиям; применяется в наружной облицовке стен, фасадах коммерческих зданий |
| ПВХ-облицовка | 0,5 – 2,0 мм | Гладкая или текстурированная поверхность | Экономичный, влагостойкий; обычно сочетается с пенопластовыми сердечниками для лёгких строительных панелей |
| Сталь с покрытием Aluzinc | 0,3 – 1,5 мм | Покрытый или предокрашенный | Улучшенная защита от коррозии по сравнению с оцинкованной сталью; используется в сэндвич-панелях для складов, сельскохозяйственных утеплённых панелях |
| Обшивка из фанеры | 1,0 – 5,0 мм | Покрытие с плёнкой или необработанная древесная отделка | Конструкционная жёсткость с возможностью крепления саморезами; подходит для мебельных панелей автодомов, полов мобильных домов |
| Листы LWRT | 0,8 – 2,5 мм | Текстурная или гладкая термопластичная | Лёгкий композит со случайной ориентацией термопластика; снижает общую массу панели в транспортных и транзитных приложениях |
| Стекловолоконные листы FR4 | 0,5 – 3,0 мм | Гладкая отделка на основе эпоксидной смолы | Высокие электроизоляционные свойства и механическая прочность; используется в промышленном оборудовании и специализированных сэндвич-панелях |
Нанесение клея и методы соединения
Увеличение толщины клеевого шва более 0,5 мм повышает риск расслоения на 40% при термическом циклировании. Недоотверждение становится причиной около 60% случаев расслоения в эксплуатации. Эти два параметра определяют долговечность панели.
Термореактивное vs. термопластичное склеивание
Выбираемая клеевая система определяет не только прочность сцепления, но и весь производственный процесс и возможность переработки готовой панели. В производстве композитных сэндвич-панелей доминируют две химии: ламинирование термореактивным полиуретаном (PU) и склеивание термопластичной плёнкой. На производстве они ведут себя принципиально по-разному.
Термореактивные полиуретановые клеи являются отраслевым стандартом для склеивания листов GRP/FRP с пеноматериалами PET, PU, XPS и PVC. PU-клеи проходят необратимую химическую реакцию сшивания при отверждении. После отверждения полимерная сетка не может быть повторно расплавлена или изменена. Это придаёт термореактивным соединениям отличную стойкость к ползучести и долгосрочную долговечность при длительных статических нагрузках — критично для стеновых панелей автодомов и кузовов рефрижераторов, испытывающих постоянные вибрации и температурные напряжения на протяжении всего срока службы.
Термопластичное склеивание, напротив, использует плёночный клей, активируемый нагревом: он плавится, растекается и затвердевает за счёт физического охлаждения, а не химической реакции. Это предпочтительный метод для сэндвич-панелей CFRT, когда оба облицовочных листа и сердечник являются термопластами. Преимущество: вся панель — облицовка, клей и сердечник — становится моносистемой из одного материала, полностью пригодной для переработки. Европейские OEM-производители всё чаще требуют термопластичную конструкцию для соответствия директивам об утилизации транспортных средств.
Критический параметр качества, общий для обеих систем, — толщина клеевого шва. Её необходимо контролировать в диапазоне 0,1–0,3 мм. Почему это важно? Толщина шва менее 0,1 мм создаёт недостаток клея — смолы недостаточно для полного смачивания всей поверхности облицовки, остаются пустоты, которые становятся точками начала расслоения.
Толщина шва более 0,3 мм ведёт к перерасходу клея и образованию толстого слабого слоя между сердечником и облицовкой. Превышение 0,5 мм является серьёзным дефектом: данные испытаний показывают, что риск расслоения возрастает на 40% при термическом циклировании, поскольку более толстые клеевые слои обладают разным тепловым расширением и меньшей эффективностью передачи сдвига.
На Rax Panel клей наносится через прецизионные дозирующие валики, откалиброванные под конкретную вязкость и открытое время используемой клеевой системы. Для PU-ламинирования панелей GRP с пеной применяется двухкомпонентное дозирование, обеспечивающее точное соблюдение соотношения смеси. При производстве CFRT-панелей из термопласта готовые клеевые плёнки с контролируемой толщиной полностью исключают вариативность дозирования.
Параметры прессования и отверждения
После нанесения клея и сборки стека «сердечник–облицовка» панель поступает на этап прессования и отверждения. Здесь происходит химическое сшивание (термореактивный) или физическая консолидация (термопласт) под контролем температуры и давления. Именно эти параметры определяют, выдержат ли ваши панели годы эксплуатации или выйдут из строя досрочно.
Температура отверждения варьируется от 80 до 140 °C в зависимости от химии клея и чувствительности сердечника. PU-клеи обычно отверждаются при 80–120 °C. Более высокая температура ускоряет процесс, но создаёт риск деформации термочувствительных сердечников — пенопласт XPS начинает размягчаться выше 75 °C при продолжительном воздействии, поэтому время выдержки должно быть строго контролируемым.
PET- и PVC-пены лучше переносят более высокие температуры, что позволяет проводить отверждение в верхней части диапазона. Термопластичные плёнки для CFRT-панелей обычно активируются при 120–140 °C для обеспечения полного расплавления и смачивания.
Давление при прессовании варьируется от 0,2 до 0,8 МПа. Слишком низкое давление не позволяет вытеснить захваченный воздух и обеспечивает недостаточный контакт клея с поверхностью облицовки. Избыточное давление сжимает пенопластовый сердечник, уменьшая его толщину и снижая теплоизоляционные свойства. Для малоплотных сердечников, таких как XPS (25–45 кг/м³), давление должно оставаться на нижнем уровне. Более плотные сердечники, такие как PET-пена (60–200 кг/м³), выдерживают давления до 0,8 МПа без необратимой деформации.
Метод прессования сам по себе делится на две категории, каждая из которых подходит для разных производственных требований:
- Непрерывные прессовальные линии: Стак панели проходит через нагреваемый роликовый или двухленточный пресс с контролируемой скоростью. Это высокопроизводительное производство — наша линия перерабатывает более 1 700 кв. м в сутки. Обеспечивается постоянство давления и температуры по всей ширине панели. Непрерывные линии показывают наилучшие результаты при производстве панелей стандартной толщины с жёстким контролем размеров, однако максимальная толщина панели ограничена зазором пресса.
- Пакетные (прерывистые) прессовальные линии: Индивидуальные стеки панелей загружаются в гидравлический плунжерный пресс, сжимаются и выдерживаются при заданной температуре в течение полного цикла отверждения. Пакетное прессование позволяет получать панели произвольной толщины до 200 мм и обеспечивает многослойную конструкцию панелей. Это медленнее, но даёт большую гибкость для специализированных заказов, таких как толстые теплоизолированные панели для холодильных камер или морские сэндвич-панели GRP с бальсой.
Недоотверждение — главная причина расслоения в эксплуатации, на которую приходится около 60% гарантийных случаев в индустрии композитных панелей. Оно возникает, когда панели извлекают из пресса до завершения сшивания, либо когда распределение температуры по плите неравномерно, оставляя холодные зоны с неполным отверждением клея. На Rax Panel мы решаем эту проблему многозонным контролем температуры на пресс-плитах и установленным минимальным временем выдержки, подтверждённым периодическим тестированием плотности сшивания в процессе производства.
Если вы оцениваете поставщика сэндвич-панелей, задайте ему два конкретных вопроса: какую толщину клеевого шва он задает и как он проверяет полноту отверждения по всей поверхности панели. Производитель, который не может назвать точные цифры или полагается исключительно на визуальный осмотр, рискует долгосрочной эксплуатацией вашего проекта.
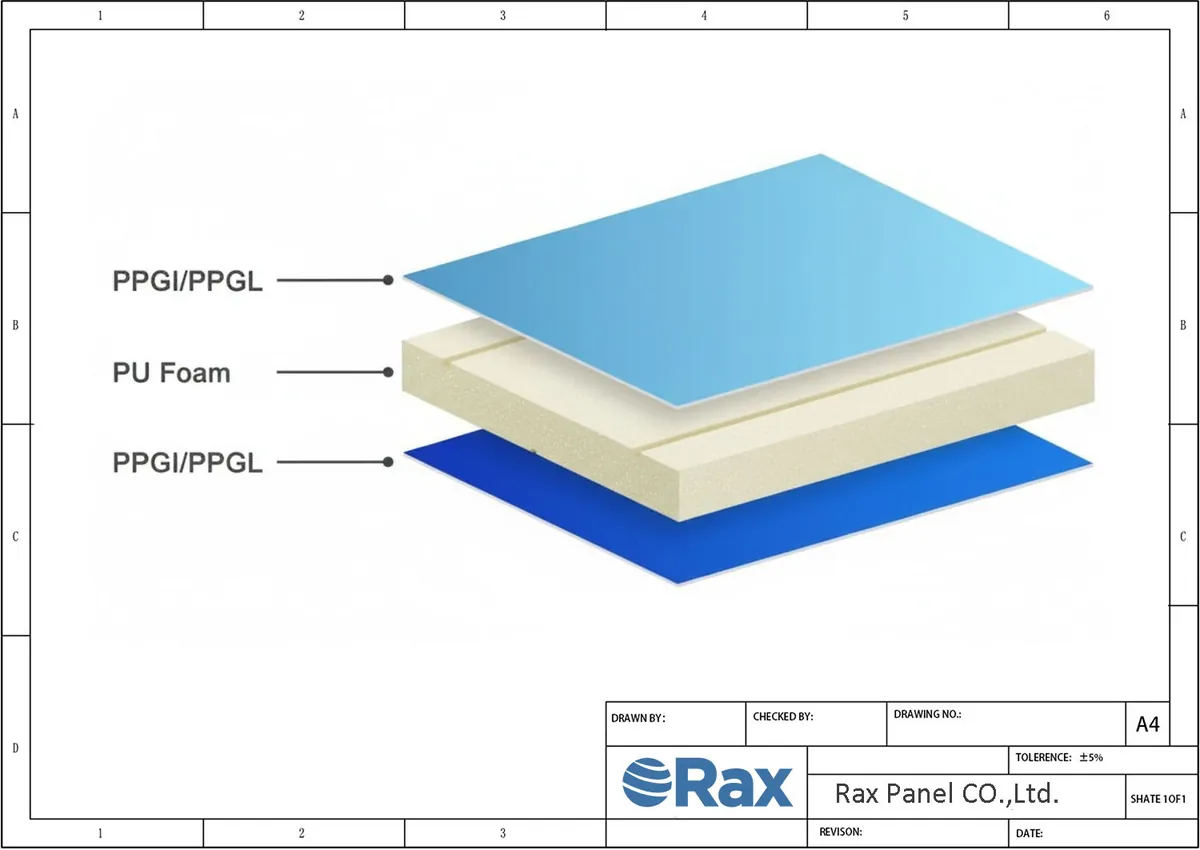
Резка, механическая обработка и допуски
Резка и герметизация композитных панелей — это не послепроизводственная операция; это финальный контрольный допуск, определяющий, выдержит ли панель монтаж в полевых условиях без расслоения.
Точная резка на ЧПУ и размерные допуски
При установке панелей в каркас стены автодома или модульной холодильной камеры зазор в 2 мм превращается в термический мост и структурную уязвимость. Стандартная отраслевая практика часто принимает допуски размеров, которые совершенно неприемлемы для специализированного автомобилестроения и коммерческого строительства. Жёсткий допуск ±0,5 мм — это то, что отличает бесперебойную сборочную линию от узкого места в логистике, полного переделок.
Мы достигаем этой точности благодаря многоосевой ЧПУ (числовое программное управление) фрезеровке. В отличие от ручной пилки, ЧПУ-финишная обработка гарантирует, что каждый рез — будь то выборка под оконный проём в сэндвич-панели CFRT/XPS или подгонка GRP-фанерной панели под кузов грузовика — точно соответствует CAD-файлу, предоставленному вашей инженерной командой. Эта точность критична, поскольку при повреждении облицовочного материала — алюминия или стеклопластика — неровным резом сердечник оказывается открытым для воздействия окружающей среды.
Герметизация кромок и заводская отделка
Оголённый пенопластовый или сотовый сердечник — прямой путь к проникновению влаги. Если вода проникнет в сердечник из PET или PU-пены, последующие циклы замораживания-оттаивания или постоянная эксплуатационная вибрация неизбежно разлучат облицовку и сердечник, приведя к дорогостоящему гарантийному случаю расслоения. Полагаться на то, что подрядчики идеально загерметизируют кромки панелей на месте — огромный риск. Процесс герметизации должен осуществляться в контролируемых заводских условиях перед отправкой панелей.
Для предотвращения разрушения кромок мы наносим специфические системы влагозащиты в зависимости от назначения панели и материалов облицовки. Стандартные варианты, интегрируемые на этапе финишной обработки, включают:
- Полиуретановые (PU) герметики: Закачиваются непосредственно в торцевые срезы для создания замкнутой водонепроницаемой преграды, которая механически сцепляется со структурой сердечника.
- Алюминиевые кромочные профили: Механически закрепляемые и герметизируемые U- или H-образные профили, используемые преимущественно в архитектурных утеплённых панелях и помещениях класса чистоты для защиты уязвимого периметра от ударных повреждений.
- Заводские системы соединения: Интегрированные шпунтово-гребневые или замковые профили, фрезерованные непосредственно в панели и предварительно уплотнённые невыпадающими уплотнителями. Это исключает переменчивость, связанную с нанесением мастик на месте, и обеспечивает герметичность для модульных холодильных установок.
Отгрузка необрезанных сырых панелей вынуждает вашу монтажную бригаду действовать как вторичная перерабатывающая линия. Указание заводской ЧПУ-резки и предварительно нанесённой кромочной герметизации устраняет скрытые затраты труда на обрезку на месте и существенно снижает уровень дефектов вашего проекта ниже критического порога в 1%.
Контроль качества и испытания
Отклонение толщины более ±0,2 мм и дефекты клеевого шва более 0,5 мм являются причиной большинства случаев расслоения в эксплуатации. Автоматическое лазерное сканирование и стандартизированное механическое тестирование выявляют эти дефекты до того, как панели покинут завод.
Проверки равномерности толщины
В производстве сэндвич-панелей стабильность толщины — это не просто эстетический вопрос; она напрямую определяет структурные характеристики, теплоизоляционные свойства и качество сборки. Панель с отклонением толщины даже в 0,5 мм по всей поверхности может вызвать неравномерное распределение нагрузки в кузовах грузовиков или создать зазоры в холодильных камерах, нарушающие термические уплотнения.
Наша производственная линия оснащена автоматизированными лазерными измерительными системами, которые сканируют всю поверхность панели в реальном времени по мере выхода панелей из пресса. Система целевого допуска — ±0,2 мм, что значительно строже допуска ±0,5 мм, который требуется большинством спецификаций закупок для финальных размеров ЧПУ-резки.
Причина, по которой мы поддерживаем более строгий контроль на этапе прессования, проста: если исходная панель уже выходит за допуск до резки, никакая точность ЧПУ не исправит внутренние вариации клеевого шва, ведущие к расслоению.
Здесь-то и становится критичной толщина клеевого шва. Слой клея между облицовочным материалом — будь то GRP, CFRT, алюминий или нержавеющая сталь — и сердечником должен быть контролируемым в диапазоне 0,1–0,3 мм. Когда этот шов превышает 0,5 мм, риск расслоения при термическом циклировании возрастает на 40%. Наша лазерная сканирующая система выявляет любые панели, где отклонение толщины указывает на неравномерный клеевой шов, что позволяет нам изолировать и протестировать такую панель до перехода на финишную обработку.
- Метод измерения: Автоматическое лазерное сканирование по всей поверхности панели на скорости непрерывной линии
- Целевой допуск: ±0,2 мм отклонение толщины на этапе прессования
- Диапазон клеевого шва: Толщина клеевого слоя 0,1–0,3 мм; панели, превышающие 0,5 мм, отмечаются для дополнительного тестирования
- Производительность: Сканирование в реальном времени при дневном производстве более 1 700 кв. м без замедления линии
Для инженеров-закупщиков, оценивающих поставщиков, ключевой вопрос — происходит ли измерение толщины на этапе прессования или только после резки. Измерение после резки не может выявить внутренние вариации клеевого шва — к этому моменту дефект уже запечатан внутри панели.
Механические и огневые испытания
Стабильность толщины говорит о том, что панель изготовлена правильно. Механические и испытания на огнестойкость говорят о том, будет ли она правильно работать в условиях, требуемых вашим проектом. Эти две категории испытаний охватывают разные режимы отказа, и обе являются обязательными для панелей, предназначенных для коммерческого строительства, холодильных камер и специализированных транспортных средств.
Механические испытания фокусируются на прочности при растяжении и прочности при изгибе — двух свойствах, определяющих, сохранит ли панель целостность под ветровыми нагрузками, собственным весом или постоянными вибрациями автодома или грузовика в движении. Испытание на растяжение измеряет усилие, необходимое для отрыва облицовки от сердечника, что напрямую оценивает целостность сцепления.
Испытание на изгиб прикладывает нагрузку по пролёту панели, имитируя реальные изгибающие напряжения. Для GRP-панелей с пеновым сердечником, используемых в морском применении, или алюминиевых сэндвич-панелей в архитектурной облицовке эти значения должны соответствовать конкретным проектным пороговым значениям — не просто общим отраслевым минимумам.
Испытания на огнестойкость — это отдельная дисциплина со своим набором стандартов, различающихся по целевым рынкам. Европейская классификация следует DIN 4102, определяющему классы B1 (трудносгораемый) и B2 (нормально сгораемый). Проекты в Северной Америке опираются на ASTM E84, который измеряет скорость распространения пламени и дымовыделение для присвоения классов A, B или C.
Панели для холодильных камер, чистых помещений и наружной стеновой облицовки коммерческих зданий, как правило, требуют соответствия B1 или классу A в зависимости от юрисдикции. Наша инженерная команда проводит экспериментальные испытания на этапе кастомизации, чтобы подтвердить, что конкретная комбинация сердечника и облицовки соответствует стандарту по огнестойкости, применимому к целевому рынку клиента, — поскольку панель GRP + PET-пена, протестированная по DIN 4102, не обязательно пройдёт ASTM E84, и наоборот.
- Испытание на растяжение: Измеряет прочность сцепления облицовки с сердечником; критично для панелей под ветровой нагрузкой или вибрационным напряжением
- Испытания на изгиб: Оценивает поведение при изгибе по пролёту панели; определяет несущую способность
- Классы огнестойкости (Европа): Классы B1 и B2 по DIN 4102
- Классы огнестойкости (Северная Америка): Классы A и B по ASTM E84
- Подход к испытаниям: Проверка для каждого конкретного проекта на основе требований целевого рынка, а не сертификация «один размер для всех»
Один момент, который часто упускают закупочные команды: классы огнестойкости не передаются между различными комбинациями сердечника и облицовки. Сертифицированный класс B1 для панели GRP + PU-пена не гарантирует тот же класс для панели GRP + PET-пена одинаковой толщины.
Поведение сердечника при горении, образование дыма и профиль термической деградации всё это меняют результат. Именно поэтому мы тестируем каждую кастомную комбинацию независимо на этапе инженерного обзора, а не полагаемся на общие сертификаты, которые могут не соответствовать фактической конфигурации продукта, который будет отгружен.
Непрерывные и пакетные производственные линии
Непрерывные линии ставят во главу угла скорость и размерную стабильность для стандартных панелей, тогда как пакетные обеспечивают более толстые профили и настройку с различными сердечниками, что недоступно для линий высокой скорости.
Непрерывные панельные линии: высокая объёмная стабильность
Непрерывные производственные линии — это основа высокоэффективного производства композитных панелей. Материал подаётся непрерывно — облицовочные листы, клей и сердечник — проходя через нагреваемый пресс, который отверждает панель за один непрерывный проход. Результат — стабильная толщина, однородные клеевые швы и суточная выработка, значительно превышающая возможности пакетных систем.
Наша передовая линия производства композитных панелей на Rax Panel работает с мощностью свыше 1 700 квадратных метров в сутки. Такая производительность имеет значение, когда вы поставляете панели для стен автодомов или стен холодильных камер дистрибьюторам, которые не могут себе позволить задержки поставок. Непрерывные линии держат допуск толщины на уровне ±0,2 мм по всей поверхности панели, что критично для модульной сборки, где панели должны точно стыковаться.
- Производительность: 1 500–3 000 кв. м/сут в зависимости от конфигурации панели
- Диапазон толщин: Обычно 10–100 мм; очень толстые панели требуют пакетной обработки
- Наиболее подходящий для: Стандартизированные панели с пеновым сердечником, такие как сэндвич-панели CFRT XPS, сэндвич-панели GRP PET и алюминиевые композитные панели, где повторные заказы требуют идентичных спецификаций
Компромисс заключается в гибкости. Смена материалов сердечника или комбинаций облицовки на непрерывной линии требует промывки линии и перекалибровки, что занимает время и материал. Если ваш проект требует частой смены спецификаций — например, переключения с PU-пены на сотовый заполнитель из PP между запусками, — непрерывная линия становится менее эффективной.
Пакетные (прерывистые) линии: кастомизация в масштабе
Пакетные или прерывистые прессовальные линии работают по цикловому принципу. Каждая панель или набор панелей загружается в пресс, отверждается при контролируемых температуре и давлении, затем извлекается перед началом следующего цикла. Этот процесс старт-стоп жертвует скоростью ради того, чего не могут непрерывные линии: способности производить панели толщиной свыше 100 мм и переключаться между комбинациями сердечника и облицовки с минимальными отходами настройки.
Для специализированных применений — сэндвич-панелей GRP с бальсой для морских корпусов, сэндвич-панелей PIR для огнезащитного строительства или сэндвич-панелей из каменной ваты для промышленных объектов — пакетное производство часто является единственным жизнеспособным методом. Пресс позволяет работать с многослойными стеками сердечника, смешанными пенопластами различной плотности и нестандартными облицовочными материалами, такими как нержавеющая сталь или Aluzinc, в одном цикле. Допуски по толщине несколько шире, чем у непрерывных линий, в целом ±0,5 мм, что полностью приемлемо для большинства конструктивных применений.
- Вместимость по толщине: До 200 мм и более, подходит для толстых сердечников из теплоизоляции для панелей пола холодильных камер и панелей перегородок чистых помещений
- Гибкость сердечника: Может обрабатывать пену PMI, соты из арамида, ПК-соты и бальзу — материалы, требующие точного контроля давления при отверждении
- Время переналадки: Минимальные отходы материала при переключении между индивидуальными спецификациями
При выборе производителя сэндвич-панелей спрашивайте, какую линию он планирует использовать для вашего конкретного заказа. Поставщик, использующий только непрерывные линии, может столкнуться с трудностями при выполнении вашего заказа на панели для дверей холодильных камер толщиной 150 мм. И наоборот, пропуск высокообъёмного повторного заказа на стандартные крыши автодомов через пакетную линию добавляет ненужные затраты и время выполнения заказа. Правильный производитель использует обе линии и распределяет ваш заказ по соответствующему технологическому процессу.
Возможности кастомизации для B2B-покупателей
Эффективная кастомизация композитов требует строгого инженерного подтверждения коэффициентов теплового расширения и сдвиговой передачи между сердечником и облицовкой, за которым следует физическое прототипирование для проверки структурных данных перед полномасштабным серийным производством.
Комбинирование различных сердечников и облицовок
Заказ кастомных сэндвич-панелей выходит за рамки простого слоения материалов. Когда вы комбинируете разные облицовки и сердечники, нашим инженерам необходимо рассчитывать структурную совместимость, чтобы предотвратить отказы в эксплуатации. Мы проверяем коэффициенты теплового расширения и механику сдвиговой передачи для каждого уникального решения. Например, склейка CFRT-облицовки с пенополиуретановым сердечником реагирует совершенно иначе при термических циклах, чем GRP-облицовка над сердечником из PP-сот.
Поскольку промышленные приложения диктуют конкретные требования к характеристикам, наша производственная гибкость позволяет нам проектировать уникальные комбинации материалов на основе ваших точных нагрузок, массы и климатических ограничений. Мы регулярно подтверждаем специализированные конфигурации, включая:
- CFRT + PU/PET/XPS/PVC пена: Высокая ударопрочность в сочетании со строгой теплоизоляцией, активно используется в сборках стен автодомов и корпусов рефрижераторных фур.
- GRP + PP соты: Максимальное снижение массы в сочетании с высокой сдвиговой прочностью, оптимизировано для морских судов и несущих полов транспортных средств.
- Алюминий/нержавеющая сталь + каменная вата/PIR: Строгие противопожарные комбинации, указанные для перегородок чистых помещений и коммерческой архитектурной облицовки.
Прототипы и малые серии
Приверженность к производству партии из 1 000 панелей без физического подтверждения — это ненужный риск для цепочки поставок. Мы обязуем проводить строгий этап прототипирования, чтобы убедиться, что инженерные данные соответствуют реальным производственным результатам. Наше предприятие обычно выпускает пилотную партию из 5–15 панелей, позволяя вашей инженерной команде провести физические испытания и проверить размерные допуски перед началом массового производства.
Этот прототипный рабочий процесс разработан для устранения скрытых расходов и неожиданностей на сборочной линии для B2B-покупателей. Стандартная последовательность включает:
- Инженерный обзор: Мы анализируем требования вашего проекта, чтобы выбрать оптимальную плотность сердечника и толщину облицовки.
- Экспериментальные испытания: Наша команда проводит экспериментальные проверки для конкретной комбинированной комбинации сердечников, чтобы установить базовые данные.
- Производство образцов: Мы изготавливаем пилотную партию из 5–15 панелей непосредственно на нашем производственном полу.
- Подтверждение данных: Вы получаете точные физические образцы и соответствующие данные испытаний для окончательного согласования вашей сборки.
Заключение
Знание производственного процесса — ваша лучшая защита от некачественных материалов. Если завод не может объяснить толщину клеевого слоя или температуры отверждения, он рискует вашим проектом. Правильное ламинирование сохраняет структурные допуски строго в заданных пределах.
- Приём поставок без данных автоматического лазерного сканирования для проверки равномерности толщины.
- Допущение клеевых швов более 0,5 мм, что напрямую вызывает отслоения в полевых условиях.
- Пропуск испытаний термическими циклами для панелей, предназначенных для экстремальных климатических условий.
Прежде чем подписать следующий контракт на поставку, сопоставьте ваши точные спецификации с нашим каталогом продукции. Мы проектируем кастомные комбинации сердечников и облицовок, которые проходят структурные нормы с первого раза.
Часто задаваемые вопросы
Этот фактор напрямую влияет на производительность проекта и долгосрочные затраты. Решение этого вопроса с конкретными данными, а не общими предположениями, приводит к лучшим результатам.
Как производители обеспечивают одинаковую толщину панелей при крупных производственных партиях?
Автоматизированные лазерные системы измерения сканируют всю поверхность панели в реальном времени во время ламинации, сохраняя отклонение в пределах ±0,2 мм. На непрерывных производственных линиях выполняется калибровка зазора между роликами перед каждой сменой. Запрашивайте у поставщика отчёты о проверке однородности толщины — надёжные фабрики ведут документацию по каждой партии.
Как выбор материала сердечника влияет на стоимость и характеристики сэндвич-панелей?
Стоимость примерно возрастает пропорционально плотности и температурному рейтингу: XPS является наиболее экономичным (стоимость ядра $8–15/кв.м), за ним следует PU ($12–22), PET ($15–30) и пена PMI ($40–80) для высокоэффективных аэрокосмических применений. Компромиссы в производительности: PU обеспечивает наилучшую тепловую изоляцию (0.022 Вт/(м·К)), PET обеспечивает более высокую прочность на сжатие для конструкционных нагрузок, а сотовые芯材 обеспечивают максимальное соотношение жесткости к весу для транспортных применений.
Какие сертификаты качества должен иметь завод по производству сэндвич-панелей для экспортных рынков?
Как минимум: ISO 9001 для систем менеджмента качества. Для строительных объектов: маркировка CE (Европа), отчёты ICC-ES (Северная Америка) или местные сертификаты пожарной безопасности. Для применения в транспорте: соответствие соответствующим стандартам DOT/ECE. Запрашивайте отчёты о第三方 испытанию на огнестойкость (ASTM E84 или DIN 4102), предел прочности при растяжении и теплопроводность перед размещением заказа.
Сколько обычно стоит изготовление сэндвич-панелей?
Стоимость производства сэндвич-панелей варьируется в зависимости от марки материала, толщины, размеров панелей и объёма заказа. Запрос подробной сметы с вашими проектными спецификациями — наиболее надёжный способ получить точную цифру. Крупные заказы обычно значительно снижают цену за единицу.
Что влияет на цену изготовления сэндвич-панелей?
Стоимость производства сэндвич-панелей варьируется в зависимости от марки материала, толщины, размеров панелей и объёма заказа. Запрос подробной сметы с вашими проектными спецификациями — наиболее надёжный способ получить точную цифру. Крупные заказы обычно значительно снижают цену за единицу.