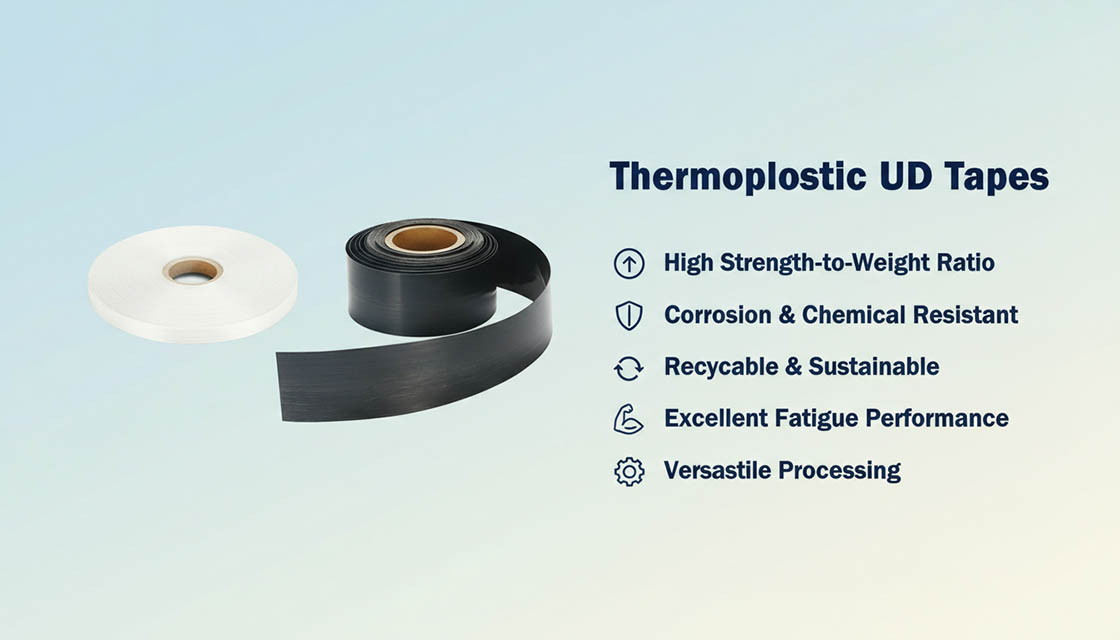
Guia de Seleção e Engenharia de Fitass termoplásticas UD
Especificar uma fita UD termoplástica envolve três decisões: qual resina da matriz, qual fibra e fração volumétrica de fibra, e qual rota de consolidação a peça final utilizará. Como o reforço é unidirecional, as propriedades da fita são mais fortes ao longo do eixo da fibra e devem ser orientadas de acordo com o caminho de carga esperado.
💡 Dica Profissional: A Impregnação da Fibra Determina a Resistência Interlaminar
A resistência ao cisalhamento interlaminar depende de quão completamente a resina fundida molha todos os filamentos. A impregnação e a pressão de consolidação adequadas eliminam zonas de fibra seca que, caso contrário, tornam-se pontos de iniciação de delaminação sob carga transversal ou de impacto.
1. Como Escolher a Resina da Matriz e o Tipo de Fibra Certos
A resina define o teto de custo, a temperatura de serviço e o comportamento químico da fita acabada:
- PP (GPP): baixo custo, reciclável, boa resistência química — o material padrão para peças automotivas e de consumo.
- PA6 / PA66 (GPA): maiores valores de tração e flexão, além de melhor resistência ao calor para uso estrutural e sob o capô.
- PE (GPE): baixa densidade e absorção de umidade muito baixa.
- PPS / PEEK: alta estabilidade térmica e química para serviços aeroespaciais e de petróleo e gás.
A fibra de vidro equilibra desempenho e custo; a fibra de carbono maximiza a rigidez em relação ao peso; a aramida adiciona resistência a impacto e abrasão.
2. Qual Fração Volumétrica de Fibra e Geometria de Fita Você Precisa?
Maior teor de fibra aumenta a resistência e o módulo axiais, mas reduz a resina disponível para a impregnação. Propriedades típicas por grau:
| Grau |
Conteúdo de Fibras |
Densidade |
Resistência à Tração |
Módulo de Tração |
| Fibra de Vidro / PP (GPP) |
~60% em peso |
~1,49 g/cm³ |
~800 MPa |
~15 GPa |
| Fibra de Vidro / PA6 (GPA) |
~60% em peso |
~1,72 g/cm³ |
~830 MPa |
~29-33 GPa |
| Fibra de Vidro / PA66 (alto) |
~65% em peso |
~1,72 g/cm³ |
~1080 MPa |
~33 GPa |
3. Como as Fitas UD São Consolidadas e Conformadas?
A fita é convertida em peças por layup automatizado de fitas (ATL) e posicionamento automatizado de fibra (AFP), termofor mentação de lâminas empilhadas, consolidação por prensa, ou sobremoldagem híbrida com injeção. O aquecimento a laser ou infravermelho permite a consolidação in situ sem autoclave, e as camadas podem ser dispostas em 0°/90°/±45° para construir lâminas quasi-isotrópicas.
4. Quais Largura, Espessura e Peso por Área Estão Disponíveis?
As larguras padrão de fita variam de 10 mm a 1200 mm e a espessura de cerca de 0,16 mm a 0,40 mm, com pesos por área tipicamente entre 240 e 680 g/m². Fitas estreitas cortadas são adequadas para cabeçotes AFP; rolos mais largos alimentam laminação de chapas planas e consolidação por prensa.
5. Onde as Fitas UD Termoplásticas São Mais Comumente Aplicadas?
✈️ Aeroespacial e Transporte
Longarinas de fuselagem e asa, estruturas de drones e componentes estruturais de trens de alta velocidade.
🚗 Automotivo e Industrial
Battery enclosures, bumper beams, seat structures, sports goods, and reinforced pressure pipes.
6. How Are UD Tapes Cut, Stored, and Recycled?
Tape is slit to width on rewinder/slitter lines and wound onto spools protected from moisture and physical damage. Because the matrix is thermoplastic, offcuts and end-of-life parts can be reground and reprocessed rather than landfilled, supporting circular manufacturing goals.
Perguntas Frequentes (FAQs)
1. What resin and fiber combinations are available for thermoplastic UD tapes?
Standard combinations pair glass fiber with PP, PA6/PA66, PE, PPS, or PEEK matrices; carbon-fiber and aramid-reinforced variants are available on request. Fiber mass fraction is typically specified between 50% and 65% by weight.
2. What tape widths, thicknesses, and areal weights are stocked?
Tape widths range from 10 mm to 1200 mm, thickness from about 0.16 mm to 0.40 mm, and areal weight from roughly 240 to 680 g/m². Custom slit widths are produced to match ATL/AFP equipment or laminating lines.
3. How do thermoplastic UD tapes compare with woven thermoset prepreg?
UD tape concentrates fiber in one direction for higher axial stiffness and strength per gram. Its thermoplastic matrix allows fast thermoforming, weldability, and recycling, whereas thermoset prepreg requires autoclave cure and cannot be remelted.
4. Which processing methods are compatible with the tapes?
The tapes are processed by automated tape laying (ATL), automated fiber placement (AFP), thermoforming, press consolidation, pultrusion, and hybrid overmolding with injection molding. Laser or infrared heating supports in-situ consolidation.
5. Are thermoplastic UD tapes recyclable?
Yes. Because the matrix is thermoplastic, the tape can be re-melted and reconsolidated, and production offcuts or end-of-life parts can be reground and reprocessed, reducing waste compared with thermoset alternatives.
6. What testing standards are used to report tape properties?
Mechanical values are measured under ISO 527 (tensile), ISO 14125 / ISO 178 (flexural), and ISO 14130 (interlaminar shear); fiber content under ISO 3451; and density under ISO 1183.
7. How are UD tape rolls packaged and shipped?
Tape is wound onto cores, wrapped with protective film to guard against moisture and abrasion, and packed on pallets or in export crates suitable for container freight. Roll diameter is kept within handling and equipment limits.