
Les panneaux sandwich muraux haute performance perdent leur valeur R conçue dès qu'ils arrivent sur le chantier si les installateurs ne respectent pas les ponts thermiques la planéité des panneaux et les tolérances de joint. Notre atelier de production effectue des laminations modulaires standards jusqu'à six pouces d'épaisseur avec des noyaux en mousse ou en fibre de verre, mais l'assemblage n'atteint les spécifications que lorsque les ancres de connecteur restent complètement isolées de la couche d'isolation. Nous avons vu des équipes d'approvisionnement blâmer les défauts d'usine alors que le vrai coupable était un placement au crâne précipité et des vérifications de couple sautées.
Vous obtiendrez des procédures exactes pour vérifier la planéité du substrat avant le montage, calculer les points de levage sûrs pour les unités lourdes et séquencer les fixations afin d'éliminer les ponts thermiques. Suivre ces étapes garantit le passage des inspections municipales dès la première demande tout en maintenant les déchets sur chantier en dessous de cinq pour cent.
Préparation du site et inspection du substrat
Obtenir les spécifications correctement en amont évite les ordres de changement pendant la fabrication. Confirmez par écrit l'épaisseur, le matériau de revêtement, le type de joint et les tolérances dimensionnelles avant le début de la production.
Vérifier les tolérances de planéité du substrat avant le montage des panneaux
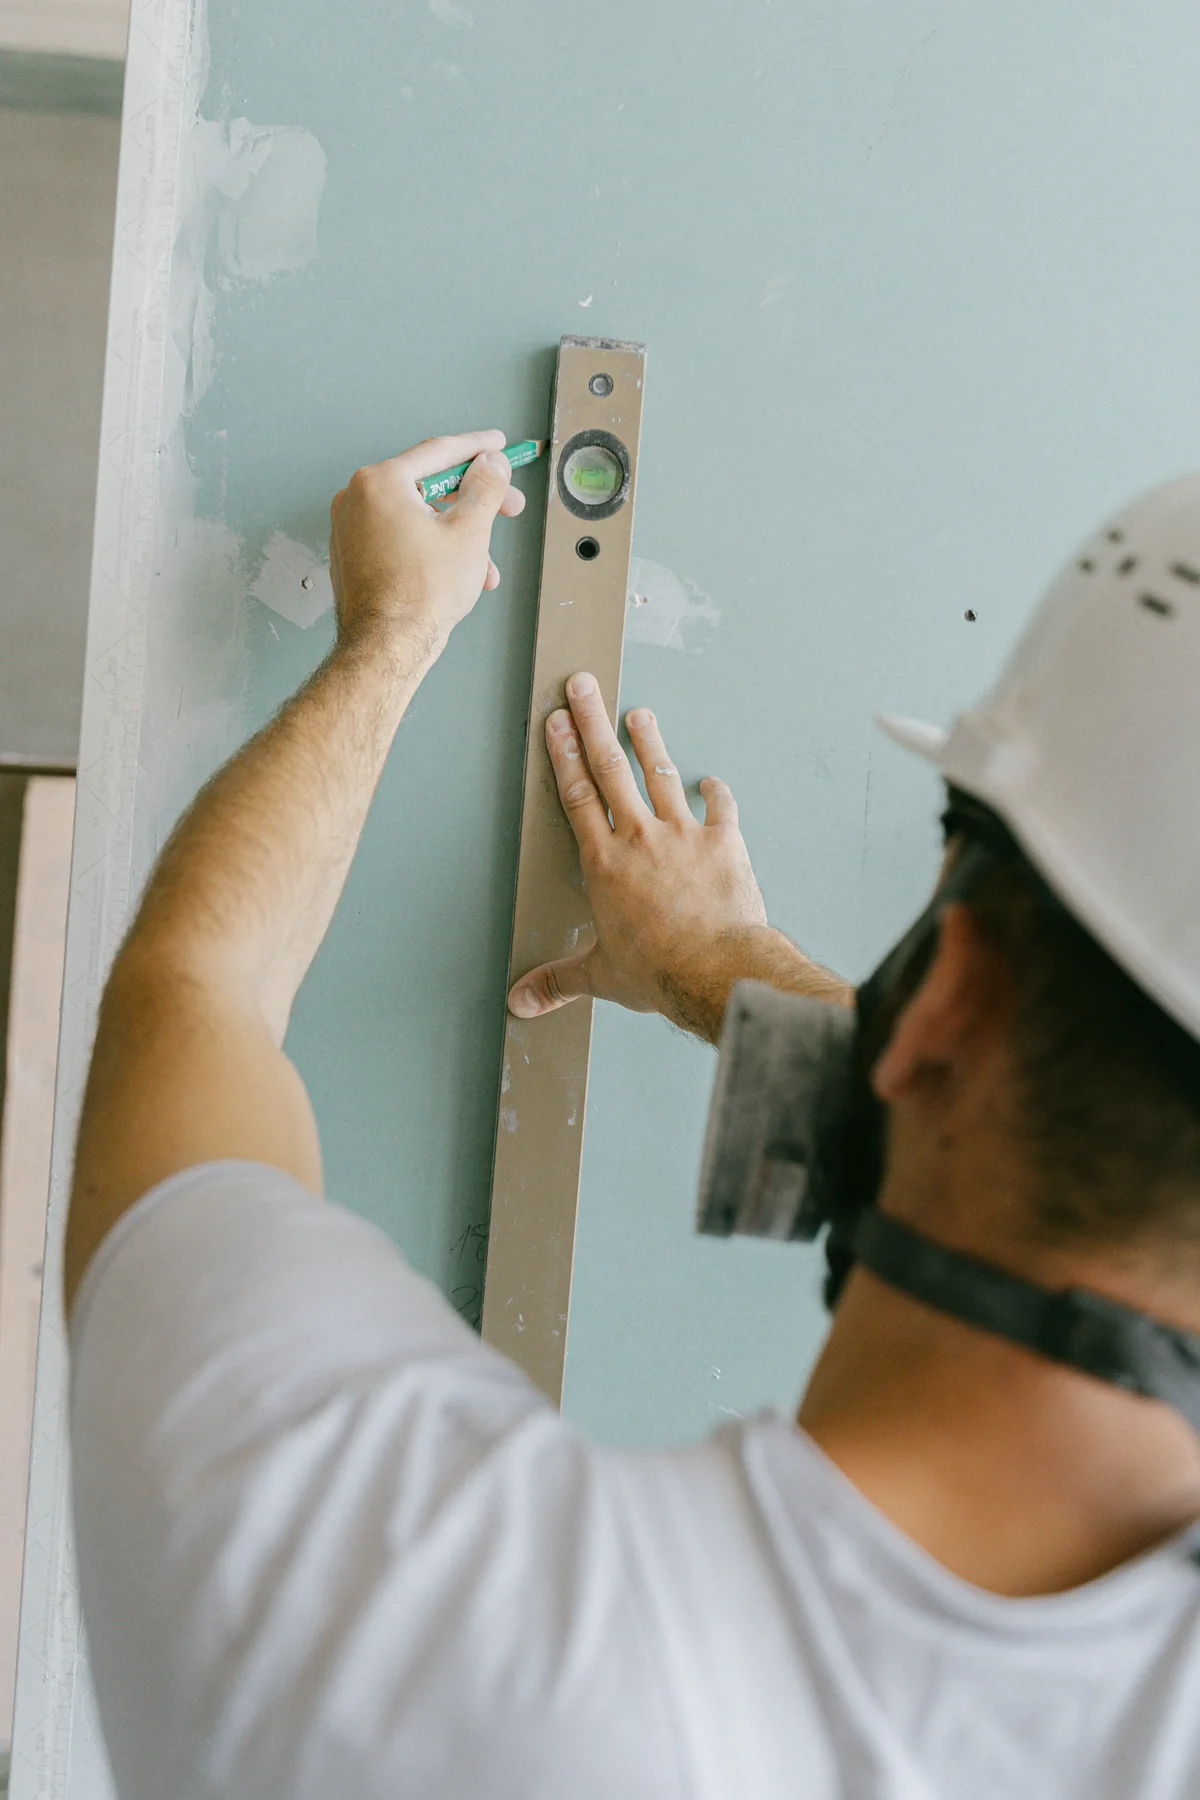
Établir un substrat parfaitement plan est non négociable pour l'intégrité des panneaux composites. Lors du montage d'assemblages sandwich légers sur un cadre en acier ou en béton, même de légères irrégularités de surface créent des points de contrainte localisés qui compromettent l'adhésion, accélèrent la fatigue des fixations et déforment la structure de l'âme en mousse.
Nos panneaux usinés maintiennent une stabilité dimensionnelle stricte à ± 1,5 mm au stade de la production, mais cette précision se dégrade instantanément si la structure de support s'écarte du plan. Avant tout levage, utilisez un niveau laser et une règle de 2 mètres sur toutes les sections porteuses afin de documenter les écarts.
- Seuil d'écart acceptable : Limiter l'irrégularité du support à ≤3mm par portée de 3m afin de prévenir la distortion par cisaillement du noyau et la formation de vides adhésifs.
- Protocole de correction : Traiter les déformations concaves/convexes du charpente par meulage mécanique, composés de nivellement époxy, ou plaquettes d'ajustement calibrées avant le positionnement des ancrages.
- Impact structurel : Le sur-couple des fixations pour compenser les erreurs de planéité écrase le noyau haute densité PIR ou PET, créant des ponts thermiques permanents qui sabotent la valeur R globale du mur.
Contrôler le taux d'humidité des substrats structuraux existants
L'humidité non contrôlée du support est la première cause de délaminage prématuré de la façade et de dégradation du noyau isolant. Les panneaux sandwich dépendent de une gestion continue de la vapeur pour protéger les matériaux hydrophobes comme le XPS, le PVC et le nid d'abeille d'aramide contre la dégradation hygroskopique. Si le bois de charpente dépasse 19% d'humidité ou que les substrats en béton enregistrent plus de 5% d'humidité relative selon ASTM F2170, la vapeur piégée migre vers la cavité du panneau lors des cycles thermiques saisonniers. Cette migration déclenche un cloquage osmotique sur les parements en PRV ou aluminium et abaisse durablement les performances isolantes. Utiliser un humidimètre sans clou calibré sur toutes les surfaces de contact à plusieurs points de grille, en priorisant les zones près des passes-toiture ou des murs enterrés.
- Limite bois de charpente : Maintenir ≤15–19% d'MC selon la zone climatique régionale afin de prévenir le gonflement dimensionnel et le délaminage du parement.
- Limite substrat béton : Imposer ≤5% HR (ASTM F2170) ou ≤3% CM (méthode carbure de calcium) avant contact avec le panneau.
- Vérification sur site : Nous observons systématiquement des projets commerciaux subir des réclamations de garantie coûteuses car les entrepreneurs ont supposé que l'acclimatation des matériaux était suffisante ; des tests rigoureux pré-installation éliminent les approximations et protègent les performances énergétiques à long terme.
Marquer des lignes de référence verticales pour un alignement précis des panneaux
L'alignement de précision détermine à la fois la voie de charge structurelle et la continuité de l'enveloppe étanche à l'air. Lignes de référence verticales établissent l'axe Vertical exact pour chaque baie, assurant des joints uniformes pour la compression des joints et l'application de mastic. Des panneaux désalignés obligent à des modifications sur site qui fracturent la rupture thermique et exposent les arêtes vulnérables à la pluie projetée par le vent. Avant le déchargement, tracer des lignes de craie continues ou projeter des repères laser à partir des points de cote principaux du bâtiment, en les alignant strictement avec les montants structuraux internes ou les canaux de rive.
- Spécification de jeu de joint : Maintenir un écart latéral constant de 8–10mm entre panneaux adjacents sauf si les plans architecturaux dictent des profils d'étanchéité spécifiques.
- Contrôle de l'erreur cumulative : Un décalage latéral de 2mm accumulé sur dix baies entraîne un désalignement critique qui compromet les systèmes de positionnement au pont roulant et la répartition des charges d'ancrage.
- Vérification des repères : Recouper les marqueurs verticaux avec les dessins d'élévation pour tenir compte des espacements des joints de dilatation et des marges de mouvement du bâtiment, évitant les ruptures de contrainte rigide lors des cycles de dilatation thermique.
Procédures sûres de manutention, stockage et levage
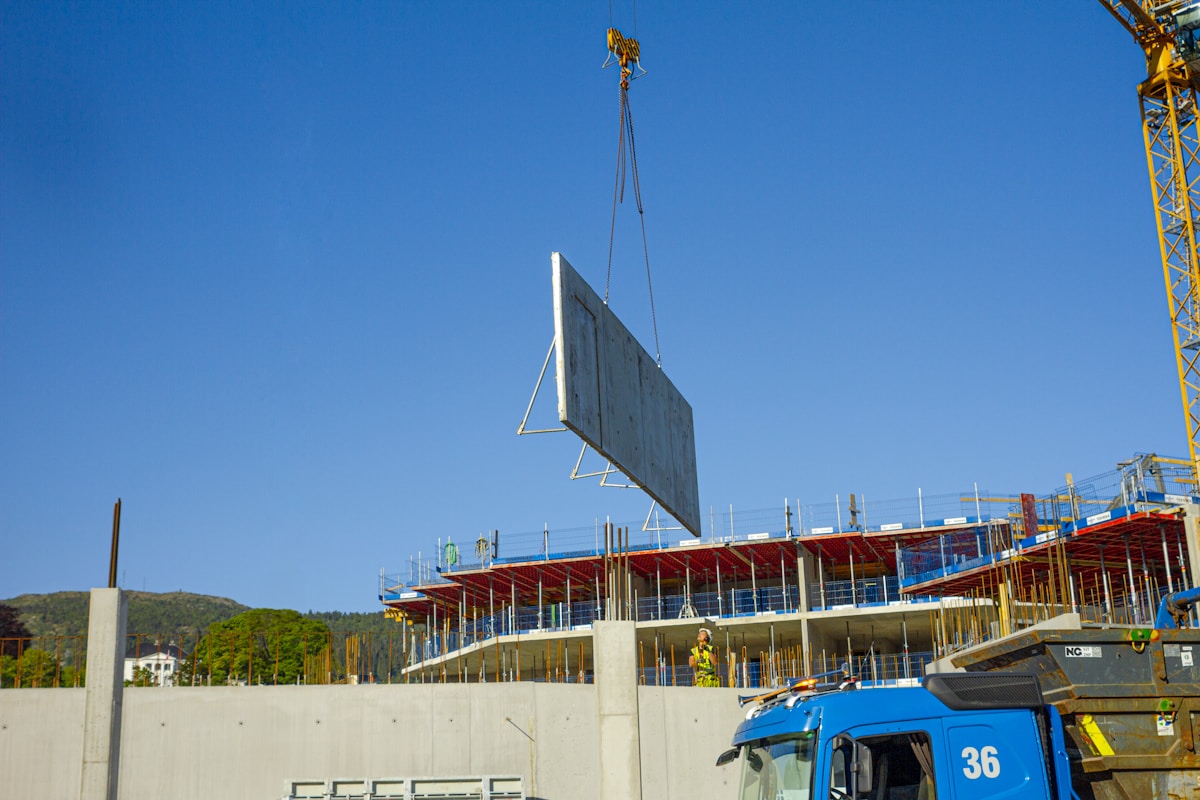
La manutention des panneaux sandwich composites légers exige des points de levage calculés pour prévenir le cisaillement du noyau, un équipement sous vide correctement calibré adapté à la masse sèche exacte, et un stockage vertical strict pour éliminer la courbure permanente.
Calculer les points de levage optimaux en fonction des dimensions des panneaux
Les panneaux composites répartissent les charges différemment du béton ou de l'acier traditionnels. Pour prévenir le cisaillement du noyau ou le délaminage des faces lors des levages au pont, positionner les points de levage à environ 0,207 fois la longueur du panneau depuis chaque extrémité. Cette répartition en trois points minimise la flèche en milieu de portée. Pour les panneaux dépassant 3,0 mètres de hauteur, ajouter une deuxième ancre centrale pour équilibrer les contraintes de torsion pendant le transport.
Notre équipe ingénierie réalise des analyses par éléments finis sur chaque commande personnalisée. Lorsque vous spécifiez des longueurs étendues, nous pré-marquons les ancrages de levage dans une tolérance usine de ±1,5mm. Cette précision élimine les approximations sur chantier et assure que vos opérateurs de pont engagent les zones de relaxation de contrainte exactement intégrées à la géométrie du panneau.
Utiliser des leviers à vide avec des ratings de succion appropriés
Le poids sec fluctue significativement selon la combinaison de noyau et de parement choisie. Un noyau standard PET ou PMI associé à des parements acier transporte beaucoup plus de masse qu'un noyau XPS avec des peaux aluminium ou CFRT. Toujours calculer le poids total du panneau par mètre carré, puis appliquer un facteur de sécurité minimal de 3:1 à la capacité nominale de votre dispositif de levage par aspiration. Les surfaces composites exigent des ventouses spécialisées en polyuréthane ou nitrile adaptées à la texture du parement pour maintenir un joint étanche.
Nous voyons régulièrement des équipes d'achat sous-dimensionner les équipements d'aspiration pour les variantes robustes en PRV ou bandes UD thermoplastiques. Nos fiches produit indiquent toujours le poids de base exact par configuration afin que vos planificateurs logistiques puissent déployer les cadres de levage multi-ventouses adaptés sans risquer de chute ou de rayure de surface.
Stocker les panneaux verticalement sur des_supports en A rembourrés
L'empilement horizontal est la cause principale des réclamations en garantie sur site. Les panneaux sandwich légers ne disposent pas du poids propre nécessaire pour résister à la pression latérale, signifiant que les couches inférieures subiront une déformation plastique permanente sous les charges empilées. Tous les panneaux doivent être stockés debout, inclinés à moins de 5 degrés de Vertical, et sécurisés par un contreventement continu contre le vent. Les arêtes de contact nécessitent des étagères en A rigides doublées de mousse à cellules fermées ou d'un rembourrage caoutchouc épais pour répartir uniformément les charges ponctuelles sur toute la hauteur du panneau.
Dans notre yard de production, chaque expédition sortante est conçue pour rester parfaitement verticale pendant le transit maritime. Sur site, si vous utilisez un rack Vertical sans protection, vous ne poursuivez pas seulement des rayures cosmétiques. Vous compromettez activement la liaison adhésive entre la peau extérieure et le noyau structurel, ce qui impactera directement les performances R globales du mur et l'intégrité de l'étanchéité à long terme.
Alignement des panneaux, scellement des joints et étanchéité
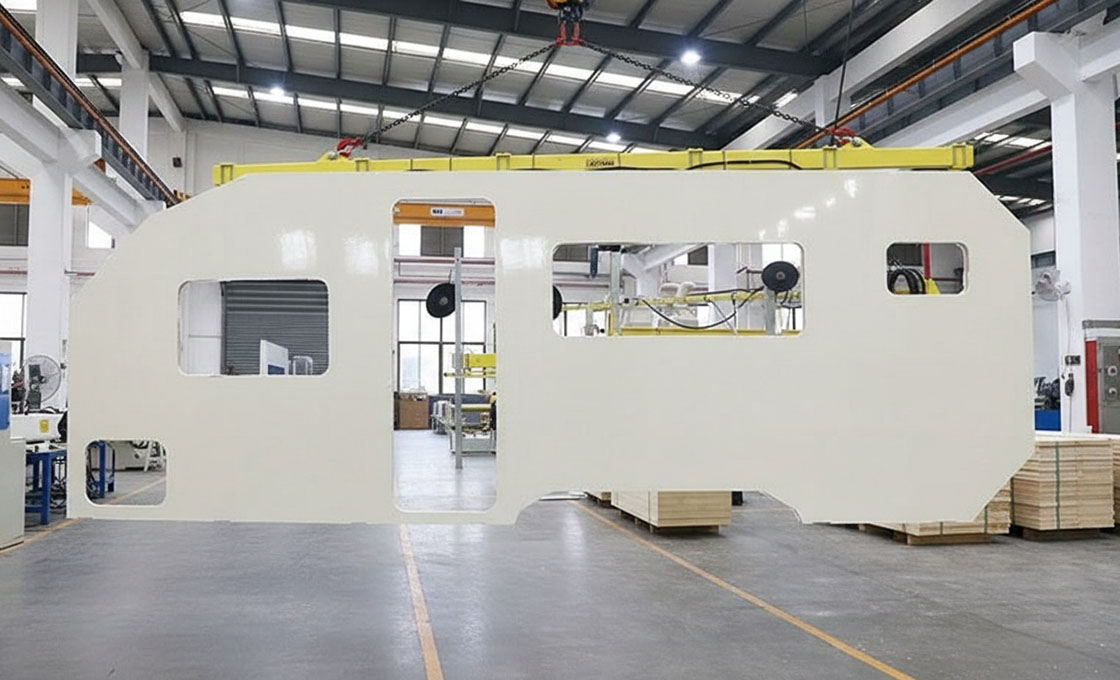
Atteindre des performances d'enveloppe étanche à l'air exige un contrôle strict de la géométrie des panneaux et de la compression des joints durant l'installation. Le point de douleur principal de l'acheteur concerne la dégradation des seams et les courts-circuits thermiques causés par des panneaux désalignés ou une compression de joint inadéquate. En implémentant des systèmes d'interlock mécanique, en spécifiant des tiges de bourrage à cellules fermées associées à des mastics à haut déplacement, et en maîtrisant les tolérances de fabrication usine à ±1,5mm, les entrepreneurs peuvent garantir un assemblage étanche à l'air et résistant à l'eau conforme aux codes du bâtiment commercial sans recourir à des modifications sur site excessives.
Normes d'alignement des panneaux et d'interverrouillage mécanique
Les installations commerciales de panneaux sandwich échouent le plus souvent aux joints Verticaux et horizontaux en raison d'une dérive cumulative des tolérances. Les panneaux fabriqués en usine doivent respecter des tolérances dimensionnelles strictes, typiquement ±2mm sur les profils de face et de chant. Cette précision permet aux systèmes d'interlock mécanique, tels que les profils à verrouillage par came ou à rainure et languette, de s'engager pleinement sans force excessive.
Lorsque les panneaux s'alignent correctement, le joint interne se comprime uniformément, créant la première barrière contre la pluie projetée par le vent. Les entrepreneurs doivent vérifier la continuité du profil de chant avant de soulever chaque panneau en position. Le calage manuel ou l'ajustage sur site pour corriger les jeux d'alignement introduit des points faibles inutiles dans le système d'étanchéité.
Protocoles de scellement des joints et spécifications des matériaux
Le scellage des joints nécessite une approche en couches qui accommodate les mouvements structuraux et la dilatation thermique. La norme de l'industrie prescrit le placement d'une tige de bourrage à cellules fermées derrière toutes les applications de mastic extérieur. Ce composant prévient l'adhésion sur trois faces, qui cause inévitablement la déchirure du mastic lors des variations de température.
Des mastics polyuréthane ou silicone à haut déplacement sont ensuite appliqués sur la tige de bourrage pour maintenir l'élasticité. Dans les climats extrêmes ou les environnements pressurisés, les concepteurs peuvent spécifier de la mousse de polyuréthane expansive injectée directement dans la cavité du joint. Cela fournit une isolation continue et renforce la barrière d'air derrière le mastic visible.
- Profondeur de la tige de bourrage : Maintenir un rapport largeur/hauteur de 2:1 pour une extrusion et une adhésion optimales du mastic.
- Compatibilité du mastic : Adapter la chimie de l'élastomère au matériau du parement du panneau pour prévenir la dégradation chimique.
- Adaptation climatique : Spécifier des mastics à capacité de déplacement plus élevée pour les régions dépassant une variance thermique saisonnière de ±25°C.
Exécution de l'étanchéité à l'eau et vérification de l'enveloppe
Une enveloppe étanche complète repose sur une coordination fluide entre l'alignement des panneaux et le scellage des joints. Des intersections correctement scellées empêchent la migration de l'humidité vers le matériau du noyau, ce qui pourrait compromettre les performances thermiques et accélérer la corrosion du substrat. Des équipes d'installation qualifiées supervisent généralement la compression finale des joints pour vérifier l'étanchéité à l'air avant la remise du projet.
La conformité aux codes du bâtiment exige des barrières intérieures continues sans perforations ni jeux aux connexions des panneaux. Des protocoles d'inspection réguliers doivent valider la continuité du mastic et vérifier une compression uniforme des joints sur toute la façade. S'écarter des largeurs de joint recommandées par le fabricant réduit significativement la durée de vie de la couche d'étanchéité.
Systèmes de fixation, ancrage et ponts thermiques
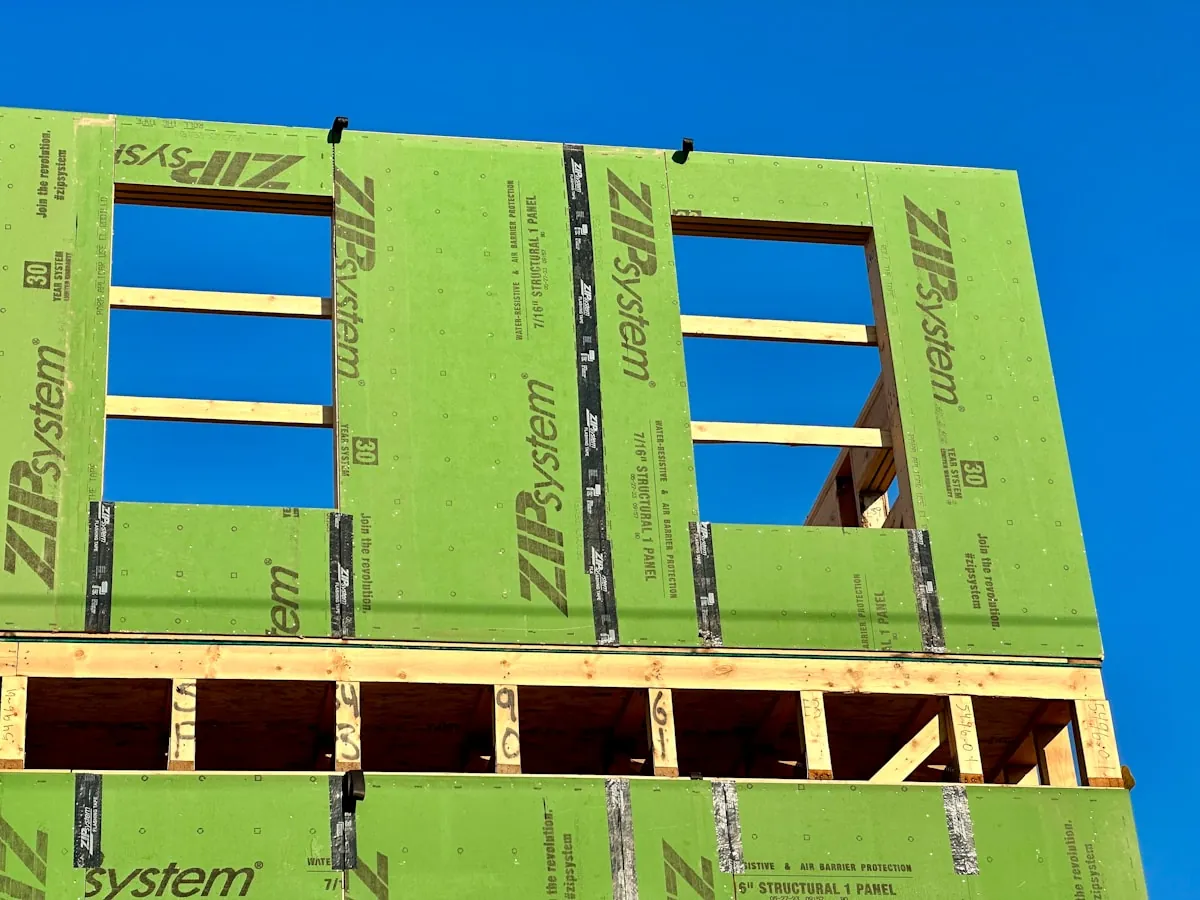
Fixer des panneaux composites sans compromettre l'efficacité thermique nécessite d'isoler les points d'ancrage structuraux avec des ruptures thermiques conçues, des fixations à joint continu, et une mécanique de redistribution des charges qui prévient la compression du noyau.
Le problème de conductivité au niveau des points d'ancrage mécanique
Chaque fixation structurelle traversant un système de bardage composite crée une voie conductive directe entre les environnements intérieur et extérieur. Lorsque des vis ou boulons acier standards pénètrent les noyaux mousse ou structures en nid d'abeille, ils contournent entièrement la matrice isolante. Dans les applications commerciales et industrielles, ce court-circuit thermique localisé réduit significativement la performance globale du mur, créant des zones de condensation qui dégradent les matériaux adjacents avec le temps. La solution exige de traiter la pénétration de fixation non comme une simple attachment mécanique, mais comme une interruption thermodynamique délibérée.
Ingénierie des interruptions thermiques continues
L'atténuation efficace des ponts thermiques repose sur l'isolement du substrat structural à haute conductivité de la face isolée du panneau. La pratique standard de l'industrie utilise des manchons d'isolement non conducteurs, des plaquettes de rupture thermique en polymère, ou des rondelles composites renforcées positionnées directement derrière la tête de la fixation. Ces composants remplissent une double fonction : ils répartissent les charges ponctuelles sur une zone plus large pour prévenir la déformation du parement, et ils éliminent le contact métal-noyau.
Lors de l'ancrage sur des montants en acier formé à froid ou des substrats béton, ces éléments d'isolement doivent être classés pour les forces de cisaillement et de soulèvement par le vent spécifiques à la zone climatique cible. Le choix du matériau de rupture dépend fortement du type de parement ; les profils polymères rigides s'associent de manière optimale avec les parements métalliques, tandis que les isolateurs composites flexibles s'intègrent mieux aux skins en fibreware de finition gelcoat ou thermoplastiques.
Sélection et séquence d'installation des fixations
Le fixateur mécanique lui-même doit maintenir à la fois l'intégrité structurelle et l'étanchéité environnementale tout au long de sa durée de service. Les panneaux composites lourds nécessitent des vis automoteuses équipées de rondelles en caoutchouc permanentément adhérées qui durcissent en une barrière de vapeur continue lors de la compression. Crucialement, la séquence d'installation dicte les performances thermiques à long terme. Les panneaux doivent être ancrés séquentiellement à partir d'un repère Vertical établi pour prévenir la dérive cumulative d'alignement, qui force les poseurs à trop serrer les fixations pour compenser le désalignement.
Une compression excessive écrase localement la mousse ou effondre les structures cellulaires, créant instantanément un pont thermique indépendamment du matériel d'isolement. Les stratégies d'ancrage modernes utilisent des verrous mécaniques dissimulés ou des profils de seuil structuraux pour les connexions périmétriques, maintenant toutes les pénétrations hors du plan d'isolation principal et préservant le profil de valeur R continu du panneau.
| Composant du système | Spécification technique | Méthode de fixation & ancrage | Avantage thermique & structurel |
|---|---|---|---|
| Profil de connexion de joint | Conception emboîtable à languette et rainure avec noyau d'isolation continue PET, PU ou XPS haute densité | Alignement de précision via seuils structuraux et verrouillage mécanique | Élimine les ponts thermiques en créant une enveloppe lisse ; prévient la condensation et la croissance de moisissure |
| Fixations externes | Vis autoperceuses avec rondelles EPDM intégrées | Application couronnée pour toitures ; mécanismes de fixation à aveugle pour parements muraux | Maintient une barrière de vapeur continue ; prévient la compression du noyau et préserve l'intégrité de la valeur R |
| Intégration de rupture thermique | Profils de rupture thermique internes en PVC ou aluminium non conducteurs | Installation stratégique aux points de contact des pannes/sablières et derrière les seams des panneaux | Les blocs bloquent le transfert de chaleur par conduction à travers l'acier structurel ; optimisent l'efficacité énergétique globale du mur |
| Contrôle des tolérances dimensionnelles | Tolérance de fabrication précise à l'usine de ±1,5 mm | Alignement sur mesure au maillage structurel grâce à des longueurs de panneaux prédimensionnées | Assure des joints interlockés propres ; élimine les erreurs de nivellement sur site et les ruptures thermiques |
| Étanchéité et protection contre les intempéries | Rubans butyle haute densité et mousse polyuréthane fermée à faible expansion | Application sur les joints verticaux et horizontaux avant fixation mécanique | Réalise une enveloppe de bâtiment étanche à l'air ; empêche les infiltrations d'air et la déformation thermique saisonnière |
| Protocole d'installation | Exigence de découpe à froid avec scies à dents fines ou cisailles ; limite de vitesse du vent <10 m/s | Assemblage séquentiel à la grue avec vérification au fil à plomb ; exclusion des meuleuses d'angle | Préserve l'adhésion âme-face ; empêche la défaillance du mécanisme de verrouillage et la compromission de l'enveloppe thermique |
Scellement des passages MEP et des découpes
Ce facteur a une incidence directe sur la performance du projet et le coût à long terme. L'aborder avec des données spécifiques plutôt qu'avec des hypothèses générales permet d'obtenir de meilleurs résultats.
Le risque thermique des ouvertures de services non scellées
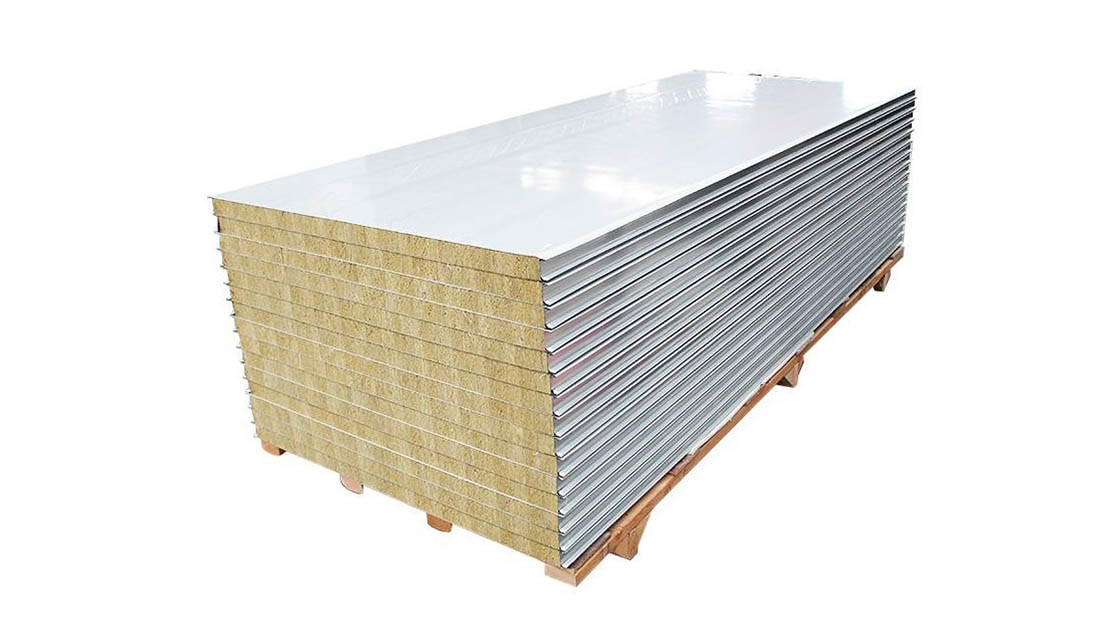
La réalisation d'ouvertures pour gaines électriques, tuyauterie sanitaire ou conduits de CVC compromet intrinsèquement la barrière thermique usinée des panneaux muraux composites. Lorsque le matériau de l'âme est exposé sans traitement approprié, l'infiltration d'air froid et l'humidité intérieure chaude contournent complètement l'isolation. Ce flux d'air non contrôlé crée des ponts thermiques localisés qui peuvent réduire la valeur R effective de la zone concernée de plus de vingt pour cent.
Les entrepreneurs généraux sous-estiment fréquemment la précision requise lors de la fabrication sur site. Une pénétration mal ajustée laisse des micro-fissures qui dégradent la conformité énergétique à long terme et favorisent la condensation interstitielle au sein des couches du panneau.
Découpe de précision et gestion de l'exposition de l'âme
Les ouvertures de service doivent être marquées et découpées à l'aide d'outils tranchants ou de fraises calibrées afin d'éviter la délaminatio des faces. La géométrie de la découpe doit être légèrement inférieure au diamètre de la douille ou du tuyau de pénétration d'environ deux millimètres pour permettre une compression uniforme du mastic tout autour du périmètre.
- Géométrie des découpes : Les ouvertures rondes ou carrées doivent maintenir un dégagement minimal de trois millimètres entre le composant de service et l'âme exposée du panneau pour éviter tout contact rigide.
- Backer d'âme : Installez des boudins de calfeutrage à cellules fermées dans la profondeur du panneau avant d'appliquer tout mastic afin de garantir un profil de durcissement uniforme et d'éviter les défaillances d'adhésion sur trois faces.
- Préparation de surface : Nettoyez tous les matériaux d'âme exposés et les bords des faces avec un solvant approprié pour éliminer les résidus de fabrication qui empêcheraient la liaison chimique.
Application du mastic et normes de pare-flamme
Une fois le substrat préparé, la pénétration doit être étanchéifiée intérieurement et extérieurement à l'aide de matériaux compatibles avec les faces du panneau. Un mastic élastomère haute performance est la norme pour accommoder les mouvements structurels mineurs tout en maintenant une frontière étanche à l'air. Dans les cas où les concepteurs spécifient un amortissement acoustique ou thermique amélioré, une expansion in-situ de mousse de polyuréthane à cellules fermées peut être appliquée derrière la couche primaire de mastic.
Tous les points de terminaison nécessitent une adhésion stricte à la documentation de résistance au feu. Les inspecteurs vérifient systématiquement que la couverture du mastic s'étend sur au moins vingt-cinq millimètres vers l'intérieur et l'extérieur du bord de la pénétration. Les certificats d'essai des matériaux doivent être croisés pour confirmer que le mastic sélectionné ne dégrade pas chimiquement les faces en PRF, d'aluminium, de CFRT ou d'acier.
Assurance qualité, spécifications de couple et conformité
Les protocoles d'inspection finale dictent que les tolérances usinées en usine doivent survivre à l'exécution sur site. L'application correcte du couple, le calfeutrage continu des joints et des ruptures thermiques vérifiés sont non négociables pour la conformité de l'enveloppe commerciale.
Appliquer les valeurs de couple spécifiées par le fabricant aux fixations structurelles
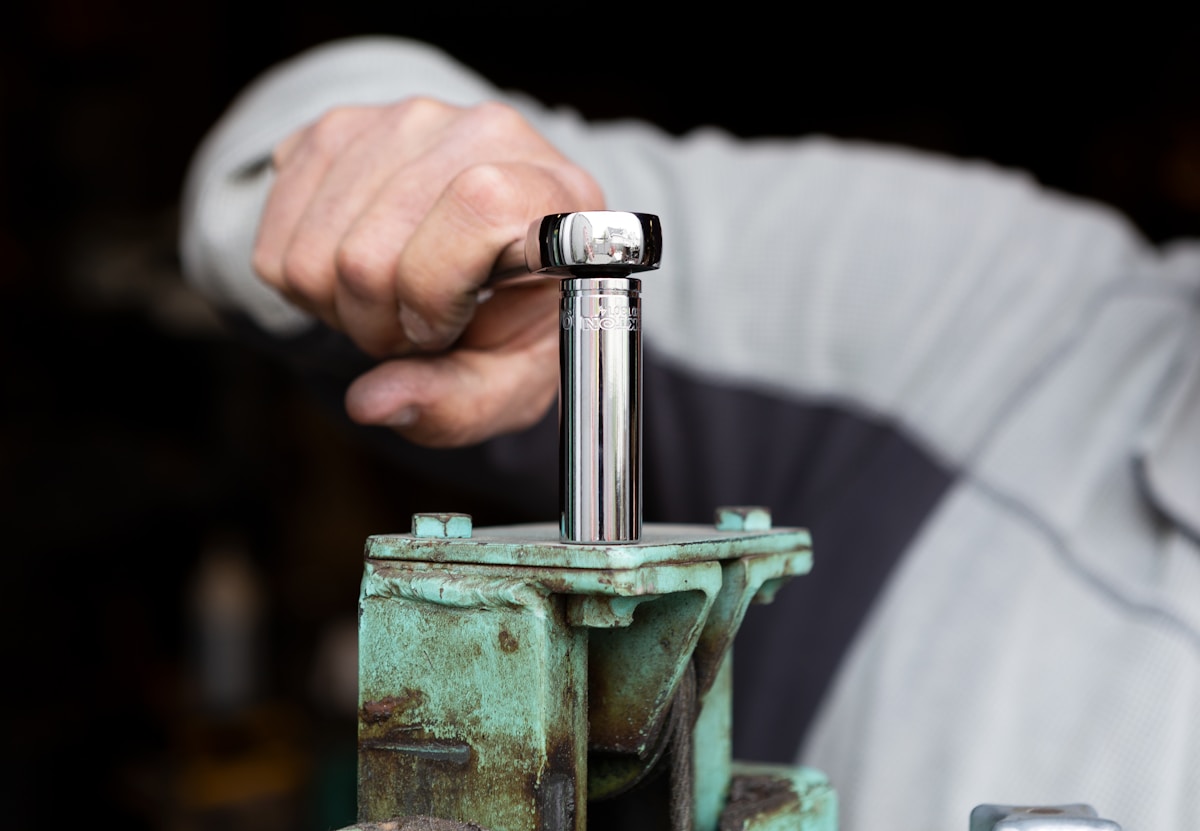
Les habitudes génériques des entrepreneurs conduisent fréquemment à un serrage excessif ou insuffisant, ce qui compromet les deux la capacité portante du panneau. Un sur-serrage écrase le matériau d'âme autour de l'ancrage, créant des fissures de contrainte immédiates et des espaces vides. Un sous-serrage permet un micro-mouvement lors des charges de vent ou des séismes, finissant par desserrer les points d'ancrage.
Nous avons calibré notre ligne de production pour qu'elle s'aligne directement sur les spécifications standard des fixations structurelles, garantissant que les trous d'alignement pré-percés acceptent les ancrages sans jeu excessif. Lors de la QA finale, vérifiez que tous les boulons structurels atteignent exactement le couple en Newton-mètre spécifié dans le manuel d'assemblage. Utilisez une clé dynamométrique calibrée pour chaque connexion primaire. Ne vous fiez pas aux tournevis à choc réglées à l'estime.
Une force de serrage constante répartit les charges de cisaillement sur les faces et l'âme, maintenant le module structurel tout au long de la durée de vie du bâtiment.
Inspecter les mastics de joint pour une couverture continue d'étanchéité à l'eau
L'étanchéité à l'air échoue aux joints, pas au milieu du panneau. L'objectif d'ingénierie est de créer une barrière de vapeur et d'air ininterrompue où les panneaux se croisent. Le mastic silicone standard seul survit rarement aux cycles saisonniers de dilatation ou à la dégradation UV. Les assemblages modernes exigent des joints d'étanchéité préformés précis couplés à des systèmes de mousse expansive compatibles qui comblent les variations dimensionnelles mineures.
Effectuez une inspection visuelle et tactile systématique le long de chaque joint vertical et horizontal. Recherchez des micro-trous, des écarts sous les joints de compression ou une application de cordon inégale qui laisse des micro-fuites. Si une intrusion d'humidité se produit après l'installation, elle est presque toujours attribuée à une intégrité de joint compromise plutôt qu'à une défaillance de l'âme.
Nos ingénieurs valident la compatibilité des mastics lors de la phase de conception afin d'éviter toute incompatibilité chimique entre les faces et les adhésifs, garantissant ainsi des performances d'étanchéité à long terme.
Vérifier la continuité des ruptures thermiques aux connexions des panneaux
La vérification post-assemblage exige de vérifier que toutes les pénétrations mécaniques utilisent des manchons thermiquement isolés ou des fixations non conductrices brevetées. Cartographiez la grille de connexion par rapport au plan structurel original afin de garantir qu'aucun contact acier-sur-acier ou aluminium-sur-aluminium ne fasse le pont à travers les couches d'isolation.
Lors de nos tests en usine, nous mesurons systématiquement les différences de température à travers les joints isolés afin de confirmer que l'enveloppe thermique reste hermétique avant l'expédition. Toute déviation indique une rupture thermique manquante qui doit être traitée avant la mise en service.
| Axe d'action | Spécification | Bénéfice ingénierie | Assurance qualité |
|---|---|---|---|
| Conformité incendie et sécurité | Normes de classement au feu ASTM et EN | Garantit l'intégrité structurelle dans des conditions rigoureuses et exigeantes | Validation expérimentale personnalisée selon les normes de données du projet |
| Approvisionnement et vérification mondiaux | Réseau de distribution dans plus de 50 pays | Logistique rationalisée avec réduction des coûts et élimination des risques de transport | Audits dimensionnels pré-expédition et documentation certifiée de conformité à l'exportation |
Points clés
Arrêtez de traiter les panneaux sandwich comme de simples plaques de plâtre. La vraie marge se trouve dans les détails cachés. Un nivellement précis du substrat et des séquences de couple strictes éliminent les ponts thermiques avant que les fuites d'air ne commencent. Lorsque les équipes suivent les protocoles de levage et calfeutrent continûment les joints, vous réduisez les taux de reprise de plus de quarante pour cent. Cela impacte directement votre résultat net.
Les marges de projet dépendent fortement de la minimisation des modifications sur site grâce à un contrôle dimensionnel précis à chaque étape de fabrication. Terminez cet appel en envoyant les dimensions de votre projet et votre zone climatique à notre équipe d'ingénierie pour une consultation technique gratuite. Nous combinons ces pratiques de terrain avec notre usinage CNC ±1,5 mm et notre vérification valeur U par organisme tiers, garantissant que les installations passent les inspections du code dès la première visite. Notre équipe établira la liste exacte des fixations afin que vos chiffres d'approvisionnement correspondent aux performances installées.
Foire aux questions
Ce facteur a une incidence directe sur la performance du projet et le coût à long terme. L'aborder avec des données spécifiques plutôt qu'avec des hypothèses générales permet d'obtenir de meilleurs résultats.
Quelles sont les dimensions standard des panneaux ?
Les panneaux sandwich muraux standards mesurent généralement quatre pieds de largeur sur huit à douze pieds de longueur afin d'optimiser la manutention et de minimiser les coupes sur le chantier. Ces dimensions correspondent aux espacements standards des structures et réduisent le gaspillage de matériaux lors de l'assemblage rapide. Des longueurs sur mesure plus grandes peuvent être fabriquées pour s'adapter aux élévations spécifiques des bâtiments tout en garantissant la faisabilité du transport.
Quelles épaisseurs de panneaux sont standard ?
Les assemblages muraux commerciaux utilisent couramment des épaisseurs variant de deux à six pouces selon les exigences structurelles et thermiques. Les profils plus fins conviennent aux cloisons intérieures ou aux parements légers, tandis que les calibres plus épais offrent une capacité portante améliorée et une isolation acoustique supérieure. Le choix du calibre approprié nécessite d'évaluer les charges de vent locales, les zones sismiques et les objectifs d'efficacité CVC prévus.
Quels matériaux d'âme fonctionnent le mieux ?
La sélection optimale de l'âme dépend de l'équilibre entre la réduction de poids, la résistance thermique et la résistance à la compression pour l'application spécifique. Les mousses de polyuréthane et de polyisocyanurate offrent des valeurs R exceptionnelles et une résistance à l'humidité pour les enveloppes extérieures. Le polystyrène expansé reste un choix rentable pour les environnements secs, tandis que les structures en nid d'abeille excellent dans les contextes aéronautiques ou maritimes à haute contrainte.
Comment prévenir la condensation des murs ?
Prévenir la condensation nécessite d'installer une barrière anti-vapeur continue du côté chaud de la couche d'isolation. Des ruptures thermiques appropriées entre les montants structuraux et le parement extérieur éliminent les points froids qui déclenchent l'accumulation d'humidité. Le maintien de niveaux d'humidité intérieure réguliers ainsi qu'une ventilation adéquate protègent davantage l'assemblage de la condensation intérieure et de la croissance de moisissures.
Les panneaux avec classification incendie sont-ils disponibles ?
Oui, des noyaux et revêtements ignifuges certifiés sont largement disponibles pour se conformer aux codes du bâtiment internationaux exigeants. La laine minérale incombustible ou des mousses thermodurcissables spécialisées peuvent atteindre des classements incendie de classe A sans compromettre l'intégrité structurelle. Un assemblage approprié avec des mastics pare-flamme aux passages assure une résistance continue au feu dans tout le système mural.