
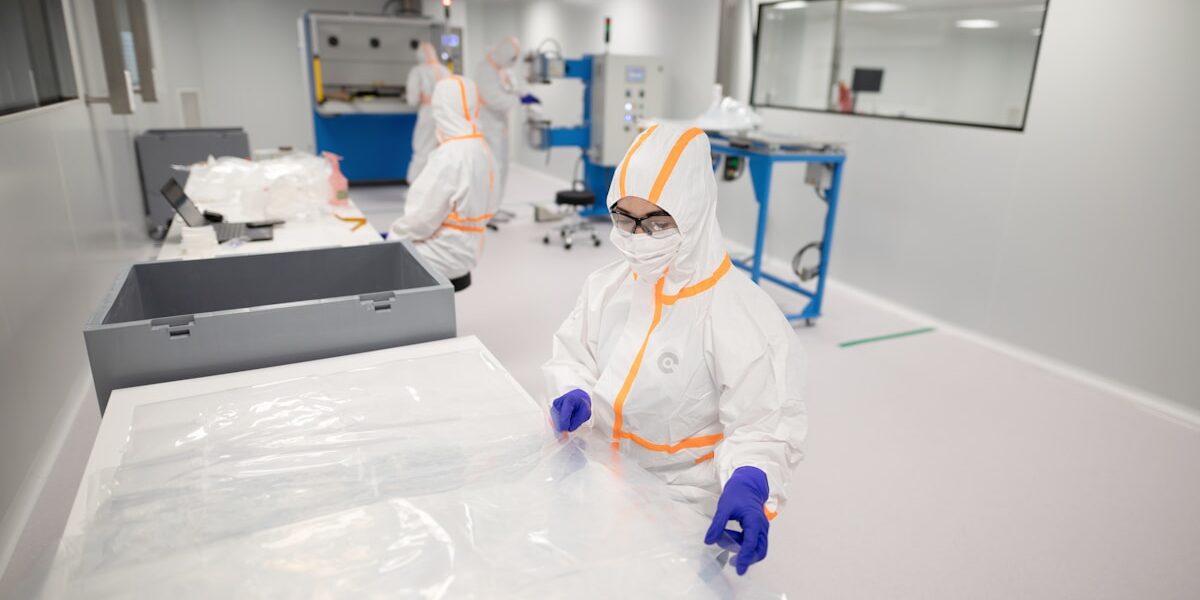
La plupart des concepteurs d'installations supposent que panneaux de salle blanche ne sont que des revêtements muraux standard jusqu'à ce que leur test d'étanchéité à l'air échoue pendant la mise en service. La réalité est que les Cleanroom Panels se comportent comme des composants de construction structurels où sélection du matériau de façade et la densité du noyau déterminent directement la tolérance d'installation et la conformité hygiénique à long terme. Sauter une préparation de surface appropriée ou ignorer la chimie du produit d'étanchéité avec des façades composites crée des micro-fissures qui détruisent les différences de pression, peu importe le coût final du système de filtration. Ce guide suppose une nouvelle construction ; la variante sur place est couverte dans comment moderniser une salle blanche existante sur place.
Considérez cette simple contrainte technique des spécifications du fabricant : la capacité de charge du plafond passable nécessite un support structurel minimum de 40 lb/pi² intégré dans le cadre du panneau. Si votre support ne peut pas absorber ce poids statique ainsi que le trafic dynamique de maintenance, les joints à verrouillage à charnière subiront une fatigue en quelques mois. Cet article couvre les exigences critiques de préparation du site pour la planéité et la capacité portante, explique pourquoi la compatibilité du produit d'étanchéité est plus importante que vous ne le pensez lors de la fixation sur de l'acier revêtu de uPVC, et détaille comment vérifier l'intégrité des joints avant l'intégration CVC afin de ne pas perdre de temps à chercher dépassements de la limite de particules après l'installation.
Préparation du site et regroupement des outils
Assurez-vous que votre fondation est nivelée, que la capacité portante structurelle est vérifiée, et que la compatibilité du produit d'étanchéité est contrôlée avant de commencer l'installation.
Dans construction modulaire de salles blanches, la préparation de la surface du sol est la base d'une installation réussie. Les surfaces inégales ou non préparées entraînent des problèmes d'alignement importants qui se propagent vers le haut à travers la structure du panneau, affectant finalement le fonctionnement des portes et l'étanchéité à l'air. Avant que tout panneau ne soit installé, assurez-vous que la surface du sol a été entièrement nivelée et que les utilitaires enterrés ont été ajustés pour éviter des conflits ultérieurs pendant l'assemblage. Cette étape est cruciale pour prévenir la distorsion structurelle et assurer un alignement précis des panneaux tout au long de la construction.
Grâce à notre expérience avec des milliers d'installations dans différents secteurs, nous avons constaté que même de légères déviations dans le nivellement du sol peuvent causer des problèmes en cascade lors de l'installation de haute précision panneaux composites. L'importance de cette étape ne peut être soulignée suffisamment – il ne s'agit pas seulement d'esthétique, mais de l'intégrité fonctionnelle de l'ensemble du système de salle blanche.
Avant l'installation, vérifiez que la structure sous-jacente répond aux spécifications de charge requises pour votre application spécifique. Cela inclut la confirmation que le plafond et le réseau de soutien peuvent accueillir à la fois le poids des panneaux installés et les charges supplémentaires du personnel effectuant des travaux de maintenance sur les sections supérieures.
Pour les projets nécessitant un accès à unités CVC ou bouches d'aération au-dessus des panneaux, il est essentiel de confirmer que ces zones ont été conçues avec une capacité structurelle suffisante. Nous recommandons de réaliser des vérifications approfondies tôt dans la phase de planification pour éviter des modifications coûteuses ou des problèmes de sécurité ultérieurs. Des évaluations appropriées de la capacité portante assurent une stabilité à long terme et un fonctionnement sécurisé de votre environnement de salle blanche.
Compatibilité des produits d'étanchéité avec les façades composites
Lors de la sélection des produits d'étanchéité pour les applications de joints entre panneaux composites, assortissez-les toujours spécifiquement à votre matériau de façade choisi. L'utilisation de produits d'étanchéité incompatibles peut entraîner une défaillance d'adhésion, une dégradation prématurée ou des réactions chimiques qui compromettent les normes hygiéniques de la salle blanche. Différents revêtements de façade – tels que acier inoxydable, GRP/FRP, l'aluminium ou le PVC – nécessitent des formulations différentes pour maintenir des performances optimales dans le temps.
Notre équipe d'ingénierie conseille systématiquement aux clients de consulter les fiches techniques fournies par les fabricants avant de finaliser les choix de produits d'étanchéité. Dans les cas où plusieurs matériaux sont utilisés dans un seul projet, la croisement des tableaux de compatibilité devient particulièrement critique. Rappelez-vous : ce qui fonctionne parfaitement pour un type de revêtement peut causer des problèmes avec un autre. Privilégiez toujours les solutions testées et approuvées pour garantir des résultats durables.
| Caractéristique | Spécification | Avantage |
|---|---|---|
| Prêt du site | Surface du sol nivelée, utilitaires souterrains ajustés, travaux de fondation majeurs finalisés | Assure une fondation stable pour un alignement précis des panneaux et prévient la distorsion structurelle |
| Tolérance de mise en page | Écart d'alignement vertical ≤1.0% (max 3 mm), largeur du rail au sol indiquée à 50 mm | Garantit un positionnement précis des portes/fenêtres et un emboîtement parfait des panneaux |
| Gestion des joints | Joints verticaux des panneaux muraux maintenus sans interstice >0,2 mm et fermeture étanche | La gestion précise des joints est essentielle pour respecter les normes d'étanchéité à l'air exigées par les protocoles d'intégrité des scellés de joints. |
| Protocole de protection | Les films protecteurs restent intacts jusqu'à la fin de l'installation et du nettoyage final | Empêche les rayures et dommages en surface pendant le transport et le montage |
| Capacité de charge du plafond | Capacité structurelle vérifiée pour supporter le poids des personnes debout lors de la maintenance des équipements | Permet un accès sécurisé aux unités CVC et aux bouches d'air sans compromettre l'intégrité structurale |
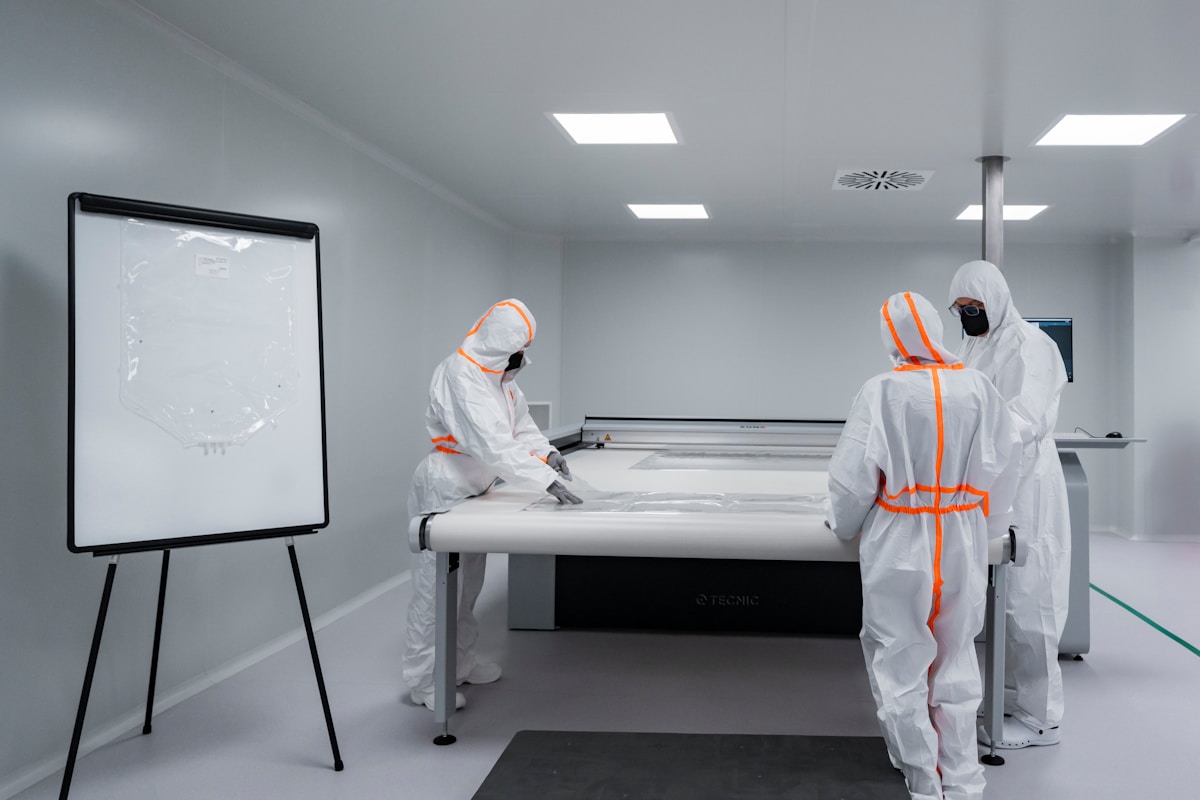
Assemblage des panneaux avec systèmes à verrouillage à charnière
Principes d'engagement mécanique
Le système à verrouillage par came fonctionne selon un principe de coin rotatif qui transforme la force de rotation en pression de serrage linéaire. Contrairement aux fixations à vis conventionnelles qui reposent uniquement sur l'engagement des filets, une came utilise un méplat excentrique rotatif fixé à une tige de liaison. Lorsqu'elle est installée à travers les trous de fixation pré-percés dans les profils de panneaux adjacents, une rotation de 180 degrés de la tête de came rapproche les deux panneaux. Ce mécanisme élimine efficacement le besoin de fixations apparentes sur la surface du panneau, maintenant l'esthétique hygiénique exigée par le local propre tout en offrant un verrouillage mécanique robuste.
Un montage correct nécessite que la came soit entièrement enfoncée dans son logement ; une rotation partielle entraîne une charge de serrage insuffisante et une défaillance de la jonction sous différence de pression.
Pour les panneaux composites dotés de revêtements rigides tels que le PRV (plastique renforcé de verre) ou l'acier inoxydable, l'action de verrouillage comprime le joint élastomérique intégré situé dans l'assemblage languette-et-rainure du profilé. Cette compression est critique : elle crée le joint d'étanchéité à l'air nécessaire aux environnements classés ISO tout en transférant simultanément les charges de cisaillement entre les panneaux pour assurer la stabilité monolithique du mur. La conception du système restreint intrinsèquement tout réglage post-installation ; par conséquent, l'alignement doit être précis dès l'engagement initial.
Séquence de pose et stabilité structurelle
Pour atteindre une stabilité structurale, l'installation des panneaux à came doit suivre une séquence disciplinée, en partant d'un point de référence fixe, généralement un angle ou un encadrement de porte déjà en place. Les installateurs doivent vérifier la verticalité du premier panneau à l'aide d'un niveau laser ou à bulle, car toute déviation sur le panneau initial s'amplifiera de façon exponentielle le long de la ligne de mur en raison de la nature cumulative des tolérances de la came.
- Engagement vertical : Engager d'abord les cames de verrouillage verticales, en partant du bas et en montant. Cela garantit que le panneau est à la verticale et empêche le poids du panneau de bloquer le mécanisme de came avant qu'il ne soit entièrement enfoncé.
- Alignement horizontal : Une fois les verrouillages verticaux en place, faites glisser le panneau adjacent dans la rainure languette. Utilisez un maillet en caoutchouc pour ajuster doucement le panneau, en vous assurant que les joints sont affleurants mais pas excessivement comprimés avant le verrouillage.
- Verrouillage final : Insérez la clé hexagonale ou le tournevis dans l'orifice d'accès à la came et effectuez une rotation de 180 degrés jusqu'à ce qu'une résistance se fasse sentir. Évitez de trop serrer, car un couple excessif peut endommager le mécanisme de came ou déformer les âmes en mousse légère comme le XPS ou le PU.
Dans les applications de plafond, la séquence est modifiée pour garantir l'intégrité porteuse. Les panneaux de plafond comportent souvent un système de languette-et-rainure invisible soutenu par des structures en T. Les cames servent ici principalement à tirer les panneaux contre la structure, éliminant la flèche. Il est impératif que la grille de suspension soit nivelée à ±1,5 mm près avant la pose des panneaux ; sinon, les cames ne s'aligneront pas, forçant les installateurs à modifier les panneaux ou à re-niveler la grille, deux erreurs coûteuses.
Gestion des tolérances et vérification pré-installation
La problématique de l'acheteur concernant les conflits de coordination des corps d'état est particulièrement ressentie dans les installations à came. Contrairement aux systèmes en plaque de plâtre ou vissés, qui peuvent être facilement démontés ou modifiés sur site, les panneaux composites à cames sont conçus comme un système modulaire “ prêt à poser ”. Les modifications sur site — telles que percer un trou pour un conduit après le verrouillage du panneau — compromettent l'intégrité structurale du profilé et l'étanchéité du joint.
Défaut de pré-coordination des réseaux MEP en gros œuvre : Si les corps de métier mécanique et électrique ne vérifient pas les positions de leurs passages par rapport aux dimensions modulaires des panneaux avant la livraison, les installateurs rencontreront des conflits où un conduit heurtera un emplacement de came ou un renfort structurel. Le démontage d'un joint verrouillé endommage souvent le joint d'étanchéité, nécessitant le remplacement de pièces et retardant le calendrier du projet.
Pour atténuer ce problème, toutes les pénétrations et ouvertures de services doivent être pré-usinées en usine sur la base de plans d'exécution vérifiés. La conception modulaire de ces panneaux implique qu'aucun travail de découpe ou de traitement supplémentaire n'est requis lors de l'installation. Lorsque l'implantation respecte les dimensions modulaires d'usine, le système à came permet une montée rapide où l'intégrité structurale et l'étanchéité à l'air sont garanties par la conception, et non par des improvisations sur site. Cette approche de préfabrication est essentielle pour respecter les strictes normes de propreté ISO 14644 requises dans les installations pharmaceutiques et semi-conducteurs.
Étanchéification des joints pour maintenir l'étanchéité à l'air
Techniques de scellement de précision des joints
Atteindre une enveloppe totalement étanche à l'air est la principale défense contre l'intrusion de contaminants et les pertes thermiques dans les environnements contrôlés. Même avec des âmes isolantes haute performance comme le PIR ou la laine de roche, l'efficacité du système dépend entièrement de la qualité des joints d'étanchéité. Des micro-interstices au niveau des connexions entre panneaux — souvent invisibles à l'œil nu — peuvent perturber les différences de pression critiques et permettre à l'air non filtré de contourner le système CVC. Dans les applications de locaux propres spécifiquement, ces brèches compromettent la conformité ISO 14644 en introduisant des particules directement dans l'espace contrôlé.
Stratégie d'application du produit d'étanchéité à double couche
Pour une fiabilité maximale, les bonnes pratiques recommandent une approche de scellage à double couche assurant le joint tant de l'intérieur que de l'extérieur. Des profils de joint languette-et-rainure usinés avec précision sont conçus pour s'emboîter étroitement, réduisant au minimum l'espace vide. Cependant, la connexion mécanique seule est insuffisante. Les installateurs doivent appliquer un cordon continu et uniforme de silicone de qualité salle blanche, à prise neutre, dans le joint de rainure avant que les panneaux soient engagés. Cette application interne crée une barrière analogue à un joint qui maintient l'étanchéité à l'air même si le mastic extérieur est endommagé lors de futures interventions de maintenance ou de protocoles de nettoyage rigoureux.
Évitez d'utiliser des silicones à prise acide ou des mastics de construction standards dans les environnements propres ou stériles. Ces matériaux peuvent dégager des composés organiques volatils (COV) qui contaminent l'alimentation en air et dégradent les procédés de fabrication sensibles. Spécifiez toujours des formulations non dégazantes et anti-fongiques validées pour une utilisation avec des revêtements composites tels que le PRV ou l'acier inoxydable.
Étanchéification des passages de utilitaires et services
Les découpes pour fluides (tuyauterie, conduits électriques, gaines de ventilation) représentent la vulnérabilité la plus importante d'un système de panneaux. Ces pénétrations créent souvent des interstices irréguliers difficiles à jointoyer avec des cordons standards, devenant des sources persistantes de fuite. Pour empêcher les “ écoulements de contournement ” où l'air circule librement autour des filtres plutôt qu'à travers eux, ces ouvertures doivent être gérées à l'aide de colliers d'étanchéité rigides ou de passe-câbles spécialisés. Ces composants doivent adhérer mécaniquement tant au niveau du conduit de service qu'au niveau du revêtement du panneau — qu'il soit en aluminium, acier ou fibre de verre — afin d'assurer la continuité structurale de la barrière contre la vapeur et de l'enveloppe thermique.
- Préparation de surface : Toutes les surfaces de joint doivent être essuyées à l'alcool isopropylique pour éliminer la poussière et les agents de démoulage avant l'application du mastic afin de garantir une adhérence optimale.
- Façonnage : Les cordons de mastic doivent être lissés immédiatement après application pour réguler le profil et forcer le matériau dans la texture microscopique du revêtement composite.
- Temps de durcissement : Respectez le temps de durcissement complet du mastic avant de soumettre les joints à des essais de pression ou à des cycles de nettoyage pour éviter toute défaillance de l'adhésion.
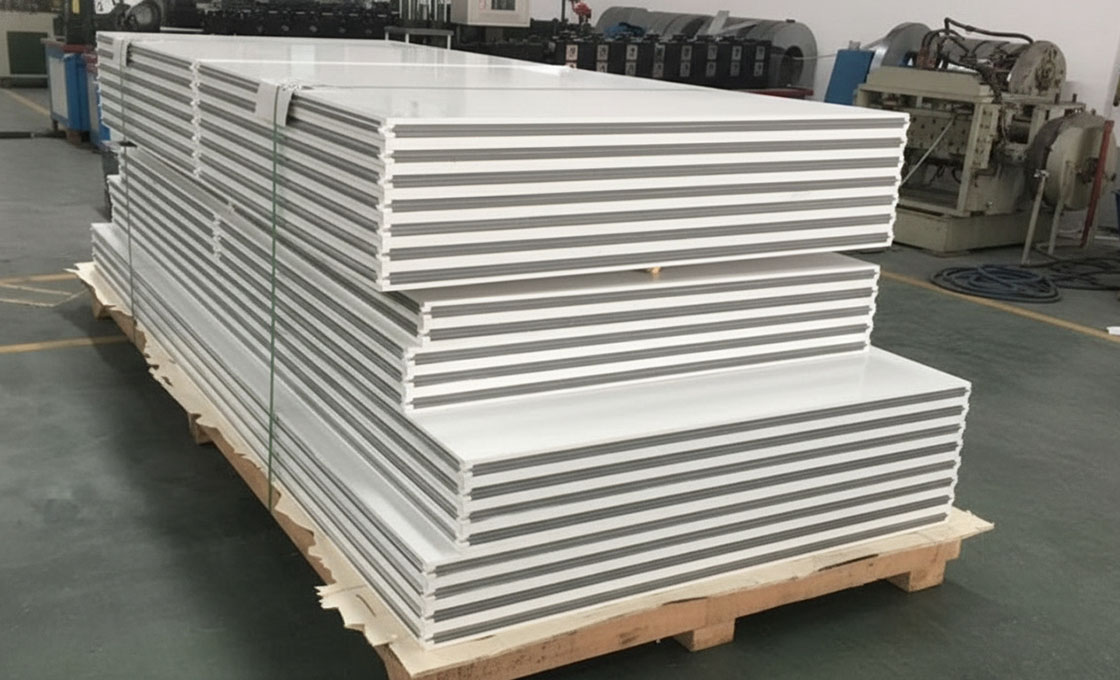
Connexion des unités CVC et de filtration
Scellement des passages et gestion du flux d'air
Le point de défaillance le plus courant dans l'intégration d'une salle blanche se produit là où les pénétrations de services intersectent la surface du panneau. Les découpes de tuyauterie non jointoyées agissent comme des chemins d'écoulement d'air incontrôlés contournant les systèmes de filtration, devenant des sources persistantes de contamination. Les normes industrielles exigent que chaque pénétration à travers les panneaux muraux composites soit étanche avec des joints ou des mastics compatibles pour maintenir les différences de pression.
Les mastics silicone standards échouent souvent sur certains revêtements composites. La clé réside dans la sélection d'un matériau chimiquement compatible qui adhère de manière permanente sans dégrader l'intégrité de la surface du panneau au cours des cycles de dilatation thermique.
Montage des unités ventilateur-filtre (UVF)
Le montage correct des unités de filtre-ventilateur nécessite une vérification précise de la capacité porteuse de la structure support. Lors de l'installation des supports de UFV sur des panneaux sandwich, les ingénieurs doivent s'assurer que le matériau de l'âme peut supporter à la fois le poids statique et les charges de vibration dynamiques. Pour les solutions composites légères, des plaques de renfort sont généralement utilisées aux points de fixation afin de répartir uniformément les contraintes sur l'épaisseur du panneau.
- Isolation vibratoire : Utilisez des tampons en néoprène entre les cadres de fixation des UFV et les surfaces des panneaux pour prévenir la transmission des vibrations structurelles.
- Intégrité des joints : Appliquez un cordon continu de mastic autour des périmètres des brides des UFV avant de fixer les éléments de fixation afin de créer une barrière étanche à l'air.
- Dégagement d'accès : Maintenez un dégagement minimum de 300 mm autour des unités UFV pour l'accès de maintenance sans compromettre l'étanchéité des panneaux.
Protocoles de connexion des conduits
La connexion des réseaux de gaines aux assemblages de panneaux nécessite une attention particulière à la compensation des mouvements thermiques. Les conduits métalliques se dilatent et se contractent différemment des substrats de panneaux composites. Les bonnes pratiques consistent à utiliser des raccordements flexibles ou des joints coulissants entre les sections rigides de conduits et les pénétrations des panneaux afin d'éviter les fissures induites par les contraintes dans le matériau de revêtement.
Pour les environnements à forte humidité, spécifiez des raccordements de conduits en aluminium de qualité marine avec du ruban PTFE sur les filetages afin de prévenir la corrosion galvanique lors de l'interface avec les revêtements de panneaux composites.
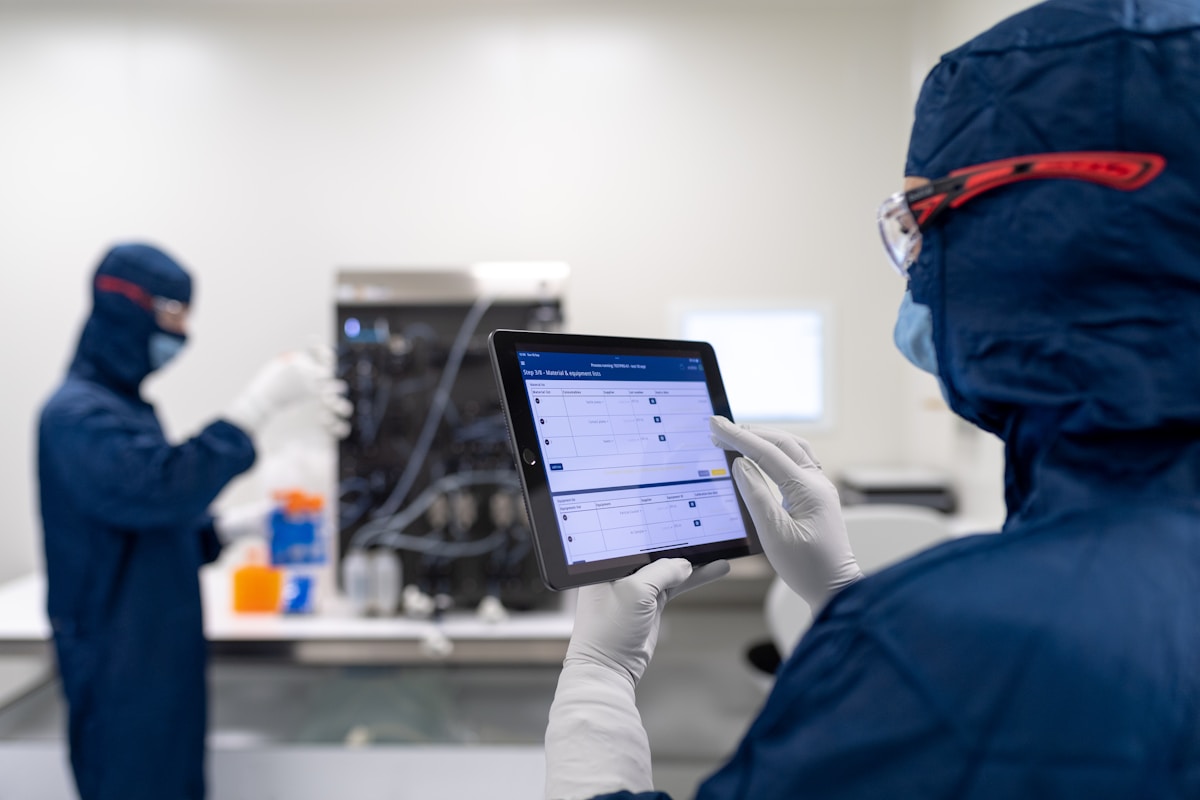
Tests après installation pour la certification
La validation post-installation est le pont critique entre un montage physique et la conformité réglementaire. Sans test rigoureux du débit d'air, de la pression et de l'étanchéité des joints, même les panneaux composites supérieurs échoueront aux audits BPF.
Tests de vitesse d'écoulement de l'air et de différence de pression
Une fois les cloisons modulaires en panneaux composites entièrement dressées, établir un environnement stable nécessite plus que sceller les joints ; il faut valider la capacité de la salle à maintenir un débit d'air directionnel contre les pressions externes. L'objectif est de vérifier que le système CVC couplé à l'enceinte de panneaux atteint les changements d'air par heure (CAH) nécessaires tout en maintenant le gradient de pression statique requis par rapport aux couloirs adjacents ou aux zones non classées. Si votre application spécifique exige une différence de pression positive de +15 Pascals, chaque mètre carré de la surface composite installée agit comme une variable dans ce calcul.
Dans notre expérience de terrain lors des validations d'installations pharmaceutiques, nous voyons souvent les entrepreneurs mesurer la capacité des ventilateurs mais négliger la contre-pression créée par les filtres HEPA restrictifs dans les conduits intégrés dans les panneaux de plafond. Ce décalage peut provoquer une chute des profils de vitesse au niveau du plan de travail en dessous des seuils d'écoulement laminaire malgré les ventilateurs fonctionnant à pleine vitesse. Par conséquent, la vérification du débit d'air ne se limite pas à contrôler si la pièce est “ ventilée ” ; elle implique de cartographier les vecteurs de vitesse sur l'ensemble de l'espace de travail pour assurer un écoulement unidirectionnel sans zones mortes où les contaminants pourraient se déposer avant d'être évacués.
Validation du count de particules selon les normes de classe ISO
Le critère ultime de performance d'une salle blanche est la concentration en particules en suspension, qui détermine si votre installation répond aux exigences de classification ISO 14644-1 telles que les classes 5, 7 ou 8. Après avoir terminé l'assemblage structurel et confirmé les différences de pression, vous devez effectuer un comptage de particules en utilisant des compteurs de particules optiques calibrés placés aux stations d'échantillonnage désignées dans tout le volume de la salle. Ces décomptes déterminent la conformité sur la base des limites maximales autorisées de particules supérieures à des tailles spécifiques en microns (par exemple ≥0,5 µm ou ≥5,0 µm) définies dans la norme.
Lors de la validation d'environnements construits avec les matériaux spécialisés de Rax Panel — tels que ceux utilisant des revêtements GRP lisses ou des peaux en acier inoxydable —, nous constatons que la rugosité de surface a un impact significatif sur le potentiel de détachement de particules comparé aux systèmes de cloisons sèches peintes. Une finition composite de haute qualité réduit l'attraction électrostatique induite par la friction qui emprisonne normalement la poussière sur les surfaces poreuses, réduisant ainsi les niveaux de contamination de base même avant que la filtration active ne commence à fonctionner. Cependant, cet avantage ne se concrétise que si les joints ne retiennent pas les particules migratrices provenant des adhésifs internes ou des débris de fabrication résiduels laissés après l'installation.
Méthodologie de détection des fuites par intégrité des joints
Les points les plus vulnérables de tout conteneur scellé sont les interfaces — les coins, intersections et pénétrations où deux composants se rejoignent. Pour les systèmes de panneaux sandwich composites conçus pour le confinement stérile, la méthode de détection de fuites par intégrité des joints devient primordiale car les micro-espaces invisibles à l'œil nu peuvent permettre une infiltration significative dans des conditions de fonctionnement négatives ou positives. Nous recommandons d'employer des tests au fumigène combinés à des détecteurs de fuites ultrasoniques pour identifier les discontinuités le long des montants verticaux et horizontaux reliant les unités murales individuelles.
“ La sélection des matériaux de cœur influence directement les performances de sécurité incendie et thermiques dans la construction modulaire de salles blanches. Les matériaux de cœur courants incluent le PIR pour une isolation thermique supérieure (0,022 W/mK) et la laine de roche pour son classement A1 non-combustible par rapport à la propriété auto-extinguible Classe B1 du PIR. Les noyaux en nid d'abeille d'aluminium offrent des rapports résistance/poids élevés pour les applications structurelles. Le choix dépend des exigences spécifiques de sécurité incendie, d'isolation et de charge du projet. ”