
تدخل لفائف الألومنيوم أحد طرفي الخط؛ وتخرج الألواح المكدّسة والمغلفة بغشاء من الطرف الآخر. يُصنع اللوح المركب الألومنيومي بتمرير لفائين من الألومنيوم ومادة النواة باستمرار عبر التنظيف، والطلاء، والربط، والقطع. يفحص معظم المشترين الورقة النهائية ولا يفحصون العملية. ومع ذلك تعود حالات فشل التقشير، وفقدان الطلاء، وشكاوى استواء الأسطح مباشرة إلى قرارات المعالجة المسبقة، والتحكم في غشاء اللاصق، وضغط الربط التي تُتخذ على خط لم يره المشتري مطلقًا.
- يمكن أن يرفع الحفاظ على خشونة السطح بين 1.75 و 2.5 ميكرومتر قوة الربط بنسبة 30-40 بالمائة.
- يضع نظام PVDF الثلاثي الطبقات 25-35 ميكرومتر من الغشاء الجاف: 5-7 برايمر، 18-20 لون، 5-7 طلاء شفاف.
- يحدد GB/T 17748-2016 قبول التقشير بمتوسط 180 نيوتن·مم/مم مع عدم انخفاض أي قيمة مفردة عن 150.
- تتراوح ألواح الواجهات المعمارية بين 0.21-0.50 مم على ألواح بسمك 2-6 مم؛ ويبقى 4 مم هو المعيار للواجهات.
- تستبدل نواة A2 معظم البوليمر بمواد مالئة معدنية، بنحو 90٪ تقريبًا، للوصول إلى الفئة A2-s1,d0 وفق EN 13501-1.
بين هذين الطرفين، يعمل الخط بخمس مراحل في مرور مستمر واحد: تحضير المواد، والطلاء، والربط المستمر، والقطع، والتغليف. تتصرف آلة الطلاء وخط الخلط وال presse الساخنة كنظام واحد، لأن اللوح الذي يتوقف بين المراحل يكتسب عيوبًا. تحدد كل مرحلة سقفًا للمرحلة التالية: فلا يمكن للفة قذرة أن تحظى بطبقة طلاء، ولا يمكن لجلدة مطليّة رديئًا أن تحظى بلاصق. تشغّل RaxPanel خط ACP خاص بها لإنتاج ألواح ساندويتش القياسية بالإضافة إلى متغيرات النواة الشمعية والرغوية. والعملية التالية هي ما يقف وراء كل لوح ت shipmentه الشركة، لذلك يجدر المعرفة أين تُقرر الجودة فعلًا.
ما يحدث على خط إنتاج ACP
يبدو وصف خط إنتاج لوحة ACP بسيطًا بشكل مخادع. تطلق لفّان تغذية الألومنيوم جلدهما بتيار مشدود ومتحكم به بينما يمدّ экстuder النواة أو ناقل الطبقة الوسطى. ومن هناك تمر الشبكة عبر التنظيف والتحويل، ثم الطلاء، ثم قسم الخلط حيث تُفعّل بكرات presse الساخنة اللاصق. تقطّع الآلات الورقة المستمرة إلى أطوال محددة الطلب، ويتولى التغليف المهمة.
الاستمرارية هي كل حيلة إنتاج لوحة الألومنيوم المركبة. إن الخط الذي يتوقف ويبدأ يدعو إلى انحراف السُمك، وروابط ملوثة، وعدم تطابق اللون بين الدفعات. تقسم الآلات الأساسية الثلاث العمل: تبني آلة الطلاء الوجه المقاوم للعوامل، وتقوم آلة الخلط بربط الواجهة بالنواة، وتضبط presse الساخنة الربط. وهذا هو المنطق المستمر نفسه وراء كيف تُصنع ألواح ساندويتش بشكل عام، مُضيّق إلى ورقة بهذه السماكة.
يبدأ فهم ألواح ACP وإنتاجها بما يحدث بين ماكينة تغذية اللفافة وطاولة التكدس. يأخذ قسم الخلط لدينا نفس المنصة أبعد من الورقة المسطحة إلى مجال النواة الشمعية والرغوية. نادرًا ما يرى المشتري ذلك الجزء من الخط، وهو بالضبط سبب أهمية الفحوص في هذا الدليل.
تحدد المواد الخام السقف الأعلى للجودة
لا يمكن لأي مرحلة لاحقة إنقاذ طلب خاطئ للمواد. تُصنع وجوه لوحة الألومنيوم المركبة على ASTM B209، وهو المواصفة القياسية للصفائح الألومنيومية. سبائك الواجهات المعمارية الشائعة هي 1100، المكوّنة من ألومنيوم نقي بنسبة 99.0٪ على الأقل، و3003، درجة حاوية على المنغنيز أقوى بنحو 20٪ من 1100. يقسم اختصار الصناعة مخزون الجلود إلى سلسلة 3000 للعملية المعمارية وسلسلة 5000 حيث تتصدر القوة ومقاومة التآكل، كما في الأعمال البحرية.
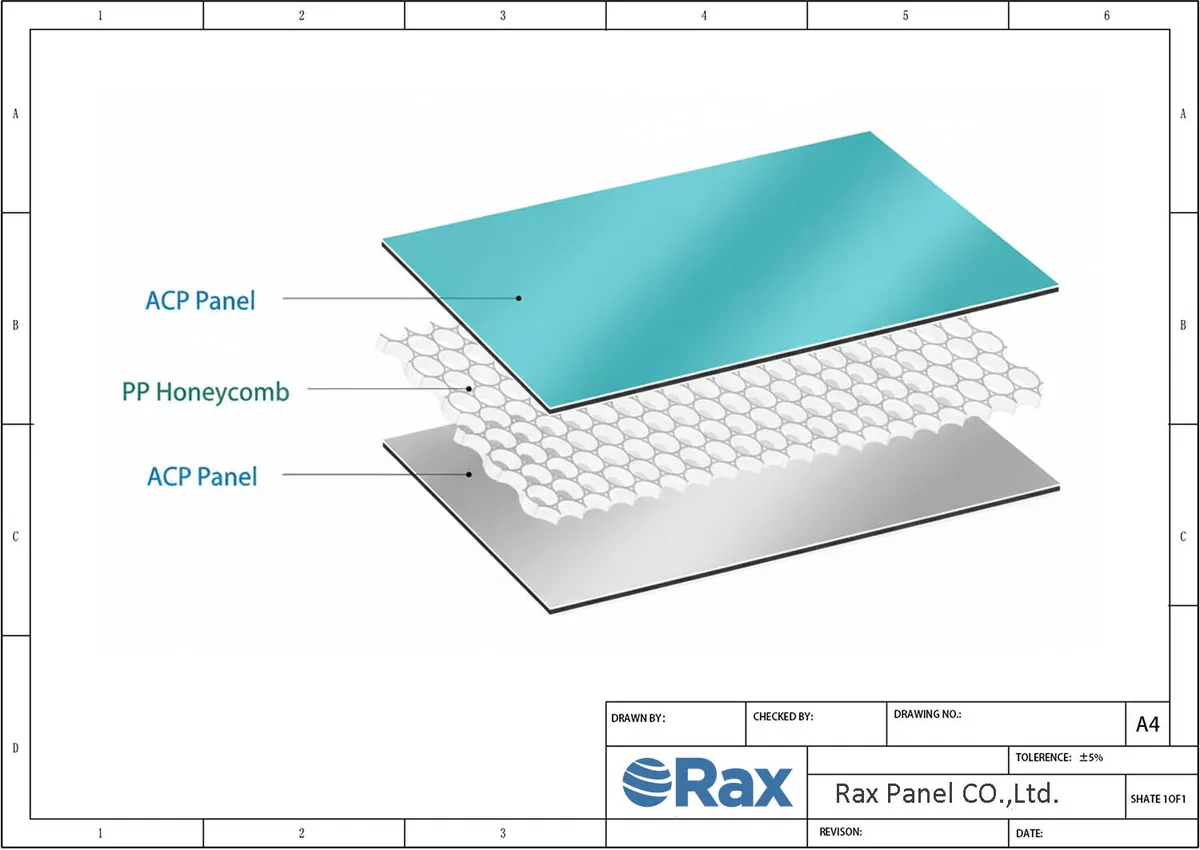
تُحدّد النواة سلوك الحريق قبل أي شيء آخر يحدث على الخط. تناسب نواة PE لافتات الداخل، وتضيف نواة FR شبكة معدنية لواجهات تجارية في الفئة B-s1,d0، وتدفع نواة A2 المحتوى المعدني إلى نحو 90٪ للفئة A2-s1,d0. يُختار الطلاء هنا أيضًا، لأن PVDF يحمل 15-20 سنة من العمر الخارجي بينما يناسب البوليستر الداخل لمدة 8-10 سنوات.
المشتري الذي يحدد السبيكة، وفئة النواة، ونظام الطلاء في مرحلة الطلب قد تحكم بالفعل في معظم النتيجة. لا يستطيع الخط إلا تنفيذ تلك الخيارات بشكل جيد أو سيئ. ولهذا تأتي شهادات المواد أولاً في أي حديث تفتيش. شهادات السبائك، وتقارير اختبار النواة، وبطاقات بيانات الطلاء هي الوثائق الثلاث التي تثبت تلك الخيارات.
تنظيف اللفائف والمعالجة المسبقة الكيميائية
يصل الألومنيوم الملفوف مُشحماً، وزيت التدوير مع أوساخ المطحنة يقتلان الالتصاق عند التلامس. لذلك تُزيل الخط كل لفة بالتجريد بالمحاليل القلوية أو الحمضية أو المذيبات قبل أن يلمس أي شيء السطح. يتبع ذلك طلاء تحويل كيميائي ينمو طبقة مجهرية تعطى للطلاء واللاصق شيئًا تمسك به.
الخشونة هي المتغير الهادئ في المعالجة المسبقة. يمنح نسيج السطح المحتفظ به بين 1.75 و 2.5 ميكرومتر اللاصق مراسياً ميكانيكياً، ويمكن أن يرفع التحكم فيها قوة الربط بنسبة 30-40 بالمائة. تخطِ هذه المرحلة أو عجّل بها وسيظهر الفقد لاحقاً كتقشير الجلد، وليس كعيب خط واضح.
المعالجة المسبقة هي أيضاً أرخص مكان لزيادة أداء الربط، لأن كيمياء التحويل وتحكم الخشونة يكلفان أقل بكثير من إعادة ربط الألواح المرفوضة. تقصر الخطوط الرخيصة هذه الحمامات أولاً. يظهر العيب فقط بعد أشهر، على جدار، تحت مطالبات الضمان.
يبني خط الطلاء الوجه المقاوم للعوامل الجوية
يعني تغليف اللفائف أن الطلاء يُطبق على اللفافة المسطحة، وليس على الورقة النهائية، ويشغّل الخطها كمتتابعة من المرور. يضع كل مرور طبقة مقاسة يتم التحقق من سمك غشائها الجاف، بالميكرومتر. لأن الطلاء يحدث قبل الربط، فإن أي عيب في خط الطلاء يتم تجميده تحت الجلد مدى الحياة.
- البرايمر، 5-7 ميكرومتر. يوقف البرايمر التآكل ويشكل طبقة سلسة تقلل خطر التقشر قبل وضع أي لون.
- طبقة اللون، 18-20 ميكرومتر. يحمل البولي فلوروكربون أو البوليستر المصبوغ الظل ومعظم الأحمال الجوية.
- الطلاء الشفاف، 5-7 ميكرومتر. يُغلق الطبقة العلوية اللون ضد الأشعة فوق البنفسجية ويحافظ على اللمعان.
تجمع ثلاث مرورات في نظام PVDF خارجي على 25-35 ميكرومتر من الغشاء الجاف: 5-7 برايمر، 18-20 لون، 5-7 شفاف. يحمل PVDF المعماري الأصلي 70٪ من راتنج PVDF وهو معياري لـ AAMA 2605، والتي تتطلب تعريض فلوريدا الجنوبية لمدة 10 سنوات مع الحفاظ على البهتان عند 5 Delta E أو أقل. يبقى البوليستر درجة داخلية؛ لم يُصاغ أبداً لتلك المهمة.
خطوة التحقق الخاصة بك هي حساب، وليست ثقة. اجمع سمك الغشاء الثلاث الموضحة وافحص أنها تقع داخل 25-35 ميكرومتر، ثم اسأل عن نسبة الراتنج التي تحتويها طبقة اللون فعلياً. المورد الذي يشير إلى PVDF فوق مزيج منخفض الراتنج لا يبيع وجه AAMA 2605.
يذيب الربط المستمر الواجهة بالنواة
الخلط هو حيث تصبح لوحة الألومنيوم المركبة إما ورقة واحدة أو ثلاث مشاكل. تربط معظم الشركات الواجهة بالنواة بـ PUR اللاصق، المطبق بالأسطوانة أو الرش. يحدد سمك الغشاء النتيجة: الكثير من اللاصق يُحبس الفقاعات، والقليل يترك بقعاً جافة تتقشر.
يقاتل الخط الفقاعات بالهندسة. يبثق البولي إيثيلين على شكل هلال النواة في ملف يمسح الهواء من الساندويتش. التسوية المتزامنة لفيلم PE وفيلم اللاصق تبقي الغبار والحشرات خارج خط الربط. الحرارة والضغط يفعّلان اللاصق تحت تحكم المستشعر، بحيث يشفي الربط بالطريقة نفسها في رأس اللفة كما في ذيلها.
شهادة التقشير هي الجملة الوحيدة الصادقة التي يكتبها قسم الربط مطلقًا.
القبول رقمي. GB/T 17748-2016، المعيار الوطني لـ ACP واجهة ستائر، يتطلب قوة تقشير تصاعدية على الأقل 180 نيوتن·مم/مم بمتوسط مع عدم انخفاض أي قيمة مفردة عن 150 نيوتن·مم/مم. طريقة الاختبار هي ASTM D1781، والتي تشق الجلد حول طبلية 102 مم وتُبلغ النتيجة بالوحدات نفسها. تتيح هاتان الوثیقتان للمشتري في أي بلد الجدل حول رقم واحد، وليس الصفات.
إجراء التحقق الخاص بك: اطلب تقرير اختبار التقشير للدفعة الفعلية التي تشتريها، مع بيان القيم المتوسطة والدنيا بـ N·mm/mm. شهادة تقول “مختبرة وفق المعيار” بدون أرقام هي زينة. المتوسط عند أو فوق 180، والدنى عند أو فوق 150، أو تُعاد الدفعة.
يثبت القياس، والفحص، والتغليف الاتساق
القطع للقصة يبدو أقل المراحل تقنية، وهو حيث تذهب العديد من الطلبات خطأ بشكل هادئ. يحدد القص والقطع العرضي أبعاد اللوحة وجودتها الحافة، ولا يمكن صقل قطع سيئ لاحقًا. يقرر التحمل البعدي كيف تبدو المفاصل على الجدار، وقبل وقت طويل أن يفتح أي شخص مسدس السيليكون.
يعمل الفحص في أربع أبواب. تُفحص المواد الخام قبل التخزين، والعمل قيد التنفيذ على الخط، والألواح النهائية مقابل GB/T 17748-2016، ومرور ما قبل التسليم يلتقط العيوب قبل إغلاق الصناديق. دفعة تخطي أي باب هي دفعة لا تستطيع الدفاع عنها.
- الداخل: تتطابق شهادات السبائك والنواة مع أمر الشراء.
- قيد التنفيذ: يتم فحص سمك الغشاء، وتفعيل الربط، والاستواء على الخط.
- النهائي: اختبارات التقشير، والطلاء، والبعد مقابل المواصفة المتفق عليها.
- قبل التسليم: فحص بصري للكشف عن عيوب السطح، ثم إعادة معالجة الأجزاء الفاشلة أو رفضها.
تُعاد معالجة الألواح المعيبة أو رفضها، ولا تُهمل أبداً بهدوء. ثم يحمي التغليف النتيجة: صناديق خشبية للأحمال الثقيلة، وأفلام بلاستيكية وورق فقاعي ضد الرطوبة، ومنصات للكميات الكبيرة. يجب أن تنقل الألواح وتُخزن عمودية ومغطاة، لأن الصفائح المكدسة على حوافها تقاوم الخدوش والالتواء.
ثبات اللون ضمن الدفعة الواحدة يندرج أيضاً تحت هذه المرحلة. فالتغيرات اللونية بين دفعات الطلاء قد تكون غير مرئية على لوح واحد، لكنها صارخة على واجهة مكتملة؛ لذا ينبغي أن يُجرَّد مشروع واحد من رقم دفعة واحد. التعامل بعد التسليم ينتمي إلى اختصاص آخر؛ فالـ بروتوكولات هندسة التركيب تغطي ما يحدث بمجرد وصول الصناديق إلى الموقع.
إجراء التحقق الخاص بك: أدخل بوابات الفحص الأربع وقاعدة الدفعة الواحدة في عقد الشراء نفسه. اسأل عن الألواح التي خضعت للاختبار، وبأي معايير قبول، واإلزام برقم دفعة واحد لكل واجهة. الموردون الذين يقاومون هذا المطلب يعرفون سببه عادة. هذه الآثار الورقية هي ما يحول خط الإنتاج إلى مورد.
شاهد الخط وراء مواصفتك
تصنع راكس بانل ألواح ACP وألواح NWC الشمعي وألواح NWC الرغوية على خطها الخاص بها، منتجة أكثر من 1,700 م² يومياُ. يختبر المهندسون التصاميم وفقاُ لمعيار البيانات المتفق عليه لكل مشروع، ويرد الفريق خلال 24 ساعة بشكل فردي.
خيارات المواصفات التي لا يمكن للخط إصلاحها
يقرر الخط كيفية صنع الصفيحة؛ ويقرّر الطلب ما يتم تصنيعه. يبلغ سمك الجلد 0.21-0.50 مم على ألواح بسماكة 2-6 مم، مع 4 مم كالمعيار الافتراضي للواجهات. يُحدد درجة النواة، من PE مروراً بـ FR وصولاً إلى A2، ونظام الطلاء بالطريقة نفسها، قبل تحميل أي لفة. فالخط المثالي الذي ينفذ مواصفة خاطئة ما يزال يُرسل اللوح الخطأ.
لذا اكتب المواصفة قبل مقارنة المصانع، ثم استخدم العملية أعلاه لحكم من يمكنه الالتزام بها. فإن مواصفات الألواح المركبة من الألومنيوم لدينا منشورة صفاً بصفا، وهو مستوى الإفصاح الذي يحتاجه المشتري لتشغيل الفحوصات الواردة في هذا الدليل. إذا رفض المورد كتابة سمك الجلد، وفئة النواة، ونسبة الراتنج، وقيم التقشير، فإن الخط خلفه ليس المتغير الذي يجب أن يقلقك.
بالنسبة للتشريح الطبقي وراء تلك الخيارات، يبيّن دليل البنية ما تساهم به كل طبقة. اقرأ الدليلين معاُ: أحدهما يشرح ما هي اللوحة، وهذا يشرح كيف تُصنع. قرارات الطلب وانضباط الخط يقرران الجودة التي تتلقاها.
من اللفة إلى الواجهة: الدروس المستفادة
اللوحة المركبة من الألومنيوم هي سلسلة من القرارات، وكل رقم في هذا المقال يمثّل واحداً منها. الصفيحة التي توافق عليها عند التسليم نُحتت بحمامات ومرّات وضغوط لن تراقبها شخصياً أبداُ. هذا ليس سبباً للشك؛ بل سبباً لاستخدام قائمة مراجعة قصيرة.
- شهادات سبائك الجلد وفقاً لـ ASTM B209: 1100 بنسبة ألومنيوم على الأقل 99.0%، أو 3003 بقوة أعلى بنحو 20%.
- ضمان الطلاء: 70% راتنج PVDF وفقاً لـ AAMA 2605، معتمد لـ 15-20 سنة خارجية.
- أربع بوابات فحص، من الدخول المسبق وحتى قبل التسليم، قبل أن يُصرّح بشحن أي لوحة.
- رقم دفعة واحد للواجهة بأكملها، ليتطابق اللون من اللوحة الأولى إلى الأخيرة.
خذ عروض الأسعار على مكتبك وميّز كل واحد منها مقابل الأرقام في هذا الدليل: قيم التقشير بوحدة N·mm/mm، والغشاء الجاف بالميكرومتر، ودفعة واحدة لكل واجهة. عرض السعر الذي لا يعرض هذه الأسطر الثلاثة ليس سعراً؛ بل هو تخمين.
أسئلة شائعة حول إنتاج ACP
ما هو طلاء اللفائف في إنتاج الألواح المركبة (ACP)؟
تعني عملية الطلاء على الملفات (coil coating) أن الدهان يُطبق على ملف الألومنيوم المسطح قبل التلصيق، وليس على الصفيحة النهائية. يتم تنظيف الملف وتحويله priming وطلائه في عملية مستمرة واحدة، مما يحافظ على سماكة الغشاء الجاف متحكم بها عبر اللفة بأكملها.
كيف تُختبر قوة الالتصاق بالقصّ على ألواح ACP؟
تجري المختبرات اختبار طبلة التسلق وفق معيار ASTM D1781، حيث تُقشَر غلالة على طبلة قطرها 102 مم وتُبلَغ النتائج بوحدة N·mm/mm. يقبل معيار GB/T 17748-2016 الدفعة إذا بلغ المتوسط 180 N·mm/mm مع عدم انخفاض أي قيمة فردية عن 150.
أي معيار يحكم جودة الألواح المركبة من الألومنيوم؟
يحكم معيار GB/T 17748-2016 قبول ألواح واجهات ACP، بما في ذلك قوة الشد القصي، بينما يصنف معيار EN 13501-1 أداء اللباب من حيث مقاومة الحريق. تحقق من المعيار الذي تشير إليه كل شهادة، ثم طابقها مع متطلبات الكود الخاص بمشروعك.
هل يمكن أن تتغير الدرجة الأساسية من مشروع إلى آخر؟
نعم. يقوم نفس خط الإنتاج بتلبييد نوى البولي إيثيلين للواجهات الداخلية، ونوى محشوة بالمعادن مقاومة للحريق بدرجة B-s1,d0 للواجهات التجارية، ونوى من الفئة A2 بمحتوى معدني يقارب 90% بدرجة A2-s1,d0. إن درجة النواة قرار خاص بالطلب وليست قيداً على خط الإنتاج.
لماذا يجب تخزين لوحات ACP بشكل عمودي؟
يحافظ التخزين العمودي على توزّع الوزن على الحافة الصلبة، مما يمنع انحناء الصفائح ويحفظ الأسطح خالية من الخدوش. اترك الألواح مغطّاة حتى وقت التركيب؛ فالغشاء الواقي وعلبة الصندوق يصمَّمان على افتراض أن الرصّة تقف على حافتها.