
Расход топлива рефрижераторной установки резко возрастает, когда теплоизолированные металлические панели перестают поддерживать тепловой барьер, однако многие логистические менеджеры всё ещё выбирают панели по цене за квадратный фут вместо долгосрочной R-значение стабильности. В RaxPanel мы ориентируемся на реальность: плохая адгезия обшивки к сердечнику позволяет тепловых мостов влаге и перепадам температур разрушать холодчатую цепь задолго до того, как кузов грузовика потеряет внешний вид. Отраслевой стандарт толщины панелей зачастую игнорирует специфическую частоту вибраций, которым подвергается ваш автопарк, что приводит к расслоению и утечке холодного воздуха в самых критичных местах.
Когда теплоизоляция панелей недостаточна, рефрижераторная установка вынуждена работать непрерывно для поддержания заданной температуры, что значительно увеличивает расход топлива и вызывает преждевременный выход агрегата из строя. Данное руководство подробно разбирает конкретные метрики для проверки тепловых характеристик и критические нормативные стандарты, которые вы обязаны требовать от поставщика. Вы узнаете, как проводить аудит производственных возможностей завода, чтобы убедиться: панели реально обеспечивают R-значение, указанное в спецификации.
Как оценивать производителей для холодчатой цепи
Оценка производителя для холодчатой цепи требует аудита его способности обеспечивать стабильные тепловые характеристики и структурную целостность при строгом соответствии нормативам, а не только поиска наименьшей цены.
Метрики теплоизоляции и проверка R-значения
При проверке производителей необходимо выходить за рамки теоретического R-значения в техническом паспорте. Поставщики часто указывают значения теплоизоляции, основанные на идеальных лабораторных условиях, которые редко переходят в суровую реальность погрузочной платформы или рейда по шоссе. Ключевым критерием оценки является протокол производителя по предотвращению тепловых мостов. Качественные панели минимизируют термические разрывы в стыках и точках соединения, тогда как изделия более низкого качества несут значительные потери эффективности из-за нарушения проектной непрерывности.
Для подтверждения характеристик требуйте сторонние подтверждённые данные испытаний по значениям лямбда (теплопроводность), а не полагайтесь исключительно на внутренние расчёты. Вы также должны запросить конкретные данные о том, как R-значение сохраняется с течением времени. Некоторые пеноматериалы деградируют или выделяют газы, что приводит к снижению плотности утеплителя и падению теплового сопротивления в первые несколько лет. Мы проводим тщательные экспериментальные испытания в собственных лабораториях, имитирующие старение и тепловые циклы, гарантируя, что панели, которые вы получаете сегодня, сохранят свои спецификации и через пять лет. Спрашивайте у производителя прогнозы по «состаренному R-значению», а не только начальные цифры «свежего» изделия из пресс-формы.
Выбор сердечника для температурных диапазонов холодчатой цепи
Выбор материала сердечника должен определяться конкретным температурным диапазоном груза, а не тем видом пены, который имеется на складе завода на текущей неделе. Для применений глубокой заморозки, требующих длительного поддержания отрицательных температур, материал сердечника должен обладать низким водопоглощением и высокой прочностью на сжатие, чтобы предотвратить внутреннее разрушение или морозное пучение. Напротив, для охлаждённой логистики или мультитемпературных зон приемлемы материалы с повышенной паропроницаемостью, но требующие иных методов склеивания обшивки.
Оцените способность производителя подбирать плотность сердечника под вашу задачу. Универсальная панель «полиуретановой пены” недостаточна; вам нужно знать, используют ли они высокоплотные составы или продвинутые варианты, такие как ПЭТ или экструдированный полистирол (XPS), которые обеспечивают превосходную размерную стабильность. По нашему опыту, клиенты нередко сталкиваются с потерей грузоподъёмности, поскольку производители чрезмерно утолщают панель для компенсации низкокачественного пенового сердечника. Компетентный поставщик оптимизирует химический состав и толщину сердечника, чтобы достичь ваших тепловых целей без добавления избыточного веса, тем самым максимизируя объём полезной нагрузки. Попросите показать их технические графики, сравнивающие теплопроводность с плотностью для конкретных сердечников, которые они предлагают.
Производственные мощности и стабильность производства
В B2B-закупках способность произвести один прототип не имеет значения; способность производить 500 кузова грузовиков панелей с идентичными допусками — это всё. Непоследовательность в плоскостности или толщине панелей ведёт к кошмарам при монтаже и воздушным зазорам на сборочной линии, что является приговором для тепловой эффективности. При оценке завода исследуйте уровень автоматизации их производственных линий. Ручные процессы ламинирования подвержены человеческим ошибкам, что ведёт к неравномерному распределению клея и последующему расслоению — критической точке отказа в вибрирующих кузовах транспортных средств.
Надёжность объёмов — ещё один не подлежащий обсуждению фактор. Производитель, который может поставить 10 панелей за неделю, но спотыкается на заказе в 1 000 единиц, представляет риск для цепочки поставок. Вам нужен партнёр с налаженным дневным объёмом выпуска и буферными мощностями для поглощения недостачи сырья без задержек в выводе автопарка в эксплуатацию. Наши передовые производственные линии и более 15 лет операционного опыта позволяют нам поддерживать высокий объём выпуска при строгом соблюдении допусков. Запросите экскурсию по производственным мощностям или видеоаудит, чтобы наблюдать за процессом непрерывного ламинирования. Если вы видите рабочих, вручную соосняющих обшивку или измеряющих толщину пены линейкой — уходите. Вам нужна автоматизированная точность для согласованности в масштабах автопарка.
Сертификаты качества и соответствие стандартам холодчатой цепи
Сертификаты — ваш базовый фильтр легитимности, но их необходимо скрупулёзно проверять на предмет релевантности. Для производителей транспортных средств соответствие АТП (Соглашение о международном перевозке скоропортящихся пищевых продуктов) часто является обязательным для трансграничных перевозок. Однако наличие сертификата отличается от наличия Системы менеджмента качества (СМК), которая обеспечивает его соблюдение ежедневно. Оцените, действительно ли ISO 9001 производителя трансформируется в прослеживаемый рабочий процесс, где каждую партию панелей можно отследить до конкретных партий сырья и производственных смен.
Помимо стандартных марок ISO, ищите свидетельства соответствия региональным стандартам пожарной безопасности, таким как FM Approval или конкретным европейским стандартам EN по дымообразованию и токсичности. В случае пожарного инцидента панели, не прошедшие композитную обработку, могут выделять токсичные газы, ставя под угрозу груз и персонал. Прозрачный производитель предоставит подробную документацию по огнезащитным характеристикам и плотности дыма как для материалов сердечника, так и для наружных обшивок. Мы гарантируем, что наши материалы соответствуют строгим международным стандартам, поскольку простоя грузов на таможне из-за несоответствующей документации — это затраты, которые не хочет нести ни один дистрибьютор. Всегда проверяйте сроки действия этих сертификатов и убедитесь, что они покрывают конкретно ту конфигурацию, которую вы покупаете, а не просто похожую модель.
| Критерий оценки | Критическое требование | Компетенции Rax Panel | Эксплуатационная польза |
|---|---|---|---|
| Разнообразие материалов утепляющего сердечника | Низкая теплопроводность для стабильности температурного режима | Варианты сердечников из XPS, ПЭТ, PU, PVC, PMI, EPP пены | Позволяет точно настраивать тепловые характеристики под конкретные типы грузов |
| Прочность обшивки | Водонепроницаемые, гладкие и ударопрочные облицовки | Обшивки из СТП/СТК (с гелькоутом), CFRT, алюминия, нержавеющей стали | Предотвращает расслоение панелей и сохраняет структурную целостность при транспортировке |
| Производственные мощности | Высокая стабильность при больших объёмах и надёжность | Более 15 лет опыта; выпуск более 1 700 кв.м в сутки | Обеспечивает стабильность цепочки поставок для масштабных проектов автопарков |
| Индивидуальное проектирование | Соответствие проектированию и тестированию на основе данных | Выделенная инженерная команда для экспериментальных испытаний и CKD-решений | Оптимизирует грузоподъёмность при соблюдении строгих тепловых стандартов |
| Лёгкая конструкция | Высокое соотношение прочности к весу для повышения эффективности | CFRT, сотовые (ПП/стекловолокно) и GRP сэндвич-панели | Снижает массу транспортного средства для улучшения топливной экономичности и грузоподъёмности |
Ключевые факторы выбора производителя
Выбор правильного производителя изоляционных панелей зависит от четырёх не подлежащих обсуждению факторов: подтверждённых данных о тепловом сопротивлении, доказанной специализации в холодильной цепи, производственной стабильности в масштабе и структурной целостности при воздействии влаги и механических нагрузок.
Компромисс между весом и теплоизоляцией
Каждая изоляционная панель содержит внутреннее противоречие между тепловым сопротивлением и конструкционной массой. Плотность панели напрямую определяет значение R на дюйм, а в cold chain applications разница в 0,1 Вт/(м·К) по теплопроводности может означать разницу между соответствием спецификации и превышением лимита грузоподъёмности на дороге.
Сердечники из XPS-пены обычно обеспечивают значение R от 4,0 до 4,5 на дюйм при плотности 2,0–2,5 фунта/фут³. Сердечники из PU находятся в диапазоне R-4,5–R-5,0 на дюйм при аналогичной плотности. Сердечники из PIR дают более высокие показатели, достигая R-5,0–R-5,8 на дюйм при эквивалентной или немного меньшей плотности. Эти цифры — не маркетинговые заявления, а измеримые проверяемые значения, которые должны подтверждаться отчётами независимых лабораторий.
Для корпусов рефрижераторных фургонов потеря грузоподъёмности из-за более тяжёлой панели — реальность. Стандартный 40-футовый рефрижераторный полуприцеп имеет примерно 140–186 кв.м изолированной поверхностной площади. Замена 3-дюймового сердечника из PU на 4-дюймовый из XPS добавляет около 36–54 кг мёртвого веса по всему корпусу. Для автопарка из 50 грузовиков это 1,8–2,7 тонны утраченной грузоподъёмности — прямое влияние на выручку.
- Целевой показатель теплопроводности: Ищите производителей, способных предоставить данные о теплопроводности при -20°C и 0°C, а не только при 23°C. Панели для холодильной цепи работают в условиях ниже нуля, и значения теплопроводности существенно меняются в зависимости от температуры.
- Проверка плотности: Панель с номиналом R-5,0 на дюйм при плотности 1,8 фунта/фут³ будет работать хуже, если фактическая производственная плотность упадёт до 1,5 фунта/фут³. Запрашивайте отчёты об испытании плотности по партиям, а не только номинальные спецификации.
- Прочность сцепления сердечника с облицовкой: Слабое сцепление между пенопластовым сердечником и металлической или GRP обшивкой создаёт тепловые мостики и пути расслоения. Ищите данные о прочности сцепления выше 0,3 МПа по стандарту ASTM D429 или эквивалентному.
Целостность утепления и предотвращение порчи груза
Порча груза из-за отказа изоляции редко бывает внезапной. Это медленный процесс деградации: тепловое сопротивление падает, колебания температуры усиливаются, и чувствительные товары приходят в негодность за дни или недели до того, как проблема становится очевидной. Наиболее частые режимы отказов — проникновение влаги в пенопластовый сердечник, сжатие сердечника под конструкционной нагрузкой и расслоение обшивки, создающее тепловые короткие замыкания.
Закрытоячеистые пенопластовые сердечники намного лучше сопротивляются поглощению влаги, чем открытоячеистые аналоги. XPS обычно поглощает менее 0,3% воды по объёму после 24-часового погружения, тогда как PU может поглощать 1,0–3,0% в зависимости от рецептуры и качества производства. Даже небольшое поглощение влаги ухудшает теплоизоляцию — каждое увеличение содержания влаги в сердечнике на 1% может снизить значение R на 5–10% за весь срок службы панели.
Производители, разрабатывающие панели специально для холодильной цепи, интегрируют влагозащитные барьеры в стыках панелей, используют гидрофобные составы сердечников и указывают материалы обшивки с низким коэффициентом паропроницаемости. GRP-обшивка с гелькоутным покрытием обеспечивает превосходную влагостойкость по сравнению с голым алюминием, что критично в условиях частых мойок и высокой влажности.
Структурная целостность при механических и климатических нагрузках
Панели рефрижераторных фургонов подвергаются повторяющимся вибрациям, ударам при погрузке, термоциклированию от -30°C до +50°C и воздействию УФ-излучения на внешних поверхностях. Производитель, понимающий эти нагрузки, проектирует панели с соответствующей плотностью сердечника, толщиной обшивки и системами усиления кромок.
Для панелей корпусов рефрижераторных фургонов типичное требование к прочности на изгиб составляет 3,0–5,0 МПа для 25-мм панелей и 5,0–8,0 МПа для 40-мм панелей. Прочность сердечника на сдвиг должна превышать 0,25 МПа, чтобы предотвратить продавливание сердечника при точечных нагрузках от штабелирования груза или точек строповки. Производители панелей с опытом в холодильной цепи закладывают эти значения в подбор плотности сердечника и материалов обшивки с самого начала.
- Выбор плотности сердечника: Сердечники высокой плотности (2,5–3,0 фунта/фут³ для PU, 2,5–3,5 фунта/фут³ для XPS) обеспечивают лучшую прочность на сжатие, но добавляют вес. Оптимальная плотность балансирует между конструкционными требованиями и ограничениями по грузоподъёмности для конкретного класса транспортного средства.
- Совместимость материалов обшивки: GRP-обшивка, склеенная с пенопластовым сердечником при совместимых коэффициентах теплового расширения, снижает риск растрескивания от термических напряжений при термоциклировании. Алюминиевая обшивка требует специальных грунтовок и клеев для предотвращения гальванической коррозии на границе сердечник-обшивка.
- Уплотнение кромок и конструкция соединений: Стыки панелей — самое слабое место как с точки зрения теплосопротивления, так и с точки зрения проникновения влаги. Производители с экспертизой в холодильной цепи разрабатывают взаимозапирающиеся профили стыков со встроенными каналами для уплотнителей и герметизированной обработкой кромок.
Стабильность производства и масштабы выпуска
Способность производителя обеспечивать стабильное качество панелей в объёме часто является самым недооценённым критерием отбора. Непоследовательная плотность сердечника, переменная толщина обшивки или неравномерное нанесение клея между партиями создают панели с резко различающимися теплофизическими и прочностными характеристиками — даже когда все панели имеют одинаковую номинальную спецификацию.
Непрерывные производственные линии с автоматизированными системами смешивания смол, вспенивания сердечника и ламинирования обшивки производят панели с более жёсткими допусками, чем производители, использующие пакетный процесс. Линии мощностью свыше 1500 кв.м в сутки, как правило, обеспечивают стабильную ячеистую структуру сердечника, прочность сцепления обшивки и точность размеров панелей, поскольку параметры процесса контролируются в реальном времени.
Практика контроля качества, отличающая серьёзных производителей от поставщиков товарной продукции, включает входной контроль сырья, мониторинг плотности сердечника в процессе производства, тестирование готовых панелей со статистическими картами управления процессом и системы прослеживаемости партий. Производители, предоставляющие сертификат системы менеджмента качества и демонстрирующие документально подтверждённые процедуры тестирования, дают покупателю значительно больше уверенности в долгосрочной стабильности поставок.
Специализация в холодчатой цепи и подтверждённый опыт
Производители универсальных изоляционных панелей и специалисты по холодильной цепи подходят к проектированию панелей с фундаментально разных позиций. Производитель общего назначения проектирует панель для теплового сопротивления и базовой прочностной производительности. Специалист по холодильной цепи проектирует для полной рабочей среды: стабильности при субнулевых температурах, частого термоциклирования, воздействия влаги от мойки и конденсации, а также механических требований к конструкции кузова грузовика.
Производители с доказанным опытом в холодильной цепи предлагают конфигурации панелей, специально спроектированные для корпусов рефрижераторных фургонов — разная плотность сердечника для напольных и стеновых панелей, оптимизированные профили стыков для сборки грузовика и подбор материалов обшивки с учётом химического воздействия моющих средств и противогололёдных реагентов.
- Специализированные продуктовые линейки: Производители, поддерживающие отдельные продуктовые линейки для рефрижераторных перевозок, строительства холодильных складов и общего промышленного использования, как правило, обладают более глубокой экспертизой в каждом сегменте, поскольку их НИОКР сфокусированы на различных требованиях к характеристикам.
- Эталонные установки: Запросите конкретные ссылки на проекты в сегменте рефрижераторных грузовиков или холодильных складов. Производитель с 15-летним опытом поставок панелей для холодильной цепи и проверяемыми установками на нескольких континентах демонстрирует надёжность, которой не способен подтвердить ни один отдельный сертификат испытаний.
- Глубина технической поддержки: Выбор панелей для холодильной цепи включает компромиссы между теплоизоляционными характеристиками, весом, стоимостью и конструкционными требованиями. Производители с выделенными инженерными группами поддержки, понимающими эти компромиссы, добавляют существенную ценность помимо самого продукта.
Наиболее надёжным индикатором способности производителя работать в холодильной цепи является широта и глубина его установленного основания. Производитель, поставляющий панели сборщикам рефрижераторных кузовов в нескольких регионах, демонстрирует, что его продукция соответствует строгим условиям реальной эксплуатации холодильной цепи, а не только лабораторным тестам.
Понимание R-значения и тепловых характеристик
Значение R количественно выражает тепловое сопротивление — более высокие значения означают меньший теплоприток. Для корпусов рефрижераторных фургонов критически важно выбирать правильное значение R на дюйм на основе материала сердечника и толщины панели, чтобы поддерживать температурную целостность и минимизировать нагрузку на холодильную установку.
Что на самом деле измеряет R-значение в панелях для холодчатой цепи
Значение R измеряет тепловое сопротивление материала потоку тепла. Чем выше R, тем лучше изоляционные характеристики. В cold chain applications этот показатель напрямую определяет, насколько эффективно панель поддерживает внутреннюю температуру против внешнего теплопритока. Многие операторы автопарков путают значение R со значением K (теплопроводность), которое является обратной величиной — чем ниже K, тем лучше изоляция. Понимание этого различия предотвращает ошибки в спецификации, ведущие к недостаточной теплоизоляции.
Значение R на дюйм значительно варьируется в зависимости от материала сердечника. Полиуретановая (PU) пена обычно обеспечивает примерно R-6–R-7 на дюйм, полиизоциануратная (PIR) пена — R-6,5–R-7,5 на дюйм. Экструдированный полистирол (XPS) даёт примерно R-5 на дюйм, а пенополистирол (EPS) — около R-4 на дюйм. Эти значения указаны для стандартных условий тестирования и полной толщины панели без учёта тепловых мостиков.
Как толщина панели влияет на реальное термическое сопротивление
Толщина панели напрямую коррелирует с общим значением R, но связь не всегда линейна для всех материалов сердечника. 50-мм панель из PU обычно достигает R-3,0–R-3,5, тогда как 100-мм панель из PU — R-6,0–R-7,0. Для рефрижераторных кузовов, работающих при -25°C…+5°C, отраслевой лучшей практикой считаются минимальные значения R-8–R-12 для бортовых и крышных панелей и R-6–R-8 для напольных панелей.
- ПУ-пенопластовое ядро: От R-6 до R-7 на дюйм; оптимально для общего рефрижераторного транспорта
- PIR пеновый сердечник: От R-6,5 до R-7,5 на дюйм; превосходная огнестойкость и теплоизоляционные характеристики
- XPS пенопластовый сердечник: R-5 на дюйм; влагостойкий, подходит для сред с высокой влажностью
- EPP-пена (сердечник): R-4 на дюйм; лёгкий при отличной ударопрочности
При оценке спецификаций убедитесь, что указанное значение R учитывает всю конструкцию панели в сборе, а не только материал сердечника. Некоторые производители указывают значение R только для сердечника, что преувеличивает фактическую производительность панели. Всегда запрашивайте проверенные данные по коэффициенту теплопередачи U или по значению R всей панели в независимых лабораториях для проверки заявлений.
Проблема теплового моста: почему R-значение панели ≠ R-значение системы
Стыки между каждой изоляционной металлической панелью являются тепловыми разрывами, обычно называемыми тепловыми мостиками. Это места, где фактическое тепловое сопротивление отличается от указанного в документации производителя. Металлические кронштейны, крепёж и конструктивные крепления дополнительно снижают эффективное тепловое сопротивление всей стеновой системы панели. Если вы проектируете рефрижераторный кузов или стену холодного склада, не указывайте значение R панели и не считайте, что это значение R собранной системы.
Панель с номиналом R-10 может обеспечивать лишь R-7–R-8 в виде полной системы из-за тепловых мостиков в стыках, углах и точках крепления. Всегда закладывайте снижение на 15–25% при расчёте системного теплового сопротивления для cold chain applications.
Правильная конструкция стыков с непрерывными уплотнениями, крепёжом с терморазрывом и перекрывающей конфигурацией панелей может минимизировать эффект тепловых мостиков. Системы со скрытыми креплениями на кронштейнах с терморазрывом, как правило, сохраняют 90% и более от номинального значения R панели, тогда как системы с открытым креплением могут сохранять лишь 75–80%.
Влияние на нагрузку рефрижераторного агрегата и эксплуатационные расходы
При недостаточной изоляции панели холодильная установка должна работать непрерывно для поддержания заданной температуры. Это увеличивает расход топлива, вызывает преждевременный механический износ и повышает риск поломок установки во время движения. Правильно изолированные панели снижают тепловую нагрузку на холодильную систему, продлевая срок службы оборудования и снижая эксплуатационные расходы.
Исследования показывают, что снижение коэффициента теплопередачи на 10% может дать до 7% экономии топлива холодильной установкой. Для дальних рефрижераторных перевозок, проходящих 160 000 км в год, переход с систем панелей R-6 до R-8 может сэкономить примерно 730–1100 долларов США в год только на топливе, не считая снижения затрат на обслуживание и увеличения срока службы компрессора.
Всегда запрашивайте отчёты о тепловом картировании на месте у производителей. Сертификаты значения R панели из лабораторий полезны, но тепловое изображение собранных кузовов грузовиков показывает фактическое поведение тепловых мостиков и качество монтажа, которые не может отразить бумажная спецификация.
Обязательные стандарты для холодильных складов
Закупки для холодных складов основываются на проверенных данных испытаний, а не на маркетинговых материалах. Соответствие без независимого подтверждения — это риск, который может аннулировать страховку и нарушить правила безопасности пищевых продуктов.
Методики оценки теплозащитных свойств
При закупке изоляционных металлических панелей для холодных складов значение R должно выводиться из физических испытаний, а не из теоретических расчётов на основе толщины материала. Отрасль признаёт два основных стандарта ASTM для проверки теплопроводности (k-значение) и теплового сопротивления (R-значение).
- ASTM C518 (метод измерителя теплового потока): Это наиболее широко используемый отраслевой стандарт для контроля качества. Он измеряет теплопередачу через образец между горячей и холодной пластинами. Он быстрее и, как правило, более экономически эффективен, чем метод охраняемой горячей плиты.
- ASTM C177 (охраняемая горячая плита): Считается основным справочным стандартом. Этот метод даёт абсолютные измерения стационарного теплового потока и применяется для высокоточных исследований или при поверке точности другого оборудования.
- ISO 8301 и ISO 8302: Это международные эквиваленты ASTM C177 и ASTM C518 соответственно. Для глобальных цепочек поставок обеспечение соответствия панелей этим стандартам ISO подтверждает взаимозаменяемость и соответствие нормам через границы.
Совет по B2B-закупкам: Требуйте «Сертификат испытаний» от лаборатории, аккредитованной по ISO 17025. Расчётное значение R, основанное только на плотности пенопластового сердечника, недостаточно; оно игнорирует тепловые мостики в стыках и факторы старения пены.
Пожарная безопасность и структурная целостность
Пожарная безопасность — самый критичный «фактор, определяющий судьбу проекта» при строительстве холодных складов, особенно для закрытых помещений с ограниченными путями эвакуации. Изоляционные панели должны проходить строгие испытания для определения скорости распространения пламени и дымовой плотности.
- ASTM E84 / UL 723 (характеристики горения поверхности): Это стандартный туннельный тест для строительных материалов. Он измеряет Индекс скорости распространения пламени (FSI) и Индекс дымовыделения (SDI). Для холодных складов FSI ниже 25 и SDI ниже 450, как правило, требуются для одобрения страховой компанией во многих юрисдикциях.
- EN 13501-1 (классификация строительных изделий по пожаробезопасности): Европейский стандарт, классифицирующий материалы от A1 (негорючие) до F (легковоспламеняющиеся). Панели для холодных складов часто стремятся к Классу B или C с учётом тепловыделения и дымообразования.
- FM 4880/4881 (стандарт одобрения для сэндвич-панелей): Если объекту требуется страхование Factory Mutual (FM), сборка панели должна соответствовать этим специфическим стандартам. Это включает испытания на огнестойкость и прочностные характеристики в условиях пожара.
Гигиена и соблюдение требований безопасности пищевых продуктов
Для объектов, хранящих скоропортящиеся товары, физическая структура панели столь же важна, как и её теплоизоляционные характеристики. Стандарты здесь сосредоточены на способности панели предотвращать рост бактерий и выдерживать агрессивные чистящие химикаты.
- ASTM D3359 (тест на адгезию крест-накрест): Этот тест измеряет прочность сцепления окрашенного металла или покрытия FRP с подложкой. Плохая адгезия приводит к отслаиванию и скалыванию, создавая щели для размножения бактерий. Показатель 5B является отраслевым эталоном для превосходной адгезии.
- Соответствие требованиям FDA / USDA: Хотя не существует единого «теста панели FDA», материалы должны соответствовать 21 CFR Часть 110 (Надлежащая производственная практика). Панели должны быть нетоксичными и способными выдерживать регулярную мойку без деградации.
Стандарты транспортировки и логистики (АТП)
Для применений в цепи холода, включая рефрижераторные грузовики и транспортные средства, Соглашение АТП (Соглашение о международном перевозке скоропортящихся пищевых продуктов) является главным стандартом.
- Проверка K-значения АТП: Транспортные панели должны соответствовать определённому максимальному коэффициенту теплопередачи (K-значению) относительно температуры окружающей среды. Сертифицированная пластина АТП крепится к кузову транспортного средства, подтверждая характеристики теплоизоляции при контролируемых условиях испытания.
- Испытание на нагрузку: Панели, используемые для пола и стен грузовика, должны соответствовать стандартам динамической несущей способности, обеспечивая, чтобы сэндвич-структура не расслоилась под вибрацией и ударами при транспортировке.
При рассмотрении документации сопоставьте дату испытания. Газы в полиуретановой (PU) пене могут со временем выветриваться, незначительно снижая тепловую эффективность. Убедитесь, что термальный сертификат старше менее 5 лет или включает расчёт «старого значения R».
Как сравнивать возможности производителей
Покупатели, оценивающие поставщиков изолированных металлических панелей для рефрижераторных кузовов и проектов цепи холода, сталкиваются с постоянной проблемой: два производителя могут запрашивать схожие цены и заявлять о сравнимых сертификатах, однако их реальная способность выполнять специфические требования цепи холода резко различается. Разница редко отображается на листе спецификаций. Она проявляется во время производства, установки и долгосрочной полевой эксплуатации. Структурированная система сравнения предотвращает превращение этого разрыва в дорогостоящую ошибку.
Параметр 1: техническая экспертиза в области холодных цепей
Не все производители панелей понимают цепь холода как систему. Они понимают изоляцию как свойство материала. Различие имеет значение, потому что панели цепи холода работают при динамических тепловых циклах, постоянной вибрации и воздействии высокой влажности — условиях, которые типичные строительные панельные заводы редко моделируют. При сравнении производителей ищите доказательства того, что их инженерная команда проектирует для полной среды цепи холода, а не только для одной температурной категории.
- Широта ассортимента сердечников: Производители, имеющие доступ к XPS, PU, PET, PVC, PMI, EPP и PP-сотовым сердечникам, могут подбирать решения под определённые температурные зоны и весовые цели. Поставщик, ограниченный одним или двумя типами сердечника, структурно ограничен в проектировании для применений рефрижераторных грузовиков, которые требуют различных тепловых профилей для стеновых, кровельных и напольных панелей.
- Варианты облицовочных материалов: GRP/FRP, CFRT, алюминиевый композит и нержавеющая сталь имеют различные компромиссы в ударопрочности, весе и коррозионной стойкости. Оцените, может ли производитель создавать комбинации оболочка-сердечник, а не предлагать единую стандартную конфигурацию.
- Портфолио панелей для конкретных применений: Ищите производителей, которые выпускают специализированные панели для кузовов рефрижераторных грузовиков, стеновые и напольные системы для автодомов, а также морские сэндвич-панели. Компания, которая делает только стеновые панели для зданий, не имеет опыта инженерных итераций, необходимого для транспортных конструкций цепи холода.
Параметр 2: масштаб производства и надёжность сроков поставки
Производственная мощность определяет, может ли производитель выполнять крупные заказы последовательно и в срок. Но одной мощности недостаточно. Критическим показателем является стабильное качество выпуска в масштабе — равномерность плотности панели, размерная стабильность между партиями и повторяемая целостность ламинирования при высокопроизводительных условиях. Завод, который хорошо выпускает продукцию при малых объёмах, может столкнуться с трудностями при переходе к массовому производству.
- Ежедневная производственная мощность: Производители с передовыми производственными линиями, способными выпускать более 1700 квадратных метров в день, могут обеспечивать крупные постройки кузовов рефрижераторных грузовиков и проекты холодильных хранилищ без становления узким местом цепочки поставок.
- Глубина производственного опыта: Более 15 лет непрерывного производства панелей указывает на зрелый процессный контроль, устоявшиеся системы управления качеством и накопленные знания, которые снижают уровень брака и задержки поставок. У новых участников отсутствует этот операционный опыт.
- Прозрачность сроков поставки: Надёжный производитель предоставляет реалистичные сроки на стадии запроса, а не после подписания контракта. Запросите текущие стандартные сроки и как они масштабируются с объёмом заказа. Размытые или уклончивые ответы по этому пункту сигнализируют о потенциальном риске срыва графика.
Параметр 3: кастомизация и инженерная поддержка
Применения цепи холода редко укладываются в готовые конфигурации панелей. Кузова рефрижераторных грузовиков требуют нестандартных размеров, специфичных комбинаций сердцевины и облицовки для различных температурных зон и точек интеграции для систем пола и внутреннего оснащения. Способность производителя разрабатывать решения, а не просто резать панели по размеру, отделяет поставщика товара от технического партнёра.
- Глубина инженерной команды: Оцените, нанимает ли производитель выделенных инженеров по композитным материалам, которые проводят экспериментальные испытания и подтверждают проекты соответствием специфичным проектным стандартам производительности. Компания, ориентированная на продажи и не имеющая собственной инженерии, предложит ограниченную настройку.
- Гибкость комбинации материалов: Способность сочетать различные сердечные материалы (XPS, PU, PET, PVC, PMI, EPP) с различными облицовочными материалами (GRP, CFRT, алюминий, сталь, фанера, нержавеющая сталь) позволяет создавать оптимизированные решения для веса, тепловой производительности и структурных требований в применениях стен, крыши и пола.
- Возможность разработки прототипов и испытаний: Производители, которые поддерживают разработку прототипа и проверку производительности перед полным производством, значительно снижают проектный риск. Запросите доказательства отработанных процессов перехода от прототипа к производству.
- Предоставление руководств по установке: Качественные панели, установленные неправильно, работают плохо. Проверьте, предоставляет ли производитель подробные руководства по установке, рекомендации по детализации соединений и техническую поддержку во время фазы монтажа.
Параметр 4: зрелость глобальной цепочки поставок
Для международных покупателей зрелость цепочки поставок определяет, приходят ли панели вовремя, в соответствии со спецификацией и с полной документацией. Опыт экспорта производителя, способность оказывать многоязычную поддержку и географическая база клиентов являются практическими индикаторами надёжности цепочки поставок. Эти факторы напрямую влияют на предсказуемость сроков, качество коммуникации и разрешение послепродажных проблем.
- Присутствие на международном рынке: Производители с устоявшимися отношениями поставки в 50 и более странах и регионах демонстрируют доказанную логистическую способность, экспертизу экспортной документации и опыт работы в разнообразных регуляторных условиях. Поставщик с ограниченным географическим охватом может не обладать операционной инфраструктурой для надёжной международной доставки.
- Многоязычная техническая поддержка: Профессиональные команды продаж и инженеров, свободно владеющие английским, французским, русским, японским и корейским языками, указывают на организацию, структурированную для глобальных B2B-операций. Это напрямую влияет на качество коммуникации на этапах спецификации, заказа и послепродажной поддержки.
- Доступность обслуживания 24/7: Круглосуточная поддержка по вопросам продаж, обновления хода производства, обсуждений оптимизации затрат и управления транспортными рисками является практическим требованием для покупателей, работающих в разных часовых поясах. Подтвердите эту возможность во время начальных переговоров, а не после размещения заказа.
Практический контрольный список
Применяйте этот контрольный список при оценке утверждённых производителей. Каждый пункт должен быть ответвлен конкретными доказательствами, а не общими утверждениями.
📋 Действенные шаги
- Шаг 1: Запросите у производителя полное портфолио сердечных материалов и варианты облицовочных материалов. Убедитесь, что они покрывают XPS, PU, PET, PVC, PMI, EPP и сотовые сердечники с облицовками из GRP, CFRT, алюминия, стали и фанеры.
- Шаг 2: Запросите показатели ежедневной производственной мощности и годы непрерывного производственного опыта. Целевые производители — с опытом 15+ лет и выпуском более 1700 кв. м в день для надёжности проектов цепи холода.
- Шаг 3: Оцените возможность инженерной настройки, запрашивая кейсы прошлых проектов панелей для рефрижераторных грузовиков, автодомов или мобильных домов с нестандартными спецификациями.
- Шаг 4: Подтвердите зрелость международной цепочки поставок через географическое распределение клиентов, доступность многоязычной поддержки и обязательства по времени ответа.
- Шаг 5: Подтвердите, что руководство по установке и послепродажная техническая поддержка включены в стандартное предложение, а не доступны как платное дополнение.
| Критерии оценки | Технические характеристики | Индикаторы качества | Риск несоответствия |
|---|---|---|---|
| Ассортимент сердечных материалов | XPS, PU, PET, PVC, PMI, EPP, PP и стекловолоконный сотовый | Оптимизированное значение R и низкая теплопроводность | Отказ изоляции, ведущий к порче груза |
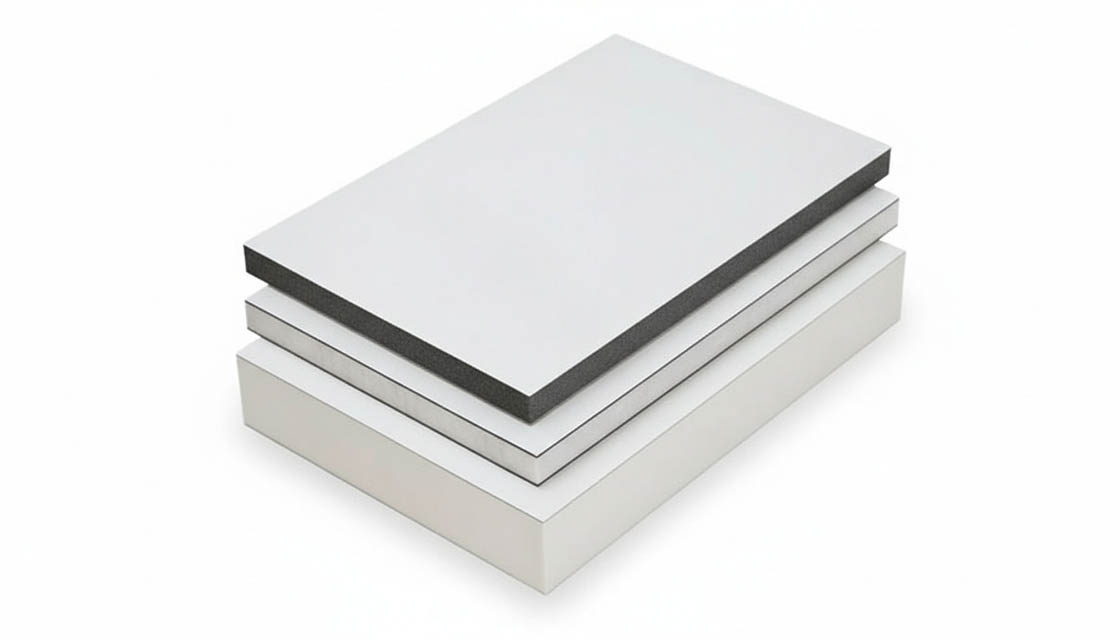
| Долговечность структурной оболочки | GRP/FRP, CFRT, алюминиевый композит, нержавеющая сталь | Высокая прочность на растяжение и ударопрочность | Структурная деформация и расслоение панели |
| Целостность ламинирования | Конструкция сэндвич-панели, спецификации сцепления сердцевины и оболочки | Стойкость к тепловым циклам и вибрации | Отделение сердцевины от оболочки и сокращённый срок службы |
| Производственная мощность | 15+ лет опыта, >1700 кв. м дневной выпуск | Стабильная плотность панели и размерная стабильность | Задержки цепочки поставок и переменное качество |
Избегайте типичных ошибок при выборе поставщиков
Выбор поставщика исключительно на основе начальной цены за квадратный метр или статического значения R является гарантированной стратегией долгосрочного провала. Истинная ценность заключается в структурной целостности, инженерии соединений и долговечности сцепления при тепловых циклах.
Чрезмерная зависимость от утверждений о статических R-значениях
Самая распространённая ошибка в отрасли — считать значение R единственным индикатором тепловой эффективности. Покупатели часто требуют определённого значения R (например, R-30), не вдаваясь в методологию испытания или плотность материала сердцевины. Высокое значение R на бумаге ничего не значит, если материал сердцевины сжимается под нагрузкой или если соединения панели допускают значительную утечку воздуха. В холодильных хранилищах и рефрижераторном транспорте системная производительность диктуется самым слабым звеном, которым редко является центр панели, а скорее периметр и соединения.
Кроме того, путаница между значением R (тепловое сопротивление) и значением K (тепловая проводимость) часто приводит к ошибкам спецификации. Поставщики, которые указывают усреднённое значение R, не уточняя плотность сердцевины — используют ли они XPS, PU или PET пену, — скрывают реальность производительности изоляции. Сердечники низкой плотности могут давать теоретическое сопротивление, но не обладают структурной стабильностью для поддержания этого показателя в течение 10-летнего срока службы, что ведёт к провисанию и снижению тепловой эффективности.
Игнорирование тепловых мостов в стыках панелей
Даже с высококачественными сердечниками провал инженера поставщика при проектировании соединения может скомпрометировать всю оболочку. Стандартные системы со стыками шпунт-паз распространены, но некачественные поставщики часто пренебрегают точностью, необходимой для выравнивания. Если структурные рёбра или замок-скобы не идеально выверены по допускам, панели не притянутся плотно. Это смещение создаёт зазоры, которые нарушают пароизоляцию и вызывают тепловые мосты, где тепло обходит изоляцию через точку соединения.
Эта проблема усиливается в мобильных применениях, таких как кузова рефрижераторных грузовиков. Вибрация от дороги может со временем ослабить некорректно установленные соединения. Квалифицированный поставщик должен предоставить данные не только о значении изоляции панели, но и о показателе герметичности самой системы соединения. Неспособность учесть это приводит к «фантомным» потерям энергии, когда холодильная установка работает сверхурочно для компенсации теплопритока в швах.
Пренебрежение рисками расслоения при тепловых циклах
Критический, но часто игнорируемый режим отказа — расслоение, вызванное различиями в тепловом расширении. Сэндвич-панели используют разнообразные материалы, такие как стекловолокно (GRP/FRP), алюминий или стальные облицовки, связанные с сердечниками типа PU, XPS, PET или PP-сотового. Каждый материал расширяется и сжимается с разной скоростью при воздействии перепадов температуры, присущих логистике цепи холода (например, от 30°C окружающей среды до -20°C в грузовом отсеке).
Покупатели часто не проверяют процесс ламинирования и химический состав клея поставщика. Если поставщик использует дешёвый клей или недостаточную подготовку поверхности, линия сцепления разрушится под нагрузкой во время тепловых циклов. После начала расслоения, даже незначительного, изолирующие воздушные зазоры разрушают тепловую производительность и захватывают влагу между оболочками, приводя к быстрой коррозии и плесени. Вы должны требовать доказательства ускоренных испытаний на старение и данных о прочности на отрыв, специфичных для диапазона температуры вашего применения.
Не принимайте «стандартный промышленный клей» в качестве спецификации. Не зная конкретного типа клея и его номинального диапазона рабочих температур, вы принимаете на себя ответственность, которая проявится в виде отслаивания панелей в течение 2–3 лет в условиях высокой тепловой нагрузки.
Упущение из вида совместимости с погрузочной доковой площадкой и герметизации
Наконец, типичная ошибка — рассматривать изолированную панель в отрыве от эксплуатационной экосистемы. Даже идеально изготовленные панели выйдут из строя, если поставщик не учёл их взаимодействие с доковыми выравнивателями, уплотнениями дверей и шторками транспортных средств. Часто ошибочно указывают толщину панели, не учитывая пределы сжатия докового уплотнения.
- Отказ при сжатии: Если конструкция панели слишком мягкая или облицовка не обладает достаточной ударопрочностью, давление уплотнений дока при погрузке может деформировать край панели, необратимо нарушив тепловой контур.
- Размерный допуск: Поставщики со слабым производственным контролем допусков (часто более ±1 мм или ±2 мм) не позволяют обеспечить герметичность при использовании сторонних прокладок, что напрямую ведёт к разрывам холодильной цепи во время погрузочных операций.
Вопросы, которые стоит задать перед подписанием договора
Эти производственные недостатки подчеркивают, насколько критичен первоначальный выбор поставщика. Последствия плохого контроля размеров выходят далеко за рамки проблем при монтаже — они подрывают долгосрочную целостность всей холодильной системы.
Закупка оборудования для рефрижераторных фургонов и теплоизоляционных панелей для холодильных складов — дорогостоящее и долговременное решение. После монтажа панелей расслоение, проникновение влаги или тепловая деградация не могут быть устранены без дорогостоящей замены. Приведённая ниже система вопросов помогает покупателям отличить маркетинговые заявления от проверяемых характеристик до подписания заказа.
Какие вопросы раскрывают истинные тепловые характеристики?
Тепловые характеристики — важнейший фактор для сохранности холодильной цепи, но именно они чаще всего искажаются в спецификациях поставщиков. Покупатель не должен соглашаться на единственное значение R без понимания условий его испытания. Теплопроводность значительно варьируется в зависимости от материала сердцевины, плотности и диапазона рабочих температур.
Просите поставщиков предоставлять значения теплопроводности (k-значение или λ-значение), измеренные в конкретном температурном диапазоне, необходимом для вашей системы. Панель из пенополиуретана, рассчитанная на −25 °C, будет вести себя иначе, чем панель, рассчитанная на +20 °C, и эта разница важна для фургонов, работающих в экстремальных температурных градиентах. Запрашивайте протоколы испытаний независимых лабораторий, выполненных по таким стандартам, как ASTM C518 или ISO 8301.
- Каково k-значение при моей целевой рабочей температуре? Надёжный поставщик предоставляет данные, специфичные для температуры, а не единое усреднённое значение.
- Постоянно ли значение R на дюйм при всех толщинах сердцевины? У некоторых производителей тепловые характеристики непропорционально ухудшаются на тонких панелях из-за краевых эффектов и колебаний плотности сердцевины.
- Какой материал сердцевины используется и какая указана плотность? Сердечники из XPS, PU, PET и PIR дают разные профили теплопроводности. PU обычно имеет диапазон 0,022–0,028 Вт/(м·К), тогда как XPS — 0,029–0,035 Вт/(м·К) при сопоставимой плотности.
Какие вопросы выявляют риски расслоения и конструктивной нестабильности?
Расслоение — отделение облицовки от сердцевины — один из самых дорогостоящих видов отказа в панелях рефрижераторных фургонов. В отличие от поверхностных повреждений, расслоение часто остаётся невидимым, пока тепловые характеристики уже не ухудшились или конструкционная прочность не нарушена. Сцепление между облицовкой из СМГ, CFRT или алюминия и пеновым сердечником должно выдерживать непрерывные термоциклы, вибрацию и механические воздействия на протяжении всего срока эксплуатации транспортного средства.
Покупатель должен уточнить технологический процесс создания связи между облицовкой и сердцевиной. Панели, изготовленные методом непрерывного ламинирования с контролируемым нанесением клея и выдержкой, как правило, обеспечивают более стабильную прочность связи, чем альтернативы ручной сборки. Температура и продолжительность цикла отверждения напрямую влияют на конечное сшивание клея и долговечность связи.
- Какие данные испытаний прочности сцепления доступны? Запрашивайте результаты испытаний на отрыв по стандарту ASTM D905 или эквивалентному. Минимальная прочность сцепления для панелей рефрижераторных фургонов должна превышать 0,3 Н/мм для соединений GRP-пенопласт.
- Как поставщик проверяет стойкость к термоциклированию? Панели должны выдерживать многократные испытания на замораживание-оттаивание (обычно в диапазоне от −40 °C до +70 °C) без признаков расслоения или деградации сердцевины.
- Какая плотность сердцевины указана и как она контролируется? Сердечники с меньшей плотностью снижают вес, но могут ухудшать прочность сцепления и конструкционную жёсткость. Постоянный диапазон плотности (обычно ±5%) во всей производственной партии свидетельствует о должном производственном контроле.
- Есть ли практика полевых отказов, связанных с расслоением? Опытный производитель предоставит список референтных клиентов и будет открыт в отношении любых известных типов отказов и способов их устранения.
Какие вопросы касаются утечки воды и стойкости к коррозии?
Проникновение влаги — тихий убийца эффективности изоляционных панелей. Вода, проникающая через швы, стыки или поврежденные поверхности панелей, насыщает пенопластовую сердцевину, существенно снижая термическое сопротивление и ускоряя коррозию металлических облицовок. В кузовах рефрижераторов эта проблема усугубляется постоянной эксплуатацией в условиях высокой влажности груза и повторяющимися циклами мойки.
Выбор материала облицовки существенно влияет на коррозионную стойкость. Алюминиевые облицовки обеспечивают естественную защиту оксидным слоем, но могут страдать от гальванической коррозии при контакте с некоторыми материалами сердцевины или типами крепежа. Стальные облицовки с соответствующими системами покрытий (например, предварительно окрашенные или оцинкованные варианты) обеспечивают иную картину коррозионной стойкости. Облицовки из СКП и ХТПЭ обладают inherentной коррозионной стойкостью, но требуют надлежащей обработки поверхности на распиле и в местах сопряжения.
- Какой коэффициент водопоглощения демонстрирует материал сердцевины? Пенопластовые сердцевины с замкнутыми порами, такие как ЭПС и ПУ, как правило, поглощают менее 0,1% по объему после 24-часового погружения, тогда как материалы с открытыми или частично открытыми порами могут поглощать значительно больше.
- Как спроектированы стыки и швы панелей для предотвращения проникновения воды? Запросите детальные чертежи профилей стыков с указанием расположения уплотнителей, герметизирующих канавок и дренажных путей. Панели с простыми стыками впритык и без специальной стратегии герметизации подвержены высокому риску протечек.
- Какая защита от коррозии применяется к краям металлической облицовки? Резаные края и просверленные отверстия обнажают голый металл для воздействия влаги. Надежная герметизация краев совместимыми герметиками или защитными покрытиями крайне необходима для долговременной надежности.
- Проходила ли сборка панели испытания в соляном тумане или в камере влажного тепла? Ускоренные испытания на коррозию (ASTM B117 для соляного тумана, ASTM D4585 для воздействия УФ-излучения и влаги) обеспечивают количественные данные о ожидаемом сроке службы в суровых условиях.
Какие вопросы подтверждают долгосрочную надёжность поставок?
Для операторов автопарков и строителей холодильных складов непрерывность поставок панелей столь же важна, как и их эксплуатационные характеристики. Поставщик, не способный гарантировать стабильную производственную мощность, доступность материалов или качество на протяжении нескольких производственных партий, создает операционные риски, выходящие далеко за рамки первоначальной закупки. Планы расширения автопарка, циклы замены транспортных средств и потребности в запчастях все зависят от долгосрочной стабильности поставок.
Спросите о производственной мощности поставщика, стратегии закупки сырья и системах управления качеством. Производители с выделенными производственными линиями, лабораториями технического контроля на территории предприятия и устоявшимися соглашениями о поставках сырья лучше подготовлены к обеспечению стабильного качества панелей по многолетним контрактам. Согласованность производства между партиями особенно важна — панели, изготовленные с разницей в шесть месяцев, должны демонстрировать идентичные результаты испытаний на теплоизоляцию, прочность и влагостойкость.
- Какова месячная производственная мощность и текущая очередь заказов? Поставщики с недостаточной мощностью могут задерживать поставки или идти на компромиссы в контроле качества, чтобы успеть в сроки.
- На сколько лет заключены соглашения о поставках сырья? Контракты на поставку материалов для сердцевины панелей и листового сырья должны быть обеспечены на срок не менее 2–3 лет для гарантии согласованности материалов.
- Какими сертификатами систем менеджмента качества обладает предприятие? Сертификация ISO 9001 указывает на структурированную систему менеджмента качества, тогда как отраслевые сертификации обеспечивают дополнительную уверенность для применений в цепях холода.
- Может ли поставщик предоставить референтных клиентов для аналогичных проектов цепей холода? Прямые разговоры с существующими клиентами о долгосрочной эффективности панелей и отзывчивости поставщика дают наиболее надежное подтверждение.
Какие вопросы касаются компромисса «вес — теплоизоляция»?
Операторы рефрижераторных автомобилей сталкиваются с устойчивым напряжением между эффективностью теплоизоляции и грузоподъемностью. Более тяжелые панели с превосходными теплоизоляционными характеристиками уменьшают доступный вес груза, напрямую влияя на доходность каждого рейса. Напротив, сверхлегкие панели могут компрометировать тепловую стабильность, приводя к повышенному энергопотреблению холодильной установки и отклонениям температуры, которые создают риск порчи груза. Оптимальный баланс зависит от протяженности маршрута, ценности груза и местных нормативов по массе.
Запросите у поставщиков полные спецификации панелей, включая поверхностную массу (кг/м² или фунт/фут²), плотность сердцевины, толщину материала облицовки и термическое сопротивление на единицу толщины. Эти данные позволяют напрямую сравнивать различные комбинации «сердцевина-облицовка». Трехслойные панели ХТПЭ с пенопластовым сердечником, как правило, обеспечивают благоприятное соотношение прочности к весу по сравнению с традиционными конструкциями из СКП, тогда как панели с алюминиевой облицовкой предлагают иные компромиссы в весе, коррозионной стойкости и стоимости.
- Какова поверхностная масса для каждой конфигурации панели? Сравните вес на квадратный метр при различных материалах сердцевины и толщинах, чтобы определить наиболее эффективное соотношение теплоизоляции к весу.
- Какая экономия грузоподъемности достигается при переходе на более легкую панельную систему? Для стандартного кузова рефрижератора снижение веса конструкции панелей на 10% может дать дополнительно 200–400 кг грузоподъемности.
- Как более легкая панель влияет на подбор холодильной установки и расход топлива? Снижение теплоизоляционных характеристик из-за более тонких или легких панелей может потребовать установки холодильной машины большей мощности, увеличивая как капитальные затраты, так и текущий расход топлива.
📋 Действенные шаги
- Шаг 1: Запросите полные технические паспорта для всех рассматриваемых конфигураций панелей, включая спецификации по теплоизоляции, прочности и влагостойкости.
- Шаг 2: Запросите независимые протоколы испытаний третьей стороной, охватывающие теплопроводность, прочность сцепления, водопоглощение и ускоренные испытания на старение.
- Шаг 3: Запросите контакты референтных клиентов, эксплуатирующих аналогичные применения цепей холода, и организуйте прямые переговоры о долгосрочных полевых характеристиках.
- Шаг 4: Получите физические образцы для собственных испытаний или оценки в независимой лаборатории перед тем, как давать заказ на производство.
- Шаг 5: Проверьте производственную мощность, системы управления качеством и устойчивость цепи поставок, чтобы убедиться, что поставщик способен выполнять долгосрочные обязательства по поставкам.
Финальные шаги по подтверждению надёжности поставщика
Аудит завода и проверка производственных мощностей
Вы не сможете проверить качество через видеозвонок. Физический аудит производственного объекта — единственный способ подтвердить, что у поставщика есть реальная мощность для удовлетворения ваших объемных требований. Осматривая завод, оставьте выставочный зал и направляйтесь прямо в цех. Ищите признаки непрерывного производства и достаточного запаса сырьевых материалов. Для композитных трехслойных панелей состояние линии ламинации и чистота зон хранения пеноматериала являются немедленными индикаторами согласованности конечного продукта.
В частности, проверьте, работают ли они на современных непрерывных производственных линиях, способных обрабатывать пеноматериалы с высокой плотностью, такие как ПУ, ПЭТ или ЭПС, без деформации. На нашем опыте работы с глобальными дистрибьюторами мы обнаружили, что способность завода поддерживать стабильный дневной выпуск более 1700 квадратных метров является сильным базовым индикатором зрелости процесса и надежности цепи поставок. Не принимайте словесные заявления о скорости производства; запросите журналы производства за прошлый квартал, чтобы проверить стабильность.
Никогда не завершайте партнерство, не осмотрев физически склад сырья. Если у них нет запасов ключевых облицовочных материалов, таких как СКП/СМП, или конкретных пенопластовых сердечников, ваши сроки поставки взорвутся в момент всплеска рыночного спроса.
Испытания образцов и процедуры подтверждения характеристик
Согласования, основанные исключительно на визуальном осмотре, создают правовые риски в секторе логистики цепей холода. Вы должны внедрить протоколы разрушающего контроля на предоставленных образцах. Наиболее распространенной точкой отказа в кузовах рефрижераторных автомобилей является расслоение — отделение наружной оболочки (СКП, алюминий или сталь) от сердцевины (ПУ, ЭПС или ПЭТ). Запросите тест на отслаивание, чтобы подтвердить, что прочность сцепления превышает отраслевые нормы для применений с термическими циклами.
Помимо прочности сцепления, проверьте плотность и однородность материала сердцевины. Мы подвергаем наши панели ХТПЭ и пенопластовые сердечники строгим испытаниям на термическую нагрузку и прочность во внутренней лаборатории перед тем, как они покинут предприятие, но вы должны воспроизвести упрощенную версию этого. Разрежьте образец поперек, чтобы осмотреть наличие пустот или зазоров в заполнении пеной, особенно в углах сэндвич-панелей. Если поставщик сопротивляется отправке материала для тестирования в стороннюю лабораторию, относитесь к этому как к критическому красному флажку.
Проверка документации и сертификатов соответствия
Документация часто становится местом, где несоответствующие производители выдают себя с головой. Внимательно изучите даты и эмитентов всех сертификатов ISO и паспортов безопасности материалов (MSDS). Довольно часто случается, что торговые компании представляют просроченные или позаимствованные сертификаты. Для специализированных применений, таких как морские решения или автофургоны, убедитесь, что материалы (например, листы гелькоута СКП/СМП) соответствуют специфическим стандартам огнезащиты (таким как ASTM E84 или EN 13501-1), релевантным для вашего целевого рынка.
Убедитесь, что технические паспорта соответствуют физическим образцам. Расхождения между задокументированной плотностью сердцевины из пены PMI и фактическим весом образца являются ведущим индикатором будущих отказов в эксплуатации. Наша инженерная группа настаивает на абсолютном соответствии между нашими спецификациями данных и физическим продуктом, гарантируя, что то, что вы видите на бумаге, в точности соответствует тому, что устанавливается на кузов автомобиля.
Условия договора и контрольный список подключения поставщика
Заключительный этап — обеспечение своих коммерческих позиций посредством прочного договора. Избегайте размытых соглашений; определите четкие допуски для толщины панели, плоскостности и отделки поверхности. Договор должен предусматривать штрафы за задержку поставок и процедуру урегулирования споров по качеству, включая распределение затрат на обратную транспортировку для дефектных панелей.
📋 Итоговый контрольный список подключения поставщика
- Проверка: Подтвержденная дневная производственная мощность > 1700 кв.м. через проверку журналов на месте.
- Испытания: Выполнены независимые испытания на отслаивание и проверка плотности сердцевины на выборках партии.
- Соответствие Подтверждены сертификаты ISO, MSDS и огнезащиты с актуальными датами.
- Договор: Определены предельные допуски (+/- мм) для толщины панели и плотности сердцевины.
- Логистика: Определены условия поставки (например, FOB или CIF) и спецификации упаковки для экспорта.
Заключение
Теперь вы знаете, как отличить панель, удерживающую температуру, от той, что только выглядит подходящей. Сопротивление теплопередаче на дюйм, поведение материала сердцевины в вашем целевом диапазоне и проверенные данные тепловых испытаний — это реальные фильтры. Выбирайте производителя, который подкрепляет свои цифры документацией.
Когда будете готовы перейти от спецификаций, пригласите вашу инженерную команду к обсуждению. Наше предприятие потратило годы на валидацию эффективности панелей для цепей холода в диапазоне температур от глубокой заморозки до контролируемого охлаждения. Рассматривайте наших инженеров как вашу техническую поддержку на ранних этапах проектирования.
- Запросите данные о тепловых характеристиках для вашего конкретного температурного диапазона
- Спросите о поведении материала сердцевины при непрерывных циклах
- Проверьте, соответствуют ли документы сертификатов стандартам автопарка
- Запланируйте техническую консультацию с нашей инженерной командой
Часто задаваемые вопросы
Какие варианты отделки доступны?
Облицовка варьируется от предварительно окрашенной стали и алюминия до стеклопластика (GRP, fiberglass) и нержавеющей стали для различных требований к долговечности. Облицовка из стеклопластика обеспечивает исключительную коррозионную стойкость и меньший вес, что делает её идеальной для влажных или коррозионно-активных сред. Выбор правильного материала облицовки защищает сердцевину и продлевает срок службы панели.
Где располагается пароизоляция?
Пароизоляционный барьер обычно располагается с тёплой стороны панели, чтобы предотвратить образование конденсата внутри сердцевины. Правильное размещение предотвращает накопление влаги, которое значительно снижает эффективность теплоизоляции с течением времени. Инженерные команды обеспечивают соответствие барьера специфическим климатическим условиям применения.
Как герметизируются швы панелей?
Эффективная герметизация опирается на прецизионно спроектированные системы замков-камер и высококачественные EPDM-уплотнители для обеспечения воздухонепроницаемых и водонепроницаемых соединений. Правильная установка предотвращает проникновение влаги, которое может компрометировать изоляцию сердцевины и вызвать коррозию. Производители должны предоставлять подробные руководства по поддержанию целостности цепи холода в точках соединения.
Выдерживают ли панели дорожную вибрацию?
Панели высокого качества используют специализированные технологии склеивания для сопротивления расслоению, вызванному постоянными термическими циклами и вибрацией. Облицовки из СКП или СМП обеспечивают превосходную устойчивость по сравнению с традиционными металлами, эффективно поглощая удары без вмятин. Эта структурная целостность гарантирует сохранность теплового барьера на протяжении всего срока службы автомобиля.
Как вес панели влияет на полезную нагрузку?
Более легкие композитные панели позволяют увеличить грузоподъёмность, напрямую повышая рентабельность каждого рейса для логистических автопарков. Передовые芯材, такие как PET-пена или PP-сотовый наполнитель, обеспечивают высокую теплостойкость при минимальной плотности. Выбор материалов с превосходным соотношением прочности к весу имеет решающее значение для максимизации эффективности загрузки.
Можно ли ремонтировать повреждённые панели?
Да, частичный ремонт часто возможен без замены целых секций, что минимизирует дорогостоящие простои для операторов автопарка. Профессиональные производители могут поставить ремонтные наборы или конкретную облицовку для восстановления тепловых и структурных свойств. Немедленный ремонт предотвращает превращение мелких повреждений в серьёзные тепловые отказы.