
Сердечник из ПВХ-пены с вариацией толщины более 0,8 мм способен разрушить все соединения при вакуумной упаковке, а простой линии в таком случае исчисляется днями. Для производителей транспортных средств, стремящихся к снижению массы на обо́дском коле в двузначных значениях, именно такие отказы и становятся причиной, по которой сердечник из PMI-пены попадает на рассмотрение. Этот материал в 2–3 раза дороже ПВХ за кубический метр, но при равных механических свойствах позволяет снизить массу на 20-50%. Именно в этом диапазоне и кроется экономическое обоснование.
Ниже представлены данные по соотношению плотности и прочности для сердечников PMI, PVC, PET и PU, собранные из опубликованных технических паспортов и стандартных методов испытаний. В этой статье эти показатели сопоставлены: удельный вес, прочность на растяжение, модуль упругости при сжатии и способность к поглощению смолы.
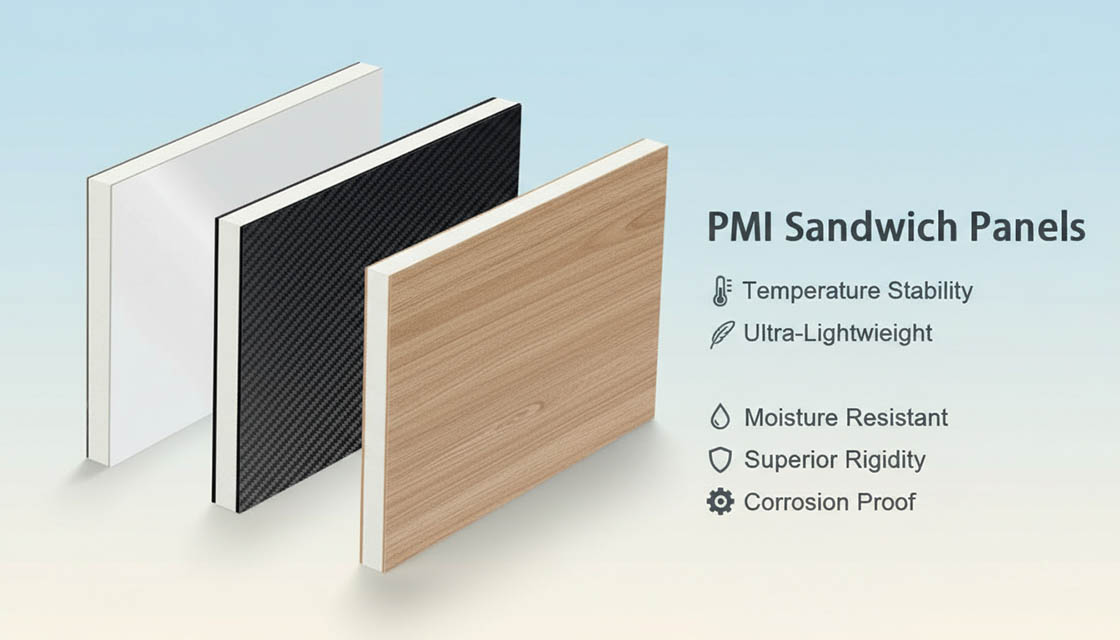
Что такое PMI-пена
ПМИ (полиметакрилимидPMI-пена представляет собой закрытоячеистый сшитый жесткий пеноматериал, обеспечивающий высокую прочностью на сжатие при плотности от 30 до 200 кг/м³ для композитных сэндвич-структур.
Техническое определение и химия сшитого жесткого пеноматериала
Полиметакрилимид (PMI) — это термореактивный полимер, получаемый методом массовой полимеризации с образованием однородной сшитой молекулярной сетки. Эта химическая сшивка предотвращает плавление материала при повышенных температурах. Мы опираемся на эту термостабильность (до 225°C для марок RX-HT), чтобы совместное отверждение PMI-сердечников с высокотемпературными смолами, такими как эпоксидные и бисмалеимидные, происходило без риска деформации сердечника или выделения газов.
Закрытоячеистая структура 100% для композитных сэндвич-структур
PMI-пена обладает закрытоячеистой структурой 100%, то есть газовые полости внутри материала полностью изолированы друг от друга. Для специализированных производителей транспортных средств это критически важно: предотвращается чрезмерное поглощение смолы при вакуумной инфузии (VARTM), литьевой смольной формовке (RTM) и автоклавной обработке. Исключая переменное поглощение смолы, мы обеспечиваем предсказуемые механические свойства и стабильную массу панелей по всем производственным циклам.
Молекулярная структура, обеспечивающая сверхнизкую плотность и высокую прочность на сжатие
Жесткость полиметакрилимидной молекулы позволяет пене сохранять структурную целостность даже при очень низких плотностях. Мы поставляем PMI-сердечники в диапазоне плотностей от 30 кг/м³ до 200 кг/м³. При равных механических свойствах экономия веса по сравнению с традиционными материалами для сердечников задокументирована в независимых технических данных:
- Сравнение с PVC: PMI на 20-50% легче при равных механических свойствах.
- Сравнение с PU: PMI на 40-80% легче при равных механических свойствах.
Когда мы фрезеруем эти сердечники на станках с ЧПУ до точных индивидуальных допусков по толщине для панелей конкретных транспортных средств, такое высокое соотношение прочности к весу позволяет OEM-производителям снижать массу кузова на 50% и более при сочетании с углеволоконными композитами, что напрямую снижает стоимость материала на панель и улучшает показатели массы пустого транспортного средства.
Данные о соотношении плотности и прочности PMI-пены
PMI-пена обеспечивает экономию веса 20-50% по сравнению с PVC при равных механических свойствах, с диапазонами плотности от 30 до 200 кг/м³ и термостабильностью до 225°C для совместного отверждения в автоклаве с высокотемпературными смоляными системами.
Сравнение марок PMI-пены
PMI-пена доступна в восьми основных марках, каждая из которых разработана для конкретных производственных процессов и температурных требований. Понимание различий между марками критически важно перед указанием материала для производства панелей транспортных средств, поскольку выбор марки с недостаточной термостабильностью приведет к разрушению ячеек при совместном отверждении.
- Марка IH: Базовый диапазон плотности, начиная с 30 кг/м³, температура переработки 130°C. Подходит для низкотемпературной вакуумной упаковки и мокрой формовки, где автоклавное давление не играет роли.
- Марка HF: Средний диапазон плотности (примерно 60–100 кг/м³), переработка до 150°C. Распространённый выбор для процессов RTM и VARTM при производстве панелей кузовов автодомов и грузовиков.
- Класс WH: Повышенная термостойкость при примерно 165–180°C. Применяется, когда требуются умеренные автоклавные температуры с эпоксидными преформами.
- Класс RS: Оптимизирован для процессов инфузии смолы с контролируемой ячеистой структурой для предсказуемого всасывания смолы при 180°C.
- Класс WX: Ориентирован на температурный диапазон обработки 190–200°C. Связующее звено между стандартными эпоксидными системами и более термостойкими бисмалеимидными смолами.
- Класс RX: Верхний уровень термической производительности при примерно 200–210°C для продвинутого композитного укладки в ответственных конструктивных применениях.
- Классы FR/FS: Огнезащитные варианты, соответствующие нормам пожароопасности железнодорожного и морского транспорта (DIN 5510, FTP Code). Доступны в нескольких диапазонах плотности с безгалогенными составами.
Мы поддерживаем в стандартном запасе IH, HF и WH марки для производителей транспортных средств, поскольку они покрывают 90% применений панелей для автодомов, грузовых кузовов и специализированных транспортных средств. RX и FR марки поставляются по спецификации проекта со средним сроком поставки 3–4 недели.
Диапазоны плотности и температуры переработки
Полный спектр плотностей PMI-пены варьируется от 30 кг/м³ в лёгком диапазоне до 200 кг/м³ для тяжело нагруженных конструктивных вставок. Применения в панельных изделиях транспортных средств обычно попадают в диапазон от 52 кг/м³ до 110 кг/м³, где отношение жёсткости к весу обеспечивает наибольшую окупаемость инвестиций за счёт экономии топлива на протяжении срока службы транспортного средства. Согласно техническим данным Pro Composite Solutions, PMI при этих плотностях на 20–50% легче PVC и на 40–80% легче PU при эквивалентных механических свойствах.
Температура обработки напрямую масштабируется с плотностью и маркой. Пена марки IH начинает размягчаться при температуре около 130°C, что ограничивает её применение смоляными системами с отверждением при комнатной температуре или низкотемпературным запеканием. Марки HF и WH легко выдерживают 150–180°C. Марка RX-HT выводит термическую стабильность до 225°C, позволяя совместное отверждение с бисмалеимидными и цианатэфирными преформами, используемыми в высокопроизводительных применениях.
Один производственный нюанс, который часто упускают: PMI-пена гигроскопична и требует цикла повторной сушки перед совместным отверждением. Спецификация: 130°C в течение 3 часов при толщине 30 мм и менее, затем добавить 1 час на каждые дополнительные 10 мм. Пропускание этого шага захлопывает влагу, которая испаряется во время отверждения, вызывая расслоение между сердечником и лицевыми слоями. Мы запекаем все PMI-сердечники на своём производстве перед ЧПУ-обработкой, чтобы предотвратить этот режим отказа на вашей производственной линии.
Показатели прочности на сжатие и сдвиг в зависимости от плотности
Механические свойства предсказуемо масштабируются с плотностью. При 52 кг/м³ PMI-пена обеспечивает прочность на сжатие около 0,8 МПа и прочность на сдвиг около 0,8 МПа. Повышение до 75 кг/м³ поднимает прочность на сжатие примерно до 1,7 МПа при прочности на сдвиг около 1,3 МПа. При 110 кг/м³ прочность на сжатие достигает примерно 3,5 МПа, а прочность на сдвиг приближается к 2,4 МПа.
- Уровень 52 кг/м³: Сжатие ~0,8 МПа, сдвиг ~0,8 МПа. Лучше всего подходит для неструктурных интерьерных панелей автодомов, потолочных обшивок и лёгких мебельных сердечников.
- Уровень 75 кг/м³: Сжатие ~1,7 МПа, сдвиг ~1,3 МПа. Оптимальный выбор для наружных стеновых панелях автодома, боковых стенок грузовых кузовов и морских палубных сердечников.
- Уровень 110 кг/м³: Сжатие ~3,5 МПа, сдвиг ~2,4 МПа. Подходит для структурных напольных панелей, переборок и точек крепления с высокой нагрузкой.
- Уровень 200 кг/м³: Сжатие превышает 8 МПа, сдвиг превышает 4 МПа. Зарезервирован для локализованных нагрузочных вставок, силовых точек крепления и зон поглощения ударной энергии.
100% закрытая ячеечная структура означает, что PMI-пена поглощает пренебрежимо малое количество смолы при укладке, в отличие от сердечников с открытыми ячейками, которые добавляют непредсказуемый вес. Эта стабильность важна на вашей сборочной линии: каждая панель выходит из пресс-формы в пределах допусков, без разброса массы готового изделия от партии к партии. По отраслевым данным Topologroup, комбинация PMI с обшивкой из углеродного волокна снижает массу кузова транспортного средства более чем на 50% по сравнению с традиционной металлической конструкцией.
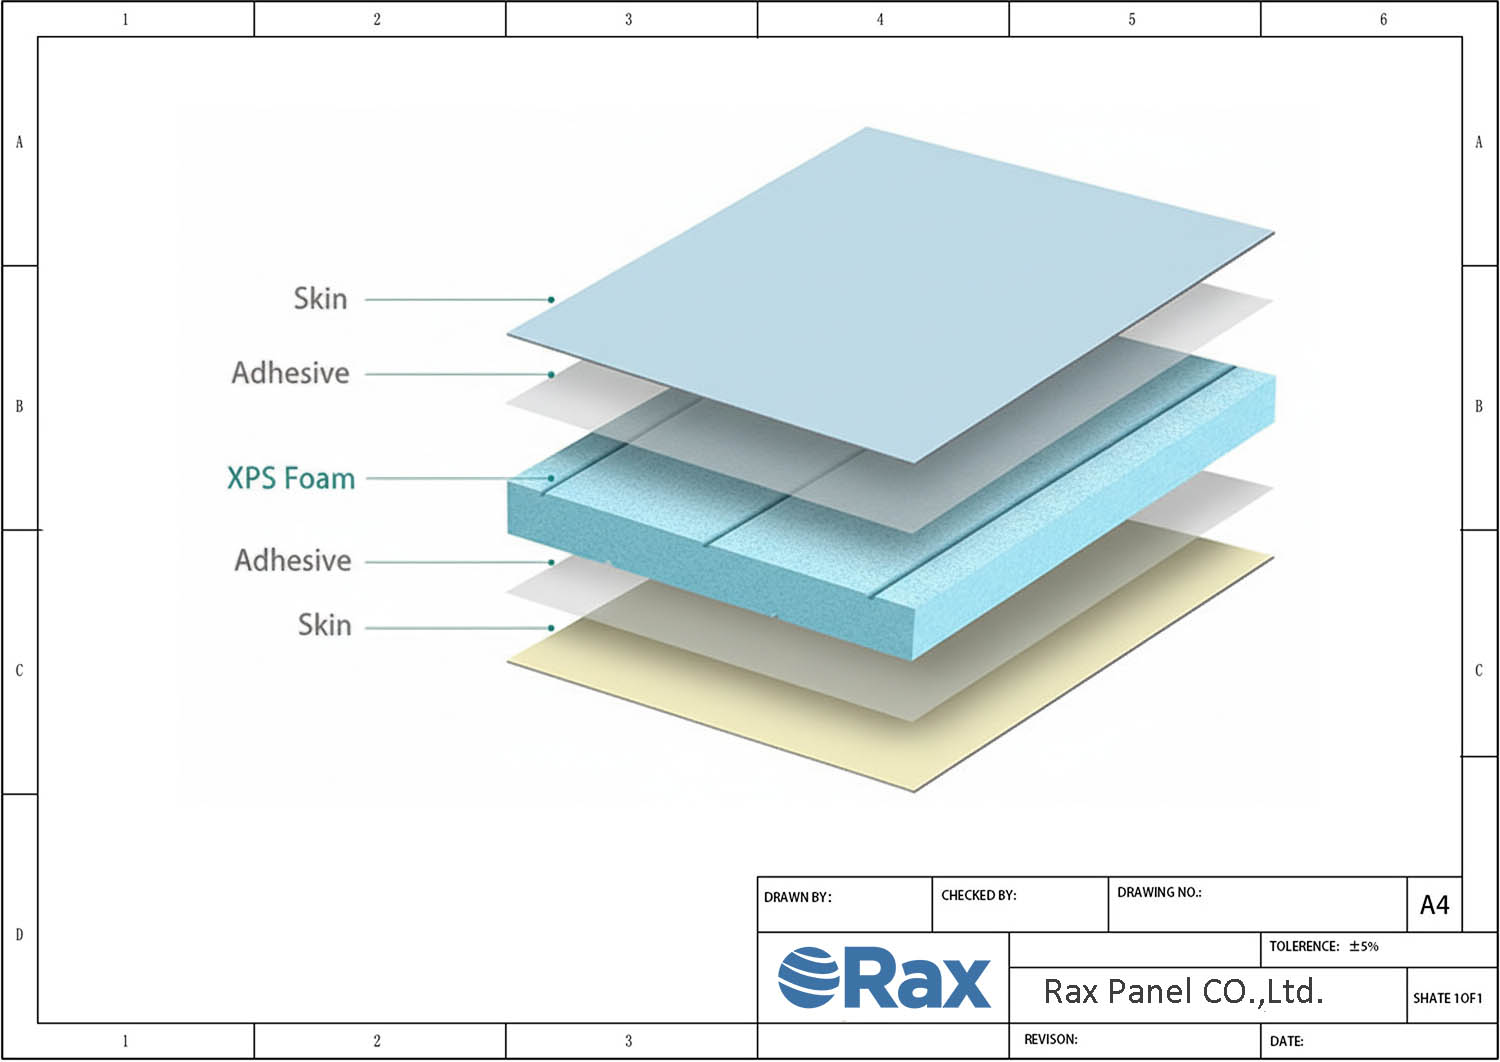
Экономия веса: PMI против PVC против PU против PET
При эквивалентных механических свойствах структурная пена PMI обеспечивает экономию массы 20–50% по сравнению с ПВХ и 40–80% по сравнению с ПУ, что является самым эффективным заменителем материала для снижения массы кузова автомобиля.
Процент снижения веса: PMI против PVC против PU против PET
Пена из полиметилметакрилимида достигает преимущества по массе благодаря 100% закрытой ячеечной структуре, которая максимизирует жесткость на килограмм. Там, где стандартный сердечник из ПВХ-пены может требовать 100 кг/м³ для достижения заданного уровня прочности на сдвиг, пена PMI достигает той же цели при 52–75 кг/м³ в зависимости от марки. Это не мелочь. Это фундаментальное изменение веса ваших панелей.
Данные Pro Composite Solutions подтверждают стабильную экономию массы по всему спектру плотностей. При эквивалентных механических свойствах уменьшение массы распределяется следующим образом:
- ПМИ vs ПВХ: На 20–50% легче при одинаковых значениях прочности на сдвиг и сжатие
- ПМИ vs ПУ: На 40–80% легче, при этом ПУ требует почти вдвое большей плотности для сравнимой жёсткости
- ПМИ vs ПЭТ: ПЭТ занимает промежуточное положение между ПВХ и ПУ на кривой «удельная масса-характеристики», делая PMI более лёгким выбором во всех прямых сравнениях, которые мы проводили
Эти проценты сохраняются в диапазоне плотностей PMI 30–200 кг/м³. Разрыв увеличивается при низких плотностях, где закрытоячеистая архитектура PMI сохраняет структурную целостность, которой ПВХ и ПЭТ не способны добиться ниже 60 кг/м³.
Влияние на массу Body-in-White транспортного средства
Автопроизводители, с которыми мы работаем, отслеживают массу кузова (body-in-white) как ключевой KPI, поскольку каждый сэкономленный килограмм на уровне кузова приводит к более лёгкой подвеске, меньшим тормозам и снижению усилений шасси. По отраслевым данным Topologroup, PMI-пена в сочетании с углеродными лицевыми слоями снижает массу кузова транспортного средства более чем на 50% по сравнению с традиционными металлическими или менее производительными композитными конструкциями.
Для специализированного транспортного средства (бортовые панели автодома, кузовные панели грузовика или модули автомобилей скорой помощи) это означает снятие сотен килограммов с массы снаряжённого автомобиля. Это 12-метровый автодом который сбрасывает 400 кг с массы сэндвич-панелей, получает дополнительную грузоподъёмность, которую невозможно достичь иным путём без ущерба для толщины стен или значений теплоизоляции.
Толщинная consistency пены PMI здесь важна не меньше, чем плотность. Непостоянная толщина сердечника создаёт разброс массы готовой панели, что ведёт к проблемам на сборочной линии. Наши CNC-обрабатываемые PMI-сердечники обеспечивают строгие допуски специально для того, чтобы ваша производственная линия не сталкивалась с панелями, которые весят на 3% больше во вторник, чем в четверг.
Топливная эффективность и увеличение запаса хода электромобилей
ROI на PMI-сердечнике — не абстракция. Его можно рассчитать. Каждые 100 кг, снятые с дизельного коммерческого транспорта, улучшают расход топлива примерно на 0,3–0,5 л на 100 км, в зависимости от режима эксплуатации и рельефа. За 500 000 км срока службы эта единственная экономия массы многократно окупает upgrade материала за счёт экономии на топливе.
Для электромобилей расчёт ещё более прямой. Запас хода аккумулятора — линейная функция массы транспортного средства. Снижение массы электромобиля на 300 кг за счёт перехода от сэндвич-панелей с ПВХ-сердечником к панелям с PMI-сердечником может увеличить запас хода на 8–12%, что является разницей между автомобилем, соответствующим ожиданиям клиентов по дальности, и тем, который не соответствует. Без необходимости улучшения химического состава батареи.
Мы понимаем, что PMI стоит дороже за квадратный метр, чем ПВХ или ПЭТ. Бизнес-обоснование строится на расчёте стоимости за каждый сохранённый килограмм за эксплуатационный срок транспортного средства, а не на счётной цене сырой панели. Когда вы проводите этот расчёт с фактическими затратами на топливо или энергию вашего автопарка, премиальная пена-сердечник обычно выходит в ноль в течение первых 18–24 месяцев службы.
PMI-пена в производстве автомобилей
PMI-пена в сочетании с углеродными композитами обеспечивает документально подтверждённое снижение массы кузова транспортного средства более чем на 50%, согласно отраслевым данным Topologroup, при сохранении структурного паритета с традиционными материалами.
Конструкционные панели для автодомов и изоляция кузовов грузовиков
Производители кузовов автодомов и грузовиков сталкиваются с прямым конфликтом между структурными требованиями и ограничениями по грузоподъёмности. PMI-сердечник решает обе задачи одновременно. При плотностях от 30 до 200 кг/м³ полиметилметакрилимидная пена обеспечивает необходимую прочность на сжатие для структурных панелей, значительно снижая массу сердечника по сравнению с ПВХ и ПУ-пенами, традиционно используемыми при изготовлении транспортных средств.
Наше сравнение веса PMI и ПВХ-пены для транспортных средств показывает явное преимущество: PMI на 20–50% легче ПВХ при эквивалентных механических свойствах и на 40–80% легче ПУ на том же уровне характеристик, по техническим данным Pro Composite Solutions. Для производителя автодомов, отслеживающего массу снаряжённого автомобиля в рамках целей по топливной эффективности, эта разница накапливается на каждой панели конструкции.
Тепловые характеристики имеют не меньшее значение. 100% закрытая ячеечная структура пены PMI минимизирует поглощение смолы при изготовлении и обеспечивает стабильные значения теплоизоляции по всей поверхности панели. Эта закрытоячеистая характеристика предотвращает поглощение влаги, которое со временем ухудшает термическое сопротивление открытых альтернатив. Для кузовов грузовиков, требующих подтверждённого удержания температуры для соответствия холодильной цепи, эта стабильность является безальтернативным требованием.
Сэндвич-панели для корпусов и палуб судов
Морские применения требуют сэндвич-сердечников, устойчивых к проникновению воды, сохраняющих жёсткость при динамических нагрузках и выдерживающих длительное воздействие агрессивных сред. Закрытоячеистая архитектура структурной пены PMI устраняет пути проникновения воды, вызывающие расслаивание панелей корпуса. Материал сохраняет свои механические свойства даже после длительной выдержки в воде, что является критическим фактором для сертификации целостности корпуса.
Снижение массы морских судов напрямую увеличивает грузоподъёмность и топливную эффективность. Когда мы заменяем традиционные сердечниковые материалы на PMI-сердечник в морских сэндвич-панелях, экономия массы распространяется по всей конструкции. Более лёгкие палубы требуют меньше опорного каркаса. Более лёгкий корпус позволяет использовать менее мощные двигатели для достижения той же скорости. Расчёт ROI выходит далеко за рамки стоимости материала отдельной панели.
Совместимость при обработке — ещё одно преимущество. PMI-пена работает с методами RTM, VARTM, автоклавной и препрег-технологиями. Огнестойкие марки, обозначаемые FR и FS, соответствуют строгим морским стандартам безопасности, требуемым для пассажирских судов и коммерческих рабочих лодок.
Корпуса для батарей электромобилей и панели интерьера для железнодорожного транспорта
Корпуса батарей электрических автомобилей требуют уникального сочетания свойств: структурной жёсткости для защиты элементов при ударе, термоизоляции для управления температурой батареи и минимальной массы для сохранения запаса хода. Сэндвич-панели с PMI-сердечником обеспечивают все три свойства. Термостабильность пены до 180 °C позволяет ей функционировать как изолирующий барьер внутри батарейного отсека без деградации при нормальных рабочих температурах.
Панели интерьеров рельсового транспорта подчиняются строгим правилам пожарной безопасности. Огнезащитные марки пены PMI достигают требуемых показателей распространения пламени и плотности дыма для закрытых пассажирских отсеков. Размерная стабильность материала при обработке обеспечивает точную посадку интерьерных панелей в строгие допуски, необходимые для сборочных линий вагонов. Непостоянная толщина вызывает дефекты сборки и замедление линий, поэтому для каждого проекта мы указываем CNC-обрабатываемые PMI-сердечники с документально подтверждёнными допусками.
Реальные случаи снижения веса на 50% и более
Показатель снижения массы на 50% — не теория. Отраслевые данные Topologroup документируют случаи, когда PMI в сочетании с углеродными композитами обеспечивал снижение массы кузова транспортного средства более чем наполовину по сравнению с традиционными конструкциями. Эти результаты получены в реальных производственных программах, а не в лабораторных образцах.
- Диапазон плотности: От 30 до 200 кг/м³ во всём диапазоне марок PMI, позволяя инженерам выбирать точное соотношение массы к прочности, необходимое для их применения.
- Сравнение с ПВХ: На 20–50% легче при эквивалентных механических свойствах, что даёт измеримую экономию топлива за весь срок службы автомобиля.
- Сравнение с ПУ: На 40–80% легче при эквивалентных механических свойствах, самое значительное снижение массы среди доступных структурных пенопластовых сердечников.
- Траектория рынка: Прогнозируемый среднегодовой темп роста (CAGR) рынка PMI-пены и высокопроизводительных пенопластовых сердечников составляет 6–9% до 2032 года, по прогнозу Market Research Future.
Расчёт стоимости за каждый сохранённый килограмм — это именно то, что необходимо инженеру по закупкам. PMI стоит премиальной цены за кубический метр по сравнению с ПВХ и ПЭТ. Однако при расчёте стоимости материала против килограммов, снятых с транспортного средства, уравнение меняется. Снижение массы автомобиля уменьшает требования к трансмиссии, улучшает топливную экономичность или запас хода батареи и снижает износ подвески. За весь срок службы транспортным средством экономия от снижения массы оправдывает первоначальные затраты на материал.
Уверенность при обработке важна для производственного планирования. Термостабильность марки RX-HT при 225 °C выдерживает экзотермические пики высоком температурных смольных систем, включая эпоксидные и бисмалеимидные, в циклах соотверждения. Для производителей, использующих автоклавную обработку при повышенных температурах, этот термический запас предотвращает деформацию сердечника и обеспечивает размерную стабильность от партии к партии.
Тепловая стабильность и методы переработки
Термостабильность пены PMI до 225 °C (марка RX-HT) обеспечивает совместное отверждение с высоком температурными смольными системами за один автоклавный цикл, исключая вторичные этапа клеевого соединения, который вносит разброс выравнивания на сборочных линиях автомобилей.
Преимущества температуры тепловой деформации
Не все пенопластовые сердечники выдерживают высоко температурную композитную обработку. Стандартная ПВХ-пена начинает размягчаться около 80 °C, ограничивая её применением при комнатной температуре или вакуум-пакетировании низкотемпературной. Структурная пена PMI работает в совершенно другом термическом диапазоне. Наша стандартная марка IH сохраняет размерную стабильность при температурах обработки до 130 °C, тогда как марка RX-HT расширяет этот предел до 225 °C. Это важно, потому что именно это определяет, какие смольные системы вы можете указать для панелей вашего автомобиля.
При эквивалентной плотности пена PMI не дегазирует, не схлопывается и не теряет целостность ячеечных стенок при воздействии повышенных температур. 100% закрытая ячеечная структура остаётся стабильной на протяжении всего цикла отверждения, что означает: толщина сердечника, которую вы задаёте в CNC-фрезере, — это та же толщина, которая выходит из автоклава. Для специализированных производителей автомобилей, работающих со строгими допусками панелей (бортовые панели автодомов, кузовные комплекты грузовиков или морские структурные компоненты), эта термическая предсказуемость является разницей между панелью, которая идеально садится в стапель с первого раза, и той, что требует переделки.
Совместимость с автоклавной, RTM, VARTM и препрег обработкой
PMI-сердечники интегрируются с четырьмя основными методами изготовления композитов, что даёт инженерам-технологам гибкость при выборе оборудования и параметров процесса.
- Автоклав: Марка RX-HT (стабильность при 225 °C) поддерживает совместное отверждение с препрегируемым углеродным волокном и бисмалеимидными смольными системами при давлениях до 7 бар без схлопывания ячеек.
- Трансферное литьё (RTM): Закрытоячеистая структура PMI ограничивает поглощение смолы поверхностной кожей, предотвращая миграцию смолы в сердечник, которая добавляет незапланированный вес.
- VARTM (вакуумно-ассистированная RTM): Низкие давления обработки (обычно ниже 1 бар) делают IH марку (130 °C) достаточной. Пена сохраняет плоскостность при вакуумной консолидации.
- Препрег-компрессионное формование: Для высокопроизводительного изготовления автомобильных панелей PMI-сердечники равномерно сжимаются при температурах отверждения от 120 °C до 180 °C в зависимости от выбранной смольной системы.
Практическое преимущество здесь — консолидация. Когда пена PMI совместно отверждается с кожным ламинатом за один термический цикл, вы исключаете слой клея, который сердечники из ПВХ или ПЭТ часто требуют как отдельный этап. Меньше этапов процесса — меньше переменных, а меньше переменных — ниже процент брака на вашей производственной линии.
Спецификации процесса повторной сушки и преимущества сополимеризации
Пена PMI поглощает влагу из окружающей среды при хранении. Если сердечник не высушен должным образом перед обработкой, захваченный водяной пар расширяется в высокотемпературном цикле отверждения и создаёт пустоты расслоения между сердечником и кожаным ламинатом. Это одна из самых распространённых и наиболее предотвратимых причин брака панелей при производстве сэндвич-панелей из PMI-пены.
Спецификация повторной сушки проста, но должна выполняться точно. Для панелей с толщиной сердечника до 30 мм сушите PMI-пену при 130 °C не менее 3 часов в сушильном шкафу с циркуляцией воздуха. На каждые дополнительные 10 мм толщины сверх 30 мм добавляйте 1 час к циклу сушки. Например, PMI-сердечник толщиной 50 мм требует 130 °C в течение 5 часов (3 часа база плюс 2 дополнительных часа за лишние 20 мм). Пропуск или сокращение этого шага ради экономии производственного времени рискует создать пустотные дефекты, которые проявятся не сразу при приёмочном контроле, а тем более — уже при эксплуатации панели на автомобиле.
Преимущество сополимеризации пены PMI напрямую связано с её термостабильностью при этих температурах обработки. Поскольку пена сохраняет механическую целостность при 180–225 °C, она может совместно отверждаться одновременно со смольной матрицей, без отдельного этапа низкотемпературного клеевого соединения. Эта сополимеризация создаёт монолитную сэндвич-структуру без слабого клеевого интерфейса. Для автопроизводителей, отслеживающих уровень дефектов сборки как KPI, снижение отказов клеевых соединений при переходе с ПВХ-технологий на PMI-технологии даёт измеримое улучшение качества, которое оправдывает премиальную стоимость материала на производственной площадке.
Поглощение смолы и производственная эффективность
100% закрытая ячеечная структура пены PMI предотвращает миграцию смолы в сердечник при инфузии, снижая расход смолы на 30–50% по сравнению с альтернативами с открытыми ячейками и обеспечивая более стабильную массу изделий для интеграции в автомобильную сборку.
Закрытоячеистая структура и предотвращение миграции смолы
Структурная пена PMI обладает 100% закрытой ячеечной архитектурой из полиметилметакрилимида. Каждая ячеечная стенка целна и непроницаема. При вакуумной инфузии (VARTM) или RTM-обработке смола протекает по поверхности сердечника и через конструктивные каналы подачи, а не проникает в тело пены. Это принципиально отличается от сердечников с открытыми ячейками, где смола втягивается в ячеечную структуру как губка.
Почему это важно на автомобильной производственной линии: предсказуемый расход смолы на одну деталь. Когда смола мигрирует в сердечник с открытыми ячейками, поглощённый объём варьируется в зависимости от давления инфузии, температуры и даже разброса по партиям сердечника. Эта нестабильность проявляется как разброс массы детали, что напрямую влияет на цели по массе снаряжённого автомобиля и сертификацию топливной экономичности.
Количественная экономия смолы по сравнению с открытоячеистыми пенами
Наши производственные данные и техническая документация Pro Composite Solutions подтверждают, что сердечники из пены с открытыми ячейками поглощают на 30–50% больше смолы по массе при мокрой укладке и процессах инфузии по сравнению с PMI-пеной при эквивалентной плотности. При типовой стоимости смолы 4–8 долларов за килограмм в зависимости от системы (эпоксидная, винилэфирная или полиэфирная), эта разница быстро нарастает при полном комплексе автомобиля.
- Экономия смолы на кубический метр: PMI-сердечник с закрытыми ячейками требует примерно на 0,8–1,2 кг меньше смолы на 1 м² площади панели по сравнению с пеной PU с открытыми ячейками при плотности 75 кг/м³ в стандартном процессе VARTM.
- Согласованность веса: Инфузия через закрытые ячейки даёт разброс массы детали в пределах ±2%, против ±8–12% при использовании сердечников с открытыми ячейками, которые поглощают неодинаковые объёмы смолы.
- Совместимость при обработке: PMI-сердечники стабильно работают во всех методах — RTM, VARTM, автоклав и совместное отверждение препрегира — без необходимости корректировки параметров потока смолы для компенсации переменной абсорбции.
Снижение отходов материала и себестоимость производства одной детали
Низкое поглощение смолы создаёт дополнительные компонуемые преимущества, выходящие за рамки экономии на сырье. Меньше смолы означает более короткие циклы отверждения, сниженный риск экзотермического перегрева при массивных ламинатах и меньше бракованных деталей из-за смоляного голодания или избытка смолы. Для специализированных производителей автомобилей, выпускающих 50–200 комплектов панелей в день, даже 5% снижение процента брака на деталь даёт измеримый прирост пропускной способности линии.
Мы поставляем PMI-сердечники с CNC-обрабатываемыми размерами и строгими допусками по толщине специально для поддержки этой производственной стабильности. Когда геометрия вашего сердечника воспроизводима, а поглощение смолы предсказуемо, каждая панель с линии соответствует спецификации. Именно так снижается себестоимость изготовления детали: не только за счёт материала, но и за счёт снижения переделок, брака и времени инспекции.
Вопросы транспортировки и обращения
Непостоянная толщина панели и сердечники, повреждённые влагой, — два самых быстрых способа вывести из строя автомобильную производственную линию. Мы разрабатываем протоколы отгрузки и обращения, чтобы исключить оба риска ещё до того, как панели покинут наш завод.
Рекомендации по упаковке для международных перевозок
Сэндвич-панели с PMI-сердечником требуют больше защиты при морских перевозках, чем стандартные панели с ПВХ или ПЭТ-сердечником. 100% закрытая ячеечная структура полиметилметакрилимидной пены устойчива к поглощению воды в готовой форме, но открытые торцы сердечника во время транспортировки могут впитывать влагу при длительном воздействии высокой влажности. Мы решаем это на уровне упаковки, а не оставляем на волю случая на вашем причале приёмки.
Каждая отправка, предназначенная для контейнерных международных перевозок, получает трёхслойную систему защиты. Сначала панели разделяются прокладочными листами для предотвращения абразивного износа между уложенными друг на друга единицами. Весь пакет затем обёртывается VCI-плёнкой (пароизоляционной антикоррозионной) с пакетами десиканта, рассчитанными по объёму отправки. Наконец, обёрнутый пакет размещается на термически обработанном деревянном поддоне, зафиксированном стальной лентой, угловыми защитными элементами и внешним гофрокартонным ящиком, рассчитанным на давление верхней укладки внутри контейнера.
- Размеры поддона: Стандартные 1200 мм × 1000 мм или индивидуальный размер, подобранный под геометрию ваших панелей.
- Влагозащитный барьер: VCI-плёнка с расчётной нагрузкой десиканта на кубический метр объёма упаковки.
- Лимит складирования: Максимум 6 паллет в высоту внутри контейнера, с взаимозапирающимися угловыми распорками для каждой паллеты.
- Защита кромок: Угловые блоки из EPS-пенопласта на всех четырёх вертикальных гранях каждой стопки панелей.
Для автопроизводителей, работающих по системам just-in-time, повреждённые панели при поставке — это не просто убыток материалов. Это остановка конвейера, которая обходится куда дороже самих панелей. Наши спецификации упаковки фиксируются в каждом упаковочном листе, чтобы ваша приёмная комиссия могла сверить целостность по чек-листу перед подписанием.
Стабильность допусков толщины панелей для интеграции при сборке
Непоследовательность толщины — тихий убийца эффективности сборки панелей. Когда сэндвич-панели выходят за пределы допуска, клеевые швы становятся неравномерными, механические крепёжные элементы либо упираются до упора, либо не держат, а ремонтные смеси увеличивают и материальные затраты, и время цикла на вашей линии. Мы видели, как конкуренты поставляли панели с заявленным допуском ±0,5 мм, который фактически разбрасывался до ±1,2 мм в пределах одной партии. Это недопустимо для производства кузовов автомобилей.
Наши станки с ЧПУ поддерживают допуск толщины панелей ±0,15 мм для стандартных листовых размеров. Для панелей с ядром из ПМФ-пены, требующих пост curing обработки, мы проверяем размерную точность на трёх этапах: приёмка исходного ядра, измерение после формования и финальный контроль на ЧПУ. Каждая панель поставляется с отчётом о размерах, привязанным к её номеру партии.
Эта точность напрямую влияет на вашу сборочную линию. Постоянная толщина означает, что система дозирования клея наносит одинаковый объём каждый цикл. Роботизированные инструменты закрутки попадают в один и тот же крутящий момент без компенсаций. А ваши инспекторы качества тратят время на подтверждение сборки, а не на отбраковку отклонений панелей у поставщика. Мы измеряем каждую панель, а не статистическую выборку из каждой партии. Это 100% протокол измерительного контроля, и данные доступны вашей incoming quality team upon request.
Сроки изготовления сердечников по индивидуальному заказу и протоколы защиты при морских перевозках
Изготовление панельного ядра из ПМФ-пены с ЧПУ-фрезеровкой под конкретную геометрию занимает другое время, чем производство стандартного листового проката. Сам процесс повторного высыхания, который проходит при 130 °C в течение 3 часов при толщине до 30 мм и добавляет ещё 1 час на каждые последующие 10 мм, должен быть завершён перед финальной ЧПУ-резкой. Пропуск или ускорение этого шага вводит остаточную влагу, которая вызывает дегазацию при совместном отверждении или ламинировании, приводя к расслоению — дефекту, который вы не обнаружите до финальной проверки.
- Стандартныйлистовойпрокат (без индивидуальной резки): 10–14 рабочих дней с момента подтверждения заказа.
- Индивидуально вырезанные ЧПУ-панели (одна геометрия): 18–22 рабочих дня, включая цикл повторного высыхания.
- Множестворазных геометрических панелей (разные формы в одной поставке): 22–28 рабочих дней, в зависимости от сложности ЧПУ-программирования.
- Морская перевозка (стандартная): 25–35 дней в зависимости от порта назначения.
Мы закладываем защиту при морской транспортировке в расчёт сроков, а не делаем это задним числом. Для высокотемпературных марок ПМФ, таких как RX-HT, рассчитанных на термостабильность до 225 °C, внутрь упаковки помещаются термометрические метки. Эти одноразовые логгеры записывают температуру окружающей среды через заданные интервалы на всём протяжении плавания. Если контейнер простоял на причале под прямыми солнечными лучами и превысил внутреннюю температуру 70 °C на длительное время, у вас будут данные для оценки того, произошла ли любая деформация пены или изменение размеров, прежде чем вы передадите панели в свою производственную линию.
Планирование своего закупочного цикла вокруг этих сроков предотвращает дорогостоящую ситуацию экстренной авиадоставки замен. Мы рекомендуем заказывать индивидуально вырезанные панели с ядром из ПМФ-пены за 8–10 недель до запланированного цикла сборки. Этот буфер учитывает время производства, морскую транспортировку, таможенное оформление в вашем порту и 5–7 дней входящего контроля на вашем предприятии, прежде чем материал попадёт на производственный пол.
Заключение
Если ваша автомобильная сборочная линия выпускает 500+ единиц в год, укажите ПМФ-пену для структурных панелей. Она обеспечивает такую же механическую прочность, как ПВХ, но при массе на 20–50 % меньше на кубический метр. Эта экономия веса быстро накапливается: каждый килограмм, снятый с кузова, улучшает топливную экономичность или увеличивает запас хода электромобиля на протяжении всего срока его службы.
Прежде чем менять что-либо, запросите ЧПУ-образцы у поставщика ПМФ с вашими точными допусками и проведите их через реальный цикл отверждения. Проверьте впитывание смолы. Оцените однородность толщины после демoulding. Сравните эти жёсткие цифры с вашим текущим ПВХ-ядром. Это единственное производственное испытание даст вашей закупочной команде данные, необходимые для согласования.
Часто задаваемые вопросы
Что такое пенопластовое ядро PMI?
Пеноматериал из полиметакрилимида (PMI) представляет собой сшитый жесткий пеноматериал со структурой с замкнутыми порами типа 100%, разработанный специально в качестве конструкционной сердцевины для высокопроизводительных композитных сэндвич-панелей. Он обеспечивает исключительное удельную прочность, термостабильность до 225°C и минимальное поглощение смолы в процессе производства.
Что такое PMI core?
PMI-основа относится к жесткой конструкционной пене из полиметакрилимидa, используемой в высоконагруженных сэндвич-композитных конструкциях, где критически важны прочность, жесткость, термическая стабильность и размерная точность. Она широко известна под торговыми наименованиями и применяется в аэрокосмической, автомобильной, судостроительной отраслях, а также в ветроэнергетике.
Насколько прочен пенокартон?
Сердечник из пены PMI обеспечивает прочность на сжатие в диапазоне примерно от 0,8 МПа при плотности 30 кг/м³ до более чем 7 МПа при плотности 200 кг/м³. При плотности 75 кг/м³ (типично для панелей транспортных средств) PMI обеспечивает значительно большую прочность на сжатие и сдвиг по сравнению с пенами ПВХ или ПЭТ при той же плотности, что позволяет создавать более тонкие и лёгкие сэндвич-структуры.
Какой вес может выдержать пенокартон?
Несущая способность сэндвич-панели с ядром из ПМФ-пены зависит от её плотности, толщины и материалов облицовки. При плотности 75 кг/м³ с углеродными покрытиями ПМФ-сэндвич-панели обеспечивают гибочную прочность и жёсткость, достаточные для структурных панелей автомобилей, полов и переборок. Конкретные рейтинги нагрузки следует рассчитывать, используя толщину покрытия панели, толщину ядра и пролёт применения — запросите данные испытаний у производителя для инженерных расчётов.
Какие бывают толщины пенокартона?
Сердечник из PMI-пены доступен в листах толщиной от 2 до 50 мм и более в качестве стандартной продукции. Нестандартную толщину можно получить путём фрезерования на станках с ЧПУ из более толстых блоков. При производстве транспортных средств типичные толщины сердечников сэндвич-панелей варьируются от 5 до 30 мм в зависимости от конструктивных требований и требований к теплоизоляции конкретного применения (стены автодомов, кузова грузовиков, морские переборки).