
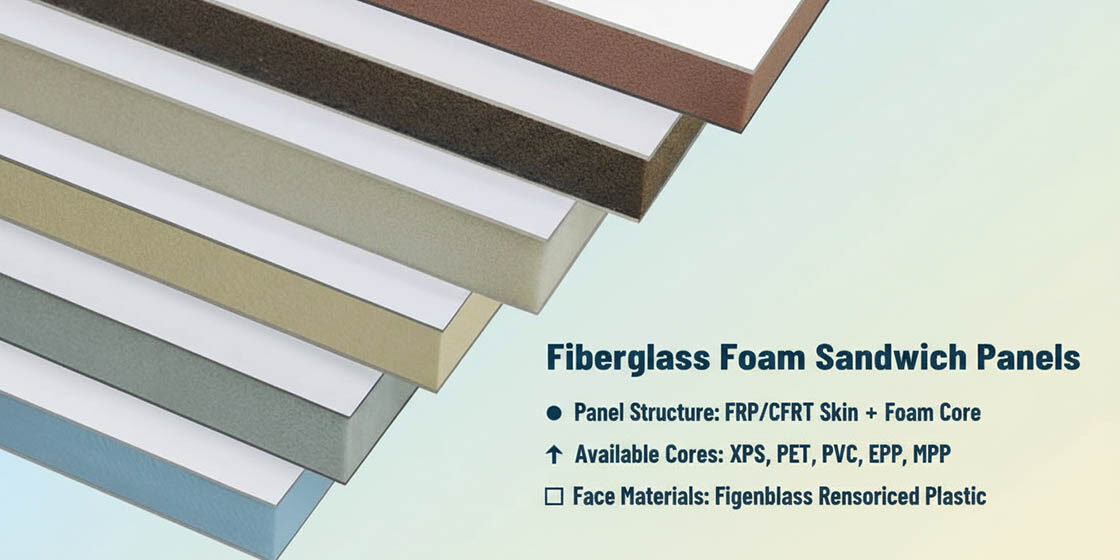
Большинство инженеров по-прежнему выбирают сотовые панели так же, как и массивную листовую сталь: добавляют 20% толщины и называют это безопасным. Такой подход растрачивает бюджет на материал и всё равно упускает реальные риски разрушения. Прочность сотового сердечника не является уравнением с одной переменной, где большая толщина всегда выигрывает. Это многовариантная система, в которой геометрия сердечника, выбор материала, качество склеивания и толщина облицовочного слоя взаимодействуют между собой. Допустите ошибку в одной переменной — и вы либо переразмерите конструкцию на 30–40%, либо столкнётесь с отслоением клея через два года эксплуатации.
Мы разберём факторы, которые реально определяют структурную производительность в реальных условиях. Сюда входит плотности заполнителя механика, качество клеевого шва, которое большинство поставщиков пропускают, и риски деградации от воздействия окружающей среды, превращающие успешные лабораторные испытания в гарантийный случай. Вы уйдёте с точным пониманием, какие переменные указать в следующем RFQ на закупку и какие предлагаемые “улучшения” — просто завышенная наценка.
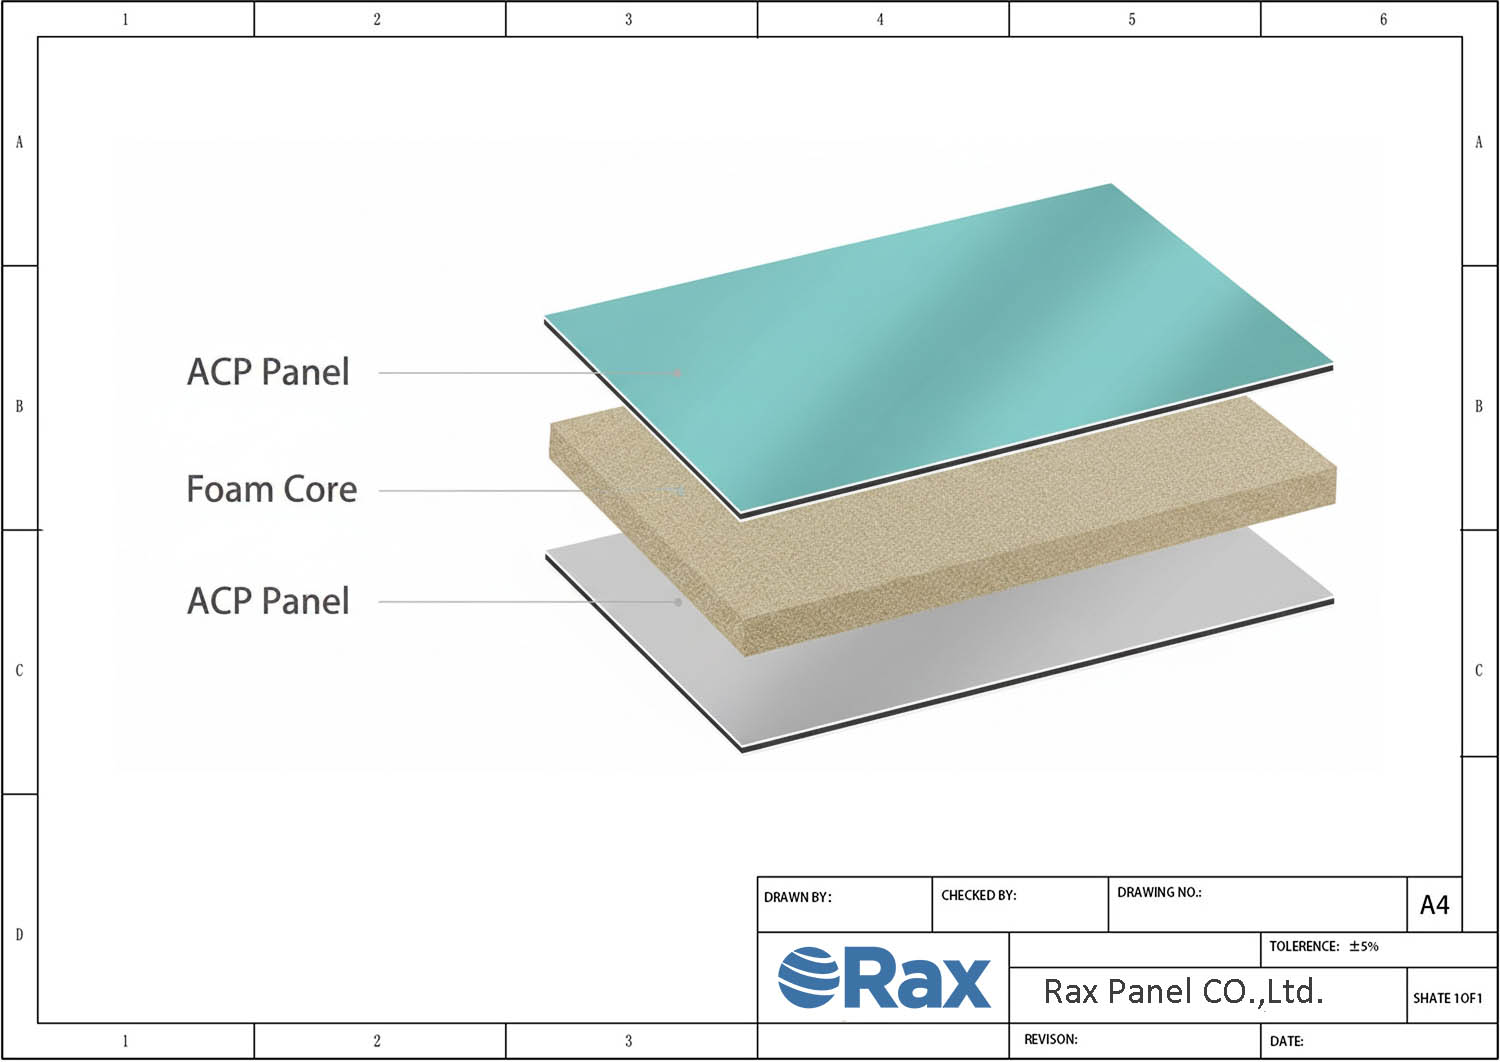
Состав сердечника и собственная прочность
Выбор материала сердечника определяет до 60% поведения панели при сжатии. Правильный выбор — не о поиске “самого прочного” материала. Это о согласовании механических свойств с вашим реальным режимом нагружения.
Алюминий против арамида против термопластичных сердечников: механическое сравнение
Не все сотовые сердечники ведут себя одинаково под нагрузкой. Алюминиевые сотовые сердечники обеспечивают высокую компрессионную жесткость и отличное поглощение энергии предсказуемым, линейным образом. Они надёжно работают в применениях со статической нагрузкой, таких как панели кузовов грузовиков, архитектурная облицовка и судовые переборки, где размерная стабильность при постоянной нагрузке не подлежит компромиссам. Однако алюминиевые заполнители после начальной пластической деформации теряют способность поглощать энергию, что означает возможность необратимой деформации при ударе.
обеспечивают высокую компрессионную жёсткость и превосходное поглощение энергии предсказуемым, линейным образом. Они надёжно работают в приложениях со статической нагрузкой, таких как панели кузовов грузовиков, архитектурные облицовки и морские переборки, где размерная стабильность при постоянном напряжении является неотъемлемым требованием. Однако алюминиевые сердечники теряют способность поглощать энергию после начальной пластической деформации, то есть могут необратимо деформироваться при ударе. мета-арамидной или пара-арамидной бумаги, пропитанной, предлагают совершенно другой профиль прочности. Их отношение компрессионной прочности к весу является одним из наилучших в категории сэндвич-керновок, но настоящее преимущество заключается в ударной вязкости. Арамидные заполнители поглощают энергию удара постепенно, а не катастрофически, что делает их стандартным выбором для интерьеров воздушных судов, военных убежищ и высоконагруженных морских конструкций. Компромисс — стоимость: арамидные заполнители значительно дороже алюминиевых или термопластичных альтернатив.
, предлагают совершенно иной профиль прочности. Их удельная прочность при сжатии — одна из самых высоких в категории композитных сердечников, но их настоящее преимущество заключается в ударной вязкости. Арамидные сердечники поглощают энергию удара постепенно, а не катастрофически, что делает их стандартным выбором для аэрокосмических интерьеров, военных укрытий и высокоударных морских конструкций. Компромисс — цена: арамидные сердечники значительно дороже алюминиевых или термопластичных аналогов.
Термопластичные сердечники, особенно сотовый полипропилен (ПП), занимают среднюю позицию. Они обеспечивают хорошую прочность при сжатии по конкурентной цене в сочетании с inherent устойчивостью к влаге и перерабатываемостью. ПП-сотовые сердечники не корродируют, не впитывают влагу и сохраняют механические свойства в более широком температурном диапазоне, чем многие покупатели полагают.
Специфические механические свойства, имеющие значение
В нашем производственном опыте на Rax Panel сотовый полипропилен в комбинации со стекловолоконным листом стал основным решением для стеновых панелей автодомов и применения в кузовах грузовиков, где покупателям нужна высокая удельная прочность без аэрокосмического уровня цен.
- Алюминиевый сотовый заполнитель: Высокая Когда инженеры оценивают материалы сердечников, критическими свойствами являются прочность при сжатии, прочность на сдвиг и прочность при продавливании. Каждый материал сердечника демонстрирует принципиально разное поведение в этих трёх категориях: модуль сжатия.
- (обычно 400–1 500 МПа в зависимости от плотности и геометрии ячейки), отличная передача сдвига, но подвержены коррозии на незащищённых узлах при влажной среде. Превосходное поглощение энергии продавливанию, высокий модуль сдвига и исключительная усталостная стойкость. Арамидная бумага с фенольным покрытием сохраняет структурную целостность при многократных циклах нагружения лучше металлических аналогов.
- PP-сотовый термопласт: Умеренная компрессионная прочность (диапазон 150–600 МПа в зависимости от плотности), отличная химическая стойкость, нулевое водопоглощение и стабильные характеристики при динамическом нагружении.
- Стекловолоконный сотовый заполнитель: Специализированная категория, которую производит Rax Panel для применений, требующих баланса огнестойкости, электроизоляции и компрессионной жёсткости, характерного для корпусов промышленного оборудования и интерьеров общественного транспорта.
Процесс подбора должен определяться доминирующим режимом разрушения в вашем применении. Панелям при плоскостном сжатии, таким как полы, платформы и палубные конструкции, больше всего подходят алюминиевые или высокоплотные арамидные заполнители. Панелям, подвергающимся изгибу и сдвигу, таким как стены, перегородки и обтекатели, зачастую можно достичь эквивалентной производительности с термопластичными заполнителями при меньшей общей стоимости.
Влияние на прочность при сжатии: где выбор материала сердечника даёт результат
Компрессионная прочность в сотовых сэндвич-панельпанелях является системным показателем. Заполнитель обеспечивает базовую несущую способность, но итоговые характеристики панели зависят от того, как этот заполнитель взаимодействует с обшивочными слоями и клеевым швом. Высокопрочный арамидный заполнитель, сопряжённый с недостаточно надёжной клеевой системой, будет уступать правильно склеенному PP-заполнителю при реальных испытаниях на плоскостное сжатие.
Наша инженерная команда в Rax Panel по результатам экспериментальных испытаний установила, что компрессионная прочность растёт с увеличением плотности заполнителя во всех типах материалов, но эта зависимость нелинейна. Удвоение плотности не удваивает компрессионную прочность. Обычно прирост составляет 40–60%. Именно поэтому точный подбор плотности важнее простого перехода на “более качественный” материал заполнителя.
Для B2B-покупателей, эксплуатирующих автопарки рефрижераторов или проекты модульного жилья, практический вывод очевиден. Если ваши панели работают в сухих условиях со статической нагрузкой, алюминиевые сотовые заполнители обеспечивают наилучшую компрессионную производительность на каждый вложенный доллар.
Для применений, связанных с вибрацией, воздействием влаги или риском удара, таких как морские суда, крыши автодомов и мобильные дома, PP-термопластичные или арамидные заполнители обеспечивают более надёжную долговременную компрессионную целостность, несмотря на их иную ценовую позицию. Ключевое — сопоставить внутреннее механическое поведение материала с реальными условиями эксплуатации, а не с теоретическими максимумами в паспортных данных.
| Основной материал | Тип состава | Внутренние прочностные характеристики | Конструктивная考虑 | Основные сферы применения |
|---|---|---|---|---|
| PP-сотовый | Термопластичный полипропилен | Высокое отношение прочности к весу; отличная устойчивость к сдвигу заполнителя; прочность и малый вес в композите со стекловолокном | Качество адгезива в узлах связи критически определяет долговременную усталостную стойкость при термических циклах | Стены автодомов, кузова грузовиков, морские суда, мобильные дома |
| XPS пена | Экструдированный полистирол (XPS) | Водонепроницаемость, теплоизоляция, малый вес; стабильная компрессионная прочность во всём диапазоне плотностей | Стойкость к проникновению влаги снижает риск деградации клеевого шва во влажных средах | Кузова рефрижераторов, наружная облицовка зданий, промышленное оборудование |
| ПЭТ пена | Пена из полиэтилентерефталата (PET) | Отличная механическая жёсткость; превосходная размерная стабильность; перерабатываемость и экологичность | Толщина заполнителя существенно влияет на изгибную жёсткость сильнее, чем оптимизация толщины обшивки | Транспорт, строительство, спортивный инвентарь, общественный транспорт |
| ПУ пена | Пенополиуретан (PUR) | Выдающиеся теплоизоляционные свойства; хорошая адгезия к различным материалам обшивки; доступны огнезащитные варианты | Термочувствительный процесс отверждения требует контролируемого производства для стабильного качества сцепления | Рефрижераторный транспорт, холодильные камеры, строительные сэндвич-панели |
| Пенопласт ПВХ | Пена из поливинилхлорида (PVC) | Высокая доля закрытых ячеек; отличная водостойкость; превосходная усталостная стойкость при динамических нагрузках | Рекомендуется сторонняя сертификация для проверки вариативности качества поставщиков и характеристик старения | Интерьеры морских судов, влажные среды, наружная облицовка стен |
| ПМИ пена | Пена из полиметилметакрилатного имидa (PMI) | Наибольшая удельная прочность среди пенных заполнителей; исключительная термоустойчивость; минимальная ползучесть при длительной нагрузке | Премиальная цена оправдана при жёстких ограничениях по прогибу и оптимизации массы | Авиация, высокотехнологичный спорт, применения в области новых энергий |
| Алюминиевый сотовый заполнитель | Металлический алюминиевый сплав | Исключительная компрессионная прочность; огнестойкость; превосходная плоскостность и размерная стабильность | Несоответствие коэффициентов теплового расширения с обшивкой необходимо рассчитывать во избежание разрушения клеевого шва | Фасады зданий, чистые помещения, архитектурная облицовка |
| Арамидный сот | Арамидное волокно (тип Nomex) | Экстремальная ударная стойкость; выдающиеся огнестойкие, дымостойкие и токсикологические характеристики; сверхмалый вес | Процедуры подготовки поверхности различаются у разных поставщиков, что влияет на консистентность адгезионного филлета | Авиация, общественный транспорт, медицинские учреждения |
| Сотовые панели из углеродного волокна | Углеродное волокно (композит) | Максимальное соотношение жёсткости к весу; превосходная усталостная выносливость; отличная коррозионная стойкость | Режимы разрушения — внутриклеточное складкообразование и сморщивание обшивки — требуют тщательных экспериментальных испытаний для подтверждения | Высокотехнологичные транспортные средства, спортивный инвентарь, аэрокосмическая отрасль |
| Сотовый заполнитель из стекловолокна | Стеклопластик (GRP/FRP) | Сбалансированные прочность и стоимость; хорошая коррозионная стойкость; совместимость с GRP/FRP и CFRT-обшивками | Качество клеевого шва — скрытый определяющий фактор прочности, который часто упускают конкуренты | Морские сооружения, кузова грузовых фургонов, промышленные кожухи |
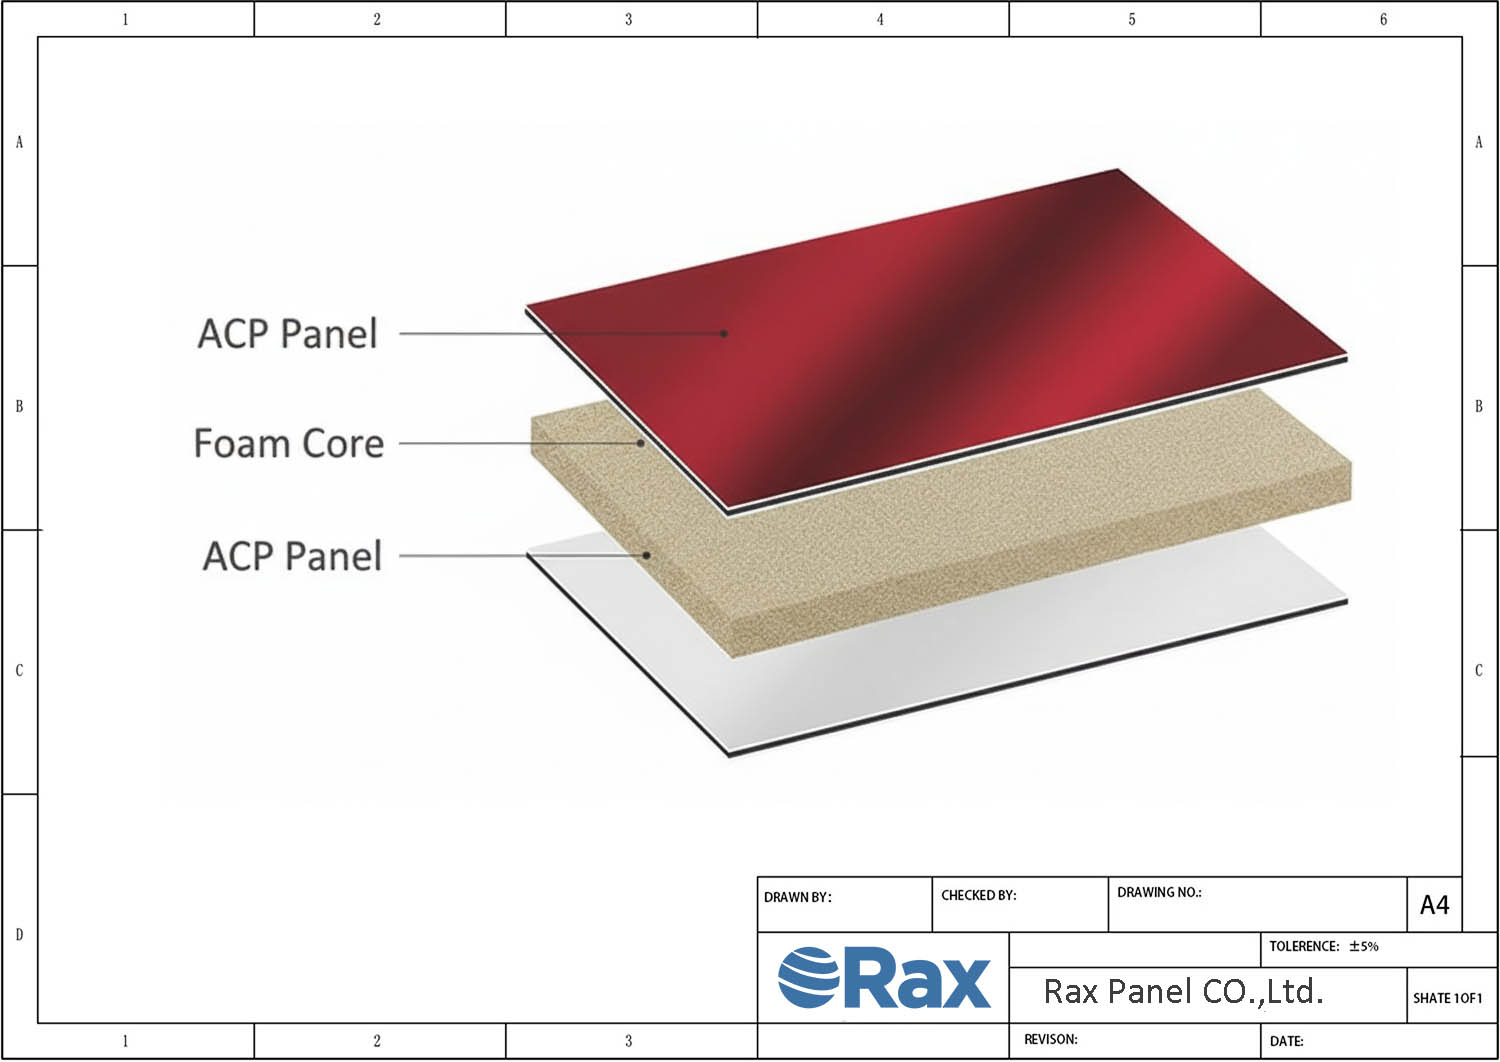
Геометрия размера ячейки и структурная производительность
Размер ячейки — единственная геометрическая переменная, наиболее поддающаяся контролю в проектировании сотовых панелей. Смещение диаметра ячейки на 1 мм может изменить прочность при сжатии на 30 % без изменения массы материала.
Преимущества малого размера ячейки
Уменьшение диаметра отдельных шестиугольных ячеек увеличивает общую площадь стенок на единицу объёма. Это напрямую повышает прочность при сжатии и улучшенная сопротивление сдвигу по всему сердечнику. Для конструктивных применений, таких как панели кузовов грузовиков, полы автодомов и морские переборки, меньшие ячейки распределяют локальные ударные нагрузки на большее число узловых соединений, предотвращая сосредоточенные точечные разрушения.
Малый размер ячеек также обеспечивает лучшую поддержку тонких облицовочных кожиц. Когда материал облицовки перекрывает меньшее расстояние между стенками ячейки, риск внутриячеечной потери устойчивости или продавливания поверхности значительно снижается. Это особенно актуально при использовании GRP или CFRT оболочек толщиной менее 1,5 мм, где крупные ячейки допускали бы видимую волнистость поверхности под нагрузкой.
- Прочность при сжатии: Прочность при сжатии пропорционально возрастает по мере уменьшения диаметра ячейки благодаря большей плотности стенок на единицу площади.
- Сопротивление сдвигу: Большее число внутренних узловых связей на квадратный сантиметр сопротивляется диагональным режимам сдвигового разрушения.
- Поддержка облицовки: Уменьшение шага ячейки снижает длину unsupported пролёта, позволяя использовать более тонкие облицовки без морщинистости.
- Площадь сцепления: Увеличивается общая площадь контактного сцепления клея между стенками сердечника и облицовочными материалами.
В наших испытаниях в Rax Panel переход от PP-сотового сердечника 12 мм к размеру ячейки 6 мм в идентичной GRP-сэндвич конфигурации повысил прочность при плоскостном сжатии примерно на 40 %, добавив лишь 8 % к общей массе панели. Этот компромисс почти всегда оправдан для несущих применений.
Компромиссы при большом размере ячейки
Крупные ячейки снижают плотность сердечника, что уменьшает как расход материала, так и массу панели. Это делает их привлекательными для неконструктивных или полуторских применений, таких как внутренние перегородки, декоративная облицовка и потолочные панели, где допуски на прогиб щедры и экономия массы оправдывает снижение прочности.
Однако компромиссы реальны и часто недооцениваются. Крупные ячейки означают меньше узловых связей на единицу площади, что концентрация сдвигового напряжения в меньшем числе клеевых соединений. При повторных нагрузках или термических циклах эти меньшие соединения несут пропорционально больше работы, ускоряя усталость. unsupported пролёт облицовки также увеличивается, повышая вероятность морщинистости облицовки или внутриячеечной потери устойчивости задолго до достижения самим сердечником предела разрушения.
- Снижение веса: Значительное снижение плотности, полезное там, где гравитационные нагрузки определяют проект.
- Снижение себестоимости: Меньше сырья на кубический метр объёма сердечника.
- Потеря прочности: Сниженные пределы прочности при сжатии и сдвиге ограничивают применение некритичными задачами.
- Совместимость с облицовкой: Требует более толстых или жёстких облицовочных материалов для компенсации более широких unsupported пролётов.
Закупочные команды должны рассматривать крупноячеечный сотовый芯 как application-specific оптимизацию, а не способ сократить издержки. Использование сердечника с 19-мм ячейкой в полу грузовика только потому, что он дешевле за квадратный метр, приведёт к гарантийным претензиям в первый год эксплуатации. Соотносите размер ячейки с реальной нагрузочной средой, а не только со строкой бюджета.
Механика стенок шестиугольной ячейки
Шестиугольная геометрия не произвольна. Это наиболее эффективная закрытоячеечная форма для распределения нагрузок в плоскости при минимальном расходе материала. Каждая стенка шестиугольной ячейки делит свои рёбра с соседними ячейками, создавая непрерывный путь передачи нагрузки, сопротивляющийся одновременно осевому сжатию и поперечному сдвигу. Никакая другая периодическая форма ячейки не достигает такого баланса жёсткости и материальной экономии.
Механика стенок ячейки работает на двух уровнях. Во-первых, толщина отдельной фольговой или полимерной стенки определяет местное сопротивление потере устойчивости. Во-вторых, узловая связь — клеевой стык, где встречаются две стенки, — определяет, сохраняет ли шестиугольник свою форму при сдвиге. Если узловые связи слабы, отдельные ячейки деформируются из шестиугольников в неправильные многоугольники, и прочность при сжатии резко падает. Вот почему качество узловой адгезии столь заметно различается у разных поставщиков, даже когда размер ячейки и толщина стенки одинаковы в datasheet.
Точность изготовления имеет значение. Отклонения геометрии ячеек, даже на 5 % искажения от истинного шестиугольника, снижают эффективные характеристики сжатия и сдвига на измеримую величину. В ходе аудитов качества мы наблюдали сердечники от вторичных поставщиков с видимой нерегулярностью ячеек, что коррелировало со снижением испытательного модуля сдвига на 15–20 % по сравнению с номинальными опубликованными значениями. Это скрытый дефект: панель выглядит нормально, весит столько же, но на объекте показывает хуже ожидаемого.
Для инженеров,_specifying сотовых панелей, практический вывод — запрашивать у производителя реальные данные о допусках геометрии ячееk, а не только номинальный размер ячейки. Соотношение диаметра ячейки к толщине стенки должно быть последовательным и проверяемым, а integrity узловых связей следует подтверждать третьесторонним сдвиговым тестированием, а не принимать на веру из product-каталога.
| Конфигурация ячеек | Варианты материалов сердечника | Структурная производительность | Оптимальное применение |
|---|---|---|---|
| Малая ячейка (3–6 мм) | PP / Стекловолокно / Арамит / Алюминий | Высокая прочность при сжатии и сдвиге; превосходное сопротивление внутриячеечной потере устойчивости | Аэрокосмос, морские корпуса, высоконагруженные панельные кузова |
| Средняя ячейка (6–12 мм) | PP / Стекловолокно / PET-пена / PVC-пена | Сбалансированное соотношение жёсткости к весу; умеренная сдвиговая ёмкость сердечника | Стены автодомов, кузова грузовиков, мобильные дома, промышленные кожухи |
| Крупная ячейка (12–19 мм) | PP / Алюминий / ПК / Термопласт | Максимальная экономия веса; низкая плотность; риск внутриячеечной потери устойчивости с тонкими оболочками | Облицовка зданий, внутренние перегородки, неконструктивные панели |
| Шестиугольный стандарт | Доступны все типы сердечников | Изотропные свойства в плоскости; равномерное распределение нагрузки; доказанное формирование адгезионного_fillet | Универсальные сэндвич-панели, полы, кровли |
| Перерасширенный (OX) | Алюминий / Арамид / Полипропилен | Повышенная прочность на сдвиг в продольном направлении; более высокая жёсткость в направлении L | Изогнутые панели, корпуса судов, конструкционные балки, стрингеры |
| Гибкий сердечник (Flexible) | Алюминий / Стекловолокно | Исключительная формообразуемость; сохранение целостности ячеек при гибке с малым радиусом | Сложные криволинейные поверхности, купола, аэродинамические обтекатели |
| Усиленный / Двойной толщины | Полипропилен / Стекловолокно / Алюминий | Двойная прочность на сдвиг и сжатие; повышенная долговечность узловых связей при термических циклах | Полы грузовиков тяжёлого класса, настилы мостов, грузовые платформы |
| Микроячейка (<3 мм) | Алюминий / Арамид / Углеродное волокно | Ультрагладкая поверхность; минимальное вдавливание обшивки; максимальная опора для лицевого слоя | Прецизионные формы, оптические поверхности, наружная облицовка высокого класса |
Толщина фольги и жёсткость стенок сердечника
Толщина фольги — единственный самый прямой регулятор для настройки прочности сердечника сотового заполнителя на сдвиг и сопротивления сжатию; часто более значимый фактор, чем размер ячейки сам по себе, для конструкционных применений.
Преимущества толстой фольги
Увеличение толщины фольги, то есть толщины стенок отдельных ячеек сотовой структуры, напрямую повышает механические характеристики сердечника практически по каждому ключевому параметру. Более толстые стенки стенок сопротивляются потере устойчивости при сжимающих нагрузках, эффективнее передают усилия сдвига между лицевыми обшивками и значительно улучшают целостность узловых связей в местах соединения стенок ячеек. В терминах B2B-закупок это означает меньшее количество отказов в эксплуатации, более высокие расчётные нагрузки на квадратный метр и большие запасы прочности при проектировании для ответственных применений, таких как переборки в морском судостроении, панели кузова грузовика и конструкционные полы.
Однако компромисс линейный: удвоение толщины фольги примерно удваивает массу сердечника. Для применений, где критичны ограничения по прогибу, таких как стеновые системы автодомов или надстроечные морские перегородки, инженеры должны сопоставлять приобретаемую жёсткость с потерями массы.
Наш опыт работы с дистрибьюторами, обслуживающими коммерческий транспорт, показывает: переход со стандартной алюминиевой фольги 0,05 мм на фольгу 0,08 мм может увеличить прочность на сжатие на 40–60%, добавив лишь незначительную массу к общей сборке сэндвич-панели, поскольку обшивки, как правило, определяют общую массу панели.
Экономия веса за счёт тонкой фольги
Более тонкие стенки фольги — правильный инженерный выбор, когда бюджеты по массе ограничены, а структурные требования умеренны. Аэрокосмические интерьеры, портативные укрытия и системы наружной обшивки, не несущей нагрузки, выигрывают от минимизации массы сердечника. Сотовый сердечник из фольги 0,03 мм может обеспечить достаточную передачу сдвига для панельных применений, где основные изгибные нагрузки несут лицевые обшивки, а сердечник выступает преимущественно как разделитель, поддерживающий геометрическое расстояние между обшивками.
Риск тонкой фольги — её уязвимость к локальным повреждениям. Сердечники с тонкими стенками более склонны к раздавливанию при транспортировке, монтаже или локальных ударных воздействиях. Они также оставляют меньший запас на производственные колебания: небольшая неоднородность толщины фольги или качества узловых связей оказывает пропорционально большее влияние на структурную производительность, когда базовая толщина стенки уже минимальна.
Наши инженеры последовательно рекомендуют покупателям B2B указывать допуски на минимальную толщину фольги в контрактной документации, особенно при закупке для транспортной отрасли, где панели подвергаются вибрационной усталости на протяжении многих лет эксплуатации.
Стандарты измерения толщины стенки
Проверка толщины фольги — задача не столь простая, как измерение листового металла. Развёрнутая геометрия сотового заполнителя и наличие клея в узлах связей делают точечные измерения ненадёжными без стандартизированных протоколов.
Отраслевая практика требует измерения толщины фольги до развёртки, используя прецизионные микрометры на исходном рулонном материале, а затем подтверждения равномерности после развёртки путём секционного отбора проб. Допустимые диапазоны допуска обычно составляют ±0,005 мм для сердечников структурного класса, хотя многие коммерческие поставщики работают с более широкими допусками, которые могут вызывать неоднородные механические характеристики в пределах одной партии.
Покупателям, оценивающим поставщиков сотовых сердечников, следует запросить следующую документацию:
- Сертификаты прокатного завода на исходную фольгу: Подтверждающие сплав базового материала, состояние поставки и номинальную толщину до гофрирования или развёртки.
- Данные выборочного контроля толщины после развёртки: Поперечные сечения, измеряемые в нескольких точках ячеек для проверки равномерности после обработки.
- Записи о проверке узловых связей: Подтверждающие однородность клеевого валика в местах пересечения стенок ячеек, что напрямую влияет на то, насколько эффективно толщина фольги трансформируется в фактическую жёсткость сердечника.
В Rax Panel мы отслеживаем согласованность толщины фольги как ключевой параметр контроля процесса при производстве PP-сотовых и стеклопластиковых сотовых сердечников. Колебания всего в 0,01 мм могут вызывать измеримые различия в прочности на сжатие перпендикулярно плоскости, поэтому наша производственная линия интегрирует проверку толщины в процессе, а не полагается исключительно на выборочный контроль после производства.
Для производителей и дистрибьюторов, закупающих композитные сэндвич-панели, требование к поставщикам, документирующим и контролирующим толщину фольги с жёсткими допусками, — один из самых эффективных способов исключить вариативность производительности от партии к партии без дорогостоящего стороннего тестирования каждой поставки.
Плотность сердечника и способность распределения нагрузки
Плотность сердечника — самый прямой индикатор несущей способности сотовой панели. Она определяет прочность на сжатие, эффективность передачи сдвига и в конечном счёте определяет, удержится сэндвич-конструкция или обрушится при эксплуатационных нагрузках.
Корреляция плотности и прочности
В сотовой сэндвич-конструкции плотность сердечника — не произвольное число. Это совокупный результат геометрии ячеек и толщины стенок, выражаемый обычно в кг/м³. Этот единый параметр предсказывает сжимаемые и сдвиговые характеристики надёжнее, чем размер ячейки или толщина фольги по отдельности.
Сердечники повышенной плотности, как правило, превышающие 60 кг/м³ для алюминиевых сотовых заполнителей или 80 кг/м³ для арамидных вариантов, обеспечивают измеримо более высокую прочность на сжатие и модуль сдвига, что делает их пригодными для сильно нагруженных конструкционных применений, таких как полы кузова грузовика или морские переборки.
Однако зависимость не вполне линейна: удвоение плотности сердечника не удваивает прочность на сдвиг. Отдача снижается по мере роста плотности, поскольку механизм разрушения смещается от потери устойчивости стенок ячеек к текучести материала. Для практических решений по B2B-закупкам это означает, что спецификация сердечника 130 кг/м³, когда достаточно 80 кг/м³, — это растрата бюджетного материала и добавление мёртвой массы.
Согласно нашим экспериментальным тестам в Rax Panel, инженеры часто завышают плотность на одну-две ступени из осторожности, что приводит к панелям на 15–25% тяжелее требуемого, с пренебрежимо малой структурной выгодой.
Сердечники низкой плотности, как правило, в диапазоне 25–50 кг/м³ для PP-сотовых или алюминиевых вариантов, служат иной цели. Они жертвуют прочностью на сжатие и сдвиговой способностью ради значительного снижения массы. Эти сердечники приемлемо работают в несущих перегородках, декоративной облицовке или панелях мебели автодомов, где основные нагрузки — собственный вес и незначительные ручные воздействия.
Ключевая инженерная дисциплина — честно классифицировать ваше применение: если конструкция несёт активные нагрузки, сопротивляется ветровому давлению или подвержена точечным ударам, сердечники низкой плотности — неверный выбор, независимо от привлекательности цены.
Сердечники с однородной или градиентной плотностью
Большинство стандартных сотовых панелей используют сердечники с равномерной плотностью: одинаковая конфигурация ячеек идёт от линии склейки верхней обшивки до нижней. Это упрощает производство и контроль качества, и для 80% коммерческих применений этого вполне достаточно. Равномерные сердечники обеспечивают предсказуемое изотропное в плоскости поведение, которое инженеры могут моделировать с помощью простой теории сэндвич-балок.
Сердечники с градиентной плотностью, где плотность переходит от высокой у обшивок к низкой у нейтральной оси (или наоборот), представляют более сложный подход. Логика обоснована: максимальное напряжение сдвига в сэндвич-панели возникает у интерфейса сердечник-обшивка, тогда как нейтральная ось несёт минимальный сдвиг.
Размещение материала повышенной плотности там, где пиковая сдвиговая нагрузка, и материала пониженной плотности там, где она снижается, позволяет целевое снижение массы без компромисса по критическим силовым путям. На нашем предприятии мы производили панели с градиентными сердечниками из PET- и XPS-пены для специализированных судовых и железнодорожных применений, где каждый килограмм на счету.
Компромисс градиентных сердечников — сложность и стоимость производства. Каждый переходный слой требует отдельной операции склейки или непрерывной заливки с точным контролем плотности. Для PP- или алюминиевых сотовых заполнителей градиентные конфигурации означают сборку блоков с разным размером ячеек или толщиной фольги в единую заготовку сердечника.
Это увеличивает трудозатраты, повышает количество линий склейки (и тем самым потенциальных поверхностей разрушения) и удлиняет сроки поставки. Если весовой бюджет проекта действительно ограничен, градиентные сердечники трудно экономически обосновать для стандартных применений в коммерческом транспорте или строительстве.
Механика передачи сдвиговой нагрузки
Главная структурная роль сердечника в сэндвич-панели — передача сдвиговых нагрузок между двумя лицевыми обшивками, удерживание их на расстоянии и заставляющее их работать как единый конструктивный элемент, а не две независимые тонкие листы. При приложении изгибающей нагрузки одна обшивка испытывает сжатие, другая — растяжение.
Сердечник сопротивляется тенденции обшивок скользить относительно друг друга — это передача сдвига. Если сердечник не обладает достаточной сдвиговой жёсткостью, обшивки деформируются независимо, и панель фактически теряет преимущество сэндвича, ведя себя как два тонких слабых листа.
Эффективность передачи сдвига зависит от трёх факторов: модуля сдвига материала сердечника, толщины сердечника и целостности клеевого соединения между сердечником и обшивкой. Толщина сердечника играет здесь непропорционально большую роль. Удвоение толщины сердечника примерно в четырёхкратно увеличивает изгибную жёсткость, удваивая при этом массу — соотношение, которое удивляет многих проектировщиков, инстинктивно фокусирующихся на толщине обшивки.
Наша инженерная команда в Rax Panel регулярно пересматривает спецификации заказчиков, где начальный проект предполагает более толстые алюминиевые обшивки для достижения целевых значений жёсткости, тогда как простое увеличение толщины PP-сотового сердечника на 10 мм обеспечило бы тот же предел прогиба при меньшей массе и материальных затратах.
Сам сдвиговой отказ сердечника проявляется в двух режимах: сдвиговое растрескивание, когда материал сердечника раскалывается по диагональной плоскости, и сдвиговая потеря устойчивости, когда стенки ячеек коллапсируют в локальной зоне до текучести материала. Пластичные материалы сердечника, такие как PP-сотовый заполнитель, склонны к растрескиванию, а не к потере устойчивости, давая некоторое визуальное предупреждение перед полным отказом.
Хрупкие сердечники, такие как алюминиевая сотовая структура, могут внезапно потерять устойчивость при минимальном предупреждении, поэтому критически важны специфические для применения запасы прочности. Для рефрижераторных кузовов грузовиков, подвергающихся повторяющимся дорожным вибрациям и точечным нагрузкам от груза, мы обычно специфицируем запасы прочности на сдвиг сердечника не менее 1,5× выше рассчитанных эксплуатационных нагрузок, чтобы учесть усталостную деградацию за весь срок службы транспортного средства.
- Диапазон плотности сердечника (алюминиевый сотовый заполнитель): 25–130 кг/м³ в зависимости от размера ячейки и толщины фольги
- Диапазон плотности сердечника (PP-сотовый заполнитель): 40–120 кг/м³ для конструкционных марок
- Распределение напряжений сдвига: Максимальное на интерфейсе сердечник-обшивка, приблизительно нулевое на нейтральной оси
- Соотношение жёсткости к массе: Удвоение толщины сердечника даёт ~4-кратную изгибную жёсткость при ~2-кратной массе
- Рекомендуемый запас прочности на сдвиг: ≥1,5× для динамически нагруженных применений (грузовики, морская техника)
Практический вывод для покупателей, оценивающих спецификации сотовых панелей: плотность говорит о том, какую нагрузку может нести сердечник, толщина сердечника — о том, насколько жёсткой будет вся панель, а целостность соединения — о том, передаётся ли эта сдвиговая нагрузка вообще.
Спецификация любого из этих параметров без учёта двух других — неполная инженерия. Когда мы рассматриваем требования проектов с дистрибьюторами и OEM-производителями, первый вопрос, который мы задаём: что управляет проектом — прогиб, сдвиговая способность или ограничения по массе? Этот ответ определяет, какая комбинация плотности и толщины обеспечит наилучшее соотношение стоимости и производительности без избыточного инженерного запаса панели.
Материал облицовочного слоя и жёсткость панели
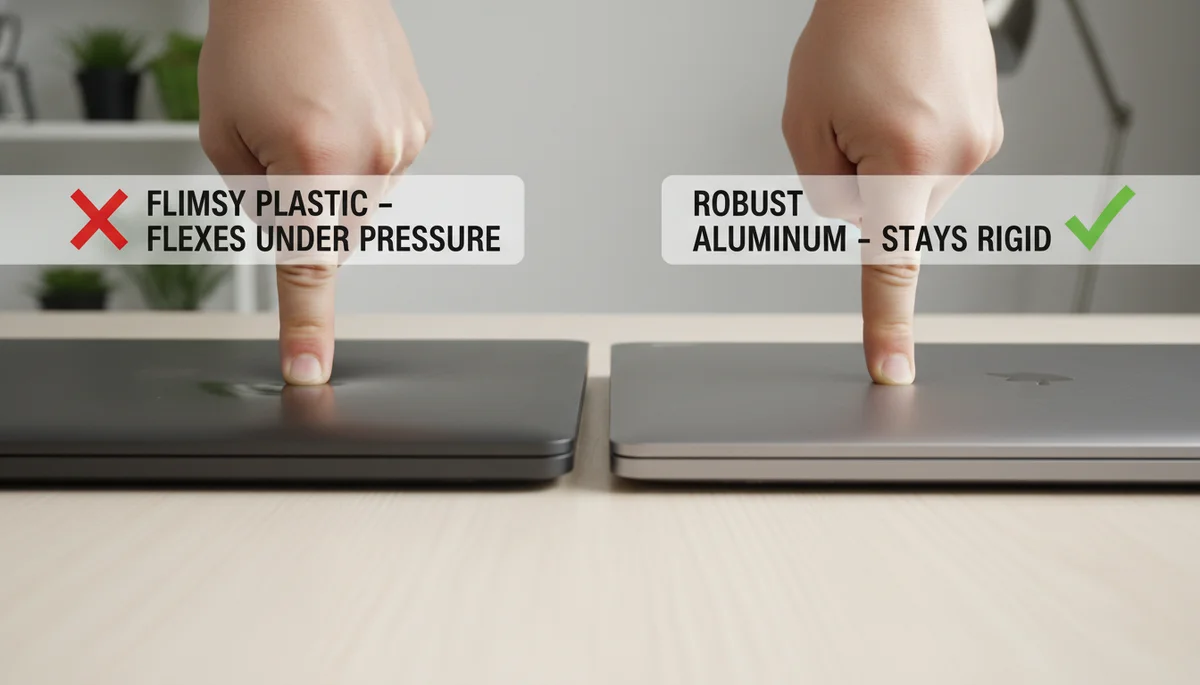
В инженерии сэндвич-панелей лицевая обшивка воспринимает подавляющую часть внутриплоскостных растягивающих и сжимающих напряжений при изгибе. Однако жёсткость определяется не столько материалом обшивки, сколько геометрическим расстоянием между двумя обшивками.
Алюминиевые, стальные и композитные облицовки
Выбор материала лицевой обшивки определяет прочностные характеристики панели на растяжение, коррозионную стойкость и массогабаритные показатели. Алюминиевые обшивки, как правило, сплава серий 3003 или 5052, имеют плотность около 2,7 г/см³ с умеренной границей текучести, что делает их выбором по умолчанию для транспорта и архитектурной облицовки, где важен вес. Стальные и нержавеющие обшивки обеспечивают значительно бо́льшую прочность на текучесть и ударную стойкость, но при примерно тройной массе на единицу площади, что существенно увеличивает общую массу панели в крупноформатных применениях.
Композитные обшивки, в частности СМП (стеклопластик) и СГТ (термопласт, армированный непрерывным волокном), занимают иную структурную нишу. Листы СМП с гелевым покрытием обеспечивают гладкую, водонепроницаемую, электрически изолирующую поверхность, которую не могут предложить ни алюминий, ни сталь без дополнительной обработки.
Обшивки СГТ, армированные непрерывным стекловолокном в термопластичной матрице, легче и тоньше традиционного СМП при сохранении более высокой ударной стойкости. Наша производственная линия регулярно конфигурирует обшивки из СМП и СГТ над PP-сотовыми и пеновыми сердечниками для автодомов и рефрижераторных кузовов, где влагонепроницаемость и плоскостность поверхности не подлежат компромиссу.
С точки зрения B2B-закупок матрица решений — это не просто «победитель сильнейший материал». Стальные обшивки могут удовлетворять статическим нагрузкам на бумаге, но порождают затраты на коррозионную защиту, проблемы совместимости крепежа и штраф за массу при доставке, которые накапливаются по всему автопарку. Алюминий обеспечивает сбалансированную базовую линию. Композитные обшивки оправдывают свою стоимость, когда химическая стойкость, теплоизоляция или диэлектрические свойства являются драйверами проектирования.
Соотношение толщины облицовки и жёсткости
Здесь многие инженеры и закупочные команды допускают дорогостоящую ошибку суждения. Инстинкт — увеличить толщину обшивки для повышения жёсткости панели. На практике изгибная жёсткость сэндвич-панели масштабируется с квадрата расстояния между центроидами двух обшивок, а не линейно с толщиной обшивки. Удвоение толщины сердечника даёт гораздо больший прирост жёсткости, чем удвоение толщины обшивки, и делает это без пропорционального роста массы.
Чтобы выразить это на практическом уровне: увеличение алюминиевой обшивки с 0,5 мм до 1,0 мм на панели толщиной 25 мм даёт умеренный прирост жёсткости. Но увеличение сердечника с 25 мм до 50 мм при той же обшивке 0,5 мм может увеличить изгибную жёсткость в три и более раз, в зависимости от модуля сдвига материала сердечника.
Это заблуждение о толщине сердечника, которое ведёт к избыточно спроектированным, тяжёлым панелям: покупатели специфицируют обшивки большой толщины, тогда как более толстый, но лёгкий сердечник решил бы задачу по прогибу при меньших материальных затратах.
Толщина обшивки всё же важна для определённых режимов отказа. Тонкие обшивки уязвимы к ворсингованию (локальный режим потери устойчивости, при котором обшивка локально выгибается, оставаясь приклеенной к сердечнику) и внутриячеечной потере устойчивости, когда обшивка вдавливается в ячейки сотовой структуры при сжатии.
Эти режимы отказа определяются толщиной обшивки, размером ячейки сердечника и качеством клеевого соединения на границе обшивка-сердечник. В наших экспериментальных тестах мы наблюдали, что алюминиевые обшивки толщиной менее 0,6 мм на сотовых сердечниках с диаметром ячейки более 12,7 мм начинают проявлять внутриячеечную потерю устойчивости при относительно небольших сжимающих нагрузках, значительно ниже теоретической границы текучести обшивки.
Сопротивление изгибу сендвич-панели
Сопротивление изгибу в сэндвич-панели — свойство системного уровня. Верхняя обшивка сопротивляется сжимающим напряжениям, нижняя — растягивающим, а сердечник передаёт сдвиг между ними, сохраняя геометрическое расстояние. Любой из этих трёх элементов, становясь слабым звеном, определяет фактическую изгибную способность панели.
В нашей лаборатории, когда мы оцениваем конфигурации панелей для кузовов грузовиков и конструкционных полов, мы последовательно анализируем три конкурирующих режима отказа: отказ лицевой обшивки от напряжений (обшивка течёт или раскалывается), сдвиговой отказ сердечника (сердечник трескается или расслаивается при поперечном сдвиге) и превышение панелью допускаемого предела прогиба.
Для пролётов, типичных для транспортных применений, где отношение пролёта панели к её толщине составляет от 30:1 до 60:1, прогиб почти всегда управляет проектированием, а не прочность материала. Это означает, что уравнение жёсткости (управляемое толщиной сердечника и расстоянием между обшивками) критичнее, чем уравнение прочности (управляемое растягивающей или сжимающей способностью обшивки).
Это различие имеет прямые последствия для закупок. Покупатель, специфицирующий 40-мм панель с 1,0-мм стальными обшивками для боковины грузовика, может платить за растягивающую способность, которой он никогда не воспользуется, тогда как фактический прогиб под ветровой нагрузкой или давлением груза был бы не менее хорошо обеспечен 50-мм панелью с 0,6-мм алюминиевыми обшивками при значительно меньшей массе и стоимости.
Понимание того, какой режим отказа управляет вашим конкретным применением, — это разница между оптимизированной панелью и дорогостоящим избыточным конструктивом.
- Внутренние перегородки и мебельные панели: 10–20 мм общей толщины с обшивками 0,4–0,6 мм, где ограничения по прогибу умеренны, а экономия массы приоритетна.
- Боковины и крыши транспорта: 20–40 мм с обшивками 0,6–1,0 мм, балансируя аэродинамические и грузовые нагрузки против весовых бюджетов транспортного средства.
- Конструкционные полы и тяжёлонагруженные платформы: 40–80 мм с обшивками 1,0 мм и толще, где сосредоточенные точечные нагрузки и ударная стойкость управляют проектированием.
Один фактор, о котором конкуренты редко говорят, но который существенно влияет на реальные изгибные характеристики — это согласованность клеевого шва между обшивкой и сердечником. Даже при оптимальной толщине обшивки и геометрии сердечника неравномерный клеевой шов, вызванный неравномерным нанесением клея, загрязнением или недостаточным давлением пресса, создаёт локальные зоны, где передача сдвига выходит из строя досрочно.
Наша инженерная команда рассматривает клеевой шов как четвёртый структурный элемент сэндвича, а не просто процесс соединения. При нашей квалификации полиуретановых и эпоксидных клеевых систем для обшивок СГТ и СМП над PP-сотовыми сердечниками мы проверяем прочность на отрыв перпендикулярно плоскости в нескольких точках по ширине панели, чтобы подтвердить, что целостность шва однородна, а не только в среднем.
| Материал лицевой обшивки | Профиль жёсткости | Ключевое преимущество |
|---|---|---|
| СМП/СПО (Гелевое покрытие) | Высокая гибочная жёсткость; отличная адгезия сердечник-обшивка через клеевой шов | Водонепроницаемая, ровная, гладкая поверхность; устойчивость к средовым деградациям |
| CFRT (термопласт) | Превосходное соотношение прочности к массе; повышенная ударная стойкость при меньших толщинах | Лёгче и тоньше традиционного СМП; идеален для Weight-critical конструкций |
| Алюминий | Высокая изгибная жёсткость при минимальном прогибе; отличная распределённость нагрузок по сердечнику | Коррозионная стойкость; оптимален для морской техники, кузовов грузовиков и наружной облицовки |
| Сталь / Нержавеющая сталь | Максимальная несущая способность лицевой обшивки; сопротивление ворсингованию и внутриячеечной потере устойчивости | Тяжёлая конструкционная прочность и гигиеническое соответствие для промышленного и медицинского |
| Алюминиевый композит (ACP) | Сбалансированное соотношение жёсткости и массы; стабильность при термических циклах | Экономически эффективный; широко используется в фасадах зданий и мобильных домах |
| Фанера | Умеренная жёсткость; прочная механическая связь с пенопластовыми и сотовыми сердечниками | Ударопрочный; предпочтителен для полов автодомов, мебели и грузовых применений |
| Алюцинк (сталевый сплав) | Высокая передача сдвиговых нагрузок на сердечник; отличная размерная стабильность | Превосходная коррозионная и атмосферостойкость для наружной стеновой облицовки |
| Углеродное волокно (CFRP) | Исключительная изгибная жёсткость; наивысший удельный модуль среди всех вариантов облицовки | Ультралёгкий для авиации, спорта и высоконагруженных применений |
| ПЭНД (термопласт) | Гибкий, но прочный; хорошее сцепление с сердечником в сэндвич-конструкциях | Химическая стойкость; подходит для сельскохозяйственной и промышленной техники |
Качество клеевого соединения между сердечником и облицовкой
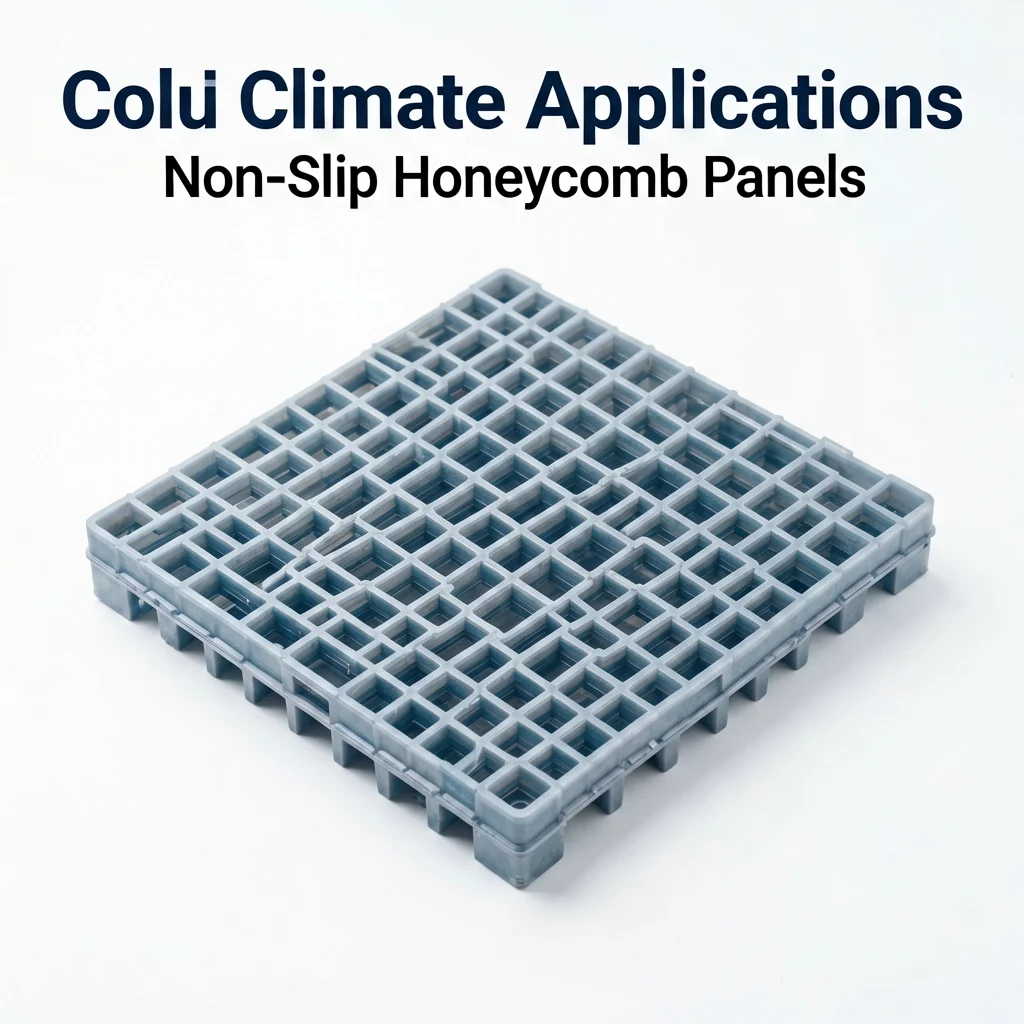
Клеевое соединение — это самый критичный и чаще всего недооцениваемый фактор структурной целостности сотовой сэндвич-панели. Панель с аэрокосмическим сердечником всё равно может катастрофически расслоиться, если клеевой шов будет повреждён.
Критерии выбора клея
Выбор правильной клеевой системы — это не стандартная закупочная сделка. Клей должен быть химически совместим как с материалом сердечника, так и с облицовкой, сохраняя характеристики во всём рабочем температурном диапазоне панели. Полиуретановый клей, отлично связывающийся с XPS-пеной, может демонстрировать низкую отрывную прочность при работе с алюминиевыми облицовками в условиях термических циклов, характерных для климата Ближнего Востока или Центральной Азии.
Для B2B-покупателей, оценивающих поставщиков, ключевое различие заключается в том, выбирает ли производитель клеевые системы исходя из оптимизации стоимости или исходя из соответствия механических и эксплуатационных характеристик. Эпоксидные плёночные клеи, как правило, обеспечивают превосходную сдвиговую прочность и стойкость к воздействию окружающей среды для ответственных применений, таких как панели корпусов судов или рефрижераторных фургонов, где постоянную угрозу представляют экстремальные температуры и воздействие влаги.
Полиуретановые клеи обеспечивают отличную гибкость и ударопоглощение, что делает их хорошо подходящими для стеновых панелей автодомов и мобильных домов, где значительны разницы термических расширений между облицовкой и сердечником.
- Температура стеклования (Tg): Tg клея должна превышать максимальную рабочую температуру панели. Клей с Tg 70°C критически размягчится, если панель кузова грузовика находится под прямым солнечным нагревом в условиях пустыни.
- Вязкость и способность заполнять зазоры: Сотовые сердечники создают неровную поверхность склеивания. Клей должен достаточно текучим для формирования механических Fillet у стенок ячеек, не стекая при этом избыточно в открытые ячейки.
- Стойкость к ползучести: Для панелей, работающих под длительными статическими нагрузками, например полов в коммерческом транспорте, клей должен противостоять долгосрочной ползучести, постепенно снижающей прочность соединения.
На нашем производстве мы придерживаемся строгих протоколов совместимости клей-субстрат, подтверждённых экспериментальными испытаниями. Когда дистрибьютор заказывает PP-сотовые панели с GRP-облицовкой для проекта кузова грузовика, мы не полагаемся на типовые рекомендации по клею.
Наши инженеры проводят испытания клеевого шва на сдвиг и отрыв при конкретной плотности сердечника и обработке поверхности облицовки, чтобы подтвердить адгезионные характеристики перед началом производства. Этот шаг многие мелкие производители полностью игнорируют, и именно поэтому визуально идентичные панели от разных поставщиков имеют радикально разный срок службы в эксплуатации.
Влияние однородности клеевого шва
consistency клеевого шва относится к однородности толщины и покрытия клея по всему интерфейсу «сердечник–облицовка». Это, пожалуй, самый сложный контролируемый параметр качества при непрерывном производстве сэндвич-панелей, и именно здесь наиболее заметны различия в производственных возможностях между поставщиками. Непоследовательный клеевой шов создаёт локальные слабые зоны, где сосредотачиваются напряжения отрыва при изгибе, что приводит к преждевременному расслоению, начинающемуся изнутри структуры панели.
Вакуумирование, которое мы применяем для панелей с GRP, алюминиевыми и готовыми облицовками, помогает обеспечить равномерное распределение давления по поверхности склеивания. В процессе точно дозированного нанесения клея на поверхность облицовки насечки на сердечнике позволяют вытеснить захваченный воздух под ламинатом.
Без надлежащего удаления воздуха в клеевом шве образуются пустоты: карманы, где клей не контактирует с сердечником. Эти пустоты невидимы в готовых панелях, но служат точками зарождения трещин при циклических нагрузках.
Практическое последствие для оптовиков и дистрибьюторов — гарантия риска. Панель с покрытием клеем 85% может пройти первичный визуальный контроль и базовые испытания на нагрузку. Однако спустя два года термических циклов в реальных условиях эксплуатации, где зимние заморозки и летняя жара вызывают разное расширение сердечника и облицовки, эта 15% несклеенная площадь увеличивается.
Расслоение распространяется от краёв пустот, жёсткость постепенно деградирует, и покупатель оформляет претензию по отказу. Наша производственная линия, дневная выработка которой превышает 1 700 м², управляется автоматизированными системами дозирования клея, поддерживающими толщину клеевого шва в строгих допусках, именно для исключения этой批次-to-batch изменчивости, портящей репутацию дистрибьютора.
Режимы разрушения клеевого соединения при растяжении по толщине
Понимание режимов разрушения при плоскостном растяжении необходимо любому инженеру, специфицирующему сотовые панели для конструкций. Когда панель испытывает внеплоскостные растягивающие усилия — будь то напряжения отрыва на кромках панели, ударные нагрузки или перепады давления — клеевой интерфейс является первым рубежом защиты. Разрушение может происходить в нескольких различных режимах, и определение dominant режима говорит вам, где именно находится структурная слабость.
- Когезионное разрушение: Сам клей разрывается внутри. Это указывает на то, что сцепление как с сердечником, так и с облицовкой прочнее внутренней прочности клея. Обычно считается приемлемым режимом разрушения, хотя сигнализирует о том, что клей является limiting компонентом.
- Адгезионное разрушение (интерфейс субстрата): Соединение чисто отделяется либо от поверхности сердечника, либо от поверхности облицовки. Это критический красный флаг, указывающий на недостаточную подготовку поверхности, химическую несовместимость или загрязнение при производстве.
- Разрушение сердечника: Материал сотового сердечника разрушается, тогда как клеевой шов остаётся целым. Это идеальный режим разрушения, поскольку он доказывает, что клеевая система работает на полную мощность, а сердечник является governing structural element.
Режим разрушения, который демонстрирует панель при испытаниях на плоскостное растяжение, раскрывает всё о качестве производства. Панель, разрушающаяся адгезивно на интерфейсе с облицовкой, имеет проблему подготовки поверхности — вероятно, недостаточное обезжиривание, отсутствие праймера или истёкший срок годности клея. Панель, разрушающаяся адгезивно на интерфейсе с сердечником, часто указывает на загрязнение поверхности сердечника пылью или остатками разделительного агента перед склеиванием. Это сбои process control, а не ограничения материала.
Наша инженерная команда проводит испытания на плоскостное растяжение не только для подтверждения соответствия панелей минимальным порогам прочности, но и специально для верификации того, что разрушение происходит как core tear, а не adhesive failure.
Когда мы поставляем панели для морских применений со стеклопластиковыми сотовыми сердечниками и стеклопластиковой обшивкой, адгезионный наплыв, формируемый на каждой стенке ячейки, должен связываться настолько тщательно, чтобы сердечник разрушался до того, как наплыв отслоится. Всё, что ниже, означает, что долгосрочная долговечность панели под воздействием ударов волн и воздействия влаги непредсказуема — риск, который не должен принимать ни один производитель судов или дистрибьютор.
Для специалистов по закупкам, сравнивающих поставщиков, самым показательным вопросом является не «Каково ваше значение прочности при плоскостном растяжении?», а «Каков ваш dominant режим разрушения при испытаниях на плоскостное растяжение, и можете ли вы предоставить отчёты об испытаниях с фотографиями поверхностей разрушения?» Поставщик, способный consistently демонстрировать core tear failure при различных материалах сердечника — от PP-сот до PET-пены и алюминиевых сот, — mastering surface preparation and adhesive application processes that separate reliable panels from liability risks.
Факторы окружающей среды, снижающие прочность панели
Термическое циклирование, проникновение влаги и УФ-воздействие — три основных механизма окружающей среды, которые незаметно разрушают прочность сотовых панелей с течением времени, часто без каких-либо видимых поверхностных признаков до тех пор, пока не произойдет катастрофический отказ соединения.
Усталость от термических циклов
Сотовые сэндвич-панели в реальной эксплуатации редко работают при одной стабильной температуре. Ежедневные и сезонные перепады температур заставляют сердечник и облицовку проходить через repeated expansion and contraction cycles. Поскольку алюминиевые облицовки, PP-сотовые сердечники, GRP-облицовки и пенопластовые сердечники, такие как PET или PVC, имеют разные коэффициенты термического расширения, даже хорошо склеенная панель испытывает micro-stress на клеевом интерфейсе с каждым циклом. За тысячи циклов эти напряжения накапливаются в fatigue micro-cracking внутри клеевого шва.
Severity сильно зависит от климатической зоны и конкретной material combination. Панель кузова грузовика, работающего на маршрутах через Центральную Азию, может испытывать ежедневные перепады от −20°C до +50°C, cycling the adhesive fillet between core walls and skins through extreme strain.
При собственном производственном тестировании на Rax Panel мы наблюдали, что панели с несоответствующими комбинациями обшивки-сердечника, например алюминиевая обшивка поверх PP-соте без правильной адгезивной композиции с терморазрывом, могут терять до 15–20% плоскостной прочности сцепления после моделирования термических циклов, эквивалентного 5 годам эксплуатации.
Практическое последствие заключается в том, что панели, прошедшие начальную проверку качества с высокими значениями сцепления, могут прогрессивно ухудшаться. Узловые связи внутри самого сотового сердечника также уязвимы, особенно в алюминиевом сотовом сердечнике, где клей, соединяющий стенки ячеек, может становиться хрупким под длительным термическим напряжением. Это одна из причин, по которым аэрокосмические спецификации для сотовых сердечников требуют термоциклирования в условиях предварительной подготовки перед механическими испытаниями, моделируя реальную стареющую среду, а не полагаясь только на данные испытаний при комнатной температуре.
Проникновение влаги и коррозия
Влажность, бесспорно, является наиболее разрушительным фактором окружающей среды для долговечности сэндвич-панелей. Пар воды проникает через незагерметизированные кромки панелей, микротрещины в облицовке или через пористые сердечные материалы. попав внутрь конструкции панели, он одновременно атакует систему с разных сторон.
В сердечниках из алюминиевых сотов влага запускает гальваническую коррозию на стенках ячеек, постепенно истончая фольгу и снижая прочность при сжатии и сдвиге. В панелях с металлической обшивкой, склеенной с металлическим сердечником, адгезионный шов сам поглощает влагу, что приводит к гидролизу полимерного клея и снижению прочности сцепления.
Материалы пенопластовых сердечников ведут себя иначе, но не устойчивы. Открытоячеистые или полузакрытые пены, такие как некоторые марки PU, могут поглощать и удерживать воду, увеличивая вес и снижая сдвиговый модуль сердечника. Варианты с закрытыми ячейками, такие как XPS, PET и PVC пены, гораздо эффективнее сопротивляются поглощению воды, поэтому они являются стандартным выбором для морских судов и рефрижераторных фургонов, где воздействие влажности непрерывно.
Критическая уязвимость панелей с пенопластовым сердечником заключается не в самом пенопласте, а в клеевом соединении между облицовкой и сердечником: влага, скапливающаяся на этой границе, вызывает прогрессирующую делиaminaцию, которую практически невозможно обнаружить снаружи.
Метод герметизации кромок поэтому является ключевым отличием между поставщиками. Панели, предназначенные для использования в морских условиях или для наружной облицовки стен, требуют полной герметизации периметра совместимыми влагостойкими составами. Наш опыт поставок решений для судов и мобильных домов более чем в 50 странах показывает, что качество кромочного герметиза, а не только выбор сердечного материала, является самым надежным предиктором долгосрочной влагостойкости в реальных условиях эксплуатации.
Воздействие УФ-излучения и химикатов
Ультрафиолетовое излучение преимущественно атакует материалы внешней обшивки, а не сердечник, поскольку сердечник защищен внутри структуры панели. Стеклопластиковые и FRP обшивки без адекватной UV-стабильной гелькоут защиты подвергаются деградации поверхностной смолы: мучнистость, микротрещины и оголение волокон. Это компрометирует как механическую целостность обшивки, так и ее роль как влагобарьера. После деградации поверхности обшивки проникновение воды резко ускоряется, усугубляя проблему проникновения влаги, описанную выше.
Именно поэтому качество гелькоута на FRP листах важно не только для эстетики. Правильно сформулированный UV-стойкий гелькоут служит первой линией экологической защиты панели, сохраняя как плоскостность поверхности, так и водонепроницаемость на протяжении многих лет солнечного воздействия. Термопластичные варианты обшивки, такие как CFRT листы, обладают изначально лучшей UV-стабильностью, чем традиционные термореактивные FRP, но им требуются собственные пакеты UV-стабилизаторов для предотвращения поверхностного охрупчивания.
Воздействие химических веществ создает отдельный путь деградации. Панели, используемые в кузовах рефрижераторных фур, сталкиваются с хладагентными маслами, чистящими растворителями и органическими кислотами от транспортируемых грузов. Панели промышленного оборудования могут подвергаться воздействию гидравлических жидкостей, топлив или технологических химикатов. Каждая химическая среда требует конкретного выбора клея и материалов облицовки.
Стеклопластиковая (GRP) облицовка со стандартной полиэфирной смолой может достаточно хорошо себя показывать в общем строительстве, но suffers from resin plasticization and loss of stiffness when exposed to certain solvents. Винилэфирные или эпоксидные системы облицовки обеспечивают превосходную химическую стойкость при более высокой стоимости материала, но эти инвестиции оправданы, когда учитываются стоимость замены панели и простои в рамках tổng thể цикла жизни.
Для B2B-покупателей, оценивающих поставщиков сотовых панелей, ключевой вопрос не в том, происходит ли экологическая деградация, что происходит универсально, а в том, характеризовал ли поставщик эти режимы отказа через ускоренные испытания на старение и может ли он предоставить данные о деградации, специфичные для материала, а не общие заверения.
Панели от разных производителей могут выглядеть идентично на бумаге, но демонстрировать совершенно разные траектории старения из-за рецептуры клея, протоколов подготовки поверхности и качества производства. Эта изменчивость — основная причина, по которой опытные закупочные команды настаивают на第三方认证 и результатах ускоренных испытаний перед квалификацией нового поставщика композитных панелей.
Методы испытаний для подтверждения прочности сотовой конструкции
Проверка прочности сотовых панелей опирается на три столпа механических испытаний: сжатие по нормали к плоскости, сдвиг сердечника и изгиб. Без данных ASTM C365 или ISO 14125 структурная целостность остается лишь предположением.
Методы испытания на плоскостное сжатие
Испытания на плоскостное сжатие являются обязательными для определения абсолютного предела несущей способности сотового сердечника. Испытание применяет силу продавливания перпендикулярно лицевым поверхностям панели до тех пор, пока стенки ячеек не потеряют устойчивость и не сплющатся. Это изолирует чистую прочность сердечника на сжатие, независимо от структурного вклада от внешних обшивок.
В нашей испытательной лаборатории мы строго следуем стандартной процедуре ASTM C365. Мы часто видим, что покупатели принимают базовые спецификации плотности от поставщиков, не требуя фактических данных о пределе текучести при сжатии. Если узловые связи внутри сотового сердечника слабые, сердечник откажет задолго до достижения своего теоретического максимального уровня нагрузки. ASTM C365 требует точной подготовки образцов, чтобы обеспечить идеальную параллельность лицевых поверхностей, предотвращая преждевременное разрушение кромок и гарантируя, что данные отражают истинную способность материала.
Полученная в результате испытания диаграмма «напряжение–деформация» точно показывает, где сердечник переходит от упругой деформации к пластической. Эта точка текучести является критическим порогом для конструктивного проектирования, определяющим максимальную нагрузку, которую может выдержать половая или стеновая панель до необратимой потери несущей способности.
Протоколы испытаний на изгиб и сдвиг
Хотя испытания на сжатие оценивают сердечник изолированно, изгибные и сдвиговые испытания оценивают всю сэндвич-структуру как единую систему. Испытания на трехточечный и четырехточечный изгиб моделируют реальные динамические нагрузки, измеряя, насколько эффективно облицовочные листы передают касательные напряжения в сердечник. Испытание на четырехточечный изгиб особенно жестокое и крайне информативное, потому что оно создает зону чистого сдвига между головками нагружения, выявляя слабые клеевые соединения и вызывая разрушение сердечника при сдвиге.
- ASTM C393: Стандартный метод испытания свойств сердечника при сдвиге сэндвич-конструкций методом изгиба балки.
- ASTM C273: Стандартный метод испытания свойств сдвига материалов сердечника сэндвича.
- ASTM D7249: Стандартный метод испытания свойств облицовки сэндвич-конструкций методом изгиба длинной балки.
Мы регулярно проводим сдвиговые испытания ASTM C273 на наших PP и стеклопластиковых сотовых сердечниках, чтобы установить базовый уровень для наших инженеров. Когда панель отказывает при изгибе, это редко разрыв обшивки; это почти всегда разрыв сердечника при сдвиге или расслоение обшивки от сердечника. Подтверждение сдвигового модуля через эти протоколы — единственный надежный способ предотвратить катастрофический отказ соединения в условиях высокой вибрации, таких как кузова грузовиков или морские суда.
Требования сертификации ISO и ASTM
Требования к сертификации диктуют, именно как должны генерироваться, отбираться образцы иreported тестовые данные. Стандарты ISO и ASTM существуют для обеспечения того, чтобы механическое испытание, проведенное на китайском производственном предприятии, было напрямую сопоставимо с испытанием, проведенным в европейской инженерной лаборатории. Эта стандартизация является фундаментом доверия в глобальных B2B цепочках поставок.
Для композитных панелей ISO 14125 диктует параметры испытаний на изгиб, близко имитируя строгость методов ASTM. Покупатели должны требовать сертификаты анализа, основанные на этих точных методологиях, а не принимать универсальные спецификации производителей, в которых отсутствуют скорость испытания, размер образца и параметры кондиционирования.
Независимо от того, проверяется ли стеклопластиковая сотовая панель с PP-сердечником, арамидная сотовая конструкция или панель со стекловолокнистым сердечником пены, использующая PET-сердечник,第三方 валидация обязательна. Качество поставщиков сильно варьируется по отрасли. Мы настоятельно рекомендуем нашим партнерам проверятьactual отчеты об испытаниях, чтобы убедиться, что конкретная толщина сердечника, клей и материалы облицовки, использованные в испытательных образцах, точно соответствуют производственным партиям, которые отгружаются.
Заключение
Реальное отличие между панелью, которая служит 20 лет, и панелью, которая выходит из строя на третий год, сводится к consistency клеевого шва и environmental testing, а не просто к плотности сердечника или толщине облицовки.
Мы видим, как дистрибьюторы теряют маржу на гарантийных претензиях, потому что выбирают панели только по первоначальной прочности при сжатии, игнорируя данные по усталости при термическом циклировании и проникновении влаги. Это дорогостоящая ошибка. Подбирайте материал сердечника в соответствии с реальными условиями эксплуатации: PP-сота для химического воздействия и высокой влажности, алюминий — для несущих конструкций с требованием огнестойкости, арамид — там, где ключевым требованием является ударопрочность.
Наша инженерная команда в Rax Panel проверяет каждую конфигурацию согласно протоколам испытаний ASTM и ISO перед ее выездом с нашего предприятия, которое производит более 1700 квадратных метров ежедневно более чем в 50 странах экспорта. Отправьте нам спецификации вашего проекта: требования к нагрузке, рабочий температурный диапазон и допустимые прогибы. Мы подберем точную комбинацию сердечник-облицовка-клей, необходимую для вашего применения, и в течение 24 часов предоставим техническое заключение о возможности реализации. Без догадок. Без обязательств.
Часто задаваемые вопросы
Увеличение толщины панели значительно увеличивает вес?
Увеличение толщины сотовой панели добавляет минимальный вес по сравнению с массивными материалами, при этом значительно повышая изгибную жёсткость. Это позволяет инженерам достигать более высокой несущей способности, не нарушая строгих ограничений по весу. [[G1]] leverages this principle to design highly efficient lightweight solutions for demanding transportation and architectural applications. [[T1]].
Можно ли настроить размеры сотовых панелей?
Да, предоставляются полностью индивидуальные решения сотовых панелей, адаптированные под точные требования проекта. Наша инженерная команда работает напрямую с клиентами, подбирая оптимальные материалы сердечника, лицевые облицовки и габариты для конкретных условий несущей способности. Мы гарантируем, что каждая панель соответствует строгим конструктивным стандартам благодаря тщательным испытаниям.
Какова ваша дневная производственная мощность?
располааем передовым производственным комплексом, оснащённым современными линиями выпуска композитных панелей, способными производить более 1 700 квадратных метров в сутки. За более чем 15 лет отраслевого опыта мы создали надёжную инфраструктуру, позволяющую выполнять как крупносерийные заказы, так и узкоспециализированные индивидуальные партии. Это гарантирует стабильные сроки поставок и неизменно высокое качество для наших партнёров по всему миру.
Вы осуществляете международную доставку?
обслуживает клиентов по всему миру более чем в 50 странах, предлагая комплексную поддержку в сфере международных логистических услуг. Наша профессиональная команда активно занимается устранением транспортных рисков и обеспечивает безопасную доставку с использованием деревянных ящиков экспортного класса, не требующих фумигации. Мы берём на себя оформление всей необходимой экспортной документации для упрощения таможенного оформления для наших зарубежных покупателей.
Каков ваш минимальный объем заказа?
Являясь прямым производителем, предлагаем максимально гибкие минимальные объёмы заказов, адаптированные под конкретное решение из композитных панелей. Стандартная продукция, как правило, имеет более низкий минимальный объём заказа, тогда как высокоспециализированные индивидуальные партии могут требовать установленного базового объёма производства. Мы тесно сотрудничаем с дистрибьюторами и производителями для выработки коммерческих условий, соответствующих масштабам их проектов.