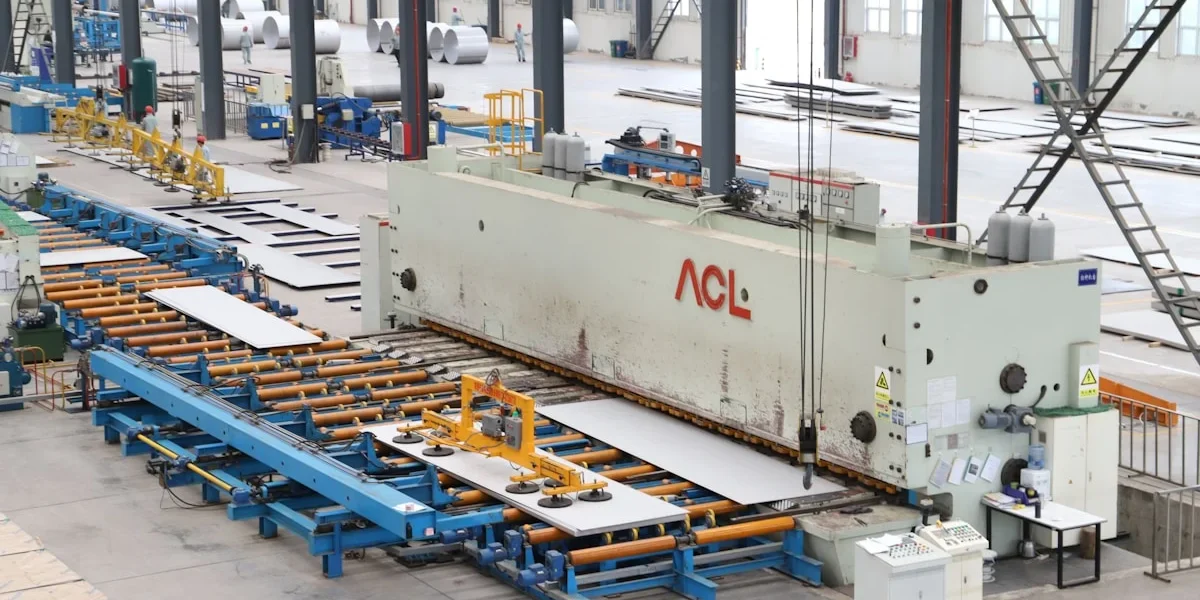
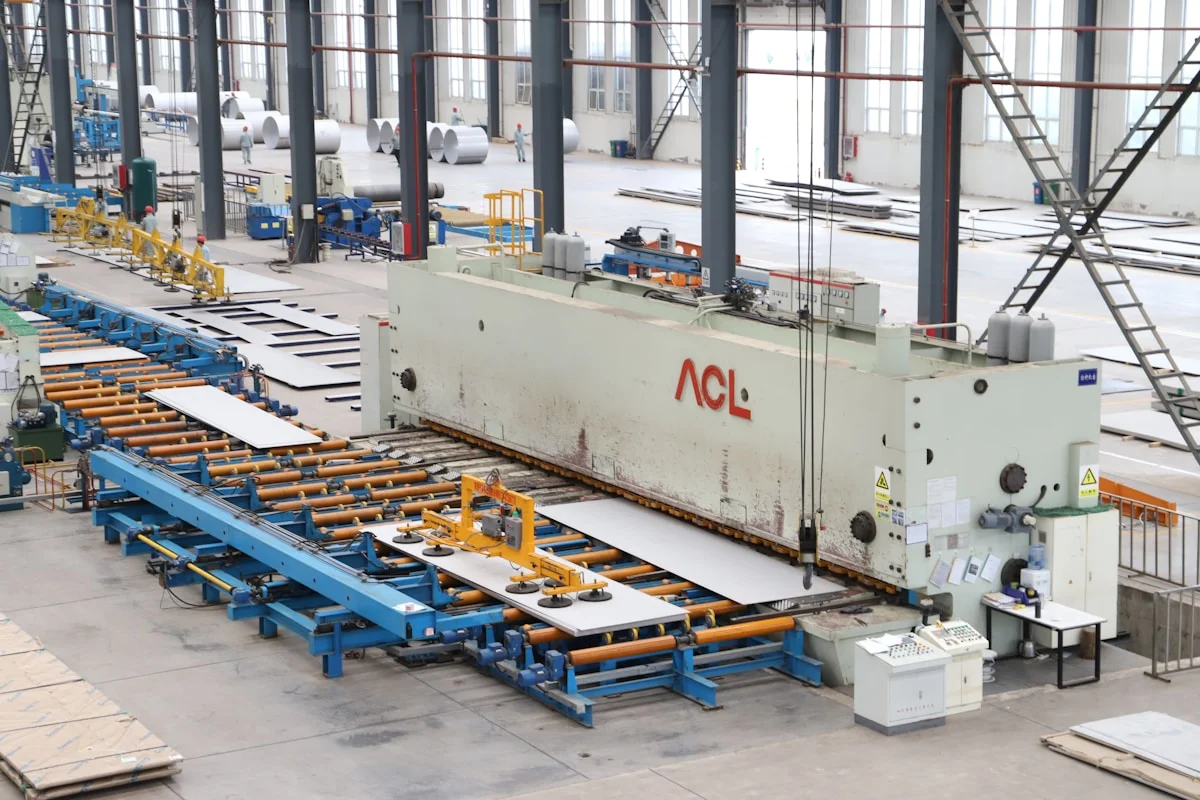
Большинство людей, покупающих алюминиевые композитные панели (АТП), никогда не видят, как их производят. Жаль, потому что производственная линия объясняет почти всё о продукте: почему панели от двух поставщиков одинаковой толщины могут вести себя по-разному, почему качество сердечника различается и почему кажущиеся произвольными ценовые различия обычно таковыми не являются. В этом руководстве мы пошагово, простым языком, расскажем, как производятся АТП-панели.
Базовая «сэндвич-структура»: две облицовки и сердечник
Панель АТП — это трёхслойный ламинат. Две тонкие алюминиевые заготовки образуют верхнюю и нижнюю облицовки, а между ними находится термопластичный или минерализованный сердечник. Алюминий обеспечивает стойкость к погодным воздействиям, пластичность и жёсткость; сердечник — толщину, жёсткость и (в зависимости от его химического состава) поведение при пожаре. Стандартная толщина панелей составляет от 3 до 6 мм, толщина облицовки обычно от 0,1 до 0,5 мм с каждой стороны.
Внешняя облицовка покрыта заводской краской — для наружного применения обычно на основе ПВДФ, тогда как внутренняя сторона имеет более дешёвое защитное или грунтовочное покрытие.
Этап 1: подготовка рулона и нанесение покрытия
Производство начинается с алюминиевых рулонов, а не плоских листов. Рулоны разматываются, подвергаются химической попередтобработке для обеспечения адгезии с краской, а затем проходят непрерывную линию рулонного окраски. Покрытие отверждается в печи, что и обеспечивает стабильность заводских покрытий по сравнению с последующей покраской готовой панели.
Именно здесь определяются цвет и качество отделки. Хорошо контролируемая линия нанесения покрытия даёт равномерную толщину плёнки и стабильный блеск по всему рулону; плохо контролируемая — вызывает едва заметную разницу оттенков, которая становится очевидной, когда панели монтируются рядом на фасаде.
Этап 2: экструзия сердечника или поставка листового материала
Тем временем подготавливается материал сердечника. Полиэтиленовые сердечники экструдированием формируются в листы требуемой толщины. Огнестойкие сердечники содержат минеральные наполнители, изменяющие поведение полимера при пожаре — качество смешивания здесь критично, поскольку неравномерное распределение минерала создаёт слабые места в огнестойкости, даже если спецификация панели выглядит корректной.
Это одно из неочевидных отличий между поставщиками. Производитель, который самостоятельно формулирует состав и тестирует свой сердечник, контролирует результат; тот, кто покупает готовый сердечниковый лист по цене, — нет.
Этап 3: непрерывное ламинирование
Сэндвич склеивается на непрерывной ламинирующей линии. Покрытый алюминий, клеевая плёнка, сердечник, клеевая плёнка и задний алюминий проходят через нагретые валки под давлением, соединяясь слой за слоем за один проход. Скорость линии, температура и давление валков — три переменные, определяющие прочность сцепления.
Недоотверждение клея — классическая производственная ошибка: панель выглядит идеально и проходит поверхностную проверку, но расслаивается спустя месяцы после термических циклов. Поэтому при оценке поставщика покупателю следует запрашивать отчёт об испытании на отслоение: такой отчёт о готовых панелях расскажет гораздо больше, чем фотография завода.
Этап 4: охлаждение, резка и нанесение защитной плёнки
Склеенный ламинат проходит через секцию охлаждения, чтобы клей полностью затвердел до механической нагрузки, затем режется на листы стандартных размеров — обычно от 1220×2440 мм до 1570×3200 мм и длиннее для фасадных проектов. На лицевую поверхность наносится защитная плёнка, панели складываются и упаковываются для отправки.
Что это значит при покупке
Понимание производственной линии меняет ваши вопросы. Вместо “какова ваша цена за лист” вы можете спросить:
- Наносится ли покрытие на собственном участке на линии рулонного окраски или заготовка покупается уже с покрытием?
- Производится ли сердечник на собственном предприятии с контролируемым составом?
- Можете ли вы предоставить отчёт об испытании на отслоение/сцепление для фактической партии?
- Какую классификацию пожарной безопасности имеет данный сердечник и кем она задокументирована?
Поставщик, производящий на собственном предприятии — как мы делаем в RaxPanel, где наша производственная линия выпускает более 1700 квадратных метров композитных панелей ежедневно, — может ответить на все четыре вопроса документами. Торговая компания, перепродающая продукцию с разных заводов, как правило, не может, и именно в этом разрыве кроются сюрпризы с качеством.
Если вы сравниваете АТП с другими фасадными материалами для проекта, наша команда поможет вам разобраться в вариантах с учётом типа здания и рынка. Мы поддерживаем покупателей в 30+ странах, предоставляя индивидуальное обслуживание в течение 24 часов — от подбора спецификации панелей до отгрузки.