
Plus de 30 % des incidents de contamination remontent à des défaillances de portes. Ce chiffre a un vrai poids lors des audits. La physique est impitoyable : une seule porte de salle blanche avec un joint continu de 0,5 mm peut fuir jusqu'à 0,3 m³/h d'air à un différentiel de pression de 15 Pa. Cette fuite déstabilise les cascades de pression et vous oblige à recertifier votre installation. Si vous spécifiez des portes pour une nouvelle construction ou modernisez une ligne existante, vous ne pouvez pas traiter ces points d'entrée comme des composants de construction standard. Lorsque l'environnement lui-même est agressif, portes de salle blanche pour environnements de fonctionnement sévères étend ces chiffres de pression aux services chimiques et de lavage.
RaxPanel valide l'intégrité de l'assemblage à l'aide d'un test de dépressurisation pour mesurer le taux de perte de pression dans une chambre scellée au fil du temps. Ce guide explique comment fonctionnent les cascades de pression et quantifie exactement la quantité d'air fuitant selon les différents types de portes sous charge. Vous apprendrez également les points de contrôle d'installation requis pour maintenir votre documentation prête pour l'audit et garantir que le système de porte performe tel que spécifié sur la fiche technique.
Quelles réglementations régissent les spécifications des portes de salle blanche ?
Les portes de salle blanche sont régies par les normes de classification ISO 14644 et les cadres de conformité BPF qui définissent des seuils mesurables pour les fuites d'air, les différentiels de pression, la propreté de surface et la résistance chimique—chacun dictant les exigences matérielles et de construction pour vos assemblages de portes.
Exigences de classification ISO 14644 pour les portes
L'ISO 14644 établit le système fondamental de classification de la propreté pour les environnements contrôlés, et les portes ne sont pas exemptées de son examen. La norme ne prescrit pas une spécification de porte unique — elle définit plutôt des limites de performance que les portes doivent respecter en fonction de la classe ISO attribuée à la pièce. Une porte installée dans un environnement ISO 5 fait face à des exigences substantiellement différentes de celles d'une porte placée dans un couloir ISO 8, bien que toutes deux doivent se conformer au même cadre réglementaire global.
Le lien critique réside entre le niveau de classification et le passage de particules autorisé. Les zones de classification plus élevée exigent des portes présentant des profils d'étanchéité à l'air plus stricts et des finitions de surface lisses et non génératrices de particules. Notre équipe d'ingénierie examine ISO 14644-1 l'ISO 14644-2 ainsi que chaque spécification de porte que nous produisons, afin de garantir que le noyau de panneau composite et les matériaux de revêtement sélectionnés puissent maintenir l'intégrité des limites requises sans dégradation lors des essais cycliques répétés.
Attentes de conformité BPF pour les points d'entrée des salles blanches
La conformité aux Bonnes Pratiques de Fabrication, en particulier en vertu des cGMP de la FDA et et des directives EU GMP, considère la porte de salle blanche comme un point d'accès contrôlé qui doit empêcher la contamination croisée entre les zones. La GMP ne spécifie généralement pas de seuils numériques directs pour les portes — elle délègue ce point aux normes ISO — mais elle impose que les établissements démontrent une conformité constante grâce à des procédures validées et à une documentation maintenable.
D'un point de vue GMP, la porte doit être conçue de manière à favoriser la nettoyabilité, ne pas retenir les particules dans les joints ou les fissures, et maintenir ses caractéristiques de performance tout au long de sa durée de vie. Nous avons observé que les équipes d'approvisionnement sous-estiment l'impact GMP du choix des matériaux de porte : une porte standard en acier inoxydable 304 peut réussir l'inspection visuelle mais se dégrader après des cycles répétés de VHP (peroxyde d'hydrogène vaporisé) ou de désinfectants chlorés, entraînant un piqûrage, une augmentation de la rugosité de surface et une non-conformité GMP finale. Nos ingénieurs recommandent d'évaluer la compatibilité à long terme du matériau de la porte avec le protocole de décontamination de votre installation avant de finaliser la spécification.
Indices de différentiel de pression comme indicateurs réglementaires
La différence de pression est la mesure réglementaire la plus significative sur le plan opérationnel pour les portes de salle blanche. La différence requise — généralement maintenue entre les zones classées adjacentes — dicte la rigidité structurelle, la conception des joints d'étanchéité et le choix du matériau du noyau pour l'ensemble porte. Une porte qui ne peut pas résister à la déformation sous des différences de pression soutenues échouera à maintenir la cascade de flux d'air prévue, indépendamment de la qualité apparente du joint lors de l'installation.
L'attente réglementaire n'est pas simplement qu'une porte supporte une différence de pression, mais qu'elle le fasse de manière cohérente tout au long de son cycle de fonctionnement complet. Les portes construites avec des noyaux à faible rigidité ou des liaisons de revêtement inégales présenteront une déflexion différentielle au fil du temps, particulièrement dans les environnements pharmaceutiques à haute humidité où les matériaux du noyau peuvent absorber l'humidité et perdre leur rigidité. Nous spécifions des noyaux en nid d'abeille et en mousse haute densité pour les portes desservant les zones de pression critiques, car ces matériaux offrent le rapport rigidité/poids nécessaire pour résister à la déformation sous charge constante — quelque chose que les portes à noyau solide standard peinent à réaliser sans un poids excessif qui accélère l'usure des actionneurs.
Protocoles de test et de certification pour les assemblages de portes
La validation des portes de salle blanche suit des protocoles d'essai établis qui quantifient la performance par rapport aux seuils réglementaires définis dans l'ISO 14644 et les documents de guidance GMP. Les catégories d'essai principales incluent la mesure des fuites d'air à des différences de pression spécifiées, la vérification de la finition de surface par profilométrie, et l'évaluation de l'intégrité structurelle sous des conditions de chargement cyclique.
- Essai d'étanchéité à l'air : Réalisé conformément à la méthodologie ISO 14644-3, il mesure le débit volumétrique à travers l'ensemble porte à une différence de pression de référence. L'essai valide que le système de joints, la construction du panneau et l'interface du cadre satisfont collectivement au seuil de fuite pour la classe ISO cible.
- Vérification de la finition de surface : Les mesures au profilomètre confirment que le revêtement de la porte respecte les exigences de rugosité pour la zone classifiée, garantissant que la surface est nettoyable et ne génère pas de particules sur le cycle de vie du produit.
- Essais structurels et cycliques : Les portes sont soumises à des cycles répétés d'ouverture-fermeture sous charge afin de vérifier que la compression des joints, l'alignement du cadre et l'intégrité du panneau ne se dégradent pas en dessous des seuils acceptables sur la durée de vie prévue.
- Validation de la compatibilité chimique : Pour les applications pharmaceutiques et biotechnologiques, les matériaux des portes sont testés contre la liste documentée des agents de nettoyage de l'installation afin de confirmer qu'aucune dégradation, décoloration ou augmentation de la rugosité de surface ne survient après une exposition répétée.
Chez Rax Panel, nous réalisons des essais expérimentaux sur nos constructions en panneaux composites par rapport à ces paramètres de validation avant de livrer les ensembles portes pour les projets réglementés. Notre équipe d'ingénierie examine les certificats d'analyse des matériaux du noyau et des feuilles de revêtement, et nous maintenons une documentation de traçabilité qui soutient nos clients lors de leurs propres audits de certification. Parce que nous exploitons notre propre installation de production avec plus de 15 ans d'expérience en fabrication composite, nous pouvons ajuster la densité du noyau, l'épaisseur du revêtement et les configurations d'étanchéité des bords afin de répondre aux exigences de validation spécifiques du projet, plutôt que d'offrir un produit catalogue à taille unique.
Lors de l'évaluation des fournisseurs de portes de salle blanche, demandez le dossier complet des rapports d'essai — pas seulement une déclaration de conformité. Le rapport devrait inclure les données d'essai d'étanchéité à l'air à la différence de pression spécifiée, les mesures de rugosité de surface et la documentation de traçabilité des matériaux. Un fournisseur capable de fournir ces preuves démontre à la fois une rigueur de fabrication et une préparation aux audits pour votre installation.
| Organisme de réglementation | Domaine de spécification | Seuil technique | Exigence matériau critique | Couche de conformité Rax Panel |
|---|---|---|---|---|
| ISO 14644 | Taux de fuite d'air | ≤ 0.1 m³/h @ 50 Pa | Barrières imperméables et dimensionnellement stables pour éviter les jeux au niveau des joints. | Panneaux sandwich PRV avec gélocoat (surface lisse et non poreuse). |
| FDA / GMP | Différentiel de pression | 10–15 Pa (positif, maintenu) | Rapport rigidité/poids élevé pour résister à la déformation sous charge constante. | Noyau en aluminium ou en fibres de verre à structure alvéolaire (léger et à haute rigidité). |
| ISO 14644 / GMP | Propreté de surface | Ra ≤ 0,38 μm (classe ISO 5) | Finitions sans joint et non génératrices de particules pour une décontamination facile. | Feuilles PRV au gélocoat ou revêtements en acier inoxydable. |
| USP / BPF pharmaceutique | Résistance chimique | Résistant au VHP & aux désinfectants à base de chlore | Excellente résistance à la corrosion par rapport à l'acier 304 standard dans les environnements pharmaceutiques à haute humidité. | Feuilles en plastique thermoplastique renforcé de fibres continues (CFRT). |
Comment fonctionnent les cascades de pression dans les salles blanches
Les cascades de pression utilisent un flux d'air directionnel et des différences de pression pour éloigner les contaminants des zones critiques. Les portes agissent comme des vannes actives dans ce système, scellant la frontière de pression pour empêcher la contamination croisée.
Fondamentaux des cascades de pression et du flux d'air
Dans un environnement contrôlé, la stratégie de cascade de pression est la défense principale contre l'intrusion de particules. La physique est simple : l'air se déplace naturellement des zones de haute pression vers les zones de basse pression. En établissant un gradient où les zones les plus propres (par ex., ISO 5) maintiennent la pression positive la plus élevée par rapport aux couloirs moins propres (par ex., ISO 7 ou ISO 8), l'installation garantit que chaque fois qu'une fuite se produit, l'air s'écoule hors de la salle blanche plutôt que d'y pénétrer. Cet effet de « poussée » empêche les contaminants de migrer vers les zones de production critiques.
Inversement, pour les applications de confinement dangereux ou de biosécurité, la cascade est inversée. La salle « sale » ou dangereuse maintient une pression négative par rapport au couloir, garantissant que toute fuite d'air non filtrée est aspirée vers l'intérieur plutôt que de s'échapper vers le reste de l'installation. Quelle que soit la direction, l'exigence fondamentale est une différence de pression soutenue, généralement comprise entre 10 et 15 Pascals (0,04 à 0,06 pouces de colonne d'eau), qui doit être constamment surveillée par le système CVC.
La porte comme interface de frontière de pression
Alors que les murs sont des barrières de pression statiques, les portes sont les points faibles mobiles de l'enveloppe. Dans le contexte d'une cascade de pression, une porte n'est pas simplement une entrée ; elle fonctionne comme une interface de frontière de pression. Son rôle principal en ingénierie est de restaurer l'intégrité de l'« enceinte pressurisée » immédiatement après la fermeture. Si le vantail, le cadre ou le seuil n'assurent pas une étanchéité efficace, la différence de pression soigneusement maintenue s'effondre, rendant la cascade inefficace.
Le défi s'aggrave pendant le fonctionnement dynamique. Lorsqu'une porte s'ouvre, la zone d'égalisation de pression est rompue, provoquant une rafale d'air — l'« effet piston d'air » — qui peut soulever des contaminants. Les portes de salle blanche hautes performances sont conçues pour minimiser cette perturbation grâce à des cycles de fermeture automatisés rapides et à des mécanismes d'étanchéité hermétique. Le système de joints doit se comprimer suffisamment pour créer un joint hermétique qui résiste à la force constante de la différence de pression sans se déformer ni perdre son élasticité après des milliers de cycles.
Stratégie de placement des portes dans les zones de cascade
Une conception de cascade efficace repose largement sur le placement stratégique des portes pour gérer la transition du flux d'air. La configuration la plus courante est celle du sas ou de l'arrangement « bulle ». Dans une cascade à pression positive, le sas se situe à un niveau de pression intermédiaire — plus élevé que le couloir mais plus bas que la salle blanche principale. Cela crée deux étapes de changement de pression plutôt qu'un bond abrupt, ce qui réduit considérablement la vitesse de l'air s'engouffrant à travers la porte lors de son ouverture, limitant ainsi la migration des particules.
- Sases en cascade : Utilisés pour les zones de transition entre deux niveaux de classification différents (par ex., ISO 8 vers ISO 7). La pression du sas se situe à mi-chemin entre les deux zones.
- Sas de confinement : Utilisés dans le confinement à pression négative (par ex., laboratoires BSL-3). Les deux côtés du sas sont à une pression plus élevée que la salle dangereuse, garantissant que l'air s'écoule vers l'intérieur du « sas » chaque fois qu'une porte est ouverte.
- Sas en bulle : Utilisés dans les environnements à pression positive de haute précision. Le sas est à une pression plus élevée que le couloir et la salle blanche, poussant l'air vers l'extérieur pour protéger la zone critique la plus interne.
Indicateurs de performance sous différentiels de pression
Évaluer l'efficacité d'une porte dans un système de cascade nécessite des indicateurs de performance spécifiques qui vont au-delà des dimensions de base. Lorsqu'une porte est soumise à une différence de pression constante, elle subit des contraintes physiques. La rigidité structurelle est primordiale ; le vantail doit résister à la déflexion ou à la déformation sous les charges de pression. Si une porte se déforme de manière significative, l'interstice entre le vantail et le cadre peut s'élargir aux points les plus éloignés des charnières, rompant le joint.
Les indicateurs clés de performance incluent les taux de fuite (généralement mesurés en pieds cubes par minute ou litres par seconde à une pression d'essai spécifique) et la vitesse de fermeture. Dans un environnement en cascade, une porte qui ferme trop lentement permet à la différence de pression de s'égaliser trop longtemps, augmentant le risque de contamination. Une porte qui ferme trop rapidement peut générer un flux d'air turbulent qui soulève les particules du sol. Par conséquent, la performance optimale est un équilibre entre une fermeture à haute vitesse (moins de 5 secondes est la norme pour l'automatisation) et un freinage à décélération contrôlée et douce pour maintenir la stabilité du flux laminaire.
Quelle quantité d'air peut fuir à travers les portes de salle blanche ?
Les fuites d'air à travers les portes de salle blanche sont quantifiées en mètres cubes par heure (m³/h) à une pression d'essai normalisée de 50 Pascals (Pa). Les classifications ISO plus basses (environnements plus propres) exigent des taux de fuite nettement inférieurs à ceux des classifications ISO plus élevées (environnements moins critiques) afin de maintenir les cascades de pression et d'éviter la contamination.
Protocoles de mesure standardisés
Déterminer les fuites d'air nécessite le respect de protocoles d'essai stricts plutôt qu'une simple inspection visuelle. La norme industrielle consiste à soumettre l'ensemble porte à une différence de pression contrôlée, généralement fixée à 50 Pa, afin de simuler les conditions de fonctionnement réelles. Sous cette charge, la mesure se concentre sur le volume d'air infiltrant ou exfiltrant à travers les joints périmétriques, les interfaces des vantaux et les hublots.
Les résultats sont exprimés en débits volumétriques (par ex., m³/h ou litres/seconde). Un système porte haute performance devrait démontrer un débit d'air minimal, indiquant que les joints de compression s'engagent efficacement dans le cadre et que les tolérances structurelles sont suffisamment serrées pour empêcher les fuites de contournement. La précision des données est vitale ; un écart de seulement quelques m³/h peut perturber l'équilibre pressurique délicat requis dans les environnements sensibles.
Seuils de fuite par classification ISO
Le taux de fuite d'air autorisé dépend directement du niveau de classification ISO de la salle blanche. Il existe une relation inverse entre le numéro de classe ISO et la performance d'étanchéité requise : plus le numéro de classe ISO diminue (indiquant un environnement plus propre), plus la fuite d'air autorisée doit diminuer.
- Maintenir un seuil de fuite de 0,1 m³/h ou moins définit les protocoles de la classe ISO 5. Pour les environnements de haute précision comme la fabrication de semi-conducteurs ou le traitement aseptique pharmaceutique, les taux de fuite sont maintenus à leur minimum le plus strict. Des systèmes d'étanchéité hermétique ou des joints gonflables sont requis pour répondre à cette norme spécifique et plus stricte, atteignant des taux de fuite ≤ 0,1 m³/h à 50 Pa.
- Classes ISO 7 à 8 (limite supérieure) : Dans la fabrication générale ou l'assemblage de dispositifs médicaux moins critiques, la tolérance pour les fuites d'air est comparativement plus élevée. Des joints de compression standards (tels que l'EPDM ou le silicone) sont généralement suffisants, avec des taux de fuite acceptables généralement supérieurs à ceux autorisés dans les environnements ISO 5, à condition qu'ils ne compromettent pas le taux global de renouvellement d'air par heure (ACH).
Variables techniques influençant les fuites
Au-delà du niveau de classification, des détails spécifiques de construction de porte dictent la performance exacte en matière de fuite. Les ingénieurs doivent évaluer l'interaction entre le vantail et le cadre, ainsi que le type de matériau de joint utilisé.
- Compression du joint : Atteindre le taux de fuite spécifié nécessite une force de fermeture spécifique. Par exemple, un verrouillage mécanique doit garantir que la porte comprime suffisamment le joint pour éliminer les interstices. Une sous-compression conduit à des chemins de fuite directs, tandis qu'une sur-compression peut dégrader le matériau du joint au fil du temps.
- Intégrité de la surface du panneau : La rigidité du vantail influence les fuites. Si un panneau de porte se déforme sous la différence de pression — courant avec les noyaux légers dépourvus de résistance de revêtement adéquate — le joint peut se rompre du côté pressurisé, augmentant les taux de fuite. Les panneaux composites de haute qualité à haute résistance à la flexion maintiennent un contact constant avec le joint sur toute la surface de la porte.
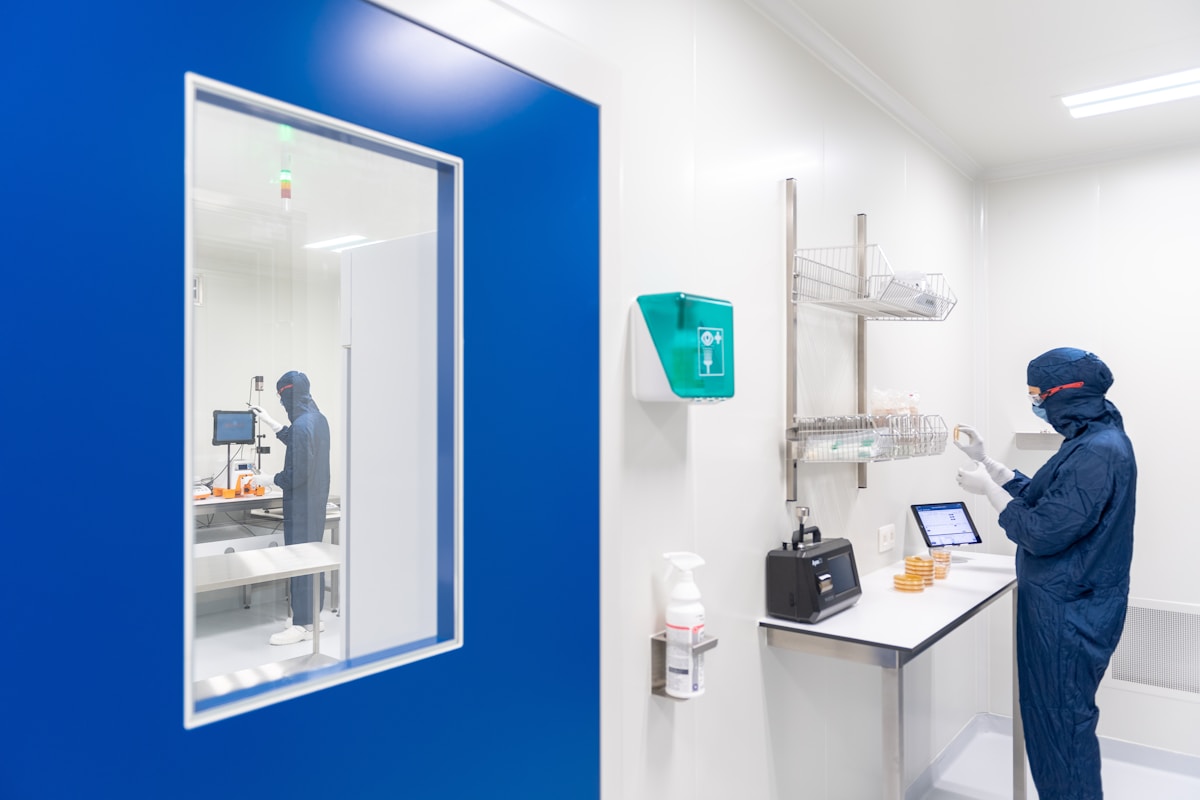
Pourquoi le montage affleurant est important pour l'hygiène des salles blanches
Le montage affleurant élimine les rebords horizontaux où les particules se déposent, garantissant une désinfection chimique efficace et le maintien des normes de rugosité de surface requises (Ra ≤ 0,8 μm) pour un contrôle microbien strict.
La physique des pièges à particules et des rebords
Dans les environnements contrôlés, l'ennemi principal de l'hygiène est toute surface qui perturbe l'écoulement laminaire ou collecte les particules. La quincaillerie de montage standard dépasse souvent du cadre ou de la surface de la porte, créant des étagères horizontales. Ces rebords agissent comme des chambres de dépôt pour les contaminants en suspension dans l'air et la contamination moléculaire aéroportée (AMC). Même les particules microscopiques se déposant sur ces proéminences deviennent des sources de re-contamination, se détachant dans la salle blanche lors des changements de vitesse de l'air ou de mouvement du personnel.
Un véritable montage affleurant garantit que la quincaillerie est installée parfaitement à niveau avec le cadre de porte et la surface murale. En éliminant ces prises horizontales, la conception empêche les particules de s'accumuler dès le départ. Cette géométrie est critique pour maintenir les environnements de classe ISO 5 (ou supérieure) où le nombre de particules autorisé est proche de zéro. L'objectif est une transition transparente du mur au cadre de porte, sans aucun angle mort que les prélèvements de validation pourraient manquer.
intégration avec les spécifications de finition de surface
Le montage affleurant n'est efficace que s'il est associé à la rugosité de surface correcte. Même une pièce de quincaillerie parfaitement montée peut abriter des microbes si la texture de surface est trop grossière. Pour les portes de salle blanche en acier inoxydable, la norme industrielle impose une rugosité moyenne (Ra) de ≤ 0,8 μm. Cependant, pour les applications biopharmaceutiques ou semi-conducteurs critiques, les surfaces électro-polies sont de plus en plus spécifiées pour atteindre un Ra de ≤ 0,38 μm.
La relation entre le montage et la rugosité est symbiotique. Une surface plus lisse (valeur Ra plus faible) réduit la surface disponible pour l'adhésion microbienne, rendant les agents de nettoyage plus efficaces. Combiné à une installation affleurante, il n'y a pas d'ombres physiques ni de vallées texturées protégeant le biofilm des désinfectants. Cette combinaison est essentielle pour satisfaire aux attentes réglementaires en matière de nettoyabilité et de réduction de la rétention microbienne.
Efficacité de désinfection et intégrité du flux d'air
Des protocoles d'hygiène efficaces reposent largement sur l'accessibilité physique de toutes les surfaces. Le montage affleurant facilite des mouvements d'essuyage ininterrompus lors du nettoyage, permettant aux agents de stérilisation de maintenir un contact plein avec la surface sans obstruction. La quincaillerie en saillie oblige le personnel de nettoyage à manœuvrer autour des arêtes, conduisant souvent à une application chimique incohérente et à des zones manquées près de la base de la quincaillerie.
Au-delà du nettoyage manuel, le montage affleurant préserve l'intégrité du flux d'air de la salle blanche. Les proéminences créent de la turbulence et des tourbillons dans l'écoulement de l'air, qui peuvent soulever les particules déposées et les transporter vers les zones de processus critiques. Une surface affleurante permet à l'air de glisser en douceur sur l'ensemble porte, maintenant l'écoulement unidirectionnel requis pour balayer les particules loin du produit ou du processus.
- Suppression des plateaux horizontaux : Removes “shelves” where particles and dust can settle undisturbed by airflow.
- Contrôle de la rugosité de surface : Conformes à la norme Ra ≤ 0,8 μm, garantissant des surfaces plus lisses résistant à l'adhésion microbienne.
- Compatibilité chimique : Garantit que les matériaux de surface sont entièrement exposés aux désinfectants, sans zones d'ombre dues aux composants ni accumulation de liquide.
- Préservation de l'écoulement laminaire : Minimise la turbulence susceptible de remettre en suspension les contaminants dans l'environnement contrôlé.
Comment les interbloquages maintiennent la sécurité des salles blanches
Les systèmes d'interverrouillage servent de porte logique critique pour le contrôle de la contamination, appliquant strictement une entrée séquentielle afin de maintenir les différences de pression et d'assurer la conformité aux normes BPF.
La mécanique du contrôle séquentiel
Au cœur du système, l'interverrouillage est un mécanisme de contrôle conçu pour empêcher l'ouverture simultanée de deux portes ou plus. Dans un environnement de salle blanche, il ne s'agit pas simplement d'une fonctionnalité pratique, mais d'une exigence fondamentale pour la stabilité environnementale. Lorsqu'une porte d'un sas est ouverte, le contrôleur d'interverrouillage envoie immédiatement un signal de verrouillage à toutes les autres portes interconnectées. Ce verrouillage physique ou magnétique empêche l'ouverture de la seconde porte tant que la première n'est pas complètement fermée et que le cycle du sas n'est pas rétabli.
Ce séquencement est essentiel pour maintenir la cascade de pression. Si les deux portes s'ouvraient simultanément, la différence de pression entre les zones propres et contaminées s'égaliserait instantanément, provoquant un courant d'air susceptible d'entraîner des contaminants vers la zone critique. En appliquant une politique « une seule porte ouverte », le système garantit que le sas agit comme une zone tampon, permettant au système CVC de purger les particules avant que l'entrée dans l'espace propre ne soit autorisée.
📋 Séquence standard de sas
- Étape 1 : L'utilisateur demande l'accès via le contrôle d'accès (carte/biométrie).
- Étape 2 : Le contrôleur vérifie qu'aucune autre porte du sas n'est ouverte.
- Étape 3 : Si la situation est sûre, la porte se déverrouille et s'ouvre ; l'interverrouillage bloque la porte opposée.
- Étape 4 : User passes through; the door closes and triggers a sensor confirming “door closed” status.
- Étape 5 : Le contrôleur déverrouille la seconde porte, permettant à la séquence de se répéter.
Évacuation d'urgence et conformité de sécurité
Bien que le contrôle de la contamination soit la priorité, la sécurité des personnes est primordiale. Une défaillance critique dans la conception de l'interverrouillage serait de créer une situation où les occupants seraient piégés lors d'un incendie ou d'un événement dangereux. Par conséquent, tous les systèmes d'interverrouillage conformes doivent être dotés d'un mécanisme de remplacement « fail-safe » ou « fail-secure ». En cas d'activation de l'alarme incendie ou de perte d'alimentation, la logique d'interverrouillage doit immédiatement basculer vers un état déverrouillé, permettant l'ouverture libre de toutes les portes pour l'évacuation.
Cela est généralement réalisé grâce à l'intégration de boutons d'ouverture d'urgence et d'interfaces directes avec l'alarme incendie. Ces dispositifs contournent le contrôleur de logique standard en coupant mécaniquement l'alimentation des verrous électromagnétiques. Pour les gestionnaires d'installations B2B, vérifier que le contrôleur d'interverrouillage est homologué selon la norme NFPA 101 ou les équivalents locaux en matière de sécurité des personnes est une exigence non négociable pendant la phase de spécification.
Évitez les interverrouillages « purement mécaniques » (cylindres à clé) pour les salles blanches pharmaceutiques à fort trafic. Bien qu'ils offrent une sécurité illimitée sans alimentation électrique, ils ralentissent considérablement l'évacuation d'urgence et sont sujets aux erreurs humaines (clés laissées dans les serrures). Les interverrouillages électromagnétiques avec batterie de secours offrent le meilleur équilibre entre sécurité et sûreté des personnes.
Intégration avec les systèmes de contrôle d'accès
Les interverrouillages avancés n'opèrent pas de manière isolée ; ils sont généralement des sous-systèmes d'un système de contrôle d'accès et de gestion technique du bâtiment (BMS) plus vaste. Cette intégration permet des traces d'audit enregistrant chaque entrée et sortie, en associant des événements spécifiques aux identifiants des utilisateurs. Pour les environnements ISO 5 et BPF, cette intégrité des données est essentielle pour suivre les mouvements du personnel et enquêter sur les événements de contamination.
De plus, les contrôleurs modernes peuvent gérer des scénarios logiques complexes au-delà des simples sas à deux portes. Ils peuvent prendre en charge des configurations de sas de sécurité (haute sécurité), l'intégration de tourniquets optiques pour la validation du passage en tenue, et même des temporisateurs afin d'assurer des temps de purge minimaux entre les opérations de porte. Lors de la spécification de ces systèmes, veillez à ce que le contrôleur utilise des relais à contact sec ou des protocoles de communication standard (tels que Modbus ou TCP/IP) afin de garantir la compatibilité avec l'infrastructure de sécurité existante de l'installation.
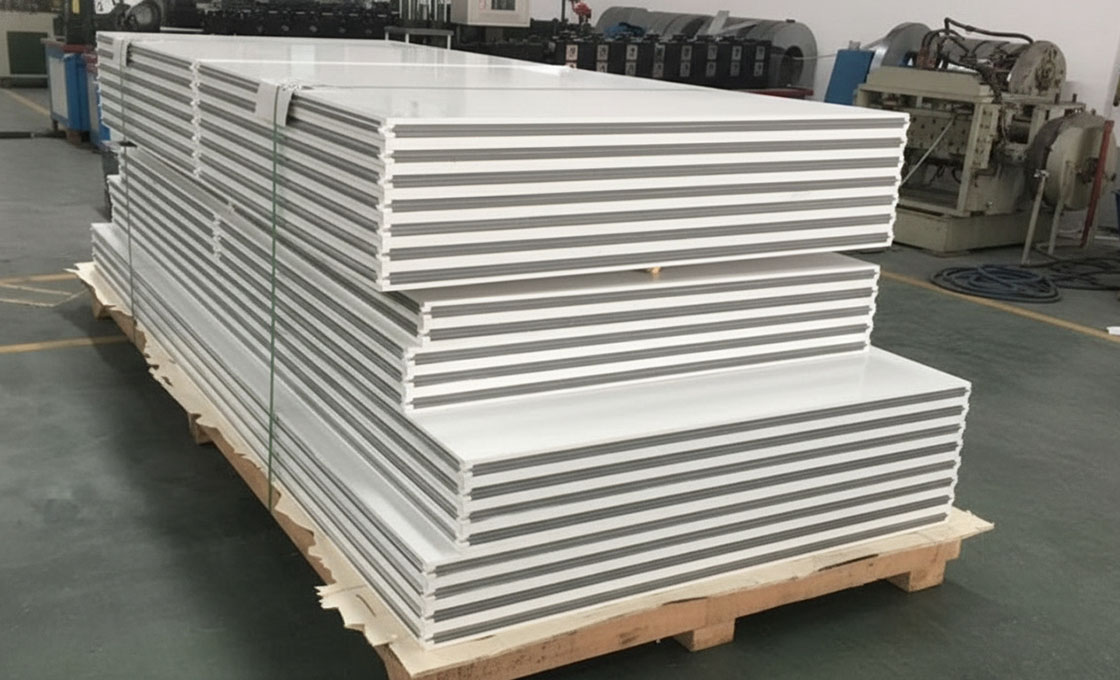
Choisir les bons joints et garnitures pour les salles blanches
Le choix du mécanisme d'étanchéité approprié constitue la première défense contre les défaillances du contrôle de la contamination. Le choix optimal équilibre l'intégrité étanche, la compatibilité chimique avec les agents de stérilisation et la durabilité mécanique face aux cycles à fort trafic.
Dans les environnements à haute classification (ISO 5 et au-delà), le joint n'est pas un accessoire périphérique ; c'est un composant définissant de la stratégie de confinement. Une erreur courante dans les achats est de privilégier la compression initiale du joint au détriment de la résistance chimique à long terme. Lorsque les joints se dégradent sous l'exposition à des désinfectants agressifs comme le chlore ou le peroxyde d'hydrogène vaporisé (VHP), l'ensemble de la salle blanche perd son intégrité de pression, entraînant des risques coûteux de nouvelle certification et de contamination. Par conséquent, le processus de sélection doit commencer par un audit chimique du régime de nettoyage, et non uniquement par les dimensions physiques du cadre de porte.
Compatibilité des matériaux : silicone vs EPDM
Le débat industriel oppose souvent l'Éthylène Propylène Diène Monomère (EPDM) au silicone. Bien que l'EPDM offre une excellente durabilité physique et une résistance à la compression pour des applications générales, il est vulnérable à la dégradation lorsqu'il est exposé aux huiles et à certains produits chimiques agressifs. À l'inverse, le silicone préserve son intégrité structurelle et son module de flexion sous des fluctuations extrêmes de température et des cycles de stérilisation VHP agressifs. Pour les environnements pharmaceutiques ou biopharmaceutiques où le VHP est l'agent standard de biodécontamination, le silicone est le choix non négociable afin d'éviter que le joint ne durcisse ou ne se fissure — ce qui créerait des chemins de micro-fuites.
Mécanismes d'étanchéité : compression vs magnétique
Au-delà de la chimie des matériaux, la méthode mécanique de scellage détermine la durée de vie opérationnelle de la porte. Les joints de compression périmétrique offrent le plus haut degré d'étanchéité à l'air en écrasant physiquement l'élastomère contre le cadre, mais cela augmente la force de fermeture requise. Dans les passages automatisés à fort trafic ou les portes coulissantes, cette friction peut user prématurément les actionneurs.
Les joints auto-scellants magnétiques résolvent ce problème de friction en utilisant des bandes magnétiques intégrées pour assurer l'étanchéité sans force mécanique. Cela prolonge significativement la durée de vie des actionneurs de porte et réduit le bruit de maintenance. Cependant, les systèmes magnétiques dépendent d'un cadre parfaitement aligné. Dans les situations de rénovation où un tassement structurel s'est produit, les joints de compression ajustables sont souvent la solution d'ingénierie supérieure pour compenser les irrégularités, garantissant que les normes de taux de fuite ISO 14644-3 sont respectées indépendamment du mouvement du bâtiment.
Profils double dureté pour les portes composites
L'essor des portes composites légères introduit un défi d'ingénierie spécifique : la déformation induite par le cœur. Contrairement à l'acier massif ou à l'aluminium, les panneaux composites (cœur en nid d'abeille ou mousse) peuvent présenter une légère flexion ou des irrégularités de surface sur de grandes portées. Les joints à densité unique standard peuvent se déformer ou laisser des espaces si la porte fléchit légèrement.
Pour contrer cela, des profils à double dureté sont employés. Ceux-ci utilisent un cœur dur et rigide (généralement Shore C 70) qui fournit l'armature structurelle pour empêcher le joint de s'affaisser ou de se replier pendant le fonctionnement de la porte. Ce noyau rigide est co-extrudé avec une face de scellage plus souple et bulbueuse (Shore A 50). La face souple s'adapte intimement aux imperfections de surface jusqu'à 2 mm, tandis que le noyau dur garantit que le joint maintient sa géométrie. Cette configuration est essentielle pour maintenir des performances cohérentes des matériaux d'étanchéité de portes de salle blanche étanches à l'air dans les environnements à haute humidité où les matériaux composites sont les plus sujets à la dilatation thermique.
Hygiène et montage affleurant
Dans les installations conformes aux BPF, le profil physique du joint est aussi critique que son matériau. Les joints proéminents ou bulbues créent des « zones mortes » ou des rebords horizontaux où les particules peuvent s'accumuler et les bactéries se développer, contournant efficacement le système de filtration HVAC. Les joints bas de profil affleurants éliminent ces zones de piégeage en étant presque affleurants avec la surface de la porte. Cette conception permet des procédures de Nettoyage en Place (CIP) efficaces, garantissant que les boules de pulvérisation et les désinfectants peuvent atteindre l'interface critique sans effets d'ombre. Associés à des surfaces non poreuses compatibles avec le gelcoat, ces joints supportent la conformité à la rugosité de surface ISO 5 à l'interface d'étanchéité, un détail souvent négligé dans les constructions de spécifications inférieures.
- Audit Chimique en Premier : Always cross-reference the seal material (EPDM vs. Silicone) against the specific frequency and concentration of your facility’s disinfectants to prevent swelling or hardening.
- Évaluer le Volume de Trafic : Pour les portes coulissantes automatisées dans les zones à fort trafic, privilégiez les joints auto-scellants magnétiques pour réduire l'usure mécanique des actionneurs et garantir une fermeture constante.
- Compatibilité Composite : Lors de l'utilisation de portes à âme en nid d'abeille ou en mousse, spécifiez des joints à double dureté pour garantir un joint qui compense la flexion du panneau sans sacrifier la force de compression.
| Type de Joint | Matériau & Spécification | Données de Performance | Standard de conformité | Application recommandée |
|---|---|---|---|---|
| Joint de Compression Périmétrique | EPDM or Silicone; 60–70 Shore A; compression set <25% after 10,000 cycles | Fuite ≤0,1 m³/h à 50 Pa ; maintient une différence de pression de 10–15 Pa | Validé ISO 14644-3 ; respecte les normes de taux de fuite de porte de salle blanche ISO 5 | Salles blanches pharmaceutiques ; cycles quotidiens de désinfection à base de chlore |
| Joint Auto-Scellant Magnétique | Néoprène avec bande magnétique intégrée ; course de compression de 3–5 mm | Force de fermeture 15–25 N ; auto-scellage à la fermeture ; prolonge la durée de vie des actionneurs de 30–50 % | Satisfait aux exigences de différence de pression des portes de salle blanche selon l'ISO 14644-3 | Zones à fort trafic ; systèmes de portes coulissantes et battantes automatisées |
| Joint à Profil Double Dureté | Noyau dur (Shore C 70) + face de scellage souple (Shore A 50) ; profil co-extrudé | S'adapte aux irrégularités de surface jusqu'à 2 mm ; compense la déformation induite par le cœur dans les portes composites | Conçu pour les matériaux de portes de salle blanche composites à cœurs nid d'abeille et mousse ; garantit la performance des matériaux d'étanchéité de portes de salle blanche étanches à l'air | Portes à panneaux composites en environnements à haute humidité ; empêche la contamination croisée |
| Seuil / Joint de Fond | Extrudé TPE ou TPV ; plage de température −40°C à +150°C ; résistant à l'abrasion | Empêche l'entrée de particules sous la porte ; optimise le coût du cycle de vie dans les analyses de coût porte de salle blanche en PRV vs acier inoxydable | Supporte la conformité à la rugosité de surface ISO 5 Ra ≤ 0,38 μm à l'interface de joint | Entrées avec transitions de sol ; zones classifiées ISO 5–7 |
| Joint Bas Profil Affleurant | Silicone ; hauteur de profil ≤3 mm ; surface lisse non poreuse compatible gelcoat | Élimine les zones de piégeage de particules ; permet un nettoyage CIP/WIP efficace ; une planéité supérieure réduit la dégradation du joint | Exigence de surface sans joint BPF ; spécification des matériaux d'étanchéité de porte de salle blanche étanches à l'air | ISO 5 et au-dessus ; environnements GMP alimentaires & pharmaceutiques |
Quelle documentation garde les portes de salle blanche prêtes pour l'audit
Résumé Exécutif : Les portes de salle blanche prêtes pour l'audit nécessitent un dossier de traçabilité complet : certificats de matériau, rapports d'essais de performance par tierce partie et documentation IQ/OQ/PQ valide qui forment ensemble une chaîne de conformité continue des matières premières à l'installation finale.
Registres de traçabilité des matériaux
Chaque composant d'un assemblage de porte de salle blanche doit être accompagné d'une documentation vérifiable prouvant son origine et sa conformité. C'est le fondement du « Fil Doré » — la chaîne de traçabilité ininterrompue que les auditeurs remontent de la matière première au produit installé.
Pour les composants métalliques tels que les cadres en acier inoxydable ou les profilés d'aluminium, le certificat requis est EN 10204 Type 3.1 ou 3.2. Ces certificats confirment la composition chimique, les propriétés mécaniques et les dossiers de traitement thermique pour les métaux utilisés dans la fabrication des portes.
Pour les panneaux composites et à âme mousseuse, les normes d'essai métalliques ne s'appliquent pas. À la place, les auditeurs s'attendent à des rapports d'essai matériau (MTR) du fabricant de la mousse de cœur et du fournisseur de peau/résine. Ces documents doivent confirmer :
- Composition de la mousse de cœur : Certification de lot de mousse XPS, PU, PET, PVC ou PMI confirmant la densité, la conductivité thermique et les indices de retardateur de flamme
- Certification du matériau de peau : Feuillards de revêtement PRV/FRP, CFRT ou acier inoxydable avec système de résine vérifié et spécifications de gelcoat
- Dossiers d'adhésif/agent de collage : Calendrier de prise, données de résistance au cisaillement et conformité VOC pour l'adhésif structurel utilisé dans le laminage des panneaux
Rapports d'essais de performance par tiers
Les spécifications autodéclarées ont peu de poids lors des audits réglementaires. Les rapports d'essai indépendants de laboratoires accrédités sont la norme industrielle pour prouver les affirmations de performance des portes de salle blanche.
Les rapports d'essai critiques que chaque porte de salle blanche prête pour l'audit doit avoir sous la main incluent :
- Rapport d'essai de fuite d'air : Mesuré sous une différence de pression spécifiée (généralement 25 Pa à 50 Pa), confirmant que l'assemblage de porte respecte le taux de fuite requis pour la classification ISO cible
- Essai de génération de particules : Quantifie l'effritement des particules de la surface de la porte dans des conditions opérationnelles simulées, aligné avec les exigences de classification ISO 14644-1
- Rapport de performance de différence de pression : Demonstrates the door’s ability to maintain the required pressure cascade across the cleanroom boundary under dynamic opening/closing cycles
- Essai de propreté de surface : Vérifie que la finition de la porte répond aux normes de douceur et de nettoyabilité attendues dans les environnements pharmaceutiques et microélectroniques
Tous les rapports d'essai doivent faire référence à la norme applicable — généralement ISO 14644-1 pour la classification des salles blanches et ISO 14644-2 pour les exigences de surveillance et de validation. Le laboratoire d'essai doit être accrédité ISO/IEC 17025 pour assurer l'acceptation du rapport par les organismes réglementaires.
Documentation de certification
Au-delà des rapports d'essai, les auditeurs recherchent une certification formelle que l'assemblage de porte et son processus de fabrication répondent aux normes de qualité reconnues.
- Certification ISO 13485 ou ISO 9001 : Confirme que le fabricant opère sous un système de management de la qualité certifié, qui est souvent une condition préalable pour les installations régulées par les BPF
- Documentation de marquage CE (marchés UE) : Inclut la Déclaration de Conformité et les normes harmonisées pertinentes appliquées lors de la conception et de la production
- Dossiers de conformité FDA (applications pharmaceutiques) : Fiches de données de sécurité des matériaux (FDSM) et essais d'extractables/lixiviables pour les portes utilisées dans les environnements de fabrication stérile
- Certification de résistance au feu : Lorsque la porte de salle blanche sert d'ensemble à résistance au feu, des rapports d'essai de feu indépendants selon l'ASTM E119 soit BS 476 doivent être disponibles
Dossiers de validation IQ/OQ/PQ
La Qualification d'Installation (IQ), la Qualification Opérationnelle (OQ) et la Qualification de Performance (PQ) sont les trois piliers de la mise en service des salles blanches. Le rôle de la porte dans cette chaîne de validation doit être pleinement documenté.
Pendant IQ, l'installateur vérifie que la porte a été livrée, stockée et installée conformément aux spécifications du fabricant — y compris l'orientation correcte du joint d'étanchéité, les valeurs de compression du joint et les tolérances d'alignement du cadre. Des preuves photographiques et des enregistrements de couple pour les fixations renforcent cette documentation.
Pendant OQ, la porte est testée dans des conditions opérationnelles : validation de la séquence d'interverrouillage, comptage des cycles et tests de maintien de la différence de pression avec la porte en positions ouverte et fermée. Les taux de fuite mesurés au périmètre de la porte lors de ces tests sont enregistrés et comparés aux critères d'acceptation.
Pendant PQ, la porte installée est soumise à une surveillance prolongée des performances sur une période définie (généralement 30 jours pour les installations pharmaceutiques). Les comptages de particules, les taux de chute de pression et la stabilité thermique autour de l'ensemble porte sont consignés afin de démontrer le respect durable de l'environnement classifié de la salle blanche.
Dossier de mise en service et remise
Le dossier de mise en service final est le dossier prêt pour l'audit — un fichier unique et organisé contenant tous les documents prouvant que le système de porte est conforme, correctement installé et fonctionnant dans les spécifications. Ce dossier comprend généralement :
- Plans réels : Indiquant les emplacements des portes, le sens d'ouverture, les schémas de câblage des interverrouillages et les surfaces de contact des joints
- Liste de contrôle d'installation : Enregistrements signés et datés confirmant que chaque étape d'installation a été accomplie conformément à la procédure
- Résultats des tests de fuite post-installation : Tests de fumée ou mesures anémométriques au périmètre de la porte sous différence de pression nominale
- Calendrier de maintenance préventive : Intervalles d'inspection recommandés pour les joints, les seals, les charnières et les mécanismes d'interverrouillage
- Liste des pièces de rechange : Identifiant les consommables critiques (sections de joint, composés d'étanchéité, interrupteurs d'interverrouillage) avec numéros de pièce et délais de livraison
Ne confondez pas les certificats de produits métalliques EN 10204 avec la documentation des matériaux mousse ou composite. L'EN 10204 s'applique exclusivement aux métaux — l'utiliser pour certifier des noyaux mousse XPS, PU, PET ou PVC est une erreur technique que les auditeurs signaleront immédiatement comme non conforme. Associez toujours le type de certificat au matériau réel documenté.
Demandez la « liste de contrôle prête pour l'audit » à votre fournisseur de portes avant de passer commande. Les fabricants sérieux maintiennent des paquets de documentation pré-organisés et peuvent fournir le dossier complet IQ/OQ/PQ dans les 48 heures suivant l'achèvement de l'installation. Si un fournisseur ne peut pas respecter ce délai, cela signale des processus de gestion de la qualité faibles qui créeront des risques de conformité ultérieurement.
Installer des portes de salle blanche sans compromettre l'intégrité
L'intégrité de l'installation est le facteur décisif entre une spécification théorique et une salle blanche fonctionnelle. Même avec des matériaux premium, ne pas traiter la continuité du joint et l'étanchéité du seuil invalidera immédiatement les audits de certification, indépendamment des performances nominales de la porte.
Bonnes pratiques d'installation des joints et garnitures
Atteindre une étanchéité à l'air demande plus que simplement coller du caoutchouc sur un cadre ; cela exige une manipulation précise des matériaux et une exactitude géométrique. Le joint agit comme la première barrière de pression, et ses performances sont dictées par l'uniformité de la compression. Les installateurs doivent s'assurer que le vantail se ferme correctement contre le cadre pour maintenir une pression constante tout au long du périmètre du joint. Tout écart, même de quelques millimètres, crée un chemin de fuite contournant le système de filtration.
Pour les environnements à haute conformité tels que l'ISO 5 ou les salles de remplissage pharmaceutique, les raccords d'angle sont les points de défaillance les plus critiques. Le raccordement en bout de bandes de joint crée des points faibles où l'air peut s'écouler. La meilleure pratique préconise l'utilisation de coins à biseau ou de joints continus moulés pour assurer une continuité matérielle à 100 %. De plus, le substrat doit être nettoyé à l'alcool isopropylique avant l'application de l'adhésif pour garantir la résistance de la liaison à long terme, empêchant le joint de se décoller ou de bouger pendant les cycles thermiques.
Lors de l'installation de joints en EPDM ou silicone, laissez le matériau s'acclimater à température ambiante pendant 24 heures. Installer du caoutchouc « froid » entreposé en entrepôt peut entraîner des retraits avec des espaces几周 après l'installation, provoquant des fuites difficiles à localiser.
Erreurs d'installation courantes compromettant la certification
De nombreux échecs de certification proviennent de raccourcis structurels pris pendant la phase de charpente plutôt que de l'assemblage de la porte lui-même. Une erreur fréquente est de ne pas caler correctement le cadre, ce qui résulte en un effet de hors-d'œuvre où le cadre de porte n'est pas parfaitement d'équerre. Cette distorsion empêche le vantail de contacter uniformément le joint sur toute sa hauteur, laissant souvent un espace dans le coin supérieur ou inférieur servant de chemin de fuite à haute vitesse pour les contaminants.
Le choix des fixations a un impact critique sur les normes d'intégrité des salles blanches. Évitez les fixations passantes ou les vis auto-taraudeuses qui pénètrent du côté salle blanche du vantail ou du cadre, sauf si elles sont spécifiquement scellées avec un mastic validé ou recouvertes de capuchons stériles. Tout trou de fixation créant un chemin du côté sale vers le côté propre constitue une violation des normes ISO 14644 et GMP pour la nettoyabilité et la génération de particules.
Une autre négligence courante est l'interface entre le seuil de la porte et le revêtement de sol. Si le joint de bas de porte ne s'engage pas uniformément avec le sol — ou si la pente du revêtement de sol est inadaptée — l'exigence de différence de pression (généralement 10-15 Pa selon les directives réglementaires) ne peut être maintenue. Les installateurs doivent vérifier la planéité du sol avant l'installation du cadre, car un béton inégal est une cause majeure de fuite du joint de bas.
Procédures de validation post-installation et de test d'étanchéité
La validation est la preuve quantitative que l'installation respecte les paramètres de confinement de pression conçus. Le test initial le plus efficace est le test visuel à la fumée, utilisant un crayon à fumée ou un générateur de chlorure de titane pour tracer l'écoulement d'air autour du périmètre. Cela identifie les zones de basse pression où l'air est aspiré ou soufflé, contournant le joint. Cependant, les tests visuels doivent être complétés par des mesures quantitatives pour satisfaire aux exigences d'audit.
Pour une évaluation rigoureuse, un test de porte ventilée (blower door test) est souvent employé pour pressuriser l'enceinte à des niveaux spécifiques. L'objectif est de vérifier que l'ensemble porte peut maintenir les différences de pression requises — telles que le minimum de 10 Pa spécifié par l'annexe 1 de l'EU GMP ou le 0,02 pouce de colonne d'eau (environ 5 Pa) requis par la norme USP <797> — sans dépasser les taux de renouvellement d'air admissibles. Les taux de fuite sont généralement calculés en pieds cubes par minute (CFM) ou litres par seconde à une pression de référence, fournissant une métrique définitive pour le rapport de qualification.
Checklist de mise en service pour la remise des portes de salle blanche
Une remise réussie nécessite une vérification systématique du fonctionnement mécanique et de la documentation de conformité. Cette liste de contrôle garantit que l'équipe d'installation a livré un produit prêt pour la qualification opérationnelle (OQ).
📋 Vérification de mise en service
- Intégrité structurelle : Vérifiez la verticalité et le niveau du cadre ; confirmez qu'aucun espace n'existe entre le cadre et le substrat mural.
- Continuité de l'étanchéité : Inspection visuelle des joints pour détecter la déformation permanente, les espaces aux angles ou les échecs d'adhésion.
- Mécanisme opérationnel : Testez le réglage du refermoreur pour assurer une vitesse de fermeture douce et contrôlée sans claquement.
- Fonctionnalité des interverrouillages : Vérifiez que les interverrouillages magnétiques ou mécaniques empêchent l'ouverture simultanée des sas.
- Résultats des tests de fuite : Documentez les résultats du test à la fumée et les taux de fuite d'air (Pa/CFM) par rapport à la spécification.
Conclusion
Les portes de salle blanche constituent le point faible de votre cascade de pression. Chaque chemin de fuite, chaque joint mal en place, chaque interverrouillage mal aligné s'additionne dans tout l'établissement. Les normes que nous avons couvertes — classifications ISO 14644, attentes GMP, indices de différence de pression — ne sont pas du papier. Elles font la différence entre une salle certifiée et un audit échoué. Choisissez des designs à affleurement avec des systèmes de joint validés. Testez chaque installation. Votre liste de contrôle de mise en service n'est aussi forte que la porte qui tombe en panne en premier.
- Verify door leakage rates match your ISO class before ordering — don’t assume
- Demandez les rapports de test de différence de pression à votre fournisseur, pas seulement les spécifications du produit
- Notre équipe d'ingénierie est disponible pour examiner les dispositions en cascade, les choix de matériaux d'étanchéité, ou les protocoles de validation à n'importe quel stade de conception — sans achat requis
Foire aux questions
Noyau en nid d'abeille vs noyau en mousse : lequel est le meilleur pour les portes de salle blanche ?
Les noyaux en nid d'abeille (PP, aramide ou fibre de verre) offrent une rigidité structurelle supérieure et une résistance à l'humidité, ce qui les rend idéaux pour les salles blanches à forte humidité où la stabilité dimensionnelle est critique. Les noyaux en mousse (PIR, PET, XPS) offrent une meilleure isolation thermique et une isolation acoustique, mais peuvent absorber l'humidité au fil du temps, entraînant des déformations. Pour les environnements ISO 5-7 avec des différentiels de pression stricts, les noyaux en nid d'abeille sont le choix privilégié des ingénieurs en spécification.
Quelle rugosité de surface les portes de salle blanche ISO 5 requièrent-elles ?
L'ISO 14644-1 spécifie une rugosité de surface maximale de Ra ≤ 0,38 μm pour les surfaces de salle blanche ISO 5, y compris les portes. Cette finition non poreuse et lisse empêche l'accumulation de particules et permet une désinfection efficace par essuyage. Les panneaux PRF finis en gelcoat et les parements en acier inoxydable poli satisfont tous deux cette exigence lorsqu'ils sont fabriqués avec les tolérances appropriées.
Les portes PRF sont-elles moins chères que l'acier inoxydable pour les salles blanches à long terme ?
Bien que l'acier inoxydable 304 ait un coût initial plus faible, il corrode en 2 à 3 ans dans le cadre de protocoles quotidiens de désinfection à base de chlore courants dans les salles blanches pharmaceutiques. Les portes PRF, bien que plus coûteuses initialement, résistent à la dégradation chimique et éliminent les cycles de remplacement, résultant en un coût global de possession inférieur. Pour l'analyse des coûts sur le cycle de vie en pharmacie et biotechnologie, les portes PRF s'amortissent généralement en moins de 5 ans.
Les portes composites peuvent-elles être personnalisées pour des exigences de pression uniques ?
Oui. Contrairement aux portes en acier, limitées par les contraintes matérielles, les panneaux sandwich composites peuvent être conçus avec des matériaux d'âme spécifiques, des options de parement et des épaisseurs de panneau pour atteindre des objectifs de différentiel de pression et de performance thermique personnalisés. Cela permet de spécifier des portes qui maintiennent leur intégrité à 15 Pa, 25 Pa ou des différentiels supérieurs sans déformation ni défaillance du joint.
Comment le poids de la porte affecte-t-il la durée de vie du moteur d'automatisme des salles blanches ?
Les portes massives en acier exercent une contrainte continue sur les opérateurs de portes automatisées et les systèmes de rail, entraînant une usure prématurée des moteurs et des coûts de maintenance plus élevés. Les portes composites à âmes en nid d'abeille ou mousse sont 30 à 50 % plus légères que les portes en acier équivalentes, prolongeant significativement la durée de vie des actionneurs et réduisant les dépenses de maintenance sur le cycle de vie. Cet avantage en poids est particulièrement pertinent pour les environnements de salle blanche à haut cycle.