
L'installation d'une chambre froide implique de synchroniser cinq catégories distinctes de composants — panneaux d'isolation structurelle, systèmes de réfrigération, portes et joints, commandes électriques et revêtement de sol — en une seule enveloppe thermique étanche à l'air. Un désalignement dans l'un de ces éléments compromet immédiatement le mur tout entier valeur R et invite à une défaillance structurelle à long terme.
Nous couvrons les phases critiques d'installation, en commençant par la préparation du site et le nivellement de la fondation pour vérifier la capacité porteuse, suivi du processus précis d'assemblage des panneaux et d'étanchéification de l'isolation. Ce guide se concentre sur les tolérances techniques qui empêchent les ponts thermiques et assurent que votre système maintient sa conformité sans nécessiter de modernisation coûteuse.
Préparation du site et nivellement de la fondation
Le déploiement réussi des panneaux composites dépend de trois phases de préparation de site non négociables : vérifier les limites de charge structurelle, appliquer strictement les tolérances géométriques et isoler le substrat contre la migration d'humidité.
Évaluation des exigences de capacité de charge du sol
Avant que n'importe quelle enceinte modulaire ou empreinte de stockage froid ne soit implantée, le substrat doit être validé mathématiquement par rapport aux charges statiques et dynamiques projetées. Les panneaux sandwich composites — qu'ils utilisent du polyuréthane (PU), du polystyrène extrudé (XPS) ou des parements en plastique renforcé de fibres de verre (FRP) — sont conçus pour des rapports résistance-poids optimaux, mais ils transfèrent des charges concentrées directement sur le béton sous-jacent ou le plancher en acier.
Une dalle commerciale standard nécessite généralement une cote minimale de 5 kN/m² (environ 100 psf) pour soutenir en toute sécurité les systèmes de sol isolés, les supports de rack de réfrigération et la circulation fréquente de manutention de matériaux.
Imaginez la fondation comme une console de bibliothèque porteuse. Si la console est classée pour 20 kilogrammes mais que vous placez un poids de 25 kilogrammes sur un seul bord étroit, la connexion échoue indépendamment de la solidité de l'étagère elle-même.
Dans les environnements industriels, la circulation de chariots élévateurs et les systèmes de rack créent des forces d'impact dynamiques qui peuvent facilement dépasser les calculs statiques. Les ingénieurs doivent cartographier ces chemins de charge avant de commander des composants structurels afin de prévenir l'écaillage localisé du béton ou le soulèvement de la dalle, ce qui transfère inévitablement la contrainte vers le haut dans les joints de panneau.
Nos protocoles de validation structurelle exigent un rapport de densité de dalle confirmé avant la fabrication du kit. Lors de l'exploitation dans des installations héritées dont les dates de coulage ou les mélanges d'agrégats sont inconnus, nous exigeons un essai par carottage plutôt que de compter sur les documents historiques du bâtiment. Cela élimine les suppositions et assure que les motifs d'ancrage correspondent précisément au réel résistance à la compression du sol.
Établissement des limites de tolérance pour l'alignement des panneaux
La précision géométrique de la fondation dicte l'intégrité à long terme de l'ensemble de l'enceinte. L'étanchéité module à module repose sur des systèmes d'interverrouillage — tels que les mécanismes à verrouillage CAM et les canaux de joint continus — qui supposent un plan de référence parfaitement plat. Si le niveau de base s'écarte au-delà des seuils établis, les panneaux ne peuvent pas s'asseoir uniformément, forçant les installateurs à appliquer un couple latéral pour combler les espaces. Cette contrainte artificielle crée des micro-fissures dans le pont thermique et compromet l'enveloppe étanche dès le premier jour.
- Déviation maximale de la base : Le substrat ne doit pas dépasser ±2 mm sur une portée de 2 mètres pour les kits modulaires standards.
- Tolérance de nivellement : La pente globale du sol doit être maintenue à 1:100 vers les drains de périphérie. Des pentes plus raides provoquent des flaques hydrostatiques ; des pentes plus faibles piègent la condensation.
- Alignement de la grille d'ancrage : Les trous de boulons d'ancrage doivent correspondre aux empreintes de panneau pré-percées en usine à ±3 mm pour prévenir le faussage des filets ou un engagement de fixation affaibli.
In our facility’s stress-testing lab, we observed that a foundation unevenness exceeding 3 mm significantly impacts long-term airtightness. Standard Les panneaux préfabriqués sont fabriqués avec des tolérances dimensionnelles strictes, mais ils ne peuvent pas compenser un sol déformé. Lorsque les installateurs forcent l'assemblage de panneaux mal alignés, le joint de compression est pincé ou contourné complètement. Avec le temps, les cycles thermiques provoquent une déformation permanente des matériaux compressés, entraînant une dérive de température mesurable dans les espaces à climat contrôlé.
Il est important de reconnaître que certains projets de rénovation ou d'anciens planchers d'entrepôt ne respecteront pas ces spécifications exactes dès le départ. Dans ces scénarios, nous recommandons un revêtement professionnel de rectification et de nivellement époxy plutôt que de tenter de caler sous des modules composites légers. Tenter de combler de grandes irrégularités topographiques avec des pieds réglables crée souvent des points de pivot instables qui aggravent la déformation des panneaux lors des variations de température.
Préparation des barrières de drainage et d'humidité
Les systèmes d'isolation composite fonctionnent exceptionnellement bien dans les environnements contrôlés, mais ils restent vulnérables à une exposition prolongée à l'eau stagnante et à la migration capillaire d'humidité. L'eau s'accumulant contre la face inférieure des panneaux de sol ou s'infiltrant à travers les pores microscopiques du béton peut éventuellement dégrader l'intégrité du noyau mousse, réduire la performance de la valeur R et favoriser la croissance de moisissure derrière les finitions intérieures. Une préparation de site appropriée exige une stratégie de défense à double couche : drainage de surface actif et isolement vaporique passif.
Imaginez poser une épaisse couverture de laine directement sur un sol humide. Bien que la couverture repousse la pluie venant d'en haut, l'humidité du sol remontera directement à travers les fibres, laissant le matériau saturé et lourd. Le béton se comporte de manière similaire. Sans une barrière de vapeur dédiée, l'humidité ambiante et les eaux souterraines voyagent vers le haut à travers les pores de la dalle jusqu'à ce qu'elles rencontrent la surface intérieure plus fraîche du panneau, provoquant une accumulation de condensation cachée à la vue.
- Spécification de la barrière de vapeur : Appliquer une feuille continue de polyéthylène de 20 mils sur toute la surface de la dalle avant l'installation des panneaux. Superposer les joints d'au moins 150 mm et les relier au moyen de ruban adhésif pour créer un bouclier d'humidité unifié.
- Intégration du drainage de périphérie : Installez des caniveaux de fuite ou des systèmes à caniveaux ouverts le long des emprises des murs extérieurs pour intercepter les éclaboussures de pluie et les ruissellements d'irrigation avant qu'ils ne touchent les bases des panneaux.
- Étanchéité en cove : Là où les murs rencontrent les sols, utilisez un mastic flexible et résistant aux produits chimiques pour combler l'espace. Cela empêche l'eau de s'infiltrer derrière les bords des panneaux et permet un léger tassement structurel sans fissurer la couche d'étanchéité.
Bien que des matériaux comme les âmes en mousse PVC et les revêtements FRP gelcoat offrent une résistance intrinsèque à la pourriture et à la corrosion, ils dépendent d'une géométrie d'installation correcte pour maintenir cet avantage. Nos techniciens de terrain vérifient systématiquement que les pentes de drainage ne s'inversent pas en raison d'un compactage inapproprié du remblai ou d'un sol qui tasse. Détecter une inversion de drainage pendant la phase de terrassement fait gagner considérablement plus de temps et d'argent que de terrasser autour d'un module achevé et emprisonnant l'eau.
Codes du bâtiment locaux, permis et sécurité
Points clés à retenir : L'approbation réglementaire est l'étape la plus critique — obtenez les permis avant la livraison des matériaux. La conformité OSHA pour la manipulation de panneaux composites évite des amendes coûteuses et des blessures, et le strict respect des codes électriques (NEC/CEI) est non négociable pour prévenir la défaillance des compresseurs.
Obtenir les permis de réfrigération commerciale en avance
Dans l'industrie de la construction commerciale, l'hypothèse selon laquelle un permis de construire « standard » couvre une chambre froide spéciale ou une unité de stockage réfrigéré est un tueur de projet courant. Les municipalités traitent la réfrigération comme un système mécanique distinct nécessitant un examen séparé. Le processus d'obtention du permis valide que la structure proposée respecte les lois d'urbanisme, les codes de sécurité incendie et les normes d'assainissement du département de la santé. Les retards ici se mesurent en semaines, pas en jours, et peuvent laisser des panneaux composites coûteux exposés à la pluie, risquant des dommages avant même que l'installation ne commence.
Lancez la phase de demande de permis immédiatement après avoir finalisé la disposition. Vous devez soumettre des plans mécaniques tamponnés détaillant la capacité de charge du sol, les valeurs d'isolation thermique (valeur R) des panneaux et les spécifications de l'équipement de réfrigération. Les départements de la santé imposent souvent des directives strictes concernant le drainage des sols, les stations de désinfectant et l'apport lumineux, qui doivent être reflétées dans les plans.
- Permis mécaniques : Requis pour l'installation du compresseur de réfrigération, des unités de condensation et des batteries froides. Cela couvre l'intégrité des tuyauteries de réfrigérant et les tests de pression.
- Permis électriques : Nécessaires pour les circuits haute tension dédiés alimentant les unités de compresseur et les systèmes d'éclairage internes.
- Permis de plomberie : Essentiels si l'installation comprend des drains de sol pour les cycles de dégivrage ou les stations de rinçage, garantissant une prévention adéquate du reflux.
- Zoning & Fire: Vérifie que les matériaux d'isolation thermique utilisés dans les panneaux sandwich répondent aux classifications de résistance au feu locales (p. ex., Approbation FM ou ASTM E84 Classe 1).
Respect des exigences d'équipement de sécurité OSHA sur site
L'installation de grands panneaux composites et d'équipements de réfrigération présente des dangers physiques importants qui dépassent les risques standards de construction. L'OSHA (Occupational Safety and Health Administration) exige des normes strictes d'équipement de protection individuelle (EPI) pour atténuer ces risques. Les panneaux composites, en particulier ceux à revêtements en polymère renforcé de fibre de verre (FRP), peuvent provoquer des irritations cutanées et des problèmes respiratoires s'ils sont coupés ou poncés sans protection. De plus, le poids et la taille considérables de ces panneaux exigent un respect rigoureux des protocoles de levage.
Une mentalité « Zéro Accident » doit être appliquée avant le déchargement du premier panneau. Le levage lourd de panneaux à âme rigide en mousse nécessite souvent une assistance mécanique ou des techniques de levage en équipe pour prévenir les blessures par écrasement et les tensions dorsales. Lors de la coupe des panneaux pour les adapter aux dimensions, les particules en suspension provenant de l'âme en mousse (telles que PU, XPS ou PET) et les fibres de verre nécessitent une protection respiratoire.
- Protection respiratoire : Les masques N95 ou respirateurs sont obligatoires lors de la coupe ou de l'usinage des panneaux composites pour prévenir l'inhalation de poussière de fibre de verre et de particules de mousse.
- Protection oculaire : Des lunettes de sécurité sont requises pour protéger les yeux des débris volants lors de la coupe des revêtements ou des âmes des panneaux.
- Protection des mains et de la peau : Des gants résistants aux coupures sont nécessaires pour manipuler les revêtements métalliques ou en aluminium tranchants, tandis que les manches longues empêchent le contact cutané avec l'isolation en fibre de verre.
- Protection contre les chutes : Pour les installations dépassant 6 pieds de hauteur, l'OSHA exige des systèmes d'arrêt de chute appropriés, des harnais et des garde-corps.
Conformité aux normes de câblage électrique pour les unités
Les défaillances électriques sont la principale cause de brûlage des compresseurs de réfrigération. Se conformer aux normes de câblage électrique ne concerne pas seulement le passage d'une inspection ; c'est assurer la longévité opérationnelle de l'unité. Le National Electrical Code (NEC) ou les normes locales pertinentes dictent des exigences spécifiques pour le dimensionnement des conducteurs, la mise à la terre et la protection contre les surintensités. Une règle d'« initié » critique est de ne jamais compter sur le câblage existant du bâtiment pour de nouvelles unités de réfrigération à haute capacité sans un calcul de charge vérifié.
La chute de tension est l'ennemi silencieux de la réfrigération. Si le calibre du fil est trop petit ou si le trajet est trop long, la tension au niveau du compresseur chutera en dessous du seuil opérationnel. Cela fait que le moteur tire un courant plus élevé (amps) pour maintenir le couple, générant une chaleur excessive et déclenchant finalement les surcharges thermiques ou grillant les enroulements. De plus, un interrupteur d'isolement doit être installé à portée de vue de l'unité pour permettre un arrêt d'urgence pendant la maintenance.
- Dimensionnement des conducteurs : Le calibre du fil doit être dimensionné en fonction des Ampères à Rotor Bloqué (LRA) du compresseur, et non uniquement de la charge de fonctionnement, pour accommoder les surtensions de démarrage.
- Circuits dédiés : Les unités de réfrigération doivent être sur des circuits dédiés sans autres charges (éclairage, prises) partageant le disjoncteur pour prévenir les déclenchements intempestifs.
- Protection DFD : Bien que généralement requise pour les prises, la protection DFD sur les circuits de dérivation de réfrigération doit être appliquée avec soin pour prévenir les déclenchements intempestifs des compresseurs, nécessitant parfois une « Protection contre les défauts d'isolement de l'équipement » (GFPE) au lieu de disjoncteurs DFD standards pour les grandes unités câblées.
- Mise à la terre adéquate : Tous les composants métalliques de la chambre froide, y compris le bâti des panneaux et la quincaillerie des portes, doivent être correctement reliés et mis à la terre pour prévenir les risques d'électrocution.
Cadre décisionnel : DIY versus technicien certifié
La décision dépend des tolérances structurelles, de la précision des pénétrations de réfrigération et de la vérification de la garantie. Les applications de chaîne du froid permanente ou mobile nécessitent des techniciens certifiés.
Évaluer d'abord la complexité de l'ancrage structurel
Pensez à l'ancrage structurel dans les panneaux isolés comme au système de suspension d'un poids lourd plutôt qu'à la pose de plaques de plâtre. Lorsque vous déplacez une chambre froide modulaire ou montez une caisse réfrigérée, les panneaux subissent des vibrations constantes, un couple et des déplacements dynamiques. Un simple contrôle visuel pour vérifier les bords droits ne révèle pas le vrai problème : la façon dont les verrouillages mécaniques, communément appelés verrous CAM, s'engagent lors de l'assemblage.
Beaucoup de constructeurs néophytes supposent que forcer les panneaux ensemble jusqu'à ce qu'ils soient affleurants est suffisant. En pratique, une fabrication à faible tolérance laisse des microfissures qui obligent les installateurs à appliquer une pression manuelle excessive. Cela crée une compression inégale à travers l'âme en mousse, ce qui dégrade silencieusement l'isolation au fil du temps et accélère la fatigue du joint.
Notre équipe d'ingénierie a constaté que le recours à des tournevis d'impact non calibrés abîment systématiquement les points d'ancrage sur les revêtements composites légers. Au lieu de se précipiter lors du vissage, les professionnels utilisent des séquences de couple progressif pour répartir uniformément le poids sur le châssis de base. Si votre projet implique un transport interétats ou une exposition marine, sauter cette approche calibrée vous coûtera cher en maintenance par la suite.
Évaluer les exigences de compétences pour l'intégration de la réfrigération
L'intégration des composants de réfrigération dans une enveloppe thermique scellée est là où la plupart des projets amateurs échouent. Vous creusez essentiellement des trous dans un thermos haute performance et espérez qu'il maintienne zéro degré. L'écart de compétence ne réside pas dans la coupe des panneaux, mais dans le maintien de la barrière de vapeur et la prévention des ponts thermiques autour des faisceaux de tubes et des tuyaux de drainage.
Un pont thermique se produit lorsqu'un matériau conducteur, comme un support métallique standard ou un fixe mal étanchéifié, crée un chemin direct pour que la chaleur contourne l'isolation. À l'intérieur d'une chambre froide, cela entraîne une accumulation localisée de givre, qui finit par fondre en eau stagnante et détruit l'intégrité structurelle du sol ou des murs. Gérer cela nécessite des joints spéciaux et des passe-parois isolés qui découplent l'équipement de la structure du panneau.
Nous voyons régulièrement des entrepreneurs bricoleurs traiter le routage des tuyaux comme une tâche de menuiserie standard. Cette erreur déclenche une dégradation rapide du mastic dans les extrêmes variations de température. Les intégrateurs professionnels cartographient tous les chemins de gaines avant la pose du premier panneau, garantissant que chaque pénétration est enrobée d'une barrière d'humidité continue et étanchéifiée sous des températures ambiantes contrôlées.
Vérifier les clauses d'installation de garantie du fabricant
Les garanties des fournisseurs sont rarement invalidées parce que les matériaux eux-mêmes défaillent ; elles sont invalidées parce que la méthode d'installation ne peut pas être vérifiée. La plupart des fabricants réputés lient leurs garanties de performance thermique directement aux pratiques d'installation professionnelle documentées. Si vous tentez une installation DIY, vous pouvez perdre la couverture pour la dégradation du cœur, le délaminage et les dommages de condensation.
- Qualité des fixations : Vérifiez que le contrat spécifie une quincaillerie résistante à la corrosion adaptée à votre environnement de fonctionnement.
- Spécifications de couple : Assurez-vous que le fournisseur fournit des limites exactes de force de serrage pour prévenir l'écrasement de la matrice de mousse interne.
- Imagerie thermique : Confirmez si des scans infrarouges post-installation sont obligatoires pour valider la continuité de la barrière avant la remise.
Nos conseillers en acquisition recommandent d'ajouter une étape de garantie de qualité par un tiers à votre budget. Demander un scan thermique post-installation valide qu'aucun espace caché ou zone d'isolation compressée n'existe. Ce seul document satisfait souvent les exigences de garantie et protège votre investissement en capital contre une défaillance prématurée du système.
FAQ du cadre décisionnel
Ce facteur a une incidence directe sur la performance du projet et le coût à long terme. L'aborder avec des données spécifiques plutôt qu'avec des hypothèses générales permet d'obtenir de meilleurs résultats.
Un novice peut-il assembler en toute sécurité un petit entrepôt frigorifique intérieur ?
Oui, à condition que l'unité fonctionne à des températures de refroidissement modérées et reste stationnaire. Les environnements de stockage intérieur sec exercent un stress minimal sur les ancres et déclenchent rarement des ponts thermiques sévères. Cependant, vous devez toujours suivre les spécifications de couple et vérifier la continuité de la barrière de vapeur pour maintenir la garantie.
Est-il jamais moins cher d'installer les panneaux soi-même ?
Uniquement à court terme. Un jointoiement incorrect ou un ancrage désaligné oblige les compresseurs à fonctionner en continu, faisant exploser les factures d'électricité en quelques mois. Les économies de main-d'œuvre sont rapidement effacées par une consommation énergétique plus élevée et des garanties de composant invalidées.
| Critères d'évaluation | Paramètres DIY | Paramètres technicien | Impact sur la performance | Norme de validation |
|---|---|---|---|---|
| Panel Alignment & CAM Lock Tolerance | Montage manuel avec évaluation visuelle des écarts ciblant <2 mm de jeu | Gabarits de précision et outils de couple calibrés imposant <0,1 mm de tolérance mécanique | Prévient la compression inégale qui dégrade l'intégrité de l'âme en mousse et accélère la fatigue du joint | Valide selon les spécifications de tolérance dimensionnelle ISO 11060 pour un fonctionnement continu de chaîne du froid |
| Spécification d'épaisseur d'isolation | Sélection d'épaisseur standardisée basée sur des tableaux de température ambiante génériques | Profondeur d'âme en mousse PU/XPS/PET personnalisée calculée via la modélisation du coefficient de transfert thermique | Élimine les zones de condensation interne et maintient une valeur R constante sous des cycles de charge extrêmes | S'aligne sur les seuils de performance thermique NSF/ANSI 7 pour les enceintes réfrigérées |
| Joint Sealing & Polymer Degradation | Application basique de mastic de polyuréthane avec protocoles d'étanchéité standards | Systèmes d'étanchéité multicouches conçus tenant compte des taux de contraction à -18 °C et des courbes de dégradation des polymères sur 5 ans | Maintient l'intégrité de l'enveloppe étanche empêchant le court-circuit thermique et l'infiltration d'humidité | Satisfait aux normes ASTM C920 de capacité de mouvement pour les assemblages composites industriels |
| Isolement des ponts thermiques | Contact structurel direct aux jonctions de panneaux permettant l'écoulement de chaleur conductive | Dispositifs de rupture double couche XPS/PU intégrés et transitions de revêtement GRP/FRP thermiquement découplées | Arrête les chemins de perte de chaleur conductive qui causent une accumulation localisée de givre et une surcharge du compresseur | Atteint <0,1 W/m²K de transmission thermique aux jonctions critiques selon les normes EN 14509 |
| Substrate Leveling & Load Distribution | Contrôles visuels de planéité avec calage manuel pour les irrégularités de surface mineures | Profilage de base guidé par laser garantissant <3 mm de déviation sur l'ensemble de l'empreinte du panneau | Répartit les charges dynamiques du fret uniformément sur les âmes en mousse légère sans écrasement localisé | Garantit les limites de flèche structurelle selon les protocoles d'essai de vibration ISO 14982 |
Processus d'assemblage des panneaux et d'étanchéification de l'isolation
Un assemblage séquentiel approprié des panneaux et une compression des joints d'étanchéité sont les déterminants principaux de l'efficacité énergétique d'une chambre froide. Des joints mal alignés ou des joints mal positionnés créent des ponts thermiques, entraînant une condensation rapide, des infiltrations d'air et une surcharge du compresseur.
Les exploitants de chambres froides commerciales font constamment face à des défaillances prématurées du système dues à un séquencement défectueux des panneaux et à un scellage des joints inadéquat. Lorsque les murs et les plafonds sont installés dans le désordre, l'engagement mécanique d'emboîtement échoue, laissant des micro-fuites qui contournent la couche d'isolation continue. Éliminer ces fuites nécessite un flux de travail séquentiel rigoureux combiné à une compression de précision des joints d'étanchéité, garantissant que l'enveloppe structurelle reste thermiquement intègre de la fondation à la ligne de faîte.
Architecture de jonction séquentielle et contrôle des tolérances
Les panneaux muraux et de plafond doivent être assemblés séquentiellement, généralement en partant d'un angle de référence fixe et en progressant vers l'extérieur. Le mécanisme de jonction repose sur des profils d'emboîtement – communément à rainure et languette ou à système de verrouillage par came – qui verrouillent mécaniquement les panneaux adjacents tout en compressant les joints élastomères. Les normes de l'industrie imposent une tolérance d'assemblage maximale de ±1,5 mm sur toute la longueur du panneau pour maintenir des surfaces affleurantes. Dépasser ce seuil force les installateurs à surenfoncer les fixations, ce qui écrase l'âme en polyuréthane ou phénolique et crée des chemins conducteurs pour le transfert de chaleur.
- Établissement d'une ligne de référence : Installez des rails de guidage périmétriques ou des références laser avant de poser le premier panneau. Cela garantit la verticalité et l'horizontalité, empêchant la dérive cumulative lors de l'assemblage séquentiel.
- Séquence d'encastrement : Connectez d'abord les panneaux muraux, en laissant le mécanisme de came ou de rainure serrer les joints. Installez ensuite les panneaux de plafond, en les laissant reposer sur le bord supérieur des panneaux muraux pour créer un encastrement continu qui verrouille l'ensemble de l'enveloppe.
- Gestion du couple : Les fixations ne doivent pénétrer que le matériau de parement (GRP, CFRT ou aluminium) sans écraser l'âme. Un excès de vissage même de 0,5 mm compromet le joint d'étanchéité et crée des ponts thermiques localisés.
Mécanique de compression des joints et élimination des ponts thermiques
Le joint d'étanchéité agit à la fois comme barrière d'air et comme rupture thermique. Les joints de compression standards en EPDM ou silicone nécessitent un taux de compression de 25 à 30 % lors de l'emboîtement des panneaux pour atteindre une performance étanche. Si les panneaux sont forcés ensemble sans un bon logement du joint, les taux de fuite d'air peuvent dépasser 0,5 L/s·m², augmentant considérablement la charge frigorifique. À l'inverse, une surcompression déforme permanentément l'élastomère, provoquant une défaillance du joint lors des cycles de température.
Pour éliminer les ponts thermiques aux joints, les fabricants utilisent des joints périmétricaux continus plutôt que des bandes segmentées. Les profils continus empêchent les points de recouvrement où l'air ambiant chaud peut s'infiltrer. De plus, les conceptions internes des panneaux intègrent souvent une géométrie d'âme thermiquement interrompue, où la mousse isolante est isolée des parements métalliques extérieurs par des nervures en polymère non conductrices. Cette conception garantit que même si de la condensation externe se forme à la surface du panneau, la chaleur ne peut pas être conductrice à travers l'ensemble du joint.
- Sélection du matériau du joint d'étanchéité : Pour les chambres froides marchandes fonctionnant en dessous de -25°C, des joints en silicone ou fluorosilicone sont requis en raison de leur flexibilité à basse température. L'EPDM standard devient cassant en dessous de -15°C, conduisant à microfissuration et défaillance du joint.
- Vérification de la compression : Les installateurs doivent vérifier l'intégrité du joint en contrôlant l'extrusion homogène du joint le long de la ligne de joint. Une extrusion inégale indique un désalignement des panneaux ou une compression de l'âme, nécessitant un démontage et un repositionnement immédiats.
- Intégrité de la rupture thermique : Les joints doivent rester entièrement encapsulés. Les bords d'âme exposés ou les segments de joint manquants agissent comme des chemins conducteurs directs, accélérant l'accumulation de givre et augmentant la fréquence des cycles de dégivrage.
Impact du matériau de noyau sur la longévité de l'étanchéité
Le choix de l'âme isolante influence directement la capacité du panneau à maintenir son joint sous contrainte thermique. La mousse de polyuréthane (PU) et le polystyrène expansé réticulé (XPS) sont des standards de l'industrie, mais leur dérive de conductivité thermique (valeur k) diffère significativement à basse température. Le PU maintient une valeur k stable d'environ 0,022–0,024 W/(m·K) à -30°C, tandis que le XPS atteint typiquement 0,028–0,030 W/(m·K) dans des conditions identiques. Cette différence signifie que les panneaux XPS nécessitent des âmes légèrement plus épaisses pour correspondre aux performances du PU dans les applications de congélation profonde.
La dilatation de la mousse lors de la fabrication dicte également la compatibilité des joints. Les mousses haute densité (≥40 kg/m³) offrent une stabilité dimensionnelle supérieure, réduisant la warpage des panneaux qui peut rompre le contact du joint au fil du temps. Les alternatives à faible densité peuvent se rétrécir ou se dilater avec les fluctuations d'humidité, créant des interstices entre les panneaux adjacents. Pour les kits de stockage frigorifique commercial modulaire, sélectionner des âmes à cellules fermées garantit la résistance à l'humidité, empêchant l'absorption d'eau qui dégradait sinon les valeurs R d'isolation et compromettait l'adhésion des joints.
Vérifiez toujours la planéité des panneaux avant l'assemblage. Les panneaux déformés dépassant 2 mm de déviation sur une portée de 2 mètres ne peuvent pas obtenir une compression de joint appropriée, quelle que soit la technique de fixation. Utilisez des règles à arêtage lors des vérifications pré-installation pour rejeter les unités hors spécification avant qu'elles n'entrent dans la séquence de construction séquentielle.
Bases du tracé des lignes électriques et de réfrigérant
Le routage direct des lignes électriques et de réfrigérant à travers les panneaux composites isolés nécessite des canaux utilitaires pré-ingénierisés ou des gaines scellées en saillie pour éliminer les ponts thermiques et préserver la capacité de charge structurelle. Toutes les pénétrations doivent être gradées avec une pente minimale de 1/8 pouce par pied et isolées avec des scellements polymères à cellules fermées pour maintenir la résistance thermique conçue du panneau.
Placement des canaux utilitaires et intégrité structurelle
Percer des trous non structurés à travers les panneaux composites isolés fracture la matrice d'isolation continue et réduit l'efficacité portante des parements extérieurs. La pratique d'ingénierie la plus fiable intègre les chemins utilitaires directement dans l'architecture du panneau lors de la phase de stratification.
Les âmes en mousse rigide, spécifiquement le polyuréthane (PU), le polystyrène expansé (XPS) et le chlorure de polyvinyle (PVC), permettent un fraisage précis de canaux sans dégrader la résistance à la compression des feuilles en plastique renforcé de fibre de verre (GRP) ou en renfort continu de fibre de verre thermoplastique (CFRT). Lorsque des canaux usinés en usine ne sont pas disponibles, le montage externe nécessite des espacements de rupture thermique pour isoler la quincaillerie métallique de l'environnement intérieur froid.
Pente de la ligne de drainage et contrôle de la condensation
Les cycles de réfrigération produisent un condensat constant qui exige une évacuation gravitationnelle immédiate pour prévenir la stagnation interne et la dégradation à long terme du substrat. Les lignes de drainage passant à travers les assemblages de panneaux modulaires doivent suivre un gradient descendant strict. Une pente standardisée de 1/8 pouce par pied garantit un flux efficace tout en empêchant la rétention d'humidité dans la couche d'isolation.
Les âmes en mousse à cellules fermées résistent intrinsèquement à l'absorption d'eau, mais un routage de drainage incorrect accélère néanmoins la condensation de surface. Les installations professionnelles dirigent les lignes de rejet à travers des chemisées isolées dédiées qui mimet les performances thermiques du panneau mural, éliminant complètement les points froids qui déclenchent l'accumulation de givre le long des chemins de rejet de réfrigérant.
Spécifications techniques critiques
- Protocole de scellement des pénétrations : Injectez de la mousse de polyuréthane expanding à cellules fermées ou comprimez des joints en caoutchouc EPDM autour de tous les câbles électriques et tuyauteries de réfrigérant en cuivre pour restaurer la barrière étanche à l'air.
- Compatibilité des gaines : Le PVC Schedule 40 ou le tuyau ondulé HDPE offre une résistance aux impacts tout en restant chimiquement inerte dans les environnements à haute humidité et basse température.
- Rayon de courbure minimal : Préservez un diamètre de courbe d'au moins six fois le diamètre extérieur de la ligne pour prévenir les microfissures internes et maintenir un débit de réfrigérant sans restriction.
- Vérification de la pente verticale : Établissez les lignes de drainage avec une inclinaison de 2 % pour les longues portées afin de garantir une expulsion complète du condensat sans siphonnage retour dans l'unité.
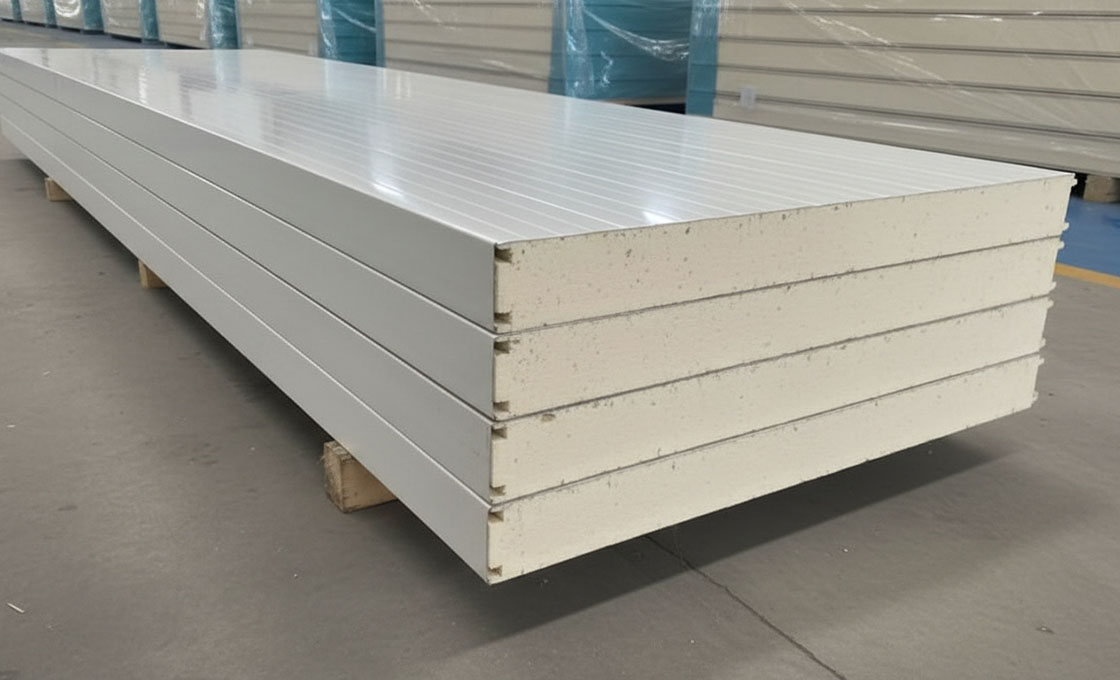
Étapes d'intégration du cadre de porte et d'étanchéité aux intempéries
Point clé : Le point de défaillance principal dans la construction de stockage frigorifique est le périmètre du cadre de porte. Atteindre un joint à durée de vie requiert un alignement rigide de la quincaillerie de porte robuste avec les panneaux composites et l'application de cordon continu d'étanchéité qui reste élastique sous contraction thermique.
Intégrer un cadre de porte dans une chambre froide modulaire n'est pas simplement accrocher une porte ; c'est une interface structurelle et thermique critique.
Lorsqu'on travaille avec des panneaux composites légers – tels que GRP/FRP ou panneaux sandwich à âme mousse avec âmes XPS, PET ou PU – le cadre doit accommoder les tolérances spécifiques de ces matériaux sans écraser l'âme isolante ni compromettre l'intégrité de la peau. Un cadre mal intégré crée immédiatement des ponts thermiques, conduisant à une accumulation de glace et une perte d'énergie qui peuvent annuler l'efficacité de l'ensemble du système de réfrigération.
Alignement des mécanismes de porte tout usage
Les mécanismes de porte pour chambres froides et congélateurs sont lourds, pesant souvent des centaines de livres une fois la quincaillerie incluse. Les panneaux composites entourant l'ouverture doivent être renforcés pour supporter cette charge statique et dynamique. Les panneaux sandwich à âme mousse standards, bien qu'offrant une excellente isolation, ont une résistance aux charges ponctuelles inférieure à celle des matériaux massifs. Par conséquent, le processus d'installation doit assurer que la charge est transférée au sol ou au sous-frame structurel, et non uniquement à la peau du panneau.
- Stratégie de renforcement : Avant d'accrocher la porte, installez des renforts structurels (généralement des角 aluminum ou acier) dans l'ouverture découpée du panneau. Cela empêche la porte lourde de déchirer les boulons de montage à travers le GRP ou le parement métallique.
- Vérification de verticalité et de niveau : Utilisez un niveau à bulle pour garantir que le cadre de porte est parfaitement vertical et carré. Même un écart de 2-3 mm peut créer des interstices que les joints standards ne peuvent pas sceller, forçant le compresseur de réfrigération à travailler plus dur pour maintenir la température.
- Intégration de la rupture thermique : Assurez-vous que le profilé du cadre de porte inclut une rupture thermique – un matériau non conducteur (souvent du polyamide ou un plastique similaire haute résistance) séparant les sections métalliques intérieure et extérieure. Cela interrompt le flux de chaleur à travers le cadre, préservant la valeur R des panneaux environnants.
Étanchéité aux intempéries et longs traits de mastic
L'étanchéité à l'air dans ce contexte désigne à la fois l'arrêt des fuites d'air et la prévention de l'intrusion d'humidité. L'interface entre le cadre de porte et l'ouverture brute du panneau est la zone la plus vulnérable. La norme de l'industrie pour atténuer ce risque est l'approche “triple-joint”, reposant sur la compression mécanique, les joints et les produits d'étanchéité chimiques.
L'application d'un cordon continu de produit d'étanchéité est la dernière ligne de défense. Cette étape doit être exécutée avec précision pour garantir que le joint reste flexible malgré les fluctuations extrêmes de température trouvées dans les congélateurs (-20°C à -30°C) qui peuvent causer la fissuration et la défaillance des matériaux rigides.
📋 Protocole d'application du mastic
- Étape 1 : Préparation de la surface : Nettoyez soigneusement la surface de collage tant sur le panneau composite (peau GRP ou métallique) que sur le cadre de porte. Éliminez tout agent de démoulage, poussière ou huile à l'aide d'un solvant compatible avec le matériau du panneau pour assurer une adhésion maximale.
- Étape 2 : Compression primaire du joint : Installez le joint magnétique ou de compression sur le cadre de porte en premier. Fermez la porte pour vérifier une pression de contact uniforme tout autour du périmètre. Ajustez la position du cadre si des interstices sont visibles.
- Étape 3 : Application du cordon continu : Appliquez un cordon continu de silicone à cure neutre ou de polyuréthane bas température le long de tout le périmètre intérieur où la bride du cadre rencontre le panneau. Le cordon doit être ininterrompu (pas de démarrages/arrêts) pour prévenir l'action capillaire attirant l'eau.
- Étape 4 : Façonnage et lissage : Travaillez immédiatement le produit d'étanchéité avec une spatule ou un doigt ganté pour forcer le matériau dans le joint et créer un profil lisse et concave. Cela garantit l'adhésion du produit d'étanchéité des deux côtés et élimine les bulles d'air.
- Étape 5 : Étanchéité extérieure (flashing) : Si la porte est orientée vers l'extérieur, appliquez un flashing en Z ou un cache-goutte supplémentaire au-dessus du cadre de porte pour diriger l'eau ruisselante loin du cordon d'étanchéité, prévenant la dégradation à long terme.
Améliorations d'efficacité : stores et rideaux à lamelles
Une fois l'intégrité structurelle et l'étanchéité à l'air du cadre assurées, l'étape finale pour l'efficacité opérationnelle implique l'ouverture de la porte elle-même. Chaque fois qu'une porte s'ouvre, une énergie thermique significative est échangée. Pour atténuer ceci, les ouvertures à fort trafic utilisent des systèmes auxiliaires d'étanchéité montés directement sur la traverse supérieure du cadre de porte.
- Rideaux à lamelles : Ceux-ci consistent en des feuilles plastiques transparentes épaisses et superposées. Elles agissent comme une barrière thermique tout en permettant un passage aisé pour le personnel ou les chariots. Elles sont essentielles pour réduire l'infiltration d'air chaud et humide qui cause l'accumulation de glace sur les serpentins de l'évaporateur.
- Canaux d'air : Montés au-dessus du cadre de porte, ces dispositifs projettent un rideau d'air à haute vélocité vers le bas à travers l'ouverture lorsque la porte est ouverte. Cela crée un joint d'air invisible séparant l'environnement froid interne de l'air chaud externe, maintenant la stabilité de température sans obstruer le mouvement physique.
Mise en service finale du système et tests de pression
La mise en service finale du système vérifie que les joints de panneaux isolés atteignent une étanchéité à l'air sous une pression différentielle de 50 Pa, que les capteurs de contrôle sont calibrés dans une tolérance de ±0,5°C, et que les rampes de refroidissement initial descendent à 3°C à 5°C par heure pour prévenir le choc thermique.
Vérifier l'étanchéité des joints avec une faible pression différentielle d'air
Les installations commerciales de stockage frigorifique défaillent principalement en raison de fuites d'enveloppe non détectées plutôt que de déficits de capacité de réfrigération. Les techniciens doivent confirmer l'intégrité des joints avant d'introduire de fortes charges thermiques.
Appliquez un test de pression d'air différentiel standardisé de 50 Pa sur toutes les coutures de panneaux d'emboîtement. Les normes modernes de l'industrie rejettent explicitement les maintiens à haute pression structurelle, qui risquent de délaminer les parements polymères du substrat mousse. Au lieu de cela, utilisez un manomètre numérique calibré ou un anémomètre pour détecter une vélocité d'écoulement d'air dépassant 0,2 m/s au niveau des canaux de connecteur.
Complétez les tests mécaniques par une analyse thermographique pendant le test. Toute variance de signature thermique supérieure à 2,0°C à travers un joint scellé indique une compression de joint EPDM compromises ou des encastrements mâle-femelle désalignés. Ces micro-fuites accélèrent la formation de givre sur les coins internes et forcent les compresseurs en cycles de service continus.
Calibrate Thermostatic Controls & Sensor Arrays
La régulation précise de la température repose sur la validation de chaque entrée du contrôleur par rapport à des étalons de référence certifiés avant de mettre la charge totale sous tension.
Vérifiez les sondes de serpentins d'évaporateur et les thermistances d'air de retour à l'aide d'un thermomètre à résistance de platine calibré. Les réglages d'usine dérivent souvent de ±1,0 °C pendant le transport et le stockage en entrepôt. Ajustez les paramètres de la carte de contrôle jusqu'à ce que les lectures se stabilisent dans une bande de tolérance opérationnelle stricte de ±0,5 °C.
Validez simultanément les seuils de fin de dégivrage et les minuteries de protection contre les courts cycles du compresseur. Des intervalles de dégivrage incorrects provoquent une accumulation de glace sur les serpentins à ailettes, augmentant directement les chutes de pression statique et réduisant la capacité de refroidissement réelle de jusqu'à 30 %. Consignez tous les décalages d'étalonnage dans le registre de maintenance pour une analyse prédictive future.
Exécuter en toute sécurité les cycles de refroidissement initial
La réduction rapide de la température fracture le lien structurel entre les revêtements polymères et les substrats en mousse. Des taux de descente en température contrôlés préservent l'intégrité des matériaux composites pendant les 72 premières heures critiques.
Programmez l'unité de réfrigération pour abaisser la température ambiante de 3 °C à 5 °C au maximum par heure. Surveillez en continu la température de la peau extérieure. Si de la condensation superficielle se forme alors que le point de rosée interne reste en dessous de zéro, réduisez immédiatement l'ouverture du détendeur pour empêcher la migration de l'humidité dans la matrice d'isolation.
Considérez ce processus comme la flexion d'une règle en plastique froide ; baisser la température trop rapidement crée des microfissures invisibles dans la matrice composite. Maintenez ce gradient contrôlé jusqu'à ce que la consigne désignée se stabilise pendant au moins six heures. Ce n'est qu'à ce moment-là que le chargement complet de l'inventaire peut commencer. Cette contraction thermique progressive permet aux zones de prise de l'adhésif et aux canaux d'étanchéité de s'adapter aux changements dimensionnels sans induire de contrainte de cisaillement permanente.
Erreurs courantes d'installation et stratégies d'atténuation
La qualité d'installation dicte l'efficacité thermique plus que la valeur R elle-même du panneau. Même les systèmes composites haut de gamme échouent si les tolérances d'assemblage sont ignorées ou si des mastics génériques sont utilisés en ambiance sous-zero.
Correction des connexions de joints de panneaux mal alignés
Un point de friction courant dans le montage sur site est la force physique excessive requise pour engager les verrous CAM. Les utilisateurs rapportent souvent des difficultés importantes avec le « poussée et force » des panneaux pour obtenir un ajustement serré.
En termes d'installation professionnelle, cette résistance n'est pas un signe de solidité ; c'est une alarme critique indiquant des erreurs de tolérance d'usinage. Lorsque les verrous CAM ne s'alignent pas correctement, les installateurs recourent souvent au marteau ou au levier, ce qui comprime le cœur en mousse et endommage de manière permanente l'intégrité structurelle de la jonction.
Pour corriger les connexions désalignées sans endommager les panneaux, les équipes d'installation doivent cesser immédiatement de forcer la jonction. La cause racine est fréquemment un écart cumulé dans les dimensions des panneaux ou un sous-plancher inégal faussant l'alignement vertical.
Nos données terrain confirment qu'une vérification stricte des tolérances avant assemblage aux coins et aux intersections murales empêche ces difficultés. Nous utilisons des mécanismes de verrouillage usinés avec précision conçus pour s'engager avec une pression manuelle minimale. Si une résistance est rencontrée, la stratégie d'atténuation correcte consiste à s'arrêter et à vérifier la planéité du substrat ou le carré des panneaux plutôt que d'appliquer un couple.
Testez toujours à sec les trois premières rangées de panneaux avant d'engager les verrous. Nous appliquons une politique de « Zero-Gap » sur nos lignes, mais sur site, un écart de 0,5 mm dans la fondation peut se traduire par un désalignement de 10 mm au plafond. Vérifiez le niveau du sol avant d'élever la structure.
Correction des techniques de jointoiement inappropriées
La longévité d'un environnement de stockage frigorifique dépend fortement de la capacité de l'adhésif d'étanchéité à résister à la contraction thermique. Un mode de défaillance répandu est l'utilisation de composés polyuréthane standards qui, soumis à des cycles prolongés en dessous de zéro, subissent un retrait et des fissurations importants. Cette dégradation crée une voie d'infiltration d'humidité, menant à une accumulation de glace aux joints et à un délaminage ultérieur des panneaux. Appliquer simplement un cordon plus épais de mastic générique ne résout pas l'incompatibilité matérielle sous-jacente.
Corriger cela nécessite le retrait des composés défaillants et l'application de mastics élastomères basse température. Ces matériaux sont spécialement formulés avec une grande élasticité pour maintenir une adhésion malgré la dilatation et la contraction des revêtements de panneaux.
Dans nos protocoles de fabrication et de test, nous soumettons les joints de mastic à des cycles de vieillissement accéléré pour vérifier un taux de contraction inférieur à 5 %. Pour les réparations sur site, assurez-vous que le substrat est complètement sec et exempt de gel — causes courantes d'échec d'adhésion même avec des matériaux haut de gamme.
Traitement des ponts thermiques causés par le placement des fixations
Le pont thermique se produit lorsqu'un matériau hautement conducteur, tel qu'une fixation en acier ou un support en aluminium, pénètre la couche d'isolation, créant un chemin direct pour le transfert de chaleur. Dans les applications de mur partagé où un congélateur et un refroidisseur se rencontrent, ce chemin conducteur peut entraîner un croisement de température, provoquant la condensation sur le mur plus chaud et le givrage du mur plus frais. Beaucoup d'installateurs débutants négligent le type de fixation, supposant que l'épaisseur du noyau du panneau suffit à compenser l'intrusion métallique.
Pour atténuer cela, évitez les fixations traversantes avec des rondelles métalliques standard dans les zones thermiques critiques. Utilisez plutôt des connecteurs mécaniques à rupture thermique ou installez des systèmes à double barrière de noyau qui interrompent le chemin conducteur. Notre équipe d'ingénierie spécifie souvent l'utilisation d'inserts de rupture thermique en nid d'abeille d'aramide pour les cloisons à fort différentiel.
En isolant la fixation métallique des peaux internes et externes, vous maintenez la continuité thermique de l'assemblage. De plus, assurez-vous que toute pénétration de fixation est immédiatement scellée avec le même matériau élastomère utilisé sur les joints de panneau pour empêcher les fuites d'air autour de la tige du boulon.
| Catégorie d'erreur | Cause racine technique | Stratégie d'atténuation | Métrique de vérification | Exigence de spécification |
|---|---|---|---|---|
| Force d'assemblage excessive | La tolérance d'usinage du verrou CAM dépasse le seuil structurel | Mettez en œuvre la vérification des tolérances de pré-assemblage et utilisez des gabarits d'alignement | L'écart interpanneaux reste inférieur ou égal à 0,5 mm après verrouillage | Verrous CAM usinés de précision avec tolérance ≤0,1 mm |
| Défaillance de l'unité de réfrigération | Épaisseur insuffisante du noyau pour la charge thermique calculée | Réaliser une analyse professionnelle de la charge thermique avant l'acquisition des panneaux | La différence de température en régime permanent atteint ≥40 °F | L'épaisseur du noyau en mousse PU ou XPS est calibrée selon le cycle de service |
| Fuite d'air au joint de base | Irrégularité du sous-plancher compromettant l'intégrité de l'étanchéité panneau-sol | Appliquer un primaire époxy autonivelant et vérifier la planéité du substrat avant la mise en place | La planéité de la fondation est maintenue à ≤3 mm par portée de 1 mètre | Panneaux sandwich GRP/FRP avec pieds de nivellement intégrés |
| Passage de chaleur dans les murs partagés | Chemin conducteur continu à travers les assemblages de cloisons à noyau unique | Installer des connecteurs mécaniques à rupture thermique et des systèmes à double paroi | Le gradient de température de surface reste inférieur à 2 °F à travers l'interface de cloison | Insert de rupture thermique à noyau hybride XPS+PU ou nid d'abeille en aramide |
| Rétractation des joints et infiltration d'humidité | Les composés polyuréthane standard se contractent sous un cyclage prolongé à basse température | Prévoir des joints élastomères basse température avec des données de vieillissement de 5 ans vérifiées | Le taux de contraction des matériaux reste ≤5 % après essai de contrainte thermique | Composés élastomères classés pour -40 °C avec résistance UV et à l'ozone |
| Faiblesse structurelle des joints sur site | Tentative de jonction de modules standard au-delà des limites dimensionnelles optimales | Utiliser des panneaux sur mesure fabriqués en usine pour les portées dépassant les gammes standard | Aucun joint structurel soudé ou scotché n'est requis sur site | Panneaux sandwich CFRTP ou GRP sur mesure fabriqués aux dimensions exactes du projet |
Points clés
Abandonnez entièrement le bricolage. L'ancrage structurel exige des spécifications de couple précises et des techniciens certifiés savent exactement comment acheminer les réseaux électriques sans créer de ponts thermiques. Nous avons validé chaque joint d'étanchéité lors de notre phase initiale de prototypage des panneaux. Des connexions mal alignées compromettent l'enveloppe thermique entière de la chambre froide. Vous avez besoin de panneaux isolés étanches à l'air accompagnés d'une planification de drainage appropriée avant même de déballer la première palette.
- Demandez nos fiches techniques de conductivité thermique pour applications de chambre froide.
- Planifiez un examen technique de trente minutes avec notre département d'ingénierie pour résoudre les calculs d'épaisseur des panneaux.
- Confirmez votre liste de contrôle de conformité OSHA locale avant de planifier la livraison.
- Renseignez-vous sur les options de noyau mousse PU versus XPS pour votre zone climatique spécifique.
Foire aux questions
Ce facteur a une incidence directe sur la performance du projet et le coût à long terme. L'aborder avec des données spécifiques plutôt qu'avec des hypothèses générales permet d'obtenir de meilleurs résultats.
Comment fonctionne une chambre froide ?
Le système fait circuler le réfrigérant dans une boucle fermée qui absorbe la chaleur interne et la rejette à l'extérieur. Les groupes de traitement d'air distribuent l'air conditionné uniformément dans le volume de stockage tout en renvoyant l'air chaud vers l'évaporateur. Les cycles de dégivrage font fondre automatiquement le givre accumulé sur les serpentins pour préserver l'efficacité du transfert thermique. La circulation continue de l'air empêche les zones chaudes et maintient une répartition homogène de la température dans l'ensemble de l'espace.
Quels sont les composants de base d'une chambre froide ?
Une chambre froide walk-in fonctionnelle repose sur des panneaux sandwich isolants, un groupe froid, un système de contrôle et des équipements d'étanchéité appropriés. Le cadre structurel supporte les panneaux tout en maintenant des tolérances dimensionnelles précises pour un assemblage fluide. Les ruptures thermiques et les barrières de vapeur empêchent la condensation et la dégradation structurelle au fil du temps. Une sélection adaptée des composants assure l'efficacité opérationnelle à long terme et la conformité aux normes industrielles.
En quoi les unités autonomes et les unités à distance diffèrent-elles ?
Les unités autonomes intègrent le compresseur, le condenseur et l'évaporateur dans un seul armoire montée directement sur la paroi du refroidisseur. Les systèmes à distance séparent le groupe condenseur de la batterie d'évaporateur, les reliant par des tuyauteries de réfrigérant traversant la structure. Les configurations à distance offrent généralement un bruit intérieur réduit et un accès facilité pour la maintenance à l'extérieur de l'espace climatisé. La complexité d'installation augmente avec les configurations à distance en raison du tracé des tuyauteries et des exigences de mise sous vide.
Quelle taille vous faut-il ?
La planification de la capacité dépend du roulement quotidien des stocks, des dimensions des palettes et de la largeur d'allée requise pour les équipements de manutention. Des panneaux modulaires standard permettent aux installations de dimensionner précisément la surface au sol sans gaspiller le volume intérieur. Les considérations de hauteur doivent prendre en compte les limites d'empilement et les composants de réfrigération suspendus au plafond. Des calculs de charge professionnels garantissent que l'empreinte sélectionnée répond aux exigences de densité de stockage et de débit d'air.
Quelles limites de température sont conformes aux règles de sécurité alimentaire ?
Les normes réglementaires exigent généralement que les denrées périssables soient stockées entre trente-deux et quarante degrés Fahrenheit afin d'inhiber la croissance bactérienne. Certains produits spécialisés peuvent fonctionner à des températures plus basses, mais un suivi constant reste critique pour la conformité. Des thermostats numériques avec seuils d'alarme aident les gestionnaires d'installations à maintenir ces limites sans intervention manuelle. L'étalonnage régulier des capteurs garantit des lectures précises dans toutes les zones de stockage.