
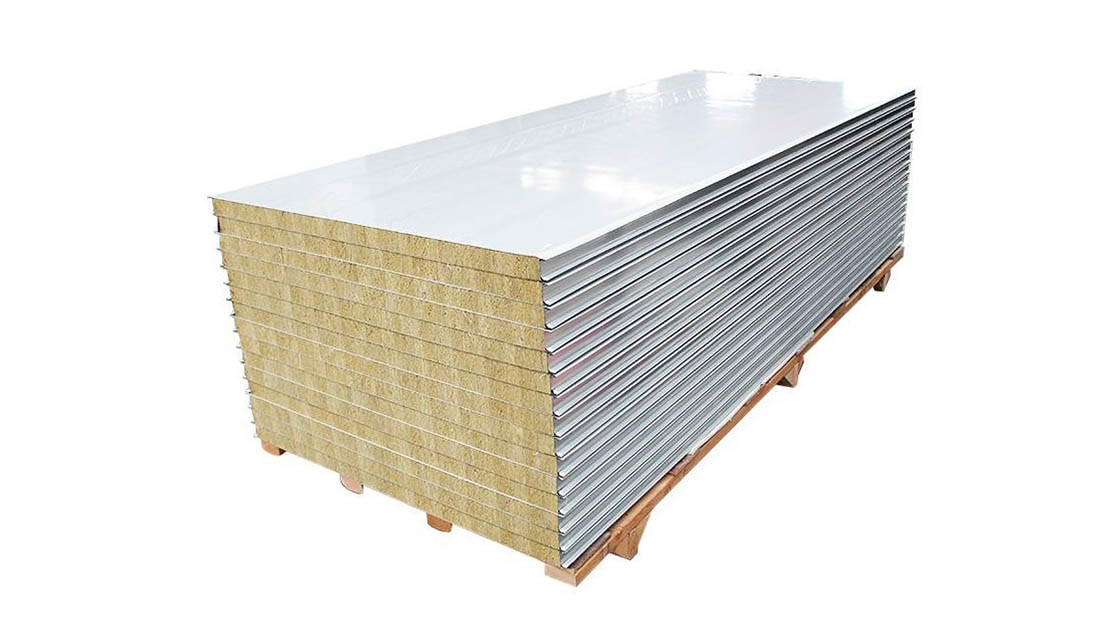
Les trois couches d'un panneau sandwich semblent identiques sur le papier jusqu'à ce que vous les placiez dans une chambre d'essai incendie. Ce qui détermine réellement si votre assemblage réussit, c'est le matériau du noyau, pas les peaux métalliques. J'ai vu des équipes d'approvisionnement perdre des millions sur des fiches techniques confondant la laine minérale avec le polystyrène extrudé parce que les seuils de combustion divergent nettement.
La norme GB 8624 s'appuie sur la durée de flamme soutenue et la longueur du char pour classer les matériaux, une méthodologie qui attribue régulièrement des classes plus élevées aux mêmes cœurs de mousse que la norme EN 13501-1, avec son suivi strict du dégagement de chaleur et des gouttes en ignition. Ces cadres mesurent des modes de défaillance différents. Supposer que la classe A chinoise correspond directement à un A2-s1,d0 Euroclass est un piège de conformité qui déclenche des arrêts de projet aux douanes. Savoir quelle norme s'applique est la première étape ; quelle ligne de spécification régit quel mode de défaillance est la question que notre guide de spécifications au cas par cas traite ensuite.
Nous détaillons les variations exactes de configuration du calorimètre et les protocoles de préparation des échantillons qui génèrent ces écarts de classement. Vous apprendrez comment cartographier directement les seuils de densité du noyau sur les classifications double norme et rédiger des clauses contractuelles précises qui éliminent l'ambiguïté du vendeur. Ce processus supprime l'approximation des soumissions d'appels d'offres transfrontaliers et maintient votre documentation de conformité opérationnelle sans retarder la remise du site.
Différences techniques dans les méthodologies de test
Bien que les deux normes visent à quantifier le comportement de combustion, la norme européenne EN 13501-1 repose largement sur le test de l'élément unique en combustion (SBI) pour évaluer la croissance du feu dans un scénario d'angle, tandis que les méthodologies GB 8624 accordent souvent un accent particulier sur les seuils spécifiques de dégagement de chaleur et les temps de flamme post-incendie dans les fours d'incombustibilité.
Pour les spécialistes expérimentés, la distinction entre un « réussi » et un « échoué » découle souvent de la physique de l'appareillage plutôt que du matériau lui-même. Lorsque nous examinons les tests rigoureux des What\’s Changing in CFRT et GRP/FRP panneaux sandwich, la divergence méthodologique entre la chambre de test SBI (Single Burning Item) européenne et les protocoles de calibration utilisés dans les laboratoires GB 8624 crée des écarts de données significatifs. Comprendre ces différences mécaniques est essentiel lors de la validation des performances des panneaux pour les projets internationaux.
Variations de configuration du calorimètre et indicateurs de libération de chaleur
La divergence fondamentale réside dans le système de calorimétrie. Conformément à l'EN 13501-1, le test SBI (EN 13823) utilise un brûleur au propane avec une sortie thermique définie de 30 kW, dirigée vers le coin de deux ailes d'échantillon. L'acquisition de données se concentre fortement sur le taux de croissance du feu (FIGRA)— un indice calculé dérivé de la courbe de taux de dégagement de chaleur (HRR). Ce paramètre est sensible à la rapidité avec laquelle le feu s'intensifie, pénalisant les matériaux qui permettent une propagation rapide des flammes sur la surface.
En revanche, bien que la GB 8624-2012 moderne ait adopté la méthodologie SBI pour de nombreuses classifications, la calibration sous-jacente et le traitement des données dans les laboratoires chinois locaux peuvent varier. Historiquement, et souvent encore prédominant dans les tests de produits spécifiques, le cadre GB accordait plus de poids au dégagement total de chaleur (THR) sur des durées fixes (par exemple, 600 secondes) plutôt qu'au taux de croissance instantané.
Cela signifie qu'un panneau à noyau en mousse PET pourrait présenter un THR acceptable selon un protocole GB mais échouer au seuil FIGRA selon les protocoles EN si la réponse à l'ignition est trop rapide.
Lors de l'examen des rapports d'essai, ne vous contentez pas de chercher la classe A ou B. Vérifiez les Valeur de l'indice FIGRA spécifiquement. Notre équipe d'ingénierie a constaté que les panneaux avec des densités de cœur identiques peuvent présenter une variance de 15 % du FIGRA simplement en raison de la dérive de calibration du capteur d'oxygène dans différents laboratoires. Demandez toujours les données brutes de la courbe HRR, et non pas seulement le classement final.
Protocoles de préparation des échantillons pour les panneaux à noyau en mousse
L'intégrité de l'éprouvette est la variable la plus importante dans les essais incendie, mais elle est souvent négligée. Pour Panneaux sandwich à noyau mousse (XPS, PU, PET), les protocoles de conditionnement diffèrent considérablement. Les normes GB mandent généralement une période de conditionnement à 23 °C et 50 % d'humidité relative, mais le respect de la teneur en humidité à l'équilibre peut être moins rigoureux par rapport aux organismes notifiés européens.
Les essais EN 13501-1 sont notoirement stricts concernant le scellement des bords. Si les bords coupés d'une peau en aluminium ou GRP ne sont pas parfaitement scellés pour empêcher l'exposition du noyau, l'essai est invalidé avant même de commencer. Nous avons observé que les échantillons préparés pour les essais GB utilisent parfois des agents d'étanchéité de bord moins solides, en supposant que le matériau de revêtement portera la charge.
C'est une erreur critique : dans l'essai SBI, les flammes attaquent agressivement le joint d'angle. Si la ligne de collage échoue en raison d'une préparation de bord médiocre, le panneau se délamine, le noyau s'enflamme et la classification chute de la classe B à la classe E immédiatement.
- Scelage des bords : EN requires verification that the sealant does not melt and drip; GB protocols may focus more on the substrate’s inherent combustion.
- Tolérances d'épaisseur : Les protocoles EN sont moins indulgents concernant les variations d'épaisseur dans les panneaux alvéolaires, car cela affecte les taux de transmission thermique pendant la combustion.
Techniques de mesure de la propagation des flammes selon les normes
La mesure de la propagation latérale des flammes est ce qui différencie un mur « sûr » d'un conduit pour le feu. Dans la configuration SBI EN 13501-1, la propagation des flammes est mesurée verticalement et horizontalement le long des ailes de l'échantillon (marquées L_f et L_s). Le calcul est dynamique ; il suit la progression du front de flamme au fil du temps.
Inversement, les méthodologies d'essai GB (particulièrement pour la non-combustibilité ou les grades de matériau spécifiques comme les Laine de roche soit PIR variantes) reposent souvent sur l'essai de combustion verticale (GB/T 2408) or the l'essai de combustion horizontale for preliminary classification. These tests measure a fixed distance of burn or the time for the flame to reach a marker. They lack the “corner effect” vortex generated by the SBI test.
Pour Noyau en nid d'abeille thermoplastique soit Nid d'abeille PP noyaux, cette distinction est vitale. Un matériau peut s'éteindre rapidement dans un essai GB vertical (passant V-0) mais échouer catastrophiquement dans l'essai SBI EN parce que la géométrie d'angle emprisonne la chaleur, provoquant la fonte et l'écoulement du thermoplastique (gouttelettes) plutôt qu'une combustion propre. La norme européenne pénalise explicitement ce comportement via le suffixe « d » (d0, d1, d2), une nuance souvent moins soulignée dans les notations générales GB.
Paramètres de source d'ignition et profils d'exposition thermique
Enfin, le « feu » lui-même est différent. La source d'inflammation dans EN 13501-1 est conçue pour simuler un seul objet en combustion (comme une corbeille à papier) dans un angle. Le flux thermique est élevé, mais le débit d'air est contrôlé pour créer une interaction de panache spécifique.
Les normes GB, en particulier celles faisant référence à des méthodologies plus anciennes ou à des essais de four spécifiques pour les panneaux sandwich en acier inoxydable et les noyaux minéraux, peuvent exposer l'échantillon à une source de chaleur rayonnante plus uniforme ou à une immersion directe des flammes qui manque de la turbulence complexe de l'SBI.
Nos essais de contrainte internes R&D révèlent que les feuilles CFRT répondent différemment à ces profils. Sous le profil de haute turbulence SBI, la couche de carbone formée par la fibre de carbone a tendance à rester intacte, protégeant le noyau.
Sous un essai de four de style GB à faible vélocité et haute radiantité, le carbone peut s'exfolier prématurément, exposant du matériau frais et faussant les résultats. C'est pourquoi nous insistons pour croiser les paramètres de la source d'inflammation — pression du gaz, débit et distance du brûleur — avant d'accepter un rapport tiers comme équivalent à nos propres standards internes rigoureux.
Cartographie d'équivalence directe entre les classes EN et GB
Le mapping direct entre les classifications incendie EN 13501-1 et GB 8624 est intrinsèquement conditionnel, et non absolu. Les équipes d'approvisionnement doivent reconnaître que l'équivalence repose entièrement sur des configurations d'assemblage vérifiées, des méthodologies d'essai spécifiques et un suivi distinct des paramètres plutôt que sur une traduction simple de grade en grade. Traiter ces normes comme interchangeables sans croiser les certificats d'assemblage à grande échelle entraîne fréquemment des incompatibilités de spécification lors des soumissions d'appels d'offres internationaux.
L'équivalence est conditionnelle. Validez toujours les assemblages cœur-peau par rapport aux exigences des organismes notifiés avant de finaliser les transferts de matériaux transfrontaliers.
Équivalences conditionnelles entre Euroclasses et Grades GB
Le décalage fondamental provient de la manière dont chaque cadre réglementaire évalue le comportement de combustion. La norme européenne isole la performance de réaction au feu en paramètres discrets, mesurant explicitement la production de fumée, les gouttelettes enflammées et la combustibilité globale. Inversement, le système de notation chinois agrège historiquement ces indicateurs différemment, privilégiant souvent la propagation globale des flammes et la longueur du carbone plutôt que les émissions de particules isolées.
par conséquent, un panneau composite classifié selon un grade GB spécifique ne se traduit pas automatiquement en une Euroclasse équivalente sans vérification rigoureuse. L'équivalence varie conditionnellement en fonction de la compatibilité du matériau de revêtement, des tolérances de densité du noyau et des méthodologies de scellement des joints. Les ingénieurs doivent mapper l'assemblage réellement testé plutôt que de présumer d'une équivalence nominale des matériaux.
Écarts des seuils de performance dans les classifications de résistance au feu
Les profils d'exposition thermique et les paramètres de la source d'inflammation varient considérablement d'une juridiction à l'autre, créant des écarts mesurables dans les seuils de performance. Les configurations calorimétriques dictent des mesures de base différentes pour les taux de dégagement de chaleur et les vitesses de perte de masse. Lorsqu'un panneau subit une exposition au feu normalisée, la réponse structurelle mesurée selon le protocole d'une juridiction peut ne pas correspondre aux critères d'acceptation d'une autre.
de plus, les classifications de réaction au feu sont fréquemment confondues avec les notations de résistance au feu structurel. Le premier évalue la rapidité avec laquelle un matériau contribue à un feu une fois enflammé, tandis que le second mesure la capacité portante et l'intégrité pendant une exposition prolongée. Les documents de spécification doivent clairement distinguer ces deux comportements mécaniques pour prévenir les erreurs d'approvisionnement et les échecs de conformité sur site.
Exigences documentaires pour le mapping transfrontalier des classes
Établir une équivalence vérifiable exige une chaîne documentaire complète qui relie les protocoles d'essai entre les régions. La conformité ne peut pas être validée uniquement par des brochures marketing ou des fiches de spécification abrégées. Les équipes d'approvisionnement doivent demander les certificats d'assemblage à grande échelle émis par des laboratoires accrédités ainsi que des rapports d'essai indépendants.
- Certificat d'assemblage à grande échelle : Documentation validée prouvant que le système mural ou de toiture complet répond aux indicateurs de performance ciblés selon des régimes d'essai reconnus.
- Données de référence croisée de toxicité de la fumée : Enregistrements explicites de conformité ISO 5660 directement liés au lot de matériau du noyau et au processus de stratification du revêtement.
- Enregistrements de contrôle de production en usine : Registres de fabrication audités démontrant une densité constante du noyau, une application d'adhésif et une liaison de peau qui correspondent aux échantillons certifiés.
- Déclarations de sécurité des matériaux : Déclarations vérifiées de composition chimique confirmant que les revêtements et les noyaux restent inchangés depuis la phase de test originale.
Limitations des tableaux de conversion directe des normes
Les tableaux de recherche simplifiés induisent fréquemment les professionnels de l'approvisionnement en erreur en présentant des scénarios idéalisés qui ignorent les variables de terrain. Ces tableaux supposent généralement des conditions d'installation parfaites, une épaisseur de panneau uniforme et un détail de joint idéalisé. La construction réelle introduit des ponts thermiques, une densité de pénétration d'attaches et des facteurs de compatibilité des mastics qui altèrent considérablement le comportement réel de propagation du feu.
Les équipes d'ingénierie doivent traiter les données de conversion comme des points de référence préliminaires plutôt que comme des garanties de conformité définitives. Chaque transfert de matériaux transfrontalier nécessite une validation par rapport aux étapes de vérification de l'organisme notifié adaptées à la conception spécifique de l'enveloppe du projet. Ignorer ces limitations systémiques entraîne systématiquement des retouches coûteuses de spécification et des retards dans les calendriers de mise en service.
| EN_Class | GB_Equivalent | Optimal_Core_Skin | Performance_Focus | Verification_Step |
|---|---|---|---|---|
| A1 / A2-s1,d0 | Classe A | Noyau en laine minérale avec peaux en aluminium ou en acier | Comportement non combustible avec zéro propagation des flammes | Exiger un certificat d'assemblage à grande échelle EN 13501-1 indépendant |
| B-s1,d0 | Classe B1 | Noyau en mousse PIR ou alvéolaire PMI avec revêtements GRP/FRP | Ignition restreinte avec production minimale de fumée et de gouttelettes | Croiser les données de toxicité de la fumée (ISO 5660) avec la classification incendie |
| C-s1,d0 | Classe B1 | Noyau en mousse PU ou PET avec revêtements GRP | Propagation contrôlée des flammes dans des conditions d'essai standard | Confirmer que la compatibilité des joints et des mastics correspond à la notation d'assemblage du panneau |
| D-s1,d0 / E | Classe B2 | Noyau en mousse EPS ou XPS avec revêtements métalliques légers | Contribution limitée au feu avec taux de propagation des flammes réduit | Demander la documentation fournisseur pour la certification du système mural complet |
| F | Classe B3 | Noyaux combustibles exclus ; revêtements GRP/FRP ou métalliques requis | Risque élevé de combustion avec dégagement rapide de chaleur | Exclure des spécifications d'enveloppe commerciale conformément aux codes du bâtiment modernes |
Cadre de sélection pour les panneaux double conformité
Les panneaux sandwich doublement conformes exigent une ingénierie précise du noyau et une validation de laboratoire indépendante pour satisfaire aux seuils de classification incendie conflictuels entre les juridictions européennes et asiatiques.
Les ingénieurs d'approvisionnement rencontrent régulièrement des frictions de spécification lorsqu'ils harmonisent les exigences Euroclass B-s1,d0 avec les classifications GB 8624 A2 ou B1. Le point de friction fondamental provient de la tentative de forcer des noyaux en mousse standard dans des cadres réglementaires transfrontaliers sans tenir compte des seuils différentiels de taux de dégagement de chaleur et des métriques de toxicité de la fumée.
Un cadre de sélection solide élimine les suppositions en isolant trois points de contrôle de vérification non négociables : les limites de dégradation thermique du noyau, l'intégrité de l'adhérence revêtement-laminat et l'alignement des méthodes d'essai tierces accréditées. Spécifier des panneaux sans ce protocole de tri déclenche inévitablement des retards de dédouanement ou un rejet technique lors des inspections de mise en service.
Protocole d'alignement des classifications incendie par juridiction
Vérifier la double conformité exige une matrice de décision structurée qui mappe les mandats du projet contre le comportement du matériau sous une exposition thermique standardisée. Les étapes opérationnelles suivantes dictent une qualification réussie du panneau :
- Cartographie des seuils juridictionnels : Croiser les codes locaux du bâtiment par rapport aux paramètres d'essai ISO 9705 en coin de pièce. Les mandats européens exigent généralement Euroclass B-s1,d0 ou C-s1,d0, qui plafonnent les taux de dégagement de chaleur maximaux en dessous de 150 kW et limitent la densité de fumée. Les juridictions asiatiques appliquent fréquemment la classe GB 8624 A2 ou B1, en privilégiant les revêtements non combustibles et la résistance à la formation de carbone du noyau.
- Sélection du matériau du noyau & réglage de la densité : Les noyaux standards en EPS et en XPS conventionnel échouent fréquemment aux seuils de double notation en raison d'une décomposition thermique rapide. Passer à des noyaux en mousse PET ou PMI, qui maintiennent l'intégrité structurelle sous contrainte thermique soutenue tout en présentant des caractéristiques auto-extinguibles. Pour les assemblages à face d'aluminium, les mousses PET et PVC offrent une performance optimale de barrière thermique sans compromettre la résistance à la compression au-dessus de 300 kPa.
- Compatibilité des revêtements et stratification : La performance au feu dépend fortement de la liaison entre la peau et le noyau. Les revêtements GRP/FRP avec des couches de gelcoat intégrées offrent une résistance inhérente à l'humidité et agissent comme bouclier thermique lors de l'exposition initiale aux flammes. Les feuilles continues CFRT en plastique thermoplastique renforcé de fibre de verre démontrent une résistance supérieure au délaminage par rapport aux stratifiés thermosets traditionnels, assurant que le panneau maintient sa capacité portante tout au long des essais standard de résistance au feu.
- Validation par un laboratoire accrédité : Les auto-déclarations des fabricants n'ont pas de valeur légale dans les achats transfrontaliers. Exiger des certificats d'essai complets générés par des installations accréditées ISO 17025. Vérifier que les rapports soumis indiquent explicitement l'épaisseur du noyau testé, le gauge du revêtement et la formulation de l'adhésif, car de légères variiances de fabrication altèrent considérablement les trajectoires de propagation du feu.
Garde-fous des spécifications techniques
Les fabricants de composites avancés utilisant des lignes de laminage en continu avec une production quotidienne dépassant 1 700 mètres carrés maintiennent des tolérances plus strictes sur la distribution de la densité du noyau et la résistance d'adhérence des parements. Cette cohérence de fabrication est directement corrélée à un comportement au feu prévisible. Lors de la rédaction des cahiers des charges d'achat, exigez explicitement la documentation des audits de Contrôle de Production en Usine (FPC) selon les cadres de gestion de la qualité établis.
Demander les données brutes des tests au calorimètre à cône et au four à tube vertical empêche les fournisseurs de remplacer les noyaux moins chers à haute volatilité pendant les productions en série. De plus, spécifier des variantes en nid d'abeille antidérapantes pour les applications marines et de transport garantit que la géométrie structurelle du noyau ne compromet pas l'enveloppe feu certifiée lors de la manutention ou de l'installation.
Les installations sur site introduisent inévitablement des variables que les tests de feu en laboratoire ne peuvent pas pleinement reproduire, ce qui oblige les ingénieurs à prendre en compte les tolérances d'assemblage lors de la validation des durées de résistance au feu. Pour répondre à ces écarts réels, les spécifications doivent explicitement exiger des procédures documentées de scellement des joints et des protocoles rigoureux de gestion des pénétrations de fixations.
Le maintien de la durée de résistance au feu prescrite dans des conditions de chantier nécessite en outre des calculs de système certifiés qui s'alignent sur les audits de Contrôle de Production en Usine établis et les champs de vérification des Organismes Notifiés. L'intégration de ces mesures de validation d'assemblage spécifiques au feu dans le cadre de gestion de la qualité garantit une conformité constante tout au long du cycle de vie du produit.
Acceptation réglementaire et exigences de certification par région
La certification n'est pas un achat ponctuel mais une obligation continue. Un accès valide au marché dépend de la vérification que le champ de l'Organisme Notifié correspond à la technologie spécifique de panneau composite (par exemple, parements en GRP ou CFRT) et que le système de Contrôle de Production en Usine (FPC) fait l'objet d'audits actifs, et non pas seulement d'un établissement théorique.
Vérification par l'organisme notifié pour l'accès au marché européen
Pour l'accès au marché européen, la présence d'une marque CE est légalement requise mais pratiquement insuffisante en soi. Les ingénieurs doivent vérifier que la certification a été délivrée par un Organisme Notifié (NoBo) légitime opérant dans le cadre du Règlement UE 305/2011 (CPR). Un point critique de défaillance dans les chaînes d'approvisionnement concerne les certificats dont le champ d'accréditation ne couvre pas la configuration spécifique de panneau sandwich fournie – par exemple, un certificat couvrant des panneaux à parements métalliques utilisé de manière inappropriée pour valider des panneaux à parements en GRP ou en fibre de verre.
Pour valider la conformité, il faut croiser le numéro d'identification à quatre chiffres de l'Organisme Notifié avec la base de données NANDO officielle (New Approach Notified and Designated Organisations). De plus, la Déclaration de Performance (DoP) doit faire explicitement référence à la norme harmonisée EN 14509 pour les panneaux isolants autoporteurs à double parement métallique, ou à d'autres normes EN pertinentes pour les parements non métalliques.
Si les données techniques jointes à la DoP indiquent des résultats d'essai pour une densité de noyau ou une épaisseur de parement différente de celle du produit expédié, la certification est nulle.
- Vérifier le champ du NoBo : Verify the Notified Body’s mandate specifically includes “Sandwich Panels” and the specific facing material (e.g., GRP, Aluminum) to avoid out-of-scope certifications.
- Valider l'authenticité de la DoP : Assurez-vous que la Déclaration de Performance correspond au lot de production exact et aux spécifications techniques (conductivité thermique, classe de feu) figurant dans l'appel d'offres du projet.
- Confirmer Système 1 vs Système 3 : Déterminez si l'AVCP (Evaluation et Vérification de la Constancy des Performances) exige le Système 1 (intervention complète d'un tiers) pour les panneaux structurels, plutôt que le Système 3 (déclaration du fabricant uniquement), qui est insuffisant pour les applications porteuses.
N'acceptez jamais une copie de certificat fournie uniquement par le fournisseur. Téléchargez toujours le certificat valide correspondant directement depuis le site officiel de l'Organisme Notifié pour vous assurer qu'il n'a pas été révoqué ou modifié.
Audits de maîtrise de production en usine sous le cadre GB
Dans le cadre chinois GB (Guobiao), l'acceptation réglementaire est intrinsèquement liée à la solidité du système de Contrôle de Production en Usine (FPC), en particulier pour les matériaux ignifuges relevant de la norme GB 8624-2012.
Contrairement aux simples essais de laboratoire pass/fail, le cadre GB impose que le fabricant maintient un système de gestion de la qualité constant qui garantit que chaque lot de panneaux composites – qu'il s'agisse de CFRT, de noyau mousse ou en nid d'abeille – correspond aux échantillons de « Test de Type ». Pour les acheteurs internationaux, cela signifie que l'audit des protocoles internes de l'usine est aussi critique que l'examen du rapport d'essai lui-même.
Un audit FPC valide selon les normes GB nécessite des preuves documentées de traçabilité des matières premières, en particulier concernant la densité et la formulation chimique des matériaux de noyau tels que XPS, PU ou mousse PET.
Si un fournisseur ne peut pas produire des registres internes montrant que le ratio résine-fibre ou la concentration d'agent gonflant pour mousse est resté constant depuis la certification initiale, la revendication de conformité GB est structurellement infondée. Le pare-feu pour la responsabilité est la piste d'audit ; sans elle, le certificat s'applique uniquement au panneau spécifique testé il y a des années, et non à la ligne de production actuelle.
- Corrélation des Tests Initiaux de Type (TIT) : Auditez la ligne de production pour vous assurer que les matières premières actuelles (par exemple, poids surfacique spécifique de fibre de verre ou densité de mousse) correspondent précisément aux échantillons utilisés dans les Tests Initiaux de Type pour le certificat GB.
- Registres de Contrôle de Procédé : Examinez les registres internes pour la température de laminage, la pression et les temps de durcissement afin de vérifier que les paramètres de procédé restent dans les tolérances établies pendant la phase de qualification.
- Registres d'Audits de Surveillance : Demandez des preuves d'audits de surveillance récents par l'organisme de certification pour confirmer que l'usine n'a pas perdu son statut de conformité.
Traçabilités documentaires obligatoires pour les soumissions d'appels d'offres internationaux
Les soumissions d'appels d'offres internationaux, en particulier pour les projets d'infrastructures à grande échelle ou de matériel roulant, sont fréquemment rejetées non pas en raison d'un échec technique, mais en raison d'une documentation fragmentée. L'exigence de « Trajet Documentaire » mandate une chaîne de responsabilité depuis les composants chimiques bruts jusqu'au panneau composite fini. Pour les appels d'offres nécessitant une double conformité (par exemple, EN 13501-1 et GB 8624), la documentation doit explicitement indiquer quel rapport d'essai couvre quelle norme géographique spécifique, fournissant une traçabilité pour chaque allégation de performance.
La documentation essentielle comprend les fiches de données de sécurité des matériaux (FDS/MSDS) pour tous les matériaux du noyau, vérifiant que les retardateurs de flamme utilisés sont conformes aux restrictions environnementales du pays de destination (par exemple, REACH en Europe). De plus, les rapports d'essai tiers doivent provenir de laboratoires accrédités ISO/IEC 17025.
Un signal d'alarme courant dans les revues d'appel d'offres est la soumission de rapports d'usine « internes » se faisant passer pour une certification indépendante. Le dossier de documentation doit prouver que le modèle spécifique de panneau — défini par sa combinaison exacte de peau et de noyau — a réussi les tests mécaniques et incendie requis.
- Dossiers complets de rapports d'essai : Soumettre des rapports d'essai complets et non modifiés (incluant des graphiques et la méthodologie) plutôt que des certificats résumés, permettant aux ingénieurs de vérifier les conditions aux limites telles que la résistance adhésive à températures élevées.
- Matrice de traçabilité : Fournir une matrice reliant les spécifications matérielles du projet (par ex., « Âme en PU 50 mm avec parement en GRP ») aux numéros de lot spécifiques et à leurs documents correspondants de validation qualité (QA).
- Déclarations de conformité réglementaire : Inclure des déclarations spécifiques confirmant que le produit ne contient pas de substances restreintes (par ex., retardateurs de flamme HBCD) pertinentes pour le marché cible.
Étapes de vérification de conformité régionale pour les noyaux composites
Le matériau de l'âme – qu'il s'agisse de XPS, PET, PU ou mousse PVC – est souvent la variable principale dans la conformité régionale. Une âme qui passe la classification feu dans une région peut échouer dans une autre en raison de limites différentes de pouvoir calorifique ou d'exigences de densité de fumée.
Par exemple, les âmes en mousse PET offrent généralement de meilleures performances au feu par rapport au XPS standard, mais une vérification est nécessaire pour s'assurer que le grade spécifique respecte les critères Euroclass B-s1,d0 ou le niveau GB 8624 B1 chinois. La vérification réglementaire doit donc être effectuée au niveau de l'âme, indépendamment des parements.
Les étapes de vérification consistent à confirmer que le fournisseur de l'âme dispose d'une certification valide dans la région de destination. Il est insuffisant de se fier uniquement à la certification du fabricant du panneau sandwich si l'âme est issue d'un tiers.
Les propriétés de réaction au feu de l'âme doivent être validées selon la méthode d'essai spécifique de la région (par ex., ISO 5660-1 pour le calorimètre à cône dans les normes EN vs. GB/T 16172). Des écarts surviennent souvent ici ; une âme testée dans un ensemble de façade non combustible pourrait ne pas répondre aux critères pour une utilisation intérieure exposée.
- Certification spécifique à l'âme : Exiger des rapports d'essai de feu distincts pour le matériau de l'âme lui-même afin de vérifier sa performance intrinsèque de réaction au feu (FIGRA, SMOGRA) sans l'influence de parements haute performance.
- Limites régionales de toxicité de la fumée : Verify that the core material’s smoke emission and toxic gas output fall within the specific limits of the target region, as these vary significantly between EN 13501-1 and GB 8624.
- Vérification de la stabilité thermique : Vérifier les limites de température de service dans la fiche technique de l'âme par rapport au profil environnemental du projet, car certaines âmes en mousse approuvées pour les climats tempérés peuvent se dégrader ou perdre leur intégrité structurelle dans des environnements tropicaux ou de froid extrême.
Implications pratiques pour l'approvisionnement et la spécification
Obtenir les spécifications correctement en amont évite les ordres de changement pendant la fabrication. Confirmez par écrit l'épaisseur, le matériau de revêtement, le type de joint et les tolérances dimensionnelles avant le début de la production.
Rédaction de clauses précises de performance incendie dans les contrats
L'échec le plus courant dans les achats transfrontaliers consiste à s'appuyer sur le terme « Classe A » ou « Grade A » sans qualifier la méthodologie d'essai. Lors de la rédaction du contrat, vous devez explicitement dissocier la classification de propagation des flammes de la production de fumée et de gouttelettes.
Une clause vague exigeant des « panneaux résistants au feu » permet aux fournisseurs de fournir des matériaux qui réussissent une norme mais échouent à l'autre, offrant généralement un produit à haute inflammabilité mais à faible obscurcissement par la fumée. Pour éviter cela, les contrats devraient imposer la désignation complète Euroclass (par ex., B-s1,d0) plutôt qu'une seule lettre, en se référant spécifiquement à l'EN 13501-1 pour les projets européens tout en exigeant un rapport de corrélation GB 8624 côte à côte pour la conformité locale.
Évitez le langage « ou équivalent » sauf si l'équivalence est définie mathématiquement dans le cahier des charges. Exigez plutôt que les vendeurs soumettent des données d'essai de feu « d'ensemble de mur complet », et non seulement les classements des composants. Une âme de panneau peut atteindre une Classe A dans un four, mais le système de joint échoue souvent en premier. Nous adhérons strictement à la fourniture de données transparentes sur l'ensemble de mur complet plutôt que de valeurs exagérées des composants, garantissant que le produit contractuel fonctionne comme un système, et non simplement comme un échantillon de matériau isolé.
N'acceptez pas un « Certificat d'analyse » qui liste une résistance au feu sans indiquer le numéro et la date du rapport d'essai. Les certificats contrefaits ou obsolètes sont monnaie courante dans les transactions transfrontalières ; la clause doit exiger le rapport de laboratoire original, non censuré, émanant d'un organisme notifié.
Critères de qualification des vendeurs pour la conformité double norme
Lors du filtrage des fabricants pour la conformité double norme, regardez au-delà du badge ISO 9001. Vous devez vérifier le Contrôle de Production en Usine (FPC) spécifiquement pour la ligne de panneaux composites. Un vendeur peut être certifié pour la production d'acier mais manquer des contrôles de processus nécessaires pour un stratifié homogène de l'âme en mousse, entraînant des variations de densité qui compromettent les classifications au feu.
Demandez les journaux d'audit internes concernant les vérifications de densité et l'étalonnage des fours. Dans notre expérience, les fabricants qui ne peuvent pas fournir de données de processus granulaires pour chaque lot – typiquement 1,5 à 2 heures de journaux de production – sont incapables de garantir l'homogénéité requise pour la certification EN 13501-1.
- Validation par un tiers : Exigez une preuve de visites de surveillance par l'Organisme Notifié au cours des 12 derniers mois.
- Audit de capacité : Verify daily production capacity (e.g., >1,700 sqm/day) to ensure they can absorb volume surges without cutting corners on curing times.
- Intégration R&D : Qualifiez les vendeurs qui maintiennent un laboratoire R&D interne capable de pré-tester les lots avant expédition.
Stratégies d'atténuation des risques lors de l'approvisionnement transfrontalier
Les dommages logistiques sont un tueur silencieux des panneaux classés au feu. Les dommages par compression des âmes en mousse pendant le fret maritime peuvent créer des poches d'air qui agissent comme des cheminées lors d'un incendie, rendant la classification EN nulle à l'arrivée. Votre stratégie d'atténuation des risques doit inclure des spécifications d'emballage.
Nous utilisons des caisses renforcées conçues pour résister aux contraintes du fret maritime, calculant spécifiquement le poids d'empilement et l'amortissement des vibrations pour les conteneurs 40 pieds High Cube. Les vendeurs utilisant un film pallet standard acceptent une probabilité élevée de micro-fissures dans le matériau de l'âme.
De plus, atténuez le risque documentaire en exigeant un rapport d'« Inspection Pré-Expédition (PSI) » qui inclut une vérification visuelle de l'étiquetage par rapport au classement feu spécifique. Les étiquettes sont souvent échangées sur les chaînes de production occupées. Établir un protocole où la vérification finale QC inclut la prise de photo de l'étiquetage des panneaux contre la liste de colisage élimine le scénario de « mauvais produit expédié », qui peut bloquer un chantier de construction pendant des semaines le temps de se procurer des matériaux de remplacement.
Assignez une liaison technique multilingue au projet. Les lacunes de conformité surviennent souvent à cause d'erreurs de traduction dans les fiches techniques. Notre équipe de support multilingue disponible 24h/24 comble cet écart, en s'assurant que « Ignifuge » n'est pas mal traduit par « Résistant à la chaleur », une nuance qui cause souvent des échecs au dédouanement dans l'UE.
Tactiques de défense des appels d'offres pour les spécifications non conformes
Lorsqu'un client demande une spécification techniquement impossible – telle qu'exiger un matériau combustible GB 8624 Grade A avec une production de fumée nulle – ne soumettez pas simplement une offre non conforme. Utilisez une tactique de défense par « Équivalence de Performance ». Cela implique de soumettre des rapports de calcul démontrant que, bien que le produit ne réponde pas au code alphanumérique littéral demandé, il dépasse le seuil de performance de la norme référencée en termes de taux de dégagement de chaleur (HRR) et de chaleur totale dégagée (THE).
Nos ingénieurs rencontrent fréquemment des scénarios où les spécifications architecturales ont du retard par rapport à la technologie des matériaux. Nous défendons ces appels d'offres en réalisant des essais expérimentaux pour développer des produits composites qui atteignent l'objectif de sécurité souhaité, même si la chimie du matériau (par ex., passer de la laine minérale à une mousse PIR avancée) s'écarte de la spécification d'origine.
En présentant des données sur la réduction de la demande énergétique opérationnelle et les temps réels de résistance au feu, nous déplaçons les critères d'évaluation de la « conformité au texte » vers la « conformité à la physique », permettant aux propriétaires de projet d'approuver l'alternative sans responsabilité légale.
Densité du noyau du matériau et corrélation avec la classification incendie
Le choix des matériaux détermine à ce stade l'efficacité thermique, la résistance au feu et le poids de l'assemblage final. Équilibrez les exigences de valeur R avec la portée structurelle et la performance incendie imposée par les codes.
Seuils de densité influençant les taux de combustion des noyaux en mousse
La densité de l'âme est le déterminant principal de la charge combustible d'un matériau moussé et de sa capacité à résister à l'effondrement structurel sous contrainte thermique. Dans les mousses polymères, une densité plus faible implique un volume plus élevé de gaz piégé par rapport au polymère solide, ce qui accélère les taux de pyrolyse une fois la température critique d'ignition atteinte.
Bien que les âmes légères soient avantageuses pour la réduction de la charge structurelle, elles manquent souvent de la masse thermique nécessaire pour retarder la pénétration de la chaleur. Inversement, augmenter la densité de l'âme améliore la capacité du matériau à former et maintenir une couche de char isolante stable – critique pour les polymères thermodurcissables comme le PIR et le PU – qui protège efficacement le matériau sous-jacent de la flamme et réduit le pic de Taux de Dégagement de Chaleur (HRR).
Pour les mousses hydrocarbonées telles que les variantes de polystyrène (XPS/EPS), le seuil de densité est un paramètre de sécurité critique. En dessous de densités spécifiques, la structure cellulaire devient trop fragile pour supporter l'intégration uniforme d'additifs ignifuges efficaces.
Cette irrégularité crée des points faibles où la propagation des flammes peut se propager rapidement, compromettant la classification de la résistance au feu. Les ingénieurs doivent reconnaître que pour ces matériaux, la densité n'est pas simplement une métrique de poids mais un proxy direct pour l'intégrité structurelle requise pour atteindre une classification Euroclass B ou GB Grade B1.
Tolérances de fabrication pour les panneaux à noyaux XPS et PET
Dans la production de cœurs en XPS et PET, maintenir des tolérances de fabrication strictes sur la densité est non négociable pour la conformité en matière de sécurité incendie. Contrairement à la laine minérale, où les variations de densité affectent principalement l'isolation thermique, les fluctuations de densité dans les mousses thermoplastiques modifient directement la cinétique de combustion.
Un écart de fabrication qui permet à la densité de l'âme de dériver en dessous du minimum spécifié – même de peu – peut faire basculer le comportement du matériau d'un comportement auto-extinguible à celui d'un carburant contributif lors d'un événement feu. Cela est particulièrement aigu pour les cœurs PET, qui reposent sur une structure réticulée homogène pour résister à la fonte et aux gouttelettes.
Le processus de production doit assurer une structure cellulaire homogène tout au long de l'épaisseur du panneau. Des gradients de densité localisés, souvent causés par un refroidissement ou une expansion inégaux lors de l'extrusion, peuvent créer des « points mous » qui agissent comme des ponts thermiques, accélérant l'ignition.
Pour la conformité double norme, les fabricants appliquent généralement une fenêtre de tolérance qui maintient la densité moyenne bien au-dessus du minimum théorique requis pour la certification. Cette marge de sécurité prend en compte les variations statistiques des processus et assure que chaque lot répond aux critères rigoureux de normes comme l'EN 13501-1 sans reposer sur des conditions de test idéales.
Compromis entre conductivité thermique et classification incendie
Un conflit d'ingénierie fondamental existe entre l'optimisation pour l'isolation thermique (valeur lambda) et la maximisation de la résistance au feu. Généralement, la conductivité thermique s'améliore (diminue) lorsque la densité de la mousse diminue, car le matériau contient plus de poches de gaz isolantes et moins de chemin conducteur en polymère solide. Cependant, cette réduction de la masse solide diminue simultanément la résistance au feu inhérente du matériau, car il y a moins de matériau pour absorber la chaleur et former une barrière de char protectrice.
Les ingénieurs doivent gérer ce compromis en déterminant le « plafond de performance » pour l'application spécifique. Par exemple, dans les habillages de grande hauteur ou les applications marines où l'intégrité au feu est critique, la conception peut accepter une valeur lambda légèrement plus élevée (efficacité d'isolation moindre) en faveur d'une âme à densité plus élevée qui atteint une Classe A ou B-s1,d0.
Inversement, dans des environnements intérieurs contrôlés, maximiser l'isolation avec des mousses à faible densité peut être permissible, à condition que le classement au feu réponde toujours aux codes du bâtiment locaux. Cette optimisation nécessite une analyse granulaire de savoir si l'amélioration de la valeur U justifie la dégradation potentielle des métriques de performance au feu.
Optimisation de la densité du noyau pour la conformité double norme
Atteindre une conformité simultanée aux normes européennes (EN) et chinoises (GB) en matière de feu requiert une approche stratégique pour la sélection de la densité de l'âme. Bien que ces normes aient largement convergé dans leur méthodologie de classification, des écarts persistent souvent dans les critères d'acceptation pour la production de fumée et les gouttelettes enflammées. Pour garantir qu'un panneau passe les tests de fumée stricts de l'EN (s1) et les exigences de GB pour la non-combustibilité ou la combustibilité limitée, les fabricants ciblent souvent les limites de densité supérieures de la plage spécifiée.
Optimiser pour la double conformité implique de « sur-concevoir » la densité pour créer un tampon contre les variances entre différents laboratoires d'essai et configurations d'appareils. Une âme à densité plus élevée atténue le risque de résultats de test limitrophes où un panneau pourrait atteindre un B-s2,d0 selon les normes EN mais échouer à respecter le Grade B1 GB équivalent en raison de légères différences dans l'application du flux de chaleur.
En standardisant sur une âme plus dense, les fabricants s'assurent que la performance du produit reste suffisamment forte pour satisfaire l'interprétation la plus stricte de l'un ou l'autre cadre réglementaire, simplifiant ainsi le processus de certification pour les marchés internationaux.
| Matériau du cœur | Plage de Densité (kg/m³) | Classification de Résistance au Feu | Corrélation Densité-Feu |
|---|---|---|---|
| Rockwool / Laine de Pierre | 80–150 | A2-s1,d0 / Grade GB A | Matrice minérale incombustible ; une densité élevée augmente la masse thermique et empêche le délaminage de l'âme sous l'exposition directe aux flammes. |
| PIR (polyisocyanurate) | 30–45 | B-s1,d0 / Grade GB B1 | Structure réticulée thermodurcissable favorise une formation rapide de char ; une densité optimale supprime la toxicité de la fumée tout en préservant l'intégrité porteuse lors d'événements feu. |
| PU (Polyuréthane) | 30–50 | B-s2,d2 / Grade GB B1 | Architecture cellulaire hybride ; des ignifuges intégrés s'activent aux densités cibles pour limiter la propagation des flammes et le dégagement de chaleur. |
| XPS / EPS (Variantes de Polystyrène) | 15–40 | C-s4,d4 / Grade GB B2 | Mousse hydrocarbonée à cellules fermées ; une densité réduite accélère les taux de pyrolyse, nécessitant des additifs ignifuges certifiés pour des applications d'enveloppe conformes. |
| PVC (Polyvinyle Chlorure) | 40–60 | B-s1,d0 / Grade GB B1 | Chaîne principale polymère à dominance chlorée ; une compaction plus élevée améliore la stabilité dimensionnelle et supprime l'évolution de gaz toxiques lors de la combustion. |
| PET / MPP (Mousses Thermoplastiques) | 30–50 | B-s1,d0 / Grade GB B1 | Matrice polyester recyclable ; une distribution cellulaire uniforme assure un comportement de fonte contrôlé et des pics de dégagement de chaleur constamment bas. |
| PMI (Polyimide) | 60–120 | A1 / Grade GB A | Mousse thermodurcissable hautement aromatique ; un ratio densité-rigidité supérieur offre une performance incombustible avec un dégagement de fumée minimal sous contrainte thermique extrême. |
| EPP (Polypropylène Expansé) | 20–40 | B-s2,d2 / Grade GB B2 | Structure en billes semi-cristallines ; une masse thermique intrinsèquement faible limite la résistance au feu, restreignant l'aptitude aux cloisons intérieures et cavités non structurelles. |
| Nid d'abeille PP | 30–80 (Efficace) | B-s2,d2 / Grade GB B1 | Treillis cellulaire conçu ; la densité efficace évolue avec l'épaisseur de paroi pour maintenir l'intégrité de la liaison avec les parements classés au feu tout en minimisant le poids global du panneau. |
| Alvéoles en Fibre de Verre / Aramid | 40–100 (Efficace) | A1 / Grade GB A | Renfort fibreux inorganique ; la densité régit le module de cisaillement plutôt que l'inertie thermique, garantissant une contribution flamme nulle et une rétention structurelle complète post-incendie. |
Analyse coûts-avantages des panneaux double certification
Les panneaux composites double certification comportent une prime de fabrication initiale de 8 à 12 % mais éliminent les goulets d'étranglement douaniers transfrontaliers coûteux, permettant une qualification immédiate aux appels d'offres dans plus de 50 marchés et sécurisant une augmentation de marge de 10 à 15 % sur les enveloppes de bâtiments commerciaux.
Suppléments de coût de production pour une fabrication double certification
Atteindre simultanément la conformité EN 13501-1 (Euroclasse) et GB 8624 n'est pas un simple exercice administratif ; cela exige une séparation physique des paramètres de production. Nos ingénieurs sur le site veillent à ce que cette double certification nécessite le maintien de procédures opératoires standard parallèles pour la viscosité de la résine, les tolérances de densité du noyau et les cycles de durcissement thermique. Alors qu'une série domestique standard peut viser un grade B1 équivalent large, satisfaire les sous-classes rigoureuses s1/d0 pour la fumée et les gouttelettes, ainsi que les audits des organismes notifiés européens, impose des contrôles de processus plus stricts.
L'impact financier se manifeste par trois principaux facteurs de coût :
- Échantillonnage de qualité redondant : Vous ne pouvez pas vous fier à une vérification par test unique. Les lignes double certification nécessitent une rétention d'échantillons divisés pour des tests calorimétriques indépendants par un tiers et des audits continus de Contrôle de Production en Usine (FPC), ajoutant typiquement 4 à 6 % aux frais de contrôle qualité par mètre carré.
- Fenêtres de durcissement prolongées : Pour garantir une performance A2-s1,d0 ou grade A constante malgré l'humidité ambiante variable, notre calendrier de production allonge les temps de pressage d'environ 15 %, ce qui impacte directement la capacité de production quotidienne sur les lignes partagées.
- Systèmes de documentation et de traçabilité : La mise en œuvre de jumeaux numériques au niveau des lots pour les certificats de matériau augmente les coûts d'infrastructure informatique et de main-d'œuvre administrative d'environ 3 % par an, bien que cela soit non négociable pour l'accès aux marchés UE/NA.
Ajustements du taux de rendement sur les lignes de panneaux composites
Le passage d'une ligne dédiée d'une production mono-norme à une production double conforme déclenche inévitablement une compression temporaire du rendement avant stabilisation. Dans notre installation de 1 700 mètres carrés par jour, nous observons systématiquement une baisse de 3 à 5 % du rendement au premier passage pendant la fenêtre de transition initiale de 2 000 m². Cela se produit car les tolérances de fabrication standard (variation d'épaisseur de ±1,5 mm) deviennent insuffisantes lors de la mise en corrélation des référentiels européens de résistance au cisaillement structurel et des seuils de stabilité thermique GB.
Pour atténuer cette hémorragie financière, les fabricants expérimentés mettent en œuvre une surveillance par Contrôle Statistique des Procédés (SPC) spécifiquement pour les deux premiers cycles de production. Nous recalibrons nos rouleaux de stratification automatisés et les pressions d'injection de mousse pour viser des cibles médianes plutôt que des spécifications nominales, créant une marge de sécurité qui satisfait la norme la plus stricte des deux. Dès la troisième semaine d'une série double certification, le rendement remonte généralement à 96–98 %, faisant de la baisse initiale une dépense en capital unique gérable plutôt qu'une taxe opérationnelle récurrente.
Stratégies de gestion des stocks multi-normes
La gestion d'un inventaire multi-normes introduit des risques sérieux de fonds de roulement si elle est traitée comme des codes distincts. L'approche la plus efficace utilise une architecture modulaire à noyau et parements. Au lieu de stocker des types de panneaux entièrement différents, nous maintenons un système d'entrepôt unifié pour les noyaux standard (PET, XPS, mousse PMI) et appliquons un acheminement d'inspection finale basé sur la région de destination.
Cette stratégie repose sur trois pratiques logistiques critiques :
- Post-traitement conditionnel : Les panneaux sont fabriqués selon une norme double certifiée de base, les parements finaux ou les applications de jointoiement étant ajustés uniquement si un code régional spécifique l'exige, maintenant 90 % des stocks expédiables immédiatement dans le monde entier.
- Suivi par code-barres au niveau des lots : Chaque palette est étiquetée avec son ID d'audit FPC correspondant et son numéro de rapport de test. Cela empêche la contamination croisée entre marchandises conformes et non conformes pendant les pics de saison des exportations et élimine les quarantaines douanières coûteuses.
- Réapprovisionnement piloté par la demande : Nous alignons les buffers d'inventaire sur des pipelines d'appels d'offres vérifiés plutôt que sur des prévisions spéculatives, réduisant ainsi les stocks dormants d'unités CFRP ou à parement aluminium spécialisées tout en assurant un déploiement rapide pour les projets d'enveloppes commerciales.
Retour sur investissement pour la certification multi-marchés
La dépense initiale pour la certification transfrontalière — incluant les rapports de laboratoire ISO 17025, la conformité au marquage CE et la vérification annuelle par un organisme notifié — varie généralement entre 18 000 et 25 000 USD par gamme de produit active. Évaluée par rapport à un modèle de vente purement domestique, cela semble prohibitif. Cependant, pour les approvisionnements ciblant la construction commerciale mondiale, le retour sur investissement se matérialise à travers trois vecteurs financiers distincts.
Premièrement, les panneaux double certification bénéficient d'une prime de prix de 10 à 15 % sur les marchés réglementés comme l'UE et l'Amérique du Nord, les acheteurs privilégiant les fournisseurs qui éliminent les frictions de la chaîne d'approvisionnement. Deuxièmement, la certification réduit considérablement la phase de pré-qualification pour les appels d'offres municipaux et privés. Les projets qui nécessiteraient normalement 60 à 90 jours pour l'approbation des fournisseurs et les tests d'échantillons sont accélérés, accélérant les cycles de trésorerie en moyenne de quatre mois par contrat.
Troisièmement, la certification transfrontalière agit comme une police d'assurance contre la dérive réglementaire. À mesure que les codes énergétiques se renforcent et que la demande pour des enveloppes de bâtiment sûres face au feu et thermiquement optimisées augmente mondialement, les fabricants certifiés captent des parts de marché aux concurrents régionaux dépourvus de la traçabilité documentaire nécessaire pour soumissionner sur les projets d'infrastructure internationaux.
En définitive, le calcul financier favorise la production double certification une fois le volume annuel d'expédition dépassant 10 000 mètres carrés. À ce seuil, l'amortissement unitaire de la certification descend sous 2,50 USD/m², tandis que les économies opérationnelles liées à la prévention des retards portuaires et aux victoires accélérées aux appels d'offres compensent facilement les primes de fabrication initiales.
Points clés
Les métriques de dégagement thermique du calorimètre et les protocoles de préparation d'échantillons ne reproduisent jamais parfaitement les mégafeux réels. Vous devez spécifier des panneaux double conforme pour combler l'écart entre les Euroclasses et les grades GB. Les spécifications mono-norme laissent votre défense d'appel d'offres exposée aux échecs d'audit transfrontalier. Notre équipe d'ingénierie suit quotidiennement ces écarts de seuil et construit l'inventaire autour de seuils de densité vérifiés satisfaisant les deux cadres sans sacrifier la conductivité thermique.
- Demandez les rapports de laboratoire ISO 17025 avant de finaliser les contrats fournisseurs.
- Vérifiez que les audits de contrôle de production en usine correspondent aux exigences de l'application du code de votre région.
- Considérez notre bureau technique comme une réserve académique pour les questions de conception en phase précoce. Nous répondons aux requêtes sur les charges structurelles et aux calculs de performance incendie sans obligation, afin que vous verrouilliez plus rapidement des enveloppes conformes.
Foire aux questions
Ce facteur a une incidence directe sur la performance du projet et le coût à long terme. L'aborder avec des données spécifiques plutôt qu'avec des hypothèses générales permet d'obtenir de meilleurs résultats.
Qu'est-ce que le test de réactivité versus résistance ?
La réaction au feu mesure la contribution d'un matériau à un incendie en développement, en se concentrant sur l'ignition, la propagation des flammes et le dégagement de chaleur. La résistance au feu évalue la durée pendant laquelle un élément structurel peut résister à une exposition aux courbes standards d'incendie tout en maintenant sa capacité portante et son intégrité d'isolation. Les panneaux sandwich nécessitent les deux évaluations car les revêtements et les âmes influencent différemment le comportement en combustion par rapport à la performance globale du mur. Les ingénieurs doivent spécifier le type d'essai correct pour correspondre précisément aux exigences des règlements de construction locaux.
Comment la fumée et les gouttelettes sont-elles classifiées ?
La norme EN 13501-1 attribue des suffixes aux classes de feu à l'aide de codes lettres pour la production de fumée et les gouttelettes enflammées. Les catégories s1, s2 et s3 mesurent la densité optique de fumée et l'élévation de température lors de la combustion, tandis que d0, d1 et d2 suivent la séparation des particules en ignition. Des valeurs numériques plus faibles indiquent une performance supérieure, s1,d0 représentant le niveau de sécurité le plus élevé. Les équipes d'achats doivent vérifier ces sous-classifications car elles ont un impact direct sur la sécurité d'évacuation et les responsabilités d'assurance.
Quelle norme s'applique pour les projets européens ?
Les projets de construction européens exigent généralement la conformité EN 13501-1 en raison des directives harmonisées de l'UE sur la construction et des exigences de marquage CE. Certains marchés du Moyen-Orient ou d'Asie peuvent accepter la GB 8624 ou des équivalents localisés selon les réglementations municipales. Les appels d'offres internationaux spécifient habituellement la norme exacte dans l'appendice technique, de sorte que la vérification de la documentation contractuelle est essentielle. Les fabricants devraient préparer des rapports d'essai double certifiés pour rationaliser les approbations transfrontalières et éviter les retards douaniers.
Les panneaux peuvent-ils répondre aux codes maritimes stricts ?
Les applications maritimes exigent souvent la conformité SOLAS conjointement avec les classifications EN 13501-1 ou IMO FTP Code pour des marges de sécurité extrêmes. Ces normes exigent des tests rigoureux pour la toxicité des fumées, la propagation des flammes sur les surfaces verticales et la stabilité structurelle sous forte chaleur. Les fabricants utilisent typiquement des revêtements GRP spécialisés combinés à des noyaux en mousse PMI ou PVC certifiés pour atteindre les seuils de performance nécessaires. Un engagement précoce avec les sociétés de classification garantit que les formulations de matériaux correspondent efficacement aux parcours de certification des navires.
Quel est le coût typique des tests de résistance au feu des panneaux sandwich ?
Le coût des panneaux sandwich anti-feu varie selon le grade du matériau, l'épaisseur, les dimensions du panneau et le volume de commande. Demander un devis détaillé avec les spécifications de votre projet est le moyen le plus fiable d'obtenir un montant précis. Les commandes en gros réduisent généralement de manière significative le prix unitaire.