
La plupart des projets commerciaux de stockage frigorifique échouent au niveau des joints, pas au compresseur. Vous pouvez spécifier la plus haute valeur R sur le papier, mais si les ponts thermiques l'air traverse les montants en acier et crée de la condensation, vous échouez à l'inspection d'hygiène avant même de stocker la première palette. Les vétérans savent que les prix affichés mentent, et que les coûts installés grignotent les marges quand les tolérances sont larges.
Les données de Rax Panel confirment que les systèmes sandwich à cœur mousse offrent une étanchéité 15 fois supérieure au cadrage traditionnel. Cette étanchéité est critique car même de minimes fuites font exploser votre calcul de charge et détruisent le ROI projeté.
Cette analyse détaille la valeur R de la paroi complète par rapport le montage par ossature au cadrage traditionnel
Valeur R de la paroi complète vs Cadrage traditionnel
La comparaison se résume à quelques propriétés mesurables : conductivité thermique, résistance à la compression, classe de réaction au feu, et stabilité dimensionnelle à long terme sous cyclage d'humidité.
Avantages de l'isolation continue
Dans les secteurs du stockage frigorifique commercial et de la construction, il existe une idée fausse répandue concernant la performance de l'isolation. Beaucoup de spécialistes se concentrent sur la « valeur R au centre de la cavité » — l'indice d'isolation entre les montants — tout en ignorant la réalité du mur fini. Dans le cadrage traditionnel, les éléments structurels (bois ou acier) occupent jusqu'à 25 % de la surface du mur.
Puisque ces matériaux ont une résistance thermique faible comparée à la mousse, ils agissent comme des autoroutes pour le transfert de chaleur, effectuant efficacement des brèches dans votre enveloppe thermique. Cette approche fragmentée oblige les systèmes CVC à travailler plus dur pour compenser la déperdition d'énergie constante se produisant à chaque baie de montant.
Les panneaux isolés structurels (SIP) résolvent ce problème en fournissant une isolation continue. Le cœur mousse s'étend sans interruption sur toute la surface du mur, du plancher ou du toit. Il n'y a pas de vides entre les montants à combler, et pas d'isolation en battes à se tasser ou se comprimer avec le temps.
Nous fabriquons nos panneaux avec une peau composite entièrement collée qui encapsule complètement le cœur, garantissant que l'isolation fonctionne exactement comme le suggèrent les données de laboratoire, pas seulement au milieu du panneau, mais sur toute la structure. Cette continuité monolithique est critique pour maintenir des environnements intérieurs stables, particulièrement dans la logistique à contrôle de température où la cohérence impacte directement l'intégrité du produit.
Réduction des ponts thermiques
Le pont thermique se produit quand un matériau conducteur permet à la chaleur de contourner la couche d'isolation. Dans les structures à cadrage traditionnel, chaque montant, solive et panne agit comme un pont thermique. Dans les climats froids, cela se traduit par le refroidissement de la surface intérieure du mur au niveau du cadrage.
Lorsque l'air intérieur chaud et humide entre en contact avec ces points froids, il se condense. Avec le temps, cette humidité dissimulée favorise la moisissure, la pourriture du bois et la dégradation structurelle—un scénario cauchemardesque pour les gestionnaires d'installations et une responsabilité pour les propriétaires.
La construction SIP élimine efficacement ces chemins conducteurs. La résistance structurelle est répartie sur l'ensemble de l'assemblage du panneau, supprimant le besoin d'éléments de charpente fréquents et intrusifs. Cependant, le système n'est aussi fort que son maillon le plus faible : les joints. Nous utilisons un usinage CNC avancé pour garantir que les joints emboîtés s'ajustent avec une précision au millimètre, ce qui est essentiel pour maintenir la barrière thermique aux connexions des panneaux.
En minimisant le nombre d'interruptions structurelles et en assurant un joint étanche entre les panneaux, la surface intérieure du mur reste uniformément chaude. Cela réduit considérablement le risque de condensation, préserve la durée de vie de l'enveloppe du bâtiment et garantit que vos dépenses énergétiques servent à maintenir la cargaison, et non à chauffer la structure en acier.
| Métrique | Panneaux SIP Rax | Charpente traditionnelle à ossature bois | Avantage technique | Impact commercial BOFU |
|---|---|---|---|---|
| Valeur R globale de la paroi | 14,09 (noyau EPS/GPS de 3,5 po) | ~11–13 (les montants interrompent l'isolation continue) | Élimine les zones mortes thermiques pour une résistance thermique uniforme | Réduit la demande énergétique HVAC de 40 à 60 % ; offre un retour sur investissement en 2,7 à 5,1 ans |
| Étanchéité à l'air & Ponts thermiques | 15× meilleure étanchéité à l'air ; joints emboîtés usinés CNC | Les montants en acier/bois créent des ponts thermiques continus | Zéro chemin froid préserve l'efficacité de la réfrigération | Réduit les risques de condensation & les coûts de maintenance à long terme |
| Tolérance de fabrication & Adaptabilité | Précision CNC au millimètre ; systèmes de panneaux prédécoupés | Mesuré & découpé sur site ; sujet aux erreurs humaines & aux vides | Un alignement constant des panneaux garantit une valeur U prévisible | Accélère l'assemblage sur site ; minimise les heures de travail & les retouches |
| Classement au feu & Assurance qualité | Certifié ASTM E84 ; cohérence de lot ISO 9001 | Qualités de matériau variables ; inspections sur site incohérentes | Des performances prévisibles respectent les normes strictes de stockage à froid | Documents de conformité prêts à l'export ; accélère l'obtention des permis & la mise en service |
| Flexibilité de production & Livraison | Configurations de noyau/de revêtement sur mesure ; production OEM évolutive (1 700 m²/jour) | Dimensions de bois standard ; retards de chaîne d'approvisionnement courants | Des dimensions sur mesure correspondent aux plans de projet exacts | MOQ flexible & support logistique mondial ; garantit des délais de livraison prévisibles |
Métriques d'étanchéité à l'air & pertes énergétiques
Ce facteur a une incidence directe sur la performance du projet et le coût à long terme. L'aborder avec des données spécifiques plutôt qu'avec des hypothèses générales permet d'obtenir de meilleurs résultats.
Référentiels de test à la porte soufflante
Les tests à la porte soufflante isolent les fuites d'air en dépressurisant ou pressurisant un volume clos à une différence standardisée de 50 Pascals. L'indice CFM50 résultant mesure les pieds cubes d'air déplacés par minute exclusivement à travers les fuites, fissures et joints perméables. La charpente traditionnelle à ossature bois repose sur des enveloppes de maison appliquées sur site, du ruban adhésif et du calfeutrage manuel autour de centaines de montants, de planchers et de solives de rive. Les erreurs humaines, le retrait de la charpente et les techniques d'installation incohérentes laissent régulièrement des micro-vides qui compromettent les limites étanches à la pression.
Les assemblages SIP contournent entièrement cette variabilité. Parce que le parement structurel et l'isolation sont liés de manière continue dans un environnement contrôlé, il n'y a pas de cavités de montants à franchir ni de trous de clouage aléatoires à percer. Notre équipe d'ingénierie suit les métriques CFM50 sur des déploiements mondiaux et valide systématiquement que les murs SIP monolithiques enregistrent des taux de fuite 15 fois inférieurs par rapport aux enveloppes équivalentes à ossature bois. Ce n'est pas une amélioration marginale ; cela change fondamentalement la façon dont les compresseurs de réfrigération fonctionnent par cycles.
Quantification des pertes énergétiques dues à l'infiltration
Les fuites d'air ne font pas que déplacer la température ; elles déplacent l'humidité et la chaleur latente. Lorsque les différences de pression attirent l'air extérieur non conditionné dans un espace réfrigéré—ou repoussent l'air froid coûteux vers l'extérieur—la charge mécanique augmente immédiatement. Les compresseurs de stockage à froid doivent travailler plus dur pour compenser cet échange continu, entraînant une usure rapide, des intervalles de maintenance plus courts et des pointes imprévisibles de consommation d'énergie.
- Pénalité de chaleur latente : Des joints non scellés permettent à l'air extérieur humide de toucher des surfaces froides, déclenchant une condensation qui oblige les déshumidificateurs et les cycles de dégivrage à fonctionner en continu.
- Temps de fonctionnement du compresseur : Des enveloppes de bâtiment plus étanches stabilisent la thermodynamique interne, permettant aux systèmes HVAC de fonctionner à des cycles de service optimisés plutôt que de réagir à un échange d'air constant.
- Calcul de charge prévisible : Les ingénieurs peuvent dimensionner avec précision les centrales de refroidissement lorsque les taux d'infiltration sont proches de zéro, éliminant le surdimensionnement coûteux et la traînée énergétique associée.
Lorsque vous combinez une construction SIP étanche à l'air avec des noyaux de mousse haute densité comme l'EPS ou le GPS, les données opérationnelles changent radicalement. Nous documentons régulièrement des réductions de demande énergétique HVAC entre 40 % et 60 % dans les installations où l'intégrité de l'enveloppe rencontre la performance du noyau. Ce n'est pas seulement l'isolation qui fait économiser de l'argent ; c'est l'élimination des fuites thermiques causées par l'air.
Protocoles d'étanchéité & intégrité du système
Un panneau n'est aussi étanche à l'air que ses connexions. Même l'assemblage SIP de la plus haute qualité fuitera si les joints entre panneaux, les intersections sol-mur, ou les passages pour gaines électriques et plomberie sont mal exécutés. Un joint scellé correctement nécessite des joints d'étanchéité par compression compatibles, des rubans résistants à la vapeur et des mastics polyuréthane ou silicone classés pour les mouvements thermiques cycliques.
Nos techniciens de terrain imposent une séquence stricte : fixation mécanique en premier, suivie de la vérification des vides, puis de l'application de mastics approuvés le long de tous les joints exposés. Nous ne comptons jamais sur le mastic sur site pour corriger les irrégularités de charpente. Au lieu de cela, nous concevons des détails de joint qui se compressent uniformément sous des charges de service standard. Lorsqu'elle est exécutée correctement, l'enveloppe se comporte comme un vaisseau pressurisé unique, verrouillant l'avantage d'étanchéité 15× dès le premier jour.
Spécifiez toujours des joints d'étanchéité par compression EPDM ou silicone pour les joints de stockage à froid. Les mastics acryliques standard deviennent cassants en dessous de 0 °C et se fissurent sous la contraction thermique, annulant instantanément vos gains d'étanchéité à l'air.
Comment les tests à la porte soufflante mesurent-ils réellement les performances du stockage frigorifique ?
Les tests à la porte soufflante mesurent l'étanchéité à l'air à 50 Pascals de différence de pression, enregistrant les pieds cubes d'air par minute (CFM50) requis pour maintenir cette pression. Des valeurs CFM50 plus faibles indiquent moins de fuites. Pour le stockage à froid commercial, nous convertissons le CFM50 en changements d'air par heure à 50 Pascals (ACH50) pour nous comparer aux références de l'industrie, ciblant typiquement moins de 1,0 ACH50 pour les assemblages SIP haute efficacité.
L'étanchéité à l'air peut-elle à elle seule remplacer la déshumidification mécanique ?
Non. L'étanchéité à l'air arrête les échanges d'air incontrôlés, mais elle n'élimine pas l'humidité interne générée par le trafic de chariots élévateurs, la respiration des produits ou l'ouverture des portes. Cependant, éliminer l'infiltration réduit considérablement la charge de déshumidification. Vous aurez toujours besoin de systèmes HVAC et de gestion de la vapeur correctement dimensionnés, mais ils fonctionneront de manière efficace au lieu de lutter contre une intrusion constante d'humidité externe.
Quelle est la fenêtre de rentabilisation réaliste pour passer à des enveloppes basées sur les SIP ?
Sur la base de nos modèles de cycle de vie et des audits d'installations, la combinaison d'un temps de fonctionnement du compresseur réduit, de pénalités de dégivrage éliminées et d'un dimensionnement HVAC inférieur aboutit généralement à un alignement du coût total livré dans un délai de 2,7 à 5,1 ans. La fenêtre exacte dépend des tarifs électriques locaux, de la zone climatique et des heures de fonctionnement, mais la métrique d'étanchéité à l'air reste le principal moteur d'un retour sur investissement accéléré.
Sélection de matériaux pour le stockage frigorifique
Comment choisir les matériaux d'enveloppe de stockage à froid nécessite de trouver un équilibre entre la résilience mécanique et la rétention thermique à long terme. Les variantes de polystyrène ingéniérées offrent une résistance à la compression prévisible et une gestion de la vapeur, tandis que les matrices modifiées au graphite optimisent l'efficacité volumique en améliorant les performances thermiques par unité d'épaisseur.
Spécifications du cœur EPS pour environnements réfrigérés
Les décisions d'achat pour les noyaux de polystyrène expansé doivent prioriser le classement de densité par rapport aux coûts matériels initiaux. Les mousses à faible densité échouent fréquemment sous des charges statiques d'empilement ou des impacts de chariots élévateurs, causant une déformation irréversible des panneaux qui compromet l'étanchéité des joints. Lors de la spécification des classes de densité, les ingénieurs devraient viser des valeurs de masse par volume plus élevées pour garantir que le noyau maintienne une stabilité dimensionnelle tout au long de la durée de vie opérationnelle de l'installation.
Les seuils de résistance à la compression sont directement corrélés à la fiabilité structurelle dans les plateformes de distribution à fort trafic. À mesure que les différences de température augmentent, la fragilité du matériau devient un mode de défaillance primaire. Spécifier des noyaux conçus pour des seuils compressifs élevés empêche les microfissures qui entraînent inévitablement une infiltration d'air et une accumulation localisée de givre autour des pénétrations de fixations.
La résistance à l'humidité détermine la longévité réelle du système d'isolation plutôt que simplement sa note thermique initiale. Les vulnérabilités standards des cellules ouvertes permettent la migration de vapeur pendant les cycles gel-dégel, ce qui dégrade rapidement la continuité thermique. Opter pour des formulations de polystyrène à cellules fermées bloque la transmission de vapeur au niveau moléculaire, préservant la matrice isolante même lorsque la pression de condensation atteint des pics lors d'opérations de congélation profonde.
Améliorations GPS Foam et optimisation thermique
Le polystyrène au graphite représente une mise à niveau ciblée pour les projets où la capacité cubique est primordiale. Les nanoparticules additives fonctionnent comme des absorbants de chaleur rayonnante, modifiant fondamentalement la façon dont le noyau interagit avec le rayonnement thermique. Ce changement physique permet aux entrepreneurs d'obtenir des augmentations substantielles de la valeur R sans élargir proportionnellement l'épaisseur des murs, récupérant ainsi efficacement un volume de stockage intérieur précieux pour les inventaires à haute valeur.
Le compromis d'ingénierie se concentre sur l'optimisation de la profondeur du panneau par rapport aux contraintes budgétaires. Alors que les mousses conventionnelles reposent purement sur des poches de gaz piégées pour la résistance, les variantes enrichies au graphite réfléchissent activement l'énergie infrarouge vers la source. Dans notre installation de production, nous observons systématiquement que l'intégration de mélanges modulés au graphite nous permet de réduire la profondeur globale de l'enveloppe jusqu'à quinze pour cent tout en maintenant la résistance thermique constante. Cette optimisation réduit directement le tonnage de compresseur requis et diminue l'emprise au sol de la machinerie de réfrigération.
Lors de l'évaluation des données de performance GPS, les acheteurs doivent regarder au-delà des métriques de laboratoire à un seul point et évaluer la dérive thermique à long terme. Une dispersion de graphite de haute qualité assure une absorption rayonnante uniforme sur toute la surface du panneau, éliminant les points faibles qui accélèrent la perte d'énergie. Nos essais en laboratoire confirment que les noyaux GPS correctement formulés maintiennent des coefficients thermiques stables beaucoup plus longtemps que les alternatives non traitées, qui souffrent typiquement d'une diffusion gazeuse progressive et d'une efficacité réduite après plusieurs années de fonctionnement continu.
| Matériau du cœur | Spécifications de performance | Sécurité & Durabilité | Ingénierie & Installation | Approvisionnement & Conformité |
|---|---|---|---|---|
| Polyuréthane (PU) / Polyisocyanurate (PIR) | La documentation technique pour l'isolation en mousse rigide requiert une conformité précise aux unités SI pour les valeurs de transmittance thermique. R-6,0 à R-8,0 par pouce ; valeur U 0,020–0,023 W/m²·K ; résistance à la compression >150 kPa | Structure à cellules fermées bloque la vapeur ; le PIR atteint la classe de feu B1 ; propriétés auto-extinguibles | Des panneaux découpés CNC lisses éliminent les ponts thermiques ; des joints emboîtés garantissent une étanchéité à l'air 15 fois meilleure que la charpente traditionnelle | Épaisseurs sur mesure (50–200 mm) ; certifié ASTM E84 ; délai d'exécution accéléré de 15 jours pour les commandes en gros |
| Polystyrène expansé (EPS) / Polystyrène au graphite (GPS) | R-3,8 à R-4,4 par pouce ; R-14,09 global pour le mur à une épaisseur de 3,5 pouces ; densité 30-40 kg/m³ | Classement au feu B2/B3 avec additifs ignifuges ; résistance modérée à l'humidité ; intégrité dimensionnelle stable | Conception légère réduit la charge structurelle ; un système languette-et rainure garantit un alignement précis et des joints étanches | Rentable pour température moyenne (+2 °C à +8 °C) ; cohérence de lot ISO 9001 ; échantillons d'ingénierie gratuits expédiés dans le monde entier |
| Polystyrène extrudé (XPS) / Mousse PET | R-5,0 par pouce ; haute résistance à la compression (250-500 kPa) ; excellente stabilité thermique à long terme sous les cycles gel-dégel | Noyau non toxique et recyclable ; répond aux codes d'hygiène stricts pour le stockage alimentaire et pharmaceutique ; résistant à l'absorption d'humidité | Des arêtes usinées CNC garantissent une tolérance au millimètre ; empêche les fuites d'air froid au niveau des coutures ; compatible avec des géométries complexes | Option de matériau durable ; faces personnalisables (GRP, aluminium, acier inoxydable) ; ingénieurs de projet dédiés pour l'intégration CAD/BIM |
| Laine minérale / Laine de roche | R-3,0 à R-4,0 par pouce ; isolation acoustique supérieure ; densité 100-150 kg/m³ | Non-combustible avec classification incendie Classe A ; zéro émission de fumée ou de gaz toxique en cas d'incendie ; point de fusion élevé | Idéal pour les zones à haute sécurité incendie ; compatible avec des parements métalliques ou en PRV pour usage intensif ; fixation mécanique sécurisée requise | Conforme aux codes du bâtiment internationaux les plus stricts ; MOQ flexible pour les projets pilotes ; documentation complète de maintenance sur le cycle de vie incluse |
| Noyau en nid d'abeilles en PP / Fibre de verre | Exceptional strength-to-weight ratio; compressive strength >200 kPa; thermal insulation varies with cell density | Options intrinsèquement ignifuges disponibles ; haute résistance à la corrosion chimique et à l'humidité ; imputrescible | Structure cellulaire usinée avec précision distribuant les charges dynamiques uniformément ; idéal pour les unités réfrigérées mobiles et les portes | Prototypage rapide disponible ; compatibilité kits CKD/SKD ; support technique multilingue 24/7 pour le déploiement mondial |
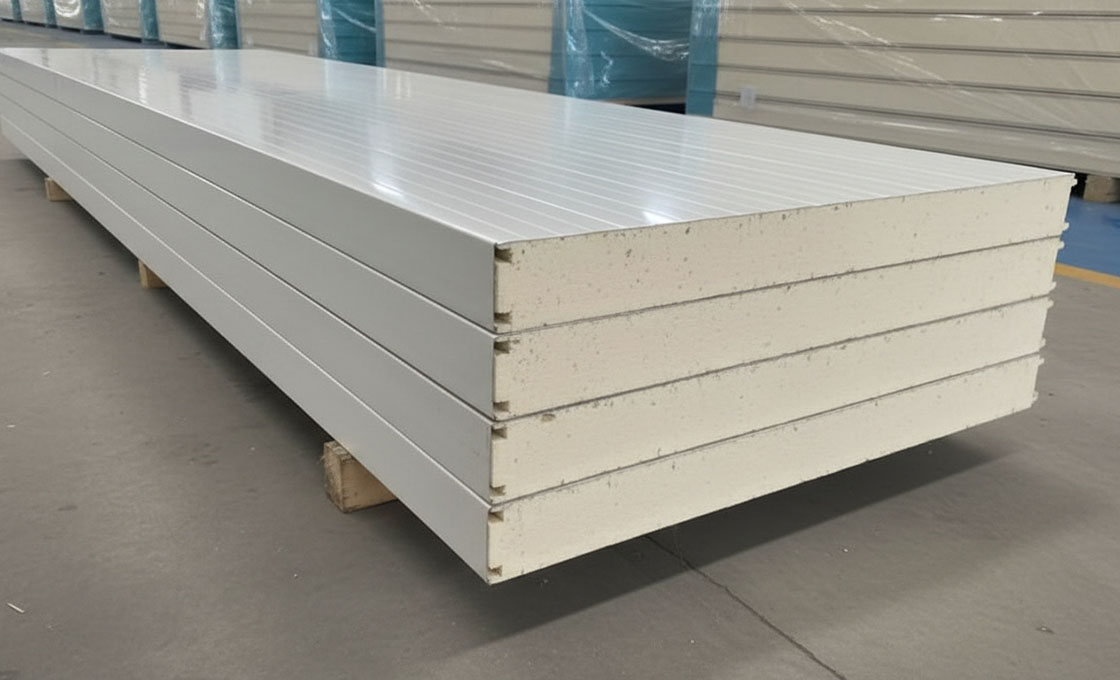
Tolérances de fabrication & délais de livraison
Ce facteur a une incidence directe sur la performance du projet et le coût à long terme. L'aborder avec des données spécifiques plutôt qu'avec des hypothèses générales permet d'obtenir de meilleurs résultats.
Normes de découpe CNC de précision
Les défaillances des chambres froides proviennent rarement du matériau lui-même ; elles originent presque toujours d'un montage négligé sur site. Notre usine utilise des centres d'usinage CNC multi-axes programmés pour maintenir des tolérances dimensionnelles strictes inférieures à 2 mm sur tous les bords de panneau, rainures et joints tongue-and-groove.
Lorsque chaque coupe respecte le plan d'ingénierie dans cette marge, les équipes sur site arrêtent de perdre des heures à appliquer excessivement du silicone ou à aligner des modules décalés. Nous imposons une précision au millimètre car une déviation de 3 mm s'accumule sur une longue façade, créant des joints visibles qui deviennent des pièges à condensation et des fuites thermiques dans des environnements à moins zéro.
Le contrôle qualité se situe à l'intersection de l'étalonnage des outils et de la planéité des feuilles brutes. Avant la stratification, nos ingénieurs vérifient les profils de contrainte des matériaux de parement pour empêcher la détente élastique lors de l'usinage. Une fois fabriqués, les panneaux subissent des vérifications optiques automatisées et manuelles au pied à coulisse selon la matrice de cohérence par lot ISO 9001.
Si un lot dérive en dehors du seuil acceptable, la vitesse d'avance CNC ou la tension de lame est recalibrée avant la livraison. Cette discipline signifie que vos installateurs ne passent aucun temps à compenser une dérive de fabrication, se traduisant directement par des frais de main-d'œuvre réduits et une clôture de projet plus rapide.
Délai de livraison & capacité de production
Des chaînes d'approvisionnement prévisibles battent les prix unitaires les plus bas à chaque fois. Nos lignes de production composites avancées fonctionnent en continu, délivrant plus de 1 700 mètres carrés de matériau d'enveloppe terminé quotidiennement. Cette échelle nous permet d'absorber les commandes personnalisées urgentes sans sacrifier les normes de tolérance ni accélérer les étapes QC. Pour les déploiements mondiaux, nous structurons la production pour s'aligner sur les fenêtres de fret standard : 15 à 25 jours pour les configurations standard et 20 à 30 jours pour les géométries fortement personnalisées nécessitant des insertions de noyau spécialisées ou des parements non standards.
Les retards surviennent généralement lors de la phase de documentation, pas de la fabrication. Nous priorisons la génération rapide de paquets de conformité parallèlement à la production physique. Chaque expédition comprend des coefficients thermiques testés en laboratoire, des certificats de classement incendie ASTM E84 et des calculs précis de charge portante adaptés à la juridiction du code local. Avoir ces fichiers prêts pour la pré-soumission empêche les retenues douanières et les rejets d'inspection municipale, qui sont les tueurs de budget silencieux dans les constructions internationales de chambres froides.
- Contrôle des tolérances : Le fraisage CNC automatisé maintient l'alignement des bords entre ±1,5 mm et ±2 mm, éliminant la recoupe sur site et les ajustements manuels.
- Capacité de production quotidienne : Les lignes composites continues produisent plus de 1 700 mètres carrés, assurant un approvisionnement constant par lot sans compromettre les étapes QC.
- Emballage de conformité : Les paquets de certification numériques et physiques sont expédiés simultanément pour éviter les goulots d'étranglement douaniers ou d'approbation du code.
Analyse de conformité et de coût du cycle de vie
Les chiffres finaux dépendent du grade de matériau, de l'épaisseur du panneau, du volume de commande et de la distance de fret. Un devis détaillé ligne par ligne qui sépare le matériau, la fabrication et la logistique rend la comparaison simple.
Vérification du code du bâtiment pour l'obtention des permis commerciaux
Dans la construction commerciale de chambres froides, obtenir un certificat d'occupation représente le principal goulot d'étranglement pour le ROI du projet. Les autorités de permis n'acceptent plus les affirmations vagues des fabricants ; elles exigent des données tierces vérifiées prouvant que votre enveloppe répond aux normes strictes de sécurité incendie, d'efficacité énergétique et de durabilité environnementale. Un échec ici ne retarde pas seulement votre ouverture — il peut déclencher des rénovations coûteuses ou un rejet total du matériau.
Pour garantir que votre projet réussisse le contrôle municipal et évite les non-conformités, vous devez vérifier les trois piliers de conformité suivants avant de passer votre commande de matériaux :
- Classements au feu ASTM E84 : Il s'agit de la norme incontournable pour les caractéristiques de combustion en surface des matériaux de construction. Nous soumettons nos PAN à des tests rigoureux selon la norme ASTM E84 afin de quantifier l'indice de propagation des flammes (IPF) et l'indice de développement de la fumée (IDS). Contrairement aux termes marketing génériques de « auto-extinguibles », l'ASTM E84 fournit les données chiffrées exigées par les officiers du feu pour classer les panneaux selon des charges spécifiques. Nos systèmes à âme EPS et PU sont conçus pour atteindre les classifications feu Classe 1/Classe A, garantissant que votre enveloppe respecte le Code international du bâtiment (IBC) sans nécessiter de revêtements intumescents coûteux.
- Conformité aux codes énergétiques (ASHRAE 90.1 / IECC) : Les codes énergétiques modernes imposent des enveloppes haute performance pour réduire la charge sur le réseau. Vous devez fournir des calculs spécifiques de valeur R et de coefficient U prouvant que votre isolation continue élimine les ponts thermiques. Nos panneaux EPS et GPS de 3,5 pouces atteignent une valeur R globale de paroi de 14,09, une métrique que nous vérifions grâce à des coefficients thermiques testés en laboratoire. Ces données vous permettent de suivre la « Voie Performance » des codes énergétiques, permettant souvent des compromis si l'efficacité de l'enveloppe dépasse les minimums de la « Voie Prescriptive ».
- Déclarations environnementales EPD : Pour les projets visant la certification LEED, BREEAM ou les incitations locales à la construction verte, une Déclaration Environnementale de Produit (DEP) est obligatoire. Une DEP vérifie l'impact environnemental du cycle de vie des panneaux, de l'extraction des matières premières à l'élimination en fin de vie. Nous fournissons une documentation transparente concernant la recyclabilité de nos âmes et revêtements, permettant à votre projet d'obtenir des points précieux pour les Matériaux et Ressources (MR) et les Matériaux à faibles émissions.
Le coût de la non-conformité vs la performance vérifiée
Une conformité vérifiée n'est pas un exercice administratif ; c'est un investissement dans la protection de l'actif. Les panneaux conformes aux normes ASTM E84 et ISO 9001 réduisent significativement les primes d'assurance et les risques de responsabilité tout au long du cycle de vie du bâtiment.
Contourner la vérification des codes pour économiser sur les coûts matériels initiaux est une erreur stratégique. Les panneaux non conformes entraînent souvent des défaillances opérationnelles — telles que des moisissures liées à la condensation ou une fatigue structurelle — nécessitant des remplacements coûteux dans les cinq premières années.
Dans notre expérience, les projets utilisant nos systèmes PAN certifiés observent une réduction des besoins énergétiques HVAC de 40 à 60 %, ce qui accélère la période de rentabilité de l'investissement entre 2,7 et 5,1 ans. En privilégiant les classifications ASTM et les valeurs R vérifiées pendant la phase d'approvisionnement, vous éliminez le risque de coûts de retrofit et garantissez des économies opérationnelles à long terme.
Points clés
Arrêtez de chercher le prix unitaire au mètre carré le plus bas. Ces économies s'évanouissent dès l'instant où votre groupe frigorifique fonctionne en surrégime pour compenser les fuites thermiques. La précision compte. Si les joints de vos panneaux ne maintiennent pas une étanchéité parfaite, vous brûlez vos marges en énergie et risquez des dommages par condensation. Vous avez besoin de tolérances usinées inférieures à 2 mm pour garantir ces performances sur site.
Chez Rax Panel, nous produisons plus de 1 700 mètres carrés de systèmes composites par jour, soutenus par la cohérence ISO 9001 et la conformité ASTM E84. Nous éliminons les ponts thermiques qui détruisent l'efficacité des constructions à ossature traditionnelle. Envoyez les spécifications de votre projet à notre équipe d'ingénierie. Nous vous fournirons les calculs thermiques et les échantillons de matériaux nécessaires pour verrouiller cette rentabilité de 2,7 ans.
Foire aux questions
Ce facteur a une incidence directe sur la performance du projet et le coût à long terme. L'aborder avec des données spécifiques plutôt qu'avec des hypothèses générales permet d'obtenir de meilleurs résultats.
Quel est le coût moyen du stockage frigorifique par pied carré ?
Les coûts de construction des chambres froides varient généralement de vingt à cinquante dollars par pied carré, selon la densité de l'isolation et la capacité de réfrigération. Les zones à température plus élevée nécessitent des panneaux plus épais et des compresseurs spécialisés, ce qui augmente considérablement les coûts matériels. Les taux de main-d'œuvre régionaux et les codes du bâtiment locaux influencent également directement l'allocation budgétaire finale.
Quelle épaisseur d'isolation optimise l'efficacité frigorifique ?
L'épaisseur optimale dépend des températures de fonctionnement visées et des conditions climatiques locales, généralement comprise entre trois et six pouces pour les espaces réfrigérés standards. Des cœurs plus épais réduisent le temps de fonctionnement du compresseur en minimisant les transferts de chaleur, ce qui abaisse les coûts énergétiques à long terme. Les ingénieurs calculent les exigences exactes en utilisant les valeurs de conductivité thermique et les objectifs de facteur U souhaités.
Quels classements feu s'appliquent aux entrepôts frigorifiques commerciaux ?
La plupart des juridictions exigent des caractéristiques de combustion en surface de classe A ou B pour les assemblages de murs intérieurs et de plafonds. Les panneaux subissent des tests normalisés pour mesurer l'indice de propagation des flammes et les indices de développement de fumée dans des conditions de laboratoire contrôlées. La documentation de conformité doit accompagner les expéditions pour satisfaire les inspections des services incendie locaux et les exigences des assureurs.
Quelle est la durée standard d'installation pour les unités modulaires ?
Les délais d'assemblage s'étalent généralement sur deux à quatre semaines pour les installations de taille moyenne, selon les dimensions des panneaux et la complexité des systèmes mécaniques. Les composants préfabriqués arrivent prêts pour un assemblage rapide sur site, réduisant considérablement les retards de construction par rapport aux méthodes traditionnelles. Les équipes professionnelles peuvent compléter l'élévation structurelle et l'étanchéification en quelques jours lorsque les conditions météorologiques restent favorables.
Les producteurs proposent-ils une fabrication accélérée pour les saisons de pointe ?
Des lignes de production avancées peuvent augmenter rapidement leur production pour répondre aux pics de demande saisonniers sans compromettre les tolérances dimensionnelles. Les fabricants privilégient les commandes urgentes pour les projets commerciaux sensibles au temps en allouant des équipes d'assemblage dédiées et en accélérant la documentation de conformité. L'expédition accélérée garantit que les infrastructures critiques atteignent leur achèvement avant les échéances réglementaires ou les fenêtres de marché.