
La densité du noyau des panneaux en nid d'abeille en aluminium qui dévie d'une spécification de 54 kg/m³ sur le bon de commande à 62 kg/m³ dans l'expédition peut tomber entièrement dans la tolérance ±15% indiquée par le fournisseur, donc techniquement ils ont livré ce que promettait leur fiche technique tandis que votre assemblage absorbe la différence.
Mais sur une remorque cinquième roue de 40 pieds, ces 2,3 kilogrammes supplémentaires par panneau peuvent provoquer un dépassement de 89 kg par rapport à la cible de PTAC et arrêter la ligne d'assemblage pendant une semaine et demie. Les constructeurs automobiles OEM voient exactement ce scénario se produire chaque fois que la tolérance de densité est laissée vague. Les ingénieurs spécifient une densité, le fournisseur livre dans sa propre fenêtre de tolérance large, et l'OEM absorbe le coût des retouches ou des stocks rejetés.
Nous avons extrait 15 ans de données d'essai de notre atelier de production : résultats de résistance à la compression sur plus de 60 000 panneaux, mesures de densité sur les noyaux PP et aluminium, taux d'absorption de résine à différentes tailles de cellules, et dossiers de cohérence des lots provenant de grandes séries de carrosseries de camion.
Cet article présente ces chiffres afin que vous puissiez choisir la bonne densité pour votre application sans vous fier au hasard ou à des affirmations vagues des fournisseurs. Vous verrez où le nid d'abeille PP permet des économies de 15–30% par rapport à l'aluminium à rigidité équivalente du panneau, où l'aluminium reste le meilleur choix technique, et pourquoi les noyaux en aramide se situent dans un segment de performances que la plupart des constructeurs de véhicules n'ont pas intérêt à payer.
Qu'est-ce que la densité du noyau en nid d'abeille des panneaux ?
La densité du noyau dicte la résistance à la compression et le poids final de votre panneau sandwich. véhicule. Spécifier le kg/m³ exact empêche les défaillances sur le terrain sans exploser le budget poids de votre véhicule.
Définition de la densité du noyau et unités de mesure
Dans la fabrication des composites, la densité du noyau en nid d'abeille désigne la masse de la structure cellulaire par unité de volume. Nous la mesurons principalement en kilogrammes par mètre cube (kg/m³) pour les calculs d'ingénierie mondiaux, bien que vous voyiez fréquemment des livres par pied cube (lb/ft³) dans les spécifications automobiles et aérospatiales nord‑américaines. Pour contexte, un noyau en nid d'abeille PP standard pour carrosseries de camion varie généralement de 80 à 120 kg/m³ (5,0 à 7,5 lb/ft³).
La densité n'est pas simplement un chiffre sur une fiche technique ; c'est l'indicateur principal de la charge que le noyau peut absorber avant l'écrasement. Les équipes d'achat se concentrent souvent uniquement sur le matériau de face, mais c'est la densité du noyau qui dicte finalement les modes de défaillance du panneau sous compression et cisaillement.
Comment la taille des cellules et l'épaisseur des parois déterminent la densité
Vous contrôlez la densité du noyau en ajustant deux variables pendant la production : le diamètre des cellules et l'épaisseur de paroi du matériau. Si vous réduisez la taille des cellules tout en gardant l'épaisseur de paroi constante, vous emboîtez plus de matériau structurel dans le même volume, ce qui augmente la densité et la résistance à la compression. Inversement, utiliser une taille de cellule plus grande avec une paroi plus fine réduit le poids mais sacrifie la résistance à l'écrasement.
Cependant, la taille des cellules dicte plus que de simples propriétés mécaniques : elle contrôle directement votre consommation de résine pendant la stratification. Nos données de production montrent que les cellules de 19,1 mm absorbent jusqu'à 40% de résine en moins que les cellules de 3,2 mm à densité équivalente. Pour les OEM véhicules exploitant des lignes à fort volume, passer à une taille de cellule plus grande réduit le coût total du panneau de 8–12% uniquement grâce aux économies de résine.
Densité nominale vs densité effective dans le panneau
Un piège courant dans lequel nous voyons les ingénieurs tomber est de ne pas séparer la densité nominale de la densité effective dans le panneau. La densité nominale est la densité du bloc de nid d'abeille brut et expansé avant qu'il n'entre dans votre panneau sandwich. La densité effective dans le panneau prend en compte le poids de la résine ou de l'adhésif qui remplit les parois cellulaires pendant le processus de collage.
Si vous spécifiez un noyau nominal de 80 kg/m³ mais utilisez une petite taille de cellule, l'absorption de résine poussera votre densité effective dans le panneau nettement plus haut. Vous vous retrouvez avec un panneau plus lourd que ce que votre équipe de conception a calculé. Nous fournissons toujours des calculs de densité effective à nos clients afin que les estimations de poids correspondent à la réalité de la production.
Gammes de densité typiques par matériau
La sélection du matériau limite vos options de densité. Chaque matériau de noyau fonctionne dans un point optimal structurel spécifique. Fort de nos plus de 15 ans d'expérience en production, voici les gammes standards que vous rencontrerez pour la construction de panneaux sandwich:
- Noyau en nid d'abeille PP : Généralement 60–120 kg/m³. Le PP offre une économie de coût de 15–30% par rapport à l'aluminium à rigidité équivalente du panneau, ce qui en fait la norme pour les parois de camping-car et les carrosseries de camion.
- Nid d'aluminium : Varie de 28 à 130 kg/m³ pour les applications standard des véhicules, bien que des qualités spécialisées puissent atteindre jusqu'à 240 kg/m³ (15 lb/ft³). Généralement traité dans les alliages 3003 et 5052.
- Noyau en nid d'abeille en aramide (Nomex) : S'utilise entre 32 et 128 kg/m³. Les qualités commerciales se situent généralement à 48 kg/m³ (3,0 lb/ft³) pour les applications non aéronautiques exigeant une haute résistance au feu.
La tolérance est l'élément décisif pour les rendements de ligne d'assemblage. La norme de l'industrie autorise une variabilité de densité de ±15%, ce qui est inacceptable pour l'assemblage robotisé dans la fabrication automobile où les panneaux doivent s'aligner parfaitement. Chez Rax Panel, nous fabriquons nos noyaux en nid d'abeille PP avec une tolérance plus serrée de ±5%, améliorant directement le rendement de production de nos clients de 3 à 7% en éliminant les problèmes de désalignement et les interstices.
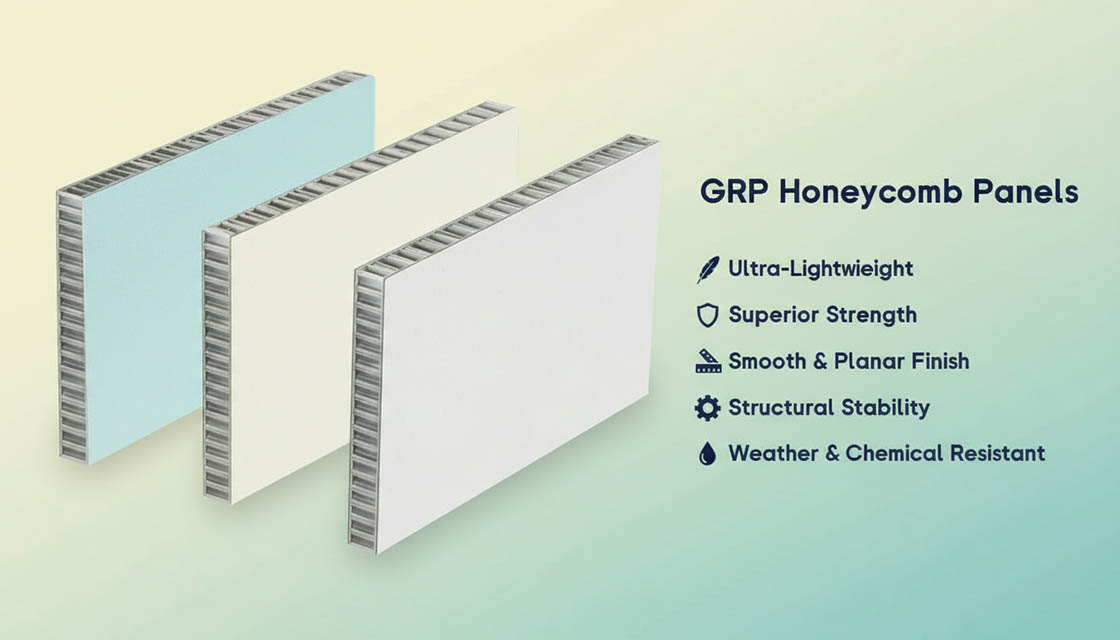
Comparaison de densité : PP vs aluminium vs aramide
Le nid d'abeille PP offre un avantage en coût de 15–30% par rapport à l'aluminium pour une rigidité équivalente des panneaux destinés aux véhicules, mais le choix du matériau revient finalement à vos exigences spécifiques en matière de classement au feu et à vos objectifs de rendement de ligne de production.
Gammes de densité et indicateurs structurels
Sélectionner la densité correcte du noyau de panneau en nid d'abeille nécessite d'équilibrer la charge structurelle avec les limites strictes de poids des véhicules. Nous fabriquons les trois types de noyaux chez Rax Panel, et nos tests démontrent constamment que les équipementiers automobiles (OEM) recourent souvent à l'aluminium alors que le nid d'abeille PP peut facilement atteindre la résistance à la compression et au cisaillement requise à un coût rendu bien inférieur par panneau.
- Noyau en nid d'abeille en PP (Polypropylène) : Plage de densité de 60 à 120 kg/m³. La résistance à la compression se situe entre 0,4 et 1,5 MPa en fonction de la taille des cellules (8–19 mm). L'indice de coût est le plus bas des trois, offrant des économies de 15–30% par rapport à l'aluminium à rigidité équivalente. Cependant, il n'est pas adapté aux applications exigeant des classements au feu supérieurs à la classe B.
- Noyau en nid d'abeille en aluminium (alliages 3003/5052) : La densité varie considérablement, de 28 kg/m³ à 240 kg/m³ (une plage de 8,5×). Offre une résistance au cisaillement et à la compression très élevées. L'indice de coût est modéré à élevé, fortement influencé par l'épaisseur de la feuille. Les tailles de cellules varient de 3,2 mm à 19,1 mm.
- Noyau en nid d'abeille en aramide (Nomex) : La densité varie de 32 kg/m³ à 128 kg/m³, avec une qualité commerciale typique à 48 kg/m³ pour les utilisations non aéronautiques. Revêtu de résine phénolique pour une résistance exceptionnelle à la fatigue. L'indice de coût est le plus élevé des trois matériaux.
Principales applications véhicules par matériau de noyau
Spécifier la mauvaise densité de noyau entraîne directement des défaillances sur le terrain ou la destruction des budgets poids. Dans notre expérience de fournisseur de constructeurs internationaux de camions et de camping-cars, chaque matériau de noyau correspond à des réalités de production et à des environnements d'utilisation finale distincts.
- Applications des noyaux en nid d'abeille en PP : Le choix dominant pour les murs, toitures et planchers de camping-cars, ainsi que pour les caisses de camions de fret sec. Il est 100% étanche à l'eau et thermoformable pour les toits courbes des camping-cars. Crucialement, notre tolérance de densité de ±5% (contre ±15% pour la norme de l'industrie) prévient les problèmes de désalignement des panneaux qui causent des arrêts de ligne d'assemblage robotisé pour les grands OEM.
- Applications des noyaux en nid d'abeille en aluminium : Idéal pour les caisses de camions frigorifiques et les cloisons structurelles. La large plage de densité permet aux ingénieurs de régler précisément les paramètres de test de résistance à l'écrasement. Attention à l'absorption de résine ; les petites cellules de 3,2 mm absorbent jusqu'à 40% de résine en plus par rapport aux cellules de 19,1 mm lors de la stratification, augmentant le coût total du panneau de 8 à 12%.
- Applications des noyaux en nid d'abeille en aramide : Utilisés principalement dans les navires haut de gamme, les transports publics et les véhicules logistiques spécialisés où la conformité stricte aux normes FST (Feu, Fumée, Toxicité) est non négociable.
| Matériau du cœur | Plage de Densité (kg/m³) | Résistance à la Compression (MPa) | Taille des cellules (mm) | Meilleure application véhicule |
|---|---|---|---|---|
| Nid d'abeille PP | 60–120 | 0.4–1.5 | 8–19 | Murs/toitures de camping-car, caisses de camions, marine : économie de 15–30% par rapport à l'aluminium à rigidité équivalente |
| Alliage 3003 | 28–240 | 0.5–8.0+ | 3.2–19.1 | Panneaux à qualification incendie, composants structurels nécessitant une conformité au feu Classe A |
| Alliage 5052 | 37–240 | Supérieure à celle du 3003 | 3.2–19.1 | Panneaux structurels lourds, applications marines et de transport résistantes à la corrosion |
| Aramide (Nomex) | 32–128 | 0.6–5.0+ | 3.2–9.5 | Panneaux pour haute résistance au feu, revêtu de phénolique : performances de qualité aérospatiale à un coût premium |
| Aramide (Qualité commerciale) | 48 (typique) | Modérée | Norme | Applications non aéronautiques nécessitant un classement au feu supérieur : spécification Nomex la plus courante |
Pourquoi le nid d'abeille PP domine la fabrication de véhicules
Les noyaux en nid d'abeille PP dans la plage de densité de 80–120 kg/m³ offrent un avantage en coût de 15–30% par rapport à l'aluminium tout en éliminant entièrement les risques de corrosion pour les équipementiers automobiles.
Le point idéal 80–120 kg/m³ pour les panneaux de véhicules
Lorsque notre équipe d'ingénierie teste les noyaux pour les murs de camping-car, les caisses de camions frigorifiques et les cloisons marines, la plage de densité de 80–120 kg/m³ atteint constamment l'objectif structural. Dans cette plage, le nid d'abeille en polypropylène (PP) offre une résistance à la compression de 0,4–1,5 MPa. C'est le seuil porteur exact requis pour supporter les contraintes dynamiques de la route et les charges ponctuelles du matériel intérieur sans surdimensionner le poids du panneau.
Les designers nous demandent souvent les spécifications exactes de densité pour des applications véhicules spécifiques. Pour les parois latérales standard des camping-cars et les panneaux de mobilier, 80 kg/m³ offre une rigidité suffisante. Pour les caisses de camions de fret sec ou les cloisons marines soumises à des chocs plus importants, passer à la plage de 110–120 kg/m³ vous donne la résistance à l'écrasement nécessaire sans exiger de mise à niveau du matériau de face.
Avantages matériaux : au‑delà de la simple réduction de poids
Le nid d'abeille en aluminium offre une grande rigidité, mais il introduit des points de défaillance critiques dans la fabrication de véhicules : corrosion galvanique lorsqu'il est associé à certaines faces, piégeage de l'humidité dans les cavités, et incapacité à former des courbes complexes sans outillage coûteux. Le nid d'abeille PP résout complètement ces goulots d'étranglement de production.
- Résistance à l'humidité : The closed-cell polypropylene structure is 100% waterproof. It will not rot, freeze-crack, or absorb ambient humidity over a vehicle’s lifespan.
- Risque de corrosion nul : Vous pouvez coller les noyaux PP directement sur des faces en FRP, CFRT ou aluminium sans vous soucier de réactions galvaniques ou de la nécessité de couches barrières d'isolation.
- Thermoformalité : Contrairement à l'aluminium rigide, le nid d'abeille PP peut être thermoformé. Cela permet aux fabricants de créer des toits de camping-car courbes sans soudure et des déflecteurs aérodynamiques pour camions en une seule étape de moulage.
Équation économique : économies de 15–30%
Les équipes d'approvisionnement se concentrent naturellement sur le coût de la matière première au mètre carré, mais les véritables économies avec le nid d'abeille PP proviennent d'une rigidité équivalente à un coût système total inférieur. Nos données de production indiquent que le nid d'abeille PP dans la plage de 80–120 kg/m³ offre un avantage en coût de 15–30% par rapport aux noyaux en aluminium tout en correspondant à la rigidité à la flexion requise pour les panneaux véhicules standards.
Un facteur de coût caché souvent négligé par les acheteurs est l'absorption de résine lors de la stratification. En optimisant la taille des cellules du nid d'abeille, généralement en utilisant des cellules de 8 à 19 mm pour les applications véhicules, nous réduisons la surface disponible pour l'absorption de résine. Dans nos tests, passer d'une cellule de 3,2 mm à une cellule plus grande de 19,1 mm à densité équivalente absorbe jusqu'à 40% de résine en moins, ce qui réduit le coût total du panneau de 8 à 12% supplémentaires.
Capacité de production et cohérence des lots
Spécifier la bonne densité sur un plan d'ingénierie est inutile si le fabricant ne peut pas maintenir la tolérance. La tolérance de densité standard de l'industrie est de ±15%. Toutefois, dans la fabrication automobile à grand volume, une variabilité de densité de ±15% signifie des panneaux qui ne s'alignent pas lors de l'assemblage robotisé, causant directement des arrêts de ligne et des rebuts.
Chez Rax Panel, nous maintenons une tolérance de densité stricte de ±5% sur l'ensemble de nos noyaux en nid d'abeille PP pour soutenir les lignes d'assemblage automobiles automatisées. Nous assurons cette cohérence grâce à notre ligne de production continue avancée, soutenue par plus de 15 ans d'historique spécialisé dans la fabrication de composites. Avec une capacité de production quotidienne dépassant 1 700 mètres carrés, nous fournissons la cohérence exacte d'un lot à l'autre et le volume dont les grands OEM camping-car, camion et marine ont besoin pour maintenir leurs plannings de production.
Noyaux basse densité (28–60 kg/m³) : cas d'usage et risques
Les noyaux inférieurs à 60 kg/m³ sont des passifs structurels dans la fabrication de véhicules. Nous les spécifions uniquement pour les applications non porteuses où les économies de poids justifient la résistance à l'écrasement compromise.
Là où les noyaux basse densité fonctionnent réellement
Entre 28 et 60 kg/m³, vous traitez avec l'extrémité la plus légère du spectre des nids d'abeille en aluminium (alliage 3003, épaisseurs de feuille fines comprises entre 0,025 et 0,05 mm) ou des noyaux en aramide (Nomex) légers à 32–48 kg/m³. Ces densités ont des cas d'utilisation légitimes, mais elles sont étroites. Nos données de production montrent que moins de 8% des demandes liées aux véhicules nécessitent effectivement des noyaux dans cette plage.
Les applications principales où cette densité performe de manière acceptable incluent les lits de découpe laser, où le nid d'abeille sert de surface de support sacrifié qui doit permettre le passage des gaz plutôt que de supporter des charges structurelles. Les panneaux intérieurs non structuraux dans des environnements climatisés tels que les contre-plaques d'armoires, les carreaux de plafond et les cloisons décoratives fonctionnent également bien à ces densités car ils subissent des contraintes mécaniques minimales et des conditions environnementales stables.
- Lits de découpe laser : Le nid d'abeille en aluminium à 28–40 kg/m³ avec de grandes tailles de cellules (12,7–19,1 mm) permet une extraction efficace des fumées et l'évacuation des débris.
- Panneaux intérieurs non structuraux : Les noyaux en aramide à 32–48 kg/m³ fournissent une rigidité adéquate pour le habillage mural dans des environnements contrôlés.
- Prototyping and mockups: Where dimensional accuracy matters more than mechanical performance during short-term design validation.
Risques structurels : écrasement et délaminage
The fundamental problem with cores below 60 kg/m³ is inadequate compressive strength. To put specific numbers on this: aluminum honeycomb at 28 kg/m³ (1.8 lb/ft³) typically delivers a compressive strength of approximately 0.25–0.40 MPa. Compare that against our standard PP honeycomb at 80 kg/m³, which delivers 0.8–1.2 MPa. That is a 3× reduction in crush resistance for less than a 3× reduction in density. The strength-to-density curve is not linear. It drops off aggressively below 60 kg/m³.
Point loads are the silent killer. A technician stepping on a panel during assembly, a tool dropped from bench height, or a mounting bracket torqued to standard specs: all of these create localized loads that exceed the crush strength of low-density cores. The facing sheets deflect into the core cells, permanently deforming the honeycomb structure. Once crushed, the core provides zero local shear transfer, creating a permanent soft spot that cannot be repaired.
Delamination risk increases dramatically when low-density cores are paired with thin skins. At 28–40 kg/m³, the core’s surface area available for bonding is identical to higher densities (same cell geometry), but the foil or substrate is so thin that it lacks the rigidity to maintain flat contact with the adhesive during cure.
Our testing shows that peel strength drops by 35–50% when bonding 0.5mm aluminum skins to 28 kg/m³ aluminum core versus 80 kg/m³ core, using identical resin systems and press cycles.
Pourquoi les OEM véhicules devraient éviter cette gamme de densité
In 15 years of supplying composite panels to RV, truck body, and marine manufacturers across 50+ countries, we have seen the same failure pattern repeat. An engineering team specifies a 40 kg/m³ aluminum honeycomb to hit an aggressive weight target. Lab testing on flat coupon samples passes. The panels ship. Six months into production, field failures start accumulating, not from design loads but from handling, assembly torque, and incidental contact that the core simply cannot absorb.
The cost “savings” from reduced weight per square meter evaporate when you factor in warranty claims, assembly line rework rates, and the engineering hours spent investigating field failures. One European RV manufacturer we worked with had specified a 36 kg/m³ aluminum core for interior furniture panels.
Within a single production season, they reported a 12% defect rate from localized crushing during cabinet hardware installation. We re-engineered the panels using PP honeycomb at 80 kg/m³. Panel weight increased by 1.4 kg/m², but the defect rate dropped below 0.5%. The net cost saving from eliminated rework exceeded the raw material cost increase by a factor of four.
For vehicle applications specifically, PP honeycomb in the 60–120 kg/m³ range eliminates the corrosion risk inherent to thin-foil aluminum cores, provides 100% waterproof performance, and offers 15–30% cost savings over aluminum at equivalent panel stiffness. There is no engineering justification for going below 60 kg/m³ in structural or semi-structural vehicle panels unless the application is purely decorative and will never see mechanical load during its service life.
Noyaux moyenne densité (60–120 kg/m³) : le point idéal pour les véhicules
Medium density cores (60–120 kg/m³) handle approximately 80% of commercial vehicle panel requirements: RV walls, truck bodies, and marine decks. Specifying outside this range means you’re either overpaying or under-engineering.
Couverture du marché : pourquoi 60–120 kg/m³ couvre 80% des applications véhicule
Our production data over the past 15 years shows a clear pattern. The vast majority of RV wall panels, truck body sidewalls, and marine deck assemblies require a compressive strength window between 0.4 and 1.5 MPa. PP honeycomb cores in the 60–120 kg/m³ density range hit this window consistently, which is why they dominate commercial vehicle manufacturing globally.
At these densities, PP honeycomb composited with FRP or CFRT facing sheets delivers panel stiffness equivalent to aluminum honeycomb construction at 15–30% lower material cost. That cost advantage compounds fast when you’re running a truck body line producing 50+ units per week. The weight-to-strength ratio at 80–100 kg/m³ is the engineering sweet spot: light enough to keep vehicle payload capacity high, strong enough to pass structural validation without additional reinforcement.
Where medium density cores fall short is in applications demanding fire ratings above Class B. If your spec sheet requires Class A fire resistance, PP honeycomb is not the right call regardless of density. For that, you should be evaluating aluminum honeycomb cores in the higher density ranges. It is an honest tradeoff: accept it and spec accordingly.
Conformité : seuils de résistance à la compression pour les véhicules réglementés par le DOT
For truck bodies and RVs operating under DOT jurisdiction, sandwich panels must meet minimum compressive strength requirements that vary by application zone. Sidewall panels typically require a minimum of 0.4 MPa compressive strength, while flooring and structural bulkheads demand 0.8 MPa or higher. Our PP honeycomb at 80 kg/m³ consistently tests at 0.6–0.8 MPa compressive strength. At 100–120 kg/m³, you’re looking at 0.9–1.5 MPa, well above the threshold for DOT-compliant truck body panels.
The critical factor for compliance testing is not just nominal strength but batch consistency. A density tolerance of ±15%, which is the industry standard from many suppliers, means your weakest panels in a batch could test 15% below nominal compressive strength.
That margin can be the difference between passing and failing a DOT audit. Rax Panel holds PP honeycomb core density to ±5% tolerance. In practical terms, this means our 80 kg/m³ core will never ship below 76 kg/m³, keeping every panel in the batch above the minimum threshold.
- Sidewall panels (RV, truck body): 60–80 kg/m³ PP honeycomb, minimum 0.4 MPa compressive strength
- Flooring and structural panels: 80–120 kg/m³ PP honeycomb, minimum 0.8 MPa compressive strength
- Marine deck applications: 80–100 kg/m³ with waterproof FRP facing, tested per ISO 12215 for small craft construction
Spécifications fabricant : nid d'abeille PP recommandé par Rax Panel pour les panneaux de carrosserie de camion
For standard dry freight truck body panels, we recommend PP honeycomb core at 80 kg/m³ density with 12mm cell size, laminated with 1.5mm FRP facing sheets on both sides.
This configuration produces a finished panel weighing approximately 3.8–4.2 kg/m² depending on resin system, which is 15–20% lighter than a comparable plywood-core panel and fully waterproof. The 12mm cell size balances resin uptake during lamination: large enough to keep adhesive consumption controlled, small enough to maintain uniform load distribution across the panel face.
For refrigerated truck bodies where thermal performance is critical, we shift the recommendation to 100 kg/m³ PP honeycomb or Âme en mousse PET with gelcoat-finished FRP sheets. The higher density provides better fastener retention for hardware mounting and reduces thermal bridging through the core. Cell size drops to 8mm in this configuration to minimize resin channels that could create thermal leaks.
- Dry freight truck body sidewalls: 80 kg/m³ PP honeycomb, 12mm cell size, FRP facing: cost-optimized for weight and stiffness
- Refrigerated truck body panels: 100 kg/m³ PP honeycomb or PET foam, 8mm cell size, gelcoat FRP facing: thermal and structural priority
- RV wall panels: 60–80 kg/m³ PP honeycomb, 12–19mm cell size, CFRT or FRP facing: thermoformable for curved roof profiles
All configurations are cut to vehicle-specific dimensions at our factory with ±0.5mm tolerance, eliminating secondary processing on your assembly line. Our daily production capacity exceeds 1,700 m², which means batch sizes for standard truck body panels ship in 5–7 working days for most orders. If your production line requires robotic assembly, the ±5% density tolerance ensures panel-to-panel weight consistency that keeps automated processes running without recalibration stops.
Noyaux haute densité (120–240 kg/m³) : quand vous avez besoin de la résistance maximale
Densities above 120 kg/m³ exist for one reason: impact survival. Specify them for load zones where compressive failure would compromise the entire structure, not as a default safety margin.
Applications lourdes à 120–240 kg/m³
In our production experience, high-density cores rarely appear in standard RV or dry freight builds. They show up in three specific scenarios where point-load failure and repeated impact are certifiable risks, not just design assumptions.
- Refrigerated truck floors: Forklift traffic and load-dropping cycles demand core compressive strength well above 1.5 MPa. Densities of 130–180 kg/m³ in aluminum honeycomb distribute point loads across a wider area, preventing localized cell collapse under the floor surface.
- Marine hull impact zones: Waterline and below-waterline sections face debris strikes, dock contact, and wave-slam loading. 5052 alloy aluminum honeycomb at 150–200 kg/m³, combined with GRP facing sheets, absorbs and dissipates impact energy that would fracture lower-density foam or PP cores.
- Structural bulkheads: Load-bearing partitions in vessel and heavy vehicle applications require shear transfer capacity that only dense honeycomb provides. Our engineers typically specify 160–220 kg/m³ when the bulkhead carries bolted equipment racks or serves as a structural frame member.
If your design does not involve one of these three scenarios, you are likely over-engineering. A 80–120 kg/m³ PP honeycomb core handles 90% of vehicle panel requirements at a fraction of the cost.
Compromis : pénalité de poids et augmentation des coûts
Moving from a standard 80 kg/m³ core to a 200 kg/m³ core does not simply double your weight. It compounds. A panel with 200 kg/m³ aluminum honeycomb core and 1.5mm GRP skins can weigh 35–50% more than an equivalent panel using 80 kg/m³ PP honeycomb with the same skins. In vehicle manufacturing, that extra weight eats directly into payload capacity.
The cost curve is even steeper. Aluminum honeycomb at high density requires heavier gauge foil and tighter cell configurations. Raw material cost for 200 kg/m³ 5052 aluminum honeycomb runs 2.5–3× higher than 80 kg/m³ PP honeycomb per square meter. Add machining complexity: aluminum honeycomb at these densities requires diamond-tool cutting and produces abrasive wear on standard equipment.
- Weight factor: Expect a 35–50% panel weight increase when jumping from 80 kg/m³ PP to 180–200 kg/m³ aluminum core.
- Cost factor: Raw core material cost escalates 2.5–3×. Total panel landed cost typically increases 40–60%.
- Processing factor: Aluminum at these densities accelerates tool wear. Factor in higher fabrication costs and longer lead times for custom cuts.
Our recommendation: run a honest cost-benefit analysis before specifying above 150 kg/m³. If a 120 kg/m³ PP core with reinforced facing passes your crush test, use it. Save high-density aluminum for the zones that genuinely require it.
Limites matériaux : nid d'abeille aluminium jusqu'à 240 kg/m³
Aluminum honeycomb tops out around 240 kg/m³ (15 lb/ft³) for practical manufacturing reasons. Beyond this density, you are approaching solid plate territory where the honeycomb structure no longer delivers meaningful weight savings over solid sheet. At 240 kg/m³, cell walls are so thick that the core behaves more like perforated plate than honeycomb.
We produce aluminum honeycomb cores in both 3003 and 5052 alloy grades across the full 28–240 kg/m³ range with cell sizes from 3.2mm to 19.1mm. For densities above 180 kg/m³, we specify 5052 alloy exclusively. The higher tensile strength of 5052 provides better shear performance in heavy-load applications where 3003 would risk cell wall buckling under sustained stress.
One limitation to state clearly: we do not recommend PP honeycomb above 120 kg/m³. PP cell walls at higher densities become too rigid, losing the energy-absorption characteristic that makes polypropylene valuable in the first place. If your project requires density above 120 kg/m³, aluminum honeycomb remains the correct engineering choice, regardless of the cost difference.
Analyse des coûts : densité vs prix au mètre carré
Core material accounts for 35–55% of total honeycomb panel cost. But the real price driver isn’t just the raw material. It’s the interplay between density, cell size, and resin uptake that catches most procurement teams off guard.
Détail des coûts du matériau de noyau par densité et type
When we quote a honeycomb sandwich panel, the core cost is the single largest variable, and it scales non-linearly with density. Our production data across thousands of vehicle panel orders shows that a PP honeycomb core at 80 kg/m³ runs approximately 15–30% cheaper than an aluminum core engineered to deliver equivalent panel stiffness.
That gap exists because aluminum requires precision foil expansion at tighter tolerances, and the raw alloy cost (typically 3003 or 5052 grade) carries a commodities-linked premium that PP simply does not.
The density range itself tells the story. PP honeycomb cores for vehicle applications sit in a practical band of 60–120 kg/m³, with compressive strengths of 0.4–1.5 MPa. Aluminum honeycomb spans an 8.5× density range, from 28 kg/m³ up to 240 kg/m³, because you can manipulate foil thickness and cell geometry far more aggressively.
Aramid (Nomex) honeycomb lands between 32 kg/m³ and 128 kg/m³, with the 48 kg/m³ commercial grade being the workhorse for non-aerospace applications. Wider density ranges mean more manufacturing steps, tighter process controls, and higher unit costs.
Courbe des coûts : PP vs aluminium vs aramide
If you normalize cost against a PP honeycomb baseline at equivalent panel stiffness, the multiplier looks roughly like this:
- PP Honeycomb (60–120 kg/m³): Baseline cost. Thermoplastic processing, no corrosion risk, thermoformable for curved surfaces like RV roofs. Optimal for vehicle walls, flooring, and furniture panels where fire ratings above Class B are not required.
- Aluminum Honeycomb (28–240 kg/m³): 2–3× the cost of PP at equivalent stiffness. Justified when you need higher compressive strength, fire resistance, or strict dimensional stability under thermal cycling. Common in marine hull structures and high-end truck body panels.
- Aramid Honeycomb (32–128 kg/m³): 4–6× the cost of PP. Phenolic resin-coated Nomex paper delivers exceptional fire performance and fatigue resistance. Reserved for applications where both weight savings and stringent fire certification are non-negotiable.
We have seen procurement teams specify aramid cores for truck body panels where PP would have met every structural and regulatory requirement. That is a 4–6× cost premium with zero performance upside. Always match the core material to the actual engineering demand, not to an assumption that higher price means better performance.
Consommation de résine : la variable de coût cachée
This is the cost factor most procurement engineers overlook during initial spec selection, and it can swing total panel cost by 8–12%. During lamination, resin fills the honeycomb cells at the skin-to-core interface. Smaller cell sizes mean more cell walls per unit area, which means more surface area for resin to wet out. Our testing confirms that 3.2mm aluminum honeycomb cells absorb up to 40% more resin than 19.1mm cells at the same nominal density.
Here is what that looks like in practice. If you specify a fine-cell aluminum honeycomb (3.2mm) at 80 kg/m³ for an FRP-skinned truck body panel, the resin consumption during vacuum bagging or press lamination will be measurably higher than if you had specified a 19.1mm cell PP honeycomb at the same density. The resin cost alone can erase the perceived savings from a cheaper core. Our engineers run resin uptake calculations during the quoting phase specifically to prevent this surprise.
PP honeycomb cores are available in cell sizes from 8–19mm. For most vehicle applications, we recommend 12–19mm cells because they strike the practical balance between shear strength, resin economy, and panel flatness. Go smaller only if your design engineer can demonstrate that the compressive or shear load requirements actually demand it.
Guide de calcul du coût total du panneau
To calculate your true landed cost per square meter of honeycomb sandwich panel, you need to account for four cost layers that most initial quotations leave opaque. Use this framework when evaluating quotes from any supplier, including ours:
- Core material cost (per m²): Density × thickness × price per kg. For PP honeycomb at 80 kg/m³ and 20mm thickness, that is 1.6 kg of core per m². Multiply by your supplier’s per-kg rate.
- Facing sheet cost (per m²): Both skins combined. GRP sheets, CFRT sheets, aluminum, or ACP. Each has a fixed per-m² cost that varies with thickness and whether gelcoat is applied.
- Adhesive and resin cost (per m²): Factor in cell size. Smaller cells consume more resin. Ask your supplier for their measured resin uptake data at your specified cell size and density, not an estimate.
- Processing and yield cost: This is where density tolerance directly impacts your bottom line. A supplier quoting ±15% density tolerance is quoting a lower theoretical price per m², but their actual delivered panels will have inconsistent weight and dimensional variance. Our production line holds PP honeycomb cores to ±5% density tolerance. For a vehicle OEM running high-volume assembly, that tighter tolerance improves line yield by 3–7%, which translates to a measurable reduction in per-unit production cost that procurement rarely attributes back to the core specification.
One final note on the calculation. When comparing quotes between suppliers, normalize for density tolerance. A PP honeycomb core quoted at 80 kg/m³ with ±15% tolerance could deliver panels anywhere from 68 to 92 kg/m³. That variance affects panel weight, bonding consistency, and ultimately your assembly line reject rate.
Our engineers provide density test certificates with every production batch so your team can verify before it hits the line. If a supplier cannot or will not provide batch-specific density data, that is a reliability risk worth pricing into your calculation.
| Core Material & Density | Relative Price/m² | Key Cost Factor |
|---|---|---|
| PP Honeycomb, 60 kg/m³ | Base (Lowest) | Minimal material usage; ideal for non-structural RV furniture panels |
| PP Honeycomb, 80 kg/m³ | +12–18% over 60 kg/m³ | Optimal balance for truck body sidewalls; 15–30% cheaper than aluminum equivalent |
| PP Honeycomb, 120 kg/m³ | +35–50% over 60 kg/m³ | Maximum PP density; best for flooring and high-load vehicle applications |
| Aluminum Honeycomb, 28 kg/m³ | 2.5–3× PP at equivalent stiffness | Ultra-light aerospace grade; over-engineered for most vehicle applications |
| Aluminum Honeycomb, 130 kg/m³ | 4–6× PP at 80 kg/m³ | High crush strength; justified only where Class A fire rating is mandatory |
| Aluminum Honeycomb, 240 kg/m³ | 8–12× PP at 120 kg/m³ | Maximum density; reserved for extreme structural or ballistic applications |
| Aramid (Nomex), 48 kg/m³ | 5–8× PP at equivalent density | Commercial-grade standard; phenolic coated; best for marine and transit interiors |
| Aramid (Nomex), 128 kg/m³ | 10–15× PP at 80 kg/m³ | Premium aerospace-grade; excessive cost for standard vehicle manufacturing |
Conclusion
For 90% of the vehicle projects crossing my desk, whether RV walls, truck bodies, or marine interiors, PP honeycomb core at 80–100 kg/m³ is the right spec. You save 15–30% versus aluminum at equivalent panel stiffness, and the zero-corrosion, 100% waterproof factor eliminates an entire category of warranty claims I’ve watched competitors eat. Spec aluminum only when your application demands fire ratings above Class B. Everything else is over-engineering that blows your weight budget.
Do this before you commit: request sample panels at 80 kg/m³ and 100 kg/m³ with 12mm cell size, then run your own crush strength test against your current panel. Ask for the density tolerance certificate. If it reads ±15%, walk away. Our ±5% tolerance is the difference between panels that snap together on your assembly line and panels that don’t.
Foire aux questions
Comment la densité du noyau affecte-t-elle la résistance du panneau ?
Les âmes en nid d'abeille à densité plus élevée offrent généralement une plus grande résistance et rigidité, leur permettant de supporter des charges plus élevées sans se déformer.
Comment la taille des cellules impacte-t-elle la densité du noyau ?
Des tailles de cellules plus petites entraînent une densité plus élevée car davantage de matériau est compacté dans un volume donné, tandis que des cellules plus grandes réduisent la densité.
Quelle densité convient le mieux aux applications aérospatiales ?
Les applications aérospatiales nécessitent généralement des noyaux en aramide ou en aluminium à haute densité afin de fournir l'intégrité structurelle nécessaire tout en maintenant le poids global faible.
La densité du noyau affecte-t-elle les propriétés d'isolation ?
Oui, les noyaux à faible densité avec des tailles de cellules plus grandes piègent plus d'air, offrant de meilleures capacités d'isolation thermique et acoustique.
Combien coûte généralement un noyau de panneau en nid d'abeille ?
The cost of honeycomb panel core varies based on material grade, thickness, panel dimensions, and order volume. Requesting a detailed quote with your project specifications is the most reliable way to get an accurate figure. Bulk orders typically reduce per-unit pricing significantly.