
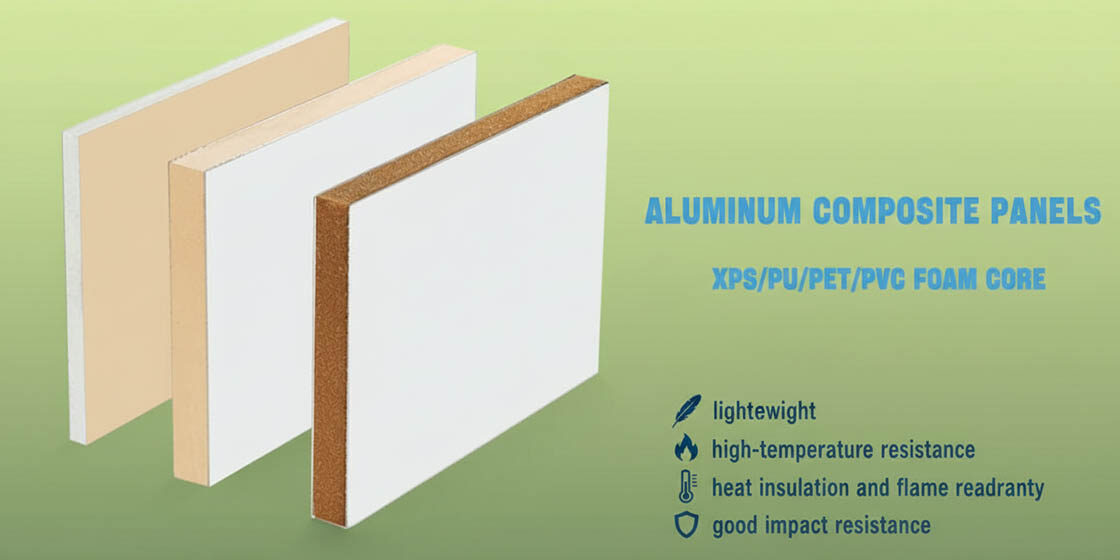
Un constructeur naval en Floride a expédié 40 coques avant que les réclamations de garantie ne commencent à affluer. Les panneaux avaient réussi les tests de feu. La fiche technique semblait irréprochable. Mais l'eau salée se moque des conditions de laboratoire. Le cloquage osmotique a rongé le gel coat en 18 mois, et les délaminations ont coûté 2,3 millions de dollars à cette entreprise. Lorsque vous spécifiez des panneaux FRP marins pour des environnements salins, la chimie de la résine détermine si votre client bénéficiera de 5 ans ou de 15 ans de service. Le polyester économise 12 % sur le coût matière initial. Il garantit également des rappels en garantie pour tout navire passant plus d'un week-end en eau côtière.
Nous avons extrait 8 ans de nos [[T1]] données de test ASTM E-84 et comparé les panneaux en résine vinylester à ceux en polyester soumis à spray salin accéléré. Cet article décortique les chiffres qui comptent. Taux d'absorption de la résine inférieurs à 0,5 %. Seuils d'indice de propagation de flamme. Cœurs en mousse PET à 100 kg/m³ par rapport au contreplaqué et sa pénalité de masse de 600 %. Vous verrez quelles combinaisons survivent à une immersion constante en eau salée, lesquelles se délaminent, et pourquoi l'injection sous vide élimine les joints collés peau-noyau qui cèdent en premier dans les applications véhicule.
Matériaux de cœur FRP marins
La sélection du noyau dicte environ 70 % du profil de masse et de rigidité d'un panneau sandwich. Pour les constructeurs d'équipementiers originaux (OEM) de véhicules marins, l'écart de densité entre la mousse PET (~100 kg/m³) et le contreplaqué marin (~600 kg/m³) est le levier le plus important pour atteindre les objectifs de charge utile.
Mousse PET vs noyaux alvéolaires
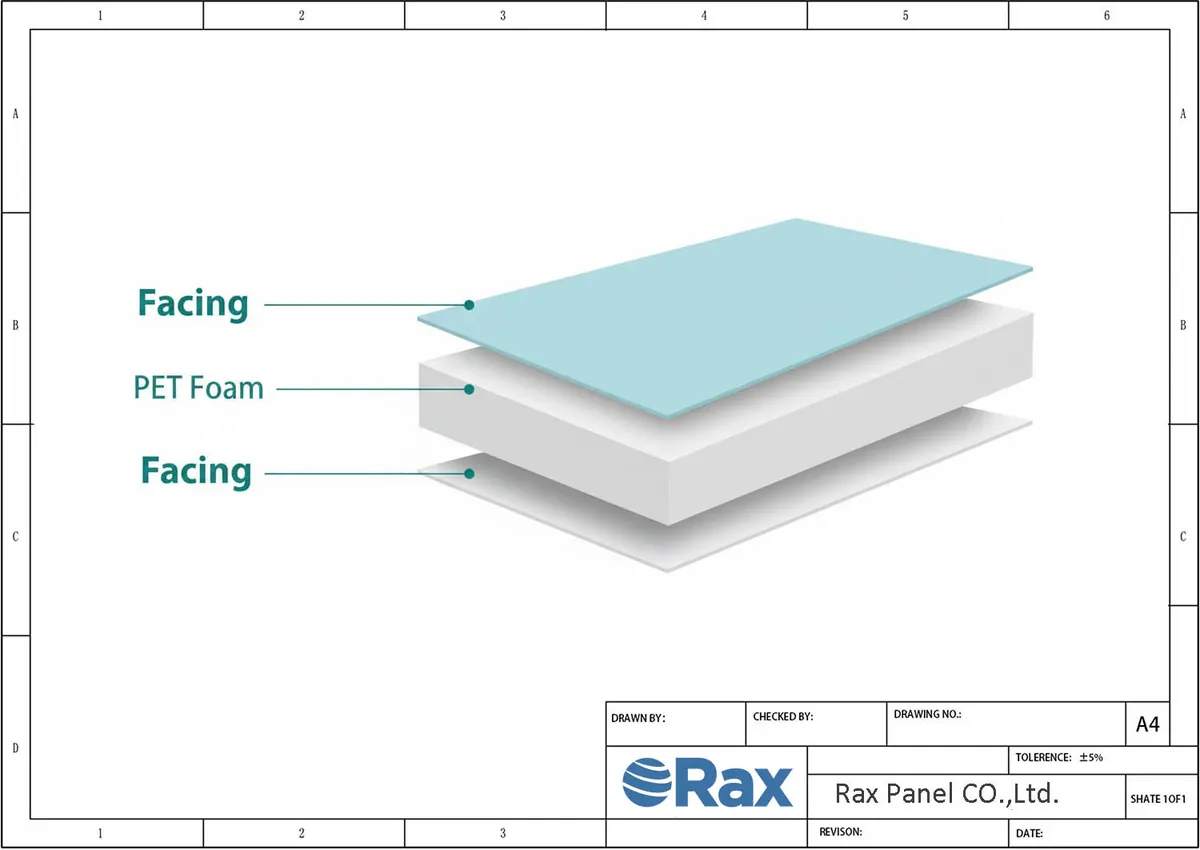
Tous les deux mousse structurelle PET et Nid d'abeille PP sont des matériaux de noyau éprouvés dans la construction de panneaux FRP marins, mais ils se comportent différemment en conditions réelles. Le choix entre eux dépend de ce que votre construction exige réellement : une cohérence isotrope ou une résistance directionnelle pour un poids minimal.
La mousse PET à ~100 kg/m³ offre des propriétés mécaniques uniformes dans toutes les directions. Elle absorbe la résine de manière prévisible lors de l'injection sous vide, adhère de façon fiable aux face sheets en résine vinylester et répartit les charges concentrées sur une large zone. Pour les coques, les cloisons et les structures de pont soumises à des angles d'impact imprévisibles, ce comportement isotrope compte plus que le dernier gramme à économiser sur la nomenclature.
Le nid d'abeille en PP offre une densité nette inférieure et une rigidité spécifique plus élevée le long de l'axe des cellules. Le compromis est une anisotropie : la résistance au cisaillement hors plan diminue considérablement lorsque les charges arrivent selon des angles obliques. Il nécessite également un traitement soigneux pendant l'injection pour éviter l'accumulation de résine dans les nœuds des cellules, ce qui ajoute du poids mort et crée des points rigides localisés.
- Mousse PET (~100 kg/m³) : Distribution isotrope des charges, imprégnation parfaite de la résine, collage cohérent avec les systèmes en résine vinylester.
- Noyau en nid d'abeille PP : Rigidité axiale supérieure par rapport au poids, densité globale plus faible, mais nécessite un contrôle de processus plus strict pendant l'injection.
- Points communs : Les deux noyaux sont compatibles avec l'injection sous vide ; les deux éliminent les risques de cloquage osmotique et de pourriture inhérents aux noyaux à base de bois.
Notre recommandation pour les constructions de véhicules exposés à l'eau salée penche en faveur de la mousse PET. La cohérence de la ligne de collage et la marge d'erreur lors du stratification en font le choix le plus fiable lorsque les réclamations de garantie et les défaillances sur le terrain sont en jeu.
Limites structurelles du contreplaqué : La pénalité de masse de 600 %
Le contreplaqué de qualité marine est utilisé comme matériau de noyau depuis des décennies et apparaît encore dans les fiches techniques de fournisseurs ciblant le segment à bas coût. Le problème n'est pas que le contreplaqué échoue immédiatement, mais qu'il échoue de manière prévisible, lente et coûteuse au fil du temps dans les environnements marins.
À environ 600 kg/m³, le contreplaqué marin supporte une pénalité de densité de 600 % par rapport à la mousse PET à ~100 kg/m³. Sur un panneau à noyau standard de 25 mm, cette différence se traduit par environ 12,5 kg/m² de poids mort ajouté à chaque surface. Pour une coque de 12 mètres ou un kit complet de carrosserie de camion, la masse cumulative pousse le véhicule bien au-delà d'une répartition optimale de la charge utile et augmente directement la consommation de carburant tout au long de la durée de vie de l'unité.
Le poids n'est que le début de la responsabilité. Le contreplaqué absorbe l'humidité par exposition des extrémités des fibres au niveau des découpes, des trous de fixation et de tout point où le gel coat ou la peau FRP est compromis. Une fois l'humidité pénétrée dans les cellules du bois, les cycles de congélation-décongélation et la cristallisation du sel provoquent une expansion interne. Le collage peau-noyau se délamine de l'intérieur vers l'extérieur, et lorsque le cloquage visible apparaît en surface, le panneau est déjà une perte structurelle totale.
- Densité : Contreplaqué marin ~600 kg/m³ vs mousse PET ~100 kg/m³ — un ratio de 6:1.
- Infiltration d'humidité : Les fibres de bois agissent comme des canaux capillaires ; une fois compromis, la pourriture et le délaminage sont irréversibles.
- Méthode de collage : Les noyaux en contreplaqué sont généralement collés aux peaux à l'aide d'adhésifs de contact ou de stratification humide, méthodes qui laissent des vides et des points faibles sous vibration prolongée.
Les panneaux en mousse PET injectés sous vide éliminent à la fois la pénalité de masse et la voie d'humidité. La mousse est une structure à cellules fermées qui n'absorbe pas l'eau, et le processus d'injection crée un verrouillage mécanique à l'interface peau-noyau qui résiste bien mieux aux cycles de vibration que n'importe quel collage adhésif. Pour les OEM de véhicules qui suivent les ratios poids-rigidité et les cycles de garantie anticorrosion, passer des noyaux en contreplaqué aux panneaux à noyau en mousse PET permet d'économiser plus de 80 % du poids du noyau tout en triplant à quintuplant la durée de vie fonctionnelle du panneau.
| Caractéristique | Détail |
|---|---|
| Erreur de données | Échec du chargement des paramètres |
Normes de résistance à l'eau salée et aux UV
L'exposition à l'eau salée exige une résine vinylester et un gel coat UV stabilisé de 20-30 mils. Tout le reste attire le cloquage osmotique et les réclamations de garantie en moins de 18 mois.
Résine vinylester : Résistance à l'hydrolyse que le polyester ne peut égaler
Panneaux FRP marins subissent deux menaces implacables : l'infiltration d'eau et la dégradation UV. La matrice de résine est votre première et plus critique ligne de défense contre les deux. De nombreux fournisseurs citent des prix inférieurs avec des résines polyester isophtalique ou orthophtalique, mais pour tout véhicule fonctionnant dans un environnement adjacent à l'eau salée, cette économie de coût est une illusion. Le polyester absorbe l'humidité à environ 1-2 % en poids, ce qui initie un cloquage osmotique sous le gel coat. Une fois le cloquage amorcé, le délaminage suit, et les réclamations de garantie commencent.
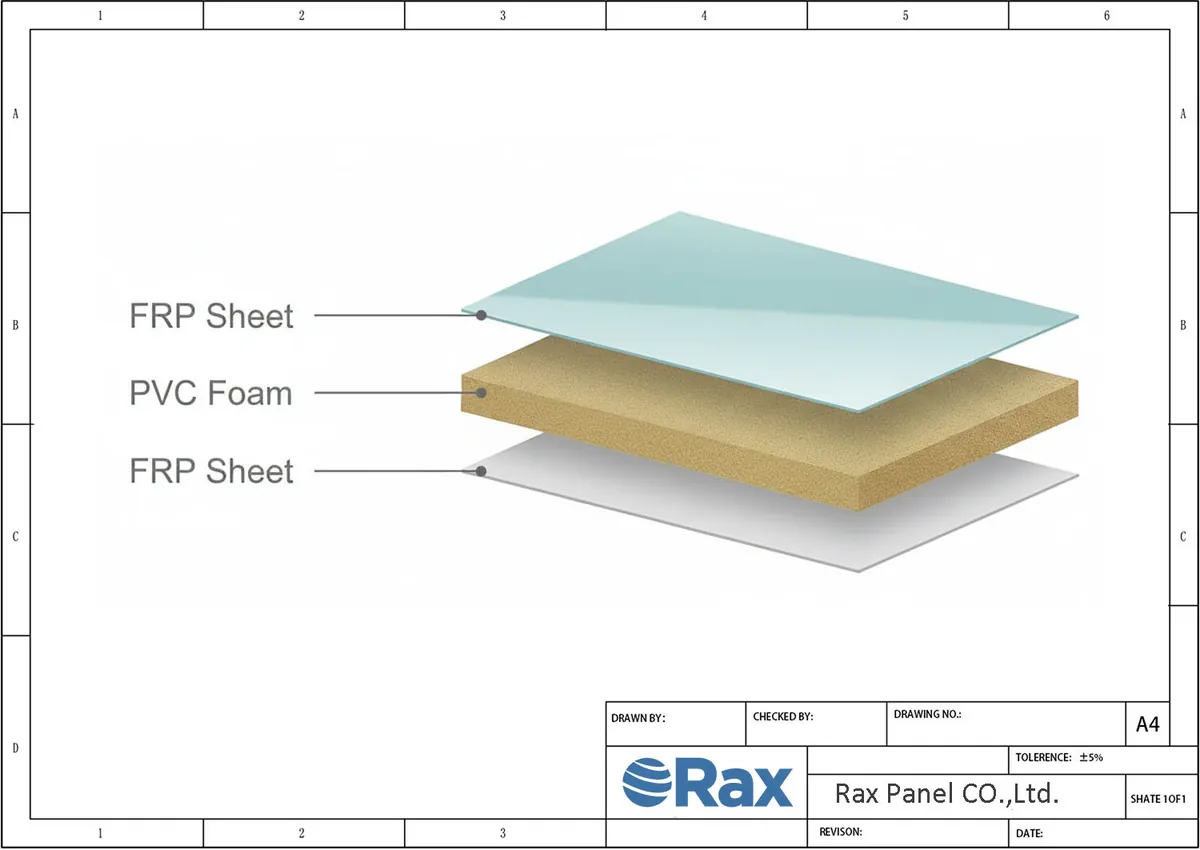
RaxPanel spécifie la résine vinylester comme standard pour tous les panneaux composites marins résistants à l'eau salée. La résine vinylester atteint un taux d'absorption d'humidité inférieur à 0,5 %, une amélioration mesurable qui prolonge directement la durée de vie de la garantie anticorrosion du véhicule fini. La chimie est simple : les groupes ester dans la résine vinylester sont moins nombreux et plus résistants chimiquement à l'hydrolyse que ceux du polyester. Cela signifie que la liaison structurelle entre la fibre et la résine reste intacte même après des années d'exposition aux projections salines et aux cycles d'humidité.
- Taux d'absorption de la résine vinylester : Moins de 0,5 % en poids
- Taux d'absorption du polyester : 1-2 % en poids (insuffisant pour une immersion salée constante)
- Résultat d'une absorption plus faible : Empêche le cloquage osmotique à l'interface du gel coat
- Exigence de processus : Injection sous vide, pas d'assemblage collé peau-noyau, pour maintenir la cohérence de la résine et la résistance aux vibrations
Pour les OEM de véhicules évaluant les spécifications de noyaux alvéolaires FRP légers, le choix de la résine détermine si vos panneaux survivent à un cycle d'exposition au sel de cinq ans ou échouent sur le terrain. Les concurrents qui collent les peaux aux noyaux avec une résine polyester créent un double point de défaillance : un collage interfacial faible et une absorption rapide de l'humidité. Notre processus d'injection sous vide avec résine vinylester élimine simultanément ces deux risques.
Gel coat vs finitions peintes : Pourquoi une protection UV de 20-30 mils est incontournable
La finition de surface extérieure n'est pas cosmétique. Il s'agit de la barrière principale entre l'environnement marin et le laminate structurel sous-jacent. Les finitions peintes sur les panneaux FRP mesurent généralement 2 à 4 mils d'épaisseur et offrent une résistance négligeable à la dégradation UV. Après deux à trois ans d'exposition au soleil, la peinture poudroie, se décolore et se fissure, exposant la matrice de résine à la dégradation polymère initiée par les UV. À ce stade, vous ne protégez plus le panneau.
RaxPanel applique un gelcoat 20-30 mils stabilisé aux UV lors du processus d'empilage. Il ne s'agit pas d'un revêtement post-production ; il se lie chimiquement au laminate lors de l'infusion sous vide, créant une structure monolithique sans interface adhésive susceptible de défaillir. Le gelcoat contient des absorbeurs UV et des stabilisateurs amines empêchés (HALS) qui neutralisent activement le rayonnement UV avant qu'il n'atteigne la couche de résine. À 20-30 mils, le revêtement maintient sa fonction protectrice pendant une décennie ou plus dans des conditions UV équatoriales.
- Épaisseur de gelcoat (spécification marine RaxPanel) : 20-30 mils, stabilisé aux UV, appliqué lors de l'empilage
- Épaisseur typique de peinture sur les FRP concurrents : 2-4 mils, sans package d'inhibiteur UV
- Mécanisme d'adhésion : Liaison chimique cocurrée, sans adhésion mécanique
- Résultat fonctionnel : Intégrité de surface maintenue lors d'une exposition prolongée aux UV et aux projections de sel sans repeinture
Pour les fabricants spécialisés de véhicules, cette distinction a un impact financier direct. Un panneau FRP peint nécessite un repeintage à intervalles réguliers, ajoutant des coûts de main-d'œuvre et de matériel tout au long du cycle de vie du véhicule. Un panneau correctement gelcoaté avec une couche UV-résistante de 20-30 mils élimine totalement cette dépense récurrente. Lorsque vos clients exploitent des VR, des navires maritimes ou des corps de camion dans les régions côtières et équatoriales, spécifier le gelcoat plutôt que la peinture fait la différence entre un panneau qui performe et un panneau qui génère des appels de service.

Classements au feu : Classe A vs classe C
La classe A de feu (Indice de propagation de flamme 0-25) est non négociable pour les cabines de véhicules fermées et les compartiments marins. La classe C (76-200) constitue un risque de responsabilité dans tout espace occupé.
Indice de propagation de flamme : Les chiffres qui comptent vraiment
Le Essai tunnel ASTM E-84 mesure la vitesse et la distance de propagation de la flamme sur la surface d'un panneau. L'Indice de propagation de flamme (IPF) résultant détermine la classe de notation feu. Pour les OEM de véhicules spécifiant des panneaux FRP marins, cette seule métrique détermine si votre produit final passe l'inspection maritime DOT ou est signalé lors des audits de conformité.
Les panneaux de classe A ont un IPF de 0 à 25. En termes pratiques, la propagation des flammes est sévèrement limitée. Lorsqu'un événement d'incendie se produit dans un corps de camion ou une cabine de camping-car revêtue de matériau de classe A, la surface du panneau résiste à alimenter le feu en combustible. Les occupants disposent de temps d'évacuation. Les souscripteurs d'assurance approuvent la construction.
Les panneaux de classe C ont un IPF de 76 à 200. Ce n'est pas un écart mineur — cela représente une augmentation de 3x à 8x de la distance de propagation des flammes. Dans un compartiment moteur marin ou un corps de camion réfrigéré, un panneau de classe C devient une source de combustible contributive. Nous avons vu des concurrents citer des panneaux à base de polyester en classe C et les commercialiser malgré tout pour une « utilisation marine. » C'est une réclamation de garantie en attente de se produire, et pire encore, un défaut de sécurité.
Pourquoi les ingénieurs RaxPanel visent la classe A comme standard
Nos panneaux sandwich FRP GRP utilisant de la résine Vinyle Ester testent systématiquement en dessous d'un IPF de 25 selon ASTM E-84. Cela n'est pas obtenu par des revêtements de surface ou des additifs ignifuges qui se dégradent avec le temps. La chimie de la résine elle-même — Vinyle Ester plutôt que Polyester standard — fournit une résistance inhérente au feu ainsi que son avantage principal de protection contre la corrosion par l'eau de mer.
- Classe A (IPF 0-25) : Requis pour les espaces occupés fermés, les intérieurs marins et les cabines de véhicules commerciaux. Nos panneaux FRP en Vinyle Ester testent ici de manière cohérente.
- Classe B (IPF 26-75) : Acceptable pour certaines applications industrielles mais insuffisant pour les véhicules transportant des passagers.
- Classe C (IPF 76-200) : Courant dans les panneaux polyester bon marché. Inadapté à toute application voisine de l'eau salée ou dans un véhicule confiné.
Lors de l'évaluation des essais de qualité des panneaux sandwich pour la classification feu, demandez toujours le rapport de test complet ASTM E-84 ou BS 476 Partie 7 — pas seulement la déclaration du fabricant. Le numéro brut d'IPF vous indique exactement où se situe le panneau. Si un fournisseur ne peut pas produire le certificat, présumez la classe C et évaluez votre risque en conséquence.
Fabrication : collage et cohérence
Les assemblages peau-noyau collés constituent le point principal de défaillance par délaminage dans les panneaux de véhicule. L'infusion sous vide élimine entièrement la couche adhésive en faisant passer la résine à travers l'empilement de laminate sous pression de vide contrôlée, créant une liaison moléculaire continue.
Pourquoi les panneaux à peau collée au noyau échouent en service
La plupart des réclamations de garantie de délaminage que nous enquêtons remontent à une cause racine unique : la couche limite adhésive entre la peau et le matériau du noyau. Lorsque vous collez deux matériaux dissemblables ensemble, vous introduisez un troisième matériau avec son propre coefficient de dilatation thermique, son propre profil de résistance chimique et ses propres caractéristiques de fatigue mécanique. Cette couche adhésive est presque toujours le maillon le plus faible de l'assemblage.
Dans les applications véhicules spécialisées, les panneaux subissent des vibrations cycliques constantes, des cycles thermiques de -20°C à +70°C, et dans les environnements marins, une pénétration d'humidité au niveau de la ligne de liaison. Avec le temps, l'adhésif subit un fluage sous contrainte de cisaillement. Des micro-fissures se forment. L'eau salée pénètre. La liaison se détériore progressivement jusqu'à ce que la peau se sépare du noyau. Ce n'est pas un risque théorique. C'est un mode de défaillance documenté qui génère des coûts de garantie et endommage la réputation des OEM.
Injection sous vide : Une liaison structurelle, pas un joint collé
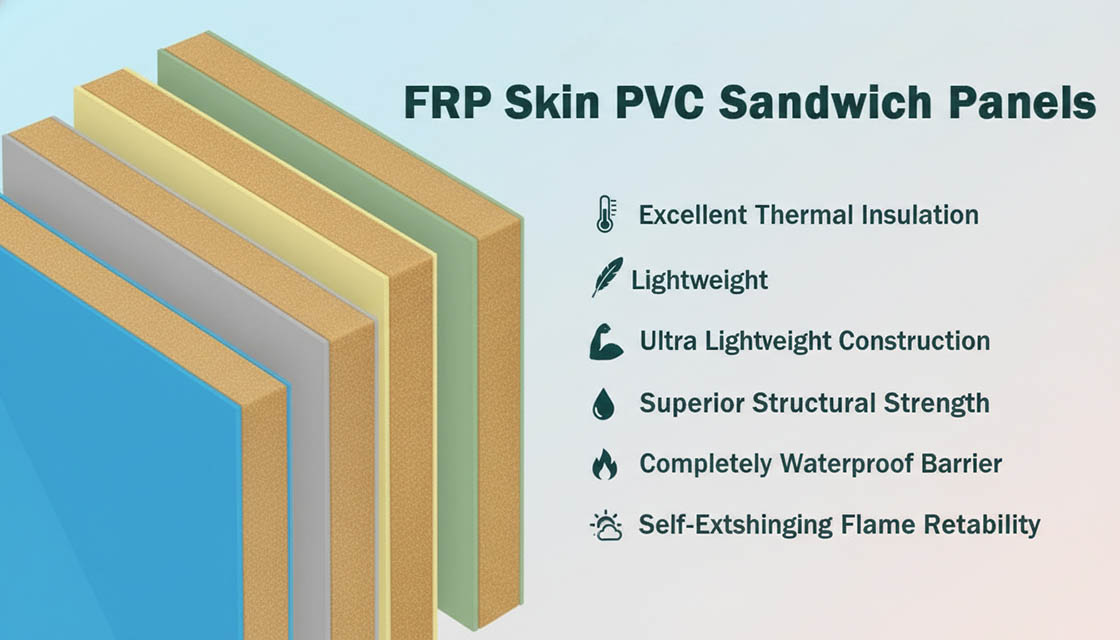
Notre processus d'infusion sous vide chez RaxPanel change fondamentalement le mécanisme de liaison. Au lieu d'appliquer de l'adhésif sur une peau préfabriquée et de la presser sur le noyau, nous posons le tissu de renfort sec directement contre le matériau du noyau, puis tirons la résine Vinyle Ester à travers l'ensemble de l'empilement sous vide. La résine sature le renfort fibreux et pénètre simultanément les cellules de surface du noyau, que ce noyau soit en mousse PET à ~100 kg/m³ de densité ou en nid d'abeille PP.
Le résultat est un interlock mécanique au niveau microscopique. Il n'y a pas de couche adhésive distincte susceptible de défaillir car la résine qui forme la matrice de la peau est la même résine qui s'ancre dans la surface du noyau. Une fois durcie, l'interface peau-noyau devient une zone de transition gradient plutôt qu'une frontière discrète. C'est pourquoi les panneaux infusés sous vide résistent beaucoup mieux aux charges de vibration soutenue que les assemblages collés.
Paramètres critiques de processus garantissant la cohérence
L'infusion sous vide n'est supérieure que lorsque les contrôles de processus sont rigoureux. Une pression de vide inconstante, des écarts de température de résine, ou une conception incorrecte des canaux d'écoulement créent des zones sèches, des zones riches en résine, ou une cure inégale. Ces défauts sont invisibles externalement mais deviennent des sites d'amorçage de défaillance sous charge. Notre processus de fabrication contrôle les paramètres suivants dans des tolérances strictes pour chaque lot de panneaux :
- Niveau de vide : Maintenu en dessous de 5 mbar absolu tout au long de l'infusion pour éliminer les vides et garantir la imprégnation complète de toutes les couches de renfort.
- Température de résine : Contrôlée à ±2°C pendant l'infusion pour maintenir la viscosité cible et prévenir la gélation prématurée.
- Teneur en résine Vinyle Ester : Surveillée par vérification pondérale par rapport à la feuille de laminate pour confirmer un ratio fibre-résine cohérent panneau sur panneau.
- Cycle de cure : Températures et durées de post-cure enregistrées numériquement par lot pour garantir la réticulation complète et le développement des propriétés mécaniques.
La cohérence lot à lot est non négociable pour les OEM de véhicules. Un fabricant de véhicules spécialisés produisant 200 corps de camion par trimestre a besoin que chaque panneau performe identiquement. Notre documentation de processus et nos points de contrôle qualité garantissent que le panneau numéro un et le panneau numéro deux cents répondent aux mêmes spécifications mécaniques et dimensionnelles.
Inspection et validation du délaminage
Chaque panneau infusé sous vide subit une inspection de délaminage avant expédition. Nous utilisons des tests ultrasoniques pour détecter tout décollage ou vide à l'interface peau-noyau. Cette méthode de test identifie les défauts que l'inspection visuelle ne peut pas capturer. Les panneaux qui ne passent pas cette inspection sont retraités ou mis au rebut. Pour les panneaux FRP de grade marine destinés à une exposition en eau salée, nous vérifions également le type de résine comme étant du Vinyle Ester plutôt que du Polyester à usage général, qui absorbe l'humidité à 1-2% contre notre cible inférieure à 0,5% et est inadéquat pour un service d'immersion constante en sel.
Le choix entre infusion sous vide et peaux collées est finalement un choix entre un panneau conçu pour l'environnement de service et un panneau assemblé pour des économies initiales de coût. Pour les fabricants de véhicules spécialisés confrontés à une exposition de garantie et à un risque de réputation de marque, cette distinction détermine le coût total de possession sur le cycle de vie du véhicule.
Conclusion
Spécifiez la résine Vinyle Ester avec des cœurs en mousse PET pour tout véhicule exposé à l'eau salée. Le polyester économise 8-12% sur le coût matériel mais cloque dans les 18 mois d'exposition constante aux embruns salés — vous absorbez la réclamation de garantie. Les panneaux infusés sous vide à une densité de noyau de 100 kg/m³ réduisent le poids de 600% par rapport au contreplaqué tout en survivant aux environnements salins qui détruisent les assemblages collés.
Demandez le rapport de test ASTM E-84 et un échantillon découpé 12" x 12" avant de vous engager dans une série de production. Tranchez cet échantillon et vérifiez vous-même la liaison peau-noyau. Un joint collé montre une séparation visible sous contrainte ; l'infusion sous vide montre un verrouillage mécanique continu avec zéro vide.
Foire aux questions
Ce facteur a une incidence directe sur la performance du projet et le coût à long terme. L'aborder avec des données spécifiques plutôt qu'avec des hypothèses générales permet d'obtenir de meilleurs résultats.
What’s the difference between class A and class C FRP?
La classe A offre un indice de propagation de la flamme de 0 à 25 pour les zones à haute sécurité, tandis que la classe C autorise 76 à 200 pour les zones à faible risque.
Quel est le code CSI pour le panneau en FRP ?
06 83 16 – Fiberglass Reinforced Paneling.
Quelle est la différence entre FRP et GRP ?
Il s'agit de matériaux identiques ; FRP est le terme courant en Amérique du Nord, tandis que GRP est standard en Europe et en Asie.
Qu'est-ce que le grade FRP ?
Cela fait référence aux spécifications de performance, notamment la résistance au feu, la non-conductivité électrique et les niveaux de protection UV.
Qu'est-ce qu'un panneau FRP de classe C ?
Un panneau offrant une résistance modérée au feu (indice de propagation de flamme 76-200), souvent utilisé pour le habillage extérieur où des codes stricts ne s'appliquent pas.