
Одна партия материала, вышедшая за пределы спецификации и оставившая зазор 2 мм вдоль кровельного профиля, может остановить сборочную линию тяжелого грузовика на три дня. Когда влажность резко возрастает, этот зазор дает конденсат, который попадает прямо в основной жгут проводки. Гарантийные претензии из-за протечек крыши разрушат вашу маржу быстрее, чем почти что-либо еще. Установка утепленной потолочной панели в специализированном автомобиле не то же самое, что обшивка дома. Вы сражаетесь с постоянной вибрацией, строгими ограничениями по весу и нулевым допуском к тепловых мостов на металлических подрамниках. фрезерования с ЧПУ, [[G1]], ваша команда тратит на 40% больше времени, пытаясь установить неподходящие сырые листы.
Мы оперелись на наши внутренние лабораторные данные о разрушении композитных соединений, чтобы точно показать, как предотвратить эти производственные проблемы. Мы тестировали конкретные конструкционные клеи, ограничения скорости крепежа 1 800 об/мин, предотвращающие срыв резьбы, и строгие требования к воздушному зазору 25 мм, предотвращающие скрытое накопление влаги. Вы уйдете, зная точные методы гибридного соединения, необходимые для крепления композитных крыш без создания микротрещин. Никакой теоретической шелухи. Только конкретные цифры, которые вам нужны, чтобы снизить вес автомобиля и достичь нулевого уровня дефектов на вашей линии.
Подготовка панелей перед установкой
Подготовка перед установкой определяет успех сборочной линии. Строгая адаптация и выравнивание подрамника предотвращают отказы конструкционного клея и устраняют дорогостоящие гарантийные претензии.
Адаптация и допуски хранения
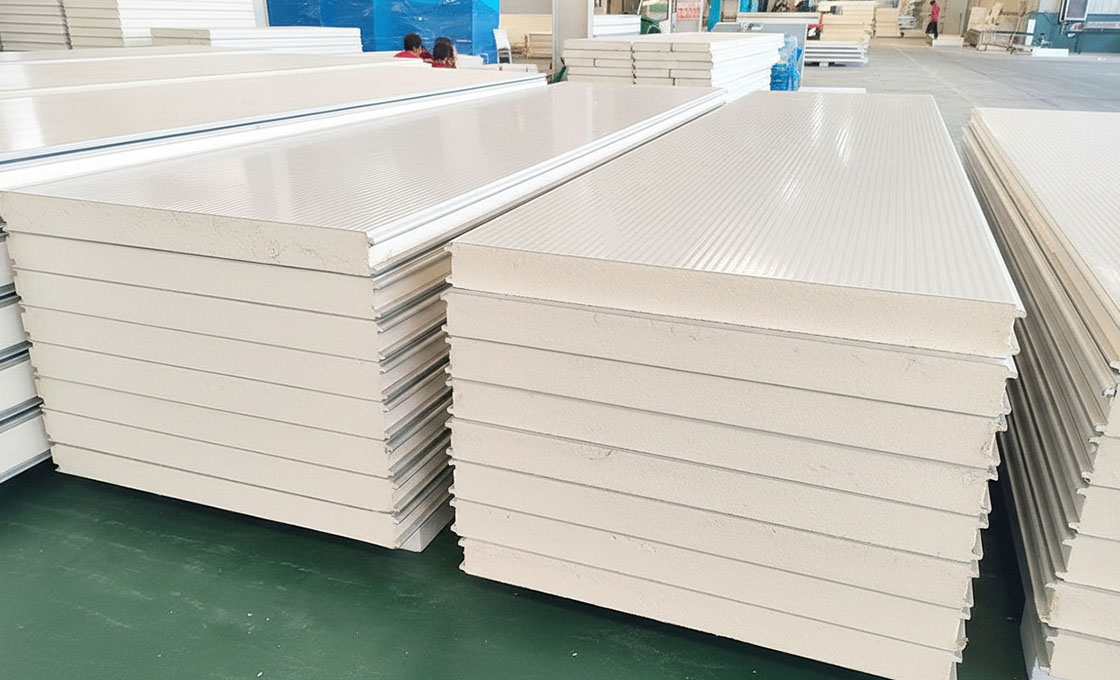
Перед нанесением любого конструкционного клея адаптируйте ваши CFRT или GRP/FRP сотовые панели к среде сборки. Резкие перепады температуры нарушают химическую связь клеев. Наше заводское фрезерование на станках с ЧПУ гарантирует, что ваши индивидуальные композитные потолочные панели, вырезанные на станке с ЧПУ, будут точными при доставке, но экстремальные температурные колебания при ненаблюдаемом хранении могут вызвать микроскопическое расширение, которое нарушит окончательную посадку.
Мы строго производим наши утепленные потолочные панели с допуском по толщине ±0,5 мм. Превышение этой вариабельности заставляет рабочих на линии регулировать давление зажима на ходу, что приводит к неравномерным линиям клея или недостатку клея в соединениях. Храните панели горизонтально на жестких опорах, чтобы предотвратить деформацию, обеспечивая их готовность к немедленному развертыванию на производственном полу.
Выравнивание подрамника и обрешетки
Совместите алюминиевые профили и конструкционную обрешетку с нулевым отклонением. При установке композитных панелей в крыши автомобилей, вы должны поддерживать минимальный воздушный зазор 25 мм (1 дюйм) позади панели. Этот зазор не подлежит обсуждению. Он предотвращает накопление влаги и конденсацию в замкнутых полостях, нейтрализуя основной источник внутренних протечек и структурной гнили.
Использование исключительно механических крепежей на композитных панелях вызывает термические мосты и микротрещины. Мы предписываем гибридный подход: нанести конструкционный клей с прочностью прочность на растяжение превышающей 2,5 МПа, и использовать временное механическое зажимание для удержания панели во время отверждения. Если ваш процесс требует самосверлящих винтов для обрешетки, ограничьте скорость вращения инструмента 1 800 об/мин. Более высокие скорости срывают резьбу на металлических подрамниках и немедленно снижают вибростойкость соединения.
Резка и подгонка индивидуальных панелей
Заводская фрезеровка на станках с ЧПУ сокращает время полевой установки до 40% по сравнению с необработанными листовыми материалами. При производстве автомобилей оригинального оборудования предварительно изготовленные композитные панели устраняют узкое место корректировок на месте.
Точность ЧПУ против полевых разрезов
При производстве специализированных автомобилей reliance на ручные полевые разрезы для композитных панелей вносит неприемлемые переменные. Непоследовательные края нарушают герметизацию стыков, что приводит к гарантийным претензиям из-за ветрового давления и проникновения воды. Мы обрабатываем наши утепленные потолочные панели до точных спецификаций, чтобы обеспечить бесшовную интеграцию в автоматизированные сборочные линии.
- Размерный допуск: Мы строго контролируем вариации толщины до ±0,5 мм, чтобы гарантировать равномерные линии клея и предотвратить слабые конструктивные точки.
- Скорость сборки: Заводское профилирование на станках с ЧПУ снижает время полевой установки до 40% по сравнению с необработанными листовыми материалами за счет устранения обрезки на месте.
- Необходимое оборудование: Предварительно вырезанные панели устраняют необходимость в специальном режущем оборудовании на заводском полу, снижая загрязнение пылью и затраты на труд.
Фрезеровка каналов для проводки и профилей
Интеграция жгутов проводки и алюминиевых профилей в крышу автомобиля требует точной геометрии. Обработка этих каналов на месте чревата риском проникновения в структурное ядро или созданием тонких мест, которые нарушают теплоизоляционные свойства. Предварительно проложенные каналы защищают целостность панели, обеспечивая плотную посадку профилей, предотвращая микротрещины, вызванные вибрацией автомобиля.
Правильная прокладка каналов также определяет вашу стратегию теплового управления. Для предотвращения накопления влаги и конденсации в замкнутых полостях конструкции должны поддерживать минимальный воздушный зазор 25 мм (1 дюйм), требуемый для потолков. Мы программируем эти пространственные требования непосредственно в маршрутизатор ЧПУ. Это гарантирует, что каналы проводки никогда не вторгаются в критический воздушный зазор, эффективно предотвращая термические мосты через металлические подрамники.
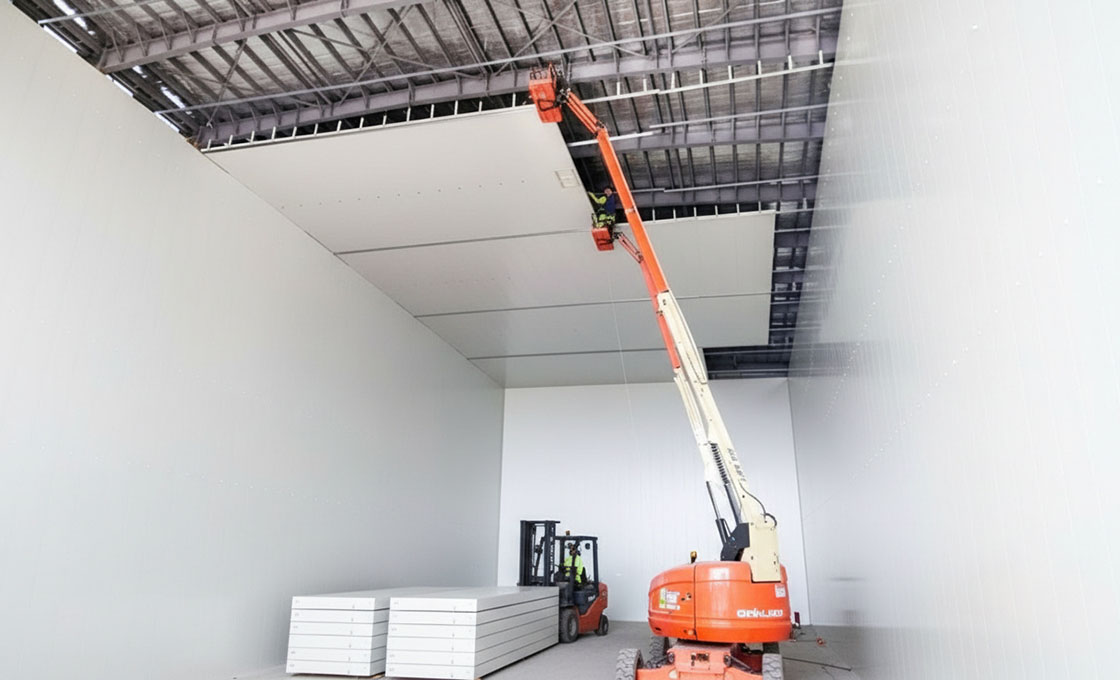
Методы крепления для автомобилей
Наши панели полагаются на точные клеевые соединения со стратегической механической поддержкой, чтобы устранить термические мосты и обеспечить вибростойкость.
Спецификации нанесения конструкционного клея
Конструкционный клей создает непрерывную герметизацию от влаги и вибрации, критичную для автомобилей.
Мы требуем прочности клея на растяжение более 2,5 МПа, чтобы поддерживать целостность крыши под динамическими нагрузками.
Наше заводское фрезерование на станках с ЧПУ поддерживает постоянство толщины ±0,5 мм, предотвращая неравномерные линии клея, которые вызывают отказы сцепления.
- Прочность при растяжении: >2,5 МПа минимум
- Допуск панели: Вариация толщины ±0,5 мм
- Применение: Непрерывный шов без зазоров
Расстояние и типы механических крепежей
Используйте механические крепежи только как дополнительную опору на краях панелей и критических соединениях.
Закручивайте самосверлящие винты на скорости не более 1 800 об/мин, чтобы предотвратить срыв резьбы на алюминиевых подрамниках.
Этот гибридный подход минимизирует тепловые мосты, одновременно фиксируя панели в процессе отверждения клея.
- Тип винта: Самосверлящиеся для металлических подконструкций
- Лимит скорости: Максимум 1800 об/мин
- Основная задача: Временное зажимание до отверждения клея
Герметизация и термические мосты
Устранение тепловых мостов в металлических подрамах транспортных средств требует строгого воздушного зазора 25 мм в сочетании с гибридной системой крепления на клею. Мы выдерживаем допуски панелей из CFRT и FRP на уровне ±0,5 мм, чтобы гарантировать равномерность клеевых швов и полное отсутствие полостей для конденсата.
Правила пароизоляции и воздушного зазора
При переходе от традиционных деревянных каркасов к современным монококным композитным конструкциям задерживающаяся влага становится основной причиной гарантийных случаев. Установка изолированной потолочной панели непосредственно вплотную к обшивке транспортного средства гарантирует накопление конденсата внутри конструктивной полости. Необходимо спроектировать отдельный вентиляционный зазор для выравнивания давления и вывода влаги.
Чтобы предотвратить скопление влаги и обеспечить долгосрочную эффективность изоляции вашего транспортного средства, соблюдайте следующие структурные требования:
- Воздушный зазор: Поддерживайте минимальный воздушный зазор 25 мм (1 дюйм) между внешней обшивкой транспортного средства и поверхностью теплоизоляции для обеспечения достаточной циркуляции воздуха.
- Соответствие толщины: Строго контролируйте толщину панели в пределах допуска ±0,5 мм, чтобы избежать неравномерных клеевых швов, способных нарушить воздушный зазор.
- Картирование теплопроводности: Рассчитайте конкретное значение коэффициента теплопроводности выбранной сердцевины — будь то сшитый ПВХ-пенка, сотовая структура или CFRT — для точного определения нагрузок на систему HVAC транспортного средства.
Наша заводская ЧПУ-фрезеровка обеспечивает сохранение этих точных геометрических параметров по всему производственному циклу. Предварительная нарезка панелей с допуском ±0,5 мм исключает ручные догадки, которые обычно приводят к сплющиванию воздушных зазоров или нарушению пароизоляции при монтаже на месте.
Герметизация стыков для металлических рам
Полагаться исключительно на механические крепёжные элементы для фиксации сэндвич-панелей на алюминиевых экструдатах — это критическая инженерная ошибка. Сильное сжатие сердцевины создаёт микротрещины и серьёзные тепловые мосты, передающие наружные температуры напрямую через крепёж в интерьер. Мы используем гибридный подход: структурный клей с высокой сопротивляемостью сдвигу в сочетании с временным механическим зажиманием, что даёт превосходную вибрационную стойкость без ущерба для теплового разрыва.
Выполняйте протокол крепления и уплотнения, используя следующие механические параметры:
- Прочность клея на растяжение: Должна превышать 2,5 МПа для обеспечения структурной целостности кровельных соединений транспортных средств, подверженных постоянному ветровому сдвигу.
- Скорость закручивания крепёжных элементов: Ограничьте скорость закручивания механических крепёжей до 1800 об/мин для самосверлящихся винтов, чтобы предотвратить слизывание резьбы в металлических подконструкциях.
- Заводское профилирование: Используйте предварительно фрезерованные индивидуальные CFRT сэндвич-панели с точными допусками для сокращения времени монтажа на месте на 40% по сравнению с не обработанными листовыми материалами.
Правильное нанесение оптического герметика заполняет микроскопические пустоты между металлическим каркасом и композитной панелью, создавая непрерывный тепловой разрыв. Контролируя глубину крепления и полагаясь на клей для основной несущей способности при сдвиге, вы устраняете пути утечки, которые часто возникают в соединениях крыш автодомов и морских кабин под постоянными вибрациями.
Контроль качества и испытание нагрузками
Строгие допуски плоскостности и протоколы отверждения клея напрямую устраняют сборочные узкие места и гарантийные случаи при производстве транспортных средств.
Проверка на плоскостность и расслоение
Мы лазерно сканируем каждую панель на этапе ЧПУ-фрезеровки, чтобы поддерживать согласованность толщины ±0,5 мм. Неровные поверхности создают неравномерные клеевые швы, ведущие к микротрещинам под вибрацией. Риск расслоения возникает из-за отказа сцепления сердцевины с клеем при термических циклах.
- Контроль толщины: Цифровое микрокартирование по сетке 100 мм гарантирует, что отклонение поверхности остаётся в пределах 0,3 мм после ЧПУ-профилирования.
- Испытание на расслоение: Ультразвуковой частотный анализ выявляет точки отделения сердцевины от клея на сотовых и CFRT структурах.
- Проверка сдвиговых усилий: Вакуумное пакетирование при 0,2 МПа в процессе ламинирования гарантирует отсутствие воздушных карманов между слоями.
Контроль времени отверждения клея
Наш структурный клей требует точных 72-часовых циклов отверждения при 23°C±2°C и 50%±5% отн. влажности. Преждевременное снятие зажимов при прочности на растяжение менее 2,5 МПа вызывает проскальзывание стыка под сдвиговыми усилиями транспортного средства. Гибридные системы должны отверждаться перед удалением механических креплений.
- Отслеживание отверждения: Датчики влажности/температуры с поддержкой IoT логируют данные в реальном времени для активации сушильных камер только при выполнении оптимальных условий.
- Проверка прочности: Цифровое испытание на отрыв подтверждает, что клей достигает структурной прочности (≥2,5 МПа) перед снятием зажимов.
- Протокол крепежа: Механические винты ограничены скоростью 1800 об/мин для предотвращения слизывания резьбы в подконструкциях во время временных этапов удержания.
Заключение
Посмотрите, данные ясны: полагаться на ручные полевые порезы ваших потолочных панелей гарантированно ведёт к неравномерным клеевым швам и будущим гарантийным случаям. Если ваша цель — ноль дефектов на линии, необходимо заказать заводское ЧПУ-профилирование с этим строгим допуском ±0,5 мм. Это устраняет узкое место подгонки и сокращает время установки на 40%.
Прекратите гадать, подходят ли наши материалы под скорость вашей линии. Закажите индивидуальный комплект образцов с ЧПУ-фрезеровкой на основе вашей конкретной геометрии крыши. Пусть ваши техники проведут хронометрируемый пробный монтаж с нашим рекомендуемым высокосдвиговым клеем, чтобы убедиться в экономии труда лично.
Часто задаваемые вопросы
Как установить потолочные утеплительные панели?
В специализированном производстве транспортных средств установка включает нанесение непрерывного структурного адгезивного валика на подрамник, установку фрезерованной с ЧПУ панели, её фиксацию временными механическими крепёжными элементами до отверждения адгезива и герметизацию всех стыков эластомерным герметиком морского класса.
Могу ли я установить утеплённые панели самостоятельно?
Хотя самостоятельный монтаж возможен для небольших проектов, производственные линии OEM-производителей автомобилей требуют квалифицированных специалистов. Правильная установка требует точной работы с лёгкими композитными панелями, точного соблюдения пропорций при смешивании клеевых составов и применения определённых значений прижимающего давления для предотвращения расслоения.
Какая сторона пеноизоляции обращена наружу?
Для автомобильного и морского применения отражающая фольга или пароизолирующий барьер должна быть обращена во внутреннюю сторону (тёплую сторону) кабины для предотвращения конденсации влаги из внутреннего воздуха внутри полости стены. Обращённая наружу сторона должна иметь вентиляционный зазор 25 мм.
Нужно ли оставлять воздушный зазор для утепления?
Да, рекомендуется оставлять воздушный зазор не менее 25 мм (1 дюйм) между утеплителем и внешней обшивкой кузова или поверхностью крыши. Это обеспечивает необходимую вентиляцию и предотвращает накопление влаги, которое может привести к образованию плесени или коррозии несущих конструкций.
Как закрепить теплоизоляционные панели на металлическом каркасе?
Избегайте использования стандартных винтов, которые спрессовывают лёгкие сердечники. Применяйте сочетание высокопрочного полиуретанового (ПУ) структурного клея для соединения панели с алюминиевым или стальным подкаркасом, дополняя его крепёжными элементами с широкой головкой только в указанных несущих точках для фиксации панели до застывания клея.