
Алюминиевые катушки подаются на один конец линии; на другом конце выходят стопки панелей, упакованных в плёнку. Алюминиевая композитная панель изготавливается путём непрерывной прокатки двух алюминиевых катушек и материала сердечника через очистку, нанесение покрытия, склейку и резку. Большинство покупателей осматривают готовый лист, но не контролируют процесс. Однако отказы при отслаивании, потеря покрытия и жалобы на плоскостность напрямую связаны с предварительной обработкой, контролем клеевой плёнки и давлением при склейке — решениями, принимаемым на линии, которую они никогда не видели.
- Поддержание шероховатости поверхности в диапазоне 1,75–2,5 мкм может повысить прочность сцепления на 30–40 процентов.
- Трёхслойная система PVDF наносит 25–35 мкм сухого покрытия: 5–7 праймер, 18–20 цветной слой, 5–7 прозрачный лак.
- GB/T 17748-2016 устанавливает допуск по отслаиванию: среднее значение 180 Н·мм/мм, не ниже 150 для любого отдельного значения.
- Архитектурные облицовки имеют толщину 0,21–0,50 мм на панелях 2–6 мм; 4 мм остаётся стандартом для фасадов.
- A2-сердечник заменяет большую часть полимера минеральным наполнителем (примерно 90%), чтобы достичь класса A2-s1,d0 по EN 13501-1.
Между этими концами линия проходит пять стадий за один непрерывный проход: подготовка материала, нанесение покрытия, склейка, резка и упаковка. Установки нанесения покрытия, компаундирования и горячего прессования работают как единая система, поскольку лист, остановившийся между этапами, получает дефекты. Каждый этап задаёт предел для следующего: загрязнённая катушка не удержит покрытие, а плохо покрытая облицовка не удержит клей. RaxPanel производит собственную линию АПМ, выпускающую стандартные сэндвич-панели, а также варианты с сотовым и пенопластовым сердечником. Описанный ниже процесс — это тот, что стоит за каждой панелью, отправляемой компанией, поэтому полезно знать, где на самом деле формируется качество.
Что происходит на линии производства АПМ
Линию производства АПМ-панелей описать обманчиво просто. Две катушечные подачи разматывают алюминиевую кожу с контролируемым натяжением, в то время как экструдер или дозатор сердечника подаёт средний слой. Далее полотно проходит через очистку и конверсионную обработку, затем через установочпокрытия, после чего попадает в секцию компаундирования, где ролики горячего пресса активируют клей. Резчики нарезают непрерывный лист на отрезки заданной длины, и берёт верх упаковочный участок.
Непрерывность — это весь секрет производства алюминиевых композитных панелей. Линия, которая останавливается и запускается, ведёт к дрейфу толщины, загрязнённым соединениям и несоответствию цвета между партиями. Три основные машины делят работу: установка нанесения покрытия создаёт weather-слой, компаундирующая машина соединяет кожу с сердечником, горячий пресс фиксирует сцепление. Это та же непрерывная логика, которая стоит за производством сэндвич-панелей в целом, суженная до листа такой тонкой толщины.
Понимание АПМ-панелей и их производства начинается с того, что происходит между катушечным дозатором и столом складывания. Наша секция компаундирования выводит ту же платформу за пределы плоского листа в область сотового и пенопластового сердечника. Покупатели редко видят эту часть линии, и именно поэтому проверки в данном руководстве так важны.
Сырьё задаёт потолок качества
Ни один последующий этап не спасёт неправильный заказ материала. Кожи алюминиевой композитной панели прокатываются в соответствии со ASTM B209, стандартной спецификацией на алюминиевый лист. Распространённые архитектурные сплавы — 1100 (чистый алюминий не менее 99,0%) и 3003 (марка с марганцом, примерно в 2 раза прочнее 1100). Промышленное сокращение делит кожевый прокат на 3000-ю серию для фасадной обрабатываемости и 5000-ю серию, где преобладают прочность и коррозионная стойкость, как в морском исполнении.
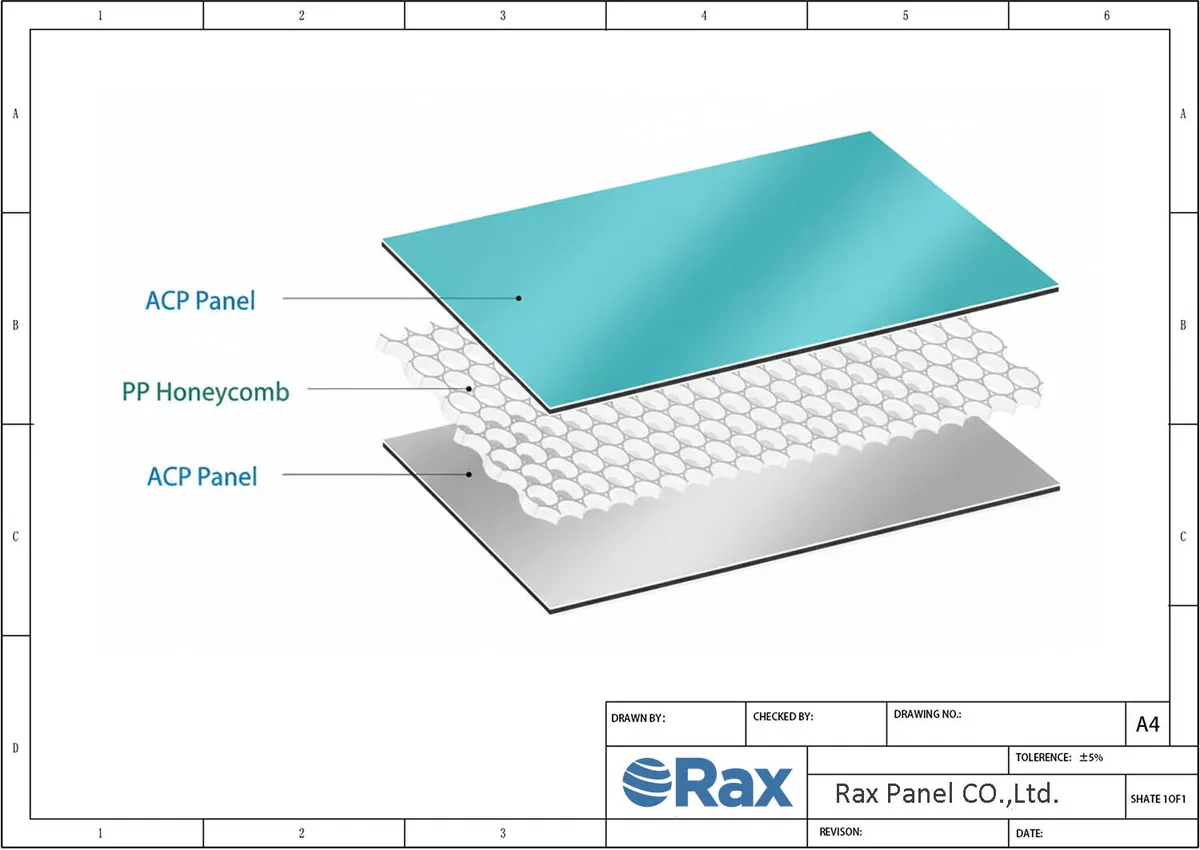
Сердечник определяет поведение при пожаре раньше, чем на линии произойдёт что-либо ещё. PE-сердечник подходит для внутренней рекламы, FR-сердечник содержит минеральный наполнитель для коммерческих фасадов класса B-s1,d0, а A2-сердечник доводит минеральное содержание до примерно 90% для класса A2-s1,d0. Здесь же выбирается покрытие, поскольку PVDF обеспечивает 15–20 лет внешней службы, а полиэстер подходит для интерьеров на 8–10 лет.
Покупатель, который фиксирует сплав, класс сердечника и систему покрытия на этапе заказа, уже контролирует большую часть результата. Линия может лишь хорошо или плохо выполнить эти choices. Именно поэтому сертификаты на материал идут первыми в любом разговоре о контроле качества. Сертификаты на сплавы, отчёты испытаний сердечника и паспорта покрытий — три документа, которые доказывают эти choices.
Очистка катушек и химическая预处理
Алюминиевые катушки поступают смазанными, и прокатное масло вместе с прокатной пылью убивают адгезию при контакте. Поэтому линия обезжиривает каждую катушку щелочными, кислотными или растворительными очистителями, прежде чем любая другая обработка коснётся поверхности. За этим следует химическое конверсионное покрытие, образующее микроскопический слой, за который краска и клей могут зацепиться.
Шероховатость — это тихая переменная в预处理. Текстура поверхности в диапазоне 1,75–2,5 микрометра даёт клею механическую якорную point, и её контроль может повысить прочность сцепления на 30–40 процентов. Пропустите или форсируйте этот этап — и потери проявятся позже в виде отслаивания кожи, а не как явный дефект линии.
Предварительная обработка — также самое дешёвое место для повышения адгезионных свойств, потому что конверсионная химия и контроль шероховатости стоят гораздо дешевле, чем повторная склейка бракованных панелей. Дешёвые линии первыми урезают именно эти ванны. Дефект проявляется лишь спустя месяцы, на стене, под гарантийнymi претензиями.
Линия нанесения покрытия создаёт_weather-слой
Покрытие катушки означает, что краска наносится на плоскую катушку, а не на готовый лист, и линия прогоняет её как последовательность проходов. Каждый проход откладывает измеренный слой, толщина которого проверяется в сухом виде, в микрометрах. Поскольку покрытие наносится до склейки, любой дефект на линии покрытия замораживается под кожей навсегда.
- Праймер, 5–7 мкм. Праймер останавливает коррозию и формирует гладкий слой, который снижает риск делиamination ещё до нанесения цветного слоя.
- Цветное покрытие, 18-20 мкм. Пигментированный PVDF или полиэстер задаёт цвет и принимает на себя основную часть погодных нагрузок.
- Прозрачное покрытие, 5-7 мкм. Верхний слой защищает цвет от УФ-излучения и сохраняет глянец.
Три прохода по внешней системе PVDF дают 25-35 мкм сухой плёнки: 5-7 грунтовка, 18-20 цвет, 5-7 прозрачный. Настоящий архитектурный PVDF содержит 70 % PVDF-смолы и сертифицирован по AAMA 2605, что требует 10 лет экспозиции на юге Флориды с удержанием выцветания в пределах 5 ΔE или меньше. Полиэстер остаётся материалом для внутренних работ; он не создавался для таких условий.
Ваш проверочный этап — это арифметика, а не доверие. Сложите три указанные толщины плёнки и проверьте, укладываются ли они в 25-35 мкм, затем спросите, какую именно долю смолы содержит цветной слой. Поставщик, предлагающий PVDF поверх низкосмолистого сплава, не продаёт вам покрытие уровня AAMA 2605.
Непрерывная склейка соединяет кожу с сердечником
Компаундирование — вот где алюминиевая композитная панель либо становится единым изделием, либо тремя проблемами. Большинство производителей склеивают облицовку с сердечником PUR-клеем, наносимым роликом или распылением. Толщина плёнки определяет исход: слишком много клея задерживает пузырьки, слишком мало оставляет сухие пятна, которые расслаиваются.
Линия борется с пузырьками геометрией. Полумесяцевидная экструзия полиэтилена укладывает сердечник в профиль, который выметает воздух из сэндвича. Одновременное выравнивание толщины PE и клеевой плёнки не допускает пыли и насекомых в клеевой шов. Тепло и давление затем активируют клей под управлением датчиков, так что склейка отверждается одинаково на начале и на конце катушки.
Сертификат на отрыв — единственное честное предложение, которое когда-либо пишет участок склейки.
Критерий приёмки — числовой. GB/T 17748-2016, национальный стандарт для фасадных АКП, требует, чтобы прочность отрыва при подъёмном барабане в среднем составляла не менее 180 Н·мм/мм при этом ни одно отдельное значение не опускалось ниже 150 Н·мм/мм. Метод испытания — ASTM D1781, который отслаивает облицовку вокруг барабана диаметром 102 мм и выдаёт результат в тех же единицах. Эти два документа позволяют покупателю в любой стране спорить об одном числе, а не об прилагательных.
Ваше проверочное действие: запросите отчёт об испытании на отрыв для конкретной партии, которую вы покупаете, с указанием среднего и минимального значений в Н·мм/мм. Сертификат, который говорит «испробовано по стандарту», без цифр — просто украшение. Среднее значение 180 и выше, минимальное 150 и выше, иначе партия отправляется обратно.
Нарезка, контроль качества и упаковка закрепляют consistency
Резка по размерам выглядит наименее техническим этапом, и именно здесь тихо допускают ошибки в многих заказах. Ножевая и поперечная резка задают размеры панели и качество кромки, и плохой рез нельзя отшлифовать позже. Допуски по размерам решают, как будут выглядеть стыки на стене, задолго до того, как кто-нибудь откроет пистолет для герметика.
Инспекция проходит в четыре этапа. Сырьё проверяют до хранения, процесс на линии, готовые панели по GB/T 17748-2016, и предпродажная проверка выявляет дефекты до закрытия ящиков. Партия, пропустившая любой этап, — это партия, которую вы не сможете защитить.
- Входной контроль: сертификаты сплава и сердцевины соответствуют заказу.
- Процессный контроль: толщина плёнки, активация склейки и плоскостность проверяются на линии.
- Готовая продукция: отрыв, покрытие и размерные испытания по согласованному стандарту.
- Предпродажный: визуальный осмотр на дефекты поверхности, затем переработка или брак.
Дефектные панели перерабатываются или бракуются, никогда не дисконтируются молча. Упаковка затем защищает результат: деревянные ящики для тяжёлых грузов, пластиковая плёнка и пузырчатая упаковка от влаги, паллеты для массовой поставки. Панели должны транспортироваться и храниться вертикально, в укрытии, потому что сложенные с выставленными кромками листы лучше сопротивляются царапинам и короблению.
Соответствие цвета между партиями тоже относится к этому этапу. Сдвиги цвета между проходами покраски незаметны на одной панели и бросаются в глаза на готовом фасаде, поэтому один проект должен быть взят из одного номера партии. Обращение после доставки — это другая дисциплина; протоколы монтажной инженерии охватывают то, что происходит, когда ящики поступают на площадку.
Ваше проверочное действие: включите четыре этапа и правило партии прямо в договор покупки. Спросите, какие панели проверялись, по каким критериям приёмки, и требуйте один номер партии на один фасад. Поставщики, сопротивляющиеся этому требованию, обычно точно знают почему. Эта цепочка документов превращает производственную линию в поставщика.
Посмотрите на линию за вашей спецификацией
RaxPanel ламинирует АКП, АКП-сэндвич с сотовым заполнением и АКП с пеновым сердечником на собственной линии, выдавая свыше 1 700 м² в день. Инженеры тестируют конструкции по стандарту, согласованному каждым проектом, а команда отвечает в течение 24 часов, индивидуально.
Решения в спецификации, которые линия не исправит
Линия решает, как делается лист; заказ решает, что делается. Толщина облицовки варьируется от 0,21 до 0,50 мм на панелях толщиной 2-6 мм, при этом 4 мм — стандарт для фасадов. Марка сердцевины, от PE до FR и A2, и система покрытия фиксируются так же, ещё до загрузки катушки. Идеальная линия, исполняющая неверную спецификацию, всё равно отгрузит неправильную панель.
Потому пишите спецификацию до сравнения заводов, а затем используйте описанный выше процесс, чтобы оценить, кто может её выдержать. Наши спецификации алюминиевых композитных панелей опубликованы панель за панелью, что является тем уровнем раскрытия, который нужен покупателю для проведения проверок по этому руководству. Если поставщик не готов изложить толщину облицовки, марку сердцевины, долю смолы и значения отрыва письменно, линия за ним — не та переменная, которая должна вас беспокоить.
Для послойного анатомического разбора этих выборов руководство по конструкции разбирает вклад каждого слоя. Читайте оба вместе: один объясняет, чем является панель, этот — как она делается. Решения по заказу плюс дисциплина линии определяют качество, которое вы получите.
От катушки до облицовки: основные выводы
Алюминиевая композитная панель — это цепочка решений, и каждое число в этой статье отмечает одно из них. Лист, который вы утверждаете при поставке, был сформирован ваннами, проходами и прессами, которые вы никогда не увидите лично. Это не повод для подозрений; это повод для краткого контрольного списка.
- Сертификаты сплава облицовки по ASTM B209: 1100 — не менее 99,0 % алюминия, или 3003 — примерно на 20 % выше прочность.
- Подтверждение покрытия: 70 % PVDF-смолы по AAMA 2605, рассчитано на 15-20 лет наружной эксплуатации.
- Четыре инспекционных этапа — от входного контроля до предпродажной проверки — прежде чем любая панель допущена к отгрузке.
- Один номер партии на весь фасад, чтобы цвет совпадал от первой панели до последней.
Возьмите коммерческие предложения на столе и отметьте каждое по числам из этого руководства: значения отрыва в Н·мм/мм, сухая плёнка в микронхах, одна партия на фасад. Предложение, не способное показать эти три строки, — это не цена; это догадка.
Часто задаваемые вопросы о производстве АПМ
Что такое рулонное покрытие (coil coating) в производстве алюминий-композитных панелей?
Холодное покрытие (coil coating) означает, что краска наносится на плоский алюминиевый рулон до соединения, а не на готовый лист. Рулон очищается, подвергается конверсионному покрытию, грунтуется и покрывается краской за один непрерывный проход, что позволяет контролировать толщину сухого слоя по всему рулону.
Как испытывается прочность отрыва на алюминиевых композитных панелях?
Лаборатории проводят испытание по ASTM D1781 с использованием поднимающегося барабана, отслаивая облицовку поверх барабана диаметром 102 мм и указывая показатель в Н·мм/мм. GB/T 17748-2016 допускает партию при среднем значении 180 Н·мм/мм, но не менее 150 для каждого отдельного значения.
Какой стандарт регулирует качество алюминиевых композитных панелей?
GB/T 17748-2016 регулирует приёмку алюминиевых композитных панелей (ACP) для витражных фасадов, включая прочность на отрыв, тогда как EN 13501-1 классифицирует огнестойкость сердцевины. Проверьте, какой стандарт указан в каждом сертификате, а затем сопоставьте его с требованиями нормативных документов вашего проекта.
Может ли основной балл отличаться от проекта к проекту?
Да. Одна и та же линейка продукции ламинирует PE-сердечники для интерьеров, огнеупорные сердечники на минеральной основе с классом B-s1,d0 для коммерческих фасадов и A2-сердечники с примерно 90%-ным минеральным наполнителем класса A2-s1,d0. Выбор марки сердечника — это решение при заказе, а не ограничение линии.
Почему АПМ-панели следует хранить вертикально?
Вертикальное хранение переносит вес на жёсткий край, поэтому листы не прогибаются, а поверхности остаются защищёнными от царапин. Храните панели в упаковке до монтажа; защитная плёнка и упаковка рассчитаны на вертикальное расположение стоса.