
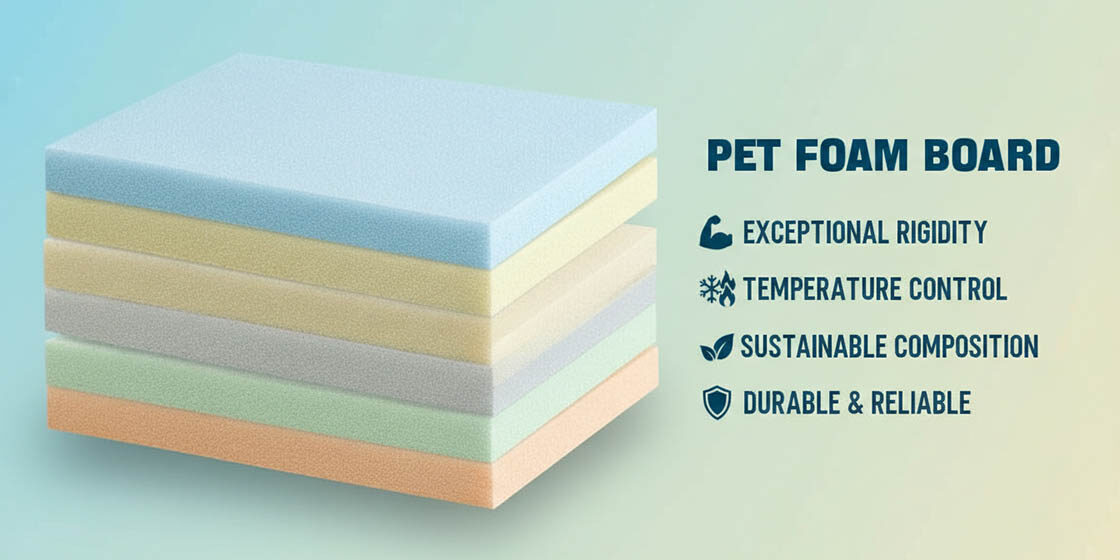
ПВХ-пенопластовый сердечник доминировал в производстве композитных материалов на протяжении 30 лет. Этот период заканчивается. Производство лопастей ветрогенераторов — крупнейший в мире потребитель структурных пенопластовых сердечников — за последнее десятилетие активно перешёл на PET-пенопласт.
Причина очевидна: отходы ПВХ сжигают или захоранивают, тогда как PET перерабатывается на обычных предприятиях. Сопоставительные данные Armacell показывают, что PET превосходит ПВХ по прочности на сжатие, модулю сдвига и термической стабильности при контролируемых испытаниях. Когда крупнейшие производители лопастей пересмотрели свои спецификации материалов, цепочка поставок последовала за ними.
Данное руководство охватывает механические свойства, параметры переработки и диапазоны плотности, которые определяют, будет ли сэндвич-панель PET-пенопластовый сердечник надёжно работать или даст отказ в реальных условиях. Никакой воды. Сравнительные данные производительности PET напрямую с ПВХ и бальсой — двумя сердцевинными материалами, которые PET вытесняет, — а также разбивка стоимости по маркам плотности от 80 до 260 кг/м³. Если вы задаёте спецификации, закупаете или распределяете композитные панели, это справочное пособие поможет вам точно рассчитывать цены и обеспечивать надёжность конструкций конечных пользователей.
Что такое PET-пенопластовый сердечник
PET-пенопластовый сердечник — это структурная пенопластовая масса с закрытыми порами, изготовленная из полиэтилентерефталат (ПЭТ), на 100% перерабатываемого термопластичного полимера, обеспечивающего высокое соотношение прочности к весу в композитные сэндвич-панели.
Определение PET-пены
PET-пенопластовый сердечник производится из полиэфиртерефталата — той же полиэSterной смолы, которая широко используется в пластиковых бутылках для воды и упаковочных материалах. В вспененном состоянии PET становится жёсткой структурной пенопластовой массой с закрытыми порами и равномерной ячеистой структурой, обеспечивающей постоянство механических свойств по всей толщине панели. Это не гибкий упаковочный материал, с которым большинство людей ассоциирует PET. Это высокоплотный несущий сердечник, спроектированный для ответственных композитных применений.
Современное производство PET-пены значительно эволюционировало. Ранние технологические процессы опирались на фторсодержащие пенообразователи, что вызывало экологические и медицинские опасения. Текущие технологии вспенивания используют углекислый газ, образующийся непосредственно в производственном процессе, в качестве пенообразователя, исключая вредные выбросы. В результате получается сердцевинный материал, отходы которого как при производстве, так и после окончания срока службы могут напрямую возвращаться в производственный цикл.
С точки зрения состава, плиты PET-пенопластового сердечника из вторсырья производятся из переработанных PET-бутылок и послепотребительских PET-изделий. Эта замкнутая модель закупок — одна из причин быстрого роста популярности материала в таких отраслях, как ветроэнергетика, где требования устойчивого развития уже влияют на выбор материалов на инженерном уровне.
Конструкция сэндвич-панели
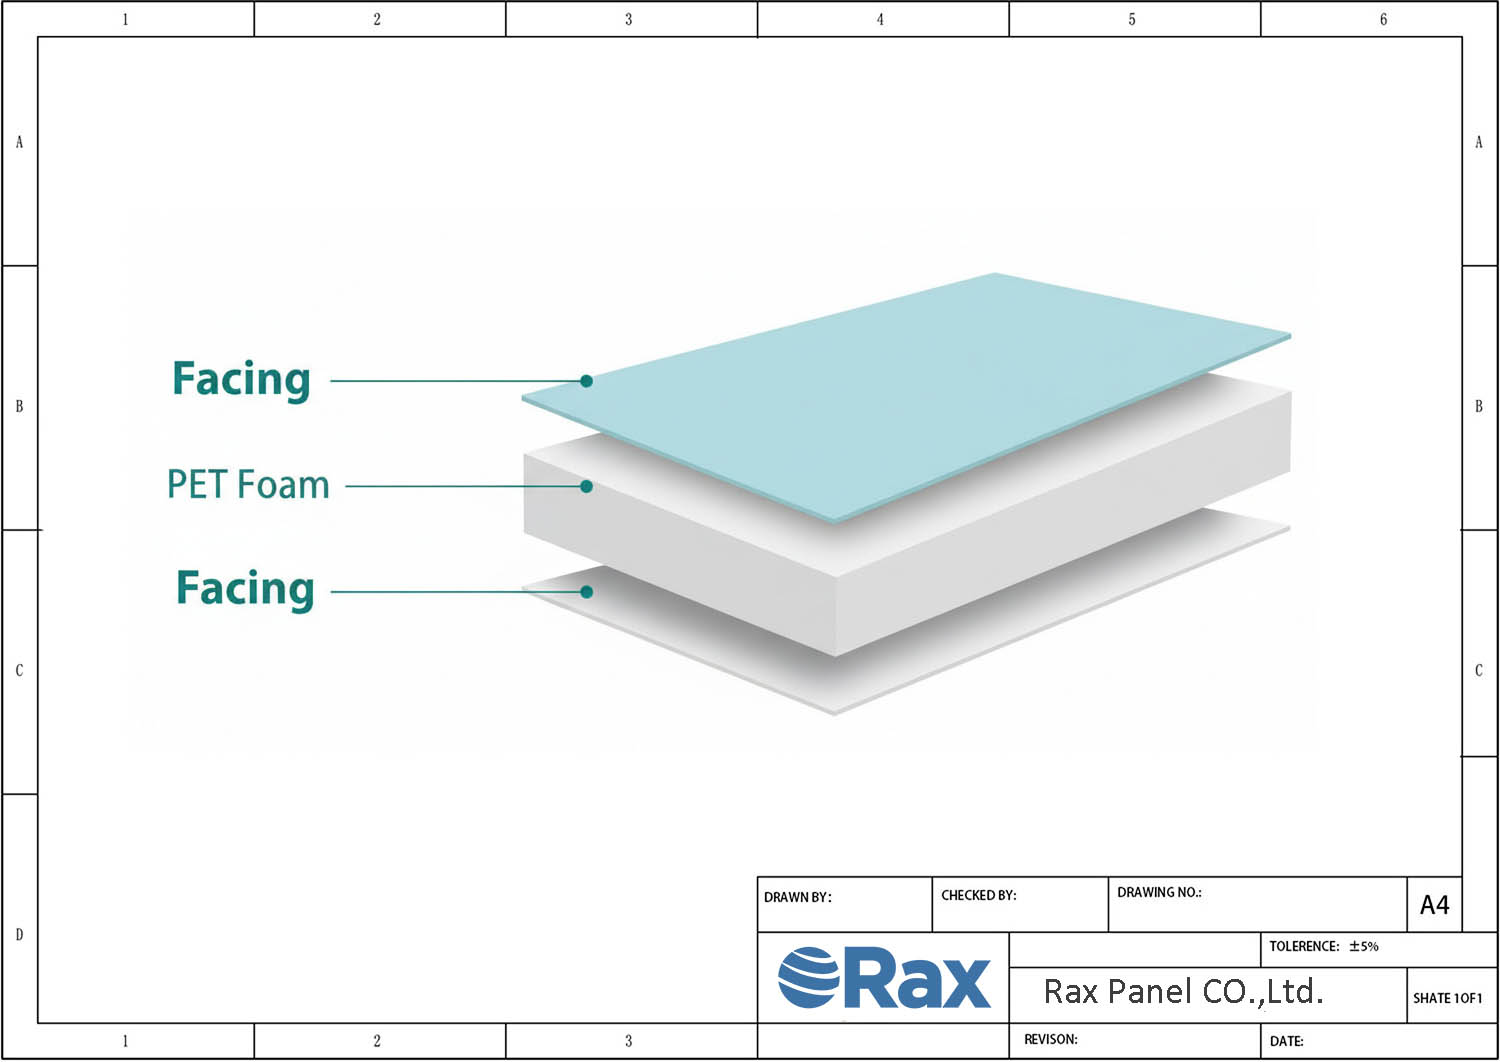
Принцип работы сэндвич-панели основан на той же механической идее, что и у двутавровой балки: два тонких, жёстких наружных слоя принимают изгибающие нагрузки, а лёгкий сердечник между ними поддерживает расстояние между ними и сопротивляется сдвиговым усилиям. Чем больше расстояние между наружными слоями, тем выше изгибную жёсткость, панель, без пропорционального увеличения веса. PET-пена служит этим сердцевинным слоем, передавая сдвиговые напряжения между обшивками, добавляя минимальную массу.
В производственной конфигурации Rax Panel PET-пенопластовые сердечники комбинируются с широким спектром облицовочных материалов в зависимости от конструктивных и эксплуатационных требований проекта:
- Металлические облицовки: Алюминиевые, стальные, нержавеющие и Aluzinc листы для строительных конструкционных панелей и кузовов грузовиков
- Композитные облицовки: Стеклопластиковые листы с гелькоутом или CFRT (непрерывноармированный стекловолокном термопласт) листы для судостроения и применения в автофургонах
- Другие облицовки: Алюминиевые композитные панели (ACP), ПВХ, фанера или компактный ламинат HPL в зависимости от условий эксплуатации
Сцепление между PET-сердечником и этими облицовками имеет критическое значение. Наша инженерная команда проводит экспериментальные испытания на этапе проектирования, чтобы убедиться, что адгезионный интерфейс соответствует требуемым нормативным показателям прочности на сдвиг и отрыв для каждого конкретного проекта. Это не универсальный процесс: различные облицовочные материалы требуют различной подготовки поверхности и различных систем смол для обеспечения надёжного структурного соединения.
Свойства термопласта
Термопластичная природа PET-пены фундаментально отличает её от сердцевинных материалов, отверждаемых реактивно, таких как ПВХ-пена или бальсовое дерево. Термопластичный полимер не проходит химического отверждения: он размягчается при нагревании и затвердевает при охлаждении, и этот процесс обратим. Эта характеристика имеет прямые последствия как для гибкости производства, так и для утилизации в конце срока службы.
На практике термопластичное поведение PET-пены даёт ряд преимуществ при переработке:
- Возможность термоформования: Сердечники из ПЭТ-пены можно нагревать и формовать в изогнутые или сложные геометрии без потери структурной целостности, что крайне важно для корпусов судов, аэродинамических обтекателей и изогнутых архитектурных панелей
- Тепловая стабильность при отверждении: ПЭТ-пена сохраняет размерную стабильность при повышенных температурах, сопротивляясь короблению, изменению цвета или карбонизации, которые могут испортить композитные детали при высокотемпературных циклах отверждения
- Полная перерабатываемость: В отличие от термореактивных сердечников, которые невозможно переплавить, ПЭТ-пену можно измельчать и повторно перерабатывать в новую пену или другие изделия из ПЭТ, что соответствует требованиям циркулярной экономики в регулируемых отраслях
Следует отметить, что, хотя ПВХ-пена также технически является термопластом, её хлорсодержащая структура при горении или переработке при высоких температурах выделяет токсичный газообразный хлороводород, что усложняет как производство, так и утилизацию. ПЭТ-пена не содержит галогенов, что делает её более чистым материалом для переработки. Это различие стало причиной постепенного перехода от ПВХ к ПЭТ в таких отраслях, как производство лопастей ветрогенераторов, где требуются значительные объёмы сердцевинного материала с последующей ответственной утилизацией.
С точки зрения нашего производства, термопластичная природа ПЭТ-пены обеспечивает более предсказуемое поведение при ламинации. Материал не выделяет газы непостоянным образом и не вносит переменных, связанных с влагой, при вакуумной инфузии или обработке препрегов. Эта стабильность напрямую приводит к более высоким показателям выхода годной продукции с первой попытки и меньшему количеству бракованных панелей — показателям, имеющим существенное значение при выпуске более 1700 квадратных метров композитных панелей ежедневно.
| Характеристика | Спецификация | Ключевое преимущество |
|---|---|---|
| Тип материала | Полиэтилентерефталат (ПЭТ) термопластичный полимер | [[G1]] перерабатываемая, экологичная альтернатива ПВХ и балсовому дереву |
| Диапазон плотности | 60 – 300 кг/м³ (доступны различные марки) | Оптимальное соотношение прочности к весу для лёгких сэндвич-панелей |
| Термостойкость | Непрерывная рабочая температура до 150°C (302°F) | Устойчивость к короблению, изменению цвета и карбонизации при высокотемпературном отверждении |
| Механическая прочность | Высокие показатели прочности на сжатие, растяжение и сдвиг | Структурная целостность, сопоставимая с балсовым деревом, без дополнительной массы |
| Водопоглощение | Экстремально низкий коэффициент влагопоглощения | Водонепроницаемость, оптимальная для морских и уличных применений |
| Теплоизоляция | Низкий коэффициент теплопроводности | Превосходная теплоизоляция для рефрижераторных фургонов и наружной облицовки зданий |
| Совместимые облицовки | СТЕ/СКП, углепластик, алюминий, сталь, нержавеющая сталь, АПП, фанера | Гибкая настройка для соответствия стандартам конкретных проектов |
| Огнестойкость | Самозатухающий, низкое дымовыделение и токсичность | Соответствует строгим требованиям безопасности для транспорта и строительства |
| Методы обработки | Вакуумная инфузия, ручная выкладка, RTM, прессование | Гибкая интеграция с существующими линиями производства композитов |
| Экологический профиль | Полностью перерабатываемый, без токсичных выбросов | Снижает загрязнение свалок по сравнению с традиционными сердечниками из ПВХ-пены |
| Эффективность затрат | Конкурентная полная стоимость жизненного цикла по сравнению с балсовым деревом и ПВХ-пеной | Снижение отходов материала и повышение выхода годной продукции уменьшают общую стоимость проекта |
| Основные сферы применения | Панели для автодомов, морские суда, кузова грузовиков, ветроэнергетика, строительство | Доказанная долговечность в сложных условиях в более чем 50 странах |
| Доступность через Rax Panel | Ежедневный выпуск свыше 1700 м² с вариантами настраиваемой толщины | Масштабируемые поставки с круглосуточной многоязычной поддержкой для глобальных B2B-клиентов |
PET-пенопластовый сердечник vs ПВХ и бальса
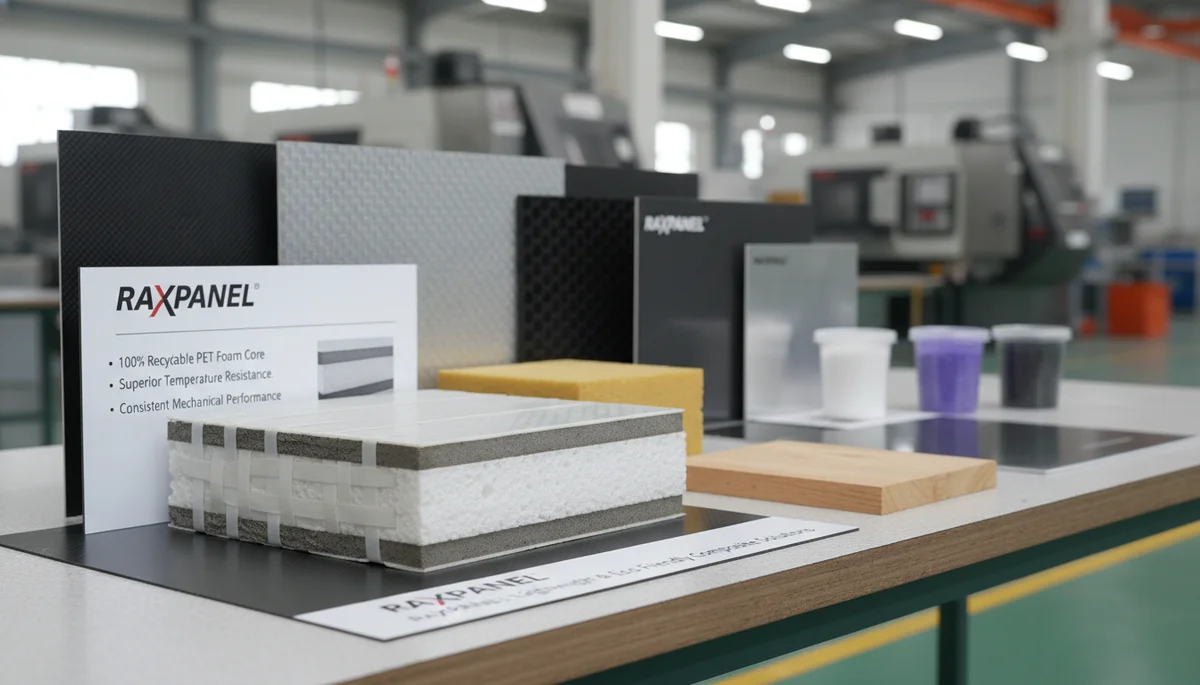
ПЭТ-пеновый сердечник быстро вытесняет ПВХ-пену и балсовое дерево в структурных сэндвич-панелях благодаря своей [[G1]] перерабатываемости, превосходной температурной стойкости и стабильным механическим характеристикам в условиях ответственных применений.
PET vs ПВХ-пенопластовый сердечник
ПВХ-пена (поливинилхлорид) десятилетиями была сердцевинным материалом по умолчанию в композитах для судостроения, ветроэнергетики и транспорта. Производители, такие как 3A Composites, DIAB Group и Gurit, строили вокруг неё свои продуктовые линейки. Однако отрасль меняется. ПЭТ-пена (полиэтилентерефталат) теперь активно вытесняет ПВХ в лопастях ветрогенераторов и структурных сэндвич-панелях, и причины этому — как экологические, так и связанные с эксплуатационными характеристиками.
Экологическая проблема ПВХ тривиальна. Утилизация ПВХ-отходов в основном полагается на сжигание или захоронение, что вызывает токсичные выбросы и загрязнение почвы. Для отраслей, оказывающихся под растущим регуляторным давлением с целью достижения целей устойчивого развития, это становится всё более серьёзным риском. ПЭТ-пена, напротив, представляет собой структурную пенопластовую пену с закрытыми ячейками, изготавливаемую из термопласта, которая является на [[G1]] перерабатываемой.
Производственные обрезки и отходы могут быть напрямую возвращены в производственный цикл. Современная технология пенообразования ПЭТ даже использует углекислый газ, образующийся при производстве, в качестве вспенивающего агента, исключая необходимость применения фторсодержащих вспенивателей, от которых зависели более старые процессы.
Что касается эксплуатационных характеристик, ПЭТ-пена демонстрирует измеримые преимущества перед ПВХ по нескольким ключевым параметрам. ПЭТ обеспечивает более высокие прочность на сдвиг и сжатие при эквивалентной плотности, что позволяет инженерам достигать аналогичных структурных характеристик при меньшем расходе материала. Он также демонстрирует превосходную термостабильность при высокотемпературных процессах отверждения.
ПВХ-пена подвержена короблению, изменению цвета или даже карбонизации при воздействии повышенных температур отверждения, что снижает выход годной продукции при крупномасштабном серийном производстве. ПЭТ-пена сохраняет размерную стабильность в этих условиях, снижая затраты на брак и переделку.
С точки зрения токсичности и пожарной безопасности, ПВХ выделяет опасные галогенизированные газы при воздействии огня. ПЭТ — нет. Для замкнутых применений, таких как интерьеры судов, вагоны поездов или жилые пространства автодомов, это различие не второстепенно. Во многих рынках это является регуляторным требованием. Наша инженерная команда в Rax Panel наблюдала, что клиенты, указывающие ПЭТ-пеновые сердечники для морских и транспортных проектов, всё чаще приводят соответствие требованиям пожарной безопасности в качестве основного решающего фактора, иногда превосходящего даже соображения стоимости.
PET vs бальсовое дерево
Балса с направленным волокном (end-grain) давно предпочитается в сэндвич-панелей за свою высокую прочность на сдвиг и низкую стоимость. Она хорошо работает в контролируемых сухих условиях. Проблема возникает, когда балса сталкивается с влагой, колебаниями температур и долгосрочной механической нагрузкой в реальных условиях эксплуатации.
Балса — натуральный материал, что означает присущую ему вариабельность. Плотность может значительно колебаться в пределах одного листа. Она поглощает воду. Как только влага проникает в сердечник (через незначительный дефект skin, незапечатанный край или просто от длительного воздействия влажности), структурная целостность панели стремительно деградирует. За этим следуют гниение, расслоение и набор массы.
Особенно в морских приложениях это хорошо задокументированный режим отказа. ПЭТ-пена, будучи синтетическим материалом с закрытыми ячейками, водонепроницаема. Она не поглощает влагу, не гниёт, а её механические свойства остаются неизменными по всему листу и на протяжении долгих лет службы.
Долговечность при циклических нагрузках — ещё один важный отличительный признак. Балса демонстрирует отличную начальную прочность на сдвиг, но при повторяющихся циклах нагружения, таких как удар волн о корпус судна или вибрация в панели кузова грузовика, она может развивать микротрещины, распространяющиеся вдоль волоконной структуры. Изотропная ячеистая структура ПЭТ-пены распределяет напряжение более равномерно, обеспечивая превосходную усталостную прочность на протяжении всего срока службы панели.
Уравнение стоимости более нюансно, чем может показаться на первый взгляд. Сырьевая цена балсы ниже, чем у ПЭТ-пены. Однако балса требует значительно больше смолы при ламинации из-за её открытой, гигроскопичной ячеистой структуры.
Изготовители единодушно сообщают, что проекты с балсовым сердечником потребляют на [[G1]] – [[G1]] больше стекловолокна и эпоксидной смолы по сравнению с альтернативами с пеновым сердечником. Когда вы учитываете полную стоимость материалов (сердечник плюс смола плюс трудозатраты), ПЭТ-пена часто достигает ценового паритета или даже превосходит балсовое дерево, обеспечивая при этом существенно лучшую долгосрочную долговечность.
Сравнение по весу и прочности
Выбор сердцевины сэндвич-панели — это, прежде всего, оптимизация соотношения прочности и веса. Облицовочные материалы, будь то стеклопластик (GRP/FRP), CFRT, алюминий или сталь, воспринимают основные растягивающие и сжимающие нагрузки. Задача сердцевины — обеспечивать разделённость облицовок, сопротивляться сдвиговым усилиям и предотвращать потери устойчивости панели, добавляя при этом минимальный вес.
ПЭТ-пена обеспечивает высокую прочность на сдвиг и сжатие при относительно низкой плотности, которая обычно составляет от 60 до 200 кг/м³ в зависимости от марки. ПВХ-пена требует большей плотности, чтобы сопоставить механические характеристики с ПЭТ-пеной на нижнем конце диапазона. Бальса демонстрирует сопоставимую прочность на сдвиг, но за счёт значительно большего веса: её типичная плотность составляет от 100 до 250 кг/м³, плюс присущие ей проблемы с неоднородностью, упомянутые ранее.
На практике сэндвич-панель с ПЭТ-пеной в качестве сердцевины и стеклопластиковыми (GRP/FRP) облицовками будет легче эквивалентной бальсовой панели при той же несущей способности и не уступит, а в ряде случаев превзойдёт панель с ПВХ-сердцевиной при сопоставимом весе. В применениях, критичных к весу, таких как стены автодомов, кузова рефрижераторов и строительство морских судов, где каждый килограмм напрямую влияет на топливную эффективность, грузоподъёмность или ходовые качества судна, эта разница быстро накапливается при изготовлении всего изделия.
Наш производственный опыт в компании Rax Panel показывает: когда клиенты переходят с ПВХ или бальсовых сердцевин на ПЭТ-пену в сэндвич-панелях с облицовками из алюминия, CFRT или стеклопластика, итоговые панели стабильно демонстрируют меньший прогиб при сосредоточенных нагрузках и улучшенную ударную вязкость при стандартизированных испытаниях. Однородность ПЭТ-пены как фабричного продукта также означает минимальные колебания характеристик от панели к панели, что критично для B2B-покупателей, управляющих крупными серийными партиями, где предсказуемость напрямую определяет уровень брака и рентабельность.
Ключевые преимущества PET-пенопластового сердечника
ПЭТ-пеновая сердцевина обеспечивает редкое сочетание трёх ключевых свойств в конструкционных композитах: подтверждённую перерабатываемость 100%, термостабильность при высокотемпературном отверждении и механическую прочность, сопоставимую с традиционными сердцевинами, при значительно меньшем весе.
100% — перерабатываемый и экологичный
Композитная отрасль страдает от проблемы ПВХ. Десятилетиями пенополивинилхлоридные сердцевины были выбором по умолчанию для сэндвич-структур, однако проблема утилизации остаётся экологической проблемой. ПВХ обычно захоранивается на свалках или сжигается, выделяя хлористый водород и диоксины. Растущее регуляторное давление в Европе и Северной Америке вынуждает производителей искать альтернативы, соответствующие современным экологическим стандартам без ущерба для эксплуатационных характеристик.
ПЭТ-пеновая сердцевина (полиэтилтерефталат) представляет собой закрытоячеистую термопластичную структурную пену с подтверждённой перерабатываемостью 100%. Производственные отходы, обрезки и остатки могут быть напрямую возвращены в технологический цикл. Панели по окончании срока службы подлежат переработке, а не захоронению. Современные технологии вспенивания ПЭТ также используют углекислый газ, образующийся в процессе производства, в качестве вспенивающего агента, что исключает применение фторсодержащих вспенивающих агентов, вредящих как окружающей среде, так и здоровью человека.
Для производителей, поставляющих продукцию в секторы ветроэнергетики, судоходства и транспорта, это больше не второстепенный вопрос. Это требование закупок. OEM-производители в Европейском Союзе конкретно требуют, чтобы сердцевинные материалы соответствовали ужесточающимся нормам EPR (расширенной ответственности производителя). ПЭТ-пена полностью соответствует этим «зелёным» стандартам закупок, давая дистрибьюторам и изготовителям обоснованный, перспективный выбор материала.
Высокая термостойкость
Одна из самых стойких проблем в производстве композитов — деградация сердцевинного материала при высокотемпературном отверждении. Многие традиционные пеноматериалы деформируются, изменяют цвет, дают усадку или даже карбонизируются при повышенных температурных режимах отверждения. Это уничтожает выход годной продукции. Одна испорченная укладка ведёт к потерям не только сердцевины, но и дорогих облицовочных материалов, смолы и человеко-часов, вложенных в деталь.
ПЭТ-пеновая сердцевина обладает значительно более высокой термостабильностью по сравнению со стандартными ПВХ и PUR пенами. Она сохраняет размерную стабильность при обработке препресованных композиций и в циклах вакуумной меш-упаковки при повышенных температурах. Эта устойчивость к термической деформации позволяет производителям уверенно применять агрессивные режимы отверждения без риска миграции сердцевины, дегазации или дефектов поверхности на готовой панели.
На нашем собственном производственном предприятии мы обрабатывали ПЭТ-пеновые сэндвич-панели в условиях отверждения, которые неизбежно повредили бы сердцевины более низкого класса. Размерная согласованность при этом сохраняется. Для B2B-покупателей, поставляющих продукцию в сложные секторы, такие как железнодорожный транспорт и аэрокосмическая промышленность, эта термическая надёжность напрямую означает меньший уровень брака и более предсказуемую себестоимость производства на фабрике.
Механическая и физическая прочность
Распространённое заблуждение среди строителей: лёгкие пеноматериалы изначально уступают по структурной состоятельности таким твёрдым материалам, как морская фанера или бальса. Реальность более нюансна. ПЭТ-пеновая сердцевина обеспечивает высокое отношение прочности к плотности, предоставляя существенную прочность на растяжение, сжатие и сдвиг без увеличения веса, характерного для традиционных сердцевинных материалов.
В конструкции сэндвич-панелей основная механическая функция сердцевины заключается в передаче сдвиговых нагрузок между облицовочными слоями при сопротивлении сжимающим усилиям. ПЭТ-пена эффективно выполняет обе задачи в широком диапазоне плотностей. При сочетании с высокоэффективными облицовками, такими как стеклопластик (GRP/FRP), CFRT, алюминий или нержавеющая сталь, итоговая композитная панель достигает жёсткости, сопоставимой с гораздо более тяжёлыми монолитными конструкциями.
Практическое преимущество для изготовителей очевидно: ПЭТ-пеновая сердцевина не гниёт, не впитывает воду и не является средой для биологического роста, в отличие от бальсы. Она не расслаивается изнутри при циклах воздействия влаги. Для корпусов морских судов, кузовов рефрижераторов и стеновых систем мобильных домов эта долговременная стойкость в реальных условиях гораздо важнее, чем пиковые цифры лабораторных испытаний.
Наш инженерный отдел провёл обширные экспериментальные испытания ПЭТ-пеновых сэндвич-панелей, спроектированных для полов автодомов и стен кузовов грузовиков, подтвердив стабильные механические характеристики при соблюдении строгих нагрузочных и ударных стандартов, предъявляемых международными OEM-производителями.
Технические характеристики и свойства
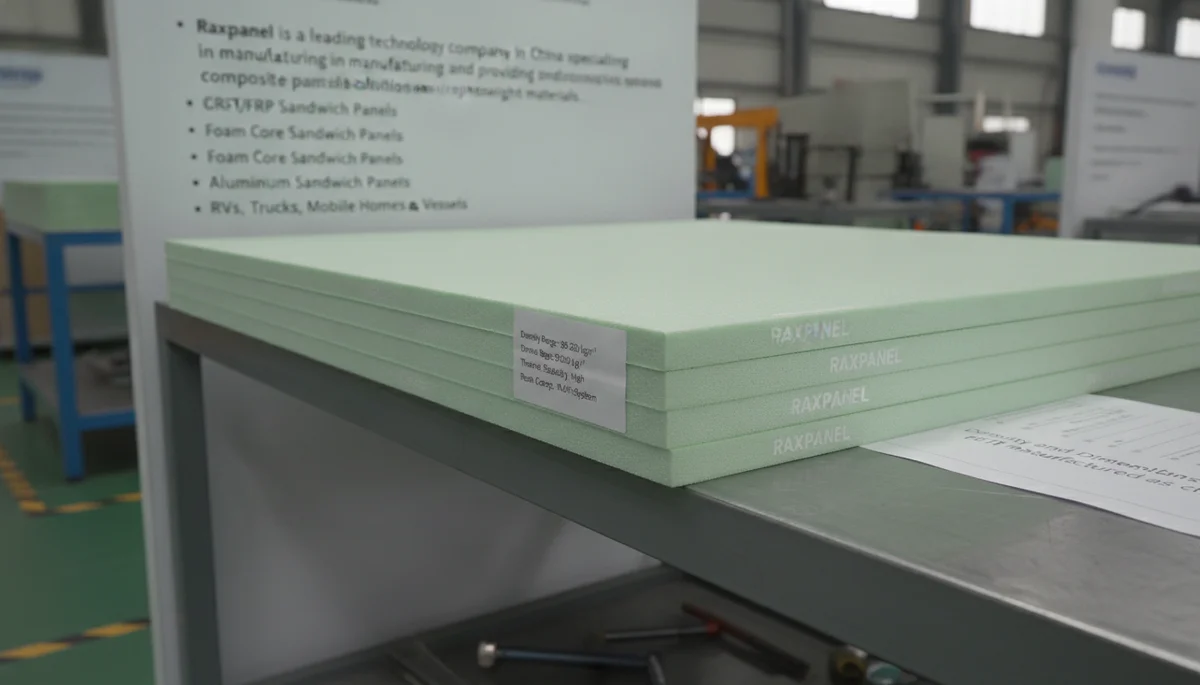
ПЭТ-пеновая сердцевина обеспечивает практический диапазон плотностей от 80 до 200 кг/м³, стабильную совместимость со смолами различных систем и термические характеристики, позволяющие выдерживать температуры отверждения, при которых обычные ПВХ-сердцевины обесцвечиваются или карбонизируются.
Плотность и размеры
ПЭТ-пеновая сердцевина производится как закрытоячеистая термопластичная структурная пена с плотностью приблизительно от 80 до 200 кг/м³. Выбор плотности напрямую определяет прочностные характеристики на сжатие, модуль сдвига и общую жёсткость панели.
Выбор слишком низкой плотности для высоконагруженного применения ведёт к разрушению конструкции; выбор чрезмерно высокой плотности лишён смысла, поскольку противоречит цели лёгкой сэндвич-панели. Инженерам следует подбирать плотность под конкретный профиль нагрузок, а не полагаться на усреднённые значения диапазона.
В стандартном производстве ПЭТ-пеновые плиты поставляются толщиной от 5 до 60 мм, при этом возможны индивидуальные размеры под конкретные требования проекта. Ширина обычно достигает от 1200 до 1500 мм в зависимости от производственной линии.
Длина может быть настроена в соответствии с логистическими ограничениями и требованиями применения. Наша производственная линия перерабатывает свыше 1 700 квадратных метров композитных панелей ежедневно, поэтому размерная согласованность в крупных оптовых заказах не вызывает проблем: каждая панель в партии изготавливается по единым откалиброванным параметрам процесса.
Для проектировщиков, которым трудно определиться с выбором, ниже приведена практическая система выбора плотности, основанная на типичных требованиях применений:
- 80–100 кг/м³: Не несущие или малонагруженные панели, такие как внутренние перегородки мебели в автодомах, морская мебель, наружная обшивка стен, где экономия веса приоритетнее несущей способности.
- 100–150 кг/м³: Средненагруженные конструкционные панели, такие как боковые стенки кузовов грузовиков, полы мобильных домов, срезовые стенки лопастей ветрогенераторов. Это наиболее часто задаваемый диапазон.
- 150–200 кг/м³: Тяжело нагруженные или высокоударные применения, такие как полы рефрижераторных фургонов, днища морских корпусов, настилы промышленных платформ и структурные компоненты аэрокосмического назначения, требующие максимальной прочности на сжатие и сдвиг.
Совместимость со смолами
Одним из самых часто упускаемых из виду технических факторов в дизайне сэндвич-панелей является способность сердцевинного материала переносить экзотермическое тепло, выделяющееся при отверждении смолы. Именно здесь ПЭТ-пена выгодно отличается от ПВХ и многих других термопластичных сердцевин.
Высокая температура стеклянного перехода и термостабильность ПЭТ-пены означают, что она не деформируется, не меняет цвет и не карбонизируется в циклах высокотемпературного отверждения. Для производителей, работающих с препресованными технологиями или линиями горячего сваривания, это напрямую означает более высокий выход годной продукции и меньшее количество бракующихся панелей.
ПЭТ-пеновая сердцевина совместима с основными смоляными системами, используемыми в современной композитной промышленности. Полиэфирные, винилэфирные и эпоксидные смолы обеспечивают надёжное сцепление с поверхностью ПЭТ-пены. Закрытоячеистая структура предотвращает чрезмерное впитывание смолы в сердцевину, благодаря чему вес панели остаётся предсказуемым, а материалльные затраты контролируются, в отличие от бальсы с торцевой структурой, которая способна впитывать значительные объёмы смолы, увеличивая и стоимость, и итоговый вес.
Для термопластичных маршрутов обработки ПЭТ-пена также совместима с UD-ленточным ламинированием, консолидацией CFRT-облицовки и термопрессованием. Наш инженерный отдел регулярно проводит экспериментальные испытания, сочетая ПЭТ-сердцевину со стеклопластиком (GRP/FRP), CFRT, алюминием, сталью, нержавеющей сталью и ACP-облицовками, чтобы убедиться, что клеевой шов соответствует требуемым стандартам сдвиговой прочности и отрыва перед началом полного производства. Этот этап предварительного подтверждения критичен: именно его пропуск приводит к расслоениям в полевых условиях.
Тепло- и звукоизоляция
Как закрытоячеистая пена, ПЭТ-сердцевина от природы ограничивает теплопередачу через ловушки газов в своей ячеистой структуре. В сочетании с облицовочными материалами, такими как стеклопластик, алюминий или сталь, в сэндвич-конфигурации панель достигает теплоизоляционных характеристик, достаточных для рефрижераторного транспорта, мобильного жилищного фонда и фасадных применений.
Пена не деградирует и не теряет изоляционную способность при продолжительном воздействии экстремального холода или жары, а также устойчива к коррозии от солёной воды и кислых дождей, что особенно актуально для морских и прибрежных строительных проектов.
В акустическом плане ПЭТ-пеновые сердцевинные панели обеспечивают значительное поглощение звука по сравнению с монолитными однослойными материалами эквивалентной жёсткости. Пеновая сердцевина поглощает вибрационную энергию по всему сечению панели, снижая передаваемый шум.
Это измеримое преимущество для перегородок кабин грузовиков, интерьерных панелей железнодорожного транспорта и ограждений машинных отделений судов, где структурная性能和 шумоподавление являются требованиями к дизайну. Степень акустического затухания зависит от толщины панели, выбора облицовочного материала и плотности пены: более толстые сердцевины при умеренных плотностях, как правило, обеспечивают наилучший баланс поглощения звука и несущей способности.
С практической точки зрения спецификаций, проектировщикам, оценивающим ПЭТ-пену для применений, критичных к изоляции, следует запрашивать данные теплопроводности (λ-values) и кривые звукоизоляции, специфичные для их точной конфигурации панели. Типовые значения из таблиц лишь приблизительно отражают реальные характеристики, поскольку облицовочный материал, клеевая система и детализация соединений всё влияют на финальное поведение конструкции после монтажа.
По нашему опыту, проекты, которые пропускают этот этап тестирования с учётом конкретной конфигурации, часто сталкиваются с мостиками холода или акустическими горячими точками, которые могли бы быть решены незначительными корректировками плотности или толщины сердцевины на этапе проектирования.
| Характеристика | Спецификация | Преимущество |
|---|---|---|
| Варианты материалов сердечника | ПЭТ, ПВХ, PUR, XPS, PMI, EPP, MPP пены; PP, арамидные, PC сотовые панели | Универсальная настройка под требования к прочности, весу и термическим характеристикам |
| Варианты облицовки / поверхностного слоя | Стеклопластик (GRP/FRP), CFRT, алюминий, сталь, нержавеющая сталь, ACP, ПВХ, фанера, алюцинк | Адаптируемость к морским, автодомным, грузовым и промышленным средам |
| Плотность ПЭТ-пеновой сердцевины | 60–200 кг/м³ (зависит от марки) | Высокое соотношение прочности к весу; перерабатываемый по стандарту 100% аналог ПВХ |
| Термостойкость ПЭТ-пеновой сердцевины | Выдерживает температуру отверждения до 150 °C без деформации | Превосходная термостабильность по сравнению с ПВХ; предотвращает коробление при ламинировании |
| Теплоизоляция панели | Низкая теплопроводность (0,020–0,035 Вт/(м·К) в зависимости от сердцевины) | Энергоэффективность для рефрижераторных фургонов и мобильных домов |
| Показатель водонепроницаемости | Closed-cell foam structure; gelcoat FRP facing option | Zero water absorption; ideal for marine and exterior cladding |
| Compressive Strength (PET Core) | 1.0 – 3.5 MPa (density-dependent) | Structural integrity under heavy loads; exceeds marine plywood |
| Shear Strength (PET Core) | 0.5 – 1.8 MPa (density-dependent) | Excellent sandwich panel rigidity and impact resistance |
| Fire Safety Performance | Self-extinguishing; low smoke emission; halogen-free PET option | Meets strict building and transportation fire codes |
| Ежедневная производственная мощность | >1,700 m² per day (advanced production line) | Scalable supply for large-scale global projects |
| Recyclability (PET Core) | 100% recyclable thermoplastic; no toxic fumes during processing | Eliminates PVC environmental concerns; supports green building standards |
| Диапазон пользовательских толщин | 5mm – 200mm (core + facing composite) | Engineered solutions from thin furniture panels to thick truck walls |
| Weight Reduction vs Plywood | Up to 40-60% lighter than equivalent marine plywood | Significant fuel savings in RV, truck, and marine applications |
| Global Certifications | ISO-compliant testing; CE available; DNV/GL marine standards | Trusted by manufacturers across 50+ countries worldwide |
Промышленные применения PET-пенопластового сердечника
PET foam core has shifted from a niche eco-friendly alternative to the default structural core in demanding industries, driven by its high-temperature processing tolerance and closed-cell reliability.
Лопати ветрогенераторов
The wind energy sector is arguably the most aggressive adopter of PET foam cores. When manufacturing massive turbine blades, the resin curing process generates immense exothermic heat. Traditional core materials often struggle under these conditions, risking discoloration, carbonization, or structural warping that ruins the laminate and destroys profitability.
PET foam core excels here due to its superior thermal stability. It withstands aggressive high-temperature curing cycles without degrading, ensuring the yield rates for blade manufacturers remain exceptionally high. In our factory, we have observed that processing PET cores during vacuum infusion results in significantly fewer rejected panels compared to standard PVC, simply because the material tolerates the exothermic peak of the resin pour far better.
Судостроение
In marine applications, the industry is rapidly moving away from materials that leach toxins or sit in landfills. Boat builders face strict environmental regulations and are actively replacing traditional cores with PET foam. Because it is often manufactured from recycled plastic bottles and is 100% recyclable itself, it aligns perfectly with modern green marine manufacturing standards.
Structurally, PET foam core sandwich panels provide the necessary buoyancy, compressive strength, and absolute waterproofing required for hulls, bulkheads, and decking. Beyond the structural hull, the material is extensively used for interior outfitting. Manufacturers utilize PET core laminates to fabricate lightweight marine furniture, wardrobe structures, and door panels, significantly reducing the overall displacement of the vessel without sacrificing rigidity.
Транспорт и аэрокосмическая отрасль
For commercial transportation, aerospace, and heavy trucking, every kilogram saved translates directly to increased payload capacity and lower fuel consumption. PET foam core panels are heavily utilized in these sectors to achieve extreme lightweighting while maintaining high strength-to-weight ratios and crashworthiness.
- Commercial Vehicles: Thermoformed PET boards are engineered into roofing, partition walls, doors, and seat bottoms for RVs, buses, and refrigerated trucks.
- Aerospace and Rail: The closed-cell thermoplastic nature of PET allows it to be formed into complex shapes for curved interior paneling while resisting fatigue over long service lives.
Our engineering team frequently designs customized GRP and CFRT skinned PET sandwich panels for international truck and RV manufacturers. By tailoring the exact stiffness-to-weight ratio our clients need, we help them eliminate dead weight and maximize cargo capacity.
Строительство и возведение зданий
Modern architecture and modular construction demand materials that offer a combination of high structural strength, thermal insulation, and rapid installation. PET foam core panels are increasingly specified for commercial building envelopes, cleanrooms, and prefabricated housing. The rigid closed-cell structure provides excellent thermal and acoustic insulation, locking in energy efficiency.
Builders favor these sandwich panels because they replace heavy solid concrete or timber framing with lightweight, high-stiffness alternatives. When paired with aluminum, steel, or fiber-reinforced facings, PET cores create highly durable wall cladding and roofing systems that can span larger distances without sagging, dramatically cutting down on structural steel requirements and labor costs on site.
Техники переработки и ламинирования
Processing method selection directly dictates your yield rate, void content, and unit cost. The right technique for a PET foam core panel depends on production volume, tooling budget, and the thermal tolerance your project demands.
Ручная укладка и вакуумирование
Hand lay-up remains the most accessible method for producing GRP/PET and GRP/PVC sandwich panels, particularly for low-volume or prototype runs. The process involves manually applying resin, typically polyester, vinyl ester, or epoxy, onto the fiberglass reinforcement, placing the PET foam core, and adding the second skin layer. It requires minimal tooling investment, making it a practical entry point for custom panel fabrication.
Vacuum bagging upgrades this by sealing the entire lay-up under a vacuum film. Atmospheric pressure consolidates the laminate, squeezing out excess resin and trapped air. The result is a significantly higher fiber-to-resin ratio, lower void content, and better mechanical consistency across the panel. For manufacturers producing панелях стен автодомов or marine furniture components where weight savings matter, vacuum bagging is often the minimum standard.
One critical consideration: PET foam core handles the exothermic heat generated during resin cure far better than traditional cores. In our production runs, we have observed that PET foam maintains structural integrity without warping or discoloration even under rapid-cure resin systems.
This thermal stability directly improves yield rates, especially on larger panels where heat buildup is concentrated at the core center. A proper bond between the core and the skins remains the most critical factor for the sandwich structure to handle shear loads as intended.
Переработка препреговых композиционных материалов
Pre-preg processing uses reinforcement fibers where the resin is pre-mixed and staged, ready to react but inert at room temperature. The cure only activates once the material is exposed to elevated temperatures, typically in an autoclave or oven. This method is widely regarded as the gold standard for producing high-performance composite laminates.
The advantages are well-documented and significant:
- Low void content: Pre-impregnation eliminates dry spots and air pockets common in wet lay-up.
- Precise thickness control: Resin content is factory-calibrated, removing operator variability.
- Superior fatigue resistance: Critical for dynamic load applications in wind energy and rail transit.
- Cleaner workshop environment: No liquid resin handling reduces waste and health hazards.
However, pre-preg processing demands careful consideration. Tooling costs are notably higher, and the process requires controlled temperature environments. The core material must withstand sustained elevated cure temperatures without degrading. This is precisely where PET foam outperforms many alternatives: its high-temperature resistance prevents the carbonization and discoloration issues that plague standard cores during extended cure cycles. It is always recommended to conduct test compatibility between the specific pre-preg resin system and core grade before committing to full production.
Возможности термоформования
Thermoforming is a critical capability when a flat foam core sheet needs to conform to curved or contoured tooling shapes. By applying controlled heat, PET foam becomes pliable enough to mold into three-dimensional geometries without cracking or delaminating. Once cooled, it retains the formed shape with high dimensional accuracy. This technique is essential for producing curved truck body panels, vessel hull components, and aerodynamic wind blade shells.
From a production economics standpoint, thermoforming the core before lamination is far more efficient than attempting to force rigid flat panels into curved molds during the bonding stage. It reduces spring-back forces, minimizes resin pooling, and ensures uniform skin thickness across complex surfaces. For larger production series, Resin Transfer Molding (RTM) is generally recommended alongside pre-shaped thermoformed cores, as it combines the dimensional precision of closed-mold processing with the consistency needed at scale.
Our engineering team routinely thermoforms PET core materials for custom orders, tailoring the heating time and mold parameters to the specific density and thickness of the foam grade. Because PET is a thermoplastic, it can be reheated and reformed if adjustments are necessary, a distinct advantage over thermoset cores that cannot be reshaped once cured. This reprocessability reduces material waste and gives manufacturers more flexibility during prototype development.
Почему выбирают PET-пенопластовый сердечник Rax Panel
Rax Panel combines 15+ years of composite manufacturing expertise with a 1,700 m²/day production capacity to deliver PET foam core panels engineered for consistent quality and global supply chain reliability.
Качество производства Rax Panel
Manufacturing consistency is the single most critical factor when sourcing PET foam core panels at scale. A batch-to-batch variance in core density or facing adhesion doesn’t just affect one panel. It compounds across an entire production run, leading to costly field failures and warranty claims. This is where production infrastructure makes the difference.
Rax Panel operates a dedicated advanced composite panel production line with a daily output exceeding 1,700 square meters. That figure matters because it means your orders are produced in continuous runs on calibrated equipment, not batched inconsistently across subcontracted lines. Our engineering team monitors dimensional tolerances and bond integrity throughout each run, ensuring that panel number one and panel number five hundred perform identically under load.
With over 15 years of production experience specifically in composite sandwich panels, the factory has refined its processes for handling PET foam cores paired with GRP/FRP, CFRT, aluminum, steel, stainless steel, and ACP facings.
This is not a generalized plastics operation pivoting to composites. It is a purpose-built facility designed for structural panel lamination. Raw material sourcing is tightly controlled, which is critical for PET foam specifically, as the mechanical properties of the core are highly sensitive to resin distribution and cell structure uniformity during the foaming process.
Индивидуальные размеры
Off-the-shelf foam core panels rarely match project-specific requirements. RV manufacturers need different stiffness profiles than refrigerated truck builders. Marine vessel designers face different waterproofing and fire-retardancy thresholds than construction contractors. A one-size-fits-all approach forces engineers to over-specify materials, inflating costs and weight.
Rax Panel addresses this through a dedicated engineering team that works directly with client specifications. Rather than simply catalog-ordering standard sheets, the team conducts experimental testing to validate that a given core-facing combination meets the precise data standards a project demands, whether that’s shear strength, thermal conductivity, or fire certification thresholds. In our experience, this upfront engineering investment eliminates the costly mid-project material substitutions that delay delivery timelines.
Customization options span both core and facing selections:
- Варианты сердечника: PET, PVC, XPS, PU, PMI, EPP, and MPP foams, plus PP honeycomb and aramid honeycomb variants.
- Варианты облицовки: GRP/FRP, CFRT, aluminum, steel, stainless steel, ACP, Aluzinc, PVC, and plywood.
- Dimensional Flexibility: Thickness, width, and length configured to project requirements, minimizing on-site cutting waste.
- Отраслевые решения: Pre-engineered configurations available for RV walls and roofing, refrigerated truck bodies, marine hulls, and mobile home structures.
This breadth of configuration allows procurement teams to source a single, validated panel specification rather than assembling components from multiple suppliers and hoping they bond correctly under lamination.
Получить оптовую оценку
For manufacturers and distributors evaluating PET foam core panel suppliers, pricing accuracy depends on specification clarity. A meaningful bulk quote requires defined parameters: core density range, facing material and thickness, panel dimensions, target mechanical performance, and estimated annual volume. Vague inquiries generate vague numbers, which generate budget overruns.
Rax Panel maintains a multilingual international sales team fluent in English, French, Russian, Japanese, and Korean, providing 24-hour one-to-one service. This isn’t a ticketing system. It’s direct access to a designated contact who tracks your project from initial specification through production monitoring to logistics coordination. For B2B buyers managing complex supply chains across borders, this eliminates the communication lag and misinterpretation that cause shipping delays and customs complications.
The company currently serves long-term supply chain partnerships in over 50 countries and regions, spanning Europe, North America, South America, Southeast Asia, Central Asia, Japan, South Korea, and the Middle East.
This operational footprint means the team has navigated the regulatory, documentation, and logistics requirements specific to your market before. To request a specification-based bulk quote, contact the international sales team directly with your project parameters for a response that reflects actual production feasibility and accurate lead times, not an automated estimate.
Заключение
PET foam core gives manufacturers a fully recyclable, heat-resistant alternative to traditional core materials. For projects demanding thermal stability during high-temperature curing, this material prevents warping while maintaining structural integrity across wind blades, marine hulls, and truck panels.
- Specify density requirements early. PET ranges from 60 to 200 kg/m³, and mismatching grades inflates your lamination costs.
- Verify resin compatibility before committing. Most PET cores bond well with epoxy, polyester, and vinyl ester, but surface treatments vary by supplier.
- Bring your design questions to our engineering team at Rax Panel. With 15 years of composite manufacturing and 1,700+ square meters of daily output, we help buyers nail down sizing and lamination specs before committing. No order required. Just straight technical guidance.
Часто задаваемые вопросы
Какие материалы используются для изготовления сердечника из ПЭТ-пены?
Панели из ПЭТ-пены производятся из переработанных ПЭТ-бутылок 100% и полимерных изделий. Переработанные смолы нагревают и смешивают с пенообразователями для создания жёсткой структурной пены с замкнутыми ячейками.
Как PET-пена (пеносодержащий материал) сравнивается с МДФ и деревом?
PET-пенаCore на 60-80% легче МДФ и древесно-стружечных плит, при этом обеспечивая сопоставимую или более высокую механическую прочность и удержание крепежа. Он также обладает превосходной устойчивостью к влаге, плесени и коррозии.
Каков типичный класс огнестойкости и срок службы?
В зависимости от используемых ламинатов и клеев панели из PET-пены обычно обеспечивают огнестойкость класса B без выделения токсичных газов. Они имеют подтверждённый срок службы не менее 12 лет.
Как устанавливаются и перерабатываются панели из ПЭТ-пены?
Панели из PET-пены не требуют специальных инструментов и могут быть установлены с помощью обычных деревообрабатывающих методов. В конце срока службы панели можно расслоить и полностью переработать на обычных перерабатывающих предприятиях.
WHY Определение и значение — Merriam-Webster