
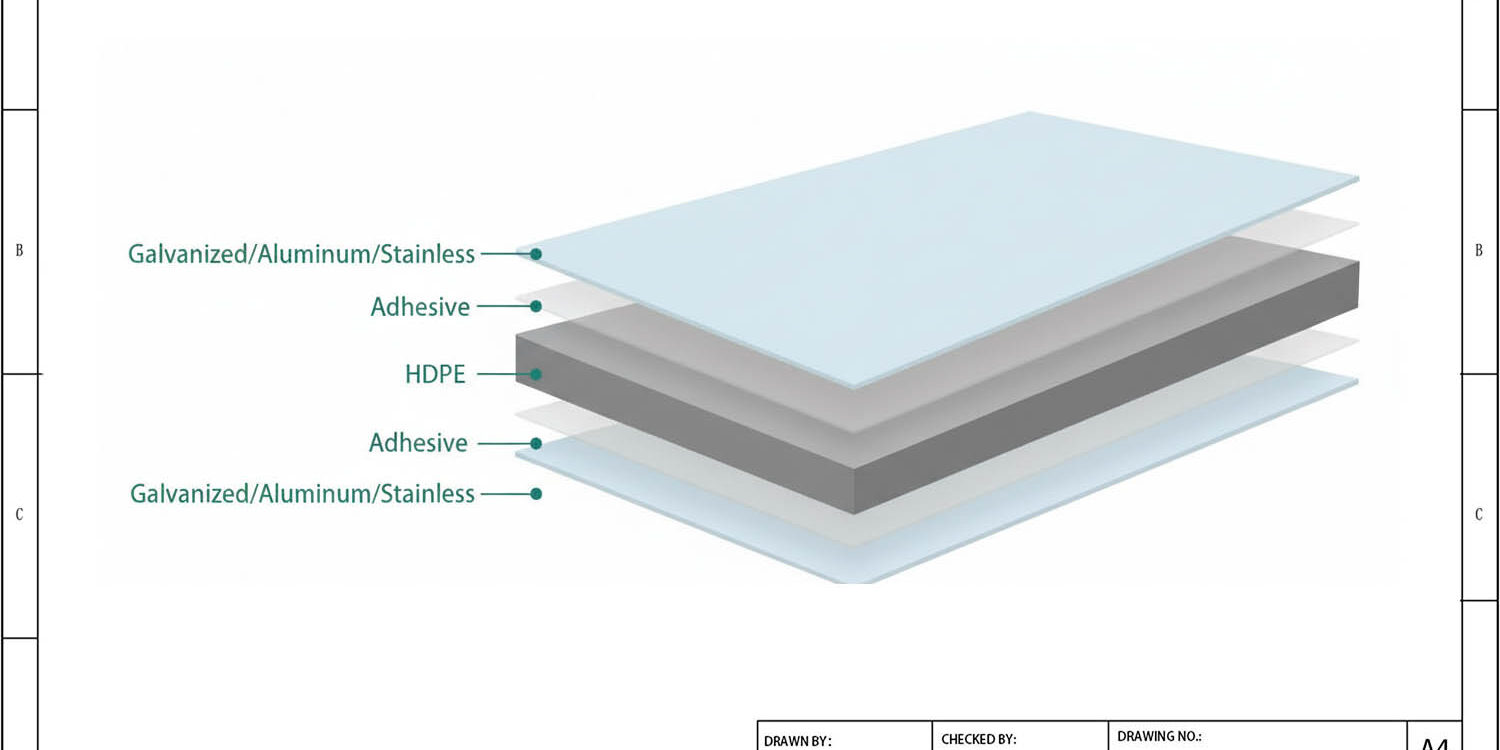
Немецкий OEM рефрижераторных фур в прошлом году отклонил 340 HDPE-панелей, потому что допуск на резку вышел за пределы 1,5 мм. Листы повело во время фрезерования с ЧПУ. Края оплавлялись. Толщина варьировалась на 2 мм по одной панели. Эта одна рекламация обошлась им в €28 000 и три недели простоя производства, пока они ждали поставщика, который действительно может выполнять резку HDPE-панелей с допусками, требуемыми их сборочной линией.
Два месяца мы собирали данные тестовых срезов с нашего производства: баллы качества кромки, размерную точность по более чем 500 панелям, измерения линий плавления на листах, обработанных при разных подачах и скоростях шпинделя. Цифры нас удивили. В этой статье мы подробно разбираем, какие допуски достижимы в масштабе, какие параметры резки предотвращают деформацию края на HDPE-сандвич-панелях и как правильно оформить спецификацию, чтобы материал поступал готовым к монтажу, а не в брак.
Что такое резка HDPE-панелей
Резка HDPE-панелей — это прецизионная обработка на ЧПУ полиэтилена высокой плотности листов, используемых в композитных сандвич-структурах. Успех полностью зависит от контроля тепловыделения при обработке термопласта на кромке инструмента.
Что означает резка HDPE-панелей в композитном производстве
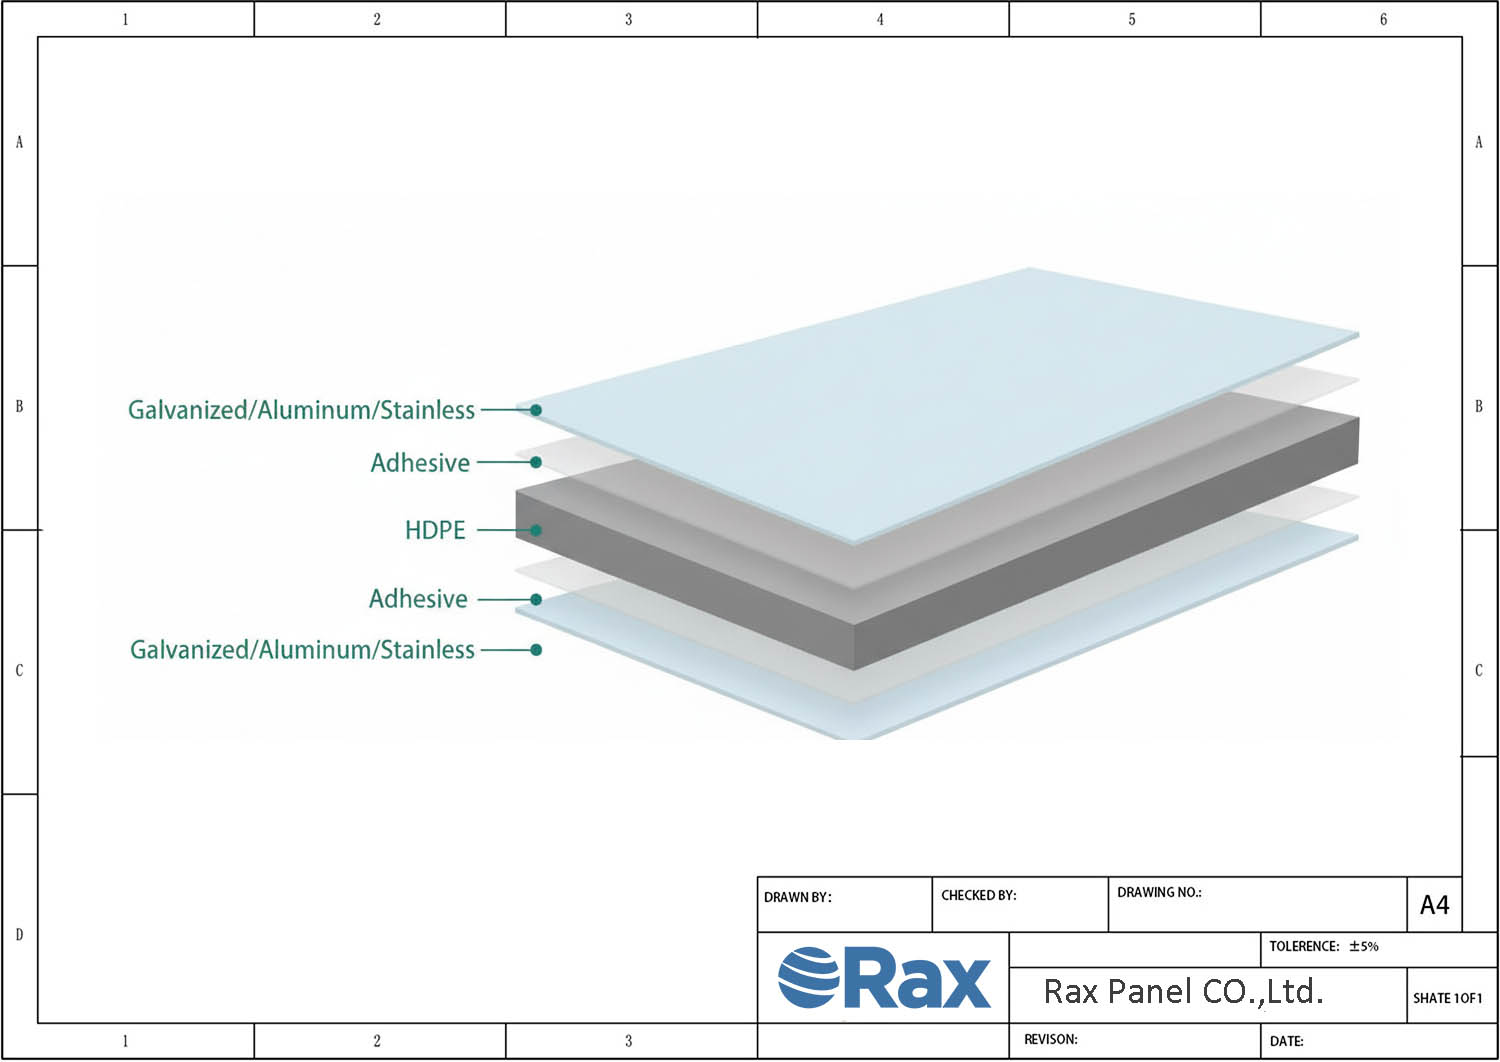
В композитном производстве резка HDPE-панелей относится к процессу нарезки, формования и профилирования панелей из полиэтилена высокой плотности либо в виде отдельных листов, либо в качестве облицовочных слоёв, склеенных с пенопластовыми и сотовыми сердечниками. В Rax Panel мы режем HDPE-сандвич-панели в точных размерах до их отправки специализированным автомобильным OEM и морским производителям. Материал является термопластом, а значит, каждый рез генерирует трение и тепло, которое может ухудшить качество края, если скорость инструмента или подача неверны.
Наши инженеры подходят к изготовлению HDPE иначе, чем к жёстким композитам типа стеклопластика или алюминия. Стратегия резки должна учитывать свойства материала висклоэластичную природу, его склонность деформироваться под длительной нагрузкой. Именно поэтому ЧПУ-фрезерование HDPE-композитных панелей требует специальных частот шпинделя, нагрузок на зуб и протоколов охлаждения, отличных от обработки термореактивных панелей.
Плотность материала и что это значит для вашего инструментария
HDPE, используемый в производстве композитных панелей, обычно имеет плотность в диапазоне 0,93–0,97 г/см³. Это не случайная спецификация. Она напрямую определяет, как материал ведёт себя при обработке на ЧПУ-фрезере. На нижнем конце (0,93 г/см³) полимерная матрица менее кристаллична, а значит, быстрее размягчается от трения. На верхнем конце (0,97 г/см³) вы получаете жёсткость, но теряете часть ударной вязкости, которая делает HDPE ценным в применениях для кузова автомобиля.
- Плотность 0,93–0,94 г/см³: Более мягкий, высокая ударопоглощающая способность, часто применяется в панелях для морской мебели и внутренних стенках автодомов, где важна гибкость.
- Плотность 0.95–0.97 г/см³: Более жёсткий, лучшая размерная стабильность, предпочтителен для кузовных панелей грузовиков и конструктивных компонентов сосудов, требующих более строгих допусков.
Для специализированных производителей транспортных средств стабильность толщины панелей HDPE на производственной линии является непременным условием. Наша производственная линия поддерживает строгую калибровку толщины, поскольку отклонение более чем на ±0,3 мм создаёт неравномерные силы резания на последующих этапах, что приводит к дрейфу размеров готового компонента.
Почему HDPE вытесняет древесину в судостроении и автостроении
Переход от морской фанеры к сэндвич-панелям HDPE ускоряется, и причины носят исключительно практический характер. Дерево гниёт. Оно впитывает влагу, набухает и рассредняется по краям. HDPE не подвержен ни одному из этих видов разрушения. Он полностью водонепроницаем, устойчив к деградации от УФ-излучения при надлежащей стабилизации и химически инертен к воздействию дизельного топлива, гидравлической жидкости и солёной воды.
В решениях для автодомов панели HDPE, вырезанные по размеру, для стен автодомов заменили фанеру лауан в большинстве премиальных сборок. Экономия веса значительна: сэндвич-панели HDPE с сердечниками из PET или XPS на 30–40 % легче аналогичных конструкций с фанерным сердечником, обеспечивая при этом превосходные теплоизоляционные характеристики. Для производителей кузовов грузовиков панели HDPE, вырезанные с высокой точностью, для сборки кузовов устраняют этапы герметизации швов и оклейки кромок, которые требуются для фанеры, снижая трудозатраты на сборку на производственной линии.
Морские строители отмечают другое преимущество: удержание крепёжных элементов. Сэндвич-панели HDPE удерживают винты и болты за счёт упругой деформации, а не механического зацепления с древесными волокнами. Это означает, что крепёж держится под вибрацией, что является критическим фактором для судовых решений, работающих в условиях открытой воды.
Ключевая проблема: перегрев и оплавление краёв
Вот здесь большинство производителей допускает ошибки. HDPE имеет относительно низкую температуру плавления, обычно от 120°C до 135°C в зависимости от конкретной марки. Трение шпинделя ЧПУ при стандартных скоростях резания композитов (18 000–24 000 об/мин) может за считанные секунды поднять локальную температуру края выше этого порога. Результат — расплавленные, тягучие края, которые портят размерную точность и создают проблемы с подгонкой на последующих этапах.
Достижение резки листов HDPE без оплавления кромок требует трёх согласованных параметров: снижение скорости шпинделя (8 000–12 000 об/мин), агрессивные подачи, которые удаляют стружку до того, как она передаст тепло обратно в зону резания, и остро заточенные фрезы с одной или двумя спиральными канавками вверх, специально разработанные для термопластов. Наша инженерная команда проводит экспериментальные испытания каждой конфигурации панели HDPE, которую мы производим, чтобы подтвердить параметры резания перед началом производства.
Для услуг по разовой резке панелей HDPE мы обрабатываем заказы на калиброванных станциях с ЧПУ, где стратегии траектории инструмента предварительно программируются в зависимости от толщины панели, материала сердечника и спецификации плотности облицовки HDPE. Это не операция «один настрой подходит для всех». 2-мм облицовка HDPE над пеной PET режется иначе, чем 3-мм облицовка HDPE над сотовый PP, и протокол изготовления должен отражать эту разницу для сохранения строгих допусков, требуемых оригинальными производителями автомобилей.
Фрезерование с ЧПУ против круглой пилы: сравнение методов
Для сэндвич-панелей HDPE и композитных конструкций фрезерование на станках с ЧПУ обеспечивает допуск ±0,5 мм, примерно в 3 раза более точный, чем у циркулярных пил. Выбираемый метод напрямую влияет на качество торцевой герметизации и подгонку при сборке на производственной линии.
Фрезерование с ЧПУ против круглой пилы против водоструйной резки: прямое сравнение
Резка HDPE и композитных сэндвич-панелей отличается от резки фанеры или листового металла. Комбинация термопластного сердечника с жёсткими облицовочными материалами — будь то GRP/FRP, алюминий или CFRT — создаёт конструкцию, в которой тепло, вибрация и скорость лезвия дают каждый раз разные результаты на кромке.
За более чем 15 лет производства мы протестировали все три основных метода на панелях — от сердечника из PP соты до сердечника из PET пены с нержавеющими стальными облицовками. Результаты очевидны: правильный метод зависит от толщины панели, облицовочного материала и допуска, который требуется вашей сборке.
Фрезерование на станках с ЧПУ — это рабочий инструмент для прецизионного изготовления HDPE панелей в приложениях кузовов транспортных средств. Фрезерный станок с ЧПУ использует высокооборотистое вращающееся режущее отверстие, обычно от 12 000 до 24 000 об/мин, для удаления материала вдоль запрограммированного пути. Для пользовательских панелей HDPE, вырезанных для стен автодомов, этот метод последовательно достигает допуска резания ±0,5 мм или лучше по всей длине панели до 3 метров.
Ключевое преимущество — контроль: скорость подачи, скорость шпинделя и геометрия инструмента могут быть настроены для предотвращения оплавления и размазывания, которые портят кромки HDPE. Наши инженеры настраивают траектории инструмента специально для каждой конструкции панели, будь то панель с PET пеной и облицовкой GRP или сэндвич-панель HDPE с алюминиевыми облицовками.
Резка циркулярной пилой быстрее и дешевле для прямых разрезов на более простых конструкциях панелей. Панельная пила или ручная циркулярная пила может обрабатывать разовую резку панелей HDPE на более высоких линейных скоростях, часто от 3 до 5 метров в минуту в зависимости от диаметра диска и количества зубьев. Однако панели HDPE, вырезанные с высокой точностью, для применений в кузовах грузовиков обычно требуют допусков, которые циркулярные пилы не могут надёжно обеспечивать.
Ожидайте отклонение ±1,5–2,0 мм, что приемлемо для грубой подгонки, но неприемлемо для герметичных стыковых сборок в рефрижераторных кузовах грузовиков или морских применениях. Нагрев у лезвия — главный враг; без тщательного управления скоростью подачи HDPE и пенопластовые сердечники плавятся в пропиле, создавая волнистые кромки, которые компрометируют адгезионное соединение.
Водоструйная резка занимает нишу в обработке композитных панелей. Она использует водную струю под высоким давлением с абразивом, обычно 3 000–4 000 бар, для эрозии материала без генерации тепла. Это делает её лучшим выбором для панелей с металлическими облицовками (алюминий, нержавеющая сталь, Aluzinc), где термическая деформация является проблемой. Допуски могут достигать ±0,25 мм.
Компромисс — скорость и стоимость: водоструйная резка значительно медленнее фрезерования, а абразивная среда может проникать в пенный или сотовый сердечник, требуя дополнительной очистки перед сборкой. Для большинства производителей автодомов и грузовиков водоструйная резка резервируется для сложных форм, малых радиусов или прототипных панелей, куда не добраться фрезерным инструментом ЧПУ.
- Фрезерование на станках с ЧПУ: Допуск ±0,5 мм, оптимален для криволинейных и карманных разрезов, лучший для GRP/FRP и панелей с облицовкой CFRT, требуется программирование траектории инструмента
- Циркулярная пила: Допуск ±1,5–2,0 мм, самый быстрый для длинных прямых разрезов, риск оплавления кромок на HDPE и термопластных сердечниках, самая низкая стоимость за погонный метр
- Водоструйная резка: Допуск ±0,25 мм, нулевая зона термического влияния, риск проникновения абразива в пенные/сотовые сердечники, самая высокая стоимость за рез
Характеристики дисков с твёрдыми сплавами для резки HDPE и композитных панелей
Выбор лезвия определяет, получите ли вы чистые, пригодные для склеивания кромки или расплавленную кучу, которую придётся переделывать. Для резки циркулярной пилой сэндвич-панелей HDPE лезвия с твёрдосплавными наконечниками являются отраслевым стандартом, а не быстрорежущей сталью, которая быстро тупится об абразивные облицовочные материалы, такие как GRP и алюминий. Приведённые ниже спецификации основаны на том, что мы используем на собственном производственном полу для панелей, сходящих с нашей линии дневной производительности площадью более 1 700 квадратных метров.
- Геометрия зубьев: Тройно-зубовая шлифовка (TCG) для панелей с алюминиевой и GRP облицовками; плоско-верховая шлифовка для панелей только из HDPE и панели с пенопластовым сердечником. Зубья TCG чередуются между наклонным резцом и плоским чистовым зубом, уменьшая сколы на хрупких облицовочных слоях.
- Количество зубьев: От 60 до 80 зубьев для диска 254 мм (10 дюймов) при резке композитных панелей. Меньшее количество зубьев (40T) удаляет материал быстрее, но оставляет более грубые кромки на облицовочных слоях. Бóльшее количество (100T+) генерирует больше тепла, что вызывает оплавление кромки листа HDPE.
- Диаметр диска: От 254 мм до 305 мм — стандартный диапазон для панельных пил, обрабатывающих сэндвич-панели толщиной до 50 мм общего сечения. Большие диаметры уменьшают прогиб на толстых конструкциях, таких как панели из стеклопластиковой фанеры или панели с сердечником из Rockwool.
- Угол захода: От 5° до 10° положительный угол захода для HDPE и термопластных сердечников. Более крутой угол захода агрессивно втягивает лезвие через материал, что ускоряет резку, но увеличивает риск захвата и расслоения на облицованных панелях.
- Ширина пропила: От 2,5 мм до 3,2 мм для стандартных дисков панельных пил с твёрдосплавными наконечниками. Более тонкие диски уменьшают расход материала, но сильнее гнутся, ухудшая прямолинейность реза на панелях свыше 2 метров.
- Марка карбида: C3 или C4 мелкозернистый карбид для резки панелей с облицовкой из GRP, CFRT или алюминия. Эти марки сопротивляются абразивному износу, который уничтожает более мягкий карбид C1/C2 всего за несколько часов.
Для конкретного фрезерования на станках с ЧПУ важна больше геометрия фрезы, чем геометрия диска. Твёрдосплавные фрезы с восходящей спиралью удаляют стружку вверх, что сохраняет путь резания чистым и снижает нагрев на сердечниках из HDPE и PET пены. Нисходящая спираль давит стружку вниз, лучше подходит для чистых кромок верхней поверхности на облицованных панелях, но хуже для удаления стружки в толстых пенных сердечниках.
Для прецизионного фрезерования на станках с ЧПУ композитных панелей HDPE мы обычно указываем фрезы с одной или двумя спиральными канавками вверх диаметром от 6 мм до 12 мм в зависимости от толщины панели и глубины реза. Пропускание их при 18 000 об/мин со скоростью подачи 1,5–3,0 метра в минуту даёт кромки, достаточно гладкие для прямого адгезионного склеивания без вторичной отделки.
| Характеристика | Фрезерование на станках с ЧПУ | Циркулярная пила |
|---|---|---|
| Точность резки | Допуск ±0,5 мм с многоосевым управлением | Допуск ±1,5–2,0 мм |
| Качество кромки | Гладкие кромки без заусенцев; без оплавления | Риск образования заусенцев, оплавления или растрёпывания на высоких оборотах |
| Возможность формования | Сложные контуры, выборки, отверстия, скосы за одну установку | Только прямые и угловые резы |
| Отходы материалов | Оптимизированное размещение при раскрое снижает отходы до уровня ниже 5% | Потери на пропил и обрезки увеличивают отходы |
| Согласованность в массовом производстве | Программируемая повторяемость для ежедневного выпуска более 1700 кв.м | Вариативность, зависимая от оператора |
| Обработка по толщине | До 50мм+ сэндвич-панелей | Эффективно до ~25мм без проблем с краями |
| Время настройки | Умеренное: требуется программирование CAD/CAM | Минимальное: быстрая юстировка диска |
| Скорость производства | Умеренная; идеальна для индивидуальных панелей со сложной конфигурацией | Быстрая для длинных прямолинейных производственных партий |
| Лучшая область применения | Индивидуальные стены автодомов, кузовные панели грузовиков с вырезами | Первоначальная грубая нарезка или простые прямоугольные заготовки |
Предотвращение оплавления краёв при резке
HDPE плавится при 120–130°C. Если ваш инструмент генерирует больше тепла трения, чем может отвести удаление стружки, край повторно затвердевает, образуя грубый заусенец, неточный по размерам. Контроль этой единственной переменной определяет качество реза.
Технический разбор управления теплом
При резке HDPE сэндвич-панелей для кузовов грузовиков или стен автодомов главная опасность — накопление тепла трения в зоне пропила. В отличие от металлов, у которых стружка отходит чисто, термопласты размягчаются и смазываются. Тепло, генерируемое при резке, определяется скоростью шпинделя, геометрией инструмента и скоростью подачи. Если теплопоступление превышает скорость теплоотвода, уносимого стружкой и окружающим воздухом, локальная температура в зоне реза резко подскакивает выше точки плавления материала.
Для специализированных производителей транспортных средств это не косметическая проблема. Расплавленные края означают плохое склеивание при последующей сборке, неравномерные зазоры между панелями и возможное забраковывание индивидуальных HDPE панелей с вырезами. Цель — поддерживать температуру зоны реза ниже 100°C, оставляя безопасный запас до порога размягчения в 120°C.
Температура плавления HDPE и динамика удаления стружки
HDPE имеет относительно низкую температуру плавления 120–130°C и температуру стеклования около -120°C. Это означает, что материал всегда находится в гибком, полупластичном состоянии при комнатной температуре. При фрезеровке на ЧПУ композитных панелей из HDPE стружка уносит основную часть, часто 70-80%, генерируемого тепла от зоны реза. Если стружка не удаляется быстро, она уплотняется, плавится на инструменте и вызывает каскадный тепловой отказ.
Эффективное удаление стружки зависит от двух факторов: конструкции канавок инструмента и подачи воздуха. Однолезвийные или O-образные прямые фрезы являются отраслевым стандартом для резки сплошного листа HDPE. Большое отверстие канавки обеспечивает максимальное пространство для выхода мягкой, тягучей стружки HDPE без засорения. Для HDPE сэндвич-панелей с пенопластовым сердечником часто лучше работает двухлезвийная восходящая спиральная фреза, так как она агрессивно вытягивает смешанный мусор (пластиковый лицевой слой и пену) вверх и из пропила.
Количество зубьев диска и подачи
Выбор правильного количества зубьев и подачи — это баланс между производительностью и качеством края. Слишком много зубьев — пазы забиваются расплавленным пластиком. Слишком мало — избыточное скалывание. Для операций пиления панелей необходима дисковая пила с низким количеством зубьев, специально разработанная для пластиков.
- Дисковые пилы: Используйте диски с 60-80 зубьями для тонких листов HDPE. Для панелей толщиной более 10мм уменьшите количество до 40-60 зубьев с профилем зубьев triple-chip grind (TCG). Конструкция TCG режет и скребет попеременно, предотвращая накопление пластика на передней грани.
- Скорость подачи (фрезерование ЧПУ): Промышленное фрезерование HDPE ЧПУ обычно выполняется со скоростями подачи от 3000 до 6000 мм/мин. Более низкая скорость подачи заставляет инструмент тереть, а не резать, генерируя избыточное тепло трения без достаточной нагрузки на стружку.
- Скорость шпинделя: Поддерживайте относительно низкие обороты шпинделя для HDPE, обычно 10000-15000 об/мин. Более высокие обороты создают излишнее тепло трения без пропорционального увеличения эффективности резания.
- Целевая нагрузка на стружку: Стремитесь к нагрузке на стружку 0,1-0,3 мм на зуб. Легкая нагрузка генерирует тепло; тяжелая нагрузка перегружает паз. Найдите оптимальный баланс, основываясь на конкретной толщине и плотности панели HDPE.
Стратегии охлаждения для производственных условий
При крупнообъёмных услугах по резке HDPE панелей полагаться исключительно на механические параметры редко бывает достаточно для обеспечения согласованного качества кромок в рамках всей производственной партии. Активные стратегии охлаждения становятся необходимыми, особенно при резке более толстых сэндвич-панелей с множеством слоёв материалов.
Сжатый воздух — самый практичный и широко применяемый метод охлаждения. Направление равномерного потока сжатого воздуха в точку контакта инструмент-заготовка выполняет двойную функцию: охлаждает зону резания и физически сдувает стружку из канавок. Для операций ЧПУ фрезерования HDPE панелей для кузовов транспорта рекомендуется минимальное давление воздуха 4-6 бар. Убедитесь, что воздушная линия свободна от влаги, так как присутствие влаги может помешать последующим этапам адгезионного соединения в потоке сборки.
Системы подачи охлаждающей жидкости в виде тумана — ещё один вариант, но используйте их с осторожностью при B2B изготовлении панелей. Хотя лёгкий туман может значительно снизить температуры резания, он оставляет остаток на поверхности HDPE, который необходимо тщательно очистить перед любыми вторичными операциями, такими как склеивание или сварка. Для операций, где адгезионное соединение непосредственно следует за резкой, придерживайтесь сухого воздушного охлаждения, чтобы избежать загрязнения технологического процесса.
Стандарты допуска для панелей автомобильного класса
В производстве транспортных средств допуск от ±0,005 до ±0,020 мм — это разница между бесшовной сборкой стен и дорогостоящей доработкой на месте. Точность на уровне миллиметра определяет структурную целостность, тепловые характеристики и скорость сборки.
Расшифровка диапазона допусков ±0,005–±0,020 для сборочных узлов стенок автодомов
Когда мы говорим о допуске в диапазоне от ±0,005 до ±0,020 мм для панелей транспортного класса, мы определяем максимально допустимое отклонение от номинального размера во время производства. Для специализированных OEM-производителей транспортных средств, собирающих стены автодомов, этот диапазон не является произвольным. Он представляет собой критический порог, при котором панели сохраняют ровные поверхности, равномерный контакт при склеивании и правильное распределение нагрузки по несущей раме. Любое отклонение за этими пределами создаёт видимые зазоры, концентрации напряжений и потенциальные точки отказа под воздействием динамических дорожных нагрузок.
В Rax Panel достижение такой точности на нашей передовой линии производства композитных панелей, способной выпускать более 1700 квадратных метров ежедневно, требует строгого контроля как лицевых материалов, так и сердечника.
При производстве панелей из стеклопластика с сердечником из XPS, PET, PU или PVC внутренними слоями размерная стабильность каждой панели должна сохраняться от первого реза до последнего. Наши инженеры проводят контрольные испытания для проверки того, что индивидуальные вырезанные панели для стен автодомов соответствуют этим точным стандартам данных перед тем, как любая отгрузка покинет предприятие.
Как отклонения допуска накапливаются в многосекционных сборках
Одна панель с отклонением +0,018 мм может пройти инспекцию при отдельной проверке. Настоящий вызов возникает во время сборки нескольких панелей на производственном полу. Накопление допусков (tolerance stacking), также известное как аккумуляция допусков, происходит, когда индивидуальные отклонения суммируются в рамках непрерывной партии панелей.
Если вы установите десять последовательных панелей для стен автодома, каждая из которых отклоняется всего на +0,015 мм, кумулятивная ошибка в конце этой партии составит +0,150 мм. Для кузова грузовика или автодома, требующего плотных угловых соединений и бесшовных вырезов под окна, такой уровень дрейфа вынуждает к полевой подгонке, которая увеличивает трудовые затраты и ухудшает погодозащитную герметичность.
- Ползучесть размеров: Незначительные отклонения на 10-15 панелях могут сместить монтажные точки более чем на 1,5 мм, нарушив выравнивание конструкционных крепежных элементов.
- Неравномерность адгезионного шва: Неровные поверхности создают неравномерные клеевые швы, снижая прочность на сдвиг адгезионных соединений при изготовлении HDPE панелей для кузовов транспортных средств.
- Риск образования мостиков холода: Зазоры, формируемые нарастающими отклонениями, допускают инфильтрацию воздуха, снижая теплоизоляционные характеристики, критичные для рефрижераторных фургонов и мобильных домов.
Именно поэтому услуги по резке HDPE панелей крупными партиями должны выполняться производителем с строгими проверками качества в процессе. Наша производственная линия поддерживает согласованность толщины панелей через непрерывный мониторинг, обеспечивая, чтобы отклонение первой панели совпадало с отклонением пятидесятой.
Рамки допуска для сандвич-панелей с пенопластовым и сотовым заполнителем
Сэндвич-панели — это не монолитные материалы. Это инженерные композиты, состоящие из лёгкого сердечника, заключённого между двумя высокопрочными лицевыми слоями. Из-за этой слоистой структуры контроль допусков должен охватывать три различные переменные: толщину лицевого слоя, согласованность плотности сердечника и равномерность линии склейки. Система допусков для этих панелей должна учитывать особенности механического поведения каждого слоя.
Для панелей с пенопластовым сердечником, использующих XPS, PET, PU, PVC или PMI пены, материал сердечника сжимается и восстанавливает форму по-разному в зависимости от плотности и температуры. Фрезерование композитных панелей из HDPE на станках с ЧПУ требует настройки траекторий инструмента под конкретный лицевой материал, будь то GRP, CFRT, алюминий или нержавеющая сталь.
Фрезерные параметры, подходящие для стекловолоконного лицевого листа, расплавят или расслоят HDPE лицевой слой, если скорость подачи не скорректирована. Прецизионно вырезанные панели для применения в кузовах грузовиков требуют инструмента, устраняющего плавление кромок при соблюдении допуска резания ±0,020 мм.
Панели с сотовым сердечником, такие как наши PP сотовые, стекловолоконные сотовые и арамовые сотовые варианты, представляют иную задачу. Ячеистая структура означает, что давление при резке может локально раздавить сердечник, если инструмент тупой или скорости неверны. Наша инженерная команда тестирует и проверяет параметры ЧПУ фрезерования для каждой конкретной комбинации сердечника и лицевого слоя, обеспечивая соблюдение допусков при резке HDPE сэндвич-панелей без повреждения структурной целостности геометрии сердечника.
Резка HDPE-сандвич-панелей с композитными сердечниками
Достижение чистого реза HDPE сэндвич-панелей требует согласования скорости подачи с плотностью сердечника для предотвращения плавления при соблюдении строгих допусков ЧПУ.
Параметры резки для сердечников из XPS, PET и пенополиуретана
При изготовлении индивидуальных вырезанных HDPE панелей для стен автодомов или кузовов грузовиков лицевой слой HDPE ведёт себя иначе, чем лежащий под ним пеноматериал. HDPE — это термопласт, который плавится, если резец задерживается, в то время как жёсткие пены, такие как XPS, PET и PU, генерируют мелкую пыль, которая может засорить канавки при плохом удалении.
Наши заводские данные указывают, что сердечники XPS и PET допускают более высокие скорости подачи по сравнению с PU, которому требуется более тонкий баланс между скоростью и теплоотводом для предотвращения загрязнения режущего инструмента.
- Выбор инструмента: Используйте фрезы с карбидными напайками или PCD (поликристаллический алмазный) компрессионные фрезы с большим количеством зубьев для чистого среза лицевого слоя HDPE без вибрации.
- Стратегия подачи: Поддерживайте минимальную скорость подачи 3000 мм/мин для сердечников XPS и PET, чтобы обеспечить выброс стружки до того, как она расплавится обратно на край панели.
- Скорость вращения: Работайте на ЧПУ шпинделях в диапазоне 18000-24000 об/мин. Более низкие обороты на HDPE создают тепло трения, приводящее к «залипанию» и плохому качеству края.
Решение задач при работе с сотовыми сердечниками и геометрия полотна
Сотовые сердечники, особенно PP и арамовые варианты, используемые в лёгких транспортных решениях, представляют совершенно иную задачу по сравнению с массивными пенными материалами. Они лишены внутренней прочности на сдвиг пены, что означает, что лицевой слой нужно резать идеально, прежде чем сердечник встретится с режущим инструментом.
Если используется стандартная восходящая спиральная фреза, сила вакуума вытянет ячейки сотовой структуры вверх, вызывая расслоение нижнего лицевого слоя. Для достижения прецизионно вырезанных HDPE панелей для применения в кузовах грузовиков мы строго используем нисходящие или компрессионные спиральные фрезы, чтобы сжимать материал в стол во время реза.
- Геометрия фрезы: Используйте компрессионную спиральную фрезу, где нижняя часть канавки — восходящая, а верхняя — нисходящая, заключая сотовый сердечник между лицевыми слоями для получения края без заусенцев.
- Требования к вакууму: Сотовые панели требуют значительно более высокого давления вакуумного прижима (выше 25 inHg) по сравнению с пенопластовыми сердечниками, чтобы предотвратить подъём панели при высокоскоростных проходах.
Уплотнение кромок после резки и управление допуском
Независимо от того, является ли сердечник PET пеной или PP сотовым, выведение внутренней структуры на поверхность и её воздействие на окружающую среду нарушает структурную целостность и теплоизоляцию панели. Для промышленных применений открытый край — это точка отказа.
Изготовление HDPE панелей для кузовов транспортных средств требует немедленной герметизации после резки для предотвращения проникновения влаги в сердечник, что может привести к плесени в органических сердечниках или деградации линий склейки в условиях замораживания. Наши стандартные параметры ЧПУ для резки сэндвич-панелей из HDPE оставляют допуск для последующих операций герметизации.
- Метод герметизации: Нанесите двухкомпонентный полиуретановый герметик или совместимый экструдированный пластиковый профиль непосредственно после резки для инкапсуляции материала сердечника.
- Подготовка к склеиванию: Если резаный край предназначен для структурного склеивания, слегка зашлифуйте HDPE край и нанесите праймер, специально разработанный для полиолефинов, чтобы обеспечить адгезию клея к непористой поверхности.
Руководство по выбору инструмента: диски и фрезы
Выбор правильного инструмента — это абсолютная разница между чистым герметичным краем и расплавленным, деформированным бракованным изделием. Для изготовления вам требуется агрессивное удаление стружки и специфические геометрии.
Характеристики дисковых пил с твёрдыми сплавами
Панельные пилы остаются стандартом для размерной обработки жёстких листов, но стандартные диски по дереву уничтожат HDPE и композитные материалы. Вы не можете позволить себе излишнее трение на производственной линии. Мы используем исключительно диски с карбидными напайками для резки полиэтилена высокой плотности для обеспечения качества реза и долговечности диска.
- Геометрия зубьев: Тройная заточка зубьев (TCG). Эта геометрия не подлежит обсуждению. Острый передний угол рассекает облицовку HDPE, тогда как плоская верхняя часть удаляет оставшийся материал, предотвращая забивание межзубного пространства пластиком.
- Угол наклона передней грани: От отрицательного до небольшого положительного (между -5° и +2°). Высокий положительный угол наклона передней грани будет захватывать термопластичный материал, вызывая вибрацию и шероховатость кромок.
- Количество зубьев: 60–80 зубьев для диска диаметром 10 дюймов. Меньшее количество зубьев создаёт слишком много тепла, расплавляя лист HDPE и испортив качество реза. Большее количество зубьев обеспечивает необходимую чистоту поверхности для прецизионной резки панелей HDPE кузовов грузовиков.
Профили фрез для станков с ЧПУ
При изготовлении сложных панелей HDPE для кузовных конструкций транспортных средств основным процессом является фрезерование с ЧПУ. Главная проблема — накопление тепла. Поскольку HDPE имеет низкую температуру плавления, фрезы должны быть специально заточены для обработки пластиков, чтобы обеспечить строгие допуски на резку сэндвич-панелей HDPE, соответствующие требованиям CNC.
- Число винтовых канавок: 1-канавочная (O-образная) или максимум 2-канавочная. Одна канавка обеспечивает максимально возможное межзубное пространство для удаления объёмной пластиковой стружки. Быстрое удаление стружки — единственный способ резки листов HDPE без оплавления кромок.
- Диаметр реза: 1/4″–1/2″ (6–12 мм). Мы рекомендуем фрезу 1/4″ для деталей с малыми радиусами в панелях мебели автодомов и фрезу 1/2″ для агрессивного снятия основного материала на контурах главных панелей.
- Направление спирали: Восходящая или компрессионная спираль. Фрезы с восходящей спиралью отводят стружку от траектории инструмента, но могут вызвать растрёпывание верхнего слоя сэндвич-панели. Для наших многослойных панелей GRP/FRP или HDPE настоятельно рекомендуется компрессионная фреза, которая одновременно прижимает оба облицовочных материала внутрь, исключая расслоение.
Рекомендации по продуктам Rax Panel
Выбор инструмента должен напрямую соответствовать конструкции панели, которую вы обрабатываете. Компания Rax Panel производит композитные панели с разнообразными комбинациями сердцевины и облицовки, поэтому ваш инструмент должен адаптироваться в зависимости от конструктивных спецификаций.
- Сэндвич-панели HDPE: Используйте твёрдосплавные фрезы с одной канавкой и восходящей спиралью. Фреза легко прорезает облицовку HDPE, выводя пенный сердечник PET, PU или XPS без сжатия структуры сердцевины.
- Панели с облицовкой из алюминия и GRP: Переключитесь на 2-канавочную компрессионную фрезу. Листы, армированные стекловолокном, или алюминиевые облицовки на наших панелях стен и крыш автодомов требуют ножевого воздействия на верхней и нижней поверхностях, чтобы предотвратить сколы гелькоута или алюминиевого покрытия.
Наши заводские инженеры проводят постоянные экспериментальные испытания этих профилей инструмента на наших материалах. Если ваша операция требует конкретных данных о допусках для нестандартного инструмента, наша техническая команда предоставляет прямую консультацию, чтобы убедиться, что ваша настройка фрезерования с ЧПУ идеально соответствует марке материала.
| Тип инструмента | Рекомендуемое применение | Ключевые спецификации | Преимущество |
|---|---|---|---|
| Дисковая пила с твёрдосплавными напайками | Прямые разрезы на листах HDPE | 60–80 зубьев, тройная заточка | Чистые края без оплавления и растрёпывания |
| Фреза из цельного твёрдого сплава | Фрезерование композитных панелей HDPE на станках с ЧПУ | 2-канавочная восходящая спираль, хвостовик 1/4″–1/2″ | Точные вырезы со строгими допусками |
| Фреза с алмазным напылением | Сэндвич-панели HDPE со стекловолоконными облицовками | Размер зерна 40–60, спекшийся алмаз | Увеличенный срок службы инструмента на абразивных композитах |
| Одноканавочная O-образная фреза | Профилирование и выборка пазов на панелях HDPE | Диаметр резания 1/4″–3/8″ | Оптимальное удаление стружки предотвращает накопление тепла |
| Компрессионная спиральная фреза | Финишная обработка кромок ламинированных панелей HDPE | Восходяще-нисходящий рез, цельный твёрдый сплав | Чистые поверхности сверху и снизу без сколов |
| Коронка из быстрорежущей стали | Проходы для кабелей и труб в HDPE | Биметаллические, с переменным шагом зубьев | Гладкие круговые разрезы без деформации панели |
| Форстнеровая фреза с твёрдосплавными напайками | Утопленные отверстия для крепления фурнитуры | Диаметр 1/2″–2″, центральный остриё | Отверстия с плоским дном и чистыми внутренними стенками |
| Диск с PCD-напайками | Высокопроизводительная резка в массовом производстве | Поликристаллический алмаз, 80+ зубьев | Максимальная долговечность при массовой обработке панелей |
Ограничения материала HDPE и пути обхода
HDPE — это широко применяемый термопласт, но его высокий коэффициент теплового расширения (100–200 мкм/м·°C), горючесть и склонность к растрескиванию под воздействием окружающей среды требуют инженерных решений при использовании в транспортных средствах.
Внутренние недостатки материала HDPE
Полиэтилен высокой плотности (HDPE) обеспечивает отличную химическую стойкость, низкое водопоглощение и ударную вязкость. Однако при его использовании для несущих или полунесущих кузовных панелей транспортных средств три физические характеристики становятся непосредственными недостатками. Понимание этих особенностей на инженерном этапе, до утверждения инструмента или объёма производства, позволяет избежать дорогостоящих переделок на последующих этапах.
Первая проблема — тепловое расширение. HDPE имеет линейный коэффициент теплового расширения (КТР) в диапазоне 100–200 мкм/м·°C. Для сравнения: панель грузовика длиной 3 метра, подвергающаяся перепаду температур в 40°C (часто на маршрутах через различные климатические зоны), может расшириться на 12–24 мм. Без компенсации это движение срезает крепёж, коробит монтажные рамы и разрушает герметизирующие швы. Алюминий, например, имеет КТР около 23–24 мкм/м·°C — на порядок ниже.
Второе ограничение — горючесть. HDPE — это углеводородный полимер. Он относительно легко воспламеняется, капает расплавленной горючей массой и не самозатухает. Для интерьеров автодомов, грузовых отсеков или любого замкнутого пространства транспортного средства это полностью исключает применение без огнезащитных добавок или защитных барьерных слоёв. Даже с галогенидными или минеральными наполнителями-антипиренами HDPE редко достигает того же уровня огнестойкости, что и облицовка из GRP/FRP с гелькоутом.
Третья слабость — растрескивание под воздействием окружающей среды (ESC). Когда HDPE находится под механической нагрузкой и одновременно подвергается воздействию поверхностно-активных веществ, топлив, отдельных моющих средств или даже длительного УФ-воздействия, на поверхности инициируются микротрещины, которые быстро распространяются. Это не теоретический риск. Это задокументированный тип отказа в накладках колёсных арок, водяных баках и защите картера транспортных средств, подверженных реальному химическому воздействию.
- Тепловое расширение: 100–200 мкм/м·°C, примерно в 5–8 раз выше, чем у стали или алюминия
- Горючесть: Легко горит с капельным расплавом полимера; требует введения добавок или композитного ламинирования для соответствия автомобильным стандартам пожарной безопасности
- Растрескивание под напряжением: Восприимчив к экологическому растрескиванию под напряжением при воздействии ПАВ, топлив или УФ-излучения при растягивающей нагрузке
- УФ-деградация: Нестабилизированный HDPE мелится и теряет ударную прочность при длительном пребывании на открытом воздухе
Инженерные обходные решения для автомобильных применений
Ни один из этих недостатков не является фатальным, если предусмотреть инженерные решения. В Rax Panel мы компенсируем слабые стороны HDPE за счёт композитной сэндвич-конструкции, а не полагаемся на материал изолированно. Стратегия проста: использовать HDPE там, где он силён — химическая стойкость и ударопоглощение, — и комбинировать его с облицовками и сердечниками, которые компенсируют его недостатки.
Для управления тепловым расширением в сэндвич-панелях HDPE основным решением является ограничение размерных изменений посредством ламинирования. Склеивание лицевых слоёв HDPE с жёсткими материалами сердцевины, такими как PET-пена, PU-пена или сотовый заполнитель из PP, значительно ограничивает вектор расширения. Композитная панель всё ещё расширяется, но в несколько раз медленнее, чем у отдельного листа HDPE.
Кроме того, конструкции кузовов транспортных средств, использующие панели HDPE, должны предусматривать прорезные крепёжные отверстия, гибкие клеевые соединения и уплотнительные системы, поглощающие подвижку. Наша инженерная команда работает с OEM-производителями над определением шага креплений и допусков соединений, специфичных для температурного диапазона маршрута эксплуатации транспортного средства.
Вопрос огнестойкости решается комбинированием слоёв HDPE с огнестойкими облицовками. Ламинация листов GRP/FRP с гелькоутом на сэндвич-панель с лицевым слоем HDPE создаёт барьер, препятствующий прямому контакту пламени с термопластом. Для закрытых интерьеров транспортных средств, таких как стеновые панели автодомов и перегородки мобильных домов, мы обычно рекомендуем конструкции, где слой HDPE служит ударопрочной подкладкой, а видимая поверхность — это огнестойкий GRP или алюминиевая облицовка. Этот гибридный подход обеспечивает соответствие нормам без ущерба для долговечности, которую даёт HDPE.
Снижение риска растрескивания достигается выбором марки полиэтилена и защитой поверхности. Мы используем марки полиэтилена высокой плотности с повышенным показателем ESCR для транспортных применений. Комплекты УФ-стабилизации, обычно наполнение сажей или использование замещённых аминовых светостабилизаторов (HALS), являются обязательными для любых внешних компонентов из HDPE. В сэндвич-панелях лицевой слой HDPE часто полностью инкапсулируется между сердечником и защитной наружной облицовкой, что полностью исключает прямое воздействие окружающей среды.
Для специализированных производителей транспортных средств, оценивающих сэндвич-панели HDPE, практический вывод таков: не судите материал по данным для отдельно взятого листа HDPE. Правильно спроектированная композитная панель на основе HDPE ведёт себя принципиально иначе, чем обычный некомпозитный лист HDPE.
Сердечник, клеевой шов, облицовочный материал и система крепления — всё это влияет на конечные эксплуатационные характеристики. Наши инженеры проводят экспериментальную проверку каждой индивидуальной конфигурации, чтобы гарантировать соответствие панели требуемым вашим проектом механическим, тепловым и пожарным нормам до её отгрузки с нашей производственной линии.
| Ограничение | Причина | Решение | Технические параметры |
|---|---|---|---|
| Термическое размягчение и оплавление кромок | Низкая температура плавления (~130°C); теплота трения при фрезеровании на станках с ЧПУ расплавляет кромки | Фрезерование по ходу вращения (climb-cutting) со сжатым воздухом для охлаждения; многопроходная фрезеровка с малой глубиной | Скорость шпинделя 12 000–18 000 об/мин; скорость подачи 3–6 м/мин; воздушный обдув при давлении 6 бар |
| Чувствительность поверхности к образованию задиров и царапин | Относительно мягкая поверхность, склонная к задирам от контакта с инструментом и повторного перерезания стружки | Нанести заводскую защитную ПЭ плёнку (сохранять при резании); использовать острые полированные фрезы с одной спиральной канавкой | ПЭ защитная плёнка ≥80 мкм; радиус кромки инструмента <10 мкм; вакуумное стружкоудаление ≥2,5 кВт |
| Деформация размеров и неоднородность толщины | Внутренние напряжения от охлаждения при экструзии; коэффициент теплового расширения ~150 мкм/м·К | Акклиматизировать панели 24 ч перед резанием; использовать непрерывную производственную линию Rax Panel для однородности | Допуск по толщине ±0,3 мм (спецификация Rax Panel); кондиционирование среды при 20±3 °C |
| Задёры и рваный край после обработки | Пластичный материал деформируется вместо чистого сдвига; тупой инструмент усиливает образование ворса | Использовать полированные фрезы с восходящей спиралью; чистовая обработка на глубину 0,5 мм; опционально пламенная полировка | Инструмент: твёрдосплавная полированная одноканавочная фреза с восходящим резанием; чистовой проход ≤0,5 мм; шероховатость края Ra ≤6,3 мкм |
| Плохая адгезия при последующем склеивании | Неполярный, низкая поверхностная энергия (~31 мН/м); трудно клеить или красить после резания | Обработка коронным разрядом или пламенная обработка кромок перед склеиванием; использовать механическое крепление, где возможно | Поверхностная энергия после обработки ≥45 мН/м; обработка в течение 48 ч после резания |
| Приваривание стружки к инструменту | Пластичная стружка HDPE нагревается и прилипает к канавкам фрезы, постепенно снижая качество резания | Интенсивное удаление стружки через пылеудаление; периодическая очистка инструмента; геометрия с одной канавкой | Расход вытяжки ≥600 м³/ч; осмотр инструмента каждые 20 погонных метров резания |
| Дрейф допусков при длинных резах | Тепловое расширение при продолжительной фрезеровке изменяет размеры панели | Сегментированное резание с интервалами охлаждения; вакуумное прижатие с тепловой изоляцией; точность ЧПУ Rax Panel | Стандартный допуск резания ±0,5 мм; ±0,2 мм достижимо при температурно-стабилизированной установке |
| Ограниченная структурная жесткость при малой толщине | Низкий модуль изгиба (~1.0–1.5 ГПа); тонкие листы HDPE прогибаются под давлением инструмента | Вакуумная поддержка по всей поверхности сборного стола; оптимизированное размещение вкладок; конструкция сэндвич-панели посредством Rax Panel | Вакуумное прижатие ≥0.7 бар; минимальная практическая толщина одного листа 3 мм для фрезеровки ЧПУ |
Постобработка: финишная обработка кромок и сборка
Правильная отделка кромок предотвращает разрушение клеевого соединения. В условиях высоких вибраций транспортных средств чистый скос определяет долговечность соединения.
Удаление заусенцев и скругление кромок для клеевого соединения
Достичь точных производства панели hdpe кузова транспортного средства допусков требует строгого термического контроля во время фрезеровки ЧПУ. Инструменты из быстрорежущей стали или карбида, работающие на оптимизированных оборотах, предотвращают перегрев от трения. Это критически важно для резки листа hdpe без плавления кромок, так как расплавленные полимерные смолы засоряют абразивные ленты и ухудшают поверхностную энергию адгезии.
Мы обрабатываем сэндвич-панели Rax Panel HDPE с использованием специализированных фрез, которые оставляют матовую, механически прочную поверхность. После фрезерования автоматические инструменты для удаления заусенцев убирают свободные пластиковые нити. Для структурного склеивания, например, прикрепления индивидуально вырезанных панелей HDPE для стен автофургонов к алюминиевым или ГРП каркасам, мы вырезаем 45-градусный скос кромки. Этот скос создает резервуар для метилметакрилатных (MMA) или полиуретановых клеев, обеспечивая сплошную клеевую линию без воздушных карманов.
Особенности механического крепления
Полагаться исключительно на клеи не всегда достаточно для тяжелонагруженных панелей hdpe с прецизионной резкой кузова грузовика конструкций. Механические крепежные элементы обеспечивают немедленную прижимную нагрузку. При креплении сэндвич-панелей HDPE с пеновым сердечником (таких как PU или PET) точечная нагрузка — главный враг. Распределение нагрузки предотвращает продавливание сердечника.
- Диаметр шайбы: Используйте плоские шайбы большого диаметра (минимум в 3 раза больше диаметра болта) для распределения сил сжатия по лицевой поверхности HDPE.
- Увеличенные отверстия: Сверлите отверстия для крепежа на 1.5 мм — 2 мм больше диаметра стержня болта. Это компенсирует сжатие материала сердечника и предотвращает срез крепежа при динамических нагрузках.
- Системы втулок: Для высоконагруженных соединений в индивидуально вырезанных панелях hdpe для стен автофургоновиспользуйте потайные резьбовые втулки, склеенные непосредственно в полость сердечника, чтобы надежно прижать лицевую панель к каркасу.
Расчёт тепловых компенсационных зазоров при установке панелей
HDPE имеет коэффициент линейного теплового расширения примерно в 10 раз больший, чем у стали. При установке крупных композитных панелей на шасси грузовика или автофургона, подвергающихся температурам от -30°C до +70°C, необходимо точно рассчитывать деформационные зазоры. Невозможность учесть это движение вызывает выпучивание панели и сдвиговое разрушение клеевого шва.
Наша инженерная команда рассчитывает расширение по формуле: Зазор = Длина × ΔT × Коэффициент линейного расширения. Для стандартного 1-метрового участка стены Rax Panel HDPE перепад температуры в 50 градусов требует деформационный зазор примерно в 7.5 мм. Заводы, заказывающие специализированную резку hdpe панелей на заказ от производителя должны указывать эти допуски зазора на своих инженерных чертежах до начала производства.
Поскольку мы поддерживаем строгие стандарты производственной линии контроля толщины hdpe панелей (допуски ±0.2 мм), наши OEM-партнеры могут точно прогнозировать поведение соединений. При сочетании наших панелей с алюминиевым каркасом конструкторы должны позволить кромкам панелей свободно перемещаться в технологическом зазоре, полагаясь на гибкие уплотнители, а не на жесткие механические ограничения по периметру.
Заключение
Если вы заказываете HDPE панели для кузовов грузовиков или стен автофургонов, заказывайте их резку на фабрике, а не в собственном цехе. Rax Panel держит допуск ±0.5 мм на панелях-сэндвичах HDPE, фрезерованных ЧПУ, что означает чистые края, без плавления, без вторичной отделки. Вы экономите 12-18% на материальных отходах только за счет устранения внутренней отбраковки от ошибок при резке.
Отправьте ваши CAD-файлы инженерной команде и запросите три образцовых реза при вашей точной толщине спецификации. Запросите отчет о допуске и фото качества кромки. Если цифры соответствуют требованиям вашего проекта, вы заключаете соглашение на оптовый заказ резки до начала следующего производственного цикла.
Часто задаваемые вопросы
Каков MOQ?
поддерживает относительно низкий минимальный объем заказа, чтобы подходить как для прототипирования и тестирования, так и для полномасштабных производственных партий. Для стандартных панелей из ПНД и композитных сэндвич-панелей минимальный заказ обычно начинается от 100 квадратных метров. Однако это требование может варьироваться в зависимости от конкретных сердечников, облицовочных материалов и сложности кастомизации, необходимых для вашего проекта.
Предоставляете ли вы руководства по установке?
Да, предоставляет комплексные руководства по установке и техническую поддержку для всех решений из композитных панелей, включая панели из полиэтилена высокой плотности (HDPE). Их опытные техники и профессиональная дизайн-команда создают подробную документацию, адаптированную под ваши конкретные задачи — будь то кузова грузовиков, мобильные дома или промышленное оборудование. Это обеспечивает оптимальные эксплуатационные характеристики и помогает клиентам избежать дорогостоящих ошибок при монтаже.
Какие сроки поставки?
Стандартные сроки резки и производства панелей из ПНД обычно составляют от 15 до 25 рабочих дней в зависимости от объёма заказа и требований к индивидуальной настройке. Предприятие работает на производственной площадке высокой пропускной способности с ежедневной площадью выпуска более 1 700 квадратных метров, что позволяет быстро наращивать мощности для крупных заказов. Их специализированная международная команда продаж обеспечивает круглосуточное персональное сопровождение, чтобы клиенты были в курсе хода производства и сроков отгрузки.
Доставляете ли вы по всему миру?
обслуживает клиентов более чем в 50 странах и регионах, включая Европу, Северную Америку, Юго-Восточную Азию и Ближний Восток. Компания предоставляет полный логистический сервис, включая стратегии снижения затрат и минимизации транспортных рисков при международных перевозках. Их многоязычная команда, свободно владеющая английским, французским, русским, японским и корейским языками, обеспечивает бесперебойное взаимодействие на протяжении всего процесса цепочки поставок.
Сколько обычно стоит резка hdpe panel cutting?
Стоимость резки hdpe панелей варьируется в зависимости от марки материала, толщины, размеров панели и объема заказа. Запрос детального предложения с вашими проектными спецификациями — наиболее надежный способ получить точную цифру. Оптовые заказы обычно значительно снижают цену за единицу.