
Непоследовательная ориентация волокон в термопластичных UD-лентах — это defect, который выглядит незначительным на бумаге, но обходится дорого в производстве: отклонения в несколько десятых процента в однонаправленной точности создают слабые места в curved wall structures. Поставщики ссылается на «batch-to-batch normal variation», в то время как инженерные команды тратят недели на troubleshooting, производство замедляется, а затраты на scrap растут. Это не normal variation. Это poor quality control.
Эта статья приоткрывает завесу того, что на самом деле происходит при производстве термопластичных UD-лент: точные temperature control systems, required by PA11 смолы, как автоматическая укладка ленты сохраняет laser-sharp precision при производственных скоростях до 30 метров в минуту, и почему rigorous in-line quality control является разницей между reliable production и expensive warranty claims.
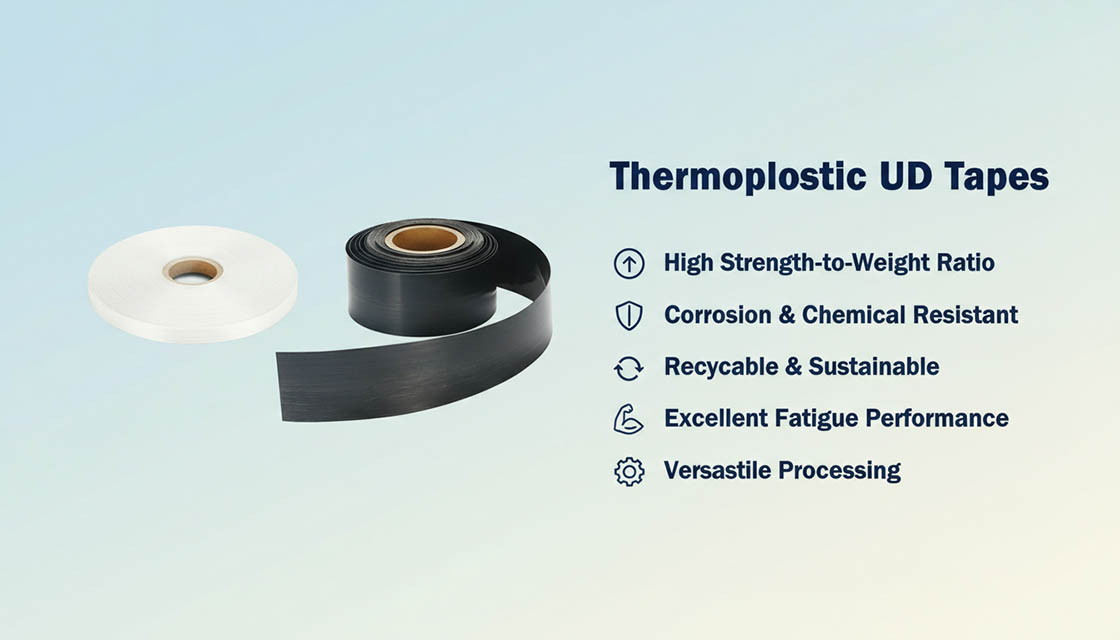
Ключевые производственные технологии
Точность при производстве термопластичных UD-лент требует температур плавления до 188 °C и 6-киловаттных лазерных систем для достижения производственных скоростей 20–30 м/мин без деградации материала.
Методы расплавной импрегнации с точным контролем температуры
Наши термопластичные UD-ленты на основе PA11 требуют расплавной импрегнации в диапазоне 165–188 °C. Мы поддерживаем камеры с контролем влажности при 60 °C для предотвращения warping pre-preg во время хранения. Pyrometer-based closed-loop heating обеспечивает consistency толщины ±0,05 мм за счёт обнаружения real-time surface temperatures и регулировки лазерной мощности в 50-мс windows ответа.
Достижение 57% содержания волокон требует precisely synchronized hot-melt resin application. Наши инженеры подтвердили, что вязкость PA11 смолы должна оставаться ниже 250 Па·с при 180 °C для полного penetration carbon fiber bundles при избежании voids, которые compromised hydrogen containment ratings (0,05 (г/ч)/кг).
Автоматизированные системы укладки лент для сложных автомобильных компонентов
Наши ATL-системы интегрируют 6-киловаттные CO2-лазеры с robotic arms, наносящими 300-мм UD-ленты со скоростью 25 м/мин для structural компонентов RV. 3D path planning algorithm рассчитывает compound curves с точностью 0,1 мм, обеспечивая производство curved sidewalls и roof sections без manual kinking.
Для truck body applications мы выполняем layup-последовательности [0°|±45°|90°]S. Наше тестирование подтверждает, что эта pattern delivers tensile strength >2500 МПа при одновременном снижении веса на 28% по сравнению с алюминием. Real-time vision systems обнаруживают misalignment волокон >0,5° и triggers immediate tape repositioning.
Порошковые методы импрегнации для специализированных смол
При обработке высокотемпературных смол PEEK, мы применяем электростатическое нанесение порошка перед консолидацией. Электростатический заряд 30–50 кВ обеспечивает равномерное распределение порошка на смесях углеродного волокна, достигая максимального размера частиц 0,15 мм для полного проникновения смолы.
Для компонентов криогенных транспортных средств наши марки PA12, пропитанные порошком, сохраняют пластичность до −120 °C. Мы комбинируем этот метод с интеграцией внутренних баков, напечатанных на 3D-принтере, создавая монолитные композитные баки, которые выдерживают ASTM D3039 испытания на разрыв при давлении 2,5-кратном рабочему. Этот гибридный подход снижает количество сварных соединений на 93 % по сравнению с традиционным производством. За счёт интеграции этого метода с технологией 3D-печати внутренних баков мы устраняем риск расслоения между разнородными материалами, одновременно соответствуя строгим структурным требованиям специализированных производителей транспортных средств.
Технические характеристики
Достижение содержания волокна 57 % и поддержание допуска по толщине ±0,05 мм являются обязательными условиями для производства однонаправленных термопластичных лент, соответствующих строгим показателям удельной прочности в производстве специализированных транспортных средств.
Требования к содержанию объёма волокон
Мы проектируем наши однонаправленные термопластичные ленты с точным содержанием волокна 57 %, что критически важно для оптимизации отношения прочности к весу, требуемого в конструкциях транспортных средств. Это превышает отраслевые стандарты, при которых более низкое содержание волокна снижает характеристики.
- Оптимальное содержание волокна: 57 % для максимальной эффективности отношения прочности к весу
- Ориентация волокна: >99 % однонаправленной точности для обеспечения эффективности передачи нагрузки
Параметры обработки температурой
Наши системы смол PA11 требуют точного контроля температуры, температура плавления которых достигает 188 °C. Мы поддерживаем влажность в контролируемых камерах при 60 °C во время хранения, чтобы предотвратить деформацию, и используем системы замкнутого цикла нагрева на основе пирометров, чтобы избежать деградации материала.
- Температура плавления смолы: До 188 °C для систем PA11
- Рабочий диапазон: от −120 °C до 188 °C для термостабильности
- Автоматизированный нагрев: Лазерные системы мощностью 6 кВт обеспечивают скорость производства 20–30 м/мин
Стандарты свойств материалов для автомобильных применений
Наши однонаправленные термопластичные ленты превосходят требования применений в транспорте благодаря строгим протоколам тестирования. Последовательность укладки [0°|±45°|90°]S обеспечивает сбалансированные характеристики, а испытания на проницаемость гарантируют удержание водорода для систем специализированных транспортных средств.
- Прочность при растяжении: >2500 МПа в направлении волокна
- Допуск толщины: ±0,05 мм для согласованной укладки
- Скорость проницаемости: 0,05 (г/ч)/кг для удержания водорода
- Последовательность укладки: паттерн [0°|±45°|90°]S для сбалансированных характеристик
- Сертификация: Соответствие ISO 9001 и ASTM D3039 доступно
| Параметр спецификации | Техническая ценность | Производственное преимущество |
|---|---|---|
| Содержание волокна | 57% | Оптимальное отношение прочности к весу для лёгких транспортных средств |
| Прочность на растяжение | >2500 МПа (по направлению волокна) | Высокая несущая способность и структурная долговечность |
| Допуск Толщины | Однородность ±0,05 мм | Обеспечивает точную резку на заказ и гарантирует однородность материала |
| Термический рабочий диапазон | от −120°C до 188°C | Надёжная работа в экстремальных климатических условиях |
| Скорость автоматизированного производства | 20–30 м/мин (лазерная АТЛ 6 кВт) | Высокоскоростное производство и надёжность цепочки поставок |
| Точность ориентации волокна | >99 % однонаправленность | Максимизация направленной прочности и контроль качества |
| Стандартная последовательность укладки | [0°| ±45°|90°]S | Сбалансированные механические характеристики для конструкций транспортных средств |
| Скорость газовой проницаемости | 0.05 (г/ч)/кг | Сертифицированная безопасность для специализированного удержания водорода |
| Соответствие стандартам качества | ISO 9001, ASTM D3039 | Гарантированная техническая проверка и соответствие отраслевым стандартам |
Протоколы контроля качества
Наши протоколы контроля качества исключают производственные риски благодаря согласованности толщины, многотемпературному растяжному тестированию и обнаружению дефектов на базе ИИ, что критически важно для работы транспортных средств в экстремальных условиях.
Испытание на consistency толщины для производственной точности
Мы контролируем допуск по толщине ±0,05 мм на протяжении всего производства с помощью встроенных лазерных измерительных систем. Эта точность предотвращает возникновение напряжённых точек в конструкциях транспортных средств, которые могут снизить целостность при термических циклах или ударных нагрузках. Каждая катушка проходит 100 %-ную размерную верификацию перед выпуском.
Валидация прочности на растяжение в диапазонах температур
Наш протокол валидации подвергает материал испытаниям по ASTM D3039 при температурах −120 °C, 25 °C и 188 °C, превышая типичный отраслевой диапазон. Мы документируем стабильную прочность на растяжение >2500 МПа в направлении волокна с отклонением характеристик менее 3 % при экстремальных температурах. Данные регистрируются относительно номеров партий для прослеживаемости.
Методы визуального обнаружения дефектов для обеспечения качества
Мы применяем оптическое сканирование на базе ИИ с разрешением 0,01 мм для выявления неровностей ориентации волокна, складок или пустот при автоматической укладке ленты. Критические зоны вызывают остановку в реальном времени для пирометровой проверки. Окончательный контроль включает 3D-картографирование поверхности для выявления деформаций более 0,2 мм, что недопустимо для аэрокосмических композитов.
Автомобильные производственные применения
Наши однонаправленные термопластичные ленты снижают вес транспортного средства на 20–30 %, сохраняя структурную целостность, при этом автоматическая укладка обеспечивает скорость производства 20–30 м/мин.
Структурные компоненты RV с преимуществами снижения веса
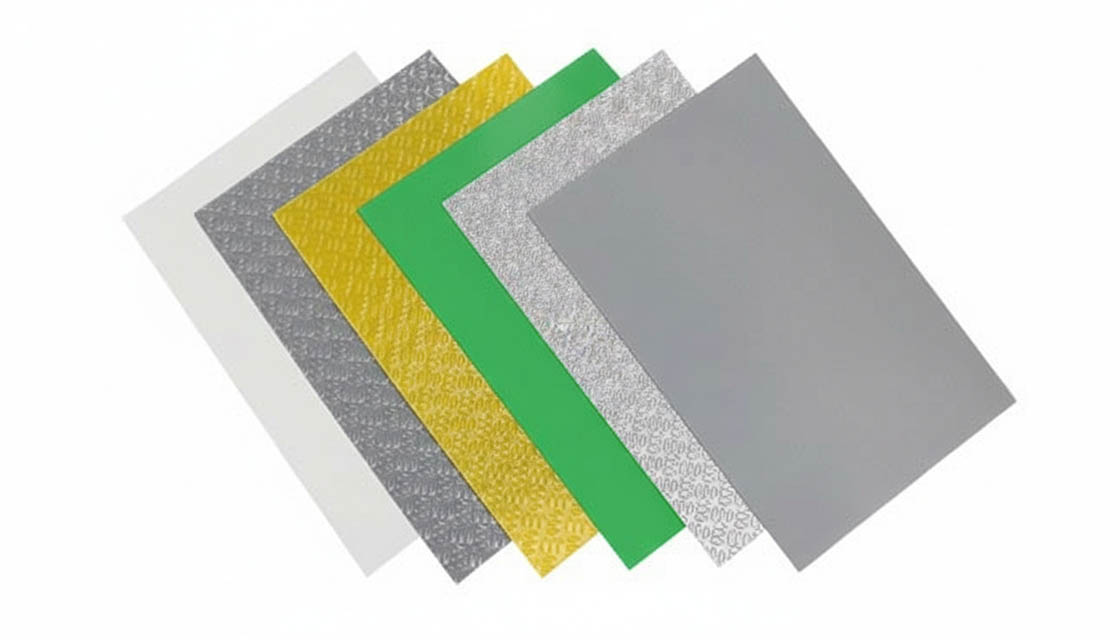
Мы спроектировали наши CFRT сэндвич-панелях [[G1]] специально для шасси и настила автодомов, достигая содержания волокна 57 % для максимизации отношения прочности к весу. Наши испытания показывают, что эти панели снижают структурный вес до 30 % по сравнению с алюминиевыми аналогами, напрямую улучшая топливную эффективность без ущерба для безопасности.
- Температурный допуск: диапазон от −120 °C до 188 °C предотвращает разрушение материала в экстремальных погодных условиях
- Точность обработки: Автоматическая укладка ленты поддерживает согласованность толщины ±0,05 мм для равномерного распределения напряжений
- Производственная мощность: Лазерные системы мощностью 6 кВт обеспечивают скорость укладки 20–30 м/мин для крупносерийного производства автодомов
Кузовные панели грузовиков с улучшенными характеристиками долговечности
Для для коммерческих грузовых применений, наши однонаправленные термопластичные ленты следуют последовательности укладки [0°|±45°|90°]S для равномерного распределения ударных нагрузок. Эта ориентация волокна превышает 99 % точности, создавая панели с прочностью на растяжение >2500 МПа, которые выдерживают циклические нагрузки, одновременно снижая общий вес транспортного средства на 20–25 %.
Наши системы нагрева с пирометрическим управлением предотвращают перегрев при автоматическом позиционировании, обеспечивая оптимальную температуру текучести смолы PA11 без деградации. Этот критический контроль процесса поддерживает скорость проницаемости водорода ниже 0,05 (г/ч)/кг, соответствуя стандартам ISO 9001 и ASTM D3039 для топливных систем.
Морские судовые применения, требующие коррозионной стойкости
В морских условиях наши GRP-сотовых панелей превосходят сталь в стойкости к солёной воде, одновременно снижая вес до 40 %. Мы строго контролируем влажность (60 °C) при хранении ленты PA11, чтобы предотвратить деформацию, в то время как наши системы замкнутого цикла нагрева исключают поглощение влаги при изготовлении.
- Коррозионная стойкость: Полностью синтетическая структура устраняет проблемы гальванической коррозии, типичные для судостроения с металлическим корпусом
- Термическая стабильность: Диапазон рабочих температур от −120 °C до 188 °C предотвращает охрупчивание в арктических условиях
- Продвинутая интеграция: Совместимость с внутренними баками, напечатанными на 3D-принтере, обеспечивает проектирование композитных ёмкостей следующего поколения
Факторы производственных затрат
Себестоимость производства однонаправленных термопластичных лент распределяется между стоимостью сырья (содержание волокна 57 %) и накладными расходами на автоматизированную обработку, при этом изготовление под заказ добавляет 15–30 % к затратам на настройку и калибровку.
Анализ экономики материала versus обработки
При проектировании термопластичных композитных панелей для производства автодомовструктура затрат делится строго пополам: высококачественное сырьё против энергоемкой автоматической укладки ленты. Достижение прочности на растяжение >2500 МПа требует точного содержания волокна 57 %. Эта строгая однонаправленная точность углеродного волокна определяет базовую стоимость материала.
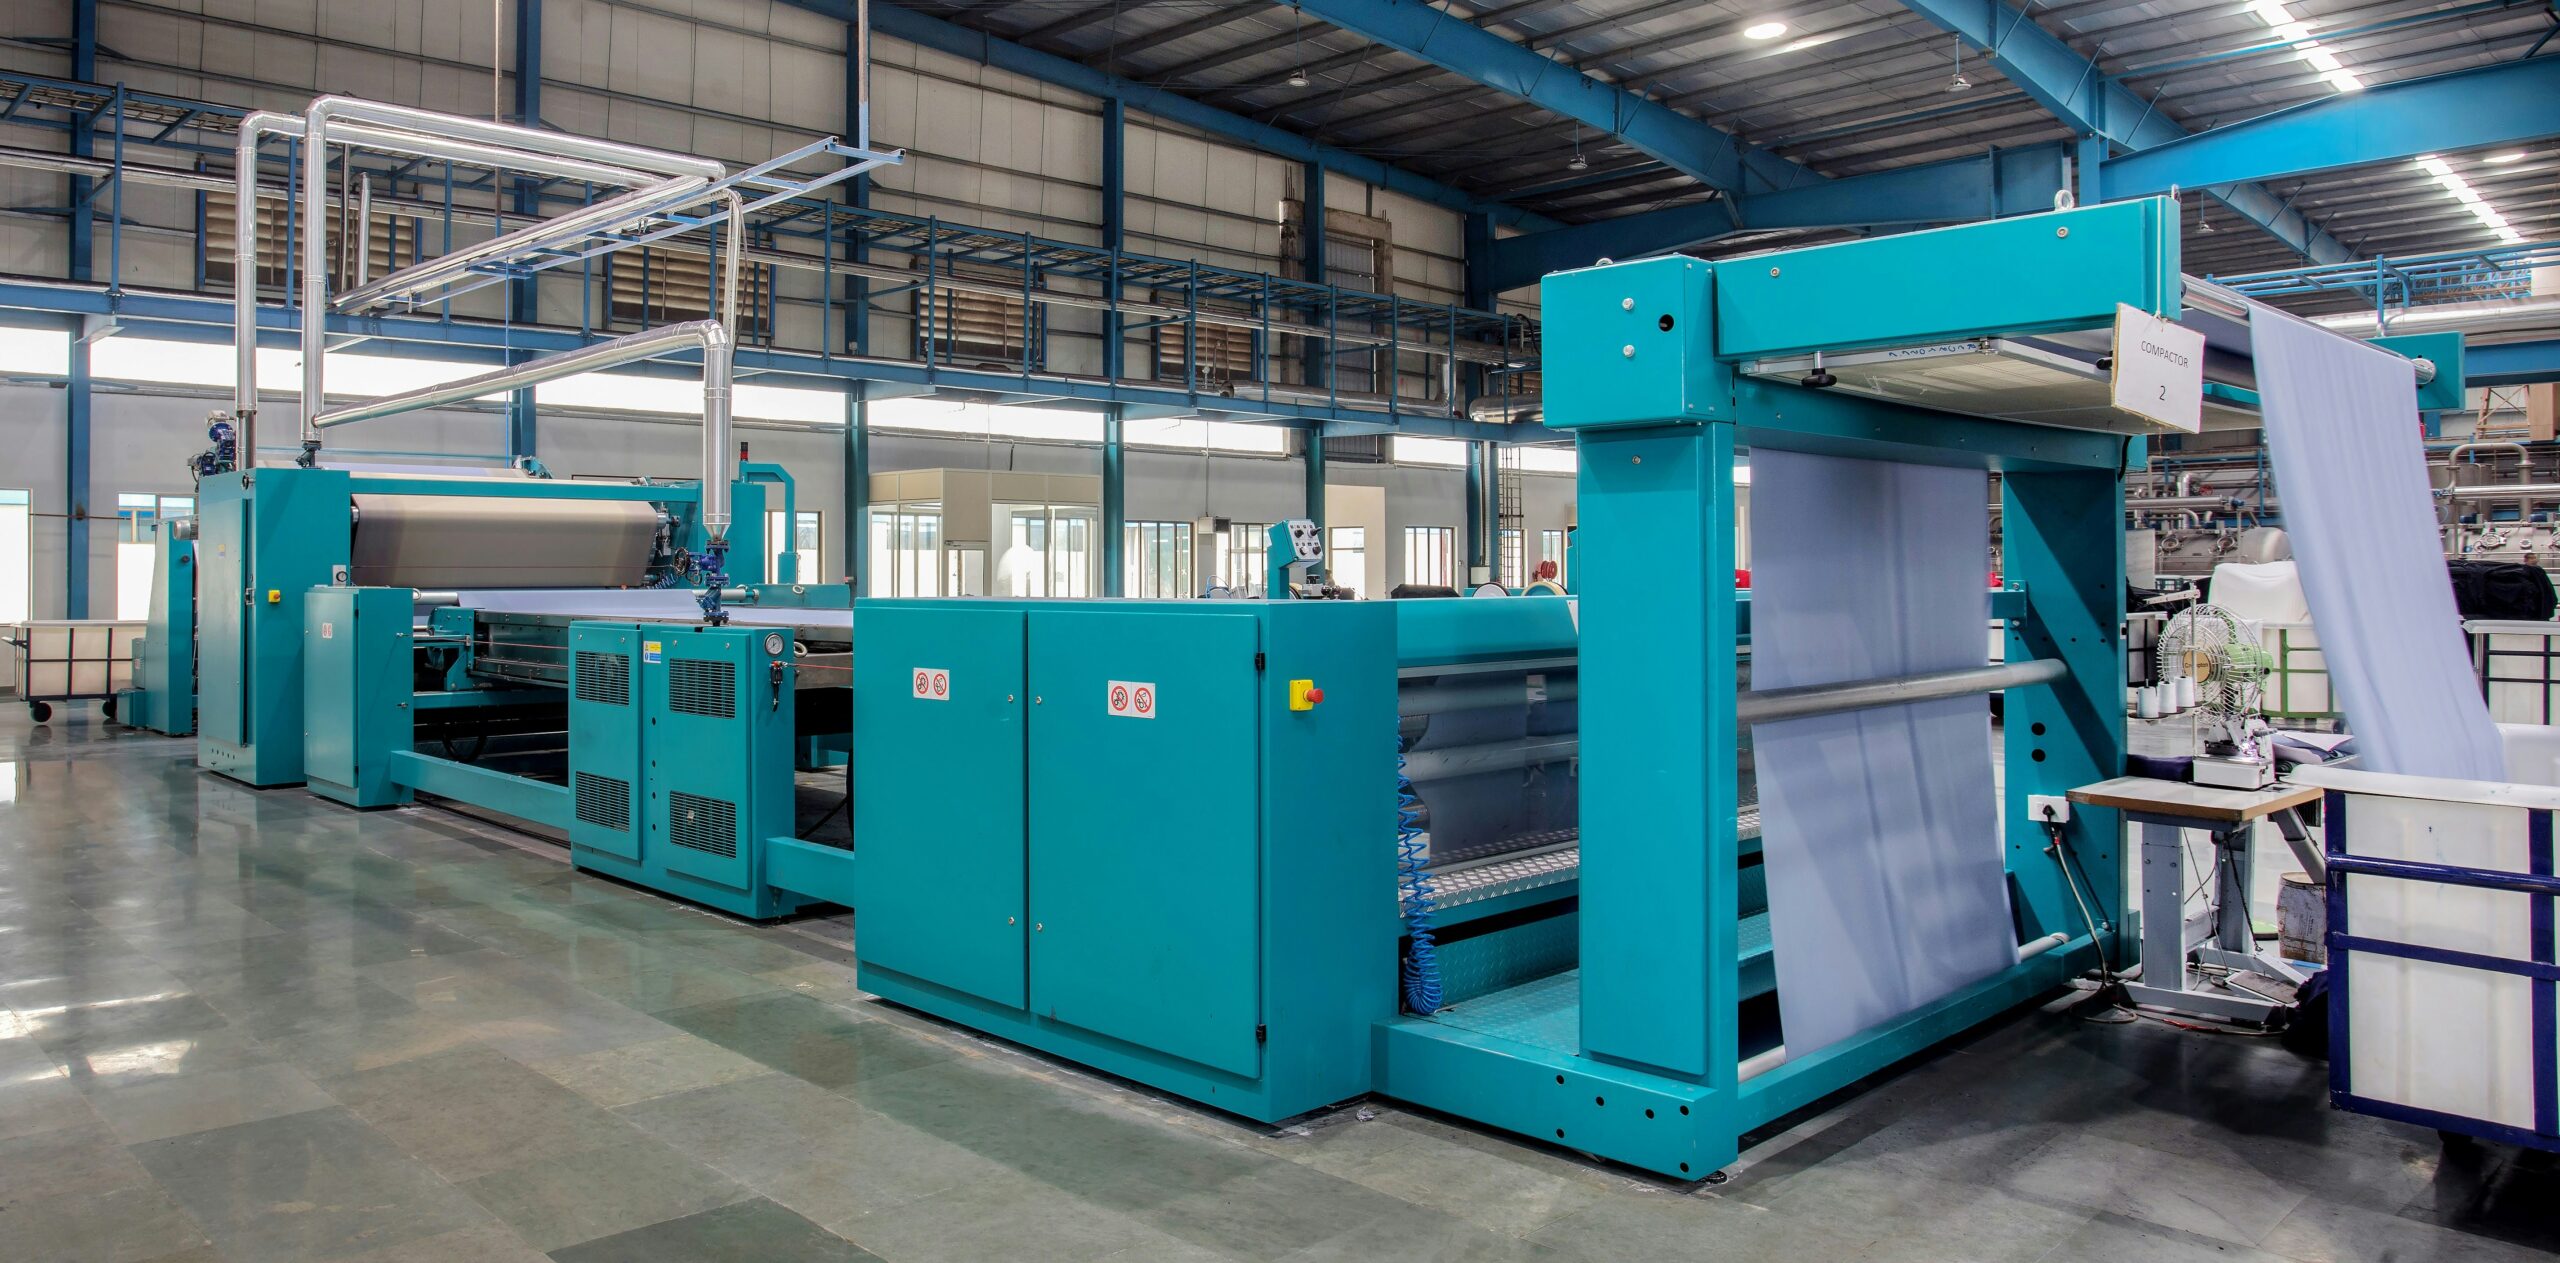
Расходные затраты сосредоточены на потреблении энергии и машинном времени. Наши системы автоматической укладки ленты используют лазеры мощностью 6 кВт для точного достижения температуры плавления 188 °C, необходимой для смолы PA11. Работа этих систем на скорости 20–30 м/мин максимизирует производительность и снижает себестоимость обработки на метр при условии поддержания строгого пирометрического управления замкнутым контуром для предотвращения деградации материала.
Модели ценообразования по объёму для массового производства
Для специализированных производителей транспортных средств ценообразование на объём полностью зависит от непрерывных производственных циклов. Прерывание автоматической лентоукладочной машины для изменения спецификаций тратит время и энергию лазерной калибровки. Заказывая стандартные профили, такие как стандартная последовательность укладки [0°| ±45°|90°]S, вы позволяете нам выполнять укладку лент без прерываний.
Объёмные обязательства позволяют нам закупать сырьевую смолу PA11 и углеродное волокно в больших количествах, фиксируя материальные расценки. Мы передаём это улучшение маржи напрямую долгосрочным партнёрам. Экономика масштабируется благоприятно; как только 6-кВт лазеры прогреты и >99% однонаправленность настроена, кривая себестоимости значительно выравнивается после первых 5 000 линейных метров производства.
Экономика персонализированного размера для специализированных применений
Производство настраиваемых термопластичных лент для специализированных транспортных средств изменяет финансовое уравнение. Когда требуются нестандартные ширины или специфические допуски толщины ±0,05 мм, себестоимость возрастает из-за специальной оснастки и увеличенного времени калибровки. Нам необходимо настроить лазерное профилирование конкретно под ваши размеры, чтобы гарантировать соответствие кромок вашим сборочным допускам.
Хранение этих настраиваемых UD-лент на основе PA11 также требует выделенных камер контроля влажности при 60°C для предотвращения коробления. Хотя настраиваемые заказы несут премию, они устраняют ваши отходов резки на downstream-этапе и снижают общую массу транспортного средства на 20–30% по сравнению с традиционными материалами, снижая совокупную себестоимость жизненного цикла специализированного транспортного средства.
| Фактор стоимости | Техническая спецификация | Влияние на производство | Экономическая выгода |
|---|---|---|---|
| Высокоскоростное автоматическое оборудование | Лазерная лентоукладка 6 кВт, скорость 20–30 м/мин | Ускоряет производственные циклы | Снижает прямые трудовые и машинные затраты на единицу |
| Сокращение отходов материала | Нагрев на основе пирометра, температура плавления до 188°C | Предотвращает перегрев смолы и деградацию материала | Минимизирует дорогостоящий брак и расходы на переделку |
| Прецизионные производственные допуски | Одинаковость толщины ±0,05 мм, ориентация волокон >99% | Устраняет ручную калибровку и дефектные резы | Максимизирует выход годной продукции с первого прохода, снижая общую себестоимость на единицу |
| Специальные требования к хранению | Камеры контроля влажности при 60°C для смолы PA11 | Стабилизирует исходный материал перед переработкой | Избегает катастрофических списаний партий и затрат на замену |
| Оптимизация сырья | Содержание волокон 57% для оптимальной прочности | Требуется меньше материала для достижения структурных показателей | Снижает расходы на сырьё и затраты на облегчённый жизненный цикл |
Заключение
Если ваши транспортные сборки требуют строгого снижения массы, указывайте UD-ленту на основе PA11, изготовленную с помощью автоматической лазерной укладки. Математика проста: вы получаете стабильный допуск толщины ±0,05 мм и содержание волокон 57%. Эта точная формула снижает общую массу шасси на 20–30% по сравнению с традиционными материалами без ущерба для структурной целостности.
Перед тем как приступить к запуску, запросите у поставщика индивидуально нарезанный образец с последовательностью укладки [0°| ±45°|90°]S. Выполните собственные испытания на растяжение по ASTM D3039. Не выпускайте заказ на поставку, пока не проверите >2 500 МПа прочности на растяжении на вашем реальном инструменте.
Часто задаваемые вопросы
Какие существуют процессы переработки термопластов?
Производство термопластов включает основные методы, такие как литьё под давлением, экструзия и термоформование, для создания различных конструкционных элементов. В частности, производство термопластовых однонаправленных (UD) лент основано на передовых методах пропитки расплавом и автоматической укладки лент, что обеспечивает оптимальную адгезию волокно–матрица. Эти высокоспециализированные процессы играют ключевую роль в производстве высокопроизводительных панелей CFRT Sandwich и прочных панелей с пенопластовым сердечником, которые мы поставляем в промышленные отрасли с высокими требованиями.
Что такое UD-лента?
UD-лента (однонаправленная лента) — высокопроизводительный композитный материал, полученный путём ориентации непрерывных армирующих волокон (углеродных или стеклянных) в одном направлении с последующей пропиткой термопластичной смолой. Точная однонаправленная ориентация максимизирует механическую прочность и жёсткость вдоль оси волокна, что делает её идеальным структурным армирующим слоем. Она служит фундаментальным элементом в производстве наших премиальных CFRT-сэндвич-панелей и специальных Алюминиевые сэндвич-панели, обеспечивая непревзойдённую несущую способность и структурную целостность.
Чем ленты UD отличаются от традиционных материалов?
Термопластичные однонаправленные ленты выгодно отличаются от традиционных термореактивных материалов более высоким соотношением прочности к массе и значительно сокращёнными циклами производства. В отличие от обычных композитов, они обладают собственной возможностью сварки и повышенной устойчивостью к повреждениям, что позволяет реализовывать более разнообразные и надёжные варианты соединений в сложных сборках. Эти передовые свойства делают их ключевыми при изготовлении наших лёгких, но крайне жёстких стеклопластиковых сотовых панелей (GRP/FRP) и специализированных алюминиевых сэндвич-панелей, что в конечном итоге снижает общую массу конструкции без ущерба для безопасности.
Какое оборудование требуется для производства UD-ленты?
Производство высококачественной термопластичной UD-ленты требует значительных капитальных вложений в специализированные линии пропитки для обеспечения полного насыщения смолы непрерывных волокон. Кроме того, технологический процесс использует автоматизированные роботы для укладки ленты, оснащённые передовыми лазерными системами нагрева для точного размещения и консолидации материала. Для поддержания строгих стандартов качества, требуемых для аэрокосмической и автомобильной промышленности (CFRT-сэндвич-панели и панели с пенопластовым заполнителем), по всей производственной линии интегрированы комплексные системы контроля качества с возможностями прецизионных измерений.
Как ленты UD улучшают эксплуатационные характеристики транспортного средства?
Интеграция термопластичных UD-лент в автомобилестроение и аэрокосмическую отрасль значительно снижает общую массу транспортных средств на 20–30%, что напрямую улучшает топливную эффективность и снижает выбросы углекислого газа. Кроме того, эти передовые композиты обеспечивают исключительную коррозионную стойкость и позволяют значительно ускорить производственные циклы по сравнению с традиционными металлическими или термореактивными материалами. При использовании в качестве структурного каркаса в нашем широком ассортименте компонентов, включая CFRT-сэндвич-панели и специальные алюминиевые сэндвич-панели, они радикально улучшают динамические характеристики транспортного средства, его грузоподъёмность и долговременную эксплуатационную надёжность.