
A construção de câmaras frigoríficas é fundamentalmente diferente do armazenamento padrão. Você não está simplesmente erguendo paredes; está montando um vaso selado projetado para resistir à pressão termodinâmica constante. Se você tratar a fundação ou as juntas dos painéis como um trabalho padrão de drywall, enfrentará problemas imediatos de condensação e falha estrutural. Para manter as faixas extremas de temperatura exigidas para aplicações de congelamento profundo — que frequentemente atingem -40°C — o envoltório isolante deve ser hermético, com tolerância zero para pontes térmicas.
Detalhamos a precisa sequência de montagem necessária para atingir esse selamento. Este guia cobre a preparação do local, técnicas de intertravamento de painéis, e o posicionamento final das unidades de refrigeração. Siga estes passos para garantir que sua instalação atenda resistência ao fogo e evite os prejuízos energéticos que afetam instalações de armazenamento com vedação inadequada.
O que Verificar Antes de Começar a Montagem
Antes de levantar qualquer painel, verifique quatro pré-requisitos físicos: planicidade da fundação, completude do inventário, acesso aos serviços e dimensões de espaço livre interno.
Verificação da Planicidade da Superfície do Terreno e da Capacidade de Suporte de Carga
Câmaras frigoríficas modulares dependem de alinhamento preciso dos painéis. Quando sua fundação é irregular, cada componente subsequente amplifica esse erro — as vedações perdem compressão, as junções desenvolvem microespaços e pontes térmicas surgem nas costuras mais frágeis.
Uma laje de concreto padrão para armazenamento frigorífico comercial deve atender tanto às tolerâncias de planicidade quanto à capacidade estrutural de carga. Use um nível a laser em toda a área antes de posicionar o primeiro painel. Qualquer desvio superior a ±3mm em um vão de 2 metros exige correção com retífica ou composto auto-nivelante. Não pressuponha que a laje esteja pronta apenas por ter sido concretada.
A verificação de capacidade de carga não se trata de quanto peso o piso suporta — trata-se de se ele suporta de forma uniforme. Cargas pontuais de produtos paletizados, zonas de tráfego de empilhadeiras e peso concentrado de equipamentos criam trincas de tensão nos intertravamentos dos painéis ao longo do tempo. Nossa equipe de engenharia revisa os projetos de fundação com base na densidade de armazenamento planejada antes do início do envio.
- Verificação de Planicidade: Nivеле com laser em toda a área de instalação; corrija desvios antes da chegada dos painéis
- Capacidade de Carga: Confirme que o PSI da laje atende aos requisitos máximos de carga pontual para suas estruturas de paletização e equipamentos planejados
- Barreira de Umidade: Verifique a integridade da barreira de vapor sob a laje para evitar migração de umidade através do trilho base dos painéis
Auditoria Completa do Kit de Painéis e do Inventário de Ferragens
Um projeto de câmara frigorífica trava mais rapidamente quando você descobre ferragens faltando durante a instalação. Um tipo incorreto de parafuso ou um rolo ausente de fita selante pode paralisar toda a equipe por dias enquanto aguarda envios de reposição.
Coteje cada componente com a lista de embalagem antes de descarregar. Conte os conjuntos de painéis, verifique os conjuntos de dobradiças, confirme os mecanismos de trava e inspecione a continuidade das vedações. Documente quaisquer danos de transporte imediatamente com fotos e notifique o fornecedor antes de assinar o recibo de entrega.
Já encontramos projetos em que os painéis chegaram intactos, mas os kits de fixadores estavam incompletos — especificamente os parafusos mecânicos ocultos que unem os painéis de parede. Sempre solicite uma planilha de alocação de ferragens correspondente ao perímetro da sua câmara, aberturas de portas, e vão do teto antes do container chegar ao local.
- Contagem de Painéis: Verifique as quantidades de painéis de parede, telhado e piso contra o desenho de layout projetado
- Correspondência do Lote de Ferragens: Certifique-se de que todos os fixadores, suportes e vedações compartilhem o mesmo lote de produção para consistência
- Inspeção de Danos: Fotografe e registre quaisquer amassados, arranhões ou proteções de canto esmagadas antes da aceitação
Preparo do Fornecimento Elétrico e do Ponto de Drenagem
As conexões de serviços devem ser acessíveis antes que a câmara seja selada. Uma vez que os painéis estejam travados e o invólucro térmico esteja completo, reroteirizar cabos de energia ou linhas de drenagem torna-se invasivo, caro e arriscado para a integridade do isolamento.
Confirme três parâmetros elétricos antecipadamente: a tensão nominal corresponde à especificação do compressor, a capacidade de amperagem suporta o pico de partida, e a rota de conduítos evita penetrar no núcleo isolado do painel. Perfurar o isolamento de espuma para instalações elétricas modificadas em campo cria pontes térmicas e compromete a vedação contra vapor.
O planejamento de drenagem segue a mesma lógica. Linhas de condensado do evaporador e aquecedores de porta precisam de declives por gravidade em direção ao dreno ou estação de bomba mais próximo. Se você esperar até após a instalação para localizar o dreno, provavelmente irá rotear as linhas externamente — o que parece pouco profissional, acumula detritos e congela em ambientes frios.
- Confirmação de Tensão: Iguale a tensão e a fase da alimentação à placa de identificação da unidade de refrigeração antes de energizar
- Trajeto do Eletroduto: Pré-fure ou pré-conduza a passagem elétrica pela estrutura, nunca pelos núcleos de espuma
- Inclinação do Dreno: Verifique o gradiente da linha de condensado em direção ao ponto de coleta antes de selar o ambiente
Nunca perfure os revestimentos ou núcleos de painéis isolados para modificações elétricas de última hora. Cada penetração cria um futuro ponto de condensação e anula certificações de resistência ao fogo.
Precisão das Dimensões Internas e Confirmação de Espaço Livre
Fabricantes de câmaras frias projetam painéis com tolerâncias rigorosas, mas as condições do local raramente correspondem exatamente aos desenhos. Verifique as dimensões internas em relação às dimensões dos produtos armazenados, às áreas de footprint dos equipamentos e aos requisitos de folga das portas antes de fazer os cortes finais dos painéis.
Meça a abertura bruta para portas de acesso pedestre em três alturas: topo, meio e base. As molduras das portas requerem folga consistente ao redor da zona de compressão da junta. Se a abertura variar mais de 5 mm entre as medições, investigue a causa antes de prosseguir — geralmente um problema de recalque da fundação ou desalinhamento da estrutura.
A folga também se aplica a equipamentos internos. Prateleiras para paletes, entradas de correias transportadoras e vias de retorno de ar do evaporador precisam de espaço desobstruído. Uma câmara que caiba nos seus produtos hoje pode não acomodar planos de expansão futuros. Nossos engenheiros de projeto recomendam adicionar 50-100 mm de folga operacional além das dimensões mínimas necessárias para acesso de manutenção e gestão de fluxo de ar.
- Aberturas Brutas das Portas: Meça largura e altura em múltiplos pontos; corrija quaisquer desalinhamentos
- Folga para Equipamentos: Confirme a posição do evaporador, espaçamento das prateleiras e larguras dos corredores em relação ao layout dos painéis
- Margem de Expansão: Deixe espaço de acesso para manutenção em torno de todas as penetrações mecânicas para futuras intervenções
| Verificação Pré-Montagem | Especificação Técnica | Limiar de aceitação | Consequência da Falha | Verificação de Engenharia |
|---|---|---|---|---|
| Temperatura de Operação vs. Espessura do Painel | Condutividade térmica do núcleo específica para a temperatura de armazenamento alvo | Núcleo PU ≥100 mm para -18 °C; ≥150 mm para -30 °C; valor-k validado em temperaturas subzero, não ambiente | Condensação intersticial, fluxo de vapor e ciclagem excessiva do compressor | Cruze informações de relatórios de condutividade térmica de laboratórios independentes com perfis de temperatura de operação |
| Seleção do Material do Núcleo (PU vs. XPS) | Taxa de absorção de umidade do material do núcleo e eficiência térmica | PU k-value ≤0.022 W/m·K; XPS water absorption <1% for high-humidity zones | Degradação do isolamento, perda do valor R e falha estrutural em ambientes úmidos | Corresponda a integridade da estrutura de células fechadas aos requisitos específicos de umidade e carga da zona |
| Documentação de Classificação de Resistência ao Fogo | Classificação da reação ao fogo do núcleo e do revestimento do painel | Certificação Classe A ou B1 por meio de relatórios de teste de laboratório credenciado por lote | Violações do código de construção, invalidação do seguro e retrofit obrigatório da instalação | Verifique se os certificados de teste físico correspondem à produção do lote e aos códigos de construção locais |
| Door Seal & Thermal Bridge Prevention | Razão de compressão da junta da porta e integridade da ponte térmica | Gasket compression ≥30%; zero visible light penetration (<500 lux) at 2mm hinge tolerance | Acúmulo de geada, infiltração de ar e aumento de 15-25% no consumo de energia | Realize teste de vedação a seco antes do travamento final para garantir interrupção térmica contínua |
| Joint Interlock & Sealing Continuity | Engajamento da geometria da junta do painel e continuidade da vedação | Engajamento da ranhura macho/fêmea ≥80%; aplicação contínua de fita seladora de folha | Desalinhamento estrutural, vazamento do envelope térmico e comprometimento da integridade do painel | Inspeione deformação da ranhura pós-transporte e verifique a profundidade do travamento antes da elevação |
| Facing Material Hygiene & Durability | Classificação de higiene da superfície do revestimento e resistência a impactos | Gelcoat de PRFV não poroso, Aço Inoxidável ou Alumínio; classificação de higiene conforme ISO 21930 | Crescimento microbiano, corrosão superficial e não aprovação nas auditorias de higiene da FDA/USDA | Confirme que as fichas técnicas dos materiais suportam agentes de limpeza químicos específicos e cargas de impacto |
O Caminho da Construção: Da Base à Verificação Final
Falhas em câmaras frias provêm de lógica sequencial quebrada, não de hardware ausente. Cada transferência precisa de uma barreira de qualidade mensurada antes que a próxima fase comece.
Equipes de aquisição frequentemente subestimam o quão fortemente acoplado é um sistema modular de painéis isolados. Quando construtores tratam a base, o envoltório, a refrigeração e a vedação como tarefas independentes, pontes térmicas se acumulam nos pontos de interseção e a estabilização final da temperatura repetidamente falha. O caminho de construção é uma cadeia de dependência fechada. Cada fase inicial deve atingir um limiar rigoroso de tolerância antes que a fase subsequente possa travar com segurança. Desacoplar essas etapas cria retrabalho em cascata que nenhuma inspeção final pode corrigir completamente.
A Lógica da Cadeia de Dependências
Uma câmara fria comporta-se como um vaso pressurizado. Placas individuais de parede ou coberturas não criam a vedação; a sequência de junção sim. A cota do piso estabelece a referência horizontal para cada painel vertical. A grade vertical define o layout dos módulos da cobertura e a inclinação de drenagem. O fechamento da cobertura protege o núcleo isolante antes que o resfriamento mecânico introduza tensão térmica interna. Se qualquer nó nesta cadeia sair da tolerância, todo o envoltório perde integridade sistêmica.
- Transferência da Base para o Envelope: A plataforma estrutural deve manter tolerância de planicidade ≤3 mm ao longo de uma régua de 2 metros. Desvio aqui força adaptadores de painel a absorver tensão, o que eventualmente trilha acabamentos de gelcoat e compromete a compressão das junções.
- Transferência do Envelope para a Cobertura: Prumo e alinhamento de juntas dos painéis de parede travam a geometria do módulo da cobertura. Junções verticais desalinhadas criam distribuição desuniforme de carga, o que empena coberturas compostas leves ao longo do tempo.
- Transferência da Cobertura para o Mecânico: O envoltório resfriado deve estar totalmente fechado e vedado antes da instalação do evaporador. Introduzir resfriamento ativo em uma grade aberta causa condensação dentro de núcleos não vedados antes que a barreira térmica esteja completa.
- Transferência do Mecânico para a Vedação: A localização do equipamento de refrigeração dita os caminhos de fluxo de ar interno. A compressão da junta da porta e as penetrações na parede devem alinhar-se com o volume de troca de ar calculado para evitar pontes térmicas em zonas de alta umidade.
- Transferência da Vedação para o Comissionamento: A estabilização final da temperatura requer tolerância de ±1 °C em relação ao setpoint alvo. Somente um envoltório totalmente colado com zero juntas comprometidas pode alcançar metas de recuperação dentro da janela de projeto.
Limites de Isolamento que Determinam a Sequência de Construção
A seleção de materiais controla diretamente a velocidade com que cada fase deve ser concluída e quais métricas de verificação se aplicam. Os dois núcleos de espuma dominantes para armazenamento congelado diferem na resistência térmica, o que altera a espessura do painel requerida e a janela de exposição permitida durante a montagem.
- Espuma de Poliuretano (PU): Condutividade térmica varia de 0,022 a 0,024 W/(m·K). Um valor W/(m·K) mede o quão facilmente o calor se move através de um material; números mais baixos significam melhor isolamento. Para armazenamento congelado entre -18 °C e -25 °C, núcleos de PU tipicamente requerem espessura de painel de 150 mm a 200 mm para atender padrões comerciais de carga e térmicos.
- Poliestireno Extrudido (XPS): Condutividade térmica varia de 0,028 a 0,032 W/(m·K). XPS oferece maior resistência compressiva, mas ligeira menor resistência térmica, o que frequentemente empurra a espessura do painel requerida para o extremo superior da faixa de 150–200 mm para aplicações de congelamento profundo.
- Janela de Exposição de Células Abertas: Núcleos de espuma perdem desempenho rapidamente quando expostos à umidade durante a montagem. Painéis PU e XPS devem ser unidos, vedados e comissionados mecanicamente dentro do mesmo turno de trabalho, sempre que possível. Atrasar a transferência da cobertura para a vedação permite que a umidade ambiente degrade o núcleo antes que o envoltório feche.
Essas propriedades térmicas não são teóricas. Elas ditam o ritmo da montagem em campo. Um sistema de painel que alega força superior, mas cura mais lentamente ou tem tempos de assentamento de juntas maiores, muda todo o cronograma de mão de obra. Construtores que ignoram limiares de condutividade frequentemente apressam a fase de vedação, o que cria pontes térmicas ocultas que comprometem o comissionamento final.
Onde a Sequenciação Quebra o Sistema
Instalar equipamento de refrigeração antes que a grade completa de painéis esteja travada e vedada introduz uma armadilha de umidade. Ar quente e úmido entra em contato com células de espuma fria, o que acelera a degradação do núcleo e invalida garantias de desempenho térmico.
Os loops de retrabalho mais caros provêm de três erros de sequenciamento previsíveis. Primeiro, medir apenas as dimensões externas da câmara em vez de verificar a tolerância da grade interna causa lacunas entre painéis que excedem os limites de compressão da junta. Segundo, pular a verificação de vedação de junções entre módulos de parede e cobertura deixa micro-vazamentos que a condensação amplifica durante a ciclagem do compressor. Terceiro, colocar unidades de resfriamento sem mapear a via de retorno de ar força o sistema a lutar contra suas próprias zonas mortas térmicas, o que eleva o consumo de energia muito acima das estimativas de projeto.
Um caminho de construção disciplinado trata cada fase como um checkpoint documentado, não uma etapa final. Tolerâncias são registradas, a integridade da vedação é confirmada antes da ativação mecânica, e as janelas de exposição de materiais são respeitadas. Esta abordagem converte uma montagem modular complexa em uma sequência de engenharia previsível, onde o teste final de temperatura torna-se uma confirmação de construção adequada em vez de uma auditoria surpresa.
Asse um Piso Plano e Resistente para Prevenir Empenamento
O piso de uma câmara fria é o plano de referência estrutural que mantém os painéis isolados alinhados. Sem uma base nivelada e estável, o ciclo térmico e mudanças de carga forçam os painéis a sair do plano, quebrando vedações e acelerando o empenamento.
Painéis de câmara fria são estruturas compósitas rígidas projetadas para travar-se em alinhamento preciso. Quando instalados sobre um contrapiso irregular ou instável, os painéis são fisicamente forçados a compensar diferenças de altura durante a montagem. Em ambientes de armazenamento congelado, oscilações repetidas de temperatura causam expansão e contração dos materiais.
Se a laje subjacente assentar de forma irregular ou conter pontos altos, as junções dos painéis sofrem tensão de cisalhamento contínua. Ao longo do tempo, isso leva a empenamento visível, compressão de juntas comprometida e pontes térmicas localizadas onde ar quente infiltra o envoltório.
Por Que Irregularidades no Substrato Causam Empenamento dos Painéis
Pense no sistema de piso como um livro repousando sobre uma mesa. Se a superfície da mesa afundar ou inclinar, a capa do livro se dobra para corresponder. Painéis sanduíche comportam-se de forma semelhante. Uma vez colados e vedados, perdem a capacidade de flexionar sem tensionar as chapas de revestimento e a interface do núcleo. Uma fundação desnivelada transfere essa distorção para cima nas montagens de parede e cobertura, tornando cada junta subsequente mais difícil de fechar adequadamente.
Deslizes na preparação do canteiro de obras raramente são dramáticos no primeiro dia. Uma pequena depressão que parece aceitável durante o ensaio a seco torna-se um ponto de alavanca assim que tráfego de empilhadeiras, cargas de prateleiras ou ciclos de congelamento-descongelamento engajam a estrutura. Assentamento diferencial cria momentos fletores concentrados nas bordas dos painéis, que eventualmente se manifestam como empenamento, lacunas visíveis nas juntas e desempenho reduzido do isolamento.
Estabelecendo Contato em Toda a Extensão sem Cargas Pontuais
Instalações profissionais priorizam contato uniforme entre o núcleo do painel e a superfície preparada. Um composto de nivelamento aplicado corretamente preenche vazios e cria um plano de apoio consistente, eliminando pontos de pressão concentrados. Quando um painel repousa sobre pontos altos isolados, as seções sem suporte tornam-se vulneráveis a flexão sob movimento de equipamentos ou cargas armazenadas.
Garantir que o substrato forneça engajamento contínuo protege a linha de adesão, que depende de contato total com a superfície para manter estabilidade dimensional. Esta prática também previne acumulação de tensão oculta que, caso contrário, degradaria a rigidez estrutural do painel ao longo de meses de operação.
- Verifique o nivelamento completo do piso: Execute verificações em toda a área da sala antes de colocar qualquer painel, não apenas nos pontos de referência dos cantos.
- Confirme o posicionamento de utilidades e drenagem: Passe os eletrodutos e ralos de piso antes do acabamento final da superfície para evitar cortes em uma base já concluída posteriormente.
- Inspecione a continuidade da barreira de vapor: Garanta que a proteção contra umidade permaneça ininterrupta sob a camada de isolamento, com todas as emendas devidamente seladas.
- Valide a capacidade de carga: A superfície preparada deve resistir à deflexão sob as rotas previstas de empilhadeiros e peso de armazenamento estático.
Controle de Umidade e Isolamento Térmico Subterrâneo
Câmaras frigoríficas ao nível do solo exigem gestão cuidadosa da migração de umidade e da transferência de calor do terreno abaixo. A umidade descontrolada enfraquece os adesivos e promove o descolamento da face, especialmente em sistemas de pele com reforço de fibra ou polimérica expostos a ciclos frequentes de lavagem. Uma barreira de vapor contínua, assentada sob a camada de trava térmica, bloqueia a ascensão capilar e preserva a integridade do núcleo.
O isolamento térmico é igualmente crítico. Sem uma ruptura dedicada entre o envoltório refrigerado e a laje de concreto estrutural, a perda de calor condutiva desencadeia contração desigual nas interfaces dos painéis. Essa discrepância acelera a fadiga das juntas e pode empenar painéis que foram originalmente instalados dentro da tolerância.
Omitir a verificação de umidade da laje antes da instalação dos painéis frequentemente leva a falhas retardadas. Instalar painéis sobre uma base de concreto recentemente derramada ou inadequadamente curada prende a água residual, que posteriormente migra para os núcleos de espuma ou compromete a aderência das faces. Sempre confirme que o substrato está totalmente seco e dimensionalmente estável antes de prosseguir.
Sempre execute uma verificação com régua reta em múltiplas direções antes de se comprometer com o posicionamento dos painéis. Mesmo pequenas depressões ou elevações fora da tolerância serão transferidas diretamente para as estruturas de parede e telhado, tornando o selamento e o alinhamento subsequentes significativamente mais difíceis.
| Camada/Componente | Requisito de Especificação | Tolerância/Norma | Finalidade | Mecanismo de Prevenção de Empenamento |
|---|---|---|---|---|
| Subpiso Base | Laje de concreto armado, classe mínima C25 | Planicidade ≤3 mm em vão de 2 m | Fornece distribuição uniforme de carga estrutural | Previne assentamento diferencial que tensiona as juntas dos painéis |
| Barreira de Umidade | Retardador de vapor contínuo de polietileno, espessura mín. 0,2 mm | Sobreposição das juntas ≥150 mm; todas as emendas soldadas a calor | Bloqueia a migração de umidade do solo para o núcleo do painel | Impede a absorção do núcleo de espuma e a descolagem da face causada pela humidade |
| Composto de nivelamento | Contrapiso autonivelante de epóxi ou cimento modificado com polímero | Surface deviation <1 mm per 1 m straightedge | Cria um substrato liso e rígido para a adesão dos painéis | Garante o contacto total do painel ao longo de todo o comprimento e elimina cargas pontuais concentradas |
| Camada de ruptura térmica | Painel sanduíche com núcleo de espuma XPS ou PET, com 50–100 mm de espessura | Condutividade térmica λ ≤0,030 W/m·K; espessura do painel dentro de ±3 mm | Isola a transmissão de frio da laje estrutural para o envelope da câmara frigorífica | Impede empenamentos por contração térmica nas interfaces dos painéis durante ciclos de congelação–descongelação |
| Acabamento Superficial | Folha de revestimento em GRP/FRP ou aço inoxidável, com acabamento liso | Planicidade superficial ≤2 mm; resistente a impacto e lavagem química para tráfego de transpaleforma | Resiste a protocolos higiénicos de lavagem e tensão mecânica | Mantém a estabilidade dimensional sob limpeza repetida e flutuações de temperatura |
Como Travar os Painéis de Parede e Selar Cada Junção
Atingir um envelope térmico estanque ao ar exige uma estratégia de duplo bloqueio: fixar mecanicamente os painéis enquanto simultaneamente se cria uma vedação à passagem de vapor. Se a junta estrutural for apertada mas a junta de vedação estiver partida, o ar frio escapará, os custos energéticos dispararão e a condensação destruirá inevitavelmente o isolamento.
O que São Sistemas de Acoplamento de Painéis?
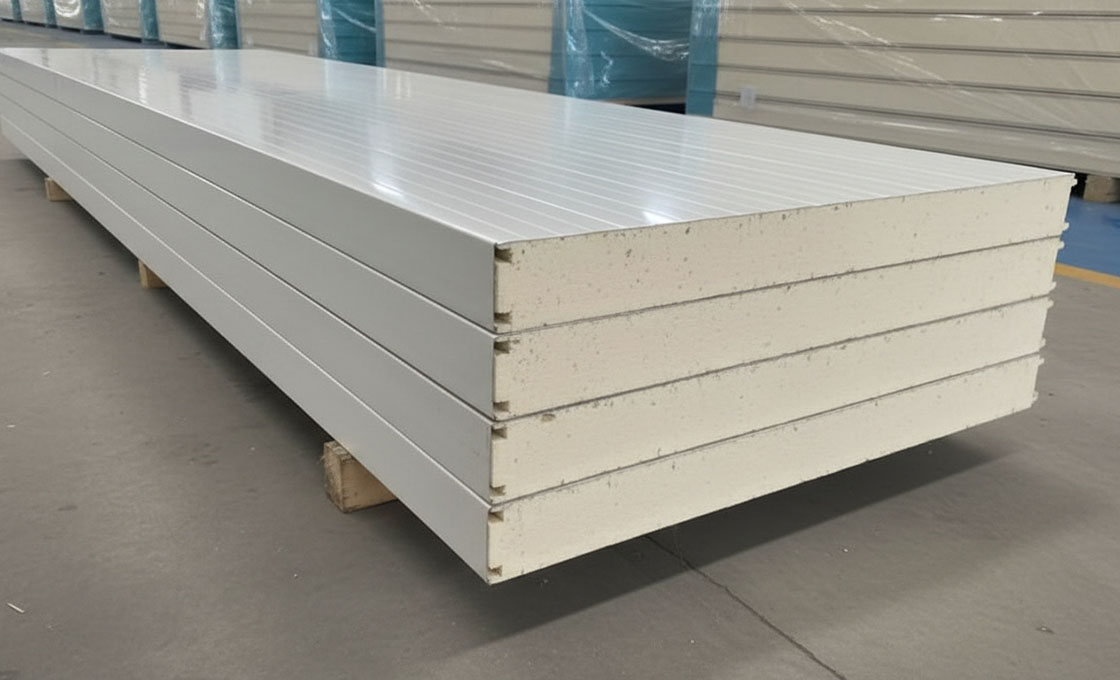
Na construção moderna de câmaras frigoríficas, dois métodos de ligação predominam na indústria: o sistema de fechamento por cunha (cam-lock) e a junta macho-fêmea. Para aplicações de congelação e armazenamento de alto desempenho, o mecanismo cam-lock é geralmente preferido devido à sua superior resistência à tração e facilidade de montagem. Este sistema utiliza ganchos de aço zincado embutidos no núcleo do painel, geralmente espaçados a intervalos de 300 mm, para puxar os painéis adjacentes com força significativa.
Durante a instalação destes mecanismos, a precisão é crítica. A ação de travamento une as bordas macho e fêmea até que os núcleos de espuma se comprimam ligeiramente, garantindo uma ligação estrutural. No entanto, os instaladores devem resistir à tentação de apertar em excesso. Força excessiva com uma chave hexagonal pode esmagar o núcleo de isolamento rígido — quer seja de Poliuretano (PU), XPS ou PET — criando lacunas permanentes que comprometem a resistência térmica.
Ative sempre os cam-locks num padrão sequencial em "zig-zag" em vez de apertar um completamente antes de passar para o seguinte. Isto distribui a força de tração uniformemente por toda a face do painel, prevenindo empenamentos e garantindo que a ranhura fêmea permanece perfeitamente alinhada para receber a junta de vedação.
O Protocolo de Selagem Sequencial
O travamento mecânico sozinho nunca é suficiente. A junta de vedação atua como barreira de vapor principal, impedindo que o ar externo húmido penetre no envelope e condense no interior da cavidade da parede. O método de "pré-selagem" é o único caminho fiável para garantir uma barreira contínua.
Este protocolo determina que um cordão contínuo de mastique ou silicone para câmara frigorífica deve ser aplicado na ranhura fêmea do painel antes da inserção da borda macho.
Isto garante que, ao deslizarem juntos, os painéis forcem a junta de vedação para todas as micro-ranhuras da ligação sem ser raspada ou deixada exposta aos elementos. Saltar este passo e tentar injetar junta de vedação pelo exterior após a instalação frequentemente resulta em vazios por trás da junta, criando um caminho oculto para a transferência de calor.
📋 Lista de Verificação
- Etapa 1: Inspecione a ranhura fêmea quanto a detritos ou aparas de espuma; limpe bem.
- Etapa 2: Aplique um cordão contínuo e ininterrupto de mastique ao longo de todo o comprimento da ranhura.
- Etapa 3: Deslize a borda macho para a ranhura e ative os cam-locks até a junta ficar alinhada.
- Etapa 4: Remove o excesso que sobresair imediatamente para evitar a cura na superfície, mas não escave a junta.
- Etapa 5: Visually confirm no “daylight” is visible through the seam from the interior.
Prevenindo Desastres por Ponte Térmica
Uma ponte térmica ocorre quando um material condutor contorna a camada de isolamento, criando um ponto frio. Em sistemas de painéis, isto acontece mais comumente nas transições parede-teto ou parede-piso se os detalhes de ligação forem negligenciados. Quando a temperatura da superfície interior cai abaixo do ponto de orvalho, a humidade condensa. Com o tempo, esta água retida degrada as ligações adesivas no painel sanduíche e favorece o crescimento de bolor.
Para mitigar este risco, os instaladores devem garantir que o cordão de junta de vedação continua ininterrupto em todas as esquinas. Calhas especiais de esquina ou juntas de "filé" feitas de silicone compatível devem ser aplicadas para a transição da parede vertical para o piso ou teto horizontal. Para aplicações que exigem padrões estritos de higiene, como instalações de processamento de alimentos, estas esquinas devem ser curvadas para permitir a limpeza e impedir o acúmulo de bactérias na folga da junta.
Jamais pressuponha que a junta fabricada de fábrica é suficiente. Embora muitos painéis venham com vedações de borracha pré-instaladas, a expansão e contração térmicas podem causar o seu descolamento da parede. Uma junta de vedação química aplicada a molhado (mastique) é indispensável para a integridade térmica a longo prazo.
Fixe os Painéis do Telhado e Vede as Junções Contra o Ar Quente
A seleção de material neste momento define a eficiência térmica, a classificação de fogo e o peso do conjunto final. Equilibre os requisitos de valor R com a capacidade de vão e o desempenho contra incêndio imposto pela norma.
O Papel Crítico do Envoltório do Telhado
Como o ar quente sobe, o telhado é o principal ponto de perda energética numa instalação de armazenamento frigorífico. Juntas do telhado mal seladas podem aumentar o tempo de funcionamento do sistema de refrigeração e comprometer significativamente a eficiência térmica.
Em qualquer ambiente refrigerado, o teto atua como a principal proteção contra o ganho de calor. Como o ar quente sobe naturalmente e carrega mais humidade do que o ar frio, os painéis do telhado enfrentam as maiores diferenças de pressão. Se as juntas do telhado não estiverem perfeitamente seladas, este ar quente e húmido infiltra-se no espaço frio.
Ao entrar em contato com as superfícies frias dos painéis, a humidade condensa rapidamente, levando ao gotejamento de água sobre as mercadorias armazenadas e criando um foco de crescimento de bolor e fungos. A utilização de núcleos de isolamento de alto desempenho como Poliuretano (PU) ou Poliisocianurato (PIR) é essencial, mas mesmo os melhores núcleos falham se as juntas perimetrais permitirem fugas térmicas.
Fixação Mecânica: Travas Excêntricas e Fixadores
O primeiro passo para garantir o telhado é assegurar que as ligações mecânicas estejam apertadas e alinhadas. A maioria das câmaras frigoríficas modulares modernas utiliza cam locks para unir os painéis. Um erro comum de instalação é apertar demasiado estes travamentos. Apertar em demasia pode danificar o mecanismo de travamento ou esmagar o núcleo de isolamento na borda da junta, criando uma folga em vez de vedar. Os instaladores devem rodar o travamento até sentirem resistência firme — habitualmente um quarto de volta após o engate — sem forçar.
- Verificação de alinhamento: Antes de apertar, certifique-se de que os perfis macho-e-ranhura dos painéis adjacentes do telhado estejam perfeitamente alinhados. O desalinhamento força a compressão desigual do núcleo de espuma, deixando vazios permanentes.
- Estrutura de suporte: Para vãos mais largos, certifique-se de que a estrutura de suporte subjacente (vigas de aço ou sistemas de suspensão) esteja nivelada. Uma subestrutura irregular faz com que os painéis empenem, quebrando a vedação nas juntas.
Selando Junções: Bloqueando Ar Quente e Umidade
Os travamentos mecânicos mantêm os painéis unidos, mas não são estanques ao ar por si sós. Para vedar eficazmente contra o ar quente, é necessária uma junta de vedação contínua ou selante. Nos sistemas de painéis premium, uma junta de borracha pré-instalada assenta na junta macho-e-ranhura. Quando o cam lock é ativado, esta junta de vedação comprime-se para formar uma vedação à passagem de vapor. Para sistemas que dependem de selantes aplicados em obra, aplique um cordão contínuo de silicone ou selante de poliuretano de alta qualidade e grau para câmara frigorífica ao longo da borda da junta antes da montagem.
Deve prestar-se especial atenção à ligação entre os painéis do telhado e os painéis da parede (a esquina teto-parede). Este ponto de transição é altamente suscetível a pontes térmicas. Uma junta de "filé" — frequentemente criada utilizando um selante líquido especializado ou uma peça de esquina de espuma pré-moldada — garante que a curvatura da junta permanece isolada e estanque ao ar, impedindo que o ar quente se infiltre pela fenda.
Não pressuponha que uma junta com aspeto apertada está vedada. As pontes térmicas nas juntas são imperfeições que extraem calor continuamente. Em instalações comerciais, uma sequência de juntas não vedadas pode levar a perdas energéticas significativas e condensação visível entre 6 a 12 meses. Esta intrusão de humidade degrada o valor de isolamento do painel ao longo do tempo e pode causar a descolagem dos revestimentos.
Protocolo de Verificação: O Teste Final de Aceitação
Antes de considerar a instalação concluída, um processo de verificação é obrigatório. Uma simples inspeção visual frequentemente não é suficiente. Um método eficaz é o "teste de fumo", onde um lápis de fumo é aproximado das juntas enquanto a câmara é ligeiramente pressurizada. Se o fumo for aspirado para dentro ou soprado para fora da junta, a vedação está comprometida.
📋 Lista de Verificação da Qualidade da Instalação
- Etapa 1: Inspecione visualmente todas as juntas do telhado quanto à uniformidade. Certifique-se de que não há folgas visíveis por onde a luz possa penetrar através do núcleo.
- Etapa 2: Verifique se os cam locks não estão danificados ou salientes, o que indica desalinhamento ou aperto excessivo.
- Etapa 3: Verifique a aplicação de selante ou juntas de vedação na interseção teto-parede.
- Etapa 4: Realize um teste de fumo ou teste de pressurização para confirmar que a câmara é estanque ao ar antes de ligar a unidade de arrefecimento.
Posicione a Unidade de Resfriamento com Espaço para Fluxo de Ar e Drenagem
Posicionar corretamente a unidade de arrefecimento determina se uma câmara frigorífica mantém temperaturas uniformes ou desenvolve zonas destrutivas de quente e frio. A folga correta de fluxo de ar e a geometria de drenagem protegem o valor do inventário e mantêm o consumo de energia previsível.
A Física da Posição do Evaporador
Um sistema de arrefecimento de câmara frigorífica funciona movendo calor, não criando frio. A serpentina do evaporador dentro da câmara absorve o calor do ar, enquanto a unidade condensadora no exterior liberta esse calor para a atmosfera. Se o ventilador do evaporador empurrar o ar frio para uma parede, uma pilha de paletes ou um canto estreito, o ar não consegue circular de volta para a unidade. O resultado é um gradiente de temperatura em que as mercadorias armazenadas congelam numa área e estragam-se noutra.
Pense no evaporador como um pulmão: precisa tanto de uma entrada aberta quanto de um caminho de escape livre para respirar corretamente. Numa montagem padrão, o evaporador deve ser montado alto numa parede interior, idealmente oposto à porta de carregamento. Este posicionamento força o ar frio a percorrer todo o comprimento da câmara antes de retornar à entrada, criando um loop de circulação completo em vez de um curto-circuito próximo da porta.
Requisitos de Espaçamento para Fluxo de Ar Livre
Painéis sanduíche isolados, independentemente de usarem núcleos de espuma PU, XPS, PET, PMI ou favo de mel, nunca devem ser colocados no caminho direto de descarga do ventilador do evaporador. Áreas de descarga obstruídas forçam o compressor a operar ciclos mais longos, aumentam a conta de eletricidade e elevam o risco de formação de gelo na serpentina.
- Folga de descarga: Mantenha pelo menos 600 mm a 900 mm de espaço aberto em frente à grelha do ventilador. Isto dá à corrente de ar espaço suficiente para se desenvolver antes de atingir estantes ou produtos armazenados.
- Entrada de ar de retorno: Mantenha a parte traseira e os lados da unidade livres de juntas de painéis, cantos de parede ou mercadorias empilhadas. Entradas restringidas privam a serpentina de ar quente, causando troca térmica ineficiente.
- Acesso ambiente do condensador: O condensador exterior precisa de exposição desobstruída a ar fresco. Colocá-lo pressionado contra uma parede ou enfiado num duto de ventilação retém o calor rejeitado e reduz a capacidade de arrefecimento em até 30% em casos extremos.
Geometria de Drenagem e Gerenciamento de Condensado
Cada vez que a serpentina do evaporador opera, a humidade do ar condensa na sua superfície. Esta água deve fluir limpidamente através de uma linha de drenagem dedicada ligada ao tabuleiro. Se o caminho de drenagem for plano, em subida ou demasiado longo sem a inclinação adequada, a água permanece no tabuleiro, recongela num bloco de gelo e eventualmente obstrui completamente o fluxo de ar.
Na construção de câmaras frigoríficas modulares, a linha de drenagem normalmente segue ao longo da base da parede isolada ou através de canais pré-cortados nas juntas dos painéis. A inclinação deve permanecer contínua e descendente em direção ao ponto de drenagem do edifício. Mesmo uma ligeira inclinação reversa cria uma armadilha de água que leva a crescimento biológico, odores desagradáveis e riscos potenciais de curto-circuito próximo da caixa de controlo elétrico.
Montar o evaporador diretamente acima da porta de carregamento é um erro comum. Cada abertura da porta inunda a unidade com ar quente e húmido, desencadeando ciclos de degelo excessivos e desperdiçando energia. Coloque sempre a unidade de arrefecimento numa parede interior, longe da oscilação da porta e das zonas de grande tráfego.
Selando Junções ao Redor da Unidade de Resfriamento
Onde a carcaça da unidade de arrefecimento encontra os painéis isolados da parede, formam-se pontes térmicas se as folgas ficarem sem cobertura. Ar exterior quente que se infiltra na câmara frigorífica arrefece instantaneamente contra as superfícies dos painéis, criando condensação no interior da junta. Com o tempo, a humidade penetra no núcleo de espuma ou na estrutura de favo de mel, degradando o desempenho do isolamento e aumentando a carga sobre o sistema de refrigeração.
Utilize selante de células fechadas ou fita de junta de vedação compatível em torno de todas as suportes de montagem, passagens da linha de drenagem e entradas de conduítes elétricos. Não confie apenas em espuma expansiva, pois pode rachar sob vibração e criar caminhos térmicos irregulares. Uma vedação apertada e flexível mantém o ar condicionado no interior do envelope e protege a integridade estrutural dos núcleos dos painéis.
Antes de selar os painéis finais em redor da unidade de arrefecimento, execute um teste de energia temporário. Verifique se o ventilador projeta o ar reto para baixo ou através da câmara, confirme se o tabuleiro de drenagem esvazia sem retrocesso e certifique-se de que o ciclo de degelo não goteja sobre as juntas dos painéis próximos. Detectar estes problemas cedo poupa desmontagem dispendiosa mais tarde.
Instale a Porta e Garanta que a Vedaçãо Selle Bem
A porta de acesso é o ponto térmico mais vulnerável no envelope de uma câmara frigorífica. Ao contrário das paredes isoladas estáticas, cada vez que a porta se abre, o ar quente e húmido irrompe para o interior. O alinhamento correto das dobradiças, a compressão da junta de vedação e a vedação perimetral previnem a rápida flutuação de temperatura e evitam o pico de custo energético de 10–15% causado por vedações de porta comprometidas.
Alinhe as Dobradiças e Verifique o Abatimento
Antes de vedar o perímetro, monte a porta nas dobradiças e verifique a folga de abertura completa. Uma porta desalinhada arrasta-se contra a moldura, deformando a junta de vedação e deixando folgas por onde o ar frio escapa. Levante e abaixe a porta lentamente para garantir que se move suavemente sem travar, depois confirme que a trava se engata firmemente sem exigir força excessiva.
- Verificação de folga: Certifique-se de que há espaçamento igual em todo o perímetro da porta. Folgas desiguais indicam deslocamento da moldura ou desalinhamento dos painéis que deve ser corrigido antes de vedar.
- Teste de tensão nas dobradiças: Abra a porta a 90 graus e solte-a brevemente. Deve manter a posição ou fechar lentamente sob o seu próprio peso, dependendo da especificação do projeto.
- Engate da trava: A placa de recepção deve alinhar-se precisamente com o pino da trava. Forçar a alavanca indica desalinhamento estrutural que degradará a junta de vedação ao longo do tempo.
Verifique a Compressão da Vedaçãо e o Vedamento Perimetral
A junta de vedação de borracha ou termoplástico atua como uma ruptura térmica flexível entre a moldura metálica e a pele isolada da porta. A sua eficácia depende inteiramente de compressão uniforme. Se a junta de vedação estiver frouxa demais, o ar quente infiltra-se; se for comprimida de forma desigual, formam-se pontes de humidade e geada acumula-se ao longo da costura.
Para verificar a compressão adequada, realize o teste do papel: feche a porta sobre uma folha padrão de papel e tente puxá-la para fora. Deve sentir resistência consistente ao longo de todas as bordas. Se o papel sair livremente, a junta de vedação não está a comprimir o suficiente naquele ponto e o alinhamento da moldura deve ser ajustado.
Pense na junta de vedação como num fecho relâmpago de uma jaqueta impermeável. Se mesmo um dente estiver desalinhado, toda a barreira falha. Inspecione sempre o canal da junta de vedação quanto a detritos ou resíduos de adesivo antes do fechamento final.
- Continuidade da vedação perimetral: Passe o dedo ao longo da linha de contato da junta vedadora com a porta fechada. Não devem existir pontos duros, metal da estrutura exposto ou irregularidades.
- Prevenção de Ponte Térmica: Certifique-se de que a junta vedadora separe completamente as chapas interna e externa da porta. Qualquer contato direto metal-com-metal cria um caminho condutivo que acelera a formação de geada.
- Gestão de Umidade: Após a verificação da compressão, inspecione a área do limiar para acúmulo potencial de água. Uma junta vedadora inferior bem selada deve direcionar a condensação para longe da junção do piso.
Confirme as Vedaçoes Magnéticas e os Fechadores Automáticos
Portas de câmaras frigoríficas de alta performance frequentemente integram juntas vedadoras magnéticas e fechadores automáticos para manter a estabilidade térmica sem depender da conformidade humana. Vedações magnéticas proporcionam um fechamento ainda mais estanque que borrachas de compressão padrão, eliminando micro-frestas nas esquinas da estrutura onde a geada normalmente inicia.
Teste o fechador automático abrindo a porta completamente e soltando-a. O mecanismo deve fechar a porta suavemente e engatar a vedação completamente dentro do tempo especificado. Se a porta bater ou não fechar totalmente, ajuste a tensão hidráulica ou pneumática para prevenir danos à junta vedadora e perda térmica.
Nunca ignore a verificação da vedação perimetral após instalar portas comerciais deslizantes ou de pivô de uso pesado. O recalque da estrutura durante o transporte pode deslocar a abertura da porta por milímetros, rompendo a vedação mesmo que as dobradiças pareçam corretamente alinhadas.
Verificações Finais: Testando Temperatura, Alarmes e Desempenho
A aceitação final requer um teste controlado de estabilização, verificação independente dos alarmes e um documento de entrega assinado que separe claramente defeitos de fabricação de erros de instalação antes de liberar o pagamento final.
Validando a Recuperação de Temperatura e a Integridade do Isolamento
Atingir a setpoint alvo não é suficiente. Uma câmara frigorífica bem vedada deve demonstrar recuperação estável após aberturas simuladas de porta e manter distribuição térmica uniforme entre cantos, tetos e juntas do piso. Paineis isolados com núcleos de espuma PU, XPS ou PET possuem valores diferentes de condutividade térmica, então a curva real de resfriamento deve ser comparada às especificações de engenharia, e não assumida a partir de tabelas genéricas da indústria.
Faça a instalação funcionar vazia por pelo menos 24 horas para estabelecer uma linha de base, depois introduza uma carga parcial para simular condições operacionais reais. Registre leituras de temperatura em múltiplos pontos a cada 30 minutos. Qualquer desvio superior a ±1°C da faixa alvo geralmente indica uma ponte térmica oculta, engate incompleto da tranca de came ou barreira de vapor comprometida nas juntas dos painéis.
- Verificação da Vedação das Juntas: Inspecione cada costura de travamento para compressão contínua da junta vedadora. Vedações ausentes ou esmagadas criam pontos frios localizados que forçam a unidade de refrigeração a ciclar excessivamente.
- Continuidade da Barreira de Vapor: Confirme que as chapas internas e selantes permanecem ininterruptos próximos à unidade de resfriamento e ao batente da porta. A intrusão de umidade nos núcleos de espuma degrada os valores R ao longo do tempo e acelera o acúmulo de gelo.
- Varredura com Imagem Térmica: Utilize uma câmera infravermelha enquanto a câmara estiver estabilizando. Linhas de calor ao longo das bordas dos painéis ou em torno de fixadores indicam infiltração de ar que termômetros convencionais podem não detectar.
Testando Alarmes e Sistemas de Controle sob Stress Antes da Entrega
Sistemas de alarme protegem o valor do inventário, portanto devem ser validados sob condições de falha, não apenas mantidos no automático. Sensores de alta temperatura, baixa temperatura e porta entreaberta devem disparar independentemente e somente se desligar quando a condição subjacente for resolvida. A lógica da placa de controle deve distinguir entre aberturas breves de porta e falhas reais de vedação para evitar disparos falsos que dessensibilizem os operadores.
Simule a perda de energia e verifique se as baterias de backup ou alertas em rede são ativados imediatamente. A posição dos sensores é importante; sondas posicionadas diretamente no fluxo de ar do evaporador registrarão falsos baixos durante os ciclos de degelo, enquanto sondas enterradas em zonas mortas perderão bolsões perigosos de ar quente. Monte os sensores na altura das prateleiras de produto e distantes dos fluxos de retorno de ar para obter dados representativos precisos.
- Confirmação Sonora e Visual: Teste manualmente cada canal do alarme. Tanto os sirenes locais quanto as notificações remotas devem disparar sem atraso.
- Interferência do Ciclo de Degelo: Registre eventos de alarme durante o degelo automático. Picos curtos acima do limiar são normais, mas disparos sustentados indicam equipamento subdimensionado ou isolamento deficiente dos painéis.
- Calibração do Interruptor de Porta: Verifique se o alarme ativa dentro de cinco segundos de abertura prolongada e desative corretamente assim que a junta vedadora restabelecer o selo.
Definindo Critérios de Aceitação, Limites de Garantia e Protocolos de Suporte
Falhas em câmaras frigoríficas quase sempre geram disputas sobre quem paga: o fornecedor dos painéis, o instalador ou o operador. A única forma de prevenir atrito legal custoso é um protocolo de aceitação documentado assinado antes do pagamento final. Este documento deve separar defeitos de material, como delaminação do núcleo ou densidade inconsistente da espuma, de erros de mão de obra como trancas de came apertadas em excesso ou vedações rompidas, e de uso operacional inadequado como fluxo de ar bloqueado ou procedimentos de degelo impróprios.
Estabeleça um cronograma claro de manutenção cobrindo inspeção de juntas vedadoras, limpeza de serpentina, lavagem de linhas de drenagem e reaplicação de selante. Fornecedores devem fornecer acordos escritos de nível de serviço que indiquem prazos de resposta, canais de contato de emergência e disponibilidade garantida de peças sobressalentes para componentes de alto desgaste como dobradiças de porta, placas de controle e chaves de travamento. Se um fornecedor não conseguir confirmar prazos de peças sobressalentes antecipadamente, considere que o suporte pós-venda ficará parado durante uma verdadeira pane.
- Checklist de Entrega: Exija um relatório de comissionamento assinado listando registros de estabilidade de temperatura, resultados de teste dos alarmes e fotos das juntas seladas antes da ativação da garantia.
- Inventário de Peças Sobressalentes: Encomende juntas vedadoras de reposição, conjuntos de trancas de came e sondas de sensor na entrega. Manter peças críticas no local reduz o tempo de inatividade de semanas para horas.
- Cláusulas de Exclusão de Garantia: Leia a letra miúda com atenção. A maioria das garantias de painéis cancela a cobertura se modificações não autorizadas romperem a barreira de vapor ou se a câmara operar fora das faixas de temperatura projetadas.
Principais Conclusões
Nivelar o piso corretamente não é apenas uma recomendação; é a fundação absoluta de uma câmara frigorífica funcional. Se a base empenar ou assentar de forma irregular, as conexões de trancas de came ficarão tensionadas e, eventualmente, as vedações térmicas falharão. Você deve verificar cada costura e confirmar que a junta vedadora da porta se comprime completamente contra a estrutura. Ignorar essas pequenas frestas durante a instalação garante que você pagará por isso no desperdício e nas contas de energia depois.
Nossa equipe passou 15 anos refinando esses padrões de fabricação de painéis para prevenir exatamente essas falhas estruturais. Se tiver dificuldades com sua montagem modular ou precisar de ajuda para calcular requisitos específicos de carga, entre em contato com nossos engenheiros. Estamos aqui para revisar seus planos técnicos e responder suas perguntas de projeto na fase inicial, sem compromisso.
Perguntas Frequentes
Este fator tem impacto direto no desempenho do projeto e no custo a longo prazo. Abordá-lo com dados específicos em vez de suposições gerais leva a melhores resultados.
Desempenho de isolamento: espuma de PU vs XPS?
A espuma de PU geralmente proporciona isolamento térmico superior, com menor condutividade térmica que o XPS, tornando-a ideal para câmaras frigoríficas energeticamente eficientes. O XPS oferece maior resistência à compressão e melhor resistência à umidade, o que é benéfico para aplicações de piso ou áreas de alta carga. No entanto, o XPS pode sofrer deriva térmica em temperaturas mais baixas em comparação com o PU. A escolha depende de priorizar o máximo valor de isolamento (PU) versus capacidade de carga estrutural (XPS).
Qual espessura de painel é necessária para congelamento?
Para armazenamento de congelamento em torno de -18°C, recomenda-se tipicamente uma espessura mínima de painel de 100mm a 150mm para garantir resistência térmica adequada. Painéis mais finos correm risco de perda térmica significativa, levando a contas de energia mais altas e problemas potenciais de condensação. O requisito exato depende da temperatura ambiente local e da condutividade térmica específica do material de isolamento. Na [[COMPANY_NAME]], enfatizamos o cálculo do R-value exato necessário para evitar a ciclagem do compressor.
Como prevenir condensação por ponte térmica?
Pontes térmicas são prevenidas garantindo isolamento contínuo em todas as juntas, cantos e conexões entre paredes e tetos. O uso de duplos cam-lock, vedadores especiais e aplicação de selante de poliuretano elimina vazios por onde o calor pode penetrar. Além disso, a instalação de quebras térmicas no nível do piso impede que o frio se transmita à laje do edifício. O detalhamento adequado durante a fase de projeto é crucial para evitar danos por umidade custosos no futuro.
O que influencia os custos de construção de câmaras frigoríficas?
Os custos de construção por metro quadrado são amplamente determinados pelo tipo de núcleo isolante, espessura do painel e grau das faces metálicas ou de GRP. Requisitos de alta higiene, como interiores em aço inoxidável ou superfícies compatíveis com FDA, aumentarão significativamente o orçamento de materiais. Além disso, a complexidade do preparo do local e a eficiência da unidade de refrigeração impactam o custo total do projeto. Alocar orçamento para isolamento de maior qualidade normalmente reduz despesas operacionais de energia a longo prazo.
Por que o ciclo do compressor aumenta?
O ciclo do compressor aumenta quando a envoltória térmica não consegue manter temperaturas estáveis, forçando o sistema a trabalhar mais para compensar o ganho de calor. Isso é frequentemente causado por espessura insuficiente de isolamento, pontes térmicas nas juntas ou falhas nas vedações das portas. O ciclagem frequente não apenas dispara o consumo de eletricidade, mas também acelera o desgaste do equipamento de refrigeração. Selecionar painéis com alta estabilidade térmica e instalação hermética é vital para a eficiência operacional.