
No último outono, uma variação de 2 mm na espessura de um carregamento importado composto paralisou toda a linha de produção de um grande fabricante. Essa folga microscópica arruinou a união adesiva, criando vazios massivos sob a fibra de vidro quando a prensadeira da fábrica pressionou. Se você adquirir materiais estritamente pelo menor preço unitário, pagará por isso mais tarde quando a Delaminação de Parede Externa de Reboque destruir o orçamento de garantia.
Nossos engenheiros escreveram este guia porque vemos constantemente fábricas tentando unir compósitos estruturais modernos usando métodos de fita obsoletos. Madeira perdoa medidas erradas; alto desempenho painéis sanduíche não. Coletamos três anos de dados de teste de fábrica para fornecer os tempos exatos de abertura de adesivo e tolerâncias de usinagem CNC necessários para evitar vazios ocultos, porque ignorar essas especificações causa exatamente os pesadelos que compradores leem na seção Você Também Pergunta online.
Materiais de Parede Externa de Reboque
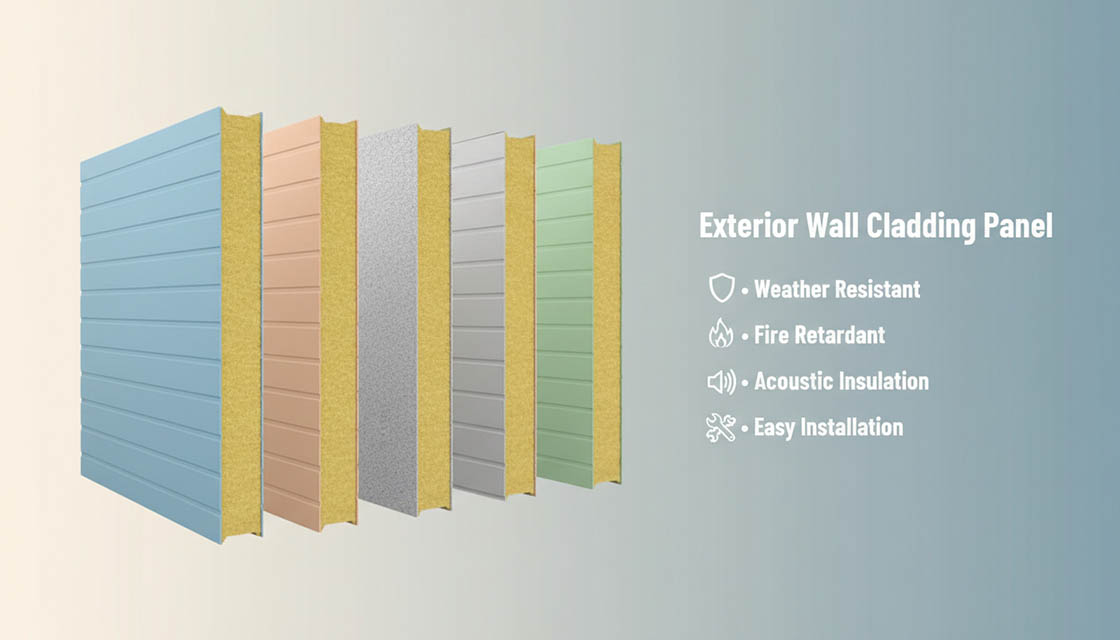
Painéis compostos modernos para reboques reduzem o peso das paredes em até 40% comparado a construs tradicionais de madeira e alumínio. Para fabricantes OEM, a escolha entre revestimentos PEAD e alumínio determina diretamente a velocidade de montagem, seleção de adesivo e taxas de reclamação de garantia a longo prazo.
PEAD vs. Revestimentos Compósitos de Alumínio
O alumínio historicamente serviu como padrão, mas rachava rotineiramente e sofria ponte térmica sob vibração contínua da estrada. Hoje, revestimentos PEAD (Plástico Reforçado com Fibra de Vidro) e CFRT (Termoplástico Reforçado com Fibra Contínua) dominam a produção porque absorvem tensão de cisalhamento sem falhar. Quando você combina esses revestimentos com um núcleo que possui uma condutividade térmica de apenas 0,025 W/m·K, elimina quebras térmicas secundárias e evita falhas catastróficas que deixam proprietários perguntando: O Seguro Cobre Reparo de Delaminação em Reboque.
- Revestimentos PEAD e CFRT são enviados em espessuras de 1,5 mm a 3,0 mm para resistir a amassados sem adicionar peso morto ao veículo. Escolher a espessura exata certa previne a podridão estrutural que força consumidores a pesquisar online Como Consertar Delaminação em Reboque. Especificação adequada de revestimento equivale a zero reclamações de garantia na sua linha de fábrica.
- Revestimentos de alumínio oferecem menores custos iniciais de material e boa resistência climática. Mas exigem engenharia rigorosa para gerenciar expansão térmica e impedir a degradação das linhas de cola. Se você ignorar essas taxas de expansão, enfrentará uma Falha Progressiva da união adesiva com o tempo que completamente consome suas margens de lucro.
Mudar sua linha de produção para PEAD significa descartar seus antigos fixadores mecânicos. Você não pode grampo ou parafusar esses compósitos sem destruir o envelope estrutural. Para evitar um aumento massivo na garantia de delaminação de painel composto para reboque, equipes de fabricação devem usar adesivos de polímero MS ou poliuretano estrutural e manter um tempo mínimo de fixação de 45-60 minutos a 70°F (21°C) para atingir resistência de manuseio segura.
Diferenças Estruturais do Núcleo e Tolerâncias de Montagem
Compradores obcecaram-se pelo revestimento exterior, mas o núcleo dita o destino estrutural da parede. Espessura inconsistente de espuma causa pressão desigual durante o processo de cura. Isso cria vazios ocultos que disparam Delaminação de Parede Lateral de Reboque mais tarde. Quando clientes varejistas detectam essas bolhas, verificam imediatamente os recursos do Google 'Você Também Pergunta' ou pesquisas como 'garantia de delaminação de painel composto para reboque c' para ver se podem forçar uma reivindicação.
- Núcleos de espuma XPS e PET estabelecem o padrão para retenção térmica em paredes externas. Revestidos com nossos compósitos, esses painéis atingem ASTM E84 Classificação de fogo Classe 1 / Classe A. Esta classificação é um requisito estrito para conformidade de segurança de veículos comerciais. Você simplesmente não pode pular esta especificação.
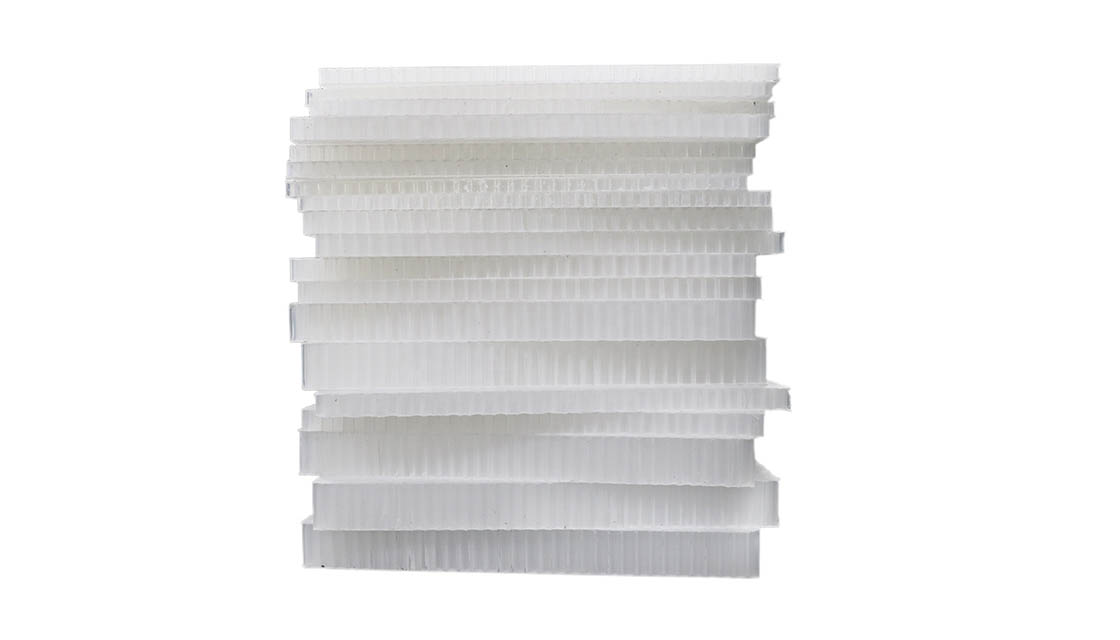
- Núcleos em favo de mel pertencem em divisórias internas ou construções especializadas de economia de peso. Você os usa quando reduzir quilogramas importa mais do que isolamento máximo. Eles mantêm a massa geral do veículo dentro dos limites legais de transporte. Redução de peso é seu trabalho principal.
Para evitar paralisações na linha de montagem, painéis cortados por CNC exigem tolerâncias estritas de ±0,5 mm. Essa precisão impede vazios adesivos durante a montagem no chassi. Nós maquinamos perfis personalizados de tenso e fêmea ao invés de depender de fita obsoleta. Este design fornece resistência superior ao cisalhamento e elimina completamente ponte térmica.
| Característica do Material | Especificação Técnica | Benefício OEM | Nota de Produção |
|---|---|---|---|
| Composição do Painel | Revestimentos CFRT/PEAD com Núcleos de Espuma XPS/PET | Até 40% de redução de peso vs madeira/alumínio tradicionais | Elimina a necessidade de quebras térmicas secundárias |
| Espessura da Pele | 1.5mm – 3.0mm options | Alta relação resistência-peso e resistência a impacto | Previne fadiga por vibração e falha estrutural |
| Isolamento Térmico | Condutividade térmica de 0,025 W/m·K | Retenção superior de temperatura para climas extremos | Atende padrões estritos de eficiência energética e conformidade de reboque |
| Classificação de Segurança Contra Incêndio | ASTM E84 Classe 1 / Classe A | Garante segurança de passageiros e conformidade regulatória | Crítico para reboques comerciais e veículos overlanding |
| Tolerâncias de Fabricação CNC | Cortado conforme modelos CAD exatos dentro de ±0,5 mm | Previne pressão desigual e vazios de delaminação ocultos | Fornecido com perfis de tenso e fêmea para eliminar ponte térmica |
| Colagem Adesiva Estrutural | Polímero MS ou poliuretano estrutural | Maximiza resistência ao cisalhamento e velocidade da linha de montagem | Requer tempo mínimo de fixação de 45-60 minutos a 70°F (21°C) |
Ferramentas e Fixadores Exigidos
Esqueça grampos e vedação básica. Na montagem moderna de painel sanduíche OEM para reboque, colagem adesiva estrutural combinada com perfis CNC precisos é a única maneira de prevenir fadiga por vibração e ponte térmica.
Adesivos vs. Fixadores Mecânicos
Trocar de estrutura de madeira por compósitos muda como você anexa materiais. Fixadores mecânicos como parafusos e grampos criam pontos de estresse severos sob vibração constante da estrada. Eles perfuram os revestimentos protetores, permitindo que umidade apodreça o núcleo de espuma. Quando isso acontece, compradores varejistas começam a pesquisar no Google 'Como Consertar Delaminação em Reboque' ou verificar se uma política Progressiva significa 'O Seguro Cobre Reparo de Delaminação em Reboque' ao invés de aproveitar as férias.
Use adesivos estruturais de alta resistência — especificamente polímeros MS ou poliuretanos estruturais — para colagem OEM. Esses produtos químicos distribuem cargas de cisalhamento uniformemente por toda a área superficial. Eles impedem o estresse localizado que causa falha de material. Nossos painéis utilizam perfis CNC de tenso e fêmea para garantir alinhamento, estritamente mantidos dentro de tolerâncias de ±0,5 mm para eliminar vazios de junta adesiva.
Equipamentos de Fixação e Cura
Uma variação de 1 mm na espessura do painel esmagará seu núcleo de espuma durante o processo de fixação, criando vazios ocultos que causam diretamente Delaminação de Parede Lateral de Reboque. Nós testamos nossas chapas compostas para manter tolerâncias estritas. Isso remove completamente a tentativa e erro da sua linha de montagem.
Adesivos estruturais exigem temperaturas exatas de piso de fábrica para atingir resistência de manuseio. Se sua linha operar fria, a união falhará antes da unidade sair da fábrica. Nós fornecemos parâmetros exatos de cura para nossos parceiros OEM para prevenir garantia de delaminação de painel composto para reboque c.
- Tempo de fixação: Segure por 45-60 minutos a 70°F (21°C) para atingir resistência de manuseio. Apressar esta etapa custa mais em retrabalho do que economiza em velocidade de produção.
- Pressure: Apply uniform distribution across the joint. If you apply too much point pressure, you crush the XPS or PET foam core instantly and destroy the panel’s structural integrity.
- Tempo de aberto: Aplique e una o adesivo dentro da janela exata. Se a cola formar película, resolver Como Reparar a Deslaminação em RVs mais tarde se tornará o maior pesadelo do seu departamento de serviços.
- Limpeza com solvente: Desengrane o chassi de alumínio imediatamente antes de aplicar o adesivo. Use álcool isopropílico ou um solvente similar de baixo resíduo. Isso remove completamente os óleos de laminação e conformação que comprometem as ligações estruturais.
- Abrasão mecânica: Desgaste a zona de união com uma almofada Scotch-Brite ou abrasivo de grão fino. Você precisa criar um perfil físico para que a cola tenha algo para firmar.
- Limpeza final: Passe novamente a superfície com um pano limpo e sem fiapos. Não pode deixar nenhum resíduo abrasivo.
- Você deve usar um polímero MS industrial ou um poliuretano estrutural de alta potência como base do seu adesivo. Fuja dos adesivos baratos. Se você usar cola de qualidade inferior, inevitavelmente desencadeará reclamações sob sua garantia de deslaminação de painel compósito de RV, o que devora sua margem de lucro.
- Mantenha seu tempo de fixação em no mínimo rigoroso de 45 a 60 minutos a 70°F (21°C) para atingir resistência adequada de manuseio. Pressionar esta etapa causa falhas massivas em campo. Isso deixa seus concessionários buscando "Como Reparar a Deslaminação em RV" ao invés de focar em vender unidades.
- Para preparação de junta, estritamente evite qualquer acabamento secundário que quebre o selo da fábrica. Uma vez que você corte através dessa borda protetora, a umidade ataca o substrato e destrói a ligação. Isso leva a danos estruturais catastróficos que deixam os usuários finais perguntando: o seguro cobre reparos de deslaminação em RV?
Preparação de Superfície e Tolerâncias
Este fator tem impacto direto no desempenho do projeto e no custo a longo prazo. Abordá-lo com dados específicos em vez de suposições gerais leva a melhores resultados.
Protocolo de Limpeza do Chassi
A preparação da superfície determina se uma ligação dura 10 anos ou 10 meses, então nunca fixe painéis compósitos em um chassi de alumínio coberto por escala de laminação ou óleo. Trate suas superfícies de união do chassi como juntas estruturais críticas em vez de depender de métodos ultrapassados de fita e selante. Quando compradores varejistas verificam as caixas "Pessoas também perguntam" sobre se o seguro cobre reparos de deslaminação em RV, eles rapidamente descobrem que seguradoras como a Progressive negam rotineiramente reclamações causadas por preparação inadequada na fábrica.
Elimine as suposições se quiser que adesivos de polímero MS ou poliuretano estrutural realmente cumpram sua função. Nossos engenheiros exigem esta sequência exata de preparação:
Considerando a Espessura do Painel
Espessura inconsistente do painel causa distribuição desigual de pressão durante a cura do adesivo, levando diretamente a vazios de deslaminação ocultos e gargalos na linha de produção.
A transição da madeira para painéis sandwich modernos exige que você ajuste suas tolerâncias de montagem. Mantemos as tolerâncias de produção OEM para painéis usinados em CNC estritamente dentro de ±0,5mm. Se a espessura do painel variar durante a produção, a pressão de fixação comprime o adesivo estrutural de forma irregular. Isso cria pontos fracos imediatos, elevando seus custos de garantia por deslaminação em painéis compósitos de RV e causando falhas graves de deslaminação nas laterais dos veículos em campo.
Paramos isso fornecendo painéis usinados em CNC personalizados mapeados diretamente aos seus modelos CAD. Utilizamos perfis precisos de encaixe macho e fêmea para eliminar pontes térmicas. Como os adesivos estruturais industriais exigem 45-60 minutos de tempo de fixação a 70°F (21°C) para atingir resistência de manuseio, qualquer variação de espessura paralisará sua linha de montagem. Quando as fábricas utilizam peças fora das especificações, seus clientes acabam pesquisando nos campos "Pessoas também perguntam" como reparar deslaminação em RV ou verificar se seguros como a Progressive cobrem reparos de deslaminação. Fornecendo nossos painéis CFRT e FRP cortados com precisão garante uma distribuição uniforme do adesivo e elimina o acabamento secundário no chão da fábrica.
Guia Industrial de Instalação em 5 Etapas
Transicionar sua linha de produção de RV para estruturais exige aderência estrita às tolerâncias de montagem OEM, substituindo fixadores mecânicos ultrapassados por adesivos estruturais projetados para prevenir fadiga por vibração e deslaminação.
1. Ajuste a Seco de Painéis Cortados por CNC
Faça o ajuste a seco dos seus painéis sandwich CFRT e FRP aos modelos CAD do veículo antes mesmo de pensar em abrir um balde de cola. Nosso usinagem CNC mantém tolerâncias de produção OEM estritas de ±0,5mm. Essa precisão é a única maneira de prevenir vazios de adesivo durante o processo de colagem. Forçar as juntas macho e fêmea estraga o selamento.
2. Métodos de Aplicação de Adesivo
Descarte grampos, parafusos e vedação básica. Adesivos de polímero MS de alta qualidade ou poliuretano estrutural são obrigatórios para fixar painéis compósitos a chasis metálicos. Aplique um cordão contínuo em V ao longo da estrutura para evitar pontes térmicas e trincas por tensão. Respeite o tempo de aberto do fabricante, caso contrário as cargas extremas de cisalhamento em veículos de overlanding destruirão a ligação.
3. Montagem e Aplicação de Pressão
Ao instalar a pele, aplique pressão constante usando sacos a vácuo, prensas pesadas ou grampos mecânicos. Espessura desigual causa picos de pressão que disparam Deslaminação de Parede Lateral de RV muito antes da unidade sair da fábrica. Nossa tolerância rigorosa previne isso, mas você ainda precisa manter o grampo por 60 minutos completos a 70°F para atingir resistência de manuseio. Pressionar o tempo de cura faz o painel se deslocar.
4. Vedação de Bordas e Acabamentos
Selle os núcleos de espuma ou favo de mel expostos assim que o painel atingir resistência de manuseio. Métodos ultrapassados de fita e selagem garantem infiltração de água a longo prazo em veículos modernos. Você precisa de acabamento de borda de PVC personalizado ou selante elastomérico pesado comprimido firmemente contra as peles de CFRT ou FRP. Esta barreira mecânica detém a migração de umidade.
5. Verificações de Cura e Controle de Qualidade
Aguarde 24 horas completas para a cura química antes de mover a parede para a próxima estação de produção. Sua equipe de QC deve realizar testes de descascamento destrutivos em amostras de lote e testar por impacto toda a superfície procurando ecos ocos. Detectar vazios ocultos nesta etapa é a única maneira de evitar reclamações catastróficas de garantia de deslaminação em painéis compósitos de RV no futuro. Um lote defeituoso arruína sua margem.
| Passo | Ação | Especificação | Materiais Requeridos | Benefício OEM |
|---|---|---|---|---|
| Passo 1: Inspeção & Preparação | Verificar dimensões dos painéis usinados em CNC personalizados contra modelos CAD do veículo e preparar superfícies. | Tolerâncias estritamente dentro de ±0,5mm para prevenir vazios nas juntas adesivas. | Paquímetro, modelos CAD, álcool isopropílico. | Elimina acabamento secundário, prevenindo paradas na linha de produção. |
| Passo 2: Ajuste a Seco & Alinhamento do Chassi | Alinhar perfis de encaixe macho e fêmea ao chassi de alumínio do RV para garantir montagem nivelada. | Espessura consistente nas peles FRP ou CFRT para garantir distribuição uniforme de pressão. | Ferramentas de alinhamento, dispositivos de fixação. | Elimina pontes térmicas e falhas estruturais por métodos ultrapassados de fita e selagem. |
| Passo 3: Aplicação de Adesivo Estrutural | Aplicar adesivo às superfícies de união usando técnica controlada de cordão contínuo. | Deve usar adesivos de polímero MS ou poliuretano estrutural com tempos de aberto específicos. | Adesivo de polímero MS, poliuretano estrutural, equipamento de aplicação. | Resiste à fadiga por vibração e previne deslaminação na estrada. |
| Passo 4: Fixação & Cura | Aplicar pressão uniforme em todo o painel sanduíche de RV e manter o tempo adequado de fixação. | Tempo mínimo de fixação de 45-60 minutos a 70°F (21°C) para atingir resistência de manuseio. | Grampos de fábrica, ambiente de cura com controle de temperatura. | Garante resistência superior ao cisalhamento e previne vazios de deslaminação ocultos. |
| Passo 5: Garantia Final de Qualidade | Inspecionar juntas adesivas e verificar métricas de desempenho estrutural e térmico. | Classe 1/A de resistência ao fogo; condutividade térmica de 0,025 W/m·K no núcleo. | Checklists de QC, ferramentas de imageamento térmico. | Garante conformidade, reduz taxas de reclamação de garantia e atinge metas de peso. |
Evitando Erros Custosos de Montagem
Enquanto sistemas de painéis compósitos de parede para RV reduzem o peso da parede em até 40% comparado a construções tradicionais, e realizar essas economias exige abandonar táticas de montagem DIY em favor de perfis CNC de precisão e adesivos estruturais.
Pare de Usar Fixadores Mecânicos e Vedação DIY
Engenheiros que mudam da madeira frequentemente tentam parafusar ou grampear em montagens de fibra de vidro, o que destrói instantaneamente a integridade estrutural das peles FRP. Se você verificar as caixas "Pessoas também perguntam" online, verá proprietários em pânico pesquisando Como Reparar a Deslaminação em RV ou se o seguro cobre reparos de deslaminação em RV através de provedores como a Progressive. Confiar em fixadores mecânicos em fabricação comercial OEM causa exatamente essas falhas custosas em campo.
Obter uma ligação sólida em um painel compósito de RV OEM significa confiar 100% na adesão química. Quando você une essas peles a um chassi de alumínio, essa conexão química dita tudo. Nós constantemente vemos perguntas nas seções "Pessoas também perguntam" de fóruns do setor sobre falhas de adesivo estrutural, então aplicamos especificações rigorosas de aplicação para cola de parede de RV.
O Custo Oculto da Espessura Inconsistente
Vazios ocultos de deslaminação causados por pressão de fixação desigual sangram dinheiro na linha de montagem. Se você comprar painéis baratos com variações selvagens de espessura, sua prensa aplica força desigual através das tolerâncias do sanduíche. Isso cria vazios internos onde o adesivo completamente não atinge o núcleo, disparando Deslaminação Severa de Parede Lateral de RV assim que o veículo atinge velocidades em rodovia e enfrenta forças de cisalhamento do vento.
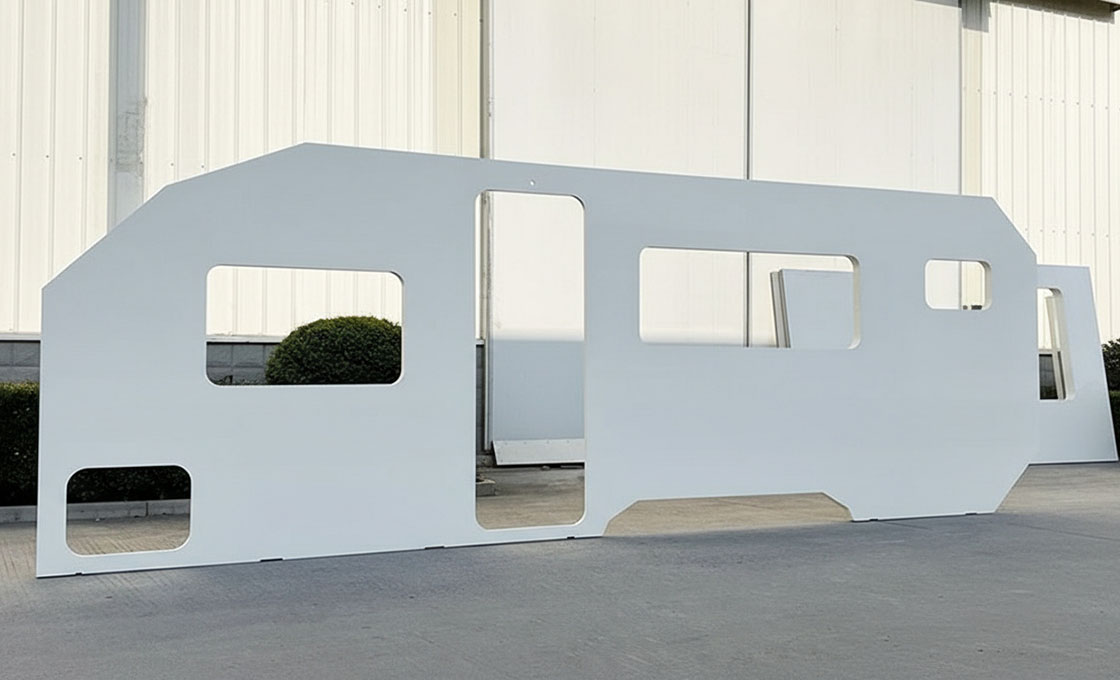
Nós paramos esse gargalo de produção imediatamente mapeando nosso usinagem CNC personalizada diretamente aos seus modelos CAD do veículo. Nós travamos tolerâncias padrão de produção OEM estritamente dentro de ±0,5mm. Essa precisão exata previne vazios de adesivo e mantém sua linha de montagem se movendo rápido sem retrabalho custoso.
Atualizando de Métodos Obsoletos de Fitilho e Vedação
O método de união antigo de "fita e selagem" falha rapidamente sob impactos constantes de meio-fio e vibração fora de estrada. Juntas rígidas de fita quebram imediatamente sob cargas dinâmicas de cisalhamento quando um veículo atravessa terreno irregular. Esse micro-tensão constante é a principal causa de falhas catastróficas de deslaminação de parede lateral em RV.
Usamos perfis CNC de encaixe macho e fêmea unidos com adesivos estruturais de alta potência para completamente erradicar pontes térmicas. Usar peles FRP com um núcleo de condutividade térmica de 0,025 W/m·K significa que você para de comprar materiais secundários caros de ruptura térmica. Este design específico de junta unida fornece a resistência ao cisalhamento necessária para lidar com vibração extrema em rodovia.
| Erro de Montagem | Causa Raiz | Especificação Correta | Ação OEM Requerida | Impacto em KPI |
|---|---|---|---|---|
| Vazios Ocultos de Deslaminação | Espessura inconsistente do painel causando pressão desigual durante a cura do adesivo | Tolerâncias rigorosas de usinagem CNC dentro de ±0,5mm | Fornecer painéis CFRT/FRP cortados com precisão para eliminar acabamento secundário na linha | Previne falhas estruturais na estrada e reduz drasticamente taxas de reclamação de garantia |
| Falha na Junta Adesiva | Usando métodos de reparo caseiros como grampeamento, vedação ou métodos ultrapassados de fita e selagem | Adesivos de polímero MS ou poliuretano estrutural com tempos de aberto específicos | Atualizar para perfis CNC de encaixe macho e fêmea unidos com adesivos estruturais | Aumenta a velocidade de montagem enquanto maximiza a resistência ao cisalhamento e a resistência à fadiga por vibração |
| Paradas na Linha de Produção | Apressar o processo de colagem e movimentar os painéis antes do endurecimento do adesivo | Tempo mínimo de fixação de 45-60 minutos a 70°F (21°C) para resistência ao manuseio | Ajustar o ritmo da linha de produção para acomodar os tempos de cura dos adesivos estruturais | Elimina gargalos de produção e retrabalhos dispendiosos causados por painéis com ajuste inadequado |
| Pontes Térmicas e Vazamentos | Confiar em quebras térmicas secundárias e fixadores mecânicos mal vedados | Peles de FRP com núcleo de espuma XPS/PET com condutividade térmica de 0.025 W/m·K | Migrar para sistemas de paredes compostas totalmente colados, em vez de madeira/alumínio tradicional | Atinge classificação de fogo ASTM E84 Classe 1 e reduz o peso geral da parede em até 40% |
Conclusão
Se sua linha produz mais de 30 unidades por mês, pare de cortar compensado e especifique painéis de núcleo espuma CFRT usinado em CNC hoje mesmo. Você reduz o peso da parede em 40% e elimina completamente o acabamento manual do chão de fábrica. Essa simples mudança acelera a montagem e elimina as reivindicações de garantia por delaminação de painéis compostos para RV que consomem sua margem de lucro.
Você nunca quer que os clientes reclamem da sua fábrica quando pesquisarem online "Como consertar delaminação em RV" ou perguntarem "O seguro cobre reparos de delaminação de RV". Empresas de primeira linha como a Progressive exigem testes físicos rigorosos para evitar aparecer nas seções negativas de perguntas relacionadas. Envie-nos os perfis CAD atuais de sua parede lateral, e nossa equipe de engenharia enviará três peças de teste estruturais coladas com poliuretano diretamente para seu cais para suas próprias avaliações de fixação de 45 minutos.
Perguntas Frequentes
Este fator tem impacto direto no desempenho do projeto e no custo a longo prazo. Abordá-lo com dados específicos em vez de suposições gerais leva a melhores resultados.
Como você fixa os painéis de parede na parede?
Na fabricação OEM, os painéis de parede são fixados usando uma combinação de adesivos estruturais (como polímeros MS) e fixadores mecânicos especializados, em vez de pregos ou parafusos convencionais que podem causar trincas por tensão em materiais compósitos.
Qual material é usado nas paredes externas de RVs?
Os modernos automóveis recreativos de alta gama utilizam painéis sanduíche de FRP (Plástico Reforçado com Fibra de Vidro) ou CFRT (Termoplástico Reforçado com Fibra Contínua) com núcleos de espuma ou favo de mel, escolhidos por sua alta relação resistência-peso e propriedades de isolamento térmico.
Você usa pregos ou cola para painéis de parede?
Adesivos são estritamente preferidos em vez de pregos em construções comerciais de RVs. Pregos criam microfraturas nas peles compostas e atuam como pontes térmicas. Adesivos industriais fornecem uma ligação contínua que absorve a vibração da estrada e mantém a integridade estrutural.
Quais são os erros comuns em painelagem?
Os erros mais críticos incluem ignorar a preparação da superfície (poeira/gordura nos perfis), usar tempos de abertura de adesivo incorretos para painéis grandes e não considerar variações de espessura que causam emendas desalinhadas.
Como fazer painelagem de paredes para iniciantes?
Para iniciantes na fabricação, a prioridade é o "ajuste a seco". Sempre posicione os painéis cortados em CNC sobre o chassi do veículo sem adesivo primeiro, para verificar tolerâncias, garantir folga adequada das ferramentas e mapear o posicionamento dos fixadores mecânicos antes de comprometer-se com a colagem estrutural.